| Bagian | Barang | Nilai / Spesifikasi |
|---|---|---|
| Aplikasi Umum | Keterangan | Cocok untuk pembuatan cakram, cincin, bilah, poros, pengencang, elemen elastis, struktur lembaran logam, selubung, dan bagian-bagian lainnya. |
| Proses yang Berlaku | Proses | SLMLSF (Laser Solid Forming) |
| Komposisi Kimia (wt.%) | C | ≤ 0,08 |
| Cr | 17.0–21.0 | |
| Ni | 50,0–55,0 | |
| Bersama | ≤ 1,0 | |
| Mo | 2.8–3.3 | |
| Fe | Bal. | |
| Al | 0,2–0,8 | |
| Ti | 0,65–1,15 | |
| Nb | 4,75–5,50 | |
| M N | ≤ 0,35 | |
| P | ≤ 0,015 | |
| S | ≤ 0,015 | |
| B | ≤ 0,006 | |
| Si | ≤ 0,35 | |
| Mg | ≤ 0,01 | |
| Cu | ≤ 0,3 | |
| HAI | ≤ 0,02 | |
| N | ≤ 0,02 | |
| Catatan: “/” menunjukkan tidak ditentukan atau tidak berlaku. | ||
| Sifat Fisik (Bubuk) | D10 (μm) | ≥ 15 |
| D50 (μm) | 30–40 | |
| D90 (μm) | ≤ 60 | |
| Kebulatan | ≥ 0,9 | |
| Kepadatan Semu (g/cm³) | ≥ 4,4 | |
| Kepadatan Padat (g/cm³) | ≥ 5.0 | |
| Kemampuan mengalir (s/50g) | ≤ 18 | |
| Sifat Mekanis (Perlakuan Panas + Penuaan) | Suhu Uji | Kekuatan Tarik (MPa) |
| Suhu Ruangan (Tarik) | ≥ 1300 | |
| 650°C (Tegangan) | ≥ 1000 | |
| 650°C (Pecah Akibat Tekanan) | Tegangan Awal: 690 MPa |
1. Keunggulan dan Fitur Serbuk Superalloy IN718 Ini
1.1 Dioptimalkan untuk Aplikasi Industri
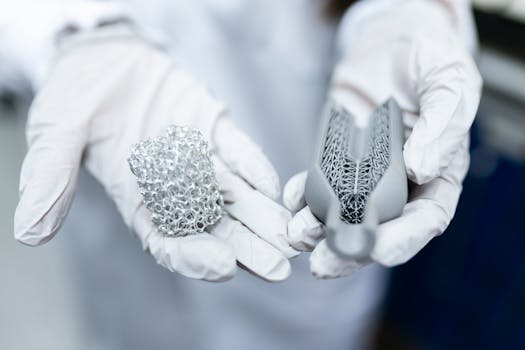
Serbuk superalloy IN718 dirancang khusus untuk aplikasi industri yang menuntut di sektor kedirgantaraan, energi, dan teknik berkinerja tinggi. Komposisi dan karakteristik serbuknya yang serbaguna menjadikannya ideal untuk pembuatan komponen penting seperti cakram, cincin, bilah, poros, pengencang, elemen elastis, struktur lembaran logam, dan selubung. SLM teknologi. Kinerja bubuk yang tangguh memastikan pengoperasian yang andal di lingkungan ekstrem, mulai dari komponen mesin jet hingga peralatan minyak dan gas.
1.2 Sangat Baik SLM Kemampuan pemrosesan
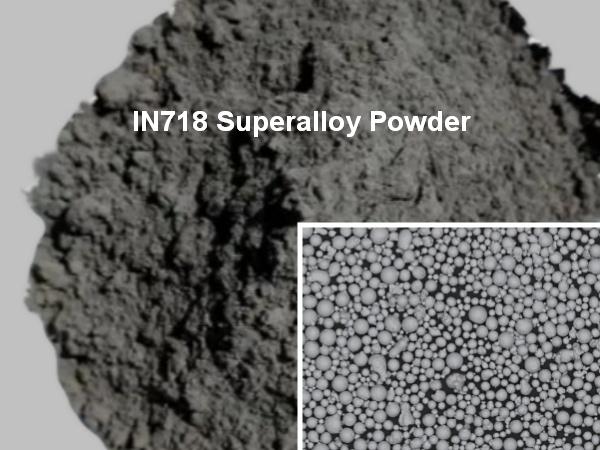
Bubuk IN718 menunjukkan kemampuan alir yang luar biasa (≤18 s/50g) dan sferisitas tinggi (≥0,9), yang merupakan parameter penting untuk penyebaran bubuk yang konsisten dan keseragaman lapisan dalam SLM Proses ini menggunakan distribusi ukuran partikel yang dioptimalkan (D10 ≥15 μm, D50 30–40 μm, D90 ≤60 μm). Distribusi ukuran partikel ini memastikan kepadatan pengemasan yang sangat baik dan meminimalkan porositas pada bagian yang dicetak, sehingga menghasilkan permukaan akhir yang superior dan akurasi dimensi yang tinggi. Karakteristik ini memungkinkan produksi geometri kompleks yang andal dengan cacat minimal.
1.3 Kinerja Mekanis yang Tangguh
Serbuk IN718 memberikan sifat mekanik yang luar biasa baik pada suhu ruang maupun suhu tinggi. Setelah perlakuan panas dan penuaan, komponen mencapai kekuatan tarik yang luar biasa sebesar ≥1300 MPa dan kekuatan luluh sebesar ≥1100 MPa pada suhu ruang. Pada suhu 650°C, material ini mempertahankan kinerja yang mengesankan dengan kekuatan tarik ≥1000 MPa dan kekuatan luluh ≥900 MPa. Uji putus tegangan pada suhu 650°C menunjukkan daya tahan dengan durasi ≥30 jam di bawah tegangan awal 690 MPa, sehingga cocok untuk aplikasi suhu tinggi jangka panjang.
1.4 Sifat Fisik yang Stabil
Serbuk tersebut menunjukkan karakteristik fisik yang konsisten dengan densitas tampak ≥4,4 g/cm³ dan densitas curah ≥5,0 g/cm³, memastikan pembentukan lapisan serbuk yang andal dan perilaku kolam leleh yang dapat diprediksi selama proses tersebut. SLM pemrosesan. Sifat-sifat yang stabil ini berkontribusi pada hasil manufaktur yang berulang dan mengurangi variabilitas proses, yang sangat penting untuk produksi skala industri.
1.5 Kemurnian Tinggi & Kontrol Komposisi
Diproduksi dengan kontrol kualitas yang ketat, bubuk IN718 mempertahankan toleransi komposisi yang ketat dengan tingkat pengotor minimal. Unsur-unsur penguat kritis dikontrol secara tepat dalam rentang yang ditentukan, sementara pengotor berbahaya seperti sulfur (≤0,015%), fosfor (≤0,015%), boron (≤0,006%), dan oksigen (≤0,02%) dijaga pada tingkat yang sangat rendah, sehingga memastikan kinerja material dan ketahanan korosi yang optimal.
2. Gambaran Umum Serbuk Paduan Super IN718
2.1 Karakteristik Komposisi Kimia
IN718 adalah superpaduan berbasis nikel-besi dengan fitur komposisi utama sebagai berikut:
| Elemen | Kandungan (wt.%) | Fungsi |
|---|---|---|
| Nikel (Ni) | 50,0–55,0 | Elemen dasar utama yang memberikan penguatan larutan padat dan stabilitas suhu tinggi. |
| Besi (Fe) | Keseimbangan | Elemen dasar yang berkontribusi terhadap efektivitas biaya dan sifat magnetik |
| Kromium (Cr) | 17.0–21.0 | Memberikan ketahanan oksidasi dan korosi yang sangat baik. |
| Niobium (Nb) | 4,75–5,50 | Membentuk penguatan fasa γ” (Ni₃Nb) dan fasa γ (Ni₃(Al,Ti)) |
| Molibdenum (Mo) | 2.8–3.3 | Meningkatkan penguatan larutan padat dan kekuatan suhu tinggi. |
| Titanium (Ti) | 0,65–1,15 | Berkontribusi pada pembentukan fase γ untuk pengerasan akibat penuaan. |
| Aluminium (Al) | 0,2–0,8 | Membentuk fase γ untuk penguatan presipitasi |
| Karbon (C) | ≤0,08 | Membentuk karbida untuk penguatan batas butir. |
| Silikon (Si) | ≤0,35 | Meningkatkan ketahanan oksidasi dan deoksidasi |
| Mangan (Mn) | ≤0,35 | Deoksidator dan meningkatkan kemampuan pengerjaan panas. |
| Kobalt (Co) | ≤1.0 | Meningkatkan kekuatan pada suhu tinggi |
| Tembaga (Cu) | ≤0,3 | Meningkatkan ketahanan terhadap korosi |
| Boron (B) | ≤0,006 | Penguat batas butir |
| Magnesium (Mg) | ≤0,01 | Deoksidator dan meningkatkan kemampuan pengecoran. |
| Fosfor (P) | ≤0,015 | Pengotor terkontrol |
| Belerang (S) | ≤0,015 | Pengotor terkontrol |
| Oksigen (O) | ≤0,02 | Pengotor terkontrol |
| Nitrogen (N) | ≤0,02 | Pengotor terkontrol |
Komposisi yang seimbang ini memberikan kekuatan, ketahanan korosi, dan kemampuan pengelasan yang luar biasa, menjadikannya salah satu superpaduan yang paling banyak digunakan dalam manufaktur aditif.
2.2 Karakteristik Serbuk
Bubuk tersebut dirancang dengan sifat fisik spesifik yang dioptimalkan untuk SLM pengolahan:
| Parameter | Spesifikasi | Makna |
|---|---|---|
| Ukuran Partikel D10 | ≥15 μm | Memastikan aliran bubuk yang memadai dan mencegah partikel halus yang berlebihan. |
| Ukuran Partikel D50 | 30–40 μm | Ukuran median optimal untuk SLM kontrol ketebalan lapisan dan kolam lelehan |
| Ukuran Partikel D90 | ≤60 μm | Membatasi partikel berukuran besar yang dapat menyebabkan cacat permukaan. |
| Kebulatan | ≥0,9 | Bentuk bulat sempurna untuk penyebaran bubuk yang konsisten. |
| Kepadatan Tampak | ≥4,4 g/cm³ | Memastikan pembentukan lapisan serbuk yang tepat dan keseragaman lapisan. |
| Kepadatan Ketukan | ≥5,0 g/cm³ | Kepadatan pengemasan yang tinggi mengurangi porositas pada bagian yang dicetak. |
| Kemampuan mengalir | ≤18 detik/50g | Karakteristik aliran yang unggul untuk pengiriman bubuk yang andal. |
3. Keunggulan Teknis
Bubuk IN718 menawarkan beberapa keunggulan teknis yang berbeda untuk SLM aplikasi:
- Rasio Kekuatan-terhadap-Berat yang Luar Biasa: Kekuatan tinggi yang dipadukan dengan kepadatan sedang menjadikannya ideal untuk aplikasi yang sensitif terhadap berat.
- Ketahanan terhadap Penuaan yang Unggul: Pengerasan presipitasi melalui fase γ dan γ” memberikan sifat mekanik yang luar biasa.
- Ketahanan Korosi yang Sangat Baik: Kandungan kromium memberikan ketahanan terhadap oksidasi dan berbagai lingkungan korosif.
- Kemampuan pengelasan yang baik: Kandungan karbon yang rendah dan komposisi yang seimbang memungkinkan kemampuan pengelasan yang sangat baik tanpa perlakuan panas pasca-pengelasan.
- Kemampuan Suhu Tinggi: Mempertahankan integritas mekanis hingga 650°C, cocok untuk komponen turbin dan mesin.
- Ketahanan terhadap Per creepan dan Kerusakan Akibat Tekanan: Penambahan Nb dan Mo meningkatkan ketahanan terhadap deformasi di bawah beban berkelanjutan.
- Ketahanan terhadap Kelelahan: Ketahanan yang sangat baik terhadap beban siklik, sangat penting untuk komponen yang berputar.
- Fleksibilitas Fabrikasi: Kompatibel dengan keduanya SLM dan proses LSF (Laser Solid Forming)
4. SLM Rekomendasi Parameter Proses
Berdasarkan karakteristik bubuk tersebut, berikut ini SLM Parameter proses yang direkomendasikan adalah:
Parameter Laser:
- Daya Laser: 200–350 W (tergantung pada ketebalan lapisan dan kompleksitas geometri)
- Kecepatan Pemindaian: 800–1400 mm/detik
- Jarak Antar Hatch: 80–110 μm
- Ketebalan Lapisan: 30–50 μm (sesuai dengan ukuran partikel D50)
- Ukuran Titik Laser: 80–120 μm
Lingkungan Pengembangan:
- Suasana: Argon atau nitrogen dengan kandungan oksigen <50 ppm
- Suhu Pelat Cetak: 80–120°C (untuk mengurangi tegangan sisa)
- Suhu Pemanasan Awal: Opsional, 150–200°C untuk komponen besar
Strategi Pemindaian:
- Pola: Pola papan catur atau garis dengan rotasi 67° antar lapisan.
- Pemindaian Kontur: 2–3 kali penyapuan dengan daya yang dikurangi (60–80% dari daya normal) untuk hasil akhir permukaan yang lebih baik.
- Ukuran Pulau: Ukuran 5×5 mm hingga 10×10 mm untuk distribusi tegangan.
- Struktur Pendukung: Diperlukan untuk bagian yang menjorok >45°, dioptimalkan agar mudah dilepas dan area kontak minimal.
Pemantauan Proses:
- Pemantauan Kolam Lelehan: Pencitraan termal waktu nyata untuk deteksi cacat
- Inspeksi Lapisan: Pemantauan kamera di tempat untuk kualitas penyebaran bubuk.
- Pengendalian Atmosfer: Pemantauan oksigen terus menerus selama proses pembuatan
5. Prosedur Pasca-Pemrosesan
Penghilang Stres:
- Suhu: 600–650°C
- Lamanya: 1–2 jam
- Pendinginan: Tungku didinginkan untuk meminimalkan tegangan sisa.
- Tujuan: Mengurangi tegangan internal akibat pembekuan cepat.
Perlakuan Panas Larutan:
- Suhu: 950–980°C
- Lamanya: 1 jam
- Pendinginan: Pendinginan udara atau pendinginan air yang cepat
- Tujuan: Melarutkan fase sekunder dan menghomogenkan struktur mikro
Perawatan Penuaan (Proses Dua Langkah):
- Penuaan Pertama:
- Suhu: 715–725°C
- Durasi: 8 jam
- Pendinginan: Tungku mendinginkan hingga 620°C dengan laju 50°C/jam
- Penuaan Kedua:
- Suhu: 620°C
- Durasi: 8 jam
- Pendinginan: Pendingin udara
- Tujuan: Endapkan fase penguatan γ dan γ”
Penyelesaian Permukaan:
- Penghapusan Dukungan: Penghilangan secara mekanis diikuti dengan peledakan abrasif (Al₂O₃, grit 80–120)
- Opsi Perawatan Permukaan:
- Pemolesan elektrolitik untuk komponen penting dirgantara.
- Pengukiran kimia untuk menghilangkan cacat permukaan
- Penyemprotan butiran (shot peening) untuk peningkatan daya tahan terhadap kelelahan.
- Pengepresan Isostatik Panas (HIP) untuk menghilangkan cacat internal
Inspeksi dan Pengujian:
- Pengujian Tanpa Merusak (NDT):
- Tomografi komputer sinar-X (CT) untuk mendeteksi cacat internal.
- Pengujian ultrasonik untuk integritas massal
- Pengujian penetrasi pewarna untuk mendeteksi cacat permukaan.
- Pengujian Mekanis:
- Pengujian tarik pada suhu ruangan dan suhu tinggi
- Pengujian kelelahan untuk aplikasi pembebanan siklik
- Pengujian kekerasan (skala Rockwell C)
6. Spesifikasi Kinerja
Sifat Mekanis (Setelah Perlakuan Panas + Penuaan):
| Kondisi Pengujian | Kekuatan Tarik (MPa) | Kekuatan Luluh (MPa) | Perpanjangan (%) |
|---|---|---|---|
| Suhu Ruangan (Tarik) | ≥1300 | ≥1100 | ≥15,0 |
| 650°C (Tegangan) | ≥1000 | ≥900 | ≥12,0 |
| 650°C (Pecah Akibat Tekanan) | Tegangan Awal: 690 MPa | Durasi: ≥30 jam | Perpanjangan: ≥5,0 |
Sifat Fisik:
- Kepadatan: ~8,19 g/cm³ (teoretis)
- Kisaran Titik Leleh: 1260–1336°C
- Ekspansi Termal: 13,0 × 10⁻⁶/°C (20–100°C)
- Konduktivitas Termal: ~11,4 W/m·K pada 100°C
- Kapasitas Panas Spesifik: ~435 J/kg·K pada 20°C
- Resistivitas Listrik: ~1,28 μΩ·m pada 20°C
Ketahanan terhadap Lingkungan:
- Ketahanan Oksidasi: Sangat baik hingga suhu 700°C
- Ketahanan terhadap Korosi: Ketahanan yang baik terhadap air laut, asam, dan berbagai bahan kimia industri.
- Retak Korosi Akibat Tegangan: Tahan terhadap lingkungan klorida
7. Bidang Aplikasi
Bubuk IN718 sangat cocok untuk aplikasi berikut:
Dirgantara:
- Cakram dan bilah turbin
- Komponen kompresor
- Casing dan rumah mesin
- Pengencang dan braket struktural
- Komponen roda pendaratan
- Komponen mesin roket
Energi:
- Komponen turbin gas
- Bilah turbin uap
- Komponen reaktor nuklir
- Peralatan bawah permukaan untuk industri minyak dan gas.
- Komponen penukar panas
- Peralatan pembangkit listrik
Industri:
- Katup dan fitting tekanan tinggi
- Peralatan pengolahan kimia
- Komponen penggerak kapal laut
- Peralatan dan cetakan
- Komponen balap otomotif
- Komponen implan medis (tingkat biokompatibel)
8. Perbandingan dengan Bubuk Serupa
vs. Haynes 188:
| Parameter | IN718 | Haynes 188 | Keuntungan |
|---|---|---|---|
| Elemen Dasar | Ni-Fe | Bersama | IN718: Biaya lebih rendah, ketersediaan lebih baik |
| Suhu Layanan Maksimum | 650°C | 980°C | Haynes 188: Unggul untuk suhu ekstrem |
| Kekuatan Suhu Ruangan | ≥1300 MPa | ≥850 MPa | IN718: Kekuatan lebih tinggi pada kondisi suhu ruangan |
| Kekuatan Suhu Tinggi | ≥1000 MPa @ 650°C | ≥190 MPa @ 980°C | Tergantung pada aplikasi |
| Ketahanan Oksidasi | Baik digunakan hingga suhu 700°C | Sangat baik hingga suhu 1095°C | Haynes 188: Ketahanan oksidasi yang unggul |
| Biaya | Sedang | Tinggi | IN718: Lebih hemat biaya |
| Terbaik untuk | Dirgantara umum, suhu sedang | Aplikasi suhu ekstrem |
vs. Inconel 625:
| Parameter | IN718 | Inconel 625 | Keuntungan |
|---|---|---|---|
| Mekanisme Penguatan | Pengerasan presipitasi | Larutan padat | IN718: Kekuatan lebih tinggi setelah penuaan |
| Kandungan Niobium | 4,75–5,50% | 3,15–4,15% | IN718: Pembentukan fase γ” lebih lanjut |
| Kandungan Molibdenum | 2,8–3,3% | 8,0–10,0% | Inconel 625: Ketahanan korosi yang lebih baik |
| Kekuatan Suhu Ruangan | ≥1300 MPa | ~830 MPa (saat pembangunan) | IN718: Jauh lebih kuat |
| Kemampuan pengelasan | Bagus sekali | Bagus sekali | Sebanding |
| Ketahanan Korosi | Bagus | Bagus sekali | Inconel 625: Unggul di lingkungan yang keras |
| Terbaik untuk | Komponen struktural berkekuatan tinggi | Lingkungan korosif, pemrosesan kimia |
vs. Ti-6Al-4V:
| Parameter | IN718 | Ti-6Al-4V | Keuntungan |
|---|---|---|---|
| Kepadatan | ~8,19 g/cm³ | ~4,43 g/cm³ | Ti-6Al-4V: Jauh lebih ringan |
| Suhu Layanan Maksimum | 650°C | 400°C | IN718: Kemampuan suhu lebih tinggi |
| Kekuatan | ≥1300 MPa | ~900–1100 MPa | IN718: Kekuatan lebih tinggi |
| Ketahanan Korosi | Bagus | Bagus sekali | Ti-6Al-4V: Unggul di berbagai lingkungan |
| Biaya | Sedang | Tinggi | IN718: Secara umum lebih hemat biaya |
| Biokompatibilitas | Bagus | Bagus sekali | Ti-6Al-4V: Lebih disukai untuk implan medis |
| Terbaik untuk | Dirgantara suhu tinggi, kekuatan sangat penting | Sensitif terhadap berat, medis, kelautan |
9. Tindakan Pencegahan
Penanganan dan Penyimpanan:
- Kondisi Penyimpanan: Simpan dalam wadah tertutup rapat di bawah atmosfer kering dan inert (argon atau nitrogen).
- Kontrol Kelembapan: Pertahankan kelembapan relatif <40% untuk mencegah penyerapan kelembapan.
- Suhu: Simpan pada suhu ruangan (15–25°C), hindari perubahan suhu yang ekstrem.
- Masa Simpan: Biasanya tahan hingga 12 bulan sejak tanggal pembuatan jika disimpan dengan benar.
- Persyaratan APD (Alat Pelindung Diri): Gunakan peralatan pelindung pribadi yang sesuai, termasuk:
- Sarung tangan nitril
- Masker N95 atau yang lebih baik
- Kacamata pengaman
- Jas lab atau pakaian pelindung
Keamanan Pemrosesan:
- Ventilasi: Pastikan ventilasi yang memadai di SLM fasilitas dengan filtrasi HEPA
- Pemantauan Atmosfer: Pantau terus kadar oksigen di ruang pembuatan (<50 ppm disarankan)
- Pencegahan Kebakaran: Terapkan langkah-langkah pencegahan kebakaran untuk penanganan bubuk logam:
- Alat pemadam kebakaran Kelas D mudah didapatkan.
- Dilarang menyalakan api terbuka atau menimbulkan percikan api di area penanganan bubuk.
- Semua peralatan harus diarde untuk mencegah pelepasan muatan statis.
- Pemulihan Bubuk: Gunakan sistem pemulihan bubuk khusus dengan desain tahan ledakan.
- Pembuangan Limbah: Ikuti peraturan setempat untuk pembuangan limbah bubuk logam.
Kontrol Kualitas:
- Karakterisasi Serbuk: Pengujian rutin terhadap:
- Distribusi ukuran partikel (setiap 5 kali pembuatan atau bulanan)
- Pengukuran kemampuan mengalir
- Verifikasi komposisi kimia
- Kandungan oksigen dan nitrogen
- Penggunaan Kembali Bubuk: Pantau siklus penggunaan ulang bubuk (biasanya maksimal 3–5 kali pencetakan)
- Ayak bubuk di antara setiap proses pencetakan (disarankan menggunakan saringan berukuran 45–63 μm).
- Campurkan bubuk segar (10–20%) dengan bubuk bekas.
- Buang bubuk yang menunjukkan penurunan kemampuan mengalir atau komposisi kimianya.
- Pengendalian Kontaminasi:
- Peralatan khusus untuk berbagai sistem paduan.
- Protokol pembersihan ketat di antara pergantian material.
- Inspeksi rutin sistem pengiriman bubuk
- Ketertelusuran: Buat catatan pembangunan yang terperinci, termasuk:
- Nomor batch bubuk
- Parameter proses
- Siklus perlakuan panas
- Hasil inspeksi
10. Ringkasan
Serbuk superalloy IN718 merupakan salah satu material yang paling serbaguna dan banyak digunakan dalam manufaktur aditif, khususnya untuk aplikasi Selective Laser Melting (SLLM). Karakteristik serbuknya yang dioptimalkan, termasuk kemampuan alir yang sangat baik (≤18 s/50g), sferisitas tinggi (≥0,9), dan distribusi ukuran partikel yang terkontrol (D50: 30–40 μm), memastikan keandalan SLM pemrosesan dengan cacat minimal dan sifat mekanik yang konsisten.
Paduan berbasis nikel-besi ini, yang secara strategis ditingkatkan dengan kromium, niobium, molibdenum, titanium, dan aluminium, menghasilkan kinerja mekanik yang luar biasa. Setelah perlakuan panas dan penuaan yang tepat, IN718 mencapai kekuatan tarik yang luar biasa sebesar ≥1300 MPa dan kekuatan luluh sebesar ≥1100 MPa pada suhu ruang, sambil mempertahankan kemampuan suhu tinggi yang mengesankan dengan kekuatan tarik ≥1000 MPa pada suhu 650°C. Kinerja putus tegangan ≥30 jam pada suhu 650°C di bawah tegangan awal 690 MPa menunjukkan kesesuaiannya untuk aplikasi suhu tinggi jangka panjang.
Komposisi seimbang IN718 memberikan ketahanan korosi yang sangat baik, kemampuan pengelasan yang baik, dan kemampuan pengerasan penuaan yang unggul melalui presipitasi fase γ dan γ”. Sifat-sifat ini menjadikannya ideal untuk aplikasi yang menuntut di berbagai sektor, termasuk kedirgantaraan (komponen turbin, suku cadang mesin), energi (turbin gas, komponen nuklir), industri (peralatan bertekanan tinggi, pengolahan kimia), dan pertahanan.
Kompatibilitas bubuk dengan keduanya SLM Proses LSF, dikombinasikan dengan protokol pasca-pemrosesan yang mapan termasuk perlakuan panas larutan dan penuaan dua tahap, memungkinkan produksi komponen kompleks berkinerja tinggi yang memenuhi standar industri yang ketat. Meskipun Haynes 188 menawarkan kinerja superior pada suhu ekstrem (>700°C) dan Inconel 625 memberikan ketahanan korosi yang lebih baik, IN718 tetap menjadi material pilihan untuk aplikasi yang membutuhkan keseimbangan optimal antara kekuatan, kemampuan suhu, efektivitas biaya, dan keandalan proses.
Dengan penanganan, pemrosesan, dan langkah-langkah pengendalian mutu yang tepat, bubuk superalloy IN718 memungkinkan produsen untuk memanfaatkan manufaktur aditif guna menghasilkan komponen dengan geometri dan karakteristik kinerja yang tidak dapat dicapai melalui metode manufaktur tradisional, mendorong inovasi di berbagai industri teknologi tinggi.
11. Layanan Kustomisasi oleh Forgecise
Forgecise Menyediakan solusi kustomisasi bubuk superalloy yang komprehensif, mencakup spektrum lengkap mulai dari formulasi suhu tinggi standar hingga superalloy berbasis nikel berkinerja tinggi yang spesifik untuk pelanggan. Kami mendukung jenis superalloy utama termasuk Haynes 230, seri Inconel, dan varian Hastelloy, dengan kemampuan untuk secara tepat menyesuaikan komposisi kimia, distribusi ukuran partikel, kebulatan, kandungan oksigen/nitrogen, dan koefisien ekspansi termal agar sesuai dengan kebutuhan industri dan manufaktur Anda. Bubuk superalloy kami dioptimalkan untuk proses manufaktur aditif yang menuntut, termasuk SLM dan EBM, memastikan kemampuan cetak yang konsisten, kepadatan tinggi, sifat mekanik suhu tinggi yang unggul, dan kinerja yang andal pada komponen akhir kedirgantaraan, energi, dan industri Anda.