

















Pengarang: Felix Lee, CEO di Forgecise
Terakhir Diperbarui: 10 Agustus 2026
Ditinjau oleh: Forgecise Tim Teknik
Table of Contents
Pemrosesan Akhir Pencetakan 3D Logam: Panduan Pemesinan CNC, Penyelesaian Akhir, dan Manufaktur Hibrida
Jawaban Singkat
Pemrosesan pasca pencetakan 3D logam meliputi langkah-langkah pemesinan, penyelesaian, dan inspeksi yang digunakan setelah pencetakan untuk mencapai akurasi bagian akhir, kualitas permukaan, dan kinerja fungsional. Penggilingan CNC, pembubutan, pengeboran, penggerindaan, pemolesan, dan manufaktur hibrida membantu mengubah komponen logam yang dicetak menjadi bagian yang siap produksi.
Ringkasan singkat:
- Pencetakan 3D logam menghasilkan bentuk yang kompleks, tetapi permukaan dan toleransi hasil cetakan seringkali masih perlu ditingkatkan lebih lanjut.
- Pemesinan CNC menghasilkan lubang, permukaan pemasangan, ulir, dan fitur presisi yang akurat.
- Penggilingan dan pemolesan meningkatkan permukaan penyegelan, kinerja gesekan, dan kualitas permukaan bagian dalam.
- Manufaktur aditif dan subtraktif hibrida menggabungkan pencetakan dan pemesinan dalam satu alur kerja.
- Inspeksi CMM dan umpan balik kembaran digital membantu menjaga kualitas produksi yang stabil.
Pendahuluan: Mengapa Pencetakan Hanya Satu Langkah dalam Produksi Komponen Logam?
Pencetakan 3D logam telah mengubah cara para insinyur mendesain komponen.
Hal ini memungkinkan produsen untuk membuat:
- Struktur ringan
- Saluran internal
- Komponen yang dioptimalkan secara topologi
- Geometri kompleks yang sulit dikerjakan dari material padat.
Namun, pencetakan saja tidak selalu menghasilkan komponen teknik yang sudah jadi.
Suatu komponen produksi mungkin memerlukan:
- Toleransi dimensi yang ketat
- Permukaan penyegelan yang halus
- Lubang bantalan yang akurat
- Sambungan berulir yang andal
- Kekasaran permukaan terkontrol
Persyaratan ini seringkali membutuhkan pengerjaan mesin tambahan.
Inilah realita praktisnya:
Pencetakan 3D logam menciptakan bentuknya. Pemesinan CNC menciptakan fungsi akhirnya.
Pada ForgeciseKita sering melihat perusahaan yang baru mengenal manufaktur aditif mengharapkan pencetakan untuk sepenuhnya menggantikan permesinan. Dalam produksi industri, hasil terbaik biasanya diperoleh dengan menggabungkan kedua teknologi tersebut.
Struktur yang dicetak memberikan kebebasan desain.
Pemesinan memberikan presisi.
Mengapa Komponen Logam yang Dicetak 3D Membutuhkan Pemrosesan Akhir?
Komponen logam hasil cetak 3D biasanya memerlukan proses pasca-produksi karena kondisi hasil cetak tidak selalu memenuhi persyaratan produksi akhir.
Selama proses pencetakan, bagian-bagian tertentu mungkin mengalami perkembangan sebagai berikut:
- Tanda lapisan
- Partikel bubuk
- Cacat bola
- Tanda penghapusan dukungan
- Distorsi termal
- Tegangan sisa
Komponen logam hasil cetak biasanya memiliki:
- Kekasaran permukaan di sekitar Ra 6–12 μm
- Variasi dimensi di sekitar ±0,1 mm
Banyak aplikasi industri memerlukan kontrol yang jauh lebih ketat:
- Permukaan presisi umum: ±0,02 mm
- Area dengan akurasi tinggi: ±0,005 mm
- Permukaan akhir: Ra ≤1,6 μm
- Permukaan ultra-halus: Ra sekitar 0,4 μm
Perlakuan panas menimbulkan tantangan lain.
Setelah proses penghilangan tegangan atau pemrosesan termal, bagian-bagian tersebut mungkin sedikit berubah bentuk karena tegangan internal dilepaskan.
Sebagai contoh, braket untuk aplikasi kedirgantaraan mungkin berhasil dicetak, tetapi permukaan pemasangannya dapat bergeser setelah perlakuan panas. Pemesinan CNC mengembalikan permukaan referensi akhir dan memastikan perakitan yang tepat.
Proses Pemesinan CNC Apa yang Digunakan Setelah Pencetakan 3D Logam?
Pemesinan CNC adalah salah satu metode pasca-pemrosesan yang paling umum untuk manufaktur aditif logam.
Proses yang benar bergantung pada:
- Geometri bagian
- Toleransi yang dibutuhkan
- Jenis material
- Persyaratan permukaan
- Volume produksi
Mesin CNC untuk Penggilingan Komponen Logam Hasil Cetak 3D
Mesin milling CNC digunakan untuk:
- Permukaan pemasangan
- Area referensi datar
- Kantong yang kompleks
- Permukaan melengkung
- Komponen yang dioptimalkan secara topologi
Mesin Milling CNC 3 Sumbu
Pemesinan tiga sumbu sangat cocok untuk:
- Permukaan datar
- Rongga sederhana
- Fitur dasar
Metode ini banyak digunakan karena hemat biaya dan cocok untuk banyak komponen standar.
Mesin Milling CNC 4 Sumbu
Pemesinan empat sumbu menambahkan gerakan putar.
Ini meningkatkan proses pemesinan untuk:
- Fitur silindris
- Permukaan terindeks
- Komponen yang memerlukan berbagai orientasi
Mesin CNC 5 Sumbu
Pemesinan CNC lima sumbu penting untuk komponen logam hasil cetak 3D yang kompleks.
Hal ini memungkinkan:
- Beberapa permukaan dalam satu pengaturan
- Geometri lengkung yang kompleks
- Pemesinan rongga dalam
- Mengurangi kesalahan penempatan
Hal ini membuatnya cocok untuk:
- Komponen kedirgantaraan
- Komponen alat medis
- Struktur yang dioptimalkan secara topologi
Komponen kompleks yang membutuhkan beberapa pengaturan pada mesin tradisional dapat diselesaikan dengan lebih sedikit operasi menggunakan pemesinan lima sumbu.
Untuk komponen cetak berdinding tipis, produsen sering menggunakan:
- Pemotongan suhu rendah
- Pelumasan mikro (MQL)
- Panas pemotongan terkontrol
Metode-metode ini mengurangi getaran dan deformasi sekunder.
Pembubutan CNC untuk Komponen Rotasi yang Dicetak 3D dari Logam
Pembubutan CNC digunakan untuk bagian-bagian dengan geometri rotasi.
Aplikasi umum meliputi:
- Poros
- Lengan baju
- Konektor
- Komponen silindris
Kemampuan berbelok meningkat:
- Akurasi diameter luar
- Akurasi silindris
- Presisi permukaan ujung
- Dimensi langkah
Sebagai contoh, poros mentah hasil cetakan dapat diubah menjadi komponen jadi dengan diameter yang akurat dan permukaan kontak yang halus.
Beberapa produsen juga menggunakan mesin bubut-penggilingan, yang menggabungkan:
- Pembubutan CNC
- Penggilingan CNC
dalam satu pengaturan.
Hal ini mengurangi waktu penanganan dan meningkatkan konsistensi.
Apa Fungsi Pengeboran, Pelebaran Lubang, Pembubutan, dan Pembuatan Ulir Setelah Pencetakan 3D Logam?
Lubang presisi adalah salah satu alasan utama mengapa komponen logam hasil cetak 3D perlu diolah setelah dicetak.
Meskipun manufaktur aditif dapat membuat lubang dan saluran internal, fitur yang dicetak mungkin tidak mencapai akurasi, kebulatan, atau kualitas permukaan yang dibutuhkan untuk perakitan akhir.
Fitur presisi umum meliputi:
- Lubang bantalan
- Lubang pin penyelarasan
- Saluran hidrolik
- Saluran minyak
- Port koneksi fluida
- Titik pemasangan berulir
Proses pembuatan lubang presisi yang umum adalah:
Pengeboran → Pelebaran atau Pembubutan → Inspeksi
Proses ini meningkatkan:
- Akurasi diameter lubang
- Kebulatan
- Lapisan permukaan
- Akurasi posisi
Untuk aplikasi presisi tinggi, pemesinan dapat mencapai tingkat toleransi IT7–IT6.
Sambungan berulir biasanya memerlukan:
- Pengeboran CNC
- Penggilingan ulir
Lubang yang dalam dan lubang yang miring memerlukan perhatian khusus.
Pemilihan alat atau kondisi pemotongan yang tidak tepat dapat menyebabkan:
- Penyimpangan lubang
- Kerusakan saat keluar
- Formasi Burr
- Kualitas benang yang buruk
Inilah mengapa fitur fungsional sering kali diselesaikan melalui proses permesinan daripada hanya mengandalkan pencetakan.
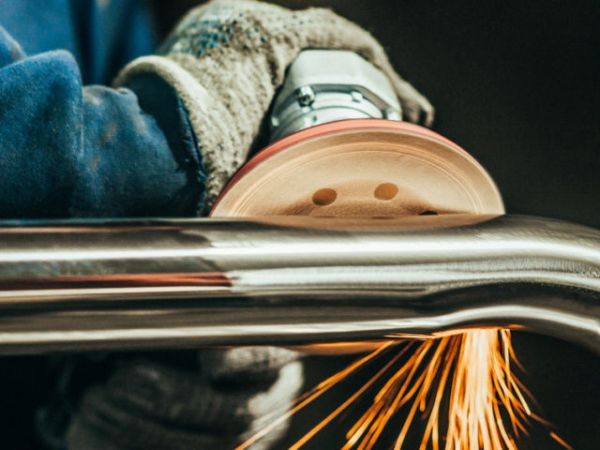
Bagaimana Proses Penggilingan dan Pemolesan Meningkatkan Kualitas Komponen Logam Hasil Cetak 3D?
Setelah pemesinan CNC menghasilkan dimensi yang akurat, beberapa bagian memerlukan penyelesaian permukaan tambahan.
Penggilingan dan pemolesan digunakan ketika kualitas permukaan secara langsung memengaruhi kinerja.
Aplikasi tipikal meliputi:
- Penyegelan permukaan
- Area kontak geser
- Komponen hidrolik
- Rumah optik
- Antarmuka mekanis presisi
Penggilingan untuk Permukaan Presisi
Proses penggilingan meliputi:
- Penggilingan permukaan
- Penggilingan silindris
Mereka meningkatkan:
- Kebosanan
- Konsistensi permukaan
- Akurasi dimensi
Untuk komponen penyegelan, bahkan cacat permukaan kecil pun dapat menyebabkan kebocoran atau penurunan kinerja.
Sebagai contoh, manifold hidrolik mungkin memiliki saluran internal yang dicetak dengan rumit, tetapi permukaan penyegelannya tetap membutuhkan permukaan yang sangat halus hasil pemesinan dan penggerindaan.
Pemolesan Mekanis, Kimiawi, dan Elektrokimia
Pemolesan meningkatkan penampilan dan kinerja fungsional.
Metode umum meliputi:
- Pemolesan mekanis
- Pemolesan kimiawi
- Pemolesan elektrokimia
Proses-proses ini berguna untuk:
- Saluran internal yang kompleks
- Sistem hidrolik
- Komponen medis
- Bagian yang sensitif terhadap korosi
Manfaatnya meliputi:
- Kekasaran permukaan yang lebih rendah
- Aliran fluida yang lebih baik
- Gesekan berkurang
- Ketahanan korosi yang lebih baik
Pemolesan elektrokimia dan kimia dapat menjangkau area internal yang sulit diakses oleh alat pemesinan tradisional.
Untuk beberapa aplikasi, kekasaran permukaan internal dapat dikurangi hingga di bawah:
Ra < 3 μm
Apa Peran Wire EDM dalam Pemrosesan Pasca-Pencetakan 3D Logam?
Wire Electrical Discharge Machining (Wire EDM) terutama digunakan untuk pemisahan dan pemotongan profil yang akurat.
Penerapan umumnya meliputi:
- Melepaskan komponen dari pelat cetak.
- Memotong profil yang sulit
- Memproses bagian yang tipis atau kompleks
Wire EDM bukanlah pengganti mesin CNC.
Kedua proses tersebut bekerja bersama-sama.
| Proses | Fungsi Utama |
|---|---|
| Mesin EDM kawat | Pemisahan bagian dan pemotongan profil kasar |
| Pemesinan CNC | Dimensi presisi akhir dan fitur fungsional |
Urutan produksi yang umum adalah:
Pencetakan 3D Logam → Pemisahan dengan Wire EDM → Pemesinan CNC → Inspeksi Akhir
Kombinasi ini mengurangi kerusakan selama proses penghapusan sekaligus mempertahankan akurasi akhir.
Apa Itu Manufaktur Aditif dan Subtraktif Hibrida?
Manufaktur hibrida menggabungkan pencetakan 3D logam dan permesinan dalam satu sistem produksi.
Pendekatan ini semakin umum digunakan di bidang kedirgantaraan, manufaktur industri, dan produksi komponen bernilai tinggi.
Sistem Deposisi Energi Terarah (DED) hibrida dapat menggabungkan:
- Deposisi laser
- Penggilingan CNC
- Pembubutan CNC
- Menggiling
- Pemanasan awal
- Pemberian pakan bubuk
- Pemindaian 3D
Keuntungan terbesarnya adalah mempertahankan referensi pemesinan yang sama selama keseluruhan proses.
Hal ini mengurangi:
- Beberapa pengaturan
- Transportasi antar mesin
- Kesalahan penyelarasan
- Penundaan produksi
Mesin hibrida dapat menempatkan material di area di mana pemesinan tradisional tidak dapat menciptakan geometri, kemudian langsung memproses permukaan kritis setelahnya.
Manfaat Manufaktur dari Proses Hibrida
Manufaktur aditif dan subtraktif hibrida dapat memberikan:
- Pengurangan biaya perkakas sebesar 65% atau lebih
- Pengurangan waktu penyiapan sebesar 70% atau lebih
- Kemampuan toleransi lokal sekitar ±0,01 mm
- Konsistensi dimensi yang lebih baik
Untuk produksi kedirgantaraan, pendekatan ini membantu perusahaan beralih dari pembuatan prototipe menuju produksi yang dapat diulang.
Bagaimana Alur Kerja Pasca-Pemrosesan Pencetakan 3D Logam yang Umum?
Alur kerja produksi biasanya mengikuti beberapa langkah yang terkontrol.
1. Pencetakan 3D Logam
Bagian tersebut dibuat menggunakan teknologi seperti:
- Peleburan Laser Selektif (SLM)
- Deposisi Energi Terarah (DED)
2. Penghilangan Stres dan Perlakuan Panas
Perlakuan panas mengurangi tegangan internal yang timbul selama proses pencetakan.
Langkah ini penting karena tegangan sisa dapat menyebabkan:
- Melengkung
- Perubahan dimensi
- Risiko retak
3. Pemisahan dengan Wire EDM
Bagian yang dicetak dilepas dari pelat cetak.
4. Pemrosesan HIP (Bila Diperlukan)
Terapi Isostatik Panas (Hot Isostatic Pressing/HIP) dapat digunakan untuk memperbaiki:
- Kepadatan internal
- Kinerja material
- Keandalan struktural
5. Pemesinan Presisi CNC
Proses pemesinan menghasilkan:
- Dimensi akhir
- Lubang presisi
- Permukaan fungsional
6. Penggilingan dan Pemolesan
Digunakan ketika aplikasi memerlukan:
- Kekasaran lebih rendah
- Penyegelan yang lebih baik
- Peningkatan kinerja permukaan
7. Perawatan Permukaan dan Penandaan
Langkah terakhir mungkin meliputi:
- Perawatan permukaan pelindung
- Tanda pengenal
- Fitur ketertelusuran
8. Inspeksi CMM
Inspeksi Mesin Pengukur Koordinat (CMM) memverifikasi:
- Ukuran
- Akurasi posisi
- Toleransi geometris
Bagaimana Pemilihan Material Mempengaruhi Strategi Pemesinan?
Logam yang berbeda memiliki perilaku yang berbeda selama proses pemesinan.
Proses pemesinan harus sesuai dengan karakteristik material.
Pemesinan Paduan Titanium
Paduan titanium banyak digunakan dalam:
- Komponen kedirgantaraan
- Implan medis
- Struktur berkinerja tinggi
Tantangan:
- Kekuatan tinggi
- Konduktivitas termal yang buruk
- Alat macet
- Konsentrasi panas
Strategi yang direkomendasikan:
- Alat karbida berlapis
- Kecepatan pemotongan lebih rendah
- Tingkat pemberian pakan yang lebih tinggi
- Pendinginan yang kuat
Referensi umum:
Kecepatan pemotongan: vc ≈ 30–60 m/menit
Komponen titanium berdinding tipis seringkali membutuhkan:
- Pemotongan suhu rendah
- Pelumasan mikro (MQL)
- Kontrol getaran
Pemesinan Paduan Aluminium
Aluminium lebih mudah diolah dengan mesin, tetapi menghadirkan tantangan yang berbeda.
Tantangan:
- Adhesi material
- Refleksi tinggi
- Manajemen panas
Strategi yang direkomendasikan:
- Kecepatan spindel tinggi
- Alat pemotong tajam
- Pendinginan yang tepat
Referensi umum:
Kecepatan pemotongan: vc ≈ 200–400 m/menit
Pemesinan Baja Tahan Karat 316L
Baja tahan karat 316L umum digunakan pada:
- Alat kesehatan
- Peralatan kimia
- Komponen industri
Tantangan:
- Pengerasan kerja
Strategi yang direkomendasikan:
- Alat pemotong tajam
- Kecepatan umpan yang tepat
- Hindari pemotongan berulang pada area yang mengeras.
Pemesinan Inconel 718
Inconel 718 digunakan untuk:
- Mesin kedirgantaraan
- Komponen suhu tinggi
Tantangan:
- Pemesinan yang sulit
- Gaya pemotongan tinggi
- Keausan alat yang cepat
Strategi yang direkomendasikan:
- Peralatan berkinerja tinggi
- Kecepatan pemotongan rendah
- Pemesinan torsi tinggi
Bagaimana Produsen Mengontrol Kualitas Setelah Proses Pemesinan?
Kualitas pengerjaan mesin bergantung pada pengukuran dan umpan balik.
Setelah proses pemesinan, produsen menggunakan:
- Inspeksi CMM
- Pengukuran kekasaran permukaan
- Inspeksi dimensi
Siklus manufaktur modern menghubungkan:
Data Pencetakan
↓
Hasil Perlakuan Panas
↓
Proses Pemesinan
↓
Pengukuran CMM
↓
Peningkatan Proses
Kontrol Kualitas CMM dan Kembaran Digital
Sistem kembaran digital memungkinkan produsen untuk membandingkan:
- Model CAD asli
- Geometri tercetak
- Perlakuan panas dan deformasi
- Hasil pemesinan akhir
Hal ini membantu mengidentifikasi:
- Penyusutan terarah
- Variasi proses
- Masalah pengulangan
Lini produksi canggih dapat mengirimkan data CMM kembali ke Sistem Eksekusi Manufaktur (MES).
Hal ini menghasilkan:
Pencetakan → Perlakuan Panas → Pemesinan → Pengukuran → Optimasi
Sistem manufaktur siklus tertutup.
Masalah dan Solusi Umum dalam Pemesinan Pencetakan 3D Logam
| Masalah | Kemungkinan Penyebab | Larutan |
|---|---|---|
| Dimensi di luar toleransi | Referensi yang salah atau deformasi termal | Periksa titik acuan dan gunakan pengukuran CMM. |
| Tanda getaran | Kekakuan rendah atau parameter pemotongan yang salah | Meningkatkan kondisi perkakas dan permesinan |
| Deformasi dinding tipis | Mengurangi panas dan tekanan | Gunakan pemotongan suhu rendah dan penyangga yang lebih baik. |
| Formasi Burr | Masalah jalur pahat atau arah pemotongan | Perbaiki pergerakan alat dan tambahkan penghilangan gerinda. |
| Alat macet | Karakteristik material | Gunakan lapisan pelindung dan metode pendinginan yang sesuai. |
Rekomendasi Teknik untuk Pemesinan Pencetakan 3D Logam
Keberhasilan manufaktur aditif logam memerlukan pertimbangan permesinan sejak tahap desain.
Praktik yang direkomendasikan:
Pertimbangan pemesinan desain sejak dini
Tunjangan standar:
0,3–0,5 mm
Ini menyediakan ruang untuk:
- Koreksi dimensi
- Perubahan perlakuan panas
- Perbaikan permukaan akhir
Pilih metode pemesinan berdasarkan fitur-fiturnya.
Contoh:
- Kurva kompleks → Mesin milling CNC 5 sumbu
- Komponen berputar → Pembubutan CNC
- Lubang presisi → Pelebaran dan pengeboran
- Permukaan sangat halus → Penggilingan dan pemolesan
- Pelepasan pelat cetak → Wire EDM
Sesuaikan alat dan parameter dengan material.
Titanium, aluminium, baja tahan karat, dan Inconel masing-masing membutuhkan strategi pemesinan yang berbeda.
Mesin setelah perlakuan panas
Pemesinan akhir setelah pemrosesan termal membantu mencegah masalah toleransi yang disebabkan oleh deformasi selanjutnya.
Pertahankan konsistensi referensi
Menggunakan titik referensi yang sama antara pencetakan, pemesinan, dan inspeksi akan meningkatkan akurasi.
Pertanyaan yang Sering Diajukan Tentang Pemrosesan Pasca-Pencetakan 3D Logam
Mengapa pencetakan 3D logam memerlukan pemesinan CNC?
Jawaban Singkat:
Pencetakan 3D logam menciptakan bentuk-bentuk kompleks, tetapi pemesinan CNC diperlukan untuk lubang presisi, permukaan halus, ulir, dan toleransi yang ketat. Pemesinan melengkapi fitur fungsional yang dibutuhkan untuk perakitan industri.
Pencetakan logam sangat baik untuk pembuatan geometri. Namun, komponen produksi seringkali memerlukan pengerjaan mesin tambahan karena permukaan dan dimensi hasil cetakan mungkin tidak memenuhi persyaratan teknik akhir.
Bisakah pencetakan 3D logam mencapai tingkat akurasi CNC?
Jawaban Singkat:
Pencetakan 3D logam dapat menciptakan komponen dengan bentuk mendekati bentuk akhir yang akurat, tetapi pemesinan CNC biasanya diperlukan untuk mencapai toleransi yang lebih ketat dan hasil akhir permukaan yang lebih baik. Pencetakan menciptakan struktur, sementara pemesinan menciptakan fitur presisi akhir.
Untuk aplikasi seperti komponen kedirgantaraan dan medis, penyelesaian akhir CNC membantu mencapai perakitan yang andal dan kinerja yang berulang.
Proses pemesinan apa yang terbaik untuk komponen logam hasil cetak 3D?
Jawaban Singkat:
Proses pemesinan terbaik bergantung pada geometri bagian, material, dan persyaratan toleransi. Penggilingan lima sumbu cocok untuk bentuk yang kompleks, pembubutan cocok untuk bagian yang berputar, pengeboran memperbaiki lubang, dan penggerindaan meningkatkan kualitas permukaan.
Para insinyur biasanya memilih proses berdasarkan fungsi akhir dari setiap fitur.
Material apa saja yang sulit diolah setelah dicetak 3D logam?
Jawaban Singkat:
Paduan titanium dan Inconel 718 termasuk di antara material yang paling sulit karena menghasilkan panas dan menyebabkan keausan alat dengan cepat. Baja tahan karat 316L juga bisa menjadi tantangan karena menjadi lebih keras selama proses pemesinan.
Setiap material membutuhkan alat, kecepatan pemotongan, dan metode pendinginan yang spesifik.
Apa itu manufaktur aditif hibrida?
Jawaban Singkat:
Manufaktur aditif hibrida menggabungkan pengendapan logam dan pemesinan CNC dalam satu alur kerja. Hal ini mengurangi waktu pengaturan, meningkatkan akurasi referensi, dan membantu produsen menghasilkan komponen logam kompleks dengan lebih cepat.
Sistem hibrida sangat berguna untuk komponen kedirgantaraan dan industri bernilai tinggi.
Kesimpulan: Pencetakan 3D Logam dan Pemesinan Bekerja Bersama
Pencetakan 3D logam telah mengubah cara para insinyur membuat komponen kompleks, tetapi pemesinan tetap menjadi langkah kunci untuk menghasilkan suku cadang berkualitas produksi.
Masa depan manufaktur bukanlah memilih antara manufaktur aditif dan permesinan CNC.
Ini menggabungkan:
- Pencetakan 3D logam
- Pemesinan CNC presisi
- Penyelesaian permukaan
- Inspeksi CMM
- Kontrol proses digital
Kombinasi ini memungkinkan para produsen untuk menghasilkan komponen logam yang kompleks, akurat, dan andal untuk industri yang menuntut kualitas tinggi.
Tentang Penulis
Felix Lee
CEO di Forgecise
Felix Lee bekerja pada solusi manufaktur canggih, alur kerja manufaktur aditif logam, dan strategi pemesinan presisi untuk aplikasi industri. Fokusnya adalah menghubungkan teknologi manufaktur aditif dengan persyaratan produksi praktis.
Melalui ForgeciseFelix membantu tim manufaktur memahami bagaimana komponen logam hasil cetak 3D beralih dari geometri yang dicetak menjadi komponen teknik yang sudah jadi.
Ditinjau oleh:
Forgecise Tim Teknik
Terakhir Diperbarui: 10 Agustus 2026
Penafian Teknis:
Parameter pemesinan dan rekomendasi proses dalam artikel ini adalah referensi teknik umum. Pengaturan pemesinan aktual bergantung pada kemampuan mesin, pemilihan perkakas, kondisi material, geometri bagian, dan persyaratan produksi.