

















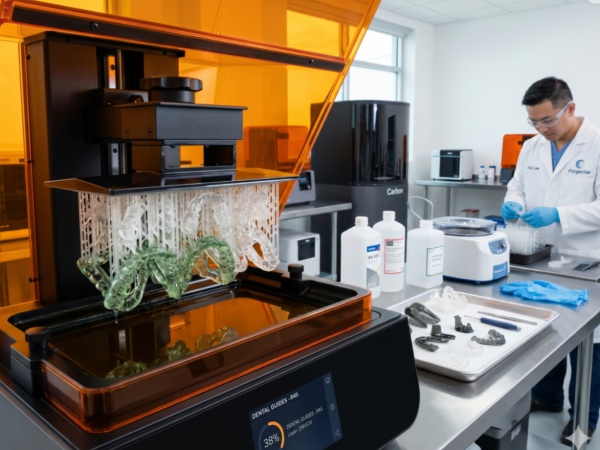
- Auteur: Felix Lee, PDG de Forgecise
- Publié : 22 juin 2026
- Catégorie: Fabrication additive et conception industrielle
Table of Contents
1. Résumé : La transition industrielle de l’impression 3D résine
Face à la demande croissante des secteurs manufacturiers pour des tolérances plus strictes, des délais de commercialisation plus courts et des pièces finales personnalisées, polymérisation en cuveL’impression 3D à base de résine, commercialement appelée impression 3D à base de résine, est devenue un procédé industriel dominant. Capable de produire des structures isotropes, à haute résolution et complexes, elle concurrence directement le moulage par injection plastique traditionnel.
En utilisant des longueurs d’onde spécifiques pour polymériser sélectivement des résines photopolymères liquides (des matériaux thermodurcissables composés de monomères, d’oligomères et de photo-initiateurs), cette technique de fabrication couche par couche permet d’obtenir une précision dimensionnelle et des finitions de surface exceptionnelles, éliminant ainsi les opérations d’usinage soustractives traditionnelles. Pour les entreprises B2B, l’impression 3D résine constitue une solution rapide et efficace. pont vers la production La mise à l’échelle réussie de cette technologie exige toutefois une évaluation approfondie des configurations optiques de base, de la dynamique des polymères, des besoins en main-d’œuvre pour le post-traitement et des modèles d’amortissement des dépenses en capital (CapEx).
2. Principes de fonctionnement fondamentaux et dynamique chimique
Au cœur de tous les systèmes de polymérisation en cuve se trouve photopolymérisation: une réaction chimique exothermique induite par la lumière qui transforme les résines thermodurcissables liquides en polymères solides hautement réticulés.
                 [Liquid Photopolymer Resin Vat]
                                |
         -----------------------------------------------
        |                       |                       |
  [SLA Systems]           [DLP Systems]           [MSLA Systems]
        |                       |                       |
(Vector Laser Scan)     (Projector Flash)       (LED Array + LCD Mask)
La formulation chimique
Les photopolymères industriels sont des mélanges hautement techniques composés de trois grandes catégories d’ingrédients :
- Monomères : Molécules à faible viscosité et à faible poids moléculaire qui servent de diluants réactifs et établissent le réseau de polymérisation fondamental.
- Oligomères : Prépolymères de viscosité moyenne à élevée qui déterminent les principales propriétés physiques du matériau solide final, notamment la résistance à la traction, l’allongement à la rupture et la résistance chimique.
- Photo-initiateurs : Composés chimiques très sensibles à la lumière. Lorsqu’ils absorbent des photons d’une longueur d’onde spécifique (généralement 355 nm ou 405 nm), ils subissent une coupure homolytique ou hétérolytique. Ceci génère des radicaux libres ou des cations réactifs qui attaquent les doubles liaisons carbone-carbone (C=C) des monomères et des oligomères, initiant une polymérisation en chaîne rapide.
Pourquoi elle atteint des propriétés isotropes
Contrairement au dépôt de fil fondu (FDM), qui souffre d’une faiblesse directionnelle (anisotropie) due à la liaison mécanique à froid le long des lignes de couche de l’axe Z, la polymérisation en cuve crée des liaisons chimiques covalentes sur tous les axes. Les chaînes polymères se réticulent continuellement aux interfaces des couches avant que la pièce à l’état cru ne soit complètement solidifiée. De ce fait, les propriétés physiques et mécaniques de la pièce sont entièrement préservées. isotrope, ce qui signifie qu’elles sont identiques, qu’elles soient mesurées selon l’orientation $X$, $Y$ ou $Z$.
3. Classification des technologies : SLA vs. DLP vs. MSLA
Le paysage industriel de la polymérisation en cuve se divise en trois configurations optiques principales : la stéréolithographie (SLA), le traitement numérique de la lumière (DLP) et la stéréolithographie masquée (MSLA). Bien que partageant la même chimie, elles diffèrent par la manière dont elles projettent le rayonnement électromagnétique sur le fond de la cuve, ce qui influe directement sur la vitesse, la résolution des voxels et la durée de vie mécanique.
3.1 Stéréolithographie (SLA) : La méthode de balayage vectoriel
La stéréolithographie (SLA) utilise un laser ultraviolet (UV) à semi-conducteurs de haute précision (émettant généralement à une longueur d’onde de 355 nm sur les plateformes industrielles) pour tracer point par point la géométrie de la section transversale d’une pièce. Le faisceau laser est dirigé dynamiquement le long des axes X et Y par des miroirs galvanométriques (galvos) à haute vitesse.
[Solid-State Point Laser: 355 nm] ---> [X/Y Galvanometer Mirrors] ---> [Liquid Resin Vat Surface]
Les systèmes SLA industriels sont configurés selon deux orientations physiques principales :
- Systèmes descendants : La source laser est placée au-dessus d’un bac à résine ouvert. La plateforme de fabrication, située en surface, descend dans le liquide. Après chaque exposition, une racle mécanique balaie la surface pour déposer une couche de résine liquide fraîche et parfaitement uniforme sur la couche durcie. Cette configuration est idéale pour les productions industrielles de grande envergure, car elle évite aux pièces de subir des contraintes mécaniques d’écaillage.
- Systèmes ascendants : Le laser projette de la lumière vers le haut à travers une cuve à fond transparent. La plateforme de construction, partant du bas, remonte et forme la pièce à l’envers. Ce système nécessite une étape de décollement mécanique pour détacher chaque couche polymérisée du revêtement en silicone ou en fluoropolymère du fond de la cuve avant que la plateforme puisse se soulever et passer à la couche suivante.
La taille fine du point laser (généralement entre 50 et 100 µm) permet d’obtenir des surfaces lisses et des tolérances dimensionnelles constantes sur l’ensemble du volume de construction.
3.2 Traitement numérique de la lumière (DLP) : la méthode du flash du projecteur
Les moteurs DLP remplacent le laser à balayage vectoriel des systèmes SLA par un moteur de projection numérique (utilisant une puce DMD) placé sous une cuve à fond transparent. Au lieu de tracer les géométries ligne par ligne, le projecteur projette simultanément le motif complet de la section transversale d’une couche entière, la polymérisant en quelques secondes.
Comme le projecteur est fixe et que le temps d’exposition est indépendant du volume des pièces ou de la quantité d’éléments sur la plateforme de construction, la technologie DLP permet d’obtenir un débit élevé pour la production par lots de pièces de petite et moyenne taille.
Cependant, comme les projecteurs sont construits à partir de matrices de pixels statiques, les composants DLP sont constitués de pixels tridimensionnels microscopiques appelés voxels. Cette grille de pixels peut introduire des textures de type grain voxel sur les géométries courbes. De plus, la divergence de la lumière provenant de l’objectif du projecteur peut engendrer une légère distorsion optique près des limites extérieures des volumes de construction plus importants.
3.3 Stéréolithographie masquée (MSLA) : La matrice de masquage LCD
La technologie MSLA utilise une matrice de LED UV haute intensité comme source lumineuse, projetant des rayons parallèles à travers un écran à cristaux liquides (LCD). Cet écran LCD agit comme un modulateur spatial de lumière dynamique, affichant des motifs de masquage de pixels spécifiques qui bloquent ou laissent passer la lumière pour polymériser la résine.
Alors que les imprimantes MSLA de bureau classiques peinaient à s’adapter aux environnements industriels en raison d’une transmission lumineuse irrégulière et d’une dégradation rapide de l’écran LCD sous l’effet de la chaleur, les plateformes industrielles modernes, telles que le moteur d’impression Low Force Display (LFD) de Formlabs, intègrent des systèmes optiques personnalisés, une détection de force automatisée et des écrans LCD chimiquement résistants. Ces avancées permettent d’atteindre des vitesses d’impression jusqu’à 100 mm/h grâce à l’utilisation de résines rapides spécifiques, ainsi que des résolutions XY élevées de 50 µm sur de grands volumes d’impression.
4. Études de cas industrielles B2B et analyse stratégique du retour sur investissement
Les entreprises clientes modernes évaluent les plateformes de polymérisation en cuve à l’aide de mesures opérationnelles précises : Efficacité globale des équipements (OEE)Réduction des frais généraux de main-d’œuvre, amélioration du rendement des matières premières et amortissement des investissements : telles sont les principales caractéristiques de ces plateformes. Les études de cas suivantes illustrent comment elles contribuent à l’amélioration des indicateurs de performance en production.
4.1 Laboratoires dentaires et intégration numérique
Les laboratoires dentaires ont été parmi les premiers à adopter les flux de travail numériques en raison du besoin crucial de composants hautement personnalisés, biocompatibles et spécifiques au patient.
[Intraoral Scan at Clinic] ---> [Direct Digital Transfer to Lab] ---> [Automated Nesting and High-Speed Print] ---> [Centrifugal Solvent-Free Post-Processing]
- Laboratoires Ziemek : Pour faire face à la hausse des coûts et aux variations de qualité des modèles dentaires sous-traités, les laboratoires Ziemek ont intégré les plateformes de synthèse de lumière numérique (DLS) Carbons série M dans le cadre d’un modèle commercial par abonnement. En internalisant à 100 % la production de modèles et de matrices, Ziemek a réalisé un gain immédiat de 12,5 %. réduction des coûts de fabrication des modèles, qui a atteint 27,5 % à pleine efficacité de production. De plus, les délais de traitement numérique ont été réduits de 40 %, permettant une livraison le jour même ou le lendemain aux cliniciens. Le modèle d’abonnement a protégé le laboratoire contre l’obsolescence du matériel, car les imprimantes et les logiciels sont mis à jour en continu dans le cadre du contrat de service.
- Laboratoire dentaire de Derby : Pour développer son activité de fabrication d’aligneurs thermoformés à grand volume, Derby Dental a opté pour l’imprimante Carbons L1. Alors que les anciens systèmes de stéréolithographie nécessitaient 50 minutes pour produire huit modèles d’arcade dentaire solides, la plateforme L1 en produisait 28 minutes. modèles solides dans moins 40 minutes. De plus, la mise en œuvre d’un système de centrifugation post-traitement sans solvant a permis de réduire les temps de cycle de lavage et de séchage de 18 minutes à 7 minutes, récupérant ainsi 15 minutes. heures de travail par semaine et en éliminant les déchets de solvants chimiques.
- Laboratoire NEO : La transition vers Carbons DLS a permis à NEO Lab d’imprimer cinq arches complètes dans 1,5 heure, ce qui représente 33 % augmentation du débit par rapport aux systèmes de jet de polymère. Le laboratoire n’a enregistré aucune plainte de clients concernant la précision des modèles produits au cours du premier mois, pour un coût total de 1 300 $, ce qui a immédiatement conduit à une augmentation de la production grâce à des moteurs d’impression supplémentaires.
- Laboratoire dentaire Corus Byrnes : Après avoir adopté la plateforme Carbon et le logiciel de conception intégré, Corus Byrnes a réduit son taux d’échec d’impression de 10 % (moyenne du secteur) à un taux microscopique de 0,01 %. Cette fiabilité lui a permis de fabriquer des prothèses dentaires sur mesure pour les patients atteints de démence en seulement 24 heures, contre 10 à 12 semaines pour le processus analogique standard.
4.2 Ingénierie automobile et outillage rapide
Dans le secteur automobile, la polymérisation en cuve constitue une technologie de transition essentielle vers la production, permettant de contourner les coûts élevés et les longs délais de livraison des outillages d’injection métallique.
- Auto vital : Le studio de design industriel Vital Auto utilise la polymérisation en cuve pour créer des prototypes haute fidélité et des composants intérieurs pour concept-cars, s’affranchissant ainsi des coûts élevés et des contraintes géographiques liés à la sous-traitance de l’outillage. Grâce à l’utilisation de résines robustes comme la Tough $2000$, les ingénieurs peuvent imprimer des pièces à emboîtement, des boîtiers à parois fines et des pièces filetées qui reproduisent l’intégrité structurelle de l’ABS moulé, tout en préservant une géométrie impossible à réaliser par moulage par injection traditionnel.
- Brose et Ford : En déployant des imprimantes à haut débit comme les Formlabs Form 4 et Form 4L, les équipes d’ingénierie ont réduit les délais de validation des composants. Un large bec de test de flux d’air, dont l’impression nécessitait près de 9 heures sur les anciennes plateformes SLA (Form 3+), est désormais imprimé en quelques minutes. sous $3\text{ heures}$ sur les systèmes LFD basés sur MSLA, permettant plusieurs cycles de conception-test-itération au cours d’une seule journée de travail.
4.3 Dispositifs médicaux et biocompatibles
Le secteur de la santé dépend fortement de matériaux stérilisables, biocompatibles et personnalisables en fonction de l’anatomie du patient.
- Preceptis Médical : Pour fabriquer des dispositifs d’insertion de tubes auriculaires pédiatriques, Preceptis a abandonné l’outillage traditionnel en aluminium au profit du procédé DLS de Carbons utilisant une résine biocompatible MPU à 100 $. Cette approche leur a permis d’itérer rapidement sur les conceptions, d’obtenir des finitions de surface comparables au moulage par injection et de passer à une production à la demande en petites séries grâce à un flux de travail numérique entièrement traçable.
5. Réalités concrètes de la mise à l’échelle professionnelle et B2B
Si les supports marketing mettent souvent l’accent sur la vitesse d’impression et la haute résolution, les opérateurs expérimentés soulignent que la mise à l’échelle de la polymérisation en cuve exige une gestion rigoureuse des opérations de post-traitement. L’expérience acquise sur le terrain, partagée au sein des réseaux professionnels, révèle plusieurs facteurs opérationnels ayant un impact direct sur le coût unitaire global.
[Design & Slice] ---> [Print Phase] ---> [Draining on Plate] ---> [Solvent Bath (IPA)] ---> [Support Removal] ---> [Thermal/UV Post-Cure]
5.1 Intensité de main-d’œuvre et coûts des consommables
Les opérations d’impression commerciale nécessitent une main-d’œuvre importante et une intervention continue de l’opérateur pour le post-traitement et la maintenance des machines.
- Flux de travail de post-traitement : Une fois l’impression terminée, la pièce existe dans un « État vert », Les pièces sont recouvertes d’un photopolymère liquide non polymérisé. Les opérateurs doivent les décoller de la plateforme métallique, les laver à l’alcool isopropylique (IPA, $C_3H_8O$) ou à l’éther de glycol pour dissoudre les monomères de surface, puis retirer les supports sacrificiels.
- Consommables et sécurité : Ce procédé nécessite un approvisionnement continu en gants en nitrile, masques respiratoires, lunettes de protection, essuie-tout et filtres coniques pour le recyclage de la résine. La fatigue liée au grattage et au nettoyage manuels peut également entraîner de la fatigue chez l’opérateur, des irritations cutanées et, à terme, une sensibilisation allergique si les protocoles de sécurité ne sont pas rigoureusement appliqués.
- Gestion des déchets : Le procédé de lavage génère un solvant saturé de résine, classé comme déchet chimique dangereux. Avant son élimination en décharge contrôlée, ce déchet doit être exposé à la lumière UV pour solidifier le photopolymère en suspension, puis filtré afin de se conformer à la réglementation environnementale locale, ce qui augmente les coûts d’exploitation globaux.
5.2 Économie des exploitations d’imprimerie commerciale
À l’échelle industrielle, les entreprises de fabrication additive s’appuient sur des fermes d’impression pour réaliser des économies d’échelle, en achetant des résines en vrac dans des cuves de 30 litres pour les systèmes grand format dont les volumes de fabrication dépassent 25 x 25 cm. Cette échelle réduit le coût par pièce, faisant de la polymérisation en cuve une alternative viable au moulage par injection en petites séries.
Cependant, les opérateurs insistent sur le fait que la réussite repose sur une grande régularité d’impression, car un taux d’échec élevé peut rapidement anéantir les marges bénéficiaires. En cas d’échec d’impression, les opérateurs doivent interrompre la production, vider et nettoyer le bac à résine, vérifier l’absence de débris sur le film de démoulage et réinitialiser la machine, ce qui entraîne une perte de temps d’utilisation et un gaspillage de matériau.
6. Les 5 principaux problèmes techniques et leurs solutions d’ingénierie reconnues
Une analyse des forums d’ingénierie professionnels (tels que Reddit et Quora) met en lumière cinq problèmes techniques récurrents rencontrés par les opérateurs. Vous trouverez ci-dessous une synthèse des solutions d’ingénierie apportées à ces problèmes.
H3 : Q1 : Comment éviter les fissures, les fentes et les déformations structurelles au fil du temps dans les impressions en résine creuses ?
Réponse rapide : Concevoir deux trous de drainage d’au moins 2,0 mm aux extrémités opposées du modèle pour évacuer la résine liquide piégée, laver soigneusement l’intérieur avec de l’IPA frais et utiliser des micro-LED UV internes pour durcir les parois internes.
Unvented Cavity ---> Trapped Liquid Resin ---> Slow De-polymerization & Gas Build-up ---> Internal Pressure ---> Crack/Rupture
- La cause : Les opérateurs évident fréquemment les grandes pièces à parois épaisses dans le logiciel de découpe afin d’économiser la résine coûteuse et de réduire les défauts de décollement lors de l’impression par le bas. Cependant, évider un modèle sans prévoir de voies d’aération suffisantes crée une chambre intérieure étanche. Pendant l’impression, la résine liquide se retrouve piégée dans cette chambre. Comme la lumière UV pénètre difficilement les parois extérieures lors de la post-cuisson, ce liquide piégé continue de se dégazer et de se dépolymériser lentement. La résine piégée attaque les parois en polymère durci de l’intérieur, tandis que la pression des gaz augmente jusqu’à ce que le modèle éclate ou se fissure le long des lignes de couches. De plus, si la surface extérieure est fortement texturée, elle se rétracte davantage lors de la post-cuisson que la paroi intérieure lisse, créant une tension superficielle irrégulière et une déformation progressive.
- Solution d’ingénierie faisant autorité :
- Configuration à double orifice de drainage : Chaque chambre creuse doit comporter au moins deux trous de drainage positionnés aux extrémités opposées de la pièce afin d’éviter le blocage par aspiration et de faciliter l’évacuation complète de la résine pendant le lavage.
- Dimension minimale des trous : Les trous de drainage doivent avoir un diamètre minimum de 2,0 mm ; les ouvertures plus petites emprisonnent la résine visqueuse en raison de la tension superficielle, rendant les rinçages chimiques inefficaces.
- Rinçage mécanique intérieur : Lors du post-traitement, les opérateurs doivent injecter de l’IPA propre directement dans les trous de drainage et secouer vigoureusement la pièce, en répétant le cycle jusqu’à ce que l’effluent soit complètement clair.
- Séchage UV intérieur : Insérez des bandes miniatures flexibles UV-LED (par exemple, des sondes de polymérisation à fibre optique ou des micro-LED spécialisées) à travers les trous de drainage pour solidifier complètement les parois internes, neutralisant le monomère non réagi et stabilisant les contraintes internes.
- Épaisseur de paroi optimisée : Maintenir une épaisseur de paroi minimale de 1,8 à 3,0 mm pour les pièces creuses afin de résister au retrait différentiel dû au durcissement.
H3 : Q2 : Quel est le système de ventilation de laboratoire le plus efficace pour contrôler les émissions de COV toxiques et les odeurs chimiques ?
Réponse rapide : Installez les imprimantes et les stations de lavage dans des enceintes à pression négative et évacuez les gaz d’échappement directement vers l’extérieur à l’aide de ventilateurs de conduit en ligne actifs positionnés près du point de sortie extérieur.
Resin Vat/Wash Station ---> VOC/Monomer Release ---> Passive Carbon Masking (Ineffective) ---> Inhalation Risk
                                                ---> Negative Pressure Hood ---> Active Venting Out (Safe)
- La cause : Les photopolymères liquides libèrent des composés organiques volatils (COV), tels que des monomères d’acrylate et des photo-initiateurs, lors du stockage et de l’exposition aux UV. Si les niveaux de COV des filaments de PLA ou de PETG sont relativement faibles, les résines liquides agissent comme des sensibilisants chimiques constants ; une inhalation répétée peut entraîner des allergies respiratoires permanentes. De plus, les filtres à charbon actif classiques ou les purificateurs d’air HEPA sont très peu efficaces. Les filtres à charbon passifs ne retiennent que les molécules les plus grosses, responsables des odeurs, masquant ainsi l’odeur tout en laissant passer les COV toxiques plus légers dans la pièce.
- Solution d’ingénierie faisant autorité :
- Enceintes à pression négative : Les imprimantes et les stations de lavage doivent être installées dans des enceintes étanches (telles que des tentes de culture industrielles ou des hottes de laboratoire) maintenues sous pression négative continue.
- Extraction active en ligne : Les enceintes doivent être ventilées directement vers l’extérieur du bâtiment au moyen de conduits étanches et de ventilateurs d’extraction à haut débit. Le ventilateur doit être positionné près de la fenêtre ou du point d’évacuation plutôt que de l’enceinte, afin que toute fuite dans les conduits aspire de l’air frais au lieu de rejeter de l’air vicié dans la pièce.
- Gestion de l’air d’appoint : Les systèmes d’extraction actifs nécessitent une voie d’admission dédiée pour fournir de l’air frais d’appoint, établissant un courant d’air stable et unidirectionnel qui empêche les fumées de retourner dans les espaces de vie ou de bureau.
- Isolement des déchets consommables : Les essuie-tout usagés, les gants et les empreintes ratées doivent être immédiatement déposés dans des conteneurs à déchets dangereux scellés et séchés sous lumière UV avant leur élimination finale.
H3 : Q3 : Pourquoi les impressions n’adhèrent-elles pas à la plaque de construction ou collent-elles de façon permanente au film de démoulage (FEP/nFEP/ACF) ?
Réponse rapide : Augmentez les temps d’exposition de la couche inférieure à 10-15 fois la normale, inclinez les modèles à 30-45 degrés pour réduire la zone d’impression en coupe transversale et assurez-vous que toutes les feuilles de plastique protectrices sont retirées des nouveaux films FEP.
FEP Film Suction Force ---> Exceeds Support Tensile Strength ---> Part Separates and Adheres to Vat Floor
- La cause : L’impression par le bas repose sur un équilibre d’adhérence : la couche de résine polymérisée doit adhérer fortement au plateau métallique (ou à la couche précédente) et se détacher facilement du film FEP. Si le temps d’exposition initial est trop court, les premières couches n’adhèrent pas au plateau et restent collées au fond du bac. À l’inverse, l’impression de grandes sections transversales non inclinées crée une force d’aspiration importante (effet ventouse) lors du décollement. Cette force peut arracher la couche polymérisée de ses supports, déformer la pièce ou déchirer le film FEP. De plus, les opérateurs commettent souvent l’erreur d’oublier de retirer les films plastiques protecteurs des deux côtés des nouveaux films FEP de remplacement avant leur installation, ce qui compromet la transmission des UV et provoque des échecs d’impression immédiats.
- Solution d’ingénierie faisant autorité :
- Retrait du double film protecteur : Lors du remplacement d’un film FEP/nFEP, retirez délicatement les films protecteurs des deux côtés. Vérifiez le sens de pose si celui-ci est spécifié par le fabricant.
- Vérifier la tension et la hauteur : Tendez le film uniformément sur le cadre de la cuve en utilisant les dimensions d’entretoise spécifiées par le fabricant afin d’assurer une résonance acoustique et une récupération élastique appropriées.
- Réduire la surface de section transversale : Modèles d’angle dans la trancheuse (généralement de 30 à 45 degrés le long de plusieurs axes) pour minimiser la surface durcie par couche, réduisant ainsi les forces de pelage.
- Optimiser les profils d’exposition : Augmentez le temps d’exposition de la première couche (souvent de 10 à 15 fois le temps d’exposition normal, par exemple de 30 à 80 secondes) pour assurer une bonne adhérence chimique de la résine au plateau métallique. Un léger ponçage du plateau avec du papier de verre grain 400 peut également améliorer l’adhérence mécanique.
- Mise en œuvre des temps de repos (délai d’extinction des lumières) : Configurez un temps de repos de 1 seconde avant la polymérisation et de 3 secondes après le retrait. Cela permet à la résine liquide de se stabiliser et de refroidir complètement avant l’exposition, garantissant ainsi la formation d’une couche stable.
- Évitez les grattoirs mécaniques : Ne jamais toucher l’intérieur du film FEP avec un grattoir en plastique ou en métal. Pour éliminer les défauts de polymérisation, utilisez la fonction « nettoyage du bac » intégrée à l’imprimante, qui expose toute la couche inférieure de résine. Vous pouvez ensuite détacher la feuille polymérisée en une seule pièce en soulevant un coin de support sacrificiel.
H3 : Q4 : Pourquoi les fluctuations de température dans l’espace de travail provoquent-elles des échecs d’impression, et comment gérer la viscosité de la résine ?
Réponse rapide : Chauffez les cuves/bouteilles de résine à au moins 75^\circ\text{F}$ (24^\circ\text{C}$) avant l’impression, et utilisez des réchauffeurs de cuve intégrés ou des réchauffeurs d’espace de chambre pour maintenir la résine en bon état.
Ambient Temp Drops (<65°F / 18°C) ---> Resin Viscosity Increases ---> Slow Flow Under Build Plate ---> Incomplete Curing & Delamination
- La cause : La photopolymérisation est une réaction chimique exothermique fortement dépendante de la température. La réactivité chimique des résines standard et techniques est optimisée pour se produire dans une plage de températures étroite, de 21 °C à 29 °C (70 °F à 85 °F). Lorsque la température descend en dessous de 18 °C (65 °F), la viscosité de la résine liquide augmente considérablement. Cette résine très visqueuse s’écoule beaucoup plus lentement, l’empêchant de se niveler et de combler l’espace sous la plateforme de construction avant le début du cycle d’exposition suivant. Il en résulte un durcissement incomplet, une mauvaise adhérence des couches et, à terme, un décollement structurel.
- Solution d’ingénierie faisant autorité :
- Chauffages intégrés pour cuves/chambres : Pour les applications industrielles, utilisez des imprimantes dotées d’éléments chauffants de cuve intégrés et contrôlés par logiciel. Pour les configurations de bureau en climat froid, installez des mini-chauffages PTC à l’intérieur du boîtier de l’imprimante.
- Protocoles de préchauffage : Avant de lancer l’impression, assurez-vous que le flacon ou la cuve de résine soit à une température d’au moins 24 °C (75 °F). La résine liquide doit être vigoureusement agitée et remuée afin de répartir la chaleur et de remettre les pigments en suspension de façon homogène.
- Enceintes d’isolation thermique : Placez les stations d’impression dans des enceintes isolées (telles que des tentes de culture thermiques) équipées de petits radiateurs d’appoint thermostatiques afin de maintenir un microclimat stable tout au long du cycle d’impression.
H3 : Q5 : Comment calibrer les temps d’exposition et le nivellement de la plaque de construction de la première couche ?
Réponse rapide : Nivelez le plateau de construction à l’aide d’un gabarit en papier A4 standard en exerçant une pression uniforme vers le bas, et effectuez des impressions d’étalonnage imbriquées pour trouver le temps d’exposition exact pour votre résine spécifique.
Exposure Level:
[Under-Exposed]  ---> Thin features, poor layer adhesion, print separates.
[Optimal Curing] ---> Dimensions match CAD, crisp feature detail, reliable strength.
[Over-Exposed]   ---> Bloated features, tight tolerances bind, brittle parts.
- La cause : Les résines transparentes durcissent plus rapidement car la lumière les pénètre plus facilement, tandis que les résines techniques pigmentées ou à forte charge nécessitent davantage d’énergie UV pour initier la réticulation. Une surexposition entraîne un voile et des pièces surdimensionnées, tandis qu’une sous-exposition produit des éléments fins et fragiles qui ne peuvent supporter leur propre poids. De plus, si le plateau d’impression n’est pas parallèle à l’écran à l’échelle microscopique, l’exposition sera irrégulière sur toute la surface, ce qui peut provoquer des défauts d’impression localisés.
- Solution d’ingénierie faisant autorité :
- Nivellement mécanique par gabarit papier : Nivelez le plateau d’impression à l’aide d’une feuille de papier A4 fine et uniforme plutôt que des gabarits en carton épais fournis par le fabricant. Serrez fermement les vis de nivellement tout en exerçant une pression uniforme vers le bas sur le plateau afin de garantir un écart minimal et parallèle avec l’écran LCD.
- Exécuter les tests d’étalonnage standard : Imprimez une matrice de test d’exposition standardisée (telle que les « Boîtes d’étalonnage » ou des matrices d’exposition similaires). Ces tests comportent des éléments emboîtables d’épaisseurs spécifiques (par exemple, des boîtes de 4 mm, 6 mm et 8 mm) qui doivent s’emboîter facilement. Si les éléments sont trop lâches, l’impression est sous-exposée ; s’ils coincent ou nécessitent une force pour s’assembler, l’impression est surexposée.
- Optimiser les paramètres de découpe et de vitesse : Évitez les découpes à des résolutions extrêmes (comme 0,03 mm) sauf pour l’impression de modèles très détaillés. Une hauteur de couche de 0,05 à 0,1 mm offre un bon compromis entre qualité, vitesse et taux de réussite. Pour les résines techniques, réduisez la vitesse de transfert à 30 mm/min afin de minimiser les contraintes mécaniques sur les couches nouvellement polymérisées.
7. Évaluation des achats stratégiques B2B et du modèle d’affaires
Pour les entreprises clientes qui intègrent la polymérisation en cuve dans leurs flux de production, la décision d’achat va au-delà des simples coûts d’impression et des résolutions de couches.
                         [B2B Procurement Evaluation]
                                      |
         -----------------------------------------------------------
        |                                                           |
[Direct CapEx Purchase]                                   [Subscription Service Plan]
  * Standard ownership.                                     * Zero obsolescence risk.
  * User-managed maintenance.                              * Turnkey hardware replacement.
  * Flexible third-party materials.                        * Predictable monthly costs.
  * Best for standard R&D.                                  * Best for nonstop production.
7.1 Stratégie d’acquisition de matériel
- Achat direct de dépenses d’investissement : Les plateformes comme Formlabs offrent des solutions d’entrée de gamme économiques, mais comportent des risques liés à l’auto-maintenance. Dans un environnement de production continue, les arrêts matériels peuvent engendrer des pertes de journées de travail et des retards de livraison. En cas d’investissement initial, les opérateurs doivent prévoir un budget pour les pièces détachées, les consommables de démoulage et la main-d’œuvre dédiée à la maintenance.
- Modèles de services par abonnement : Les contrats d’abonnement, comme le programme dentaire et industriel de Carbon, éliminent les risques d’obsolescence du matériel grâce à la mise à jour automatique des machines et des logiciels au gré des évolutions technologiques. De plus, les formules de maintenance complètes garantissent souvent le remplacement du matériel sous 24 à 48 heures, protégeant ainsi l’établissement contre les arrêts de production imprévus.
7.2 Intégration de la qualité de la production et de l’AMDEC
Les entreprises B2B doivent intégrer la fiabilité des imprimantes dans leur analyse des modes de défaillance et de leurs effets (AMDE).
Une étude indépendante menée par un laboratoire tiers évaluant la fiabilité des imprimantes a mesuré la Formlabs Form $4$ à 98,7 %. taux de réussite d’impression sur ses impressions, comparé aux imprimantes de référence concurrentes qui ont échoué à 13,8 % à 25,3 % du temps.
Dans un environnement de production à haut débit, un taux de défaillance de 25 % signifie qu’une impression sur quatre doit être jetée, ce qui augmente directement le coût des pièces et les frais de main-d’œuvre. Le choix de plateformes offrant une grande précision dimensionnelle, des diagnostics automatisés et des paramètres de matériaux validés est essentiel pour maintenir des taux de rendement constants et un TRS élevé.
8. Résumé stratégique
Pour les entreprises manufacturières souhaitant intégrer la polymérisation en cuve, la rentabilité repose sur un équilibre entre la physico-chimie et la rigueur opérationnelle. En concevant la chaîne de post-traitement avec des systèmes de lavage centrifuge automatisés, en confinant les vapeurs volatiles par extraction sous pression négative et en adoptant des écosystèmes matériels fiables selon des modèles d’amortissement optimisés, les entreprises peuvent exploiter pleinement le potentiel de la production numérique.
Pour discuter de l’intégration des systèmes MSLA/LFD ou Carbon DLS haute fiabilité à votre flux de production spécifique, contactez-nous à l’adresse suivante : Forgecise aujourd’hui.