

















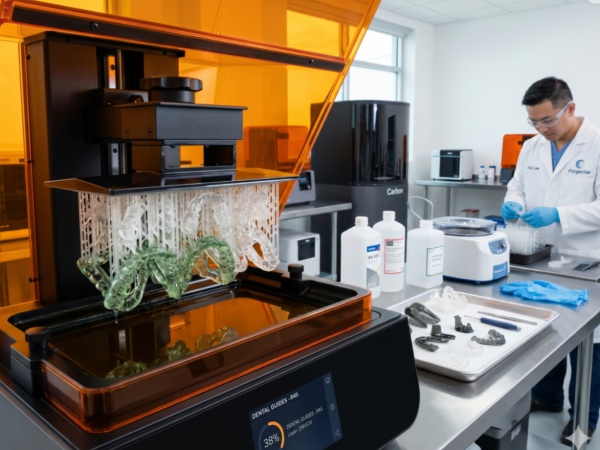
- Автор: Феликс Ли, генеральный директор компании Forgecise
- Опубликовано: 22 июня 2026 г.
- Категория: Аддитивное производство и промышленный дизайн
Table of Contents
1. Краткое содержание: Промышленная трансформация 3D-печати с использованием смол.
Поскольку производственные отрасли предъявляют более жесткие требования к допускам, ускоренному выводу продукции на рынок и изготовлению деталей на заказ для конечного использования, полимеризация в ваннеТехнология, известная в коммерческой сфере как 3D-печать смолой, превратилась в доминирующий промышленный процесс. Способная создавать изотропные, высокоточные и сложные структуры, она напрямую бросает вызов традиционному литью пластмасс под давлением.
Благодаря использованию определенных длин волн света для избирательного отверждения жидких фотополимерных смол — термореактивных материалов, состоящих из мономеров, олигомеров и фотоинициаторов, — эта послойная технология позволяет достичь исключительной точности размеров и качества поверхности, исключающих традиционную механическую обработку. Для организаций, работающих в сегменте B2B, 3D-печать смолами служит высокоскоростным методом. мост к производству путь. Однако успешное масштабирование этой технологии требует тщательной оценки основных оптических конфигураций, динамики полимеров, трудозатрат на постобработку и моделей амортизации капитальных затрат.
2. Основные принципы работы и динамика химических реакций
В основе всех систем полимеризации в чанах лежит фотополимеризация: экзотермическая химическая реакция, инициируемая светом, которая превращает жидкие термореактивные смолы в твердые, сильно сшитые полимеры.
                 [Liquid Photopolymer Resin Vat]
                                |
         -----------------------------------------------
        |                       |                       |
  [SLA Systems]           [DLP Systems]           [MSLA Systems]
        |                       |                       |
(Vector Laser Scan)     (Projector Flash)       (LED Array + LCD Mask)
Химическая формула
Промышленные фотополимеры представляют собой высокотехнологичные смеси, состоящие из трех основных категорий ингредиентов:
- Мономеры: Молекулы с низкой вязностью и низкой молекулярной массой, которые служат реакционноспособными разбавителями и формируют базовую полимеризационную сеть.
- Олигомеры: Предполимеры средней и высокой вязкости определяют основные физические свойства конечного твердого материала, включая прочность на разрыв, относительное удлинение при разрыве и химическую стойкость.
- Фотоинициаторы: Высокочувствительные к свету химические соединения. При поглощении фотонов целевой длины волны (обычно 355 нм или 405 нм) они подвергаются гомолитическому или гетеролитическому расщеплению. Это приводит к образованию реактивных свободных радикалов или катионов, которые атакуют двойные углеродные связи (C=C) в мономерах и олигомерах, инициируя быструю цепную полимеризацию.
Почему достигаются изотропные свойства
В отличие от послойного наплавления (FDM), которое страдает от направленной слабости (анизотропии) из-за холодной механической связи вдоль линий слоев по оси Z, полимеризация в ванне создает ковалентные химические связи по всем осям. Полимерные цепи непрерывно сшиваются по границам слоев до полного затвердевания детали в «зеленом» состоянии. В результате физические и механические свойства детали полностью сохраняются. изотропный, что означает, что они идентичны независимо от того, измеряются ли они вдоль осей $X$, $Y$ или $Z$.
3. Классификация технологий: SLA, DLP и MSLA
В промышленной сфере полимеризации в ванне выделяют три основные оптические конфигурации: стереолитография (SLA), цифровая обработка света (DLP) и маскированная стереолитография (MSLA). Несмотря на идентичный химический состав, они различаются способом проецирования электромагнитного излучения на дно ванны, что напрямую влияет на скорость, разрешение вокселей и механическую прочность.
3.1 Стереолитография (SLA): Метод векторного сканирования
Технология SLA использует высокоточный твердотельный ультрафиолетовый (УФ) лазер (обычно излучающий на длине волны 355 нм на промышленных платформах) для пошагового отслеживания геометрии поперечного сечения детали. Лазерный луч динамически управляется вдоль осей X и Y с помощью высокоскоростных гальванометрических зеркал (гальво).
[Solid-State Point Laser: 355 nm] ---> [X/Y Galvanometer Mirrors] ---> [Liquid Resin Vat Surface]
Промышленные системы SLA имеют две основные физические конфигурации:
- Системы «сверху вниз»: Источник лазерного излучения расположен над открытой ванной со смолой. Рабочая платформа начинается сверху и опускается в жидкость. После каждого облучения механический лезвие для нанесения покрытия перемещается по поверхности, распределяя высокоравномерный, свежий слой жидкой смолы поверх затвердевшего слоя. Такая конфигурация идеально подходит для крупномасштабных промышленных изделий, поскольку не подвергает детали механическим нагрузкам, вызывающим отслаивание.
- Системы «снизу вверх»: Лазер направляет свет вверх через ванну с прозрачным дном. Платформа для построения начинается снизу и поднимается вверх, создавая компонент вверх дном. Такая конструкция требует механического отслаивания для отделения каждого затвердевшего слоя от силиконового или фторполимерного покрытия дна ванны, прежде чем платформа сможет подняться и перейти к следующему слою.
Небольшой размер лазерного пятна — обычно от 50 мкм до 100 мкм — обеспечивает гладкие поверхности и стабильные допуски по размерам по всему объему печати.
3.2 Цифровая обработка света (DLP): Метод проекторной вспышки
В системах DLP векторный лазерный сканер, используемый в SLA, заменяется цифровым проекционным световым модулем (с использованием микрозеркального устройства, или DMD-чипа), расположенным под прозрачной ванной. Вместо построчного проецирования геометрических форм проектор одновременно отображает полный поперечный рисунок всего слоя, обеспечивая его полимеризацию за считанные секунды.
Благодаря стационарному расположению проектора и независимости времени экспозиции от объема деталей или количества элементов на рабочей платформе, технология DLP обеспечивает высокую производительность при серийном производстве мелких и средних деталей.
Однако, поскольку проекторы создаются из статических пиксельных матриц, компоненты DLP состоят из микроскопических трехмерных пикселей, называемых воксели. Эта пиксельная сетка может создавать текстуры с воксельной зернистостью на изогнутых геометрических формах. Кроме того, рассеивание света от линзы проектора может вызывать небольшие оптические искажения вблизи внешних границ больших областей построения.
3.3 Маскированная стереолитография (MSLA): Массив маскирования ЖК-дисплея
В технологии MSLA в качестве источника света используется матрица высокоинтенсивных УФ-светодиодов, направляющих параллельные лучи через жидкокристаллический дисплей (ЖК-экран). ЖК-экран действует как динамический пространственный модулятор света, отображая определенные шаблоны маскирования пикселей, которые блокируют или пропускают свет для отверждения смолы.
В то время как устаревшие настольные MSLA-принтеры испытывали трудности в промышленных условиях из-за неравномерного светопропускания и быстрого износа ЖК-панели под воздействием тепла, современные промышленные платформы, такие как печатный механизм Low Force Display (LFD) от Formlabs, представили специализированные оптические системы, автоматическое определение силы нажатия и химически стойкие ЖК-панели. Эти достижения позволяют достигать скорости печати до 100 мм/ч с использованием специализированных быстродействующих смол, а также обеспечивают высокое разрешение по осям XY до 50 мкм на больших площадях печати.
4. Примеры успешных проектов в сфере B2B-бизнеса и стратегический анализ рентабельности инвестиций.
Современные корпоративные клиенты оценивают платформы для полимеризации в чанах, используя точные операционные показатели: Общая эффективность оборудования (OEE)снижение накладных расходов на рабочую силу, повышение эффективности использования материалов и амортизация капитальных затрат. Приведенные ниже примеры демонстрируют, как эти платформы влияют на бизнес-показатели в производственных условиях.
4.1 Зуботехнические лаборатории и цифровая интеграция
Зуботехнические лаборатории одними из первых внедрили цифровые рабочие процессы из-за острой необходимости в высокоспециализированных, биосовместимых и индивидуальных компонентах для каждого пациента.
[Intraoral Scan at Clinic] ---> [Direct Digital Transfer to Lab] ---> [Automated Nesting and High-Speed Print] ---> [Centrifugal Solvent-Free Post-Processing]
- Лаборатории Зимек: Для решения проблемы растущих затрат и колебаний качества стоматологических моделей, производимых сторонними компаниями, Ziemek Laboratories внедрила платформы цифрового синтеза света (DLS) серии M от Carbons в рамках бизнес-модели подписки. Переведя производство моделей и штампов на 100% в собственное производство, Ziemek сразу же добилась увеличения прибыли на 12,5%. снижение затрат на изготовление моделей, которая выросла до $27,5%$ при полной эффективности производства. Кроме того, время выполнения цифровых заказов сократилось на 40%, что позволило доставлять образцы врачам в тот же или на следующий день. Модель подписки защитила лабораторию от устаревания оборудования, поскольку аппаратное и программное обеспечение принтеров постоянно обновляются в рамках соглашения об обслуживании.
- Зуботехническая лаборатория в Дерби: Для масштабирования своего бизнеса по производству термоформованных элайнеров в больших объемах, компания Derby Dental перевела производство на принтер Carbons L1. В то время как более старые системы стереолитографии требовали 50 минут для создания восьми моделей зубных дуг, платформа L1 обеспечивала производство на 28 минут. твердотельные модели в рамках 40 минут. Кроме того, внедрение системы центрифугирования без использования растворителей сократило время циклов промывки и сушки с 18 минут до 7 минут, что позволило сэкономить 15 минут. трудовых часов в неделю и устранение отходов химических растворителей.
- Лаборатория NEO: Переход на технологию Carbons DLS позволил NEO Lab начать печать. пять полных арок в 1,5 часа, что составляет 33% увеличение пропускной способности по сравнению с системами полимерной струйной печати. В лаборатории не было зафиксировано ни одной жалобы клиентов на точность печати моделей стоимостью 1300 долларов, выпущенных в первый месяц, что побудило к немедленному расширению производства за счет дополнительных печатающих устройств.
- Зуботехническая лаборатория Корус Бирнс: После внедрения платформы Carbon и интегрированного программного обеспечения для проектирования компания Corus Byrnes снизила процент брака при печати со средних по отрасли 10% до микроскопических 0,01%. Эта надежность позволила им изготавливать индивидуальные зубные протезы для пациентов с деменцией по запросу всего за 24 часа, по сравнению со стандартным аналоговым рабочим процессом, занимающим от 10 до 12 недель.
4.2 Автомобильная инженерия и быстрое изготовление оснастки
В автомобильной промышленности полимеризация в ванне служит важнейшей промежуточной технологией на пути к серийному производству, позволяя избежать высоких затрат и длительных сроков изготовления оснастки для литья металлов под давлением.
- Vital Auto: Студия промышленного дизайна Vital Auto использует полимеризацию в ванне для создания высокоточных прототипов и компонентов интерьера концептуальных автомобилей, избегая высоких затрат и географических ограничений, связанных с привлечением сторонних производителей оснастки. Используя прочные смолы, такие как Tough $2000$, инженеры могут печатать защелкивающиеся детали, тонкостенные корпуса и резьбовые детали, имитирующие структурную целостность формованного ABS-пластика, сохраняя при этом геометрию конструкции, которую невозможно реализовать с помощью традиционного литья под давлением.
- Брозе и Форд: Благодаря использованию высокопроизводительных принтеров, таких как Formlabs Form 4 и Form 4L, инженерные группы сократили сроки проверки компонентов. Большой тестовый носик для проверки воздушного потока, на печать которого на старых платформах SLA (Form 3+) уходило почти 9 часов, теперь печатается за… под 3 часа работы на системах LFD на основе MSLA, что позволяет выполнять несколько циклов проектирования-тестирования-итерации в течение одного рабочего дня.
4.3 Медицинские и биосовместимые изделия
В сфере здравоохранения широко используются материалы, которые можно стерилизовать, которые являются биосовместимыми и могут быть адаптированы к анатомическим особенностям пациента по мере необходимости.
- Preceptis Medical: Для производства педиатрических устройств для введения ушных трубок компания Preceptis отказалась от традиционной алюминиевой оснастки в пользу процесса DLS от Carbons с использованием биосовместимой смолы MPU стоимостью 100 долларов. Это позволило им быстро совершенствовать конструкции, добиваться качества поверхности, сравнимого с литьем под давлением, и перейти к мелкосерийному производству по требованию с полностью отслеживаемым цифровым рабочим процессом.
5. Реальные реалии масштабирования в профессиональном и B2B-секторе.
Хотя в маркетинговых материалах часто подчеркиваются высокая скорость печати и высокое разрешение, опытные операторы отмечают, что масштабирование полимеризации в ванне требует управления трудоемкой средой постобработки. Опыт, накопленный в профессиональных сетях, выявляет несколько операционных факторов, которые напрямую влияют на расчет общей стоимости детали.
[Design & Slice] ---> [Print Phase] ---> [Draining on Plate] ---> [Solvent Bath (IPA)] ---> [Support Removal] ---> [Thermal/UV Post-Cure]
5.1 Трудоемкость и затраты на расходные материалы
Коммерческая печать — это очень трудоемкий процесс, требующий постоянного участия оператора для постобработки и технического обслуживания оборудования.
- Процесс постобработки: После завершения печати деталь существует в «зелёный штат» покрытым непрореагировавшим жидким фотополимером. Операторы должны соскрести детали с металлической рабочей платформы, промыть их изопропиловым спиртом (ИПА, $C_3H_8O$) или гликолевыми эфирами для растворения поверхностных мономеров и удалить жертвенные опоры.
- Расходные материалы и безопасность: Для этого процесса требуется постоянная поставка нитриловых перчаток, респираторов, защитных очков, бумажных полотенец и фильтрующих конусов для переработки смолы. Физический износ, связанный с ручной очисткой и удалением смолы, также может привести к усталости оператора, раздражению кожи и, в конечном итоге, к аллергической реакции, если не соблюдаются строгие правила техники безопасности.
- Управление отходами: В процессе промывки образуется насыщенный смолой растворитель, который классифицируется как опасные химические отходы. Перед утилизацией на санитарном полигоне эти отходы необходимо подвергнуть воздействию ультрафиолетового излучения для затвердевания взвешенного фотополимера и отфильтровать в соответствии с местными экологическими нормами, что увеличивает общие эксплуатационные расходы.
5.2 Экономика коммерческого полиграфического хозяйства
В промышленных масштабах сервисные бюро аддитивного производства используют печатные фермы для достижения экономии за счет масштаба, закупая смолы оптом в 30-литровых ваннах для крупноформатных систем с рабочей зоной, превышающей 25 × 25 см. Такой масштаб снижает стоимость одной детали, делая полимеризацию в ванне жизнеспособной альтернативой мелкосерийному литью под давлением.
Однако операторы подчеркивают, что для успеха необходима высокая стабильность печати, поскольку высокий процент неудач может быстро свести на нет прибыль. В случае неудачной печати операторам приходится приостанавливать производство, сливать и очищать резервуар со смолой, проверять разделительную пленку на наличие мусора и перезапускать машину — что приводит к потере времени работы оборудования и расходу материала.
6. Пять основных технических проблем и авторитетные инженерные решения.
Анализ профессиональных инженерных форумов (таких как Reddit и Quora) выявляет пять повторяющихся технических проблем, с которыми сталкиваются операторы. Ниже представлены обобщенные инженерные решения этих проблем.
H3: В1: Как предотвратить растрескивание, расщепление и структурную деформацию полых изделий из смолы с течением времени?
Краткий ответ: Спроектируйте два дренажных отверстия диаметром не менее 2,0 мм на противоположных концах модели для отвода скопившейся жидкой смолы, тщательно промойте внутреннюю поверхность свежим изопропиловым спиртом и используйте внутренние УФ-микросветодиоды для отверждения внутренних стенок.
Unvented Cavity ---> Trapped Liquid Resin ---> Slow De-polymerization & Gas Build-up ---> Internal Pressure ---> Crack/Rupture
- Причина: Операторы часто делают полыми большие детали с толстыми стенками в слайсере, чтобы сэкономить дорогостоящую смолу и уменьшить количество поломок из-за силы отслаивания при печати снизу вверх. Однако создание полой модели без достаточного количества вентиляционных каналов приводит к образованию герметичной внутренней камеры. Во время печати жидкая смола оказывается запертой внутри этой камеры. Поскольку ультрафиолетовый свет не может легко проникнуть через внешние стенки во время постполимеризации, эта запертая жидкость продолжает выделять газы и подвергаться медленной деполимеризации. Запертая смола воздействует на затвердевшие полимерные стенки изнутри, в то время как давление газа нарастает до тех пор, пока модель не лопнет или не расколется вдоль линий слоев. Кроме того, если внешняя поверхность сильно текстурирована, она сжимается сильнее во время постполимеризации, чем гладкая внутренняя стенка, создавая неравномерное поверхностное натяжение и постепенное коробление.
- Авторитетное инженерное решение:
- Конфигурация с двумя сливными отверстиями: Каждая полая камера должна иметь как минимум два дренажных отверстия, расположенных на противоположных концах детали, чтобы предотвратить образование вакуумной пробки и обеспечить полный слив смолы во время промывки.
- Минимальный размер отверстия: Дренажные отверстия должны иметь минимальный диаметр 2,0 мм; отверстия меньшего диаметра задерживают вязкую смолу из-за поверхностного натяжения, что делает химическую промывку неэффективной.
- Механическая промывка салона: В процессе постобработки операторы должны вводить чистый изопропиловый спирт непосредственно в дренажные отверстия и энергично встряхивать деталь, повторяя цикл до тех пор, пока сточные воды не станут полностью чистыми.
- УФ-отверждение в помещениях: Вставьте миниатюрные гибкие УФ-светодиодные ленты (например, волоконно-оптические зонды для полимеризации или специальные микросветодиоды) через дренажные отверстия, чтобы полностью затвердить внутренние стенки, нейтрализовать непрореагировавший мономер и стабилизировать внутренние напряжения.
- Оптимизированная толщина стенки: Для полых деталей необходимо поддерживать минимальную толщину стенки от 1,8 до 3,0 мм, чтобы компенсировать неравномерную усадку при отверждении.
H3: Q2: Какая схема вентиляции в лаборатории наиболее эффективна для контроля выбросов токсичных летучих органических соединений и химических запахов?
Краткий ответ: Разместите принтеры и мойки внутри корпусов с отрицательным давлением и выводите выхлопные газы непосредственно наружу с помощью активных канальных вентиляторов, расположенных близко к наружному выходному отверстию.
Resin Vat/Wash Station ---> VOC/Monomer Release ---> Passive Carbon Masking (Ineffective) ---> Inhalation Risk
                                                ---> Negative Pressure Hood ---> Active Venting Out (Safe)
- Причина: Жидкие фотополимеры выделяют летучие органические соединения, такие как акрилатные мономеры и фотоинициаторы, как при хранении, так и при воздействии УФ-излучения. Хотя уровень летучих органических соединений в нитях PLA или PETG относительно низок, жидкие смолы действуют как постоянные химические сенсибилизаторы; повторное вдыхание может привести к необратимой респираторной аллергии. Кроме того, стандартные настольные угольные фильтры или воздухоочистители HEPA крайне неэффективны. Пассивные угольные фильтры улавливают только самые крупные молекулы, вызывающие запах, маскируя его и позволяя токсичным, более легким летучим органическим соединениям проникать обратно в помещение.
- Авторитетное инженерное решение:
- Корпуса с отрицательным давлением: Принтеры и станции для мойки должны размещаться в герметичных корпусах (таких как промышленные палатки для выращивания растений или лабораторные вытяжные шкафы), в которых постоянно поддерживается отрицательное давление.
- Активное встроенное извлечение: Вентиляционные отверстия в закрытых помещениях должны выводиться непосредственно наружу здания с помощью герметичных воздуховодов и высокопроизводительных канальных вытяжных вентиляторов. Вентилятор следует располагать ближе к окну/выходному отверстию вытяжного отверстия, а не к самому закрытому помещению, обеспечивая приток свежего воздуха через любые утечки в воздуховодах, а не выталкивание токсичного воздуха в помещение.
- Управление притоком воздуха: Активные вытяжные системы требуют наличия специального приточного канала для подачи свежего «приточного» воздуха, создающего стабильную одностороннюю тягу, которая предотвращает обратное проникновение испарений в жилые или офисные помещения.
- Изоляция расходных отходов: Использованные бумажные полотенца, перчатки и неудачные отпечатки необходимо немедленно поместить в герметичные контейнеры для опасных отходов и отверждать под ультрафиолетовым светом перед окончательной утилизацией.
H3: Q3: Почему отпечатки не прилипают к рабочей платформе или прилипают навсегда к разделительной пленке (FEP/nFEP/ACF)?
Краткий ответ: Увеличьте время экспозиции нижнего слоя в 10-15 раз по сравнению с обычным, установите угол наклона 30-45 градусов для уменьшения площади поперечного сечения при печати и убедитесь, что все защитные пластиковые листы удалены с новых пленок FEP.
FEP Film Suction Force ---> Exceeds Support Tensile Strength ---> Part Separates and Adheres to Vat Floor
- Причина: Печать снизу вверх основана на балансе адгезии: отвержденный слой смолы должен прочно прилегать к металлической рабочей платформе (или к предыдущему слою) и легко отделяться от пленки FEP. Если базовое время экспозиции слишком мало, первые слои не смогут закрепиться на рабочей платформе и останутся приклеенными ко дну ванны. И наоборот, печать больших, не имеющих углов поперечных сечений создает значительную силу всасывания (эффект «присасывания») на этапе отслаивания. Эта сила может оторвать отвержденный слой от подложек, деформировать деталь или порвать пленку FEP. Кроме того, операторы часто совершают ошибку, не отслаивая тонкие защитные пластиковые пленки с обеих сторон новых сменных пленок FEP перед установкой, что приводит к ухудшению пропускания УФ-излучения и немедленным сбоям печати.
- Авторитетное инженерное решение:
- Удаление двойной защитной пленки: При замене пленки FEP/nFEP аккуратно снимите защитные пленки с обеих сторон. Проверьте направление установки, если оно указано производителем.
- Проверьте натяжение и высоту: Равномерно натяните пленку по всей раме ванны, используя указанные производителем размеры прокладок, чтобы обеспечить надлежащий акустический резонанс и упругое восстановление.
- Уменьшить площадь поперечного сечения поверхности: В программе для нарезки используются модели с заданным углом наклона (обычно от 30 до 45 градусов по нескольким осям) для минимизации площади поверхности, отверждаемой за один слой, что снижает усилия отслаивания.
- Оптимизация профилей экспозиции: Увеличьте время экспозиции нижнего слоя (часто от 10 до 15 раз по сравнению с обычным временем экспозиции слоя, например, от 30 до 80 секунд), чтобы обеспечить химическое сцепление смолы с металлической рабочей платформой. Легкая шлифовка металлической рабочей платформы наждачной бумагой зернистостью 400 также может помочь улучшить механическую адгезию.
- Ввести перерывы (задержку выключения света): Установите паузу в 1 секунду перед отверждением и 3 секунды после отвода воздуха. Это позволит жидкой смоле полностью осесть и остыть перед экспонированием, обеспечивая стабильное формирование слоя.
- Избегайте механических скребков: Никогда не прикасайтесь к внутренней стороне пленки FEP пластиковым или металлическим скребком. Для удаления затвердевших дефектов используйте встроенную в принтер функцию «очистка ванны», которая обнажает весь нижний слой смолы. Затем вы можете отделить затвердевший лист целиком, приподняв защитный уголок.
H3: Q4: Почему колебания температуры в рабочей зоне приводят к сбоям печати, и как мы можем регулировать вязкость смолы?
Краткий ответ: Перед началом печати нагрейте емкость/бутылки со смолой как минимум до 75°F (24°C) и используйте встроенные нагреватели для емкости или нагреватели для камеры, чтобы смола плавно циркулировала.
Ambient Temp Drops (<65°F / 18°C) ---> Resin Viscosity Increases ---> Slow Flow Under Build Plate ---> Incomplete Curing & Delamination
- Причина: Фотополимеризация — это экзотермическая химическая реакция, сильно зависящая от температуры. Химическая активность стандартных и конструкционных смол оптимизирована для протекания в узком температурном диапазоне от 70°F до 85°F (от 21°C до 29°C). Когда температура падает ниже 65°F (18°C), вязкость жидкой смолы значительно возрастает. Эта высоковязкая смола течет гораздо медленнее, что препятствует ее выравниванию и заполнению зазора под рабочей платформой до начала следующего цикла экспонирования. Это приводит к неполному отверждению, плохой адгезии слоев и, в конечном итоге, к структурному расслоению.
- Авторитетное инженерное решение:
- Встроенные нагреватели для ванн/камер: Для промышленного применения используйте принтеры со встроенными нагревательными элементами в ванночках, управляемыми программным обеспечением. Для настольных установок в условиях холодного климата установите миниатюрные PTC-нагреватели внутри корпуса принтера.
- Протоколы предварительного нагрева: Перед началом печати убедитесь, что бутылка или ванна со смолой нагрета как минимум до 75°F (24°C). Жидкую смолу следует тщательно встряхнуть и перемешать, чтобы равномерно распределить тепло и равномерно взвесить осевшие пигменты.
- Теплоизоляционные кожухи: Разместите печатные станции внутри изолированных помещений (например, термотентов для выращивания растений), оборудованных небольшими термостатическими обогревателями, чтобы поддерживать стабильный микроклимат на протяжении всего цикла печати.
H3: Q5: Как откалибровать время экспозиции и выравнивание рабочей платформы для первого слоя?
Краткий ответ: Выровняйте рабочую платформу, используя стандартный бумажный шаблон формата А4, равномерно надавливая на него, и выполните калибровку с помощью взаимосвязанных массивов печати, чтобы определить точное время экспозиции для вашей конкретной смолы.
Exposure Level:
[Under-Exposed]  ---> Thin features, poor layer adhesion, print separates.
[Optimal Curing] ---> Dimensions match CAD, crisp feature detail, reliable strength.
[Over-Exposed]   ---> Bloated features, tight tolerances bind, brittle parts.
- Причина: Прозрачные смолы отверждаются быстрее, потому что свет проникает в них легче, тогда как пигментированным или сильно наполненным конструкционным смолам требуется больше энергии УФ-излучения для инициирования сшивания. Переэкспозиция приводит к размытию и слишком большим размерам деталей, а недоэкспозиция — к тонким, структурно слабым элементам, которые не выдерживают собственного веса. Кроме того, если рабочая платформа не параллельна сетке на микроскопическом уровне, экспозиция будет неравномерной по всей платформе, что приведет к локальным сбоям печати.
- Авторитетное инженерное решение:
- Механическое выравнивание по бумажному шаблону: Выровняйте рабочую платформу, используя тонкий, ровный лист бумаги формата А4, а не толстые картонные шаблоны, предоставляемые производителями. Плотно затяните регулировочные винты, равномерно надавливая на платформу, чтобы обеспечить минимальный параллельный зазор по всей поверхности ЖК-экрана.
- Выполните стандартные калибровочные тесты: Распечатайте стандартизированный набор тестовых образцов для проверки экспозиции (например, «Калибровочные блоки» или аналогичные матрицы экспозиции). Эти тестовые образцы состоят из соединяющихся между собой частей определенной толщины (например, блоки толщиной 4 мм, 6 мм и 8 мм), которые должны легко соединяться друг с другом. Если они слишком свободно соединяются, отпечаток недоэкспонирован; если они заедают или требуют усилий для сборки, отпечаток переэкспонирован.
- Оптимизация параметров нарезки и скорости: Избегайте нарезки с экстремальным разрешением (например, 0,03 мм), если только вы не печатаете модели с высокой детализацией. Высота слоя от 0,05 до 0,1 мм обеспечивает баланс между качеством, скоростью и вероятностью успеха. Для инженерных смол снизьте скорость подъема до 30 мм/мин, чтобы минимизировать механическое напряжение на только что отвержденных слоях.
7. Стратегическая оценка закупок B2B и бизнес-модели.
Для корпоративных клиентов, внедряющих полимеризацию в ванне в свои производственные процессы, решение о закупке выходит за рамки простых затрат на принтер и разрешения слоев.
                         [B2B Procurement Evaluation]
                                      |
         -----------------------------------------------------------
        |                                                           |
[Direct CapEx Purchase]                                   [Subscription Service Plan]
  * Standard ownership.                                     * Zero obsolescence risk.
  * User-managed maintenance.                              * Turnkey hardware replacement.
  * Flexible third-party materials.                        * Predictable monthly costs.
  * Best for standard R&D.                                  * Best for nonstop production.
7.1 Стратегия приобретения оборудования
- Прямая закупка капитальных затрат: Платформы, подобные Formlabs, предлагают недорогие начальные затраты, но сопряжены с рисками, связанными с необходимостью самостоятельного обслуживания. В условиях непрерывного производства простои оборудования могут привести к потере рабочих дней и задержкам поставок. При выборе платформы для капитальных затрат операторам необходимо заложить в бюджет средства на запасные части, расходные материалы для разделительной пленки и оплату труда обслуживающего персонала.
- Модели подписки на услуги: Подписочные соглашения, такие как программа Carbons для стоматологического и промышленного оборудования, исключают риски устаревания оборудования за счет автоматического обновления машин и программного обеспечения по мере совершенствования технологий. Кроме того, планы полного сервисного обслуживания часто гарантируют замену оборудования за 24–48 долларов в час, защищая предприятие от неожиданных остановок производства.
7.2. Интеграция вопросов качества продукции и анализа видов и последствий отказов (FMEA).
В рамках B2B-операций необходимо учитывать надежность принтеров при проведении анализа видов и последствий отказов (FMEA).
Независимое лабораторное исследование, проведенное сторонней организацией и оценивающее надежность принтера Formlabs Form $4$, показало надежность на уровне $98,7%. процент успешности печати по качеству печати по сравнению с конкурирующими эталонными принтерами, которые не оправдали ожиданий на 13,8% к В 25,3% случаев.
В условиях высокопроизводительного производства 25-процентный процент брака означает, что каждая четвертая деталь должна быть отбракована, что напрямую увеличивает стоимость деталей и трудозатраты. Выбор платформ с высокой точностью размеров, автоматизированной диагностикой и проверенными настройками материалов имеет решающее значение для поддержания стабильного выхода годной продукции и высокой общей эффективности оборудования (OEE).
8. Стратегическое резюме
Для крупных производственных предприятий, стремящихся внедрить полимеризацию в чанах, путь к прибыльности лежит в балансе физической химии и операционной эффективности. Благодаря проектированию конвейера постобработки с автоматизированными центробежными системами промывки, изоляции летучих паров с помощью вакуумной экстракции и внедрению надежных аппаратных экосистем с оптимизированными моделями амортизации, организации могут в полной мере реализовать потенциал цифрового производства.
Чтобы обсудить, как интегрировать высоконадежные системы MSLA/LFD или Carbon DLS в ваш конкретный производственный процесс, свяжитесь с нами по адресу: Forgecise сегодня.