

















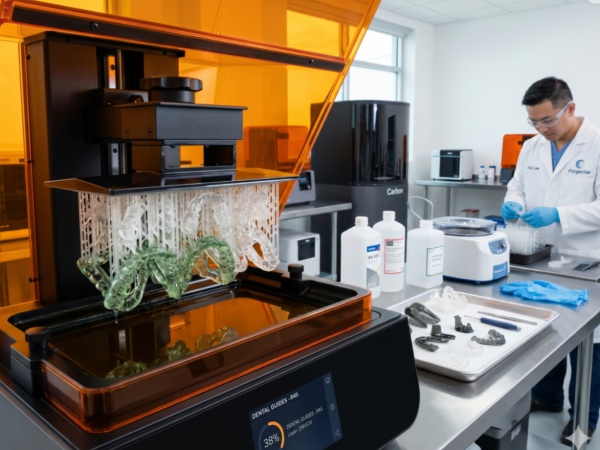
- 著者: フェリックス・リー、CEO Forgecise
- 公開日: 2026年6月22日
- カテゴリ: 積層造形と工業デザイン
Table of Contents
1. エグゼクティブサマリー:樹脂3Dプリンティングの産業転換
製造業では、より厳しい公差、より短い市場投入時間、カスタマイズされた最終用途部品が求められるため、 バット重合樹脂3Dプリンティングと呼ばれるこの技術は、産業における主要なプロセスへと成熟した。等方性で高解像度かつ複雑な構造を製造できるため、従来のプラスチック射出成形に真っ向から挑戦している。
特定の波長の光を用いて液体光硬化樹脂(モノマー、オリゴマー、光開始剤からなる熱硬化性材料システム)を選択的に硬化させることで、この積層技術は優れた寸法精度と表面仕上げを実現し、従来の切削加工による後処理を不要にします。B2B組織にとって、樹脂3Dプリンティングは高速な 生産への移行 この技術を実用化するには、コアとなる光学構成、ポリマーの動特性、後処理に必要な人員、および設備投資(CapEx)の償却モデルを徹底的に評価する必要があります。
2. 基本的な動作原理と化学反応のダイナミクス
すべてのバット重合システムの中核にあるのは 光重合光誘起による発熱化学反応で、液状の熱硬化性樹脂を固体状の高度に架橋されたポリマーに変化させる。
                 [Liquid Photopolymer Resin Vat]
                                |
         -----------------------------------------------
        |                       |                       |
  [SLA Systems]           [DLP Systems]           [MSLA Systems]
        |                       |                       |
(Vector Laser Scan)     (Projector Flash)       (LED Array + LCD Mask)
化学組成
工業用光重合体は、主に3つのカテゴリーの成分からなる高度に設計された混合物である。
- モノマー: 低粘度で低分子量の分子は、反応性希釈剤として機能し、重合の基礎となるネットワークを構築する。
- オリゴマー: 中~高粘度のプレポリマーは、引張強度、破断伸度、耐薬品性など、最終的な固体材料の主要な物理的特性を決定づける。
- 光開始剤: 光に非常に敏感な化学化合物。特定の波長(通常は355 nmまたは405 nm)の光子を吸収すると、ホモリシス開裂またはヘテロリシス開裂を起こします。これにより、モノマーおよびオリゴマー中の二重炭素結合(C=C)を攻撃する反応性の高いフリーラジカルまたはカチオンが生成され、急速な連鎖成長重合が開始されます。
等方性特性を実現する理由
溶融堆積モデリング(FDM)は、Z軸方向の積層線に沿った冷間機械的結合により方向性の弱さ(異方性)を抱えているのに対し、バット重合では、すべての軸にわたって共有結合が形成されます。ポリマー鎖は、グリーン状態の部品が完全に固化する前に、層境界を越えて連続的に架橋されます。その結果、部品の物理的および機械的特性は完全に維持されます。 等方性つまり、X、Y、Zのどの方向で測定しても同一であるということです。
3. 技術分類:SLA、DLP、MSLA
槽重合の産業分野は、主に3つの光学構成に分けられます。すなわち、ステレオリソグラフィー(SLA)、デジタルライトプロセッシング(DLP)、およびマスクドステレオリソグラフィー(MSLA)です。これらの方式は化学反応自体は同じですが、槽底への電磁波の照射方法が異なり、それによって速度、ボクセル解像度、および機械的耐久性が直接的に変化します。
3.1 ステレオリソグラフィー(SLA):ベクタースキャン方式
SLAは、高精度の固体紫外線(UV)レーザー(産業用プラットフォームでは通常355nmの波長で発光)を使用して、部品の断面形状を点ごとにトレースします。レーザービームは、高速ガルバノミラー(ガルボ)によってX軸とY軸に沿って動的に制御されます。
[Solid-State Point Laser: 355 nm] ---> [X/Y Galvanometer Mirrors] ---> [Liquid Resin Vat Surface]
産業用SLAシステムは、主に2つの物理的な配置で構成されます。
- トップダウンシステム: レーザー光源は開放型の樹脂槽の上に設置されています。造形プラットフォームは上部から始まり、液体樹脂の中へと下降します。照射後、機械式の再コーティングブレードが表面を走査し、硬化層の上に均一で新しい樹脂層を塗布します。この構成は、部品に機械的な剥離応力がかからないため、大規模な工業用造形に最適です。
- ボトムアップシステム: レーザーは透明な底の槽を通して上向きに光を照射します。造形プラットフォームは底部から上昇し、部品を逆さまに造形します。この構成では、プラットフォームが上昇して次の層に進む前に、硬化した各層を槽底のシリコーンまたはフッ素樹脂ライニングから機械的に剥離する工程が必要です。
レーザースポットのサイズが小さいため(通常50μm~100μm)、造形領域全体にわたって滑らかな表面と一貫した寸法公差が得られます。
3.2 デジタルライトプロセッシング(DLP):プロジェクターフラッシュ方式
DLPエンジンは、SLAのベクトル走査式ポイントレーザーを、透明な底を持つ槽の下に配置されたデジタル投影ライトエンジン(デジタルマイクロミラーデバイス、DMDチップを使用)に置き換えたものです。形状を線ごとにトレースするのではなく、プロジェクターが層全体の断面パターン全体を同時に照射し、数秒で硬化させます。
プロジェクターが固定されており、露光時間が部品の体積や造形プラットフォーム上のアイテム数に依存しないため、DLPは小型から中型の部品のバッチ生産において高いスループットを実現します。
しかし、プロジェクターは静的なピクセルマトリックスから作られているため、DLP 部品は微細な三次元ピクセルで構成されており、 ボクセル. このピクセルグリッドは、曲面形状にボクセル状のテクスチャを発生させる可能性があります。さらに、プロジェクターレンズからの光の発散により、より大きな造形範囲の外縁付近でわずかな光学的な歪みが生じる可能性があります。
3.3 マスクステレオリソグラフィー(MSLA):LCDマスキングアレイ
MSLAは、光源として高輝度UV LEDマトリックスアレイを使用し、平行光線を液晶ディスプレイ(LCD)スクリーンに照射します。LCDスクリーンは動的な空間光変調器として機能し、特定のピクセルマスクパターンを表示することで、光を遮断または透過させて樹脂を硬化させます。
従来のデスクトップ型MSLAプリンターは、光透過率の不均一性や熱によるLCDパネルの急速な劣化といった問題から、産業用途での使用に苦戦していましたが、FormlabsのLow Force Display(LFD)プリントエンジンなどの最新の産業グレードプラットフォームでは、カスタマイズされた光学システム、自動力センシング、耐薬品性に優れたLCDパネルが導入されています。これらの技術革新により、特殊な高速樹脂を使用することで最大100mm/hの印刷速度を実現し、広い造形領域で50μmの高解像度XY造形が可能になりました。
4. B2B産業事例研究と戦略的ROI分析
現代の企業顧客は、精密な運用指標を用いてVAT重合プラットフォームを評価します。 総合設備効率(OEE)労務費削減、材料歩留まり効率向上、設備投資償却など。以下の事例研究では、これらのプラットフォームが生産環境におけるビジネス指標をどのように向上させるかを紹介します。
4.1 歯科技工所とデジタル統合
歯科技工所は、高度にカスタマイズされた、生体適合性のある、患者固有の部品に対するニーズが非常に高かったため、デジタルワークフローを早期に導入した。
[Intraoral Scan at Clinic] ---> [Direct Digital Transfer to Lab] ---> [Automated Nesting and High-Speed Print] ---> [Centrifugal Solvent-Free Post-Processing]
- ジーメック研究所: 外部委託された歯科模型のコスト上昇と品質のばらつきに対処するため、Ziemek Laboratories は、Carbons M Series デジタル光合成 (DLS) プラットフォームをサブスクリプション ビジネス モデルで統合しました。模型とダイの製造を 100% 社内で行うことで、Ziemek は即座に 12.5% のコスト削減を実現しました。 モデル製作コストの削減27.5%に成長した。 生産効率を最大限に高めて. さらに、デジタル処理の所要時間が40%短縮され、臨床医への当日または翌日配送が可能になりました。サブスクリプションモデルを採用したことで、プリンターのハードウェアとソフトウェアはサービス契約に基づき継続的にアップグレードされるため、検査室はハードウェアの陳腐化リスクから守られました。
- ダービー歯科ラボ: ダービーデンタルは、大量生産の熱成形アライナー事業を拡大するために、生産をカーボンズL1プリンターに移行しました。従来のステレオリソグラフィーシステムでは、8つのソリッドアーチモデルを出力するのに50分かかっていましたが、L1プラットフォームでは28分で出力できました。 ソリッドモデル 40分。さらに、溶剤フリーの後処理遠心分離システムを導入することで、洗浄および乾燥サイクル時間を18分から7分に短縮し、15%を回収しました。 週あたりの労働時間 そして、化学溶剤廃棄物の削減。
- NEOラボ: Carbons DLSへの移行により、NEO Labは印刷が可能になった。 5つの完全なアーチが 1.5時間、33% スループットの増加 ポリマージェットシステムと比較して、この研究所では最初の1か月間に製造された1,300ドル相当のモデルにおいて、精度に関する顧客からの苦情が一切なかったため、直ちに印刷エンジンを追加して規模を拡大した。
- コーラス・バーンズ歯科技工所: Carbonプラットフォームと統合設計ソフトウェアを採用したことで、Corus Byrnes社は印刷不良率を業界平均の10%からわずか0.01%にまで低減することに成功しました。この高い信頼性により、従来のアナログワークフロー(10~12週間)と比較して、認知症患者向けのカスタム義歯をわずか24時間でオンデマンド製造することが可能になりました。
4.2 自動車工学とラピッドツーリング
自動車分野において、槽重合は生産への重要な橋渡し技術として機能し、金属射出成形金型の高コストと長いリードタイムを回避する。
- バイタルオート: 工業デザインスタジオのVital Autoは、槽重合技術を用いて高精度のプロトタイプやコンセプトカーの内装部品を製作しており、外部委託による金型製作に伴う高コストや地理的な制約を回避しています。Tough $2000$などの堅牢な樹脂を使用することで、エンジニアはスナップフィット部品、薄肉筐体、ねじ込み部品などをプリントすることができ、従来の射出成形では実現不可能な設計形状を維持しながら、成形ABS樹脂の構造的完全性を模倣することが可能です。
- ブローゼとフォード: Formlabs Form 4やForm 4 Lのような高スループットプリンターを導入することで、エンジニアリングチームは部品検証の期間を短縮しました。旧型のSLAプラットフォーム(Form 3+)では印刷に約9時間かかっていた大型エアフローテスト用ノーズも、Form 4 Lではわずか数時間で印刷できます。 下 MSLAベースのLFDシステムでは3時間で済み、1営業日内に複数の設計・テスト・反復サイクルが可能になります。
4.3 医療機器および生体適合性機器
医療分野は、滅菌可能で、生体適合性があり、患者の解剖学的構造に合わせてカスタマイズできる材料に大きく依存している。
- プレセプティス・メディカル: 小児用耳管挿入器具を製造するにあたり、Preceptis社は従来のアルミニウム製金型ではなく、MPU 100ドル生体適合性樹脂を用いたCarbons DLSプロセスを採用しました。これにより、設計を迅速に反復し、射出成形に匹敵する表面仕上げを実現するとともに、完全なトレーサビリティを備えたデジタルワークフローによるオンデマンドの少量生産への移行が可能になりました。
5. プロフェッショナルおよびB2Bにおける現実的な規模拡大の実態
マーケティング資料では高速印刷と高解像度が強調されることが多いが、経験豊富なオペレーターは、バット重合を大規模化するには、人手のかかる後処理環境の管理が必要になると指摘している。専門家ネットワークで共有された現場経験からは、部品あたりの総コスト計算に直接影響を与えるいくつかの運用上の要因が明らかになっている。
[Design & Slice] ---> [Print Phase] ---> [Draining on Plate] ---> [Solvent Bath (IPA)] ---> [Support Removal] ---> [Thermal/UV Post-Cure]
5.1 労働集約度と消耗品コスト
商業印刷業務は非常に労働集約的であり、後処理や機械のメンテナンスにはオペレーターの継続的な関与が必要となる。
- 後処理ワークフロー: プリントが完了すると、部品は 「緑の州」 未反応の液体光重合体でコーティングされている。作業者は、金属製の造形プラットフォームから部品を削り取り、イソプロピルアルコール(IPA、$C_3H_8O$)またはグリコールエーテルで洗浄して表面のモノマーを溶解し、犠牲支持材を取り除く必要がある。
- 消耗品と安全対策: この作業工程では、ニトリル手袋、呼吸器、保護眼鏡、ペーパータオル、樹脂リサイクル用のフィルターコーンを継続的に供給する必要があります。また、手作業による掻き取りや清掃作業は、作業者の疲労、皮膚の炎症、そして安全手順が厳格に遵守されない場合には、最終的にはアレルギー反応を引き起こす可能性もあります。
- 廃棄物管理: 洗浄工程では、樹脂が飽和した溶剤が生成され、これは有害化学廃棄物に分類されます。この廃棄物は、衛生的な埋立地に処分する前に、懸濁した光重合体を固化させるために紫外線に照射し、地域の環境規制に準拠するためにろ過する必要があり、全体の運用コストが増加します。
5.2 商業印刷農業経済学
工業規模では、積層造形サービスビューローはプリントファームを活用して規模の経済性を実現し、25cm×25cmを超える造形範囲を持つ大型システム向けに、30リットルの樹脂タンクを大量に購入します。この規模により部品あたりのコストが削減され、タンク重合は少量生産の射出成形に代わる実行可能な選択肢となります。
しかし、オペレーターは、高い失敗率が利益率をあっという間に失わせてしまうため、成功には非常に安定した印刷が不可欠だと強調する。印刷が失敗した場合、オペレーターは生産を一時停止し、樹脂槽の排水と洗浄を行い、剥離フィルムに異物がないか確認し、機械をリセットする必要がある。その結果、機械の稼働時間が失われ、材料も無駄になる。
6. 上位5つの技術的問題と権威ある工学的解決策
プロの技術者向けフォーラム(RedditやQuoraなど)の分析から、オペレーターが直面する5つの共通の技術的問題が明らかになった。以下に、これらの課題に対する総合的な工学的解決策を示す。
H3: Q1: 中空の樹脂プリントにおいて、時間の経過に伴うひび割れ、裂け目、構造的な歪みを防ぐにはどうすればよいですか?
簡単な回答: モデルの両端に少なくとも2.0mmの排水穴を2つ設計して、閉じ込められた液体樹脂を排出し、内部を新鮮なIPAで十分に洗浄し、内部のUVマイクロLEDを使用して内壁を硬化させます。
Unvented Cavity ---> Trapped Liquid Resin ---> Slow De-polymerization & Gas Build-up ---> Internal Pressure ---> Crack/Rupture
- 原因: オペレーターは、高価な樹脂を節約し、ボトムアップ印刷時の剥離力による破損を減らすために、スライサーで大型で肉厚な部品をくり抜くことがよくあります。しかし、十分な通気経路を設けずにモデルをくり抜くと、内部に密閉された空間ができます。印刷中、液体樹脂はこの空間内に閉じ込められます。後硬化中に紫外線が外壁を容易に透過できないため、閉じ込められた液体はガスを放出し続け、ゆっくりと脱重合します。閉じ込められた樹脂は内側から硬化したポリマー壁を攻撃し、ガス圧が上昇してモデルが破裂したり、積層線に沿って割れたりします。さらに、外面に強い凹凸がある場合、後硬化中に滑らかな内壁よりも大きく収縮するため、表面張力が不均一になり、徐々に反りが発生します。
- 信頼できるエンジニアリングソリューション:
- デュアル排水口構成: 中空構造のチャンバーには、吸引固着を防ぎ、洗浄時に樹脂を完全に排出するために、部品の両端に少なくとも2つの排水孔を設ける必要がある。
- 最小穴径: 排水孔の最小直径は2.0mmでなければなりません。開口部が小さいと、表面張力によって粘性の高い樹脂が詰まり、化学洗浄の効果が低下します。
- 機械式内部フラッシング: 後処理の際には、作業者はきれいなIPAを排水口に直接注入し、部品を激しく振盪し、排水が完全に透明になるまでこのサイクルを繰り返す必要があります。
- 屋内UV硬化: 排水孔を通して小型の柔軟なUV-LEDストリップ(例えば、光ファイバー硬化プローブや特殊なマイクロLED)を挿入し、内部壁を完全に固化させ、未反応モノマーを中和し、内部応力を安定させる。
- 最適化された壁厚: 中空部品は、硬化時の収縮差に耐えられるよう、最低でも1.8mm~3.0mmの肉厚を維持してください。
H3: Q2: 有毒なVOC排出物と化学物質の臭いを制御するために最も効果的な実験室換気システムはどれですか?
簡単な回答: プリンターと洗浄ステーションは負圧筐体内に設置し、排気は外部排気口付近に設置したアクティブインラインダクトファンを使用して直接外部に排出してください。
Resin Vat/Wash Station ---> VOC/Monomer Release ---> Passive Carbon Masking (Ineffective) ---> Inhalation Risk
                                                ---> Negative Pressure Hood ---> Active Venting Out (Safe)
- 原因: 液体光重合体は、保管中および紫外線照射中に、アクリレートモノマーや光開始剤などの揮発性有機化合物を放出します。PLAやPETGフィラメントのVOCレベルは比較的低いものの、液体樹脂は常に化学感作物質として作用し、繰り返し吸入すると永続的な呼吸器アレルギーを引き起こす可能性があります。さらに、一般的な卓上型カーボンフィルターやHEPA空気清浄機では効果が非常に低いです。受動型カーボンフィルターは、臭いの原因となる大きな分子しか捕捉しないため、臭いを覆い隠すだけで、毒性のある軽いVOCは室内に放出されてしまいます。
- 信頼できるエンジニアリングソリューション:
- 負圧エンクロージャー: プリンターと洗浄ステーションは、密閉された筐体(工業用栽培テントや実験室用ドラフトチャンバーなど)内に設置し、常に負圧状態に維持する必要があります。
- アクティブインライン抽出: 密閉されたダクトと高風量インライン排気ファンを使用して、密閉された空間を建物の外部に直接排気する必要があります。ファンは、密閉された空間ではなく、窓や排気口の近くに設置し、ダクトからの空気漏れがあった場合でも、有害な空気を室内に排出するのではなく、新鮮な空気を室内に取り込むようにしてください。
- 外気処理管理: アクティブ排気システムでは、新鮮な「補充」空気を供給するための専用の吸気経路が必要であり、安定した一方通行の気流を作り出すことで、排気ガスが居住空間やオフィス空間に逆流するのを防ぎます。
- 消耗品廃棄物の隔離: 使用済みのペーパータオル、手袋、および印刷に失敗したプリントは、直ちに密閉された有害廃棄物容器に投入し、最終処分前に紫外線照射下で硬化させなければならない。
H3: Q3: プリントがビルドプレートに付着しない、または剥離フィルム(FEP/nFEP/ACF)に永久的に付着してしまうのはなぜですか?
簡単な回答: 下層の露光時間を通常の10~15倍に増やし、モデルを30~45度の角度で傾けて断面積を縮小し、新しいFEPフィルムからすべての保護プラスチックシートを取り除いてください。
FEP Film Suction Force ---> Exceeds Support Tensile Strength ---> Part Separates and Adheres to Vat Floor
- 原因: ボトムアップ印刷では、接着力のバランスが重要です。硬化した樹脂層は、金属製のビルドプレート(または前の層)にしっかりと接着し、FEPフィルムから容易に剥離する必要があります。ベース露光時間が短すぎると、最初の層がビルドプレートにしっかりと接着せず、タンクの底面に張り付いたままになります。逆に、角度のない大きな断面を印刷すると、剥離工程で大きな吸引力(吸引ロック)が発生します。この力によって、硬化層がサポート材から剥がれたり、部品が変形したり、FEPフィルムが破れたりする可能性があります。さらに、オペレーターは、新しい交換用FEPライナーの両面から薄い保護プラスチックフィルムを剥がさずに取り付けてしまうというミスを犯すことがよくあります。その結果、UV光透過率が低下し、印刷がすぐに失敗します。
- 信頼できるエンジニアリングソリューション:
- 二重保護フィルムの除去: FEP/nFEPフィルムの交換時には、フィルムの両面から保護シートを慎重に剥がしてください。メーカーが取り付け方向を指定している場合は、必ず確認してください。
- 張力と高さを確認してください。 適切な音響共鳴と弾性回復を確保するため、メーカー指定のスペーサー寸法を使用して、フィルムをタンクフレーム全体に均等に張ってください。
- 表面積を縮小する: スライサー内の角度モデル(通常は複数の軸に沿って30度から45度)を使用して、層ごとに硬化される表面積を最小限に抑え、剥離力を低減します。
- 露出プロファイルを最適化する: 樹脂が金属製の造形プレートに化学的に結合するように、下層の露光時間を長くしてください(通常、通常の露光時間の10~15倍、例えば30~80秒)。金属製の造形プレートを400番のサンドペーパーで軽く研磨することも、機械的な密着性を高めるのに役立ちます。
- 休憩時間(消灯遅延)を導入する: 硬化前に1秒間、リトラクト後に3秒間の休止時間を設定します。これにより、液体樹脂が露光前に完全に沈降・冷却され、安定した層形成が確保されます。
- 機械式スクレーパーの使用は避けてください。 FEPフィルムの内側には、プラスチック製または金属製のスクレーパーを絶対に使用しないでください。硬化不良部分を取り除くには、プリンターに内蔵されている「タンク洗浄」機能を使用してください。この機能を使うと、樹脂の底面全体が露出します。その後、犠牲支持材の角を持ち上げることで、硬化したシートを一枚のシートとして剥がすことができます。
H3: Q4: 作業スペース内の温度変動が印刷不良を引き起こすのはなぜですか?また、樹脂の粘度をどのように管理すればよいですか?
簡単な回答: 印刷前に樹脂槽/ボトルを少なくとも75°F(24°C)まで温め、樹脂がスムーズに流れるように、内蔵の槽ヒーターまたはチャンバースペースヒーターを使用してください。
Ambient Temp Drops (<65°F / 18°C) ---> Resin Viscosity Increases ---> Slow Flow Under Build Plate ---> Incomplete Curing & Delamination
- 原因: 光重合は、温度に大きく依存する発熱化学反応です。標準樹脂およびエンジニアリング樹脂の化学反応性は、$70^\circ\text{F}$~$85^\circ\text{F}$($21^\circ\text{C}$~$29^\circ\text{C}$)という狭い温度範囲内で起こるように最適化されています。温度が$65^\circ\text{F}$($18^\circ\text{C}$)を下回ると、液体樹脂の粘度が著しく上昇します。この高粘度樹脂は流れが非常に遅くなるため、次の露光サイクルが始まる前に、造形プラットフォームの下の隙間を埋めて平らにすることができません。その結果、硬化が不完全になり、層の密着性が低下し、最終的には構造的な剥離が発生します。
- 信頼できるエンジニアリングソリューション:
- 一体型槽/チャンバーヒーター: 工業用途では、ソフトウェア制御の加熱エレメントを内蔵したプリンターを使用してください。寒冷地でのデスクトップ型プリンターの場合は、プリンター筐体内に小型PTCヒーターを設置してください。
- 予熱手順: 印刷を開始する前に、樹脂のボトルまたは容器が少なくとも75°F(24°C)まで温められていることを確認してください。液体樹脂は、熱を均一に分散させ、沈殿した顔料を均等に懸濁させるために、十分に振ってかき混ぜる必要があります。
- 断熱エンクロージャー: 印刷ステーションは、断熱された筐体(例えば、保温栽培テントなど)の中に設置し、小型の温度調節機能付きヒーターを装備して、印刷サイクル全体を通して安定した微気候を維持してください。
H3: Q5: 露光時間と第一層のビルドプレートの水平調整はどのように行いますか?
簡単な回答: 標準的なA4用紙テンプレートを使用し、均一な下向きの圧力をかけながらビルドプレートを水平にし、連動するキャリブレーションプリントアレイを実行して、使用する樹脂に最適な露光時間を見つけます。
Exposure Level:
[Under-Exposed]  ---> Thin features, poor layer adhesion, print separates.
[Optimal Curing] ---> Dimensions match CAD, crisp feature detail, reliable strength.
[Over-Exposed]   ---> Bloated features, tight tolerances bind, brittle parts.
- 原因: 透明な樹脂は光が透過しやすいため硬化が速い一方、顔料入り樹脂や高充填エンジニアリング樹脂は架橋反応を開始させるためにより多くの紫外線エネルギーを必要とします。露光量が多すぎると、造形物が白濁したり、サイズが大きくなりすぎたりします。一方、露光量が少なすぎると、薄くて構造的に弱い造形物となり、自重を支えきれなくなります。さらに、造形プレートがスクリーンと微細なレベルで平行でない場合、プラットフォーム全体で露光が不均一になり、局所的な印刷不良が発生します。
- 信頼できるエンジニアリングソリューション:
- 紙テンプレートを用いた機械式水平調整: メーカーが提供する厚手のボール紙テンプレートではなく、薄くて均一なA4用紙を使ってビルドプレートの水平調整を行ってください。プレートに均等に下向きの圧力をかけながら水平調整ネジをしっかりと締め、LCD画面全体に最小限の平行な隙間ができるようにしてください。
- 標準校正テストを実行する: 標準化された露光テストアレイ(「キャリブレーションボックス」や同様の露光マトリックスなど)を印刷します。これらのテストは、特定の厚さ(例:4 mm、6 mm、8 mmのボックス)の相互に連結する部品で構成されており、簡単にスライドして組み合わさるはずです。緩すぎる場合は露光不足、固着したり組み立てに力が必要な場合は露光過多です。
- スライスと速度パラメータを最適化する: 高精細モデルを印刷する場合を除き、極端な解像度(例えば0.03 mm)でのスライスは避けてください。0.05 mm~0.1 mmの積層高さは、品質、速度、および成功率のバランスが取れています。エンジニアリング樹脂の場合は、新しく硬化した層への機械的ストレスを最小限に抑えるため、リフト速度を30 mm/分まで下げてください。
7. 戦略的なB2B調達とビジネスモデルの評価
生産ワークフローにバット重合を組み込む企業顧客にとって、調達に関する意思決定は、単なるプリンターのコストやレイヤー解像度といった要素にとどまりません。
                         [B2B Procurement Evaluation]
                                      |
         -----------------------------------------------------------
        |                                                           |
[Direct CapEx Purchase]                                   [Subscription Service Plan]
  * Standard ownership.                                     * Zero obsolescence risk.
  * User-managed maintenance.                              * Turnkey hardware replacement.
  * Flexible third-party materials.                        * Predictable monthly costs.
  * Best for standard R&D.                                  * Best for nonstop production.
7.1 ハードウェア調達戦略
- 直接的な設備投資購入: Formlabsのようなプラットフォームは低コストで導入できるという利点がある一方で、自己メンテナンスに伴うリスクも伴います。連続生産環境では、ハードウェアのダウンタイムは稼働日数の損失や出荷の遅延につながる可能性があります。設備投資(CapEx)による所有を目指す場合、オペレーターは予備部品、消耗品の剥離ライナー、および専任のメンテナンス要員のための予算を確保する必要があります。
- サブスクリプションサービスモデル: Carbon社の歯科用および産業用プログラムのようなサブスクリプション契約は、技術の進歩に合わせて機械やソフトウェアを自動的に更新することで、ハードウェアの陳腐化リスクを排除します。さらに、フルサービスプランでは、多くの場合24時間から48時間以内のハードウェア交換が保証されており、予期せぬ生産停止から施設を守ります。
7.2 生産品質とFMEAの統合
B2B事業においては、プリンターの信頼性を故障モード影響解析(FMEA)に組み込む必要がある。
プリンターの信頼性を評価する独立した第三者機関の研究所の調査では、Formlabs Form 4は98.7%の信頼性を達成したと測定されました。 印刷成功率 印刷物に関しては、競合するベンチマークプリンターが13.8%失敗したのと比較して、 に 25.3%の確率で。
高スループットの生産環境では、25%の不良率とは、4枚に1枚のプリントを廃棄しなければならないことを意味し、部品コストと人件費の増加に直接つながります。高い寸法精度、自動診断機能、検証済みの材料設定を備えたプラットフォームを選択することは、安定した歩留まりと高いOEE(総合設備効率)を維持するために不可欠です。
8.戦略概要
槽重合の導入を検討している大手製造業者にとって、収益性を高める鍵は、物理化学と運用上の厳密さのバランスを取ることにあります。自動遠心洗浄システムによる後処理工程の設計、負圧抽出による揮発性ガスの封じ込め、最適化された償却モデルに基づく信頼性の高いハードウェアエコシステムの採用などにより、企業はデジタル生産の真価を最大限に引き出すことができます。
高信頼性MSLA/LFDまたはカーボンDLSシステムを貴社の製造ワークフローに統合する方法についてご相談をご希望の場合は、下記までお問い合わせください。 Forgecise 今日。