

















Table of Contents
Veröffentlicht: 24. Juli 2026 | Letzte Aktualisierung: Juli 2026
Autor: Felix Lee, CEO bei Forgecise
Wissenschaftlicher Berater & Technischer Referenz: Dr. Linzhi Wang, außerordentliche Professorin am Chongqing Institute of Green and Intelligent Technology, Chinesische Akademie der Wissenschaften (CIGIT, CAS)
Lesezeit: 12 Min. | Themen: Additive Fertigung, Metallurgie, LPBF, 42CrMo / AISI 4140, Materialwissenschaft
Direkte Antwort des Geschäftsführers
Was verursacht Risse in 42CrMo während des Laser-3D-Drucks?
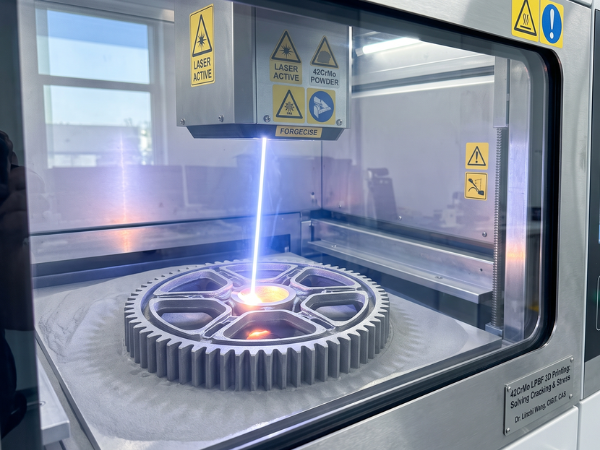
42CrMo (AISI 4140) reißt beim Laser-Pulverbett-Schmelzen (LPBF), da hohe Abkühlraten (10⁵ – 10⁶ K/s) hartes, sprödes Martensit (Dehnung < 5 %) erzeugen. Dies führt zusammen mit einer Volumenzunahme von ca. 4 % während des Phasenübergangs (CE ≈ 0,8–0,9 %) und Wärmeschäden zwischen den Schichten zu inneren Zugspannungen, die das Metall zum Reißen bringen.
Wie wurde dieses Rissproblem gelöst?
Die Arbeitsgruppe von Dr. Linzhi Wang am CIGIT der Chinesischen Akademie der Wissenschaften (CAS) optimierte die Legierungszusammensetzung (Mo/V-Verhältnis), um die Martensitstarttemperatur (Ms) zu senken. Dies löst transformationsinduzierte Plastizität (TRIP) aus, bei der Phasenwachstum thermischen Kontraktionsspannungen entgegenwirkt. Nach der Wärmebehandlung erreichen die Bauteile eine Zugfestigkeit (UTS) von ≥ 1200 MPa, eine Bruchdehnung von ≥ 15 % und eine Kerbschlagzähigkeit (Charpy-U-Biegung) von ≥ 86 J.
1. Einleitung: 42CrMo-Stahl in der Schwerindustrie
In anspruchsvollen Arbeitsumgebungen fungieren kritische Maschinenteile als strukturelle Verbindungen. Sie müssen hohe Lasten tragen, hohem Druck standhalten, starker Korrosion trotzen und kontinuierlichem Verschleiß widerstehen.
42CrMo (entspricht AISI 4140 oder SCM440) ist ein mittelgekohlter, niedriglegierter Baustahl, der in der Industrie als Baustahl und Knochen (工业筋骨) bekannt ist. Seine ausgewogene Härtbarkeit, Zugfestigkeit und Dauerfestigkeit machen ihn zum Standard für schwere Bauteile in Ölfeldern, Tiefseeplattformen, Schwermaschinen und Automobilsystemen.
       [ Modern Industry Requirements ]
       - Complex internal cooling lines
       - On-demand spare parts supply
       - Lightweight, optimized structural parts
                      │
                      ▼
     [ Traditional Machining Limits ]
       - High raw material waste
       - Inability to drill 3D internal channels
       - Long wait times for forged blanks
                      │
                      ▼
  [ Laser Powder Bed Fusion (LPBF) Solution ]
                      │
                      ▼
       ⚠️ THE CRACKING & STRESS PROBLEM ⚠️
   • High Thermal Gradients (10⁵–10⁶ K/m)
   • Brittle High-Carbon Martensite
   • ~4% Phase Growth + Thermal Contraction
Mit dem Wandel industrieller Hardware hin zu integrierten, leichten Bauweisen stößt die traditionelle subtraktive Bearbeitung an ihre physikalischen Grenzen. Obwohl das Laser-Pulverbett-Schmelzverfahren (LPBF) im 3D-Druck viel Gestaltungsfreiheit bietet, hat 42CrMo mit starken inneren Spannungen zu kämpfen, die zu verzogenen Bauteilen, gerissenen Ecken und ungleichmäßigen inneren Strukturen führen.
Dieser Artikel beschreibt detailliert die physikalischen Ursachen für Bauteilversagen während der LPBF-Verarbeitung von 42CrMo und erläutert die von Dr. Linzhi Wangs Team entwickelten Legierungslösungen. Chongqing Institut für Grüne und Intelligente Technologie, Chinesische Akademie der Wissenschaften (CIGIT, CAS)Die
2. Materialprofil: Chemische Zusammensetzung & Grundeigenschaften
Die Nützlichkeit von 42CrMo beruht auf seiner Elementzusammensetzung, die nach dem Härten und Anlassen eine hohe Festigkeit erzeugt.
2.1 Chemische Zusammensetzung
| Element | Gehalt (Gew.-%) | Rolle bei 42CrMo-Stahl |
|---|---|---|
| Kohlenstoff ($C$) | 0,38 – 0,45 % | Legt die Festigkeit, Härte und Verschleißfestigkeit der Grundmatrix nach der martensitischen Umwandlung fest. |
| Chrom ($Cr$) | 0,90 – 1,20 % | Erhöht die Härtbarkeit, bildet Carbide und verbessert die Oxidationsbeständigkeit. |
| Molybdän ($Mo$) | 0,15 – 0,25 % | Verhindert Anlassversprödung, erhält die Festigkeit bei hohen Temperaturen und wirkt mit Cr zusammen, um die Ferrit-/Perlitbildung zu verzögern. |
| Mangan ($Mn$) | 0,50 – 0,80 % | Entoxidiert Metall; erhöht Festigkeit und Härtbarkeit. |
| Silizium ($Si$) | 0,17 – 0,37 % | Entoxidiert Stahl und verstärkt die Matrix durch Mischkristallbildung. |
| Eisen ($Fe$) | Gleichgewicht | Basismetallmatrix. |
2.2 Mechanische Basismerkmale
- Hohe Festigkeit und Zähigkeit:Durch Standardabschrecken und Hochtemperaturanlassen (Quenched & Tempered / Q&T) erhält 42CrMo eine Streckgrenze $YS \ge 930\text{ MPa}$ und eine Zugfestigkeit $UTS \ge 1080\text{ MPa}$, wobei gleichzeitig eine gute Duktilität und Schlagfestigkeit erhalten bleiben.
- Tiefenhärtung:Chrom (Cr) und Molybdän (Mo) verschieben die Kurve der kontinuierlichen Abkühlungsumwandlung (CCT) nach rechts und unterdrücken so die Bildung von Perlit und Ferrit. Dadurch entsteht in dicken Metallquerschnitten ein gleichmäßiges martensitisches Gefüge.
- Vorhersehbare Wärmeverformung:Im Vergleich zu unlegierten Kohlenstoffstählen erfährt 42CrMo während der Wärmebehandlung vorhersehbare Volumenänderungen, was eine präzise Maßkontrolle ermöglicht.
2.3 Häufige Anwendungsgebiete
42CrMo ist Standard für Bauteile unter wechselnden mechanischen Belastungen:
- Schienenverkehr: Lokomotivantriebsräder und schwere Getriebewellen.
- Energieausrüstung: Zahnräder für Kompressoren, Gewindebolzen für Turbinen, Werkzeugverbindungen für Bohrgestänge und Hochdruck-Verteilerventile.
- Offshore & Unterwasser: Marine Steigleitungsverbinder und Tiefseebohrwerkzeuge.
3. Physikalische Ursachen der Rissbildung in LPBF 42CrMo
Beim LPBF-Verfahren schmilzt ein Laser dünne Schichten feinen Metallpulvers (20–60 µm). Der schnelle Wärmetransfer in die Bauplattform erzeugt Abkühlraten von 10⁵–10⁶ K/s und Temperaturgradienten von 10⁵–10⁶ K/m.
Bei Stählen mit mittlerem Kohlenstoffgehalt führen diese extremen Temperaturzyklen zu drei miteinander verbundenen physikalischen Problemen, die Risse verursachen.
       [ LPBF Laser Thermal Cycles ]
       Cooling Rate:     10⁵ – 10⁶ K/s
       Thermal Gradient: 10⁵ – 10⁶ K/m
                     │
                     ▼
  ┌─────────────────────────────────────────────────┐
  │  THREE COUPLED FAULT MECHANISMS                 │
  ├─────────────────────────────────────────────────┤
  │ 1. High-Carbon Martensite Embrittlement        │
  │    (Hard, untempered lath + twin, Elong < 5%)   │
  │                                                 │
  │ 2. Phase Expansion Stress                       │
  │    (CE ≈ 0.8–0.9%, ~4% γ→α volume growth)      │
  │                                                 │
  │ 3. Interlayer Heat Accumulation                 │
  │    (Cyclic reheating, local strain build-up)    │
  └─────────────────────────────────────────────────┘
                     │
                     ▼
         [ PART WARPING & COLD CRACKING ]
3.1 Problem 1: Versprödung von hochkohlenstoffhaltigem Martensit
Bei Abkühlungsraten von $10^5 – 10^6\text{ K/s}$ wird Kohlenstoff im flächenzentrierten kubischen ($\gamma$-Austenit)-Gitter eingeschlossen, was zu einer Umwandlung in übersättigten raumzentrierten tetragonalen ($BCT$) Martensit aus Lamellen- und Zwillingsstrukturen führt.
- Ergebnis: Im 3D-Druckverfahren hergestelltes Metall erreicht eine hohe Härte ($\gt 55 – 60\text{ HRC}$), weist jedoch eine geringe Duktilität auf, wobei die Bruchdehnung unter 5 % sinkt. Innere thermische Spannungen führen leicht zur Bildung von Mikrorissen entlang der Korngrenzen.
3.2 Problem 2: Volumenwachstum während des Phasenübergangs
Der Kohlenstoffäquivalent ($CE$) von 42CrMo beträgt etwa 0,8–0,9 %:$$\text{CE} = \text{C} + \frac{\text{Mn}}{6} + \frac{\text{Cr} + \text{Mo} + \text{V}}{5} + \frac{\text{Ni} + \text{Cu}}{15}$$
- Ergebnis: Sobald das Schmelzbad die Martensit-Starttemperatur ($M_s$) überschreitet, führt der Phasenübergang von kubisch-flächenzentriert ($\gamma$) zu tetragonal-raumzentriert ($\alpha$) zu einer isotropen Struktur. Volumenausdehnung von etwa $4\%$. Wenn diese Ausdehnung gegen die schrumpfende, kalte Matrix in der Nähe drückt, bricht die lokale Zugspannung den spröden Martensit und verursacht KälterisseDie
3.3 Problem 3: Hitzeschäden zwischen den aufgetragenen Schichten
Beim schichtweisen Drucken werden die zuvor verfestigten Schichten jedes Mal wieder erhitzt, wenn der Laser darüberfährt.
- Ergebnis: Die Wärmeeinflusszone (WEZ) durchläuft wiederholte Zyklen von Anlassen und Wiederaustenitisieren. Dies führt zu lokaler Spannungsakkumulation, Elementsegregation und thermischer Ermüdung, wodurch sich die Schichten entlang der Z-Achse voneinander lösen.
3.4 Zusammenfassung der mechanischen Ausfälle
Das Versagen von LPBF-42CrMo lässt sich auf drei kombinierte Faktoren zurückführen:$$\text{LPBF-Versagen} = \text{Eigenspannungsakkumulation} \otimes \text{Martensitversprödung} \otimes \text{Wärmeermüdung in der Wärmeeinflusszone}$$
Um Risse zu verhindern, ist eine Legierungskonstruktion erforderlich, die die Eigenspannungen kontrolliert. während Drucken bei gleichzeitiger Erhaltung einer hohen Endfestigkeit nach der Wärmebehandlung.
4. Von CIGIT und CAS entwickelte technische Lösungen
Um Rissbildung zu verhindern, entwickelte das Team von Dr. Linzhi Wang am Chongqing Institute of Green and Intelligent Technology, Chinese Academy of Sciences (CIGIT, CAS) eine LPBF-spezifische 42CrMo-Pulverzusammensetzung und ein Verarbeitungsverfahren.
+-----------------------------------------------------------------------------------+
|               CAS CIGIT LPBF 42CrMo Technical Strategy                            |
+-----------------------------------------------------------------------------------+
|  [1. Micro-Alloying (Mo/V Balance)]                                               |
|      └── Lowers Ms temperature ➔ Triggers TRIP Effect ➔ Cancels Tensile Stress     |
|                                                                                   |
|  [2. Tailored Post-Heat Treatment]                                                |
|      └── Tempered Lath Martensite ➔ UTS ≥ 1200 MPa, Elongation ≥ 15%, Charpy ≥ 86J |
|                                                                                   |
|  [3. Process & Geometry Adaptation]                                               |
|      └── Removes Local Stress Peaks ➔ Enables Crack-Free Complex Parts            |
+-----------------------------------------------------------------------------------+
4.1 Lösung 1: Spannungsausgleich durch Mikrolegierung & TRIP-Effekt
Anstatt eine hohe Bettvorwärmung zu verwenden (was die Gerätekosten erhöht und die Pulveroxidation begünstigt), passte das CAS-Team die zugrunde liegende Phasenwechselphysik des Metalls an.
- Mikrolegierung: Durch die Anpassung von Molybdän ($Mo$), Vanadium ($V$) und Spurenelementen konnte das Team die Martensit-Starttemperatur ($M_s$) in einen kontrollierten Bereich senken.
- Aktivierung des TRIP-Effekts: Durch Absenken des $M_s$-Punktes wird der Phasenübergang ($\gamma \rightarrow \alpha$) bei Temperaturen erzwungen, bei denen die Transformations-induzierte Plastizität (TRIP) innere Spannungen abbaut. Die positive Ausdehnung des Phasenübergangs kompensiert die negative thermische Kontraktion, wodurch die Zugspannung sinkt und Risse verhindert werden, ohne die Dichte zu beeinträchtigen.
4.2 Lösung 2: Kombinierte Festigkeit und Zähigkeit
Bei 3D-gedrucktem Standardstahl wird oft die Festigkeit zugunsten der Zähigkeit geopfert. Das CAS-Team entwickelte ein Wärmebehandlungsprogramm für die Zeit nach dem Druck (Abschreck- und Anlassparameter, die auf LPBF-Strukturen abgestimmt sind).
Leistungsdaten
| Staat / Metrik | Zinsfestigkeit ($YS$) | Zugfestigkeit (UTS) | Dehnung ($\delta$) | Charpy U-Kerbe Impact ($A_k$) | Mikrostruktur |
|---|---|---|---|---|---|
| Traditioneller Q&T 42CrMo-Standard | $\ge 930\text{ MPa}$ | $\ge 1080\text{ MPa}$ | $\ge 12\%$ | $\ge 63\text{ J}$ | Gehärtetes Sorbit |
| Standard LPBF As-Printed 42CrMo | Instabil | $\approx 1100 – 1300\text{ MPa}$ | $<lt; 5\%$ (Spröde) | $<15\text{ J}$ | Spröder, kohlenstoffreicher Martensit + Mikrorisse |
| CAS LPBF-optimiertes 42CrMo (nach der Wärmebehandlung) | $\ge 1050\text{ MPa}$ | $\ge 1200\text{ MPa}$ | $\ge 15\%$ | $\ge 86\text{ J}$ | Fein angelassener Lamellenmartensit + dispergierte Karbide |
Nachbehandelter CAS 42CrMo übertrifft gleichzeitig die herkömmlichen Standards für Schmiedestahl in Zugfestigkeit, Dehnung und Schlagzähigkeit.
4.3 Lösung 3: Prozessanpassungsfähigkeit
Durch die Reduzierung innerer Spannungen ermöglicht die modifizierte Legierung ein zuverlässiges Drucken über einen weiten Bereich von Maschinenparametern. Komplexe Teile werden mit weniger Stützstrukturen, minimaler Verformung und wiederholgenauen Abmessungen für die Serienfertigung gedruckt.
4.4 Unterstützende Legierungsforschung
Die Arbeitsgruppe von Dr. Linzhi Wang nutzte verschiedene Materialdesign-Tools und Legierungsstudien, um diese Lösung zu entwickeln:
                  [ High-Throughput Calculation Alloy Design (HTCM) ]
                                          │
        ┌─────────────────────────────────┼─────────────────────────────────┐
        ▼                                 ▼                                 ▼
[ High-Strength Steels ]       [ Superalloys & Light Alloys ]     [ Advanced Hardware ]
• 30CrMnSiA stress release      • GH3230 Carbide Shifts           • Dual-Wavelength Laser
  via Retained Austenite &        (M₂₃C₆ ➔ M₆C) for high-temp       Additive Manufacturing
  TRIP Effect                     strength                        • LPBF Parameter Optimization
  (Eng. Fail. Anal., 2026)        (Mat. Today Comm., 2025)          Framework
                                • Al-Mg-Sc-Zr Isotropic 480 MPa     (Virt. Phys. Prototyp., 2026)
                                  Alloy (J. Mat. Res. Tech., 2025)
- Spannungsentlastung von hochfestem Stahl (30CrMnSiA): Untersucht wurde die Entlastung innerer Spannungen durch Restaustenitphasenverschiebungen (TRIP-Effekt) zur Verbesserung von Festigkeit, Duktilität und Dauerfestigkeit (Analyse von Konstruktionsfehlern, 2026).
- Hochtemperatur-Superlegierungen (GH3230): Analysierte Carbidverschiebungen ($M_{23}C_6 \rightarrow M_6C$) zur Verbesserung des Hochtemperatur-Kriechverhaltens (Materials Today Communications, 2025).
- Isotropische Leichtmetalllegierungen (Al-Mg-Sc-Zr): Durch Kornfeinung wurde eine nahezu isotrope Zugfestigkeit von 480 MPa in 3D-gedrucktem Aluminium erreicht (Zeitschrift für Materialforschung und -technologie, 2025).
- Erweiterte AM-Frameworks: Erstellt Additive Fertigung mit Zweiwellenlängenlaser Methoden und die Hochdurchsatz-Berechnungsrahmen für Legierungsdesign (HTCM) um die Legierungsformulierung zu optimieren (Virtuelle und physische Prototypenerstellung, 2026).
5. Industrielle Anwendungen & Feldwert
Die Herstellung von fehlerfreiem 42CrMo-Stahl eröffnet praktische Anwendungsmöglichkeiten in verschiedenen Bereichen des Schwermaschinenbaus.
                          [ LPBF 42CrMo Primary Uses ]
                                       │
         ┌─────────────────────────────┼─────────────────────────────┐
         ▼                             ▼                             ▼
  [ Oil & Gas ]                 [ Automotive ]                [ Tooling & Molds ]
  • High-Pressure Valves        • High-Torque Gears           • Conformal Cooling Molds
  • Downhole Drilling Tools     • Suspension Knuckles         • Die-Casting Inserts
  • NACE MR0175 Compliance      • Topology-Optimized Parts    • High-Wear Core Pins
5.1 Öl- und Gassektor
- Hochdruckventilgehäuse & Bohrlochwerkzeuge: LPBF druckt einteilige Ventilkörper mit interne 3D-Kühl- und Strömungsleitungen, wodurch Gussschrumpfungsfehler und Flüssigkeitslecks an gebohrten Querlöchern beseitigt werden.
- Einhaltung der Sauergasvorschriften: Auf Einhaltung der Standards geprüft NACE MR0175/ISO 15156 Normen für die Beständigkeit gegen Spannungsrisskorrosion (SCC) durch Schwefelwasserstoff ($H_2S$) in sauren Bohrlöchern.
- Produktion auf Abruf: Digitale Bestandsdateien ermöglichen die bedarfsgerechte Fertigung von Ersatzteilen vor Ort und verkürzen so die Lieferzeiten von Monaten auf Tage.
5.2 Fahrzeugtechnik
- Antriebsräder mit hohem Drehmoment und Achsschenkel: Ermöglicht hohle, topologieoptimierte Strukturbauteile, die das Bauteilgewicht reduzieren und gleichzeitig die Dauerfestigkeitsgrenzen einhalten.
- Aufprallsicherheit: Eine hohe Schlagfestigkeit ($\ge 86\text{ J}$) schützt die Strukturbauteile des Fahrgestells vor plötzlichen Stoßbelastungen.
5.3 Formen und Werkzeuge
- Konforme Kühlformen: Gebohrte Kühlleitungen erzeugen Hotspots in komplexen Formkernen. LPBF-Formen aus 42CrMo verfügen über Fluidleitungen, die der exakten 3D-Krümmung des Formhohlraums folgen.
- Produktionseinsparungen: Verkürzt die Kühlzyklen beim Kunststoffspritzguss um 20 bis 40 Prozent, verringert den Teileverzug und verlängert die Werkzeugstandzeit.
6. Forscherprofil: Dr. Linzhi Wang (CIGIT, CAS)
Diese Legierungsforschung wurde geleitet von Dr. Linzhi Wang und sein Forschungsteam an der Chongqing Institut für Grüne und Intelligente Technologie, Chinesische Akademie der Wissenschaften (CIGIT, CAS)Die
+-----------------------------------------------------------------------------------+
|                         RESEARCH PROFILE: DR. LINZHI WANG                         |
+-----------------------------------------------------------------------------------+
| • Ph.D., Associate Professor & Doctoral Supervisor at CIGIT, CAS                  |
| • Vice Director, Chongqing 3D Printing Application Eng. Tech. Research Center     |
| • Expert Committee Member, National AM Standardization Technical Committee        |
| • Youth Expert Member, China Additive Manufacturing Industry Alliance             |
| • Council Member, Chongqing Association of Young Scientists and Tech Workers      |
| • Adjunct Professor, Weiqiao GuoKe Institute of Advanced Technology               |
| • Member, Youth Innovation Promotion Association, Chinese Academy of Sciences     |
| • Visiting Scholar, Tsinghua University (2022–2023)                               |
| • Vice GM (Temp.), Equipment Mgmt Dept, Sinopec Material & Equipment Corp (2025)  |
| • Chongqing "Jinyun Elite" Innovative Young Talent & Govt Procurement Expert      |
+-----------------------------------------------------------------------------------+
6.1 Rollen und akademische Ernennungen
- Akademische Rollen: Außerordentlicher Professor und Doktorvater am CIGIT der Chinesischen Akademie der Wissenschaften; Mitglied der CAS Youth Innovation Promotion Association; Gastwissenschaftler an der Tsinghua-Universität (2022–2023).
- Branchenberufung: Stellvertretender Generaldirektor der Abteilung Gerätemanagement (Abteilung Beschaffungswesen) bei Sinopec Material & Equipment Corporation (Befristete Anstellung bis 2025).
- Beratungs- und Normungsarbeit: Mitglied der Expertengruppe des Nationalen Technischen Komitees für die Standardisierung der additiven Fertigung; Mitglied des Jugendkomitees der China Additive Manufacturing Industry Alliance; Technischer Ermittler beim Amt für geistiges Eigentum von Chongqing; Experte für die Überprüfung der Lokalisierung von Großgeräten für die Sinopec-Gruppe; Ehrenberater für Singapore Sync Publishing; Senior-Mitglied der Chinese Materials Research Society (C-MRS), der Chinese Society for Metals (CSM) und der Chinese Mechanical Engineering Society (CMES).
6.2 Wichtigste akademische Leistungen
- Forschungsprojekte: Hauptforscher (PI) für 23 nationale und provinzielle Projekteeinschließlich Fördermitteln der National Natural Science Foundation of China (NSFC), provinziellen Forschungs- und Entwicklungsprojekten sowie Technologietransfers in die Industrie. Technischer Beitrag zu 15 wichtige nationale SchlüsselforschungsprojekteDie
- Veröffentlichungen & Bücher: Autor von 52 von Fachkollegen begutachtete SCI-Artikel in Fachzeitschriften (darunter mehrere ESI Highly Cited-Artikel). Leitender Herausgeber von 3 Fachbücher, einschließlich „Laseradditive Fertigung von schwer schweißbaren Superlegierungen“Die
- Patente: Eingereicht 35 nationale Erfindungspatente, mit 26 gewährt. Die Technologien werden aktiv in der Ölfeld- und Fertigungsindustrie lizenziert.
- Standards & Auszeichnungen:
- Hauptautor von 1 Nationaler Standard für die Prüfung von sphärischen Metallpulvern im 3D-Druck.
- Mitwirkender 2 Sinopec-IndustriestandardsDie
- Gewinner des Chongqing Wissenschafts- und Technologie-FortschrittspreisDie
- Entwickler des „Reparatur und Wiederaufbereitung von Turbinenschaufeln“ Projekt, ausgewählt für die MIIT (Ministerium für Industrie und Informationstechnologie) Erste Reihe typischer Anwendungsszenarien für die additive FertigungDie
- Erster Preisträger bei der 1. Chongqing Jugend-Talentshowcase für Wissenschaft und Technologie (vorgestellt in Chongqing Science and Technology Daily).
7. Zukunftsaussichten und Branchenwandel
Die Arbeit der Gruppe um Dr. Linzhi Wang revolutioniert die additive Fertigung von 42CrMo und führt weg vom Versuch-und-Irrtum-Verfahren hin zu einer physikalisch fundierten Legierungsentwicklung. Durch die Kombination von Mikrolegierungsspannungen, TRIP-Phasendynamik und gezielter Wärmebehandlung lassen sich niedriglegierte Stähle mit mittlerem Kohlenstoffgehalt rissfrei drucken und übertreffen dabei die herkömmlichen Festigkeitsstandards für Schmiedestahl.
Kombination Dual-Wellenlängen-Laser-AM, Hochdurchsatz-Berechnungslegierungsdesign (HTCM)und die spezialisierte Pulverchemie schafft ein einheitliches Fertigungsmodell: Formung-Eigenschaft-Lebensdauer-Integration (成形-成性-成寿一体化) für hochbelastete Geräte, die in anspruchsvollen Umgebungen eingesetzt werden.
8. Häufig gestellte Fragen
Warum reißt 42CrMo (AISI 4140) beim Laser-3D-Druck?
42CrMo reißt beim LPBF-Verfahren, da die schnelle Abkühlung (10⁵–10⁶ K/s) zur Bildung von hartem, sprödem, kohlenstoffreichem Martensit führt. Gleichzeitig verursacht der Phasenübergang von Austenit zu Martensit eine Volumenausdehnung von ca. 4 % (CE ≈ 0,8–0,9 %), die sich mit der thermischen Kontraktionsspannung verbindet und zum Einreißen des nicht angelassenen Metalls führt.
{
  "@context": "https://schema.org",
  "@type": "FAQPage",
  "mainEntity": [
    {
      "@type": "Question",
      "name": "Why is 42CrMo (AISI 4140) prone to cracking during laser 3D printing?",
      "acceptedAnswer": {
        "@type": "Answer",
        "text": "42CrMo steel cracks in LPBF due to rapid cooling rates (10^5 to 10^6 K/s) forming brittle high-carbon martensite combined with a ~4% phase transformation volume expansion (CE ≈ 0.8-0.9%) and accumulated thermal strain between layers."
      }
    },
    {
      "@type": "Question",
      "name": "How does micro-alloying prevent residual stress in LPBF 42CrMo?",
      "acceptedAnswer": {
        "@type": "Answer",
        "text": "Tuning elements like Molybdenum (Mo) and Vanadium (V) lowers the Martensite Start (Ms) temperature, triggering Transformation-Induced Plasticity (TRIP) to offset thermal contraction stress and stop cold cracks."
      }
    },
    {
      "@type": "Question",
      "name": "What mechanical properties can LPBF 42CrMo achieve after heat treatment?",
      "acceptedAnswer": {
        "@type": "Answer",
        "text": "After optimized post-heat treatment, LPBF 42CrMo achieves Ultimate Tensile Strength ≥ 1200 MPa, Elongation ≥ 15%, and Charpy U-notch Impact Energy ≥ 86 J."
      }
    },
    {
      "@type": "Question",
      "name": "How can industry partners contact the research team for technical collaboration?",
      "acceptedAnswer": {
        "@type": "Answer",
        "text": "Contact Dr. Linzhi Wang at the Chongqing Institute of Green and Intelligent Technology, Chinese Academy of Sciences (CIGIT, CAS) via Email: wlz@cigit.ac.cn or Phone: +86-023-65935573."
      }
    }
  ]
}
Wie kann durch Mikrolegierung Eigenspannungen in LPBF 42CrMo verhindert werden?
Die Zugabe von Elementen wie Molybdän ($Mo$) und Vanadium ($V$) senkt die Martensitstarttemperatur ($M_s$). Dies löst die Transformationsinduzierte Plastizität (TRIP) aus, indem die Volumenausdehnung des Phasenübergangs genutzt wird, um thermische Kontraktionsspannungen auszugleichen und die Bildung von Kaltrissen während der Erstarrung zu verhindern.
Welche mechanischen Eigenschaften erreicht LPBF 42CrMo nach der Wärmebehandlung?
Mit CAS-optimierter Wärmebehandlung erreicht 3D-gedrucktes 42CrMo folgende Werte:
- Maximale Zugfestigkeit ($UTS$): $\ge 1200\text{ MPa}$
- Streckgrenze ($YS$): $\ge 1050\text{ MPa}$
- Verlängerung ($\delta$): $\ge 15\%$
- Charpy U-Kerbe Schlagenergie ($A_k$): $\ge 86\text{ J}$