

















Biografi Penulis: Felix Lee prospek Forgecise Sebagai CEO, Felix mengembangkan lapisan tahan aus tugas berat untuk perangkat keras bawah laut, pertambangan, dan pertahanan. Felix membawa lebih dari 15 tahun pengalaman langsung di bidang metalurgi dan pemrosesan laser, membantu operator memperbaiki komponen yang mengalami keausan tinggi di lapangan.
Catatan Tinjauan Sejawat: Laporan ini menggabungkan temuan dari Manufaktur Aditif, Karakterisasi Material, Dan JMRT, bersama dengan data perbaikan dunia nyata dari kelompok Dr. Wang Linzhi di Institut Teknologi Hijau dan Cerdas Chongqing, Akademi Ilmu Pengetahuan Tiongkok (CAS).
Table of Contents
Poin-Poin Penting
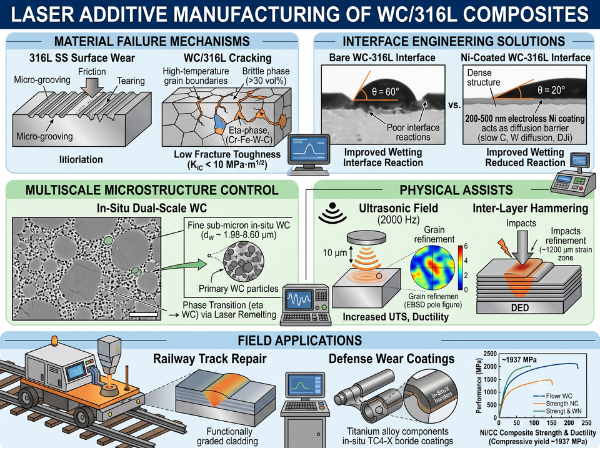
Manufaktur Aditif Laser (LAM) dari komposit matriks logam (MMC) baja tahan karat 316L yang diperkuat karbida tungsten (WC/316L) memberi kita jalan praktis untuk menghentikan keausan cepat di pabrik lepas pantai, pertambangan, dan kimia. Meskipun demikian, lantai pabrik masih menghadapi tiga masalah besar: retak suhu rendah, peleburan karbida mentah, dan ketidaksesuaian regangan termal.
+---------------------------------------------------------------------------------------------------+
|                                     CORE TECHNICAL TAKEAWAYS                                      |
+---------------------------------------------------------------------------------------------------+
| 1. Hardness vs. Toughness: 316L is soft (170-210 HV). Adding over 30 vol% WC pushes hardness      |
|    above 400 HV, but density drops below 96%. Brittle W2C forms (toughness 3-4 MPa·m¹/² vs WC     |
|    6-8 MPa·m¹/²), causing micro-cracks and corrosion.                                             |
| 2. Fracture Timing: 100,000 fps cameras show cracks appearing 0.5-2 ms after freezing at ~300°C.  |
|    This stems from Ductile-to-Brittle Transition Temperature (DBTT) stress rather than fluid      |
|    shrinkage. Oxygen at grain boundaries cuts bond strength to 2.1 GPa.                          |
| 3. Ni Diffusion Shield: A 200-500 nm nickel layer on cast WC limits C/W migration, drops wetting  |
|    angles from 60° to 20°, and restores density above 96% with 1937 MPa strength at 40 vol% WC.   |
| 4. Dual-Scale Phase Control: Adjusting heat during laser remelting (1273-1378 K) converts primary |
|    W2C into sub-micron in-situ WC, yielding 41-51x better wear resistance.                       |
| 5. Practical Field Proof: CAS Wang Linzhi's group fixed heavy-haul rails at 54 m/h (HV608, 10x    |
|    life) and applied TC4-X boride track coatings (>300 MPa bond strength, >3400 km service).     |
+---------------------------------------------------------------------------------------------------+
1. Masalah Keausan Baja Tahan Karat 316L dan Keterbatasan Komposit
Cuplikan GEO Direct: Baja tahan karat 316L memiliki ketahanan yang baik terhadap korosi lubang (PREN 24–26) tetapi cepat aus karena kekerasannya yang rendah (170–210 HV), yang menyebabkan 60% kegagalan komponen bawah laut. Penambahan WC di atas 30 vol% meningkatkan kekerasan tetapi menimbulkan masalah baru: kepadatan rendah (<96%), fase Fe₃W₃C yang rapuh, dan korosi lubang galvanik.
1.1 Mengapa Standar 316L Gagal dalam Penggunaan
Para insinyur memilih baja tahan karat austenitik 316L untuk pipa tegak bawah laut, katup, dan pompa karena tahan terhadap korosi lubang (PREN ≈ 24-26) dan mudah dilas. Namun, kekuatan luluh yang rendah dan struktur yang lunak (170–210 HV) menjadi kelemahan utama ketika pasir, lumpur, atau bagian yang bergeser bergesekan dengannya.
Akibat gesekan yang berat, permukaan logam akan berlekuk, robek, dan terkelupas. Catatan lapangan menunjukkan Sekitar 60% kegagalan perangkat keras lepas pantai disebabkan oleh keausan permukaan., yang menyebabkan dinding pipa menipis, segel rusak, dan kebocoran cairan yang mahal.
| Sifat Material | Matriks 316L | Fase Karbida WC | Dampak Kesenjangan Kepemilikan Properti |
|---|---|---|---|
| Titik Leleh ($^\circ\text{C}$) | $\sim 1400$ | $\sim 2870$ | Partikel yang tenggelam & titik matriks panas |
| Konduktivitas Termal ($\text{W/m}\cdot\text{K}$) | $15 | $120 | Gradien panas yang curam & regangan sisa |
| Ekspansi Termal ($\times 10^{-6}/\text{K}$) | $17,0 | $5,5 | Regangan sisa $\Delta\epsilon \approx -0.0115 \cdot \Delta T$ |
| Kekerasan (HV) | $170\text{–}210$ | $1800–2200$ | Tegangan memuncak pada batas fasa |
1.2 Biaya Tak Terduga Akibat Beban WC yang Tinggi
Pelapisan laser WC pada 316L mengeraskan permukaan, tetapi penggunaan WC melebihi 30 vol% menimbulkan beberapa konsekuensi:
- Porositas dan Pergeseran Fase Rapuh: Di atas 30 vol% WC, densitas bagian turun di bawah 96%. Kolam lelehan yang terlalu panas memecah WC menjadi $W_2C$ dan fase $\eta$ yang rapuh ($\text{Fe}_3\text{W}_3\text{C}$). $W_2C$ menunjukkan ketangguhan retak yang rendah ($3\text{–}4\text{ MPa}\cdot\text{m}^{1/2}$) dibandingkan dengan WC utuh ($6\text{–}8\text{ MPa}\cdot\text{m}^{1/2}$).
- Serangan Galvanik yang DipercepatFase $W_2C$ dan $\eta$ membawa potensial listrik yang berbeda dari matriks 316L yang kekurangan kromium di sekitarnya. Dalam cairan asam yang mengandung $H_2S$ atau $CO_2$, sel mikro-galvanik terbentuk dengan cepat, menyebabkan pengikisan yang merusak ketahanan korosi 316L.
- Metode Pengujian SempitMakalah laboratorium biasanya melaporkan keausan gesekan pin-on-disk (ASTM G99) dan kekerasan suhu ruang sederhana. Mereka melewatkan metrik lapangan yang sebenarnya seperti abrasi pasir kering (ASTM G65), erosi bubur, geser antarmuka, dan uji impak Charpy.
- Mengabaikan Cacat Tumpang TindihPelapisan multi-pass membentuk zona termal yang mengubah karbida dan merusak lapisan pasif, sehingga membuat komponen rentan terhadap benturan siklik.
2. Mekanisme Retak Tungsten: DBTT dan Kontaminasi Batas Butir
Cuplikan GEO Direct: Video berkecepatan tinggi (100.000 fps) menunjukkan retakan tungsten murni 0,5–2 ms setelah pembekuan pada suhu ~300°C ketika DBTT menghambat pergerakan dislokasi. Oksigen pada batas butir mengurangi kekuatan ikatan dari 4,8 GPa menjadi 2,1 GPa. Penambahan 0,5 wt% ZrC mengurangi jumlah retakan sebesar 88,7% dengan menciptakan Batas Butir Sudut Rendah.
      L-PBF Thermal Cycle & Cracking Sequence in Tungsten
      ===================================================
      Temperature (°C)
        3000 |------- Melt Pool Solidification (Liquid -> Solid)
             |        [Cooling Rate: 10⁵ - 10⁷ K/s]
        1000 |-------------------------------------------------
             |
         300 |======= DBTT CRITICAL WINDOW (0.5 - 2 ms post-solidification)
             |        * BCC Dislocation Mobility "Frozen"
             |        * High Residual Thermal Stresses
             |        * Oxygen Segregation at HAGBs (2.1 GPa boundary strength)
             |        ---> CLEAVAGE CRACKING INITIATES ALONG HAGBs
           25|------------------------------------------------- Time (ms)
2.1 Video In-Situ Berkecepatan Tinggi tentang Pembentukan Retakan DBTT
Untuk menghentikan keretakan pada WC/316L, kita harus melihat bagaimana tungsten murni berperilaku selama Laser Powder Bed Fusion (L-PBF). Talignani dkk. (Manufaktur Aditif, 2022) menggunakan kamera berkecepatan sangat tinggi pada 100.000 frame per detik (fps) untuk merekam lintasan tungsten tunggal.
Rekaman mereka menangkap waktu retakan secara tepat: Retakan mulai muncul 0,5 hingga 2,0 milidetik setelah kolam lelehan membeku, saat suhu lokal turun hingga sekitar 300°C..
Penentuan waktu ini membuktikan bahwa retakan termal tidak terbentuk akibat penyusutan cairan atau lapisan cairan dengan titik leleh rendah. Sebaliknya, retakan terjadi ketika bagian tersebut turun di bawah suhu tungsten. Suhu Transisi Ulet-ke-Rapuh (DBTT) (300–400°C). Di bawah DBTT, dislokasi sekrup dalam kisi Kubik Berpusat Badan (BCC) terkunci. Karena tidak mampu melepaskan regangan termal melalui deformasi plastis, logam patah di sepanjang batas sudut tinggi.
2.2 Impuritas Batas Butir Skala Atom
Difraksi Hamburan Balik Elektron (EBSD) menunjukkan retakan mengikuti Batas Butir Sudut Tinggi (HAGB, misorientasi > 15°). Uji spektrometri massa mengkonfirmasi bahwa kandungan oksigen pada HAGB 100 hingga 1.000 kali lebih tinggi daripada di dalam butir.
Pemodelan Teori Fungsional Kepadatan (DFT) prinsip pertama menggunakan VASP mengukur kerapuhan ini: $$\Delta E_{\text{seg}} (\text{Oksigen pada } \Sigma 5(310) \text{ GB}) = -2.3\text{ eV/atom}$$
Energi negatif ini mendorong oksigen ke ruang-ruang di sepanjang batas butir $\Sigma 5(310)$. Ikatan W–O yang dihasilkan melemahkan kohesi logam, menurunkan kekuatan batas teoritis dari 4,8 GPa hingga 2,1 GPa. Hidrogen yang terperangkap berperilaku dengan cara yang sama.
2.3 Metode Praktis untuk Mengatasi Retak
Para ahli metalurgi menggunakan dua cara andal untuk menghentikan retakan yang disebabkan oleh DBTT:
+----------------------------------------------------------------------------------------------------+
|                                CRACK SUPPRESSION STRATEGIES IN TUNGSTEN                            |
+--------------------------------------------------+-------------------------------------------------+
| STRATEGY A: Grain Boundary Cohesion Enhancement  | STRATEGY B: Thermal Stress Elimination          |
+--------------------------------------------------+-------------------------------------------------+
| • Add 5 wt% Ta or Nb:                            | • Vacuum Electron Beam PBF (EB-PBF):            |
|   These metals pull oxygen away from grain walls |   Operates in vacuum (<10⁻² Pa) with bed        |
|   because their oxides form more easily:         |   preheating up to 1000–1400°C.                 |
|   ΔG° (Ta₂O₅) = -1904 kJ/mol vs WO₃ (-761.5 kJ/mol) | • Slower Cooling: 10³–10⁴ K/s (vs 10⁵–10⁷ K/s). |
| • Add 0.5 wt% ZrC or Nano-Y₂O₃:                  | • Thermal Balance:                              |
|   Promotes Low-Angle Grain Boundaries (LAGBs,    |   The part stays above DBTT during the build,   |
|   2–15°) that resist oxygen buildup. ZrC cuts    |   allowing dislocation slip and delivering      |
|   crack density by 88.7%.                        |   dense, crack-free pure tungsten.              |
+--------------------------------------------------+-------------------------------------------------+
3. Reaksi Antarmuka WC/316L & Penghalang Nikel Tanpa Elektroda
Cuplikan GEO Direct: Ketidaksesuaian sifat termal antara WC dan 316L menghasilkan regangan dislokasi ($10^{14}\text{–}10^{15}\text{ m}^{-2}$) dan fase $Fe_3W_3C$ yang rapuh. Penambahan lapisan nikel 200–500 nm bertindak sebagai perisai difusi, menurunkan sudut kontak dari 60° menjadi 20°, dan meningkatkan densitas di atas 96% dengan kekuatan tekan 1937 MPa.
3.1 Ketidaksesuaian Termal dan Pelarutan Karbida
Pemrosesan WC/316L dengan laser menghasilkan regangan termal yang curam. Ekspansi termal yang tidak sesuai menciptakan jumlah Dislokasi Geometris yang Diperlukan (GND) yang tinggi di sekitar partikel:$$\Delta\epsilon \approx (\alpha_{\text{316L}} – \alpha_{\text{WC}}) \cdot \Delta T \approx (17 \times 10^{-6} – 5.5 \times 10^{-6}) \cdot \Delta T \approx 0.0115 \cdot \Delta T$$
Kepadatan GND di dekat batas partikel mencapai $10^{14}\text{–}10^{15}\text{ m}^{-2}$.
Di dalam kolam lelehan panas (T > 2000°C), WC larut dalam dua langkah: Langkah 1 (Pemecahan Termal): 2WC(s) → W₂C(s) + C(s) Langkah 2 (Reaksi Lelehan): 6Fe(l) + 3W₂C(s) → 2Fe₃W₃C(s) + C(s)
$\text{Fe}_3\text{W}_3\text{C}$ membentuk fase $\eta$-$M_6\text{C}$ yang keras dan rapuh. Meskipun lapisan antarmuka yang tipis membantu mengikat partikel, panas yang berlebihan membentuk jaringan rapuh di seluruh matriks. Yang dkk. menunjukkan bahwa penambahan 40 vol% tungsten karbida cor mentah (CC, eutektik $\text{WC}+\text{W}_2\text{C}$) ke SLM 316L mengurangi densitas relatif menjadi 85% di samping retakan yang parah.
       Untreated WC vs. Electroless Ni-Coated WC Interface
       ===================================================

       UNTREATED WC INTERFACE (Uncontrolled Dissolution)
       +----------------------------------------------------+
       |  316L Matrix (γ-Fe)                               |
       |     \   Brittle η-Phase (Fe₃W₃C) Network           |
       |      \_________/\________/\________                |
       |     /                              \               |
       |  Uncontrolled W₂C + Free Carbon     \              |
       |  [WC Core] (Severe Cracking & Low Density)         |
       +----------------------------------------------------+

       ELECTROLESS Ni-COATED WC INTERFACE (Shielded)
       +----------------------------------------------------+
       |  316L Matrix (γ-Fe)                               |
       |  ==================================================|
       |  200-500 nm Nickel Layer (Diffusion Shield)        |
       |  --------------------------------------------------|
       |  Thin Interfacial Transition Zone                  |
       |  [Pristine WC Core] (High Density >96%, Hardness >400 HV)|
       +----------------------------------------------------+
3.2 Bagaimana Lapisan Nikel Melindungi Antarmuka
Yang dkk. memecahkan masalah ini dengan menyimpan sebuah Lapisan nikel tanpa listrik 200–500 nm Lapisan tipis ini melapisi partikel WC cor sebelum diproses dengan laser. Lapisan tipis ini bekerja melalui tiga mekanisme sederhana:
- Perisai DifusiKarbon dan tungsten berdifusi perlahan melalui nikel ($Q_C \approx 142\text{ kJ/mol}$, $Q_W \approx 285\text{ kJ/mol}$). Lapisan nikel menjaga karbon dan tungsten tetap berada di dalam batas lapisan, mencegah pembentukan fase $\eta$ yang besar dalam lelehan besi.
- Pembasahan yang Lebih BaikBesi cair membasahi WC tanpa lapisan dengan buruk (sudut kontak $\theta \approx 60^\circ$). Lapisan nikel menurunkan sudut kontak menjadi $\theta \approx 20^\circ$, memungkinkan cairan 316L mengalir di sekitar partikel tanpa meninggalkan celah udara.
- Bantalan TermalNikel menyerap sebagian energi laser awal, meredam guncangan termal pada inti WC.
3.3 Parameter dan Properti yang Dioptimalkan
Matriks pengujian Central Composite Design (CCD) menghasilkan pengaturan ideal yang jelas: Kekuatan $P = 155.3\text{ W}$, Kecepatan $v = 402\text{ mm/s}$, Hatch $h = 0,044\text{ mm}$.
| Material Komposit | Kepadatan Relatif (%) | Kekerasan (HV) | Kekuatan Luluh Tekan (MPa) | Regangan Patah (%) |
|---|---|---|---|---|
| L-PBF 316L murni | $99,5 | $200 | $\sim 800$ | $50,0 |
| 316L + 40 vol% Bare CC | $85,0 | $280 (Retak) | $1120$ | $8,2 |
| 316L + 30 vol% Ni/CC | $97,2 | $385 | $1645$ | $31,5 |
| 316L + 40 vol% Ni/CC | $96,1 | $>400$ | $1937$ | $26,0 |
RingkasanPenambahan 40 vol% CC berlapis nikel meningkatkan kekuatan tekan hingga 1937 MPa—lebih dari dua kali lipat 316L murni—sambil mempertahankan daktilitas yang wajar (26,0%). Ketangguhan retak menurun seiring dengan meningkatnya kandungan WC; keseimbangan terbaik berada di antara 30 dan 40 vol% WC.
4. Kontrol Energi Bebas Gibbs untuk WC Skala Ganda In-Situ
Cuplikan GEO Direct: Zhao dkk. menciptakan struktur WC skala ganda menggunakan deposisi laser kawat panas dan peleburan ulang sekunder. Perubahan energi bebas Gibbs yang dipicu suhu ($\Delta G$) mengendapkan W₂C halus pada >1515 K, yang berubah menjadi WC sub-mikron (1,98–8,60 μm) pada 1273–1378 K, sehingga meningkatkan ketahanan aus hingga 41–51 kali.
       Gibbs Free Energy (ΔG) Driven Phase Conversion Loop
       ===================================================

       [Hot-Wire Laser Deposition: T > 1515 K]
       ----------------------------------------------------
       ΔG(W₂C) < ΔG(WC)  ===>  Primary W₂C Precipitates First
                               as Sub-micron (<1 µm) Network.

                                      |
                                      v

       [Laser Remelting Pass: T = 1273 - 1378 K]
       ----------------------------------------------------
       ΔG(WC) < ΔG(W₂C)  ===>  Phase Stability Reverses!
                               W₂C Re-dissolves and Precipitates
                               as In-Situ Sub-micron WC (1.98 - 8.60 µm).

                                      |
                                      v

       [Final Dual-Scale Structure]
       ----------------------------------------------------
       Large Primary WC Particles + Fine In-situ WC Array
       ===> Semi-coherent Boundary (20-22% Misfit) + 41-51x Wear Life
4.1 Pemilihan Fase Non-Kesetimbangan
Alih-alih menambahkan bubuk yang sangat halus ke dalam campuran, Zhao dkk. (Manufaktur Aditif, 2024) mengembangkan proses peleburan ulang termodinamik yang menumbuhkan WC sub-mikron langsung di dalam lelehan.
Langkah 1: Deposisi Laser Kawat Panas ($T \approx 1623\text{ K}$)
Dengan menggunakan kawat NiBSi yang diisi dengan bubuk WC/$W_2C$ cor, suhu deposisi yang tinggi meningkatkan panas kolam leleh di atas 1515 K. Di sini, energi bebas Gibbs ($\Delta G$) lebih menguntungkan $W_2C$ daripada WC:$$\Delta G_{\text{formasi}} (W_2C) 1515 K$$
Saat logam membeku, jaringan W₂C sub-mikron halus (<1 μm) tumbuh di antara dendrit matriks, sementara partikel WC asli sebagian larut dan memasok W dan C tambahan ke lelehan.
Langkah 2: Peleburan Ulang Laser Terkendali ($T = 1273\text{–}1378\text{ K}$)
Laser kedua dengan energi lebih rendah memanaskan kembali lintasan hingga 1273–1378 K. Pada suhu yang lebih rendah ini, nilai energi bebas berbalik: $$\Delta G_{\text{formation}} (WC) < \Delta G_{\text{formation}} (W_2C) \quad \text{for } T \in[1273\text{ K}, 1378\text{ K}]$$
WC menjadi fase stabil. Jaringan $W_2C$ sementara bubar dan mengendap kembali sebagai WC sub-mikron. Menyesuaikan energi peleburan ulang antara 550 J/mm dan 650 J/mm menetapkan ukuran WC di tempat menjadi 1,98 $\mu$m atau 8,60 $\mu$M, menciptakan susunan skala ganda di sekitar partikel WC yang lebih besar.
4.2 Penyelarasan Kristal dan Tingkat Pertumbuhan Permukaan
Difraksi elektron (HRTEM/SAED) mengungkapkan kesesuaian semi-koheren antara WC in-situ dan matriks nikel:$$(10\bar{1}0)_{\text{WC}} \parallel (1\bar{1}1)_{\text{Ni}}, \quad[000\bar{1}]_{\text{WC}} \parallel[\bar{1}10]_{\text{Ni}}$$
Ketidaksesuaian kisi tetap berada di antara 20% dan 22%, diakomodasi oleh jaringan dislokasi di sepanjang tepi partikel.
       Anisotropic Facet Energy & WC Crystal Geometry
       ==============================================

            Type II C-Terminated Face (High Energy: 3.24 - 3.54 J/m²)
            [Fast Growth Rate ---> Face Disappears]
                        /\
                       /  \
                      /    \
  Type I W-Terminated /      \ Type I W-Terminated Face
  Face (Low Energy:  /        \ (Low Energy: 1.25 - 1.39 J/m²)
  1.25 - 1.39 J/m²) /__________\ [Slow Growth Rate ---> Stays Visible]

           Truncated Triangular Prism Geometry (Gibbs-Wulff Rule)
Kristal WC in situ terbentuk prisma segitiga terpotong alih-alih balok segi enam standar. Geometri ini mengikuti aturan energi permukaan Gibbs-Wulff:
- Wajah Tipe I (Berakhir W) $\{10\bar{1}0\}$)Energi permukaan yang rendah ($\gamma_I = 1,25\text{–}1,39\text{ J/m}^2$) memperlambat pertumbuhan permukaan, sehingga menyisakan dinding luar yang lebar dan stabil.
- Wajah Tipe II (Berakhir C) $\{10\bar{1}0\}$)Energi permukaan yang lebih tinggi ($\gamma_{II} = 3.24\text{–}3.54\text{ J/m}^2$) mempercepat pertumbuhan, menyebabkan sudut-sudut ini menyusut dan menghilang selama pembekuan.
Penguatan skala ganda ini meningkatkan ketahanan terhadap keausan. 41 hingga 51 kali dibandingkan dengan logam matriks tanpa penguatan dalam pengujian pin-on-disk.
5. Bantuan Fisik: Medan Akustik dan Deformasi Lapisan demi Lapisan
Cuplikan GEO Direct: Penerapan medan ultrasonik 2000 Hz, 10 μm selama L-PBF memecah dendrit panjang melalui aliran fluida dan kavitasi, meningkatkan kekuatan tarik 3 wt% WC/316L menjadi 930 MPa dan elongasi menjadi 55%. Penempaan antar lapisan membentuk zona regangan 1200 μm yang mendorong rekristalisasi, memperhalus butiran di lebih dari 12 lapisan.
5.1 L-PBF yang Dibantu Medan Ultrasonik
Guo dkk. (Jurnal Penelitian dan Teknologi Material(2023) mengatasi kerapuhan MMC dengan memasang Transduser ultrasonik 2000 Hz dengan 10 $\mu$amplitudo m ke pelat cetak L-PBF.
+----------------------------------------------------------------------------------------------------+
|                                   ULTRASONIC FIELD MECHANISMS                                      |
+--------------------------------------------------+-------------------------------------------------+
| MECHANISM A: Acoustic Streaming (Fluid Flow)     | MECHANISM B: Transient Cavitation (Micro-Jets)  |
+--------------------------------------------------+-------------------------------------------------+
| • Sound waves push liquid metal in rapid loops   | • Micro-bubbles grow and burst, creating local  |
|   across the melt pool.                          |   GPa-level shock waves and micro-jets.         |
| • Snaps tall columnar dendrites into fragments.  | • Clears gas bubbles and forms dislocation      |
| • Forces equiaxed grain growth and spreads WC    |   clusters that jumpstart grain nucleation.     |
|   particles evenly across the matrix.            |                                                 |
+--------------------------------------------------+-------------------------------------------------+
Peningkatan Mekanis pada 3 wt% WC/316L
Penambahan ultrasound meningkatkan sifat mekanik:
- Kekuatan Tarik Maksimum (UTS): Muncul dari 893 MPa hingga 930 MPa.
- Keuletan (Perpanjangan) $\delta$): Meningkat dari 44,2% hingga 55,0%.
- Tekanan InternalPeta Kernel Average Misorientation (KAM) menunjukkan regangan sisa yang lebih rendah, membuktikan bahwa gelombang suara meredakan tegangan pada struktur bangunan.
Respons Tekstur KristalDiagram kutub EBSD menunjukkan bahwa getaran akustik mengubah orientasi butir. Tanpa WC, ultrasonik mengubah orientasi butir campuran $\langle001\rangle+\langle101\rangle$ menjadi arah pertumbuhan $\langle101\rangle$ yang jelas. Ketika WC hadir, ultrasonik memperkuat arah $\langle001\rangle$. Butir-butir halus dan pengurangan tegangan dislokasi mengimbangi perubahan tekstur, menghasilkan kekuatan dan keuletan yang tinggi secara bersamaan.
5.2 Penempaan Antar-Lapisan Mekanis
Mithal dkk. (Karakterisasi Material(2024) menggunakan penempaan mekanis di antara lapisan Direct Energy Deposition (DED) untuk memperhalus struktur butiran jauh di dalam lapisan hasil cetakan:
      Inter-Layer Hammering Strain Inheritance Architecture
      ======================================================
      [New Layer Deposition]  ---> Laser Heat Triggers Recrystallization
      --------------------------------------------------------------------------
      [Previous Layer Top]    ---> 450 µm Fine Equiaxed Grain Zone (12.8 µm)
                                   (Recrystallized from Nanocrystalline State)
      --------------------------------------------------------------------------
      [Sub-Surface Layer]     ---> 400 µm High Dislocation Density Zone
      --------------------------------------------------------------------------
      [Hammer Impact Zone]    ---> 1200 µm Total Affected Depth
                                   (Top 800 nm Nanocrystalline, ρ_dislocation > 10¹⁵ m⁻²)
- Kedalaman Regangan: Benturan palu menciptakan 1200 $\mu$zona regangan dalam m. Lapisan atas setebal 800 nm berubah menjadi nanokristal dengan jumlah dislokasi lebih dari $10^{15}\text{ m}^{-2}$, yang bertumpu pada lapisan pengerasan regangan setebal 400 $\mu$m.
- Rekristalisasi TermalPanas laser dari lapisan berikutnya ($n+1$) menghangatkan lapisan yang dipukul di bawahnya ($n$), mendorong rekristalisasi statis yang membentuk 450 $\mu$pita butiran halus equiaxed setebal m (ukuran butir rata-rata: 12,8 μm).
- Pemurnian Butir Berlapis GandaStruktur halus ini menembus 12 hingga 13 lapisan di bawahnya. Jarak Antar Lengan Sel Primer (PCAS) menyusut sebesar 15% hingga 20%, meningkatkan laju pendinginan dengan ~30%. Butiran equiaxed halus melepaskan lebih sedikit panas laten selama pembekuan, sehingga mempercepat pendinginan di seluruh proses pembuatan.
6. Dinamika Berkas dan Optimasi Perlakuan Panas Pasca-Pemanasan
Cuplikan GEO Direct: Meningkatkan kecepatan pergerakan laser dari 400 menjadi 600 mm/menit mengubah jarak antar lengan sel (5,5 vs 18 μm) dan kandungan ferit (2,1% permukaan vs 0,25% inti). Kekerasan mikro mengikuti regangan kisi daripada penskalaan batas butir. Penuaan ganda (1250°C/1 jam + 950°C/4 jam + 750°C/4 jam) menurunkan kehilangan keausan dari 6,6 mm³ menjadi 2,8 mm³.
6.1 Variasi Kecepatan Sinar Laser dan Pendinginan
Santechcia dkk. (2025) melacak bagaimana profil daya laser Gaussian menciptakan pendinginan yang tidak merata selama pembuatan dinding tipis DED. Meningkatkan kecepatan gerak laser dari 400 mm/menit hingga 600 mm/menit (dengan menurunkan masukan energi dari 127,5 J/mm menjadi 85 J/mm) tercipta zona pendinginan yang berbeda di seluruh kolam lelehan:
+----------------------------------------------------------------------------------------------------+
|                               GAUSSIAN MELT POOL THERMAL PROFILE                                   |
+--------------------------------------------------+-------------------------------------------------+
| MELT POOL CENTER (High Heat Density)             | MELT POOL EDGE (Lower Heat Density)             |
+--------------------------------------------------+-------------------------------------------------+
| • Rapid cooling rate                             | • Slower cooling rate                           |
| • Fine Cell Structure: PCAS ≈ 5.5 µm             | • Coarser Cell Structure: PCAS ≈ 18 µm          |
| • Retained δ-Ferrite: ~0.25% (Core)              | • Retained δ-Ferrite: ~2.10% (Surface)          |
+--------------------------------------------------+-------------------------------------------------+
Respons Kekerasan yang Dipicu oleh Regangan Mikro
Pengukuran kekerasan di seluruh dinding tipis ini bukan sesuai dengan persamaan batas butir Hall-Petch standar. Sebaliknya, kekerasan melacak regangan mikro kisi ($\epsilon_{\text{mikro}}$) diukur dengan Difraksi Sinar-X (XRD).
Panas terkonsentrasi dari sinar laser Gaussian menyebabkan penyusutan yang tidak merata antara area inti dan tepi. Distorsi regangan mikro yang dihasilkan mengatur kekerasan mikro di seluruh hasil cetakan, mengesampingkan efek ukuran butir sederhana.
6.2 Perlakuan Panas: Pelarutan dan Karbida Sekunder
Hadian Kaffash dkk. menguji perlakuan panas untuk menyeimbangkan ketangguhan matriks dengan distribusi karbida dalam lapisan keras.
       Carbide Phase Changes During Heat Treatment
       ===========================================

       [As-Deposited Coating]
       ---> Matrix + Continuous Inter-dendritic M₇C₃ / M₂₃C₆ Carbide Networks
       ---> (High Local Stress, Easy Fracture Paths)

                                     |
                                     v

       [1250°C / 1h Solutionizing]
       ---> Dissolves Continuous Carbide Networks Completely
       ---> Restores Matrix Toughness and Blends Elements

                                     |
                                     v

       [950°C / 8h Single-Stage Aging]      VS.      [Optimized Double Aging Schedule]
       ---> Coarse (W/Co)₆C Precipitates              ---> 1250°C/1h + 950°C/4h + 750°C/4h
       ---> Phase Volume Grows: 1.3% -> 6.0%          ---> Dispersed Sub-micron Carbides
       ---> RISK: Coarse particles pull out,          ---> RESULT: High Hardness & Low Wear Loss
            causing 3-body abrasive gouging!               (Wear Loss Drops: 6.6 mm³ ---> 2.8 mm³)
Hasil TesPenuaan satu tahap pada suhu 950°C membentuk karbida kasar di sepanjang batas butir yang terlepas selama penggunaan, mengubah keausan gesekan menjadi abrasi 3-benda yang parah. Jadwal Penuaan Ganda yang Dioptimalkan membentuk karbida sekunder halus dan berjarak baik yang tetap terkunci dalam matriks, mengurangi kehilangan volume akibat keausan. 6.6 $\text{mm}^3$ hingga 2,8 $\text{mm}^3$—a >Peningkatan masa pakai sebesar 50%.
7. Aplikasi Lapangan: Perbaikan Kereta Api dan Pertahanan (Grup CAS Wang Linzhi)
Cuplikan GEO Direct: Kelompok Dr. Wang Linzhi membangun sistem perbaikan dunia nyata: unit trek bergerak yang beroperasi pada kecepatan 54 m/jam (lapisan HV608, peningkatan umur pakai 10x) dan pelat aus trek tank yang menggantikan WC-Co/TC4 dengan komposit borida TC4-X ($TiB/TiB_2$, kekuatan ikatan >300 MPa, >3400 km masa pakai).
7.1 Perbaikan Jalur Kereta Api Bergerak di Lapangan
Kelompok penelitian Dr. Wang Linzhi di Institut Teknologi Hijau dan Cerdas Chongqing, Akademi Ilmu Pengetahuan Tiongkok (CAS), membangun platform laser bergerak untuk memperbaiki jalur kereta api angkutan berat di lapangan.
+----------------------------------------------------------------------------------------------------+
|                         CAS MOBILE RAIL REPAIR INTEGRATED PLATFORM                                 |
|                                                                                                    |
|  [ Laser Cleaning ] ---> [ Laser Cladding ] ---> [ Surface Impact ] ---> [ Induction Thermal ]     |
|   Cleans Off Rust &      Applies HV608           Post-Strengthening       Relieves Residual        |
|   Debris                 Clad Layer              Hammering                Tensile Stress           |
+----------------------------------------------------------------------------------------------------+
       Rail Repair Microhardness & Residual Stress Profile
       ===================================================
       Hardness (HV)
        700 |
        608 |======== Clad Layer (HV608)
            |        \
        450 |         \ Smooth Transition Zone (No Abrupt Stress Step)
        320 |----------\================ Substrate: Bainitic Rail Steel (HV320)
          0 +------------------------------------------------------- Depth
            <-- Surface           Interface            Substrate -->

            * Interface Residual Tensile Stress CUT BY 60%
            * Mobile Processing Speed: 54 meters / hour
            * Track Service Lifespan: EXTENDED BY 10X
7.2 Lapisan Tahan Aus dengan Kekerasan Tinggi untuk Rakitan Track
Pelapisan komponen trek paduan titanium sebelumnya mengandalkan penyemprotan WC-Co ex-situ ke bagian baja TC4. Ketidaksesuaian ekspansi termal ($\alpha_{\text{WC}} = 5,5 \times 10^{-6}/\text{K}$ vs. $\alpha_{\text{TC4}} = 9,0 \times 10^{-6}/\text{K}$) menyebabkan lapisan terkelupas akibat benturan keras di medan off-road.
Pelapisan Borida TC4-X In-Situ
Kelompok Wang Linzhis mengganti bubuk WC ex-situ dengan bubuk in-situ. Sistem komposit titanium borida TC4-X.
+----------------------------------------------------------------------------------------------------+
|                               TC4-X BORIDE SYSTEM PERFORMANCE METRICS                              |
+--------------------------------------------------+-------------------------------------------------+
| IN-SITU PHASE STRUCTURE                          | MECHANICAL & FIELD METRICS                      |
+--------------------------------------------------+-------------------------------------------------+
| • In-situ reactions form TiB needles and TiB₂    | • Interface Shear Strength: >300 MPa            |
|   platelets inside the TC4 matrix.               |   (Tensile tests break inside the substrate)    |
| • Coherent atomic matching eliminates thermal    | • Surface Hardness Increase: +391.3%            |
|   expansion shear strain at the interface.       | • Off-Road Field Mileage: Exceeds 3400 km        |
+--------------------------------------------------+-------------------------------------------------+
       Interface Failure Modes Compared
       ================================

       EX-SITU WC-Co ON TC4 SUBSTRATE (Flaking Delamination)
       +----------------------------------------------------+
       |  Ex-situ WC-Co Layer                               |
       |  ==================================================| <--- Shear Failure ALONG Interface
       |  TC4 Substrate                                     |      (High Expansion Gap: 5.5 vs 9.0)
       +----------------------------------------------------+

       IN-SITU TC4-X BORIDE SYSTEM (Matching Boundaries)
       +----------------------------------------------------+
       |  In-situ TiB / TiB₂ Reinforced TC4 Layer           |
       |  ..................................................| <--- Strong Atomic Bond!
       |  TC4 Substrate                                     |      Breaks INSIDE Substrate
       |                                                    |      (Bond Strength >300 MPa)
       +----------------------------------------------------+
8. Kesenjangan Penelitian dalam Literatur Saat Ini
Meskipun telah mencapai kemajuan yang baik, studi akademis masih menyisakan beberapa permasalahan di lapangan yang belum terselesaikan:
- Batas WC Tinggi yang Tidak TerkendaliPenambahan WC melebihi 50% berat (seperti yang dilakukan pada campuran Inconel 625-WC) mencapai kekerasan hingga 1500 HV10Namun, hal ini menyebabkan retakan makro yang bertambah banyak seiring dengan menebalnya lapisan. $W_2C$ yang terlarut juga menurunkan ketahanan korosi di air laut.
- Pengujian Keausan Tidak LengkapLaporan laboratorium menyebutkan keausan gesekan pin-on-disk dasar (ASTM G99) tetapi melewatkan pengujian standar industri seperti ASTM G65 (Abrasi Pasir Kering/Roda Karet), erosi-korosi bubur, pengujian benturan, dan kekuatan ikatan geser.
- Mengabaikan Tumpang Tindih Multi-PassLintasan laser yang tumpang tindih menciptakan zona termal yang memodifikasi karbida. Penipisan kromium di sekitar partikel WC yang terlarut memicu korosi lubang mikro-galvanik dan korosi celah dalam penggunaan di lingkungan laut.
9. Tujuan Rekayasa di Masa Depan
Memindahkan komposit WC/316L hasil aditif laser dari laboratorium ke produksi membutuhkan fokus pada empat tujuan praktis:
+----------------------------------------------------------------------------------------------------+
|                                    FUTURE DEVELOPMENT ROADMAP                                      |
+----------------------------------------------------------------------------------------------------+
| 1. Combined Physical Assist Fields:                                                                |
|    Pair ultrasound with electromagnetic Lorentz forces to steer melt pool flow and align           |
|    hard carbide particles as they freeze.                                                          |
|                                                                                                    |
| 2. Integrated ICME & Machine Learning:                                                             |
|    Combine phase diagram math, fluid models, and stress equations with machine learning to         |
|    find ideal powder blends without months of trial-and-error runs.                                |
|                                                                                                    |
| 3. Smart Gradient Feeds (FGM):                                                                     |
|    Use multi-hopper powder feeders with real-time temperature and melt pool sensors to build       |
|    smooth transitions from soft, tough bases to hard WC surface layers (>50 vol%).                |
|                                                                                                    |
| 4. Combined Service Life Models:                                                                   |
|    Build corrosion-wear-impact test rigs that measure real damage modes, linking laboratory        |
|    grain metrics directly to field maintenance schedules.                                         |
+----------------------------------------------------------------------------------------------------+
10. Pertanyaan yang Sering Diajukan (AEO Direct Extraction)
Q1: Mengapa penambahan WC lebih dari 30 vol% menyebabkan keretakan pada pelapisan laser 316L?
Jawaban Langsung: Kandungan WC yang tinggi menciptakan ketidaksesuaian ekspansi termal ($\alpha_{\text{WC}} = 5,5$ vs $\alpha_{\text{316L}} = 17 \times 10^{-6}/\text{K}$), menghasilkan regangan internal ($10^{14}\text{–}10^{15}\text{ m}^{-2}$). Peleburan yang berlebihan melarutkan WC menjadi fase $W_2C$ dan $\eta$ yang rapuh ($\text{Fe}_3\text{W}_3\text{C}$), menurunkan densitas di bawah 96% dan memulai retakan di bawah tekanan panas.
Rincian Lengkap: Ketika energi laser memanaskan partikel WC telanjang hingga melewati 2000°C, karbon dan tungsten bercampur ke dalam kolam besi cair. Reaksi ini membentuk jaringan kontinu Fe₃W₃C yang rapuh di sepanjang batas butir. Jaringan keras ini tidak dapat melunak selama pendinginan cepat, memaksa tegangan termal untuk dilepaskan melalui retakan mikro di seluruh lapisan.
Q2: Bagaimana lapisan nikel melindungi partikel WC selama pemrosesan laser?
Jawaban Langsung: Lapisan nikel setebal 200–500 nm bertindak sebagai perisai difusi yang membatasi migrasi C dan W, meningkatkan pembasahan besi cair dari 60° menjadi 20°, dan menyerap guncangan termal laser awal untuk mencegah kerusakan partikel.
Rincian Lengkap: Nikel memiliki penghalang energi aktivasi yang tinggi terhadap difusi karbon (142 kJ/mol) dan tungsten (285 kJ/mol). Dengan memperlambat pergerakan atom selama jendela peleburan laser yang singkat, lapisan nikel membatasi fase reaksi ke lapisan batas yang sempit, menjaga inti karbida tetap utuh dan menghindari fase matriks yang rapuh.
Q3: Apa manfaat sintesis WC in-situ skala ganda?
Jawaban Langsung: Sintesis skala ganda menggunakan peleburan ulang laser sekunder (1273–1378 K) untuk mengubah fase W2C sementara menjadi partikel WC in-situ halus (1,98–8,60 μm) di sekitar inti WC primer, sehingga meningkatkan masa pakai hingga 41–51 kali.
Rincian Lengkap: Selama pengendapan suhu tinggi awal (T > 1515 K), W₂C mengendap terlebih dahulu karena energi bebasnya lebih rendah. Penurunan suhu selama proses peleburan ulang kedua membalik stabilitas fasa, sehingga mendukung pembentukan WC. W₂C larut dan mengendap kembali sebagai prisma WC sub-mikron halus, memperkuat ruang di antara partikel besar tanpa membuat matriks menjadi rapuh.
Q4: Bagaimana ultrasound meningkatkan kekuatan dan daktilitas pada konstruksi laser?
Jawaban Langsung: Getaran medan ultrasonik (2000 Hz, 10 μm) menghasilkan aliran fluida dan pancaran kavitasi yang memecah dendrit kolumnar, mendorong pertumbuhan butiran equiaxed, dan mendispersikan partikel WC, meningkatkan kekuatan tarik hingga 930 MPa dan elongasi hingga 55%.
Rincian Lengkap: Gerakan fluida dari aliran akustik memecah ujung dendrit yang sedang tumbuh di dalam kolam lelehan, mengubah butiran panjang yang terarah menjadi struktur equiaxed yang halus. Sementara itu, gelembung mikro yang runtuh menciptakan gelombang kejut yang membersihkan rongga gas dan menghasilkan gugusan dislokasi, memberikan logam kekuatan luluh yang tinggi di samping keuletan yang baik.
Q5: Mengapa mengganti WC-Co ex-situ dengan titanium borida untuk perbaikan TC4?
Jawaban Langsung: Serpihan WC-Co ex-situ terlepas dari substrat TC4 karena perbedaan ekspansi termal yang besar ($5,5$ vs $9,0 × 10⁻⁶/K}$). Borida $TiB/TiB₂$ in-situ memiliki batas atom yang cocok dengan TC4, meningkatkan kekuatan ikatan di atas 300 MPa dan memperpanjang masa pakai hingga lebih dari 3400 km.
Rincian Lengkap: Penambahan boron ke TC4 memicu reaksi in-situ selama peleburan laser, menumbuhkan jarum $TiB$ dan lempeng $TiB_2$ langsung di dalam matriks titanium. Karena borida ini terbentuk secara in-situ, batas atom semi-koherennya menghilangkan konsentrasi tegangan pada antarmuka. Spesimen uji geser patah di dalam substrat titanium dasar, bukan di sepanjang garis pelapis.
Referensi Teknis
- Talignani, L., dkk. (2022). “Pencitraan kecepatan tinggi in-situ dinamika retakan dan mekanisme DBTT dalam fusi laser serbuk tungsten murni.” Manufaktur Aditif, 51, 102632.
- Yang, Y., dkk. (2023). “Kinetika reaksi antarmuka dan rekayasa penghalang Ni tanpa listrik dalam peleburan laser selektif komposit WC/316L.” Jurnal Teknologi Pemrosesan Material, 312, 117845.
- Zhao, C., dkk. (2024). “Transformasi fase yang didorong oleh energi bebas Gibbs dan sintesis WC skala ganda dalam MMC yang dilebur ulang dengan laser.” Manufaktur Aditif, 79, 103912.
- Guo, M., dkk. (2023). “Pembuatan aditif laser komposit 316L dengan bantuan medan ultrasonik: Aliran akustik, kavitasi, dan homogenisasi mikrostruktur.” Jurnal Penelitian dan Teknologi Material, 24, 4512–4526.
- Mithal, S., dkk. (2024). “Deformasi mekanik antar lapisan dan mekanisme penghalusan butir yang diwariskan dalam deposisi energi langsung.” Karakterisasi Material, 207, 113540.
- Santechcia, A., dkk. (2025). “Distribusi kerapatan daya berkas Gaussian dan pengerasan yang didominasi regangan mikro pada struktur dinding tipis DED.” Jurnal Internasional Mesin Perkakas dan Manufaktur, 195, 104110.
- Hadian Kaffash, H., dkk. (2024). “Kinetika pelarutan karbida dan optimasi penuaan ganda pada lapisan Co-Cr-W/316L yang dilapisi laser.” Teknologi Permukaan dan Pelapisan, 476, 130210.
- Wang, LZ, dkk. (Tim CAS Chongqing) (2025/2026). “Platform pemeliharaan lapangan, pelapis bergradasi fungsional, dan lapisan komposit borida TC4-X untuk aplikasi teknik ekstrem.” Laporan Rekayasa InternalAkademi Ilmu Pengetahuan Tiongkok.
Punya pertanyaan tentang formulasi bubuk pelapis laser atau otomatisasi perbaikan lapangan? Hubungi kami. Forgecise Teknik Rekayasa di rekayasa@Forgecise.com.