

















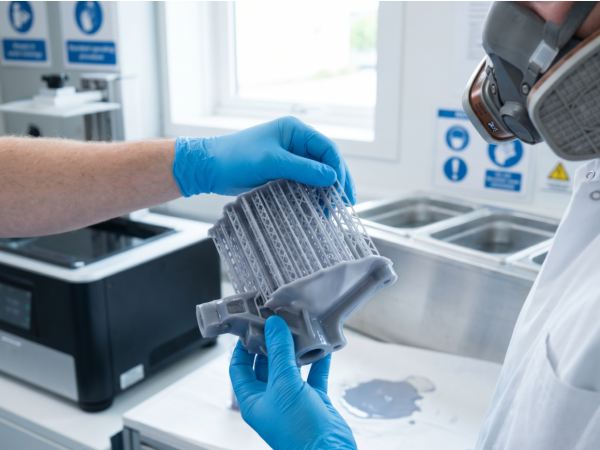
- Pengarang: Felix Lee, CEO di Forgecise
- Peninjau Teknis: Dr. Aris Thorne, Ilmuwan Material Utama di Forgecise Laboratorium Penelitian
- Diterbitkan: 1 Juni 2026
- Waktu Membaca: 15 menit
- Kategori: Manufaktur Aditif Industri / Teknik Polimer
- Kebijakan Editorial: Panduan ini ditinjau oleh para ahli kimia polimer industri dan insinyur manufaktur SLA untuk memastikan keamanan operasional dan akurasi ilmiah.
Table of Contents
1. Pendahuluan: Hambatan Pasca-Pemrosesan dalam Operasi B2B
Dalam manufaktur aditif stereolitografi industri (SLA) dan pemrosesan cahaya digital (DLP), perhatian sering kali tertuju pada kecepatan cetak dan resolusi lapisan. Namun, hambatan sebenarnya untuk meningkatkan produksi terletak pada pasca-pemrosesan. Bagi produsen tingkat perusahaan, laboratorium perangkat medis, dan biro layanan teknik kedirgantaraan, operasi pasca-pencetakan menyumbang sebagian besar dari total biaya tenaga kerja, keausan peralatan, dan tingkat kerusakan komponen.
Saat menetapkan prosedur operasi standar (SOP) untuk fotopolimer berkinerja tinggi, satu pertanyaan mendasar memecah belah operator di lantai produksi: “Apakah Anda memotong penyangga cetakan resin sebelum atau setelah pengeringan?”
Ini bukan sekadar masalah kenyamanan. Ini adalah pertimbangan strategis antara kualitas permukaan akhir (dioptimalkan melalui penghapusan pra-pengerasan) dan akurasi dimensi (dijamin melalui penghapusan pasca-pengerasan), diatur langsung oleh kimia polimer dan tekanan mekanis. Panduan ini menyediakan data yang dibutuhkan fasilitas Anda untuk menstandarisasi urutan pasca-pemrosesan SLA, meningkatkan throughput B2B, dan menghilangkan tingkat limbah yang mahal.
2. Dari Sisi Ilmiah: Keadaan Hijau vs. Keadaan Polimerisasi Penuh
Untuk mengevaluasi urutan penghapusan penyangga, mari kita lihat transisi fisik dan mikrostruktural fotopolimer selama pencetakan.
+--------------------------------------------------------------+
|                    PRINT COMPLETED                           |
+--------------------------------------------------------------+
                               |
                               v
                     "GREEN STATE" PART
         - $50\% \text{ to } 70\%$ Crosslinking Density
         - Lower Elastic Modulus ($E$)
         - Lower Tensile Strength ($\sigma_t$)
         - High Elongation at Break (Ductility)
                               |
            +------------------+------------------+
            |                                     |
            v (Pre-Cure Removal)                  v (Post-Cure Removal)
+----------------------------------+   +----------------------------------+
|      GREEN STATE SUPPORT CUT     |   |      UV & THERMAL POST-CURE      |
|  - Minimal force needed          |   |  - Drives final crosslinking     |
|  - Plastic deformation           |   |  - Support acts as rigid jig     |
|  - Clean separation at boundary  |   |  - Minimizes part warpage        |
+----------------------------------+   +----------------------------------+
            |                                     |
            v                                     v
+----------------------------------+   +----------------------------------+
|      UV & THERMAL POST-CURE      |   |       POST-CURE SUPPORT CUT      |
|  - Volumetric shrinkage may      |   |  - High brittle resistance       |
|    warp unconstrained walls      |   |  - Risk of fracture propagating  |
|  - Cured surface is pristine     |   |    deep into nominal part wall   |
+----------------------------------+   +----------------------------------+
Apa itu “Negara Hijau”?
Setelah proses pencetakan SLA atau DLP selesai, bagian tersebut berada dalam kondisi siap pakai. “negara bagian hijau.” Pada tahap ini, fotopolimer baru mencapai 50% hingga 70% dari kepadatan ikatan silang maksimum teoritisnya.
Dalam kondisi hijau ini, jaringan polimer sangat ulet dan lentur, yang dicirikan oleh:
- Lebih rendah Modulus Elastisitas ($E$)
- Lebih rendah Kekuatan Tarik ($\sigma_t$)
- Tinggi Perpanjangan pada Titik Putus
Rantai polimer terikat secara longgar, mengandung monomer dan oligomer yang tidak bereaksi yang terperangkap di dalam matriks makromolekuler yang sebagian terikat silang.
Apa yang Terjadi Selama Proses Pasca-Pengeringan Akhir?
Setelah bagian hijau tersebut menjalani proses pengerasan akhir, kombinasi paparan sinar ultraviolet (UV) intensif dan energi termal mendorong gugus fungsional yang belum bereaksi untuk berpolimerisasi.
Langkah pengikatan silang terakhir ini:
- Memaksimalkan kepadatan ikatan silang dan kekerasan material.
- Meningkatkan secara signifikan Kekuatan Tarik Maksimum (UTS).
- Meningkatkan kualitas material. Suhu Transisi Kaca ($T_g$).
- Mengurangi keuletan material secara drastis, menggeser perilaku mekaniknya ke arah yang lebih tinggi. kerapuhan.
Mengapa Kimia Polimer Menentukan Bagaimana Penyangga Terputus
Perbedaan mendasar dalam sifat mekanik antara kedua kondisi ini secara langsung menentukan bagaimana titik kontak penopang akan gagal di bawah gaya geser mekanik:
- Kegagalan Dukungan Pra-Perbaikan (Kondisi Hijau): Karena polimer hijau sangat ulet dan memiliki resistensi geser yang rendah, ujung kontak yang sempit akan rusak karena gesekan yang bersih. deformasi plastis di bawah gaya geser rendah. Robekan bersifat lokal, terpisah tepat di batas bagian nominal.
- Kegagalan Dukungan Pasca-Pengerasan (Polimerisasi Penuh): Setelah pengerasan sempurna, jaringan yang sangat terikat silang, kaku, dan rapuh tersebut menahan geser. Ketika gaya mekanis diterapkan pada penyangga yang telah sepenuhnya mengeras, tegangan struktural tidak dapat dihilangkan melalui deformasi plastis. Akibatnya, retakan yang dihasilkan menyebar melewati batas penyangga dan jauh ke dalam permukaan bagian nominal, meninggalkan lekukan struktural, kawah, retakan mikro, dan bekas luka permukaan yang parah.
3. Perbandingan Langsung: Pelepasan Penopang Sebelum dan Setelah Penyembuhan
Untuk membandingkan kedua protokol secara sistematis, fasilitas industri harus mengevaluasi kinerja di tujuh parameter mekanis, operasional, dan peraturan yang penting:
| Parameter Kinerja | Penghapusan Penopang dalam Kondisi Hijau (Pra-Pengerasan) | Penghapusan Penopang yang Sepenuhnya Terpolimerisasi (Pasca-Pengerasan) |
| Mikrostruktur Polimer | Jaringan yang terikat silang sebagian (polimerisasi 50% – 70%). | Jaringan termodinamik padat yang terikat silang sepenuhnya. |
| Sifat Mekanis | Keuletan tinggi, kekuatan tarik rendah, ketahanan geser rendah. | Kekerasan tinggi, kerapuhan tinggi, modulus elastisitas tinggi. |
| Kekasaran Permukaan Akhir ($Ra$) | Unggul; sobekan ulet meninggalkan tonjolan kecil yang mudah dihaluskan dengan amplas. | MiskinPerambatan yang rapuh meninggalkan lubang mikro yang dalam, kawah, dan bekas luka struktural. |
| Risiko Deformasi Dimensi | Tinggi untuk komponen berdinding tipis, elastis, atau dengan rasio aspek tinggi. | Rendah; struktur penyangga bertindak sebagai penahan terhadap penyusutan akibat proses pengerasan. |
| Masa Pakai & Efisiensi Pelarut | Dimaksimalkan; pengupasan penyangga sejak dini mencegah kelebihan resin mencemari bak IPA. | DikurangiStruktur pendukung yang kompleks memerangkap resin cair, sehingga dengan cepat menjenuhkan larutan pelarut. |
| Masa Pakai Peralatan | Panjang; membutuhkan tenaga minimal, sehingga melindungi alat pemotong tangan dan pisau otomatis. | Pendek; keausan abrasif yang tinggi pada mata pisau dan tang baja karena kekerasan resin yang mengeras. |
| Keselamatan Regulasi & Operator | Membutuhkan protokol APD (Alat Pelindung Diri) yang ketat karena penanganan langsung terhadap bahan-bahan penyebab alergi yang belum diolah. | Sangat amanPolimer yang sepenuhnya inert mudah ditangani dengan perlindungan industri dasar. |
4. Studi Kasus B2B di Dunia Nyata: Bagaimana Sektor Industri Mengambil Keputusan
Di platform manufaktur profesional seperti LinkedIn dan forum teknik manufaktur aditif khusus, manajer produksi berbagi data dunia nyata mengenai urutan penghilangan penyangga. Studi kasus ini menunjukkan bagaimana berbagai sektor industri menyeimbangkan kualitas estetika komponen dengan biaya tenaga kerja operasional.
Skenario A: Pembuatan Prototipe Gigi dan Perhiasan dalam Jumlah Besar (Studi Kasus Pre-Cure)
Di laboratorium gigi yang memproduksi lengkungan ortodonti, panduan bedah, dan pola pengecoran dalam jumlah besar, meminimalkan pekerjaan penyelesaian manual per bagian sangat penting untuk melindungi margin keuntungan.
- Alur Kerja:
- Bagian-bagian yang telah dicetak, yang masih menempel pada penyangga jaringnya, diambil dari pelat cetak.
- Mereka menjalani pencucian pelarut “kotor” primer untuk menghilangkan sebagian besar resin cair.
- Bagian-bagian tersebut kemudian direndam dalam bak air panas atau deterjen industri ringan yang dijaga pada suhu $40^\circ\text{C}$ hingga $50^\circ\text{C}$ selama kurang lebih 30 hingga 60 detik.
- Alasan Ilmiahnya: Perendaman termal ini untuk sementara melunakkan resin mentah, sehingga semakin menurunkan kekuatan luluhnya.
- Hasil Operasional: Teknisi dapat melepaskan seluruh kisi penyangga dalam satu gerakan manual yang lancar tanpa menggunakan pemotong tangan, sehingga menghasilkan permukaan yang halus dengan bekas tonjolan minimal. Setelah pembilasan pelarut bersih terakhir dan pengeringan sempurna, bagian-bagian tersebut kemudian diproses lebih lanjut (post-curing).
“Dengan beralih ke alur kerja pengelupasan termal pra-pengerasan, kami mengurangi waktu penyelesaian manual setiap bagian secara individual hingga lebih dari…”$80%$. Ini mewakili penghematan tenaga kerja yang sangat besar dan sepenuhnya menghilangkan biaya penggantian alat pemotong manual kami.”
— Felix Lee, CEO di Forgecise
Skenario B: Komponen Mekanik dan Dirgantara Presisi (Alasan untuk Pasca-Pengerasan)
Sebaliknya, biro jasa teknik B2B yang mengkhususkan diri dalam jig mekanik fungsional, komponen kedirgantaraan, dan bagian pasangan dengan toleransi ketat harus fokus pada stabilitas dimensi daripada penyelesaian permukaan.
- Masalahnya: Selama tahap pengerasan pasca-UV dan termal, resin SLA mengalami penyusutan volumetrik isotropik sebesar 2% hingga 4%. Penyusutan ini menghasilkan tegangan tarik internal yang tinggi. Jika struktur pendukung dihilangkan sebelum pengerasan pasca-proses, dinding tipis yang tidak terkendali, ruang berongga, atau fitur dengan rasio aspek tinggi akan melengkung, melorot, atau membengkok akibat tegangan ini, sehingga berada di luar toleransi dimensi kritis.
- Alur Kerja:
- Untuk mencegah perubahan bentuk, struktur penyangga dibiarkan utuh sepenuhnya selama siklus pasca-pengerasan.
- Struktur pendukung yang telah mengeras dan sangat kaku bertindak sebagai perlengkapan manufaktur (jig) terintegrasi, menahan komponen dan menyerap tegangan penyusutan secara merata.
- Setelah jaringan polimer benar-benar mengeras, stabil, dan dingin, teknisi menggunakan pemotong rata presisi, gergaji mini, atau mesin penggiling CNC untuk menghilangkan penyangga.
- Titik kontak yang tersisa diselesaikan dengan pengamplasan manual atau CNC.
- Hasil Operasional: Meskipun alur kerja pasca-pengerasan ini meningkatkan waktu kerja dan keausan alat, hal ini wajib dilakukan untuk mempertahankan toleransi yang ditentukan sebesar $<\pm 0.1\text{ mm}$.
5. Mengoptimalkan Parameter Slicer untuk Penghapusan Support yang Sempurna
Jika fasilitas Anda sedang beralih ke alur kerja pengelupasan pra-pengerasan yang sangat efisien, Anda harus mengoptimalkan parameter antarmuka pendukung di perangkat lunak pengiris Anda (seperti Chitubox, Formware, atau PreForm). Ini memastikan stabilitas struktural selama pencetakan sekaligus meminimalkan gaya yang dibutuhkan untuk pengelupasan manual.
| Parameter Pemotong | Nilai yang Direkomendasikan untuk Penghapusan Pra-Pengerasan | Fungsi Teknis & Aplikasi B2B |
| Diameter Titik Kontak | $0,30\text{ mm hingga } 0,45\text{ mm}$ (bdk.[Formlabs Design Guides, 2024]) | Meminimalkan luas permukaan sambungan, memastikan kegagalan geser yang bersih daripada robekan tarik. |
| Kedalaman Penetrasi | $0,10\text{ mm hingga } 0,15\text{ mm}$ (bdk.[Chitubox Enterprise Specs, 2025]) | Mencegah ujung penyangga menancap terlalu dalam ke dinding model, sehingga menghindari terbentuknya lubang di permukaan. |
| Geometri Kontak | Kontak Bola/Sferis yang Dikurangi | Memfokuskan konsentrasi tegangan tepat pada titik kontak, memungkinkan penyangga terlepas dengan bersih. |
| Struktur Pendukung | Kisi-kisi atau Jaringan Silang | Mengelompokkan kolom-kolom penyangga individual menjadi satu, sehingga memungkinkan kolom-kolom tersebut dilepas sebagai satu unit yang utuh. |
6. Matriks Keputusan Strategis B2B: Standardisasi SOP Pasca-Pemrosesan Anda
Untuk memaksimalkan efisiensi di lantai produksi, fasilitas percetakan industri harus mengkategorikan komponen ke dalam tiga jalur kinerja yang berbeda, yang masing-masing diatur oleh Prosedur Operasi Standar (SOP) terperinci tersendiri.
                             PART CLASSIFICATION
                                      |
            +-------------------------+-------------------------+
            |                         |                         |
            v                         v                         v
    [ AESTHETIC / PROTO ]      [ PRECISION ENG. ]       [ ELASTOMERIC / FLEX ]
            |                         |                         |
            v                         v                         v
   SOP 1: PRE-CURE THERMAL   SOP 2: POST-CURE JIG      SOP 3: HYBRID POST-CURE
   - 30s Primary Wash        - Multi-stage Wash        - Multi-stage Wash
   - 45s Heat Bath ($45^oC$) - Dry completely           - Dry completely
   - Manual Peel             - Full Post-Cure          - Partial Post-Cure ($30\%$)
   - Secondary Rinse & Dry   - Precision Cut           - Delicate Blade Cut
   - Final Post-Cure         - CNC/Manual Sand         - Complete Final Post-Cure
Jalur 1: Model Estetika / Prototipe
- Contoh: Wadah barang konsumsi, model studi gigi, maket arsitektur.
- Persyaratan Utama: Hasil akhir permukaan yang sempurna ($Ra < 1,6 μm), pekerjaan manual pasca-cetak minimal.
- Protokol yang Direkomendasikan: Penghilangan Pra-Pengerasan dengan Pelunakan Termal
- Prosedur Operasi Standar (SOP) 5 Langkah Terperinci:
- Pencucian Primer: Rendam bagian dan penyangga dalam larutan pelarut “kotor” utama (IPA) selama 30 detik untuk menghilangkan sebagian besar resin.
- Pelunakan Termal: Rendam penyangga dan bagian yang belum dicuci dalam bak berisi air panas atau deterjen ringan yang dijaga pada suhu $45^\circ\text{C}$ selama 45 detik.
- Pengelupasan: Lepaskan secara manual lapisan penyangga yang telah melunak dari bagian tersebut sebagai satu kesatuan yang utuh.
- Pencucian & Pengeringan Sekunder: Rendam model yang tidak ditopang dalam larutan pelarut murni dan bersih (IPA) untuk pembersihan akhir, lalu keringkan dengan udara bertekanan.
- Pasca-Pengobatan Akhir: Lakukan proses pengerasan akhir pada model yang bersih dan tanpa penyangga di dalam ruang UV sesuai dengan lembar data teknis dari produsen resin.
Jalur 2: Komponen Teknik Presisi
- Contoh: Komponen yang saling berpasangan, manifold, braket kedirgantaraan, perlengkapan perkakas.
- Persyaratan Utama: Akurasi dimensi tinggi (toleransi $<\pm 0.1\text{ mm}$), distorsi minimal.
- Protokol yang Direkomendasikan: Pelepasan Pasca-Pengerasan (Dukungan sebagai Jig)
- Prosedur Operasi Standar (SOP) 5 Langkah Terperinci:
- Pencucian Bertahap: Cuci seluruh bagian dan struktur pendukung melalui rangkaian pembersihan pelarut multi-tahap standar untuk memastikan tidak ada residu di permukaan.
- Kering: Keringkan seluruh bagian rakitan dengan udara bertekanan untuk menghilangkan semua pelarut.
- Pasca-Penyembuhan: Tempatkan rakitan langsung ke dalam ruang pengeringan akhir UV/termal. Pengeringan dengan kisi penyangga yang utuh mencegah perubahan bentuk akibat penyusutan.
- Pemotongan Presisi: Setelah dingin hingga suhu ruangan, gunakan alat pemotong mekanis presisi atau gergaji mini untuk melepaskan penyangga dengan hati-hati.
- Pengamplasan: Selesaikan titik kontak yang tersisa menggunakan blok pengamplasan manual atau mesin penggilingan CNC untuk memenuhi spesifikasi dimensi nominal.
Jalur 3: Komponen Elastomer & Fleksibel
- Contoh: Gasket, prototipe segel, model anatomi medis.
- Persyaratan Utama: Pencegahan robekan, penyembuhan total kavitas internal yang kompleks.
- Protokol yang Direkomendasikan: Penghapusan Pasca-Pengerasan Hibrida
- Prosedur Operasi Standar (SOP) 5 Langkah Terperinci:
- Pencucian Bertahap: Lakukan pencucian pelarut bertahap secara menyeluruh untuk menghilangkan resin cair yang lengket dari geometri fleksibel yang kompleks.
- Kering: Biarkan hingga benar-benar kering.
- Pasca-Penyembuhan Sebagian: Tempatkan komponen di ruang pengeringan UV selama tepat 30% dari waktu siklus standar yang direkomendasikan. Ini menstabilkan sebagian sifat elastis sambil menghindari kerapuhan yang ekstrem.
- Pemotongan Halus: Lepaskan penyangga menggunakan pisau bedah atau pisau berprofil tipis dan sangat tajam. Pengeringan parsial mencegah robekan pada elastomer lunak sekaligus menjaga agar gaya pemotongan tetap terkendali.
- Perawatan Pasca-Pengobatan Akhir Lengkap: Kembalikan bagian yang tidak ditopang ke ruang UV untuk menyelesaikan 70% siklus pengeringan yang tersisa, sehingga memastikan sifat material yang optimal.
7. Pertanyaan & Jawaban Teknis
Q1: Bagaimana urutan penghilangan penyangga memengaruhi penyusutan volumetrik dan distorsi dimensi pada resin rekayasa berkinerja tinggi?
Jawaban Langsung: Melepaskan penyangga sebelum proses pengerasan akhir menyebabkan komponen SLA berdinding tipis atau berrasio aspek tinggi melengkung akibat tegangan penyusutan internal. Mempertahankan penyangga tetap utuh selama pengerasan bertindak sebagai alat bantu kaku yang menahan bagian tersebut dan mencegah deformasi yang tidak seragam.
Pada resin rekayasa berkinerja tinggi (seperti yang dirancang untuk pengujian fungsional, ketahanan suhu tinggi, atau perkakas), penyusutan volumetrik selama pengerasan pasca-UV merupakan penyebab utama distorsi dan penolakan komponen. Ketika radiasi UV dan energi termal memulai pengikatan silang akhir, rantai polimer saling mendekat, menghasilkan tegangan tarik internal yang tinggi.
Jika struktur pendukung dihilangkan sebelumnya Pada tahap pasca-pengerasan, bagian mentah yang sebagian telah terpolimerisasi tidak memiliki kekakuan mekanis (modulus elastisitas $E$) untuk menahan gaya internal tersebut. Akibatnya, geometri yang tidak terkendali mengalami deformasi yang tidak seragam, sehingga menyebabkan lengkungan, pengerutan, atau pembengkokan.
Untuk menentukan pendekatan terbaik, tim teknik harus mengevaluasi rasio aspek geometris dan ketebalan dinding komponen:
- Untuk penutup berdinding tipis, struktur kantilever panjang, atau bagian dengan toleransi perakitan yang ketat, struktur penyangga harus tetap utuh selama proses pengerasan akhir agar berfungsi sebagai penahan fisik.
- Untuk geometri yang besar, padat, atau mandiri Jika massa internal bagian tersebut secara alami menahan deformasi, penghilangan penyangga sebelum pengerasan lebih disukai untuk melindungi lapisan permukaan dari kerusakan akibat kerapuhan.
Q2: Apa urutan pencucian pelarut yang optimal untuk memaksimalkan masa pakai isopropil alkohol (IPA) saat menghilangkan pra-pengerasan penyangga?
Jawaban Langsung: Anda dapat memperpanjang masa pakai pelarut hingga $50%$ menggunakan urutan pencucian ganda: cuci seluruh struktur hasil cetakan secara singkat di tangki “kotor”, lepaskan penyangga dalam keadaan mentah, dan kemudian cuci hanya model akhir di tangki “bersih” dengan kemurnian tinggi.
Salah satu biaya operasional utama dalam pencetakan SLA industri adalah konsumsi pelarut, khususnya Isopropil Alkohol (IPA). Pencucian komponen dengan struktur penyangga yang luas dan kompleks yang masih utuh akan memasukkan sejumlah besar area permukaan yang tidak berfungsi dan dilapisi resin cair yang belum mengeras ke dalam sistem pencucian. Hal ini dengan cepat menjenuhkan pelarut, sehingga memerlukan penggantian bahan kimia yang sering dan meningkatkan biaya pembuangan limbah berbahaya.
Untuk mengoptimalkan masa pakai pelarut, operator profesional harus menerapkan urutan pencucian multi-bak:
- Pencucian Primer (“Tangki Kotor”): Bagian tersebut dan penyangganya menjalani pencucian primer singkat selama 30 detik di dalam tangki pelarut “kotor” untuk menghilangkan sebagian besar resin cair.
- Penghapusan Dukungan: Penopang tersebut segera dilepas dalam keadaan lunak dan berwarna hijau.
- Pencucian Sekunder (“Tangki Bersih”): Karena penyangga yang dilepas dibuang, penyangga tersebut tidak menjalani pencucian pelarut kemurnian tinggi sekunder. Hanya model tanpa penyangga yang ditempatkan ke dalam bak pelarut bersih untuk pembersihan akhir.
Praktik ini mencegah resin dengan konsentrasi tinggi masuk ke tangki sekunder, sehingga memperpanjang masa pakai pelarut bersih hingga 50%.
Q3: Apa batasan suhu dan kimia yang tepat untuk menggunakan penangas air panas guna melunakkan penyangga dalam keadaan mentah?
Jawaban Langsung: Lunakkan penyangga dalam kondisi basah di dalam bak berisi air panas yang dijaga agar tetap berada di antara $40^\circ\text{C}$ Dan $50^\circ\text{C}$ kurang dari 60 detik. Melebihi $50^\circ\text{C}$ Hal ini menyebabkan polimer hijau menjadi melorot, sedangkan paparan air yang berlebihan menyebabkan resin hidrofilik membengkak dan retak.
Perlakuan panas awal banyak digunakan untuk mempermudah pelepasan penyangga, tetapi harus dikontrol dengan ketat untuk mencegah kerusakan komponen. Merendam hasil cetakan mentah dalam air hangat atau mengaplikasikan udara panas untuk sementara memplastiskan material yang sebagian telah terpolimerisasi, sehingga menurunkan kekuatan luluhnya. Kisaran suhu optimal untuk proses ini adalah $40^\circ\text{C}$. ke $50^\circ\text{C}$.
Jika suhu bak atau aliran udara melebihi $50^\circ\text{C}$, resin hijau dapat mencapai suhu defleksi panasnya (HDT), menyebabkan detail halus melorot dan menimbulkan distorsi geometris permanen.
Selain itu, operator yang menggunakan resin yang dapat dicuci dengan air atau sangat hidrofilik harus membatasi waktu perendaman hingga kurang dari 60 detik. Paparan air yang berkepanjangan menyebabkan resin hijau ini menyerap kelembapan, yang mengakibatkan pembengkakan internal, pengelupasan permukaan, dan retak selama proses pengeringan UV selanjutnya. Untuk material yang sensitif terhadap kelembapan ini, menggunakan pengering rambut bersuhu rendah atau ruang pengering panas kering merupakan alternatif yang lebih aman dan kering daripada rendaman air.
Q4: Mengapa produsen peralatan asli (OEM) merekomendasikan penghapusan penyangga pasca-pengerasan, sedangkan operator industri lebih memilih penghapusan pra-pengerasan?
Jawaban Langsung: Produsen peralatan asli (OEM) berfokus pada keselamatan dan tanggung jawab, merekomendasikan penghapusan pasca-pengerasan sehingga pengguna hanya menangani plastik yang telah sepenuhnya terpolimerisasi dan tidak beracun. Sebaliknya, operator industri menggunakan staf terlatih dan APD yang memadai untuk melakukan penghapusan pra-pengerasan, mengoptimalkan kecepatan alur kerja dan hasil akhir permukaan.
Perbedaan rekomendasi ini disebabkan oleh prioritas operasional dan standar regulasi yang berbeda.
- Perspektif OEM (Kepatuhan dan Tanggung Jawab): Produsen peralatan asli (seperti Formlabs atau Elegoo) merancang prosedur operasi standar mereka untuk mematuhi standar keselamatan internasional yang ketat, seperti REACH dan OSHA. Resin fotopolimer yang belum mengeras mengandung akrilat, metakrilat, dan fotoinisiator, yang dikenal sebagai zat yang dapat menyebabkan sensitivitas kulit, iritasi kulit, dan bahan berbahaya. Merekomendasikan agar pengguna melakukan proses pengerasan akhir pada hasil cetakan dengan penyangga tetap utuh memastikan bahwa pengguna akhir hanya menangani plastik yang telah terpolimerisasi sepenuhnya dan tidak beracun selama pelepasan penyangga, meminimalkan paparan bahan kimia dan tanggung jawab hukum.
- Perspektif Operator Industri (Efisiensi dan Kualitas): Fasilitas B2B profesional beroperasi dengan teknisi terlatih, kontrol teknik standar, dan protokol APD yang kuat. Untuk operasi ini, manfaat komersial dari penghilangan penyangga pra-pengerasan—seperti pengurangan penyelesaian manual, throughput yang lebih cepat, dan kualitas permukaan yang lebih baik—lebih besar daripada risiko yang dikelola dalam menangani komponen mentah dalam kondisi terkontrol.
Q5: Bagaimana cara saya menyesuaikan parameter slicer untuk mempermudah pemisahan penyangga pra-pengerasan yang bersih?
Jawaban Langsung: Optimalkan pengaturan slicer Anda dengan menurunkan diameter titik kontak menjadi $0,30\text{–}0,45\text{ mm}$, menjaga kedalaman penetrasi di antara $0,10\text{–}0,15\text{ mm}$, beralih ke geometri kontak berbentuk bola, dan memanfaatkan kisi-kisi yang saling bersilangan.
Untuk mentransisikan proses pasca-pemrosesan dari pemotongan manual ke pengelupasan cepat, antarmuka pendukung harus dioptimalkan dalam perangkat lunak pengiris (seperti Chitubox, Formware, atau PreForm). Memodifikasi parameter kontak utama mengurangi gaya mekanis yang dibutuhkan untuk memisahkan pendukung dari permukaan bagian sambil memastikan hasil cetak tetap stabil selama siklus pembuatan.
- Kurangi Diameter Titik Kontak: Turunkan parameter ini menjadi antara $0,30\text{ mm dan } 0,45\text{ mm}$. Ini meminimalkan luas permukaan sambungan, memastikan kegagalan geser yang bersih daripada robekan tarik.
- Kontrol Kedalaman Penetrasi: Pertahankan nilai ini antara $0,10\text{ mm dan } 0,15\text{ mm}$. Ini mencegah ujung penyangga menancap terlalu dalam ke dinding model, sehingga menghindari terbentuknya cekungan pada permukaan.
- Gunakan Geometri Kontak Bola: Pilih kontak “Spherical” atau “Reduced Ball”. Ini memfokuskan konsentrasi tegangan tepat pada titik kontak, memungkinkan penyangga terlepas dengan bersih.
- Manfaatkan Struktur Penopang Kisi-kisi atau Jalinan Silang: Mengelompokkan kolom-kolom penyangga individual memungkinkan seluruh struktur untuk dilepas sebagai satu kesatuan yang kohesif, sehingga mempercepat proses pra-pengerasan.
8. Menerapkan Keunggulan Pasca-Pemrosesan
Dengan menetapkan jalur pasca-pemrosesan yang terstandarisasi ini, fasilitas manufaktur aditif perusahaan dapat menyeimbangkan kelebihan dan kekurangan teknologi tersebut.
Penghapusan penyangga pra-pengerasan—yang didukung oleh pelunakan termal terkontrol—seharusnya menjadi alur kerja standar untuk sebagian besar produksi guna mengoptimalkan hasil produksi, memperpanjang umur alat, dan mencapai kualitas permukaan yang unggul.
Untuk produksi selanjutnya yang membutuhkan presisi dimensi tinggi, mempertahankan penyangga melalui proses pasca-pengerasan memberikan batasan struktural yang diperlukan untuk mencegah lengkungan dan memenuhi toleransi yang ketat. Standardisasi langkah-langkah ini membantu toko B2B mengurangi biaya tenaga kerja, meminimalkan limbah kimia, dan menjalankan sistem SLA dan DLP pada kinerja puncak.
Mari Terhubung
Bagaimana tim Anda menangani penghapusan penyangga di fasilitas Anda? Apakah Anda menghadapi tantangan pembengkokan dengan resin teknik? Hubungi tim teknik kami di Forgecise untuk audit pasca-pemrosesan guna mengoptimalkan kapasitas produksi Anda dan mengurangi limbah resin.
Disclaimer: Standardisasi alur kerja pasca-pemrosesan memerlukan APD yang sesuai, termasuk sarung tangan nitril, kacamata pengaman, dan respirator uap organik saat menangani resin fotopolimer yang belum mengeras.