

















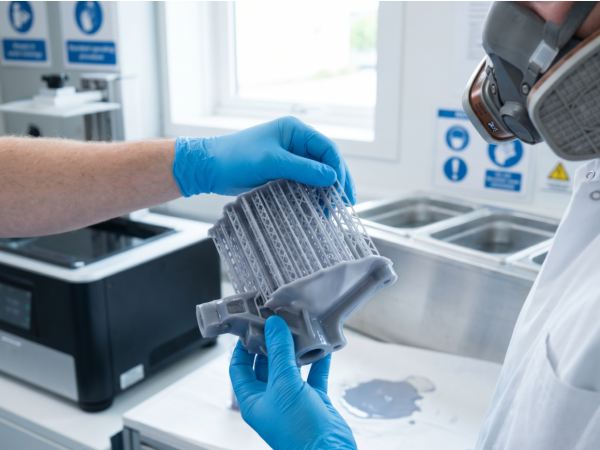
- Autor: Felix Lee, CEO bei Forgecise
- Technischer Gutachter: Dr. Aris Thorne, leitender Materialwissenschaftler bei Forgecise Forschungslabore
- Veröffentlicht: 1. Juni 2026
- Lesezeit: 15 Minuten
- Kategorie: Industrielle additive Fertigung / Polymertechnik
- Redaktionelle Richtlinien: Dieser Leitfaden wird von Industriechemikern im Bereich Polymere und SLA-Fertigungsingenieuren geprüft, um Betriebssicherheit und wissenschaftliche Genauigkeit zu gewährleisten.
Table of Contents
1. Einleitung: Der Engpass bei der Nachbearbeitung in B2B-Operationen
In der industriellen Stereolithografie (SLA) und der digitalen Lichtverarbeitung (DLP) liegt der Fokus oft auf Druckgeschwindigkeit und Schichtauflösung. Der eigentliche Engpass für die Produktionsskalierung ist jedoch die Nachbearbeitung. Für Großunternehmen, Labore für Medizintechnik und Ingenieurbüros der Luft- und Raumfahrtindustrie machen die Nachbearbeitungsprozesse einen erheblichen Teil der gesamten Arbeitskosten, des Geräteverschleißes und der Ausschussquoten aus.
Bei der Erstellung von Standardarbeitsanweisungen (SOPs) für Hochleistungs-Photopolymere spaltet eine grundlegende Frage die Bediener in den Produktionshallen: „Schneidet man die Stützstrukturen für den Harzdruck vor oder nach dem Aushärten zu?“
Dies ist nicht bloß eine Frage der Bequemlichkeit. Es handelt sich um einen strategischen Kompromiss zwischen Oberflächenqualität (optimiert durch Vorhärtungsentfernung) und Maßgenauigkeit (garantiert durch Nachbehandlung), direkt beeinflusst durch Polymerchemie und mechanische Spannungen. Dieser Leitfaden liefert die Daten, die Ihr Unternehmen benötigt, um die SLA-Nachbearbeitung zu standardisieren, den B2B-Durchsatz zu steigern und kostspielige Ausschussquoten zu eliminieren.
2. Die Wissenschaft: Grüner Zustand vs. Vollständig polymerisierter Zustand
Um die Reihenfolge der Stützstrukturentfernung zu bewerten, betrachten wir den physikalischen und mikrostrukturellen Übergang von Photopolymeren während des Druckvorgangs.
+--------------------------------------------------------------+
|                    PRINT COMPLETED                           |
+--------------------------------------------------------------+
                               |
                               v
                     "GREEN STATE" PART
         - $50\% \text{ to } 70\%$ Crosslinking Density
         - Lower Elastic Modulus ($E$)
         - Lower Tensile Strength ($\sigma_t$)
         - High Elongation at Break (Ductility)
                               |
            +------------------+------------------+
            |                                     |
            v (Pre-Cure Removal)                  v (Post-Cure Removal)
+----------------------------------+   +----------------------------------+
|      GREEN STATE SUPPORT CUT     |   |      UV & THERMAL POST-CURE      |
|  - Minimal force needed          |   |  - Drives final crosslinking     |
|  - Plastic deformation           |   |  - Support acts as rigid jig     |
|  - Clean separation at boundary  |   |  - Minimizes part warpage        |
+----------------------------------+   +----------------------------------+
            |                                     |
            v                                     v
+----------------------------------+   +----------------------------------+
|      UV & THERMAL POST-CURE      |   |       POST-CURE SUPPORT CUT      |
|  - Volumetric shrinkage may      |   |  - High brittle resistance       |
|    warp unconstrained walls      |   |  - Risk of fracture propagating  |
|  - Cured surface is pristine     |   |    deep into nominal part wall   |
+----------------------------------+   +----------------------------------+
Was ist der „Grüne Staat“?
Nach Abschluss des SLA- oder DLP-Druckprozesses befindet sich das Bauteil in seinem „grüner Staat“. In diesem Stadium hat das Photopolymer erst 50 bis 70 % seiner theoretisch maximalen Vernetzungsdichte erreicht.
In diesem grünen Zustand ist das Polymernetzwerk hochgradig duktil und nachgiebig und zeichnet sich durch Folgendes aus:
- Ein niedrigerer Elastizitätsmodul ($E$)
- Untere Zugfestigkeit ($\sigma_t$)
- Hoch Bruchdehnung
Die Polymerketten sind nur locker gebunden und enthalten nicht umgesetzte Monomere und Oligomere, die in der teilweise vernetzten makromolekularen Matrix eingeschlossen sind.
Was geschieht während der abschließenden Nachhärtung?
Sobald der grüne Teil der abschließenden Nachhärtung unterzogen wird, bewirkt eine Kombination aus intensiver ultravioletter (UV-)Lichtbestrahlung und thermischer Energie die Polymerisation der verbleibenden nicht umgesetzten funktionellen Gruppen.
Dieser letzte Vernetzungsschritt:
- Maximiert die Vernetzungsdichte und die Materialhärte.
- Erhöht die Zugfestigkeit (UTS)Die
- Wertt die Materialien auf Glasübergangstemperatur ($T_g$)Die
- Verringert die Duktilität des Materials drastisch und verschiebt sein mechanisches Verhalten in Richtung hoher SprödigkeitDie
Warum die Polymerchemie vorgibt, wie Stützstrukturen brechen
Der radikale Unterschied in den mechanischen Eigenschaften zwischen diesen beiden Zuständen bestimmt direkt, wie die Auflagepunkte unter mechanischer Scherkraft versagen:
- Vorbehandlungsfehler (grüner Zustand) – Unterstützungsausfall: Da das grüne Polymer hochduktil ist und eine geringe Scherfestigkeit aufweist, versagen die schmalen Kontaktspitzen durch saubere plastische Verformung Bei geringen Scherkräften ist der Riss lokal begrenzt und trennt sich präzise an der nominellen Teilegrenze.
- Versagen der Stützstruktur nach der Aushärtung (vollständig polymerisiert): Nach vollständiger Aushärtung widersteht das hochvernetzte, starre und spröde Gefüge Scherkräften. Wird auf vollständig ausgehärtete Stützstrukturen eine mechanische Kraft einwirken, kann die strukturelle Spannung nicht durch plastische Verformung abgebaut werden. Folglich breitet sich der Bruch über die Stützstruktur hinaus und tief in die Oberfläche des Bauteils aus, wodurch strukturelle Vertiefungen, Krater, Mikrorisse und starke Oberflächenbeschädigungen entstehen.
3. Direkter Vergleich: Entfernung der Stützstrukturen vor und nach der Aushärtung
Um beide Protokolle systematisch zu vergleichen, sollten Industrieanlagen die Leistung anhand von sieben kritischen mechanischen, betrieblichen und regulatorischen Parametern bewerten:
| Leistungsparameter | Entfernung der Unterstützung im grünen Zustand (Vorbehandlung). | Entfernung des vollständig polymerisierten (nachgehärteten) Stützmaterials |
| Polymer-Mikrostruktur | Teilweise vernetztes Netzwerk (50–70 % Polymerisation). | Vollständig vernetztes, dichtes thermodynamisches Netzwerk. |
| Mechanische Eigenschaften | Hohe Duktilität, niedrige Zugfestigkeit, geringe Scherfestigkeit. | Hohe Härte, erhöhte Sprödigkeit, hoher Elastizitätsmodul. |
| Oberflächenrauheit ($Ra$) | Vorgesetzter; duktiles Reißen hinterlässt kleine, erhabene Vorsprünge (Noppen), die leicht abgeschliffen werden können. | ArmDie spröde Vermehrung hinterlässt tiefe Mikrogruben, Krater und strukturelle Narben. |
| Risiko der Dimensionsverformung | Hoch für dünnwandige, elastomere oder Bauteile mit hohem Aspektverhältnis. | NiedrigDas Stützgitter dient als Begrenzung gegen durch Aushärtung verursachte Schrumpfung. |
| Lebensdauer und Effizienz des Lösungsmittels | MaximiertDurch das frühzeitige Entfernen der Stützstrukturen wird verhindert, dass überschüssiges Harz die IPA-Bäder verunreinigt. | ReduziertKomplexe Stützstrukturen fangen flüssiges Harz ein und sättigen Lösungsmittelbäder schnell. |
| Werkzeuglebensdauer | Lang; minimaler Kraftaufwand erforderlich, wodurch Handschneider und automatische Klingen geschont werden. | Kurz; hoher abrasiver Verschleiß an Stahlklingen und Zangen aufgrund der Härte des ausgehärteten Harzes. |
| Vorschriften und Bedienersicherheit | Aufgrund des direkten Umgangs mit nicht ausgehärteten Sensibilisatoren sind strenge PSA-Protokolle erforderlich. | Äußerst sicherDas vollständig inerte Polymer lässt sich mit grundlegender industrieller Schutzausrüstung leicht handhaben. |
4. Fallstudien aus der Praxis im B2B-Bereich: Wie Branchen Entscheidungen treffen
Auf professionellen Fertigungsplattformen wie LinkedIn und spezialisierten Foren für additive Fertigungstechnik tauschen Produktionsleiter Praxisdaten zur Reihenfolge des Entfernens von Stützstrukturen aus. Diese Fallstudien zeigen, wie verschiedene Industriezweige die ästhetische Teilequalität mit den betrieblichen Arbeitskosten in Einklang bringen.
Szenario A: Massenproduktion von Prototypen für Zahnprodukte und Schmuck (Plädoyer für die Vorbehandlung)
In Dentallaboren, die kieferorthopädische Bögen, chirurgische Schablonen und Gussmodelle in großen Stückzahlen herstellen, ist die Minimierung des manuellen Nachbearbeitungsaufwands pro Teil unerlässlich, um die Gewinnmargen zu sichern.
- Der Arbeitsablauf:
- Die gedruckten Teile, die noch an ihren Stützstegen befestigt sind, werden von der Bauplatte entnommen.
- Sie werden einer ersten „schmutzigen“ Lösungsmittelwäsche unterzogen, um den Großteil des flüssigen Harzes zu entfernen.
- Anschließend werden die Teile für etwa 30 bis 60 Sekunden in ein erhitztes Wasserbad oder ein mildes Industriereinigungsmittel getaucht, das auf 40 bis 50 °C temperiert ist.
- Die wissenschaftliche Begründung: Durch das thermische Eintauchen wird das grüne Harz vorübergehend plastifiziert, wodurch seine Streckgrenze weiter sinkt.
- Das operative Ergebnis: Techniker können das gesamte Stützgitter in einer einzigen, flüssigen manuellen Bewegung ohne Verwendung von Handschneidern entfernen, wodurch eine glatte Oberfläche mit minimalen Gussgraten entsteht. Nach einem abschließenden Spülgang mit einem Reinigungslösungsmittel und vollständiger Trocknung werden die Teile nachgehärtet.
„Durch die Umstellung auf ein thermisches Abziehverfahren mit Vorhärtung konnten wir die manuelle Nachbearbeitung einzelner Teile um mehr als … reduzieren.“$80\%$. Dies bedeutet eine enorme Arbeitsersparnis und hat unsere Kosten für den Ersatz von Handschneidern vollständig eliminiert.“
— Felix Lee, CEO bei Forgecise
Szenario B: Präzisionsmechanische und Luft- und Raumfahrtkomponenten (Argumente für die Nachhärtung)
Umgekehrt müssen B2B-Ingenieurbüros, die sich auf funktionale mechanische Vorrichtungen, Luft- und Raumfahrtkomponenten und eng tolerierte Passteile spezialisieren, den Fokus eher auf die Dimensionsstabilität als auf die Oberflächengüte legen.
- Das Problem: Während der UV- und thermischen Nachhärtung erfahren SLA-Harze eine isotrope Volumenschrumpfung von 2 bis 4 %. Diese Schrumpfung erzeugt hohe innere Zugspannungen. Werden die Stützstrukturen vor der Nachhärtung entfernt, verziehen sich ungestützte dünne Wände, Hohlkammern oder Strukturen mit hohem Aspektverhältnis unter diesen Spannungen und fallen somit außerhalb der kritischen Maßtoleranzen.
- Der Arbeitsablauf:
- Um Verformungen zu vermeiden, bleibt das Stützgitter während des Nachhärtungszyklus vollständig intakt.
- Die ausgehärteten, hochsteifen Stützstrukturen fungieren als integrierte Fertigungsvorrichtung (Jig), die das Bauteil fixiert und Schrumpfungsspannungen gleichmäßig aufnimmt.
- Sobald das Polymernetzwerk vollständig ausgehärtet, stabilisiert und abgekühlt ist, entfernen die Techniker die Stützstrukturen mithilfe von Präzisions-Bündigfräsern, Miniatursägen oder CNC-Fräsen.
- Die restlichen Kontaktpunkte werden durch manuelles oder CNC-Schleifen bearbeitet.
- Das operative Ergebnis: Dieser Nachhärtungsprozess erhöht zwar den Arbeitsaufwand und den Werkzeugverschleiß, ist aber zwingend erforderlich, um die vorgegebenen Toleranzen von $<\pm 0,1\text{ mm}$ einzuhalten.
5. Optimierung der Slicer-Parameter für eine einwandfreie Stützstrukturentfernung
Wenn Ihre Anlage auf einen hocheffizienten Workflow zum Abziehen vor der Aushärtung umstellt, müssen Sie die Parameter der Stützstruktur in Ihrer Slicing-Software (z. B. Chitubox, Formware oder PreForm) optimieren. Dies gewährleistet die strukturelle Stabilität während des Druckvorgangs und minimiert gleichzeitig den Kraftaufwand beim manuellen Abziehen.
| Slicer-Parameter | Empfohlener Wert für die Vorbehandlungsentfernung | Technische Funktion & B2B-Anwendung |
| Kontaktpunktdurchmesser | 0,30 mm bis 0,45 mm (vgl.[Formlabs Design Guides, 2024]) | Minimiert die Oberfläche der Verbindung und gewährleistet so ein sauberes Scherversagen anstelle eines Zugrisses. |
| Eindringtiefe | 0,10 mm bis 0,15 mm (vgl.[Chitubox Enterprise Specs, 2025]) | Verhindert, dass die Stützspitze zu tief in die Modellwand eindringt und so Unebenheiten an der Oberfläche entstehen. |
| Kontaktgeometrie | Reduzierter Kugel-/Kugelkontakt | Die Spannungskonzentration wird genau auf den Kontaktpunkt fokussiert, wodurch sich die Halterung sauber ablösen lässt. |
| Unterstützungsstruktur | Gitter oder kreuzverzahntes Gitter | Einzelne Stützsäulen werden zu Gruppen zusammengefasst, sodass sie als eine zusammenhängende Einheit abgelöst werden können. |
6. Strategische B2B-Entscheidungsmatrix: Standardisierung Ihrer Nachbearbeitungs-SOP
Um die Effizienz in der Fertigung zu maximieren, sollten industrielle Druckereien die Teile in drei verschiedene Leistungskategorien einteilen, für die jeweils eine eigene detaillierte Standardarbeitsanweisung (SOP) gilt.
                             PART CLASSIFICATION
                                      |
            +-------------------------+-------------------------+
            |                         |                         |
            v                         v                         v
    [ AESTHETIC / PROTO ]      [ PRECISION ENG. ]       [ ELASTOMERIC / FLEX ]
            |                         |                         |
            v                         v                         v
   SOP 1: PRE-CURE THERMAL   SOP 2: POST-CURE JIG      SOP 3: HYBRID POST-CURE
   - 30s Primary Wash        - Multi-stage Wash        - Multi-stage Wash
   - 45s Heat Bath ($45^oC$) - Dry completely           - Dry completely
   - Manual Peel             - Full Post-Cure          - Partial Post-Cure ($30\%$)
   - Secondary Rinse & Dry   - Precision Cut           - Delicate Blade Cut
   - Final Post-Cure         - CNC/Manual Sand         - Complete Final Post-Cure
Spur 1: Ästhetische / Prototypenmodelle
- Beispiele: Gehäuse für Konsumgüter, zahnmedizinische Studienmodelle, Architekturmodelle.
- Hauptvoraussetzung: Makellose Oberflächengüte (Ra < 1,6 µm), minimaler manueller Nachbearbeitungsaufwand.
- Empfohlenes Vorgehen: Vorhärtungsentfernung durch thermische Erweichung
- Detaillierte 5-stufige Standardarbeitsanweisung:
- Primärwäsche: Das Bauteil und die Stützstrukturen werden 30 Sekunden lang in ein primäres „schmutziges“ Lösungsmittel (IPA) getaucht, um grobes Harz zu entfernen.
- Thermische Enthärtung: Die ungewaschenen Stützen und Teile werden 45 Sekunden lang in ein auf 45°C erhitztes Wasserbad oder ein Bad mit mildem Reinigungsmittel getaucht.
- Peeling: Das aufgeweichte Stützgitter lässt sich als zusammenhängende Einheit von Hand vom Bauteil abziehen.
- Zweiter Waschgang & Trocknung: Tauchen Sie das freiliegende Modell zur abschließenden Reinigung in ein hochreines, sauberes Lösungsmittel (IPA) und blasen Sie es anschließend mit Druckluft trocken.
- Abschließende Nachbehandlung: Das saubere, ungestützte Modell wird anschließend gemäß dem technischen Datenblatt des Harzherstellers in einer UV-Kammer ausgehärtet.
Track 2: Präzisionsbauteile
- Beispiele: Gegenstücke, Verteiler, Halterungen für die Luft- und Raumfahrt, Werkzeugvorrichtungen.
- Hauptvoraussetzung: Hohe Maßgenauigkeit (Toleranzen < ± 0,1 mm), minimaler Verzug.
- Empfohlenes Vorgehen: Nachhärtungsentfernung (Unterstützung als Schablone)
- Detaillierte 5-stufige Standardarbeitsanweisung:
- Mehrstufige Wäsche: Das gesamte Bauteil und die Stützstruktur werden einer standardmäßigen mehrstufigen Lösungsmittelreinigungssequenz unterzogen, um sicherzustellen, dass keine Oberflächenrückstände vorhanden sind.
- Trocken: Die Baugruppe anschließend vollständig mit Druckluft trocknen, um sämtliche Lösungsmittel zu entfernen.
- Nachbehandlung: Die Baugruppe wird direkt in die UV-/Wärme-Nachhärtungskammer eingesetzt. Durch das Aushärten mit intaktem Stützgitter wird ein durch Schrumpfung bedingter Verzug verhindert.
- Präzisionsschneiden: Nach dem Abkühlen auf Raumtemperatur die Halterungen vorsichtig mit Präzisions-Seitenschneidern oder Miniatursägen abtrennen.
- Schleifen: Die verbleibenden Kontaktpunkte werden mit manuellen Schleifklötzen oder CNC-Fertigfräsmaschinen bearbeitet, um die Sollmaßvorgaben zu erfüllen.
Track 3: Elastomere und flexible Teile
- Beispiele: Dichtungen, Dichtungsprototypen, anatomische medizinische Modelle.
- Hauptvoraussetzung: Vorbeugung von Rissen, vollständige Ausheilung komplexer innerer Hohlräume.
- Empfohlenes Vorgehen: Hybrid-Nachbehandlungsentfernung
- Detaillierte 5-stufige Standardarbeitsanweisung:
- Mehrstufige Wäsche: Führen Sie eine gründliche, mehrstufige Lösungsmittelwäsche durch, um klebriges flüssiges Harz von komplexen, flexiblen Geometrien zu entfernen.
- Trocken: Vollständig an der Luft trocknen lassen.
- Teilweise Nachbehandlung: Legen Sie das Bauteil für genau 30 % der empfohlenen Standardzykluszeit in die UV-Härtungskammer. Dadurch werden die elastischen Eigenschaften teilweise stabilisiert und gleichzeitig extreme Sprödigkeit vermieden.
- Feines Schneiden: Die Stützstrukturen lassen sich mit einem sehr scharfen, dünnen Skalpell oder einer Klinge entfernen. Die partielle Aushärtung verhindert ein Einreißen des weichen Elastomers und hält gleichzeitig die Schnittkräfte überschaubar.
- Vollständige abschließende Nachbehandlung: Das nicht unterstützte Teil wird zurück in die UV-Kammer gegeben, um die verbleibenden 70 % des Aushärtungszyklus abzuschließen und so optimale Materialeigenschaften zu gewährleisten.
7. Technische Fragen und Antworten
Frage 1: Wie wirkt sich die Reihenfolge der Stützmittelentfernung auf die Volumenschrumpfung und den Dimensionsverzug bei Hochleistungskunststoffen aus?
Direkte Antwort: Das Entfernen der Stützstrukturen vor der Nachhärtung führt bei dünnwandigen oder SLA-Bauteilen mit hohem Aspektverhältnis zu Verformungen durch innere Schrumpfungsspannungen. Das Belassen der Stützstrukturen während der Aushärtung wirkt wie eine starre Vorrichtung, die das Bauteil fixiert und ungleichmäßige Verformungen verhindert.
Bei Hochleistungskunststoffen (z. B. für Funktionstests, hohe Temperaturbeständigkeit oder Werkzeugbau) ist die Volumenschrumpfung während der UV-Nachhärtung die Hauptursache für Bauteilverformungen und Ausschuss. Wenn UV-Strahlung und thermische Energie die finale Vernetzung einleiten, rücken die Polymerketten enger zusammen, wodurch hohe innere Zugspannungen entstehen.
Wenn die Stützkonstruktionen entfernt werden vor Nach der Aushärtung weist das teilweise polymerisierte Grünteil nicht die erforderliche mechanische Steifigkeit (Elastizitätsmodul $E$) auf, um diesen inneren Kräften entgegenzuwirken. Infolgedessen erfährt die ungebundene Geometrie eine ungleichmäßige Verformung, die zu Verzug, Einrollen oder Durchbiegen führt.
Um die beste Vorgehensweise zu ermitteln, müssen die Ingenieurteams das geometrische Seitenverhältnis und die Wandstärke der Bauteile bewerten:
- Für dünnwandige Gehäuse, lange freitragende Konstruktionen oder Teile mit engen MontagetoleranzenDas Stützgitter sollte während der Nachhärtung vollständig intakt bleiben, um als physikalische Begrenzung zu dienen.
- Für sperrige, massive oder selbsttragende Geometrien Bei Bauteilen, deren innere Masse einer Verformung naturgemäß widersteht, ist das Entfernen der Stützstruktur vor der Aushärtung vorzuziehen, um die Oberflächenbeschaffenheit vor spröden Beschädigungen zu schützen.
Frage 2: Was ist die optimale Reihenfolge für die Lösungsmittelwäsche, um die Lebensdauer von Isopropylalkohol (IPA) beim Entfernen von Stützstrukturen vor der Aushärtung zu maximieren?
Direkte Antwort: Sie können die Lebensdauer des Lösungsmittels um bis zu $50\%$ unter Verwendung einer Zweibadsequenz: Zuerst wird die gesamte gedruckte Struktur kurz in einem „schmutzigen“ Tank gewaschen, dann werden die Stützstrukturen im grünen Zustand entfernt und anschließend wird nur das fertige Modell in einem hochreinen „sauberen“ Tank gewaschen.
Ein wesentlicher Kostenfaktor beim industriellen SLA-Druck ist der Lösungsmittelverbrauch, insbesondere von Isopropylalkohol (IPA). Das Waschen von Bauteilen mit ihren umfangreichen, komplexen Stützstrukturen führt dazu, dass große Mengen nicht-funktionaler, mit nicht ausgehärtetem flüssigem Harz beschichteter Oberflächen in das Waschsystem gelangen. Dies sättigt das Lösungsmittel schnell, was einen häufigen Chemikalienwechsel und erhöhte Entsorgungskosten für Sondermüll zur Folge hat.
Um die Standzeit des Lösungsmittels zu optimieren, müssen professionelle Anwender Folgendes implementieren: Mehrbad-Waschsequenz:
- Primärwäsche („Schmutzwassertank“): Das Bauteil und seine Stützstrukturen werden einer kurzen 30-sekündigen Vorwäsche in einem „schmutzigen“ Lösungsmitteltank unterzogen, um den Großteil des flüssigen Harzes zu entfernen.
- Entfernung der Unterstützung: Die Stützen werden sofort in ihrem weichen, grünen Zustand entfernt.
- Zweitwäsche („Tankreinigung“): Da die entfernten Stützstrukturen entsorgt werden, durchlaufen sie nicht die zweite, hochreine Lösungsmittelwäsche. Nur das stützenlose Modell wird zur abschließenden Reinigung in das Reinlösungsmittelbad gegeben.
Durch dieses Verfahren wird verhindert, dass hochkonzentriertes Harz in die Sekundärtanks gelangt, wodurch die Nutzungsdauer des sauberen Lösungsmittels um bis zu 50 % verlängert wird.
Frage 3: Was sind die genauen Temperatur- und chemischen Grenzwerte für die Verwendung von Wärmebädern zum Erweichen von Trägermaterialien im Grünzustand?
Direkte Antwort: Weichen Sie die Stützstrukturen im grünen Zustand in einem beheizten Bad ein, das streng zwischen $40^\circ\text{C}$ Und $50^\circ\text{C}$ für weniger als 60 Sekunden. Überschreitung $50^\circ\text{C}$ führt dazu, dass das grüne Polymer absackt, während übermäßiger Wasserkontakt hydrophile Harze zum Aufquellen und Reißen bringt.
Die thermische Vorbehandlung wird häufig eingesetzt, um das Entfernen der Stützstrukturen zu erleichtern, muss aber streng kontrolliert werden, um Bauteilschäden zu vermeiden. Durch Eintauchen eines Gründrucks in warmes Wasser oder Zufuhr von Heißluft wird das teilpolymerisierte Material vorübergehend plastifiziert, wodurch seine Streckgrenze sinkt. Der optimale Temperaturbereich für diesen Prozess liegt bei 40 °C. Zu $50^\circ\text{C}$.
Wenn die Temperatur des Bades oder des Luftstroms 50 °C übersteigt, kann das grüne Harz seine Wärmeformbeständigkeitstemperatur (HDT) erreichen, was zum Absinken feiner Details und zu dauerhaften geometrischen Verzerrungen führt.
Darüber hinaus müssen Anwender, die wasserabwaschbare oder stark hydrophile Harze verwenden, die Eintauchzeiten auf unter 10 Minuten begrenzen. 60 Sekunden. Längerer Wasserkontakt führt dazu, dass diese grünen Harze Feuchtigkeit aufnehmen, was während der anschließenden UV-Härtung zu innerem Aufquellen, Abblättern der Oberfläche und Rissbildung führt. Für diese feuchtigkeitsempfindlichen Materialien ist die Verwendung eines Haartrockners mit niedriger Temperatur oder einer Trockenkammer eine sicherere, trockene Alternative zu Wasserbädern.
Frage 4: Warum empfehlen Originalgerätehersteller (OEMs) die Entfernung der Stützstruktur nach der Aushärtung, während industrielle Anwender die Entfernung vor der Aushärtung bevorzugen?
Direkte Antwort: OEMs legen Wert auf Sicherheit und Haftungsvermeidung und empfehlen daher die Entfernung nach der Aushärtung, damit Anwender ausschließlich vollständig polymerisierte, ungiftige Kunststoffe verarbeiten. Industrielle Anwender hingegen setzen geschultes Personal und robuste Schutzausrüstung ein, um die Entfernung vor der Aushärtung durchzuführen und so Arbeitsabläufe und Oberflächenqualität zu optimieren.
Diese unterschiedlichen Empfehlungen sind auf verschiedene operative Prioritäten und regulatorische Standards zurückzuführen.
- OEM-Perspektive (Compliance und Haftung): OEMs (wie Formlabs oder Elegoo) gestalten ihre Standardarbeitsanweisungen so, dass sie strengen internationalen Sicherheitsstandards wie REACH und OSHA entsprechen. Ungehärtete Photopolymerharze enthalten Acrylate, Methacrylate und Photoinitiatoren, die als Hautsensibilisatoren, Hautreizstoffe und Gefahrstoffe bekannt sind. Die Empfehlung, den Druck mit intakten Stützstrukturen nachzuhärten, stellt sicher, dass der Endanwender beim Entfernen der Stützstrukturen ausschließlich vollständig polymerisiertes, ungiftiges Plastik berührt. Dadurch werden die Belastung durch Chemikalien und das Haftungsrisiko minimiert.
- Sichtweise des Industriebetreibers (Effizienz und Qualität): Professionelle B2B-Anlagen arbeiten mit geschulten Technikern, standardisierten technischen Kontrollverfahren und strengen PSA-Protokollen. Für diese Prozesse überwiegen die wirtschaftlichen Vorteile der Vorhärtungsentfernung – wie weniger manuelle Nachbearbeitung, höherer Durchsatz und bessere Oberflächenqualität – das überschaubare Risiko der Handhabung von Grünteilen unter kontrollierten Bedingungen.
F5: Wie kann ich die Slicer-Parameter anpassen, um eine saubere Trennung der Vorhärtungsstützstrukturen zu ermöglichen?
Direkte Antwort: Optimieren Sie Ihre Schneidemaschineneinstellungen, indem Sie die Kontaktpunktdurchmesser verringern auf 0,30 – 0,45 mm, wobei die Eindringtiefen zwischen 0,10–0,15 mm, indem man auf sphärische Kontaktgeometrien umstellt und kreuzvernetzte Gitterstrukturen nutzt.
Um die Nachbearbeitung von manuellem Abschneiden auf schnelles Ablösen umzustellen, müssen die Stützstrukturen in der Slicing-Software (z. B. Chitubox, Formware oder PreForm) optimiert werden. Durch die Anpassung wichtiger Kontaktparameter wird die zum Ablösen der Stützstruktur von der Bauteiloberfläche benötigte Kraft reduziert, während gleichzeitig die Stabilität des Drucks während des Bauprozesses gewährleistet wird.
- Verringerung des Kontaktpunktdurchmessers: Reduzieren Sie diesen Parameter auf einen Wert zwischen 0,30 mm und 0,45 mm. Dadurch wird die Oberfläche der Verbindung minimiert und ein sauberer Scherbruch anstelle eines Zugrisses sichergestellt.
- Kontrolle der Eindringtiefe: Dieser Wert sollte zwischen 0,10 mm und 0,15 mm liegen. Dadurch wird verhindert, dass die Stützspitze zu tief in die Modellwand eindringt und Oberflächenvertiefungen entstehen.
- Verwenden Sie die sphärische Kontaktgeometrie: Wählen Sie zwischen „Kugelförmiger“ und „Reduzierter Kugelkontakt“. Dadurch wird die Spannungskonzentration genau auf den Kontaktpunkt fokussiert, sodass sich die Stütze sauber ablösen kann.
- Nutzen Sie gitterförmige oder kreuzverzahnte Trägerstrukturen: Durch die Gruppierung einzelner Stützsäulen kann die gesamte Struktur als eine zusammenhängende Einheit abgelöst werden, was die Vorhärtung beschleunigt.
8. Umsetzung exzellenter Nachbearbeitungsprozesse
Durch die Etablierung dieser standardisierten Nachbearbeitungswege können Unternehmen, die additive Fertigungsanlagen betreiben, die Vor- und Nachteile der Technologie ausgleichen.
Vorhärtungsstützen entfernen—unterstützt durch kontrollierte thermische Erweichung—sollte der Standard-Arbeitsablauf für den Großteil der Produktion dienen, um den Durchsatz zu optimieren, die Werkzeugstandzeit zu verlängern und eine überlegene Oberflächenqualität zu erzielen.
Für die verbleibende Fertigung, die hohe Maßgenauigkeit erfordert, bietet das Beibehalten der Stützstrukturen während des Nachhärtungsprozesses die notwendige strukturelle Stabilität, um Verzug zu vermeiden und enge Toleranzen einzuhalten. Die Standardisierung dieser Schritte hilft B2B-Unternehmen, Arbeitskosten zu senken, Chemikalienverbrauch zu minimieren und SLA- und DLP-Systeme optimal zu betreiben.
Lass uns in Kontakt bleiben
Wie handhabt Ihr Team die Entfernung von Stützstrukturen in Ihrer Anlage? Haben Sie Probleme mit Verzug bei technischen Kunststoffen? Kontaktieren Sie unser Ingenieurteam unter Forgecise für ein Nachbearbeitungs-Audit zur Optimierung Ihres Produktionsdurchsatzes und zur Reduzierung von Harzabfällen.
Hinweis: Für die Standardisierung von Nachbearbeitungsabläufen ist die Verwendung geeigneter persönlicher Schutzausrüstung (PSA) erforderlich, einschließlich Nitrilhandschuhen, Schutzbrille und Atemschutzmasken gegen organische Dämpfe beim Umgang mit nicht ausgehärteten Photopolymerharzen.