

















Auteur: Felix Lee, PDG de Forgecise (Spécialistes de la fabrication additive)
Publié : 11 juin 2026
Table of Contents
Réponse directe (Combien de temps faut-il pour que les impressions en résine durcissent ?)
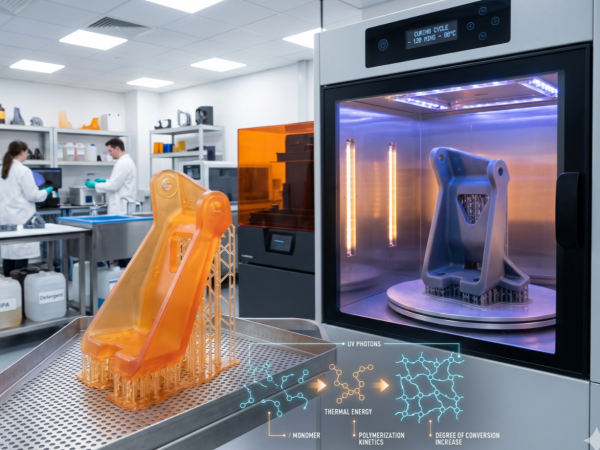
Les temps de post-cuisson des impressions en résine polymérisée en cuve varient de 7 minutes pour les pièces élastomères minces polymérisées dans l’eau 3 heures de post-cuisson thermique pour les résines techniques hautes performances. La durée exacte de polymérisation est déterminée par trois variables : chimie des résines (rigide, composite, biocompatible ou flexible), irradiance lumineuse (allant des unités de table standard de 20 mW/cm² aux chambres industrielles de 200 mW/cm²), et température ambiante de la chambre (généralement entre 60 °C et 170 °C). La post-cuisson UV ambiante standard prend généralement 20 à 60 minutes par côtémais les matériaux de qualité technique nécessitent des cycles thermiques synchronisés pour atteindre une stabilité moléculaire complète.
1. Introduction : La réalité de l’« État vert »
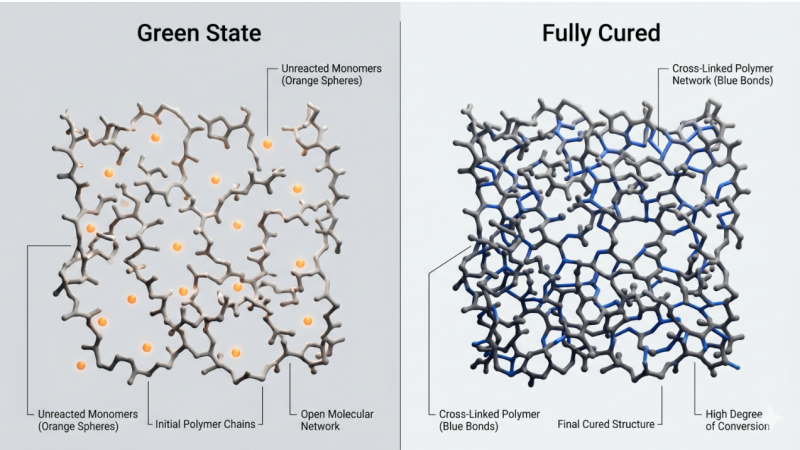
Dans la polymérisation industrielle en cuve – qui comprend la stéréolithographie (SLA), le traitement numérique de la lumière (DLP) et la stéréolithographie masquée (MSLA) – la phase d’impression ne représente qu’une transformation chimique partielle. Les composants imprimés émergent de la cuve de photopolymère liquide dans un état structurellement sain mais chimiquement incomplet, appelé état de polymérisation incomplète. « État vert »
[Printed Part in Green State] ──(UV Photons + Controlled Thermal Energy)──> [Fully Polymeric Matrix (Optimal Properties)]
Bien que ces pièces aient atteint leur forme géométrique finale, leur réaction de polymérisation n’est pas encore terminée. Jusqu’à 30 % à 40 % des monomères et oligomères réactifs restent non réagis, piégés sous forme de poches de monomères liquides au sein du réseau polymère gélifié.
Pour transformer une pièce brute en un composant fonctionnel capable de résister aux contraintes industrielles, les fabricants doivent appliquer un protocole de post-cuisson standardisé. La post-cuisson n’est pas une simple finition esthétique ; c’est un processus chimique essentiel qui permet de libérer :
- Résistance à la traction ultime ($\sigma_{\text{uts}}$)
- Module de flexion ($E_f$)
- Température de fléchissement sous charge (HDT)
- Conformité aux exigences de biocompatibilité et stabilité chimique à long terme
2. Cinétique chimique : que se passe-t-il au niveau moléculaire ?
L’objectif physique principal de la post-cuisson est de maximiser Degré de conversion (DC%). Le DC% représente le pourcentage de doubles liaisons carbone-carbone ($\text{C}=\text{C}$) dans les groupes fonctionnels acryliques, méthacryliques ou thiol-ène monomères qui ont réagi avec succès pour former des liaisons carbone-carbone simples stables ($\text{C}-\text{C}$) dans le squelette polymère réticulé.
Le modèle cinétique de la photopolymérisation
La progression de la photopolymérisation est régie par la concentration des photo-initiateurs disponibles, le flux de photons localisé (irradiance, $I_e$, mesurée en $\text{mW/cm}^2$) et l’énergie thermique ambiante du système. La vitesse de réaction peut être modélisée par l’équation de vitesse de polymérisation radicalaire suivante : $$R_p = k_p$[M]\left(\frac{\Phi I_a}{k_t}\right)^{1/2}$$
Où:
- $R_p$ est le taux de polymérisation.
- $k_p$ est la constante de vitesse de propagation.
- $[M]$ représente la concentration en monomère.
- $\Phi$ est le rendement quantique d’initiation.
- $I_a$ représente l’intensité lumineuse absorbée.
- $k_t$ est la constante de taux de terminaison.
La barrière de vitrification
Lors de la phase initiale d’impression 3D, l’exposition à la lumière, couche par couche, fait rapidement passer la résine à travers ses différentes phases. point de gel. C’est à ce moment critique qu’un réseau macromoléculaire tridimensionnel commence à se former, limitant la macromobilité des chaînes polymères. Au fur et à mesure que la réaction se poursuit, la température de transition vitreuse locale (Tg) du réseau polymère vert augmente.
Lorsque la température locale croissante $T_g$ atteint et dépasse la température ambiante d’impression, le système subit vitrification (Transition vitreuse). Dans cet état vitreux, la diffusion des espèces réactives est bloquée et la vitesse de polymérisation ($R_p$) devient négligeable. Il en résulte une forte densité de groupes réactifs non liés, figés de façon permanente.
Polymerization Progress ──> Local Tg Rises ──> Tg > Ambient Temp ──> Vitrification (Reaction Freezes at ~60-70% DC)
La post-cuisson surmonte la barrière de vitrification en combinant un rayonnement ultraviolet (UV) ciblé (généralement à une longueur d’onde de 385 nm ou 405 nm pour correspondre aux spectres d’absorption du photo-initiateur) avec une énergie thermique contrôlée.
L’apport de chaleur accroît l’énergie vibratoire et la mobilité au sein du réseau polymère. Cette activation thermique permet aux groupes réactifs restants de surmonter l’encombrement stérique et de subir une réticulation supplémentaire. Cette combinaison de chaleur et de lumière accélère le degré de conversion, ce qui entraîne directement une augmentation de la densité, du module de traction et de la résistance chimique.
3. Comparaison quantitative : profils de post-cuisson et propriétés mécaniques
L’influence des paramètres de post-cuisson sur les performances mécaniques et thermiques des résines techniques est fortement dépendante du matériau. Le tableau ci-dessous récapitule des profils de post-cuisson validés et normalisés, ainsi que leurs effets respectifs sur des photopolymères B2B courants :
| Classification des résines | Désignation du matériau | Préparations avant et après polymérisation | Spécifications d’exposition aux UV | Spécifications thermiques après cuisson | Performances mécaniques et thermiques résultantes |
| Composite à haute rigidité | Résine rigide Formlabs 4000 | Lavé et séché soigneusement | 15 min à 405 nm | 15 min à 80 °C (chambre intégrée) | 116 % augmentation du module d’élasticité; une post-cuisson de plus de 15 min provoque un jaunissement cosmétique. |
| Haute température | Loctite 3D IND147 BK | Lavage par ultrasons dans de l’IPA pendant 2 min ; séchage pendant 60 min à température ambiante | Exposition aux UV à large spectre | 3 heures à 170 °C (four non alimentaire) | Température de fléchissement sous charge ultime (HDT) de 230 °C à 1,82 MPa. |
| Dissipatif électrostatique | Loctite 3D IND3380 BK | Laver à l’IPA pendant 2 min ; sécher 60 min ; séchage au four facultatif pendant 45 min à 60 °C. | 30 min par côté (LED CL36 à 80 mW/cm²) | 3 heures à 170 °C (taux de montée en température ≤ 5 °C/min) | Réalise dissipation électrostatique complète; Module de flexion de 3200 $–3400 MPa. |
| Médical biocompatible | Loctite 3D MED3394 BK | Laver à l’IPA pendant 2 min ; sécher 60 min à température ambiante | 10 min par côté (LED CL36 à 80 mW/cm²) | 1 heure à 100 $^\circ\text{C}$ | Taux de conversion élevé pour se conformer aux exigences ISO 10993 Exigences en matière de cytotoxicité et d’irritation. |
| Impact élevé | Loctite 3D 3172 GY | Laver à l’alcool isopropylique pendant 2,5 min ; sécher 60 min à température ambiante | 20 min par côté (LED CL36 à 80 mW/cm²) | N/A (Séchage ambiant standard) | Résistance aux chocs Izod entaillée de 73 ± 6 J/m ; dureté Shore D de 57–63 $. |
| Ignifugé | Formlabs Ignifugé | Lavé et séché soigneusement | 10 min à 405 nm | Préchauffer 5 min à 100 °C (lumières éteintes) ; cuire 10 min à 100 °C | Température de déformation thermique élevée (HDT de 94 $)–111 †C à 0,45 MPa) ; est conforme à UL94 Indice de combustion verticale. |
| Élastomère / Flexible | Formlabs Elastic 50A | Immerger la partie sèche dans un bécher contenant de l’eau à température ambiante. | 7 min à 405 nm | 7 min à 70 °C (bain-marie intégré) | Élimine les traces de surface par exclusion de l’oxygène ; maintient un allongement à la rupture et une résistance à la déchirure élevés. |
4. Flux de travail opérationnels de post-traitement et normes de validation
L’obtention de propriétés mécaniques reproductibles exige le strict respect d’un processus de post-traitement en plusieurs étapes. Tout écart dans les paramètres de lavage, de séchage ou de polymérisation entraînera des défauts mécaniques et des imprécisions dimensionnelles.
 1. Automated Wash ──> 2. Complete Drying ──> 3. Support Evaluation ──> 4. UV/Thermal Curing ──> 5. Quality Check
 (Dirty + Clean)        (Ambient/Convective)    (Pre vs. Post-Cure)      (Water/Nitrogen Bath)     (Vickers Hardness)
Étape 1 : Cinétique du solvant et séchage
La première étape du post-traitement SLA consiste à éliminer le film de résine liquide adhérant à la surface imprimée. Cette opération est généralement réalisée à l’aide d’alcool isopropylique (IPA) de haute pureté (≥ 95 %) ou d’une alternative non inflammable comme l’éther monométhylique de tripropylène glycol (TPM), dans des stations de lavage automatisées et agitées.
Les lignes de production B2B mettent en œuvre une séquence de lavage en deux étapes:
- UN lavage « sale » dissoudre la majeure partie de la résine brute.
- UN lavage « propre » dans un solvant neuf et non contaminé pour éliminer tout film huileux résiduel.
Si une pièce est immergée trop longtemps dans un solvant, le mélange résine-solvant liquide pénètre la surface de l’impression, provoquant gonflement, microfissuration et une réduction permanente de sa résistance à la traction. Une exposition excessive à l’IPA (par exemple, une pièce immergée pendant 1 à 2 jours) entraîne une dégradation chimique importante, rendant la résine friable et facilement écrasable sous la pression des doigts.
Après lavage, les pièces doivent être complètement séchées. Le solvant piégé à l’intérieur des micropores du réseau polymère se comporte comme un solvant localisé. plastifiant, interférant avec la photopolymérisation ultérieure et provoquant une grave fragilisation structurelle. Les protocoles industriels exigent un temps d’attente ambiant minimum de 60 minutes ou une étape de séchage convectif à basse température avant d’exposer les pièces à une post-cuisson UV.
Étape 2 : Surmonter l’inhibition par l’oxygène et le durcissement de surface
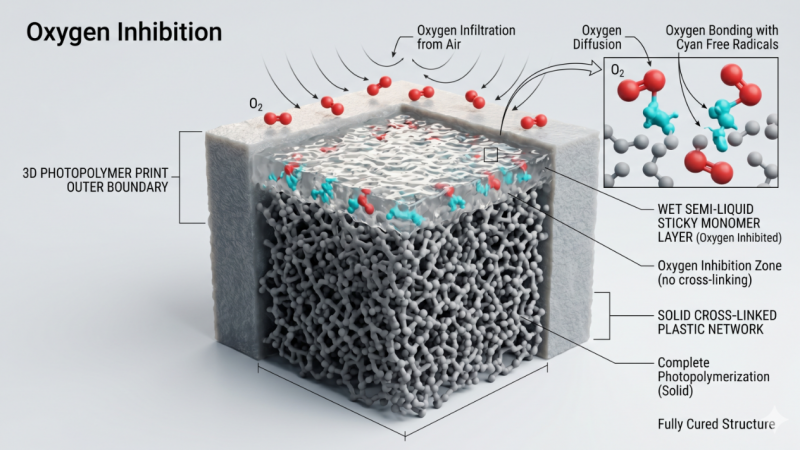
L’inhibition par l’oxygène constitue un obstacle majeur à la photopolymérisation. L’oxygène ambiant ($\text{O}_2$) agit comme un piégeur de radicaux efficace, réagissant avec les espèces radicalaires actives centrées sur le carbone à l’interface liquide-air pour former des radicaux peroxy stables et non réactifs : $$\text{R}^\bullet + \text{O}_2 \longrightarrow \text{ROO}^\bullet \quad (\text{Radical peroxy stable et non réactif})$$
Cette réaction empêche la polymérisation complète à la limite extérieure, laissant une couche superficielle collante et insuffisamment durcie.
Pour éliminer cette couche collante et garantir une conversion complète de la surface, les processus B2B utilisent des techniques spécialisées. Le durcissement des composants immergés dans un bain d’eau (séchage à l’eau) ou sous pression azote ($\text{N}_2$couverture à gaz Bloque efficacement le contact avec l’oxygène. Ceci permet une conversion de surface rapide et sans résidus collants et peut réduire les temps d’exposition aux UV nécessaires jusqu’à 50 %.
Étape 3 : Gestion du support et intégrité dimensionnelle
Le choix du moment du retrait des structures de support représente un compromis crucial entre la finition esthétique et la précision dimensionnelle :
- Suppression du support de pré-polymérisation : À l’état frais, la résine présente un module d’élasticité plus faible et est très malléable. Le trempage de la pièce dans de l’eau tiède à environ 50 °C ramollit davantage les supports, permettant ainsi de les détacher proprement. Ceci minimise les marques de supports, les piqûres et les microfissures structurelles à la surface du modèle.
- Retrait du support post-polymérisation : Pour les pièces mécaniques à tolérances serrées et à parois fines, la structure de support constitue une contrainte physique essentielle. Le durcissement de la pièce avec ses supports intacts empêche le retrait asymétrique et la déformation thermique qui surviennent souvent lors de la densification et de la dilatation thermique du réseau polymère sous l’effet des UV.
Étape 4 : Modèles creux et commandes de ventilation
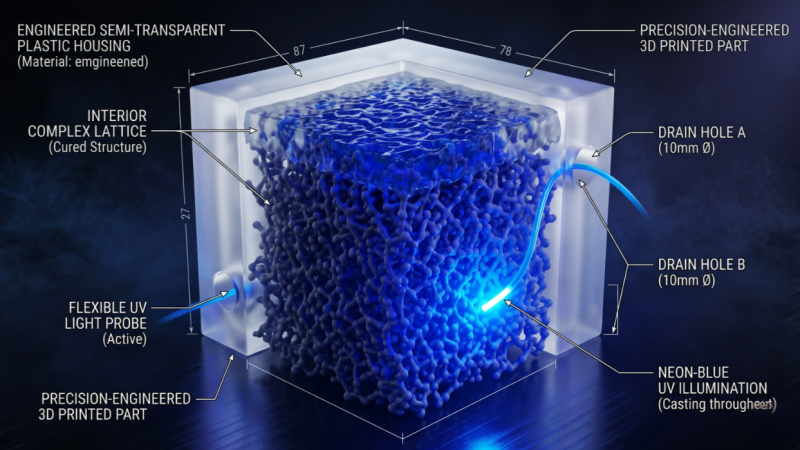
Pour optimiser la consommation de matériaux et contrôler l’échauffement lors de l’impression, les composants de grande taille sont souvent évidés. Cependant, les conceptions creuses présentent des risques chimiques et structurels importants si elles ne sont pas maîtrisées.
La résine liquide emprisonnée dans une cavité étanche dégrade chimiquement la coque durcie au fil du temps. Le matériau non durci décompose lentement le réseau polymère réticulé, générant une pression interne et un dégazage. Ce processus peut entraîner des fissures de contrainte, des fuites de résine non durcie toxique, voire une rupture catastrophique de la pièce, des semaines ou des mois après sa fabrication.
Pour éviter cela, la conception CAO doit intégrer au moins deux trous d’évacuation stratégiquement placés avec un diamètre minimum de 10 mm. Cette configuration crée un circuit de fluide continu, permettant aux opérateurs de rincer le vide interne avec du solvant jusqu’à ce que l’effluent soit complètement propre.
Une fois la cavité sèche, les parois intérieures doivent être durcies activement. Ceci est réalisé par :
- Introduire une sonde UV à fibre optique flexible ou un réseau miniature de LED UV directement dans les trous de drainage.
- L’impression est immergée dans un bain d’eau sous exposition à des UV de haute intensité. L’indice de réfraction élevé de l’eau (n ≈ 1,33) réfracte et diffuse la lumière UV à travers les trous de drainage, garantissant ainsi que la lumière atteigne et polymérise les surfaces internes de la cavité.
5. Études de cas B2B concrètes et perspectives professionnelles
L’expérience concrète acquise dans les laboratoires dentaires industriels, les milieux de la fabrication et les forums spécialisés en post-traitement apporte des informations précieuses sur le comportement des photopolymères :
Étude de cas A : Évaporation des composés volatils et pic de concentration après 48 heures
Les opérateurs industriels constatent fréquemment que les composants présentent une grande flexibilité immédiatement après l’impression et la post-cuisson, qui diminue ensuite au cours des 24 à 48 heures suivantes. Ce phénomène est dû à l’évaporation des composés volatils résiduels contenus dans la résine.
Bien qu’une cuisson insuffisante préserve la flexibilité temporaire, elle réduit à terme la résistance à la traction de la pièce. Une cuisson thermique synchronisée permet d’éliminer ces composés volatils de manière contrôlée, ce qui donne une matrice polymère plus stable et plus résistante.
Étude de cas B : Mélange de résines industrielles pour atténuer la fragilité
Dans les lignes de production B2B standard où les résines techniques spécialisées sont trop coûteuses, les opérateurs mélangent souvent des résines résistantes ou flexibles à des résines standard ou de type ABS. Un mélange courant utilisé pour réduire la fragilité des résines standard consiste à mélanger Siraya Tech Tenace ou Elegoo Tough dans une résine standard à des proportions entre 1:5 et 2:8. Cette approche améliore la résistance aux chocs de la pièce durcie sans nécessiter de cycles de post-cuisson spécialisés à haute température.
Étude de cas C : La dépendance des unités de polymérisation à la machine
L’expérience sur le terrain souligne que les paramètres de polymérisation dépendent fortement de la machine. Par exemple, une unité de polymérisation haute puissance avec une irradiance de 200 mW/cm² peut polymériser une résine technique Loctite en 10 minutes, alors qu’une chambre de paillasse standard avec une irradiance de seulement 20 mW/cm² nécessite 100 minutes pour obtenir le même taux de conversion. Ceci souligne la nécessité pour les opérateurs B2B de calibrer les temps de polymérisation en fonction de l’irradiance et de la longueur d’onde spécifiques de leur matériel.
6. Contrôle de la qualité industrielle, conformité et normalisation
Pour les entreprises B2B, la mise en œuvre à grande échelle de la fabrication additive par photopolymères exige le strict respect des normes internationales d’essais de matériaux et des protocoles de contrôle de la qualité.
Cadres de normalisation
Les fabricants doivent aligner leurs protocoles de test et de validation sur les normes reconnues afin de garantir des performances constantes et fiables des pièces :
- Essais mécaniques (ASTM D638 et ASTM D790) : Les propriétés des matériaux doivent être évaluées à l’aide d’éprouvettes normalisées. Les propriétés de traction, notamment le module d’Young et l’allongement à la rupture, sont mesurées à l’aide d’éprouvettes de type IV conformes à la norme ASTM D638. La résistance et le module de flexion sont déterminés par des essais de flexion trois points selon la norme ASTM D790.
- Caractérisation thermique (ASTM D648) : La température de fléchissement sous charge (HDT) doit être vérifiée sous des charges standard (généralement 0,455 MPa ou 1,82 MPa) conformément à la norme ASTM D648 pour confirmer que le matériau peut résister aux températures de fonctionnement cibles.
- Biocompatibilité (ISO 10993 et ISO 20795) : Les composants des dispositifs médicaux et dentaires doivent être conformes à la norme ISO 10993, qui comprend les évaluations ISO 10993-5 (cytotoxicité) et ISO 10993-10 (sensibilisation). Les matériaux de base des prothèses dentaires doivent également satisfaire aux exigences de la norme ISO 20795-1.
Répétabilité des processus et validation des équipements
Les recherches démontrent que le choix du matériel de post-cuisson peut avoir un impact plus important sur les propriétés finales d’une impression que le choix de l’imprimante 3D elle-même.
Des études comparatives ont montré que l’utilisation de différentes unités de polymérisation sur une même résine peut entraîner des variations significatives du degré de conversion : $$\text{DC\% Unité haute puissance (79,7 %)} \longleftrightarrow \text{DC\% Unité standard (73,2 %)} \Longrightarrow \text{Résistance à la compression : } 181,55\ \text{MPa} \text{ contre } 151,54\ \text{MPa}$$
Cette variation a un impact direct sur les performances, entraînant des différences substantielles dans la résistance à la compression (par exemple, 181,55 MPa contre 151,54 MPa).
Les tests quantitatifs sur les matériaux ont également démontré une forte corrélation positive ($r = 0,796$) entre le degré de conversion (DC%) et la microdureté Vickers (VHN), ainsi qu’une forte corrélation négative ($r = -0,763$) entre le DC% et la sensibilité à la coloration ($\Delta E_{00}$) :
       [Degree of Conversion (DC%)]
             /                  \
            /                    \
   (r = +0.796)                (r = -0.763)
          /                        \
         v                          v
 [Vickers Hardness (VHN)]    [Staining Susceptibility (ΔE)]
Ces relations indiquent qu’un post-cuisson incomplet compromet non seulement l’intégrité structurelle, mais accélère également la dégradation physique, l’absorption d’humidité et les taches cosmétiques au fil du temps.
Pour garantir un processus de production fiable, les entreprises B2B doivent éviter les systèmes de polymérisation non validés ou artisanaux. Elles doivent privilégier les chambres de polymérisation équipées de systèmes de régulation thermique en boucle fermée, de sources de lumière UV calibrées et de plateaux tournants pour assurer une exposition homogène et constante.
7. FAQ : Réponses aux questions essentielles du forum, étayées par des données fiables.
Q1 : Le « surdurcissement » est-il un phénomène chimiquement valable, et comment une exposition prolongée aux UV affecte-t-elle les performances mécaniques des photopolymères techniques ?
Réponse directe : Un surcuisson est chimiquement impossible au-delà d’un certain seuil. 100 % le taux de conversion est élevé, mais une exposition prolongée aux UV provoque une dégradation photo-oxydative qui rend les pièces cassantes et jaunâtres.
Une fois que tous les photo-initiateurs et groupes fonctionnels réactifs disponibles ont formé des liaisons covalentes, une exposition supplémentaire à la lumière UV n’augmente pas la densité ni la densité de réticulation.
Cependant, le terme « surcuisson » est approprié lorsqu’il s’agit de dégradation photo-oxydative. Une exposition prolongée aux UV en présence d’oxygène initie une photolyse qui clive les chaînes polymères primaires. Cette dégradation entraîne une perte de résistance aux chocs, une réduction de l’allongement à la rupture et un jaunissement esthétique important.
De plus, un durcissement superficiel rapide et intense peut créer une couche externe dense recouvrant un noyau insuffisamment durci. Le retrait différentiel qui en résulte engendre d’importants gradients de contraintes internes, fragilisant la pièce et la rendant sujette à une défaillance mécanique prématurée sous charge. Les fabricants doivent impérativement respecter les durées et températures d’exposition validées dans la fiche technique du matériau.
Q2 : Quels sont les risques mécaniques et chimiques associés aux impressions en résine creuses, et quelles sont les étapes industrielles validées pour prévenir les fissures après fabrication ?
Réponse directe : La résine liquide emprisonnée à l’intérieur des impressions évidées décompose lentement la coque extérieure, provoquant des fissures de tension, du dégazage et des fuites ; vous devez utiliser au moins deux 10 mm Prévoir des trous d’évacuation, rincer le noyau avec du solvant, le sécher et procéder activement au durcissement de l’intérieur.
La résine liquide emprisonnée dans une cavité non ventilée reste chimiquement active. Au fil du temps, ce liquide piégé subit une polymérisation lente et localisée sous l’effet de la lumière ambiante, générant chaleur et gaz.
Lors de leur réticulation, les photopolymères se rétractent, ce qui provoque une réaction entre le liquide interne et la couche externe durcie, engendrant des contraintes. Ce processus entraîne des fissures de contrainte, des déformations dimensionnelles, un dégazage et, à terme, des fuites de résine liquide toxique.
Pour éliminer ces risques, les flux de travail B2B doivent mettre en œuvre les étapes validées suivantes :
- Orifices de ventilation et d’évacuation : Incorporez au moins deux trous d’évacuation placés stratégiquement avec un diamètre minimum de 10 mm pour assurer une évacuation complète du liquide.
- Rinçage au solvant : Rincez soigneusement la cavité interne avec de l’IPA frais à l’aide d’une seringue ou d’une pompe à pression jusqu’à ce que l’effluent soit complètement clair.
- Séchage: Assurez-vous que la pièce soit complètement sèche à l’intérieur avant le durcissement à l’air comprimé.
- Durcissement interne : Insérez des sondes LED UV à fibre optique flexibles directement dans les trous d’aération, ou immergez la pièce dans l’eau pendant l’exposition aux UV pour tirer parti des propriétés réfractives de l’eau ($n \approx 1.33$) et diffuser la lumière dans la cavité interne.
Q3 : Comment les fabricants doivent-ils choisir entre le retrait du support avant et après polymérisation pour équilibrer le débit, la finition de surface et la précision dimensionnelle ?
Réponse directe : Retirer les supports avant polymérisation (à chaud) 50 $^\circ\text{C}$ (eau) pour une finition cosmétique lisse sur les pièces détaillées, mais laissez-les en place pendant le cycle de post-cuisson pour éviter toute déformation des composants mécaniques de haute tolérance.
Le choix entre le retrait des supports avant et après polymérisation dépend de la complexité géométrique et des exigences de tolérance dimensionnelle du composant :
- Retrait du support de pré-cuisson (meilleure finition de surface) : Le ramollissement des supports dans un bain d’eau tiède (environ 50 °C) avant polymérisation permet de les détacher proprement à l’état cru. Ceci minimise les piqûres de surface et le travail de ponçage ultérieur, ce qui rend ce procédé idéal pour les pièces très détaillées, biocompatibles ou esthétiques.
- Retrait du support post-polymérisation (précision dimensionnelle optimale) : Pour les pièces mécaniques à tolérances serrées et à parois fines, la structure de support constitue une contrainte physique essentielle. Le durcissement du composant avec ses supports intacts empêche le retrait asymétrique et la déformation thermique qui peuvent survenir lors de la densification et de la dilatation thermique du réseau polymère sous l’effet des UV.
Q4 : Pourquoi l’ingénierie des résines haute performance nécessite-t-elle des cycles de post-cuisson UV et thermique synchronisés au lieu d’une simple exposition aux UV ?
Réponse directe : La lumière UV seule provoque la vitrification de la résine (fige la réaction) avant qu’elle n’atteigne ses propriétés optimales ; l’ajout de chaleur maintient les chaînes polymères mobiles, permettant à la réaction d’atteindre un degré de conversion élevé.
Pour les résines techniques (telles que les résines haute température, chargées de fibres de verre ou à haute résistance), la lumière UV seule est insuffisante pour obtenir des propriétés mécaniques optimales. Le rayonnement UV initiant la réticulation à température ambiante, la température de transition vitreuse (Tg) du polymère augmente. Lorsque la Tg locale dépasse la température ambiante de polymérisation, le polymère se vitrifie, bloquant les groupes fonctionnels non réagis et stoppant la réaction.
L’apport de chaleur (généralement entre 60 °C et 100 °C, et jusqu’à 170 °C pour les résines de pointe) fournit l’énergie thermique nécessaire au maintien de la mobilité moléculaire. Ceci permet au cycle de polymérisation d’atteindre un degré de conversion (DC%) nettement supérieur. Cette approche synergique est essentielle pour optimiser le module de flexion, la résistance aux chocs et la température de fléchissement sous charge (HDT) des matériaux.
Q5 : Comment les variations des paramètres de post-cuisson ont-elles un impact sur la conformité en matière de biocompatibilité (par exemple, ISO 10993) dans la fabrication médicale et dentaire ?
Réponse directe : Une résine biocompatible légèrement sous-polymérisée laisse des monomères toxiques non réagis qui s’infiltrent et provoquent une irritation des tissus ou des défaillances de cytotoxicité ; vous devez maximiser le degré de conversion en utilisant des paramètres matériels validés.
Dans les applications médicales, dentaires et cutanées, la post-polymérisation est une étape réglementaire essentielle et non une simple amélioration. Les photopolymères liquides contiennent des monomères résiduels, des oligomères réactifs et des photo-initiateurs cytotoxiques susceptibles de provoquer une irritation ou une sensibilisation des tissus au contact.
Conformité en matière de biocompatibilité selon des normes telles que ISO 10993-5 (cytotoxicité) et ISO 10993-10 (sensibilisation) Il est nécessaire de maximiser le degré de conversion (DC%) afin de minimiser la présence de composants lixiviables résiduels. Tout écart par rapport aux instructions de post-traitement validées par le fabricant (par exemple, l’utilisation de températures plus basses, de temps de polymérisation plus courts ou de longueurs d’onde UV inadaptées) peut entraîner des niveaux dangereux de monomères non réagis. Ceci conduit à des problèmes de biocompatibilité, à une non-conformité réglementaire et à des risques cliniques.
8. Liste de contrôle récapitulative : Protocole de contrôle qualité opérationnel pour les opérations d’impression B2B
Pour garantir une qualité constante, réduire les taux de rejet des pièces et maintenir la conformité réglementaire, les opérations de fabrication B2B doivent mettre en œuvre le protocole en cinq points suivant :
- Mettre en place une ligne de lavage aux solvants en deux étapes : Effectuez un lavage « sale » pour dissoudre la majeure partie de la résine brute, suivi d’un lavage « pur » avec un solvant non contaminé. Contrôlez le niveau de saturation du solvant à l’aide d’hydromètres ou de densimètres afin de garantir un nettoyage efficace et d’éviter le redépôt de résine brute sur les surfaces des pièces.
- Mise en place de fenêtres de séchage obligatoires : Les pièces lavées doivent sécher complètement avant la post-cuisson. Il convient de respecter un temps d’attente documenté (par exemple, un minimum de 60 minutes) ou d’utiliser des étuves à convection basse température pour garantir l’évaporation complète du solvant résiduel de la matrice polymère.
- Utilisez le durcissement UV-thermique en deux étapes pour les pièces de haute performance : Pour les composants structurels, haute température ou de qualité médicale, mettre en œuvre des cycles de post-cuisson UV et thermique synchronisés. Une montée en température progressive et des cycles de refroidissement contrôlés (vitesse de montée ≤ 5 °C/min) doivent être utilisés afin de minimiser les contraintes internes et d’éviter toute déformation.
- Normaliser la ventilation et le durcissement des structures creuses : Prévoir au moins deux orifices d’évacuation d’un diamètre supérieur ou égal à 10 mm pour toutes les formes creuses. S’assurer que les cavités internes sont parfaitement rincées, séchées et polymérisées activement à l’aide de sources de lumière UV internes ou par immersion dans l’eau.
- Valider l’équipement et standardiser les recettes de durcissement : Standardisez les flux de travail de post-traitement en utilisant des unités de polymérisation validées qui assurent un contrôle précis de la longueur d’onde, de la température et de l’exposition. Définissez des recettes calibrées pour chaque famille de résine et effectuez des tests réguliers (comme le test de microdureté Vickers) afin de garantir des propriétés mécaniques et thermiques constantes d’une production à l’autre.