

















著者: フェリックス・リー、CEO Forgecise
日付: 2026年5月15日
カテゴリ: 工業用積層造形/材料科学
積層造形の工業化
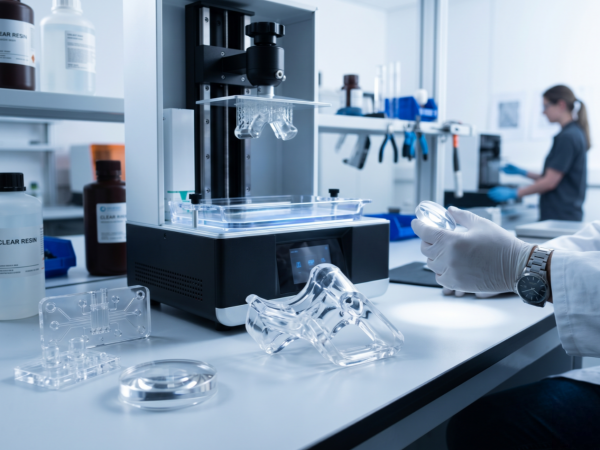
積層造形(AM)は、プロトタイプ作成ツールから、拡張性の高い工業生産手法へと移行しつつある。高解像度光重合プロセスで使用される透明樹脂は、医療診断、精密光学、流体工学などのB2B分野において不可欠な材料となっている。
世界の3Dプリンティング市場は現在、290億ドルを超える規模に達している。この成長は、新たなポリマー化学の発展を牽引している。メーカー各社は、従来の脆さや黄変といった問題を克服した反応性ウレタンフォトポリマーを合成している。この変化により、B2Bサプライチェーンはより柔軟かつ迅速に運用できるようになる。
1. 透明媒体向け印刷技術
ハードウェアプラットフォームが透明樹脂の性能を左右する。2026年には、市場は4つの異なる技術に分かれるだろう。
| テクノロジー | 機構 | レイヤー精度 | 主要なB2B優位性 |
| SLA | UVレーザートレース | 25~100μm | レンズの優れた表面仕上げ。 |
| DLP | UVプロジェクター | 35~100μm | 小ロット処理で高いスループットを実現。 |
| MSLA(液晶ディスプレイ) | LEDアレイ | 10~50μm | 費用対効果の高い規模拡大。 |
| PµSL | マイクロプロジェクション | 2~25μm | マイクロ流体工学にとって極めて重要。 |
0.1mmの微細加工が可能な工業グレードのSLAシステムは、精密産業において標準となっています。Formlabs Form 4のような最新のハードウェアエコシステムは、印刷速度を3倍に向上させ、大量生産を行うB2B企業にとって参入障壁を低くしています。
2. エンジニアリンググレードの透明樹脂
現代の透明樹脂は、ポリカーボネート(PC)やアクリロニトリルブタジエンスチレン(ABS)といった従来のプラスチックと同等の機械的性能を備えています。また、紫外線安定性を維持しながら、物理的なストレス、温度変化、化学物質への曝露にも耐えることができます。
機械性能比較(2026年ベンチマーク)
| 機械的特性 | Formlabs Clear V5 | BASF Ultracur3D ST 45 | リククリエイト クリアインパクト |
| 抗張力 | 40.4~53.0 MPa | 60.0 MPa | 47.0 MPa |
| 曲げ弾性率 | 1,701~2,710 MPa | 2,400 MPa | 1,700 MPa |
| 破断伸度 | 9%~79% | 25% | 15%~25% |
| アイゾット・インパクト | 27~42 J/m | 測定なし | 28 J/m |
| 熱偏向 | 66~76℃ | 116℃(RGシリーズ) | 51℃ |
| 光透過率 | 85%(2mmの場合) | 高い | 完全に透明 |
BASF ST 45のような材料は、自動車用コネクタなどの機能プロトタイプに必要な高い応力に耐えることができます。Formlabs Tough 1500 Resin V2は、剛性と延性を兼ね備えているため、スナップフィット式の筐体など、柔軟な機構を部品が破損することなくプリントできます。
3. 医療およびヘルスケアへの応用
医療用3Dプリンティング市場は、2026年末までに36億5000万ドル規模に達すると予測されています。透明な樹脂を使用することで、外科医は手術部位を遮るものなく視認できます。胸壁再建手術では、BioMed Clear Resinで作製された3Dプリントガイドを用いることで、患者固有のCTまたはMRIデータに基づいて骨切り術を行うことができます。
| 応用 | 材料要件 | テクノロジー | 結果 |
| 手術用ガイド | オートクレーブ滅菌可能、クラスI/IIa | SLA | 手術時間の短縮。 |
| 解剖模型 | マルチマテリアル | ポリジェット/SLA | より良い手術計画。 |
| 流体デバイス | 透明なマイクロチャネル | PµSL / SLA | 精密な薬物検査。 |
| 歯列矯正器具 | 高精細 | MSLA / DLP | 拡張可能なカスタマイズ。 |
医療グレードの透明樹脂は、ISO 10993規格を満たし、121℃で30分間の蒸気滅菌に耐える必要があります。B2Bバイヤーは、「ブローカーの罠」、つまり医療部品を工業用オイルポンプと同じ機械を通して流通させるオンラインネットワークを避ける必要があります。工場直送のISO 13485準拠製造を要求することで、サプライチェーンの安全性を確保しましょう。
4. 光学的な鮮明度を高めるための後処理
積層境界のため、プリンターから出てくる部品は曇ったように見える。ガラスのような透明度を実現するには、特別な仕上げ工程が必要となる。
| 最終レベル | プロセス | 視覚的な明瞭さ | 応用 |
| 標準 | 取り外しと洗濯に対応 | 霞がかった | 幾何学的評価 |
| サンドブラスト加工 | ライトガラスビーズブラスト | フロスト | 光の拡散 |
| ラッカー塗装 | アクリル/ウレタンスプレー | 高い透明度 | 複雑なプロトタイプ |
| 磨かれた | 研磨+ポリッシング+コーティング | 光学的に透明 | レンズ/ライトパイプ |
プロの職人は、3Mのヘッドライト修復キットと自動車用アクリルウレタンクリアコートを使用して表面を平滑化します。樹脂浸漬も別の方法です。洗浄した部品を新鮮な透明樹脂に浸し、窒素UV硬化させることで、酸素阻害層の形成を防ぎ、硬く滑らかな表面を作り出します。
5.3Dプリンティングと射出成形の経済性比較
損益分岐点は、少量から中量の場合、AMに圧倒的に有利である。
| メトリック | 3Dプリンティング(樹脂) | 射出成形 |
| 初期投資 | 0ドル(工具不要) | 5,000ドル~50,000ドル以上 |
| リードタイム | 時間/日数 | 2~12週間 |
| 価格(100単位あたり) | 15.00ドル | 52.00ドル(償却済み) |
| 費用(1,000単位あたり) | 15.00ドル(定額) | 7.00ドル(償却済み) |
| 設計の柔軟性 | 無制限 | 高額な金型修理 |
B2Bにおける意思決定ゾーンは通常200個から1,000個の間です。Form 4Lのような高速プリンターでは、この損益分岐点が13,000個まで上昇します。また、多くの企業は、3Dプリントされたマスターモデルからシリコン型を作成する透明真空鋳造法を用いて、ポリカーボネートを模倣した気泡のないポリウレタン部品を製造しています。
6.事例研究:光ファイバー研磨
エンジニアたちは最近、SLA方式の透明樹脂を用いて光ファイバー研磨機の透明な内部部品を製造した。ファイバーの位置合わせを目視で確認することで、試作サイクルを40%短縮し、プロジェクトを数週間で量産化へと移行させることができた。
7.将来の動向:2026年~2030年
- マルチマテリアル印刷: エンジニアは、透明なライトパイプと不透明な構造筐体を一度の印刷で製作できるようになった。
- AI品質管理: スマートプリンターは、内蔵カメラと機械学習を用いて、透明度や層の品質をリアルタイムでチェックします。
- 持続可能な原料: 化学リサイクルによって、自動車破砕機から出る残渣は、新しい樹脂の原料となる高品質な循環型原料へと生まれ変わる。
8. B2B業界に関するよくある質問:3Dプリンター用透明樹脂
Q1:光学レンズ内部の空隙や微小気泡はどのように処理していますか?
A: 充填密度と印刷時間を調整してください。充填率100%、1~2秒の「ライトオフ遅延」を設定し、次の層が硬化する前に樹脂が完全に定着するようにしてください。印刷前に樹脂を真空脱気することで、閉じ込められた空気も除去できます。
Q2:大量発生現場におけるVOC(揮発性有機化合物)対策および個人用保護具(PPE)の要件は何ですか?
A: 標準的なフィルターでは、連続的なB2B生産には不十分です。米国規格のOV/P100フィルターや欧州規格のA2/P3フィルターは短時間の曝露には有効ですが、大量生産を行う施設では、2026年の安全基準を満たすために活性炭フィルターと専用の空調システムを設置する必要があります。
Q3:透明な樹脂は、工業用ガスケット用の柔軟性添加剤と混合できますか?
A: はい、耐衝撃性を高めるために混合することはよくあります。B2B事業者は、透明樹脂と柔軟性添加剤を70対30の比率で使用することがよくあります。ただし、この混合によって材料の屈折率と収縮率が変化するため、印刷ファイルの再調整が必要になることに注意してください。
Q4:大型で薄肉の透明ハウジングにおいて、寸法安定性をどのように確保していますか?
A: 印刷方向と機械的なリフト速度によって、たるみを制御できます。部品は最小限の角度で垂直に印刷し、リフト速度を遅く(1~3 mm/秒)設定することで、FEPフィルムに対する吸着力を低減できます。
Q5:濁った樹脂を回収し、槽の寿命を延ばすための最も効果的な方法は何ですか?
A: 自動機械式ろ過により、樹脂の劣化を防ぎます。印刷作業ごとに190ミクロンのメッシュを通して樹脂をろ過してください。これにより、曇りの原因となる微細なゲル状粒子が除去され、標準の24ヶ月の保存期間が延長されます。