

















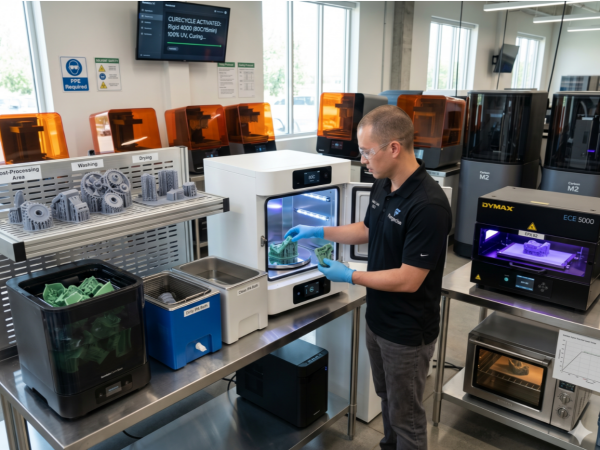
Oleh Felix Lee, CEO di Forgecise
Diterbitkan: 25 Mei 2026
Biografi Penulis: Felix Lee adalah CEO di Forgecise, yang berspesialisasi dalam alur kerja manufaktur aditif, optimasi proses B2B, dan standar pasca-pemrosesan industri untuk fotopolimer kelas teknik.
Jika Anda mengunjungi lantai produksi manufaktur aditif profesional mana pun saat ini, Anda akan melihat bahwa teknologi fotopolimerisasi bejana—seperti Stereolithography (SLA), Digital Light Processing (DLP), dan pencetakan Liquid Crystal Display (LCD)—telah jauh melampaui pembuatan prototipe sederhana. Kami menggunakannya untuk produksi komponen akhir.
Namun saya terus-menerus mendengar satu pertanyaan spesifik dari operator yang mencoba mencapai toleransi teknik yang ketat: berapa lama waktu yang dibutuhkan untuk mengeringkan hasil cetakan resin untuk mendapatkan performa maksimal?
Ketika suatu bagian langsung keluar dari printer dalam “keadaan mentahnya,” bagian tersebut hanya sebagian terpolimerisasi. Bagian tersebut masih mengandung monomer, oligomer, dan fotoinisiator yang belum bereaksi yang terperangkap di dalam matriks polimer semi-padat. Proses pengerasan akhir (post-curing) bertindak sebagai langkah terakhir yang wajib. Anda membutuhkannya untuk memaksimalkan kepadatan ikatan silang, yang mengunci sifat-sifat ketahanan mekanik, termal, dan kimia material secara maksimal.
Panduan ini menguraikan mekanisme kimia, mencantumkan parameter resmi pabrikan untuk sistem resin industri utama, dan menawarkan solusi yang jelas untuk tantangan teknik yang saya lihat dihadapi operator setiap hari.
1. Kimia di Balik Pasca-Pengeringan: Apa yang Sebenarnya Terjadi
Untuk mengetahui berapa lama waktu yang dibutuhkan untuk mengeringkan hasil cetakan resin, kita harus melihat kimianya. Bagian yang difotopolimerisasi mendapatkan sifat mekaniknya langsung dari kepadatan ikatan silangnya. Ketika sinar UV mengenai resin cair selama proses pencetakan, material tersebut mengeras. Namun, hambatan sterik dan vitrifikasi membatasi seberapa banyak material tersebut yang benar-benar berubah.
Kinetika Polimerisasi dan Perpindahan Panas
Penggunaan sinar UV saja seringkali tidak cukup untuk menghasilkan resin rekayasa berkinerja tinggi. Saat jaringan polimer mengencang, gugus fungsional yang belum bereaksi berhenti bergerak dengan mudah, yang menghentikan proses polimerisasi.
Kita menyatakan fraksi konversi ikatan rangkap seperti ini:
Di sini, mewakili konsentrasi awal ikatan rangkap monomer, dan mewakili konsentrasi yang tersisa setelah waktu pengeringan.
Ketika Anda memasukkan panas konvektif, Anda mendorong energi termal ke dalam jaringan polimer. Hal ini mendorong suhu naik mendekati atau di atas suhu transisi kaca (). Pergeseran termal ini meningkatkan mobilitas segmen rantai—sesuatu yang dipetakan melalui Analisis Mekanik Dinamis (DMA) sebagai transisi alfa ().
Hubungan modulus penyimpanan:
Mengontrol kekakuan jaringan polimer saat terjadi ikatan silang. Pergerakan molekuler ini memungkinkan gugus reaktif yang tersisa untuk saling menemukan, sehingga menyelesaikan ikatan silang.
Kami merepresentasikan laju reaksi yang bergantung pada suhu ini menggunakan persamaan kinetika konversi Arrhenius:
Di mana adalah faktor pra-eksponensial, adalah energi aktivasi, adalah konstanta gas universal, adalah suhu absolut, dan adalah orde reaksi. Ini membuktikan mengapa menaikkan suhu secara langsung mempercepat laju polimerisasi.
Sistem Pengeringan Ganda dan Pengikatan Silang Termal
Resin industri kelas atas, seperti yang diproduksi Carbon, menggunakan kimia pengerasan ganda. Pengerasan primer bergantung pada fotopolimerisasi yang diaktifkan UV untuk mengunci geometri (kondisi mentah). Pengerasan sekunder terjadi dalam oven konveksi. Proses pemanggangan ini memicu kimia termal independen (seperti reaksi poliuretan atau epoksi) untuk mencapai kekuatan tingkat teknik. Untuk material seperti EPX 82, Anda harus menjalankan pengerasan termal selama 12,5 jam dengan peningkatan suhu dari hingga .
Memperbaiki Akurasi Dimensi dan Penyusutan Diferensial
Saat Anda memanggang komponen yang masih mentah, komponen tersebut akan menyusut. Panas menguapkan sisa pengencer dan memicu polimerisasi lebih lanjut. Dinding yang lebih tipis kehilangan massa dan menyusut lebih cepat daripada dinding yang lebih tebal, yang menyebabkan penyusutan diferensial dan pembengkokan.
Menjalankan proses pengeringan awal dengan sinar UV menggunakan sistem pancaran intensitas tinggi—seperti Dymax ECE 5000 atau PCU90—sebelum memanggang komponen akan menghasilkan tiga hal spesifik:
- Konversi Monomer: Proses ini dengan cepat mengubah monomer yang tidak bereaksi dalam keadaan hijau, menguncinya secara kimiawi untuk mengurangi kehilangan massa selama pemanggangan.
- Peningkatan Kekuatan Hijau: Hal ini meningkatkan modulus penyimpanan hijau dan . Ini memungkinkan bagian-bagian dengan tonjolan yang tidak ditopang untuk menahan lendutan gravitasi bahkan di dalam oven yang mencapai .
- Mitigasi Perubahan Bentuk: Ini mengurangi penyusutan diferensial hingga , tergantung pada resinnya, dan mengurangi distorsi tegangan cetak internal hingga .
Tabel 1: Optimasi Penyusutan dan Akurasi melalui Pasca-Pengerasan UV Awal
| Sistem Resin | Konfigurasi Unit Pengeringan | Metrik Geometri Dimensi | Penyusutan yang Tidak Diobati | Penyusutan yang Diobati | Pengurangan Penyusutan Relatif |
| EPX 82 | Ruang Pengeringan PCU90 | dinding | Pengurangan | ||
| EPX 82 | Ruang Pengeringan PCU90 | dinding | Pengurangan | ||
| EPX 82 | Unit Banjir Dymax | dinding | Pengurangan | ||
| EPX 82 | Unit Banjir Dymax | dinding | Pengurangan | ||
| RPU 130 | Unit Banjir Dymax | dinding | Pengurangan | ||
| RPU 130 | Unit Banjir Dymax | dinding | Pengurangan |
2. Pedoman Produsen: Parameter Pengeringan Spesifik Material
Anda tidak bisa menebak angka-angka ini. Mendapatkan sifat fisik dan toleransi dimensi yang tepat berarti mencocokkan proses secara persis dengan kimia resin, geometri bagian, dan peralatan pengeringan.
Tabel 2: Parameter Pengerasan untuk Resin Profesional dan Industri
| Keluarga Material | Versi Resin | Durasi Pengeringan UV | Suhu Ruang | Panjang Gelombang UV | Target Mekanis Utama / Catatan Khusus |
| Formlabs Standar | Abu-abu, Hitam, Putih, Warna | 30 – 60 menit | 60 menit memaksimalkan modulus tarik. | ||
| Formlabs V5 | Hitam V5, Bening V5 | 5 – 15 menit | Suhu Ruangan / | 5 menit pada suhu ruang mempertahankan akurasi dimensi puncak. | |
| Formlabs Kaku | Kaku 4000 | 15 menit | Meningkatkan modulus elastisitas sebesar ; hindari pengeringan berlebihan. | ||
| Teknik Formlabs | Draf, Draf V2 | 5 menit | Suhu Ruangan / | Gunakan suhu ruangan untuk elongasi; untuk kekuatan tarik. | |
| Spesialisasi Formlabs | Resin Alumina 4N | Tergantung pada Peralatan | Tidak ada (Keringkan di udara) | Retak saat terkena air/IPA; gunakan Larutan Pembersih Keramik. | |
| Formlabs Elastomerik | Resin Silikon 40A | Tergantung pada Peralatan | Suhu Ruangan | Harus dicuci dengan IPA + n-Butil Asetat. | |
| Lilin Formlabs | Lilin yang Dapat Dicetak, Lilin 40 | 0 – 30 menit | Suhu Ruangan | Tanpa UV (Wax V1) | Jangan dipanaskan; paparan panas menyebabkan lilin meleleh. |
| BASF Ultracur3D | Kaku RG 3280 Putih | Tergantung pada Peralatan | Suhu Ruangan | Proses pemanggangan tambahan selama 3 jam meningkatkan HDT dan keputihan. | |
| BASF Ultracur3D | ST 80 yang Tangguh | Tergantung pada Peralatan | Suhu Ruangan | Pengeringan teliti selama 30 menit diperlukan setelah pencucian. | |
| BASF Ultracur3D | Fleksibel EL 60 | Suhu Ruangan | Lapisan yang dicetak memerlukan kepadatan daya tertentu (). | ||
| Loctite Industri | IND405 BK | Pengaturan Tergantung | Suhu Ruangan | Peregangan tinggi; kondisi pada , RH. | |
| Loctite Medis | MED3394 (Dapat disterilkan) | Pengaturan Tergantung | Suhu Ruangan | @ | Biokompatibel (ISO 10993/USP Kelas VI). |
| Elastomer Loctite | IND475 WH | Tergantung pada Peralatan | Terendam dalam Air | Spektrum Luas | Celupkan ke dalam wadah air transparan; oleskan cairan pelepas cetakan. |
| Konsep Loctite | PRO9317 CL | Tergantung pada Peralatan | Suhu Ruangan | LED / Spektrum Luas | Bagian yang tembus cahaya; daya serap air rendah mencegah kekeruhan. |
| Loctite Tangguh | PRO476 BK | Tergantung pada Peralatan | Suhu Ruangan | LED / Spektrum Luas | Ketangguhan tinggi, HDT sedang (). |
Kebutuhan Material Khusus
Mengikuti prosedur standar untuk material khusus akan merusak hasil cetakan Anda. Elastomer seperti Formlabs Silicone 40A memerlukan pencucian kimia khusus. Formula keramik teknis seperti Alumina 4N akan mengalami retakan mikro jika Anda memaparkannya pada sedikit air atau alkohol selama pembersihan.
Jika Anda mencetak resin biokompatibel untuk penggunaan gigi atau medis, Anda harus mengikuti alur kerja yang telah divalidasi oleh produsen secara tepat (pencetakan, pencucian, pengeringan, dan pengerasan akhir). Setiap penyimpangan berarti komponen tersebut akan gagal memenuhi standar keamanan FDA dan ISO.
3. Perangkat Keras Pasca-Pengerasan: Ruang Pengeringan Profesional vs. Pengeringan Suhu Ruangan
Saat menjalankan operasi B2B, Anda tidak dapat mengandalkan sumber UV yang tidak dapat diprediksi seperti sinar matahari langsung. Cuaca berubah-ubah, panjang gelombang bervariasi, dan operator harus memutar bagian secara manual. Pengeringan standar membutuhkan cakupan cahaya yang seragam, kontrol panas yang ketat, dan kesesuaian panjang gelombang yang tepat. Sinar matahari membutuhkan waktu antara 2 hingga 10 jam tergantung pada ketebalan bagian.
Kotak pengeringan DIY murah biasanya menggunakan pita LED UV dasar yang tidak memiliki pengaturan suhu. Saya melihat hal ini menyebabkan konversi inti yang tidak sempurna dan geometri yang melengkung secara terus-menerus.
Stasiun pengeringan profesional menggabungkan pemanas berkapasitas tinggi dengan susunan LED multi-arah. Peralatan ini menjamin kinerja mekanis yang konsisten, mengurangi waktu pemrosesan untuk miniatur hingga 1–2 menit, dan prototipe kompleks hingga 5–15 menit.
Tabel 3: Perbandingan Teknis Unit Pengeringan Profesional
| Spesifikasi Teknis | Formlabs Form Cure (Generasi ke-2) | Formlabs Form Cure L | Kotak CURE Teknik Jahat |
| Keluaran Panjang Gelombang | (Susunan 48 LED) | (45 Modul LED) | Campuran dan (Secara Bersamaan) |
| Daya Radiasi UV | Array Multi-Arah Daya Tinggi | keluaran | |
| Ukuran Ruang | () | ||
| Kisaran Suhu Maksimum | jangkauan | ||
| Rotasi Meja Putar | Platform Putar Standar | Panggung reflektif berputar | Statis (menggunakan panel reflektif yang menyebar) |
| Elemen Pemanas | Konvektif (mencapai ketinggian 60-an) | Elemen konveksi ganda | Panas konveksi internal standar |
| Harga Satuan |
4. Keselamatan Operasional dan Alur Kerja Pencucian
Tata Letak Pencucian Dua Kamar Mandi
Mencuci bagian-bagian dalam pelarut jenuh meninggalkan sisa resin yang belum mengeras pada hasil cetakan Anda, yang merusak hasil akhir permukaan. Saat Anda menggunakan kembali pelarut tersebut, resin yang terlarut akan menumpuk. Mengeluarkan bagian dari rendaman ini akan meninggalkan lapisan tipis yang sangat encer di permukaannya. Ketika lapisan tipis tersebut mengenai ruang UV, ia akan mengeras menjadi lapisan yang mengkilap, lengket, dan tidak rata.
Anda menghindari hal ini dengan menggunakan sistem dua kamar mandi:
- Kamar Mandi “Kotor” Utama: Menghilangkan sebagian besar resin yang belum mengeras.
- Mandi “Bersih” Sekunder: Menggunakan pelarut segar dengan kemurnian tinggi (IPA atau TPM) untuk membersihkan sisa residu.
Penggunaan stasiun pencucian otomatis (seperti Form Wash L) mengontrol pengadukan dan mencegah perendaman berlebihan.
[ Green Part from Printer ]
│
▼
┌───────────────────────┐
│ Pencucian “Kotor” Utama │ <── (Menghilangkan ~90% resin dalam jumlah besar)
└───────────┬───────────┘
│
▼
┌───────────────────────┐
│ Pencucian “Pembersihan” Sekunder│ <── (Pelarut baru; menghilangkan lapisan film)
└───────────┬───────────┘
│
▼
┌───────────────────────┐
│ Keringkan dengan Udara Secara Menyeluruh │ <── (Wajib; mencegah retak)
└───────────┬───────────┘
│
▼
┌───────────────────────┐
│ UV + Pengeringan Termal │ <── (Mencapai hasil akhir mekanis)
└───────────────────────┘
Anda juga perlu memastikan bagian-bagian tersebut benar-benar kering sebelum pengeringan UV. Jika pelarut menempel pada bagian tersebut selama paparan UV, akan terjadi retakan mikro, kekeruhan permukaan yang parah, dan titik-titik lemah. Keringkan bagian-bagian tersebut di rak selama minimal 30 hingga 60 menit, atau gunakan udara bertekanan bersih.
Perendaman Air untuk Penghambatan Oksigen
Jika Anda mencetak menggunakan resin fleksibel atau elastomer (seperti Loctite IND475 atau Formlabs Elastic), pengeringan di udara terbuka akan meninggalkan permukaan yang lengket. Hal ini terjadi karena oksigen atmosfer bereaksi dengan radikal yang dihasilkan oleh foton pada lapisan permukaan, yang menghentikan reaksi berantai polimerisasi lebih awal.
Operator industri merendam bagian-bagian elastomer yang telah dicuci dan dikeringkan dalam wadah transparan berisi air (kaca atau akrilik) sebelum menempatkannya di ruang UV. Air tersebut menghalangi oksigen. Untuk material yang keras seperti IND475, saya sarankan untuk menambahkan lapisan tipis cairan pelepas cetakan pada bagian-bagian tersebut sebelum Anda memasukkannya ke dalam air.
APD dan Keselamatan Toko
Resin cair dapat menyebabkan iritasi kulit, dermatitis kontak, luka bakar kimia, dan alergi pernapasan. Pelarut seperti IPA sangat mudah terbakar dan menghasilkan uap yang berbahaya. Anda memerlukan aturan yang ketat:
- APD: Kenakan sarung tangan nitril tebal (lateks tidak tahan secara kimiawi), kacamata pengaman untuk menghalangi serpihan resin yang beterbangan, dan respirator uap organik.
- Ventilasi: Gunakan ruangan yang berventilasi baik atau lemari asap.
- Pembuangan: Paparkan semua limbah yang terkontaminasi (handuk kertas, sarung tangan) ke sinar UV untuk mengeringkan resin cair sebelum dibuang. Serahkan pelarut jenuh ke layanan pembuangan limbah kimia profesional.
5. FAQ: Pemecahan Masalah Umum Pasca-Pengeringan
Berikut adalah jawaban teknis spesifik untuk lima masalah paling umum yang sering saya lihat ditanyakan oleh operator secara online.
Q1: Apakah hasil cetakan resin saya bisa terlalu mengeras jika saya membiarkannya terlalu lama di dalam ruang UV?
Menjawab: Ya, tetapi bukan seperti yang Anda bayangkan. Waktu tambahan tidak akan meningkatkan ikatan silang, tetapi paparan panas dan sinar UV yang berkepanjangan akan menyebabkan degradasi foto-oksidatif yang parah.
Penjelasannya: Fotopolimerisasi bertindak sebagai kurva asimtotik. Di bawah cahaya standar, polimerisasi mencapai maksimum dalam waktu 15 hingga 30 menit. Waktu paparan UV yang lebih lama tidak berarti lebih banyak ikatan silang. Sebaliknya, hal itu menyerang tulang punggung polimer. Ini menyebabkan penguningan dan menurunkan Elongasi Putus (EAB) pada bagian tersebut, sehingga menjadi rapuh. Misalnya, pengujian Ameralabs XVN-50 menunjukkan bahwa 1 jam pasca-pengerasan mencapai elongasi putus. Setelah 4 minggu di bawah sinar matahari, kualitasnya menurun menjadi , sementara kekuatan tarik sedikit meningkat dari menjadi . Anda dapat mengurangi risiko ini dengan meningkatkan waktu paparan lapisan selama pencetakan (misalnya, 6 detik) untuk membangun matriks mentah yang lebih kuat.
Q2: Mengapa hasil cetakan saya yang sudah kering masih berbau bahan kimia beracun?
Menjawab: Bau itu berasal dari senyawa organik volatil (VOC) yang terperangkap dan uap monomer yang tidak bereaksi yang perlahan-lahan keluar dari bagian tersebut.
Penjelasannya: Bagian yang dipanaskan melepaskan VOC di dalam ruang pengeringan tertutup. Uap ini terperangkap di udara dan menempel kembali ke permukaan bagian tersebut. Bagian yang tebal juga menciptakan gradien konversi: bagian luar mengering sepenuhnya, tetapi bagian inti tetap kurang kering, sehingga monomer yang tidak bereaksi bocor seiring waktu. Anda dapat mengatasi ini dengan membuka ruang pengeringan segera setelah siklus selesai. Kemudian, biarkan bagian tersebut berada di tempat yang berventilasi baik atau lemari asam selama 24 hingga 96 jam untuk menghilangkan gas. Terakhir, aplikasikan primer atau cat untuk menutup permukaan.
Q3: Mengapa hasil cetakan berongga saya retak dan resinnya bocor?
Menjawab: Tanpa lubang drainase, resin cair dan pelarut pembersih akan terjebak di dalam, menyebabkan kerusakan kimia dan penumpukan tekanan uap yang akhirnya merusak hasil cetakan.
Penjelasannya: Cairan yang terperangkap ini menyerang dinding bagian dalam yang telah mengeras, sementara VOC menciptakan tekanan internal. Anda dapat mencegah hal ini dengan mendesain setidaknya dua lubang drainase yang berlawanan (diameter minimum) di setiap bagian berongga untuk memecah vakum. Bilas bagian dalam secara aktif dengan jarum suntik berisi IPA segar hingga cairan yang keluar benar-benar jernih. Karena sinar UV tidak dapat menembus dinding yang buram, Anda harus mengeraskan bagian dalam menggunakan probe UV serat optik atau dengan merendam bagian tersebut dalam air di dalam ruang untuk memantulkan cahaya ke dalam.
Q4: Apakah hasil cetakan resin saya akan meleleh atau berubah bentuk di bawah suhu tinggi?
Menjawab: Hal ini sepenuhnya bergantung pada resinnya, tetapi sebagian besar material standar mulai melunak sekitar dan kemungkinan akan retak jika dipanaskan dengan cepat hingga .
Penjelasannya: Sebagian besar fotopolimer standar dan kelas teknik mencapai suhu maksimum setelah pengerasan. Jika pemanasan terlalu cepat, perbedaan tegangan termal yang ekstrem antara permukaan panas dan inti dingin akan menyebabkan bagian tersebut retak. Suhu di atas itu akan menyebabkan kerusakan kimia, asap beracun, dan terbakar. Jika Anda membutuhkan ketahanan panas yang tinggi, Anda harus menjalankan program pengerasan termal bertahap yang lambat (seperti jadwal Carbons EPX 82) untuk meningkatkan suhu defleksi panas dengan aman.
Q5: Kapan waktu terbaik untuk menghilangkan struktur penyangga?
Menjawab: Anda harus melepaskan penyangga saat bagian tersebut masih dalam “kondisi mentah” sebelum pengeringan UV akhir, dengan sangat sedikit pengecualian.
Penjelasannya: Jaringan polimer dalam keadaan mentah tetap ulet, sehingga titik kontak penyangga tetap lunak. Ini memungkinkan Anda memotong ujungnya dengan rapi, menghindari lekukan permukaan atau retakan mikro. Merendam bagian tersebut dalam air panas selama 1 hingga 2 menit akan melunakkannya lebih lanjut sehingga mudah dikupas. Jika Anda menunggu hingga setelah pengerasan akhir, material akan sepenuhnya terikat silang dan rapuh. Mematahkan penyangga pada tahap itu membutuhkan tenaga yang besar, yang akan merobek sebagian permukaan. Satu-satunya saat Anda mempertahankan penyangga selama pengerasan adalah saat memanggang geometri yang sangat tipis dan memiliki rasio aspek tinggi yang akan melengkung tanpa penyangga fisik yang menahannya di tempatnya.
Kesimpulan
Menentukan secara tepat berapa lama waktu yang dibutuhkan untuk mengeringkan hasil cetakan resin memerlukan pemahaman tentang kimia material spesifik, mengikuti data, dan menggunakan perangkat keras yang terkontrol. Jika Anda mencocokkan suhu dan panjang gelombang UV yang tepat dengan resin spesifik Anda, Anda dapat mengubah hasil cetakan mentah yang rapuh menjadi komponen fungsional berkualitas industri.
Pengaturan pengeringan apa yang Anda gunakan di bengkel Anda? Beri tahu saya di kolom komentar jika Anda mengalami kesulitan dengan profil resin tertentu.