

















Von Felix Lee, CEO bei Forgecise
Veröffentlicht: 25. Mai 2026
Autoreninfo: Felix Lee ist CEO bei Forgecise, spezialisiert auf additive Fertigungsprozesse, B2B-Prozessoptimierung und industrielle Nachbearbeitungsstandards für technische Photopolymere.
Betritt man heute eine professionelle Produktionsstätte für additive Fertigung, fällt auf, dass die Photopolymerisationstechnologien – wie Stereolithographie (SLA), Digital Light Processing (DLP) und LCD-Druck – weit über die einfache Prototypenfertigung hinausgewachsen sind. Sie werden für die Herstellung von Endprodukten eingesetzt.
Doch immer wieder höre ich von Anwendern, die enge technische Toleranzen einhalten müssen, eine bestimmte Frage: Wie lange dauert das Aushärten von Harzdrucken? Um maximale Leistung zu erzielen?
Direkt nach dem Drucken befindet sich das Bauteil im „grünen Zustand“ nur teilweise polymerisiert. Es enthält nicht umgesetzte Monomere, Oligomere und Photoinitiatoren, die in einer halbfesten Polymermatrix eingeschlossen sind. Die Nachhärtung ist der obligatorische letzte Schritt. Sie ist notwendig, um die Vernetzungsdichte zu maximieren und so die optimalen mechanischen, thermischen und chemischen Beständigkeitseigenschaften des Materials zu gewährleisten.
Dieser Leitfaden erläutert die chemischen Mechanismen, listet die offiziellen Herstellerparameter für wichtige industrielle Harzsysteme auf und bietet klare Lösungen für die technischen Herausforderungen, mit denen Anwender täglich konfrontiert werden.
1. Die Chemie hinter der Nachhärtung: Was passiert tatsächlich?
Um die Aushärtungszeit von Harzdrucken zu bestimmen, müssen wir die chemischen Prozesse betrachten. Ein photopolymerisiertes Bauteil erhält seine mechanischen Eigenschaften direkt aus seiner Vernetzungsdichte. Trifft UV-Licht während des Druckvorgangs auf das flüssige Harz, härtet es das Material aus. Sterische Hinderung und Verglasung begrenzen jedoch den tatsächlichen Umwandlungsgrad.
Polymerisationskinetik und konvektive Wärme
Die alleinige Verwendung von UV-Licht reicht bei Hochleistungskunststoffen oft nicht aus. Mit zunehmender Verdichtung des Polymernetzwerks wird die Beweglichkeit der verbleibenden, nicht umgesetzten funktionellen Gruppen eingeschränkt, wodurch der Polymerisationsprozess gestoppt wird.
Den Doppelbindungsumwandlungsanteil drücken wir folgendermaßen aus:
Hierbei bezeichnet die anfängliche Konzentration der Monomer-Doppelbindungen und die verbleibende Konzentration nach der Aushärtungszeit.
Durch die Zufuhr von Konvektionswärme wird thermische Energie in das Polymernetzwerk eingebracht. Dies erhöht die Temperatur in die Nähe oder über die Glasübergangstemperatur ( ). Diese thermische Verschiebung steigert die Beweglichkeit der Polymerketten – ein Phänomen, das mittels dynamisch-mechanischer Analyse (DMA) als α-Übergang ( ) erfasst wird.
Die Speichermodul-Beziehung:
Die Steifigkeit des Polymernetzwerks wird während der Vernetzung gesteuert. Diese molekulare Bewegung ermöglicht es den verbleibenden reaktiven Gruppen, sich zu finden und die Vernetzung abzuschließen.
Wir stellen diese temperaturabhängige Reaktionsgeschwindigkeit mithilfe der Arrhenius-Umwandlungskinetikgleichung dar:
Hierbei ist der präexponentielle Faktor, die Aktivierungsenergie, die universelle Gaskonstante, die absolute Temperatur und die Reaktionsordnung. Dies beweist, warum eine Temperaturerhöhung die Polymerisationsgeschwindigkeit direkt beschleunigt.
Dualhärtungssysteme und thermische Vernetzung
Hochwertige Industrieharze, wie die von Carbon, werden mittels Dualhärtung aushärten. Die primäre Aushärtung erfolgt durch UV-aktivierte Photopolymerisation, um die Geometrie zu fixieren (Grünzustand). Die sekundäre Aushärtung findet in einem Konvektionsofen statt. Dieser Aushärtungsprozess löst eine unabhängige thermische Reaktion aus (ähnlich wie bei Polyurethan oder Epoxidharz), um die erforderliche Festigkeit zu erreichen. Für ein Material wie EPX 82 ist eine 12,5-stündige thermische Aushärtung mit einem Temperaturanstieg von bis zu erforderlich.
Behebung von Maßgenauigkeit und Differenzschwindung
Beim Backen von Bauteilen im Grünzustand schrumpfen diese. Die Hitze verdampft restliche Verdünnungsmittel und fördert die weitere Polymerisation. Dünnere Wände verlieren schneller an Masse und schrumpfen stärker als dickere, was zu ungleichmäßiger Schrumpfung und Verformung führt.
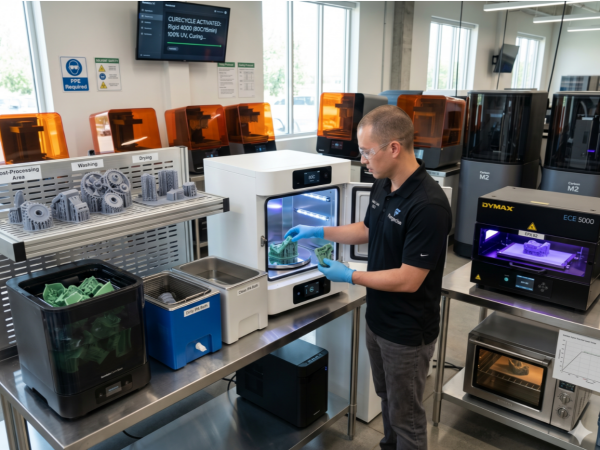
Eine vorläufige UV-Nachhärtung mit Hochleistungs-Flutlichtsystemen – wie beispielsweise einem Dymax ECE 5000 oder einem PCU90 – vor dem eigentlichen Einbrennen der Teile bewirkt drei spezifische Dinge:
- Monomerumwandlung: Es wandelt nicht umgesetzte Monomere im grünen Zustand schnell um und bindet sie chemisch, um den Massenverlust während des Backvorgangs zu reduzieren.
- Erhöhung der grünen Stärke: Es erhöht den grünen Speichermodul und . Dadurch widerstehen Teile mit ungestützten Überhängen auch in Öfen, die hohen Temperaturen ausgesetzt sind, dem durch die Schwerkraft bedingten Durchhängen.
- Verformungsminderung: Es reduziert die differentielle Schrumpfung um bis zu , abhängig vom Harz, und verringert den inneren Druckspannungsverzug um bis zu .
Tabelle 1: Optimierung von Schrumpfung und Genauigkeit durch vorläufige UV-Nachhärtung
| Harzsystem | Konfiguration der Aushärtungseinheit | Dimensionale Geometrie-Metrik | Unbehandelte Schrumpfung | Behandelte Schrumpfung | Reduzierung der relativen Schrumpfung |
| EPX 82 | PCU90 Härtekammer | Wand | Reduktion | ||
| EPX 82 | PCU90 Härtekammer | Wand | Reduktion | ||
| EPX 82 | Dymax Fluteinheit | Wand | Reduktion | ||
| EPX 82 | Dymax Fluteinheit | Wand | Reduktion | ||
| RPU 130 | Dymax Fluteinheit | Wand | Reduktion | ||
| RPU 130 | Dymax Fluteinheit | Wand | Reduktion |
2. Herstellerrichtlinien: Materialspezifische Aushärtungsparameter
Diese Zahlen lassen sich nicht erraten. Um die physikalischen Eigenschaften und Maßtoleranzen korrekt zu erreichen, muss der Prozess exakt auf die Harzchemie, die Teilegeometrie und die Aushärtungsanlage abgestimmt sein.
Tabelle 2: Aushärtungsparameter für professionelle und industrielle Harze
| Materialfamilie | Harzversion | UV-Härtungsdauer | Kammertemperatur | UV-Wellenlänge | Wichtige mechanische Zielvorgaben / Besondere Hinweise |
| Formlabs Standard | Grau, Schwarz, Weiß, Farbe | 30 – 60 Minuten | 60 Minuten maximieren den Zugmodul. | ||
| Formlabs V5 | Schwarz V5, Transparent V5 | 5 – 15 Minuten | Raumtemperatur / | 5 Minuten bei Raumtemperatur erhalten die maximale Maßgenauigkeit. | |
| Formlabs Rigid | Starr 4000 | 15 Minuten | Erhöht den Elastizitätsmodul um ; Überhärtung vermeiden. | ||
| Formlabs Engineering | Entwurf, Entwurf V2 | 5 Minuten | Raumtemperatur / | Für die Dehnungsmessung Raumtemperatur verwenden; für die Zugfestigkeitsmessung. | |
| Formlabs Spezialität | Aluminiumoxid 4N Harz | Geräteabhängig | Keine (Lufttrocknen) | Bei Kontakt mit Wasser/IPA können Risse entstehen; verwenden Sie Keramikreinigungslösung. | |
| Formlabs Elastomeric | Silikonharz 40A | Geräteabhängig | Raumtemperatur | Muss mit IPA + n-Butylacetat gewaschen werden. | |
| Formlabs Wachs | Gießwachs, Wachs 40 | 0 – 30 Minuten | Raumtemperatur | Kein UV-Schutz (Wachs V1) | Nicht erhitzen; thermische Einwirkung führt zum Schmelzen des Wachses. |
| BASF Ultracur3D | Starrer RG 3280 Weiß | Geräteabhängig | Raumtemperatur | Dreistündiges Nachbacken verbessert die HDT und den Weißgrad. | |
| BASF Ultracur3D | Robuster ST 80 | Geräteabhängig | Raumtemperatur | Nach dem Waschen ist ein sorgfältiges 30-minütiges Trocknen erforderlich. | |
| BASF Ultracur3D | Flexibles EL 60 | Raumtemperatur | Die gedruckten Schichten benötigen spezifische Leistungsdichten (). | ||
| Loctite Industrie | IND405 BK | Setupabhängig | Raumtemperatur | Hohe Dehnung; Zustand bei , RH. | |
| Loctite Medical | MED3394 (sterilisierbar) | Setupabhängig | Raumtemperatur | @ | Biokompatibel (ISO 10993/USP Klasse VI). |
| Loctite Elastomer | IND475 WH | Geräteabhängig | Untergetaucht in Wasser | Breites Spektrum | In ein transparentes Wassergefäß eintauchen; Trennmittel auftragen. |
| Loctite-Konzept | PRO9317 CL | Geräteabhängig | Raumtemperatur | LED / Breitspektrum | Lichtdurchlässige Teile; geringe Wasseraufnahme verhindert Trübung. |
| Loctite Tough | PRO476 BK | Geräteabhängig | Raumtemperatur | LED / Breitspektrum | Hohe Zähigkeit, moderate Wärmeformbeständigkeit (). |
Spezielle Materialanforderungen
Die Anwendung von Standardverfahren für Spezialmaterialien kann Ihre Drucke ruinieren. Elastomere wie Formlabs Silicone 40A erfordern spezielle chemische Reinigungen. Technische Keramikformeln wie Alumina 4N neigen zu Mikrorissen, wenn sie bei der Reinigung mit Spuren von Wasser oder Alkohol in Berührung kommen.
Beim Drucken biokompatibler Harze für zahnmedizinische oder medizinische Zwecke muss der vom Hersteller validierte Arbeitsablauf (Drucken, Waschen, Trocknen und Nachhärten) exakt eingehalten werden. Jede Abweichung führt dazu, dass die Teile die Sicherheitsstandards der FDA und ISO nicht erfüllen.
3. Nachhärtung von Hardware: Professionelle Kammern vs. Umgebungshärtung
Im B2B-Bereich sind unvorhersehbare UV-Quellen wie direktes Sonnenlicht ungeeignet. Wetterschwankungen und unterschiedliche Wellenlängen führen zu Verzögerungen, und die Teile müssen manuell gedreht werden. Für eine optimale Aushärtung sind eine gleichmäßige Lichtverteilung, präzise Temperaturregelung und eine exakte Wellenlängenanpassung erforderlich. Die Aushärtung unter Sonnenlicht dauert je nach Teiledicke zwischen 2 und 10 Stunden.
Billige DIY-Härtungsboxen sind meist mit einfachen UV-LED-Bändern ausgestattet, die keine Temperaturregelung bieten. Das führt immer wieder zu unvollständiger Kernumwandlung und verzogenen Geometrien.
Professionelle Aushärtungsstationen kombinieren leistungsstarke Heizelemente mit multidirektionalen LED-Arrays. Diese Geräte gewährleisten eine gleichbleibende mechanische Leistung und verkürzen die Bearbeitungszeiten für Miniaturen auf 1–2 Minuten und für komplexe Prototypen auf 5–15 Minuten.
Tabelle 3: Technischer Vergleich professioneller Aushärtungsgeräte
| Technische Spezifikation | Formlabs Form Cure (2. Generation) | Formlabs Form Cure L | Wicked Engineering CUREbox |
| Wellenlängenausgang | (48-LED-Array) | (45-LED-Module) | Gemischt und (gleichzeitig) |
| UV-Bestrahlungsstärke | Hochleistungsfähiges multidirektionales Array | Ausgabe | |
| Kammer Kammergröße | () | ||
| Maximaler Temperaturbereich | Reichweite | ||
| Drehtellerrotation | Standard-Drehplattform | Drehbarer Spiegeltisch | Statisch (verwendet diffuse reflektierende Paneele) |
| Heizelemente | Konvektiv (erreicht in den 60ern) | Doppelte Konvektionselemente | Standardmäßige interne Konvektionswärme |
| Listenpreis pro Einheit |
4. Betriebssicherheit und Waschabläufe
Die Zwei-Badewannen-Waschanlage
Das Waschen von Bauteilen in gesättigten Lösungsmitteln hinterlässt Harzreste auf den Drucken, was die Oberflächenbeschaffenheit beeinträchtigt. Bei wiederholter Verwendung des Lösungsmittels sammelt sich gelöstes Harz an. Nach dem Herausnehmen eines Bauteils aus diesem Bad befindet sich ein stark verdünnter Film darauf. Beim Kontakt mit der UV-Kammer härtet dieser Film zu einer glänzenden, klebrigen und unebenen Schicht aus.
Dies lässt sich durch die Verwendung eines Zwei-Badezimmer-Systems vermeiden:
- Primäres „schmutziges“ Bad: Entfernt den Großteil des nicht ausgehärteten Harzes.
- Zweites „sauberes“ Bad: Verwendet hochreines () frisches Lösungsmittel (IPA oder TPM), um die verbleibenden Rückstände abzuwaschen.
Der Einsatz automatisierter Waschstationen (wie der Form Wash L) kontrolliert die Bewegung und verhindert ein zu langes Einweichen.
[ Green Part from Printer ]
│
▼
┌────────────────────────┐
│ Primäre „Schmutz“wäsche │ <── (Entfernt ca. 90 % des Harzes)
└───────────┬───────────┘
│
▼
┌────────────────────────┐
│ Zweiter „Reinigungs“-Waschgang│ <── (Frisches Lösungsmittel; entfernt Film)
└───────────┬───────────┘
│
▼
┌────────────────────────┐
│ Gründlich an der Luft trocknen lassen │ <── (Obligatorisch; verhindert Risse)
└───────────┬───────────┘
│
▼
┌────────────────────────┐
│ UV- und Wärmehärtung │ <── (Erreicht die endgültigen mechanischen Eigenschaften)
└────────────────────────┘
Außerdem müssen die Teile vor der UV-Härtung vollständig trocken sein. Wenn während der UV-Bestrahlung Lösungsmittel auf dem Teil verbleibt, entstehen Mikrorisse, starke Oberflächentrübungen und Schwachstellen. Trocknen Sie die Teile mindestens 30 bis 60 Minuten lang an der Luft auf einem Gestell oder verwenden Sie saubere Druckluft.
Wassereintauchen zur Sauerstoffhemmung
Beim Drucken flexibler oder elastomerer Harze (wie Loctite IND475 oder Formlabs Elastic) entsteht durch die Aushärtung an der Luft eine klebrige Oberfläche. Dies liegt daran, dass der Luftsauerstoff mit photogenerierten Radikalen an der Oberfläche reagiert und so die Polymerisationskettenreaktion vorzeitig stoppt.
Industrielle Anwender tauchen gewaschene, trockene Elastomerteile in einen transparenten, mit Wasser gefüllten Behälter (Glas oder Acryl), bevor sie diese in die UV-Kammer geben. Das Wasser blockiert den Sauerstoff. Bei zähen Materialien wie IND475 empfehle ich, die Teile vor dem Eintauchen in das Wasser mit einer dünnen Schicht Trennmittel zu versehen.
Persönliche Schutzausrüstung und Sicherheit im Geschäft
Flüssige Harze verursachen Hautreizungen, Kontaktdermatitis, Verätzungen und Atemwegsallergien. Lösungsmittel wie Isopropanol sind leicht entzündlich und erzeugen ätzende Dämpfe. Strenge Regeln sind erforderlich:
- PSA: Tragen Sie dicke Nitrilhandschuhe (Latex versagt chemisch), eine Schutzbrille zum Schutz vor umherfliegenden Harzspänen und eine Atemschutzmaske gegen organische Dämpfe.
- Belüftung: Verwenden Sie gut belüftete Räume oder Abzüge.
- Entsorgung: Kontaminierte Abfälle (Papiertücher, Handschuhe) sollten vor der Entsorgung UV-Licht ausgesetzt werden, um das flüssige Harz auszuhärten. Gesättigte Lösungsmittel sind an professionelle Entsorgungsunternehmen für chemische Abfälle zu übergeben.
5. FAQ: Behebung häufiger Probleme bei der Nachbearbeitung
Hier sind die konkreten technischen Antworten auf die fünf häufigsten Probleme, nach denen Betreiber online fragen.
Frage 1: Kann mein Harzdruck überhärten, wenn ich ihn zu lange in der UV-Kammer lasse?
Antwort: Ja, aber nicht so, wie Sie vielleicht denken. Zusätzliche Zeit erhöht die Vernetzung nicht, aber anhaltende Hitze- und UV-Bestrahlung führt zu starker photooxidativer Zersetzung.
Die Erklärung: Die Photopolymerisation verläuft asymptotisch. Unter Standardlicht erreicht die Polymerisation innerhalb von 15 bis 30 Minuten ihr Maximum. Längere UV-Bestrahlung führt nicht zu mehr Vernetzung, sondern greift das Polymergerüst an. Dies verursacht eine Vergilbung und verringert die Bruchdehnung (EAB) des Bauteils, wodurch es spröde wird. Beispielsweise zeigt die Prüfung von Ameralabs XVN-50, dass die Bruchdehnung nach einer Stunde Nachhärtung auf einen bestimmten Wert sinkt. Nach vier Wochen Sonnenlicht verschlechtert sich die Bruchdehnung weiter, während die Zugfestigkeit nur geringfügig ansteigt. Dieses Risiko lässt sich reduzieren, indem man die Belichtungszeit der einzelnen Schichten beim Drucken erhöht (z. B. auf 6 Sekunden), um eine robustere Matrix im Grünzustand zu erzeugen.
Frage 2: Warum riechen meine ausgehärteten Drucke immer noch nach giftigen Chemikalien?
Antwort: Dieser Geruch stammt von eingeschlossenen flüchtigen organischen Verbindungen (VOCs) und nicht umgesetzten Monomerdämpfen, die langsam aus dem Bauteil austreten.
Die Erklärung: Beim Erhitzen der Teile werden in der geschlossenen Aushärtungskammer flüchtige organische Verbindungen (VOCs) freigesetzt. Diese Dämpfe verbleiben in der Luft und lagern sich wieder auf der Oberfläche der Teile ab. Dicke Teile erzeugen zudem einen Umwandlungsgradienten: Die Außenseite härtet vollständig aus, der Kern bleibt jedoch unvollständig ausgehärtet und gibt mit der Zeit nicht umgesetzte Monomere ab. Dies lässt sich beheben, indem die Aushärtungskammer unmittelbar nach Abschluss des Zyklus geöffnet wird. Anschließend sollten die Teile 24 bis 96 Stunden lang in einem gut belüfteten Raum oder Abzug entgast werden. Zum Schluss wird eine Grundierung oder Lackierung aufgetragen, um die Oberfläche zu versiegeln.
Frage 3: Warum reißen meine Hohldrucke und das Harz tritt aus?
Antwort: Ohne Ablauflöcher bleiben flüssiges Harz und Reinigungsmittel im Inneren stecken, was zu chemischen Schäden und einem Anstieg des Dampfdrucks führt, der schließlich zum Aufplatzen des Drucks führt.
Die Erklärung: Die eingeschlossene Flüssigkeit greift die ausgehärteten Innenwände an, während VOCs einen Innendruck erzeugen. Dies lässt sich verhindern, indem man in jedes Hohlteil mindestens zwei gegenüberliegende Ablauflöcher (Mindestdurchmesser) einbaut, um das Vakuum aufzuheben. Spülen Sie das Innere gründlich mit einer Spritze voller frischem Isopropanol (IPA), bis das ablaufende Wasser vollständig klar ist. Da UV-Licht undurchsichtige Wände nicht durchdringen kann, muss die Aushärtung von innen mit einer UV-Lichtsonde mittels Glasfaser oder durch Eintauchen des Bauteils in Wasser innerhalb der Kammer erfolgen, um das Licht nach innen zu reflektieren.
Frage 4: Werden meine Harzdrucke bei starker Hitze schmelzen oder sich verformen?
Antwort: Das hängt ganz vom Harz ab, aber die meisten Standardmaterialien beginnen bei etwa 100 °C zu erweichen und reißen wahrscheinlich, wenn sie schnell auf 100 °C erhitzt werden.
Die Erklärung: Die meisten Standard- und technischen Fotopolymere erreichen nach der Aushärtung eine maximale Temperatur von [Wert fehlt]. Wird diese zu schnell erreicht, führt der extreme Temperaturunterschied zwischen der heißen Oberfläche und dem kalten Kern zu Rissen im Bauteil. Jede höhere Temperatur verursacht chemische Zersetzung, giftigen Rauch und Verbrennungen. Für eine hohe Hitzebeständigkeit ist ein langsames, mehrstufiges thermisches Nachhärtungsprogramm (wie z. B. Carbons EPX 82) erforderlich, um die Wärmeformbeständigkeitstemperatur sicher zu erhöhen.
Frage 5: Wann ist der beste Zeitpunkt, um Stützkonstruktionen zu entfernen?
Antwort: Die Stützstrukturen sollten entfernt werden, solange sich das Teil noch im „grünen Zustand“ befindet, bevor die endgültige UV-Aushärtung erfolgt. Ausnahmen gibt es nur in sehr wenigen Fällen.
Die Erklärung: Das Polymernetzwerk im grünen Zustand bleibt duktil, wodurch die Kontaktpunkte der Stützstrukturen weich bleiben. So lassen sich die Spitzen sauber abschneiden, ohne dass Oberflächenunebenheiten oder Mikrorisse entstehen. Durch kurzes Eintauchen des Teils in heißes Wasser (1–2 Minuten) werden die Spitzen noch weicher und lassen sich leichter ablösen. Wartet man bis nach der Aushärtung, ist das Material vollständig vernetzt und spröde. Das Abbrechen der Stützstrukturen erfordert dann viel Kraft, wodurch große Stücke aus der Oberfläche herausgerissen werden. Stützstrukturen werden während des Aushärtens nur dann belassen, wenn extrem dünne Geometrien mit hohem Aspektverhältnis gebacken werden, die sich ohne eine fixierende Vorrichtung verziehen würden.
Zusammenfassung
Um die Aushärtungszeit von Harzdrucken exakt zu bestimmen, ist es wichtig, die spezifische Materialchemie zu verstehen, die Daten zu beachten und die richtige Hardware zu verwenden. Durch die Abstimmung von Temperatur und UV-Wellenlänge auf das jeweilige Harz lassen sich empfindliche, grüne Drucke in funktionale, industrietaugliche Bauteile verwandeln.
Welche Aushärtungsanlage verwenden Sie in Ihrer Werkstatt? Teilen Sie mir in den Kommentaren mit, falls Sie Probleme mit einem bestimmten Harzprofil haben.