

















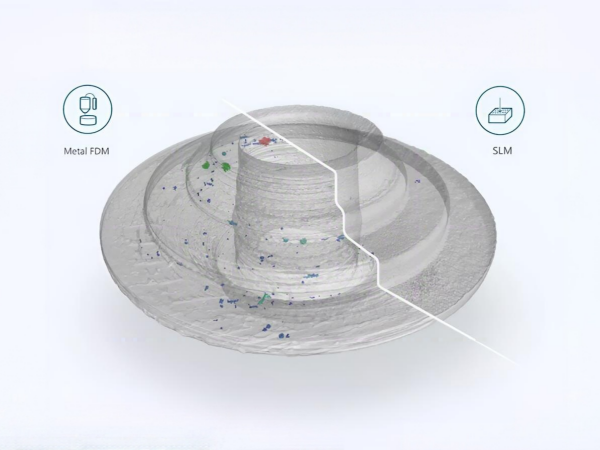
Dans le domaine de l’impression 3D métal, bien que les deux méthodes permettent de produire des pièces rigides, leurs principes fondamentaux sont très différents. Actuellement, les deux technologies les plus discutées sur le marché sont : Fusion laser sur lit de poudre (SLM), qui repose sur la « fusion », et Jet de liant ou Métal FDM, qui sont basées sur le « frittage/liaison ».
Pour aider chacun à mieux comprendre les différences entre ces deux technologies, nous avons sélectionné les plus courantes 316L et aciers inoxydables 17-4PH comme échantillons pour mener une comparaison approfondie sur quatre aspects : performance du matériau, microstructure, dureté et précision.
Principe fondamental : Fusion vs Liaison
Tout d’abord, il convient de clarifier un point : bien que les deux techniques soient appelées impression 3D, les principes de Beranda Les imprimantes et les imprimantes industrielles sont complètement différentes.
- SLM (Fusion laser) : C’est un peu comme du « soudage ». On utilise des lasers à haute énergie pour faire fondre complètement de la poudre métallique, qui se solidifie ensuite, couche par couche.
- Jet de liant/FDM (frittage) : C’est un peu comme du collage ou de la poterie. On utilise d’abord un liant pour agglomérer la poudre et former une ébauche, ou bien on l’extrude comme du dentifrice. Enfin, il faut la placer dans un four à haute température pour brûler le liant et fusionner les particules métalliques (frittage).
Duel de performances : Qui est le plus fort ?
① Densité (Y a-t-il des vides internes ?)
La densité détermine directement la résistance et la durabilité d’une pièce.
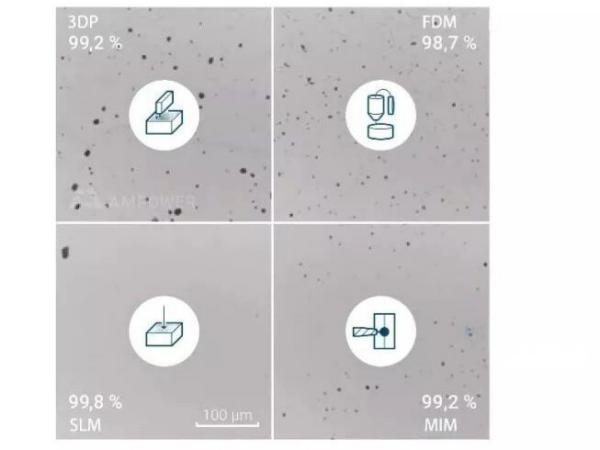
- Technologie SLM : Excellentes performances. Elle atteint généralement une densité de 99,8% ou plus, avec pratiquement aucune cavité interne et des performances proches de celles des métaux forgés traditionnellement.
- Jet de liant/FDM : Puisqu’elle repose sur un frittage à haute température pour la fusion, la présence de pores microscopiques est inévitable à l’intérieur. Bien que des procédés de haute qualité puissent permettre d’atteindre plus de 99%, généralement (surtout dans les procédés MIM), la densité se situe entre 95 % à 97 %. Cela signifie que la technologie SLM présente un léger avantage en matière de contrôle des pores.
2. Résistance à la traction et dureté (Qui est le plus dur ?)
- Force: Que ce soit par la technologie SLM ou Binder Jetting, la résistance à la traction de l’acier inoxydable 316L et 17-4PH imprimé peut répondre aux normes internationales (telles que ASTM A276) et est supérieure à celle des pièces moulées traditionnelles.
- Différence: Les pièces imprimées par SLM présentent généralement des taux de remplissage extrêmement élevés. limite d’élasticité En raison de la vitesse de refroidissement rapide et de la finesse du grain, les pièces fabriquées par jet de liant répondent aux normes de résistance, mais leur dureté est souvent légèrement inférieure aux normes requises. Ceci est lié au traitement de mise en solution pendant le frittage et à la porosité résiduelle.
- Microstructure : L’acier 316L imprimé par SLM présente une structure austénitique jumelée typique ; tandis que l’acier 17-4PH présente une structure martensitique.
Précision et surface : qui est le plus délicat ?
Pour les pièces de précision, leur utilisation directe après impression dépend de l’état de surface et de la précision dimensionnelle.
Rugosité de surface :
- SLM : La qualité de surface est généralement supérieure à celle des pièces moulées, mais inférieure à celle des surfaces usinées avec précision. Un sablage ou un polissage ultérieur est généralement nécessaire.
- Jet de liant/FDM : La rugosité de surface est fortement influencée par la direction de construction, et des déformations sont susceptibles de se produire pendant le processus de frittage, ce qui donne une surface moins plane que celle obtenue par SLM.
Précision dimensionnelle :
- SLM : Précision extrêmement élevée avec déformation minimale, adaptée à la fabrication de pièces aux exigences de tolérance strictes.
- Jet de liant/FDM : Lors du frittage, les pièces sont sujettes au retrait et à la déformation (par exemple, au niveau de la bague extérieure). Si une haute précision est requise, un usinage préalable est généralement nécessaire avant le frittage, ou bien un usinage ultérieur doit être envisagé.
Étendue des choix matériels : qui a le plus de choix ?
- Jet de liant : En théorie, ce procédé présente une forte compatibilité ; tout matériau adapté au moulage par injection de métal (MIM) peut être envisagé. Parmi les matériaux couramment disponibles sur le marché, on trouve l’acier inoxydable 316L, l’acier inoxydable 17-4PH, le cuivre pur, les alliages d’aluminium, etc.
- SLM : Elle propose actuellement une plus grande variété de matériaux formables, notamment l’aluminium, le titane, les superalliages à base de nickel, les métaux précieux et même le magnésium. En principe, tout matériau métallique soudable peut être utilisé pour la fusion laser sur lit de poudre.
Tableau comparatif récapitulatif
Pour vous aider à mieux comprendre, nous avons établi le tableau comparatif suivant :
| Dimension de comparaison | SLM (Fusion laser) | Jet de liant / FDM (Frittage) |
|---|---|---|
| Densité interne | Extrêmement élevé (plus de 99,8 %), proche du métal forgé | Relativement élevé (95-99 %), légèrement inférieur à celui du SLM, contient des micropores |
| Propriétés mécaniques | Limite d’élasticité élevée, excellentes performances | Conforme aux normes, mais la dureté et la ductilité sont légèrement inférieures. |
| Précision dimensionnelle | Haute résistance, déformation minimale, convient aux pièces de précision | Ce matériau, sujet à la déformation lors du frittage, nécessite un traitement auxiliaire. |
| Sélection des matériaux | Très large gamme (titane, aluminium, acier, superalliages, etc.) | Relativement large (principalement acier inoxydable, cuivre, aluminium, etc., matériaux MIM) |
| Principal avantage | Bonnes performances, rendu dense, sans post-traitement complexe | Adapté aux formes complexes, théoriquement adapté à la production de masse |
Conclusion
Il n’existe pas de technologie « idéale », seulement l’application la plus adaptée.
Si vous appréciez maîtrise des coûts, structures internes complexes ou production de masse De plus, les exigences en matière de densité ne sont pas extrêmement critiques. Jet de liant ou FDM métal sont des solutions alternatives très prometteuses.
Si vous poursuivez performances ultimes, haute résistance et haute précision (comme les pièces aérospatiales, les implants médicaux), Technologie SLM est actuellement le choix privilégié car il permet d’imprimer du métal dense quasiment sans défaut.
À propos Forgecise
Forgecise est un innovateur dans le domaine de la technologie de fabrication additive, dédié à la fourniture de matériaux, d’équipements et de solutions de processus d’impression 3D métal haute performance pour la fabrication de moules, l’énergie et d’autres secteurs industriels.
Paul Li
Directeur technique | Auteur18 ans d’expérience dans la recherche et le développement d’équipements d’impression 3D et de procédés de fabrication additive, permettant une fabrication intelligente et efficace de pièces complexes.