

















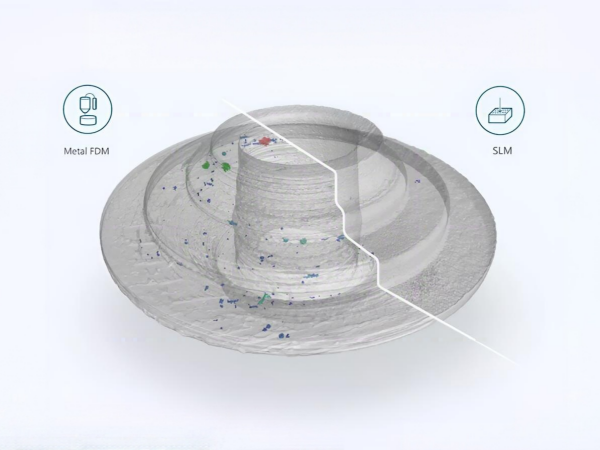
金属3Dプリンティングの世界では、どちらの方法も最終的には硬い部品を製造できますが、その根本原理は大きく異なります。現在、市場で最も議論されている2つの技術は レーザー粉末床溶融法(SLM)これは「溶解」に基づいており、 バインダージェット方式 または 金属FDMこれらは「焼結/結合」に基づいています。
これら2つの技術の違いをよりよく理解していただくために、最も一般的なものを選びました。 316L そして 17-4PHステンレス鋼 材料性能、微細構造、硬度、精度という4つの側面について詳細な比較を行うためのサンプルとして使用する。
基本原理:融解と結合
まず、1点明確にしておく必要があります。どちらも3Dプリンティングと呼ばれていますが、 Beranda プリンターと産業用プリンターは全く異なるものです。
- SLM(レーザー溶融): それは「溶接」に似ています。高エネルギーレーザーを使って金属粉末を完全に溶かし、それが固まって層状に積み重なっていくのです。
- バインダージェッティング/FDM(焼結): それは「接着」や「陶芸」に似ています。まず、バインダーを使って粉末を結合させ、「成形体」を作るか、歯磨き粉のように押し出します。最後に、高温の炉に入れてバインダーを焼き切り、金属粒子を融合させます(焼結)。
パフォーマンス対決:どちらが強いのか?
① 密度(内部に空隙があるか?)
密度は部品の強度と耐久性を直接的に決定する。
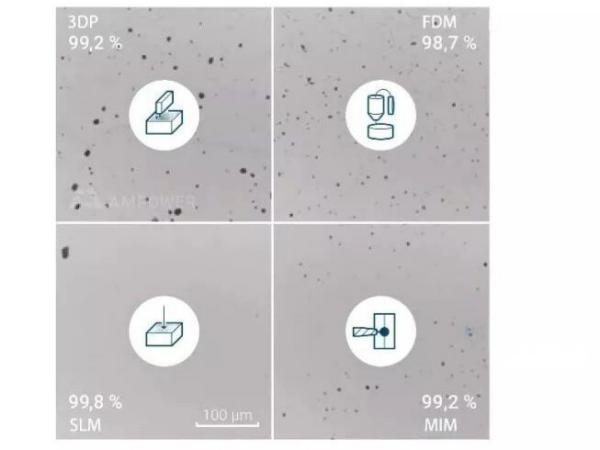
- SLM技術: 優れた性能。通常、密度は 99.8% またはそれ以上の強度を持ち、内部にほとんど空隙がなく、従来の鍛造金属に近い性能を発揮する。
- バインダージェッティング/FDM: 高温焼結による溶融に依存するため、内部に微細な気孔が生じるのは避けられない。高品質のプロセスでは、 99%一般的に(特にMIMプロセスでは)密度は 95%~97%. これは、SLM技術が毛穴コントロールにおいてわずかに優位性を持っていることを意味する。
② 引張強度と硬度(どちらが硬いか?)
- 強さ: SLM技術またはバインダージェッティング技術のいずれを使用した場合でも、316Lおよび17-4PHステンレス鋼をプリントした場合の引張強度は国際規格(ASTM A276など)を満たし、従来の鋳造部品よりも高い。
- 違い: SLMでプリントされた部品は通常、非常に高い 降伏強度 急速な冷却速度と微細な結晶粒のため、バインダージェット方式で製造された部品は強度基準を満たしていますが、硬度は要求される基準よりもわずかに低い場合が多く、これは焼結工程における固溶化処理と残留気孔率に関係しています。
- 微細構造: SLMで造形された316Lは典型的な双晶オーステナイト組織を示すのに対し、17-4PHはマルテンサイト組織を示す。
精度と表面:どちらがより繊細か?
精密部品の場合、印刷後すぐに使用できるかどうかは、表面仕上げと寸法精度によって決まります。
表面粗さ:
- SLM: 表面品質は通常、鋳造品より優れているが、高精度機械加工面ほどではない。そのため、通常は後処理としてサンドブラストまたは研磨が必要となる。
- バインダージェッティング/FDM: 表面粗さは造形方向によって大きく左右され、焼結工程中に変形が生じやすいため、SLMで造形した場合ほど平坦な表面が得られない。
寸法精度:
- SLM: 極めて高い精度と最小限の変形を実現し、厳しい公差要件が求められる部品の製造に適しています。
- バインダージェッティング/FDM: 焼結工程では、部品は収縮や変形(例えば、外輪周辺の変形)を起こしやすい。高い精度が求められる場合は、通常、焼結前にフライス加工を行うか、焼結後の機械加工を受け入れる必要がある。
素材の幅広さ:どちらがより多くの選択肢を持っているか?
- バインダージェット方式: 理論的には高い適合性があり、MIM(金属射出成形)に適した材料であれば何でも試すことができます。現在市販されている一般的な材料には、316L、17-4PH、純銅、アルミニウム合金などがあります。
- SLM: 現在では、アルミニウム、チタン、ニッケル基超合金、貴金属、さらにはマグネシウムなど、より多様な成形可能な材料を提供しています。原則として、 溶接可能なあらゆる金属材料 レーザー粉末床溶融法に使用できます。
要約比較表
より直感的に理解していただけるよう、以下の比較表を作成しました。
| 比較次元 | SLM(レーザー溶融) | バインダージェッティング/FDM(焼結) |
|---|---|---|
| 内部密度 | 極めて高い(99.8%以上)、鍛造金属に近い | 比較的高い(95~99%)、SLMよりわずかに低い、微細孔を含む |
| 機械的特性 | 高い降伏強度、優れた性能 | 規格は満たしているが、硬度と延性はやや劣る。 |
| 寸法精度 | 高い精度、最小限の変形、精密部品に適しています。 | 焼結中に変形しやすい媒体であり、補助的な処理が必要である。 |
| 材料選定 | 非常に幅広い材質に対応可能(チタン、アルミニウム、鋼鉄、超合金など) | 比較的幅広い(主にステンレス鋼、銅、アルミニウムなどのMIM材料) |
| 主な利点 | パフォーマンス良好、高密度、複雑な後処理なし | 複雑な形状にも適しており、理論的には量産にも適している。 |
結論
「最高の」技術など存在せず、あるのは最も適した用途だけだ。
もしあなたが価値を認めるなら コスト管理、複雑な内部空洞構造、または大量生産 さらに、密度の要件は極めて重要ではなく、 バインダージェッティングまたは金属FDM これらは非常に有望な代替ソリューションである。
もしあなたが追求するなら 最高の性能、高い強度、そして高精度 (航空宇宙部品、医療用インプラントなど) SLM技術 ほぼ欠陥のない高密度金属を印刷できるため、現在では最も好まれる選択肢となっている。
について Forgecise
Forgecise は、積層造形技術の革新企業であり、金型製造、エネルギー、電力、その他の産業分野向けに、高性能な金属3Dプリント材料、装置、およびプロセスソリューションを提供することに専念しています。
ポール・リー
最高技術責任者 | 著者3Dプリンティング装置および積層造形プロセスの研究開発において18年の経験を持ち、複雑な部品の効率的かつインテリジェントな製造を実現します。