

















- 1. Парадокс силы: почему сильный в статическом состоянии, но слабый в динамическом?
- 2. Карта недостатков: Кто является «невидимым убийцей» усталости в повседневной жизни?
- 3. Шероховатость поверхности: фатальный недостаток деталей, изготовленных методом 3D-печати.
- 4. Решение: Как повысить производительность за счет оптимизации процессов и постобработки?
- 5. Прорыв на передовой: «Тройная линия обороны»
- Заключение
- О Forgecise
В аэрокосмической, медицинской и автомобильной отраслях 3D-печать металлом (аддитивное производство) постепенно переходит от прототипирования к производству компонентов, критически важных с точки зрения безопасности. Однако для того, чтобы действительно заменить традиционные процессы ковки или литья, необходимо преодолеть ключевой порог: показатели усталости.
В отличие от традиционного производства, послойная структура деталей, напечатанных на 3D-принтере, делает их микроструктуру, распределение дефектов и остаточные напряжения более сложными. В этой статье мы рассмотрим, как эти факторы влияют на «срок службы» деталей и как отрасль решает эту проблему путем оптимизации процесса и постобработки.
1. Парадокс силы: почему сильный в статическом состоянии, но слабый в динамическом?
При 3D-печати металлических деталей часто наблюдается «смещение»:
- Отличная статическая прочность: Из-за чрезвычайно высоких скоростей охлаждения в процессе 3D-печати детали часто имеют внутри очень мелкозернистую микроструктуру (например, мелкие зерна). Согласно принципам материаловедения, чем мельче зерна, тем выше прочность. Поэтому прочность на растяжение деталей, полученных методом 3D-печати, обычно превосходит прочность литых деталей и может даже достигать уровня кованых изделий.
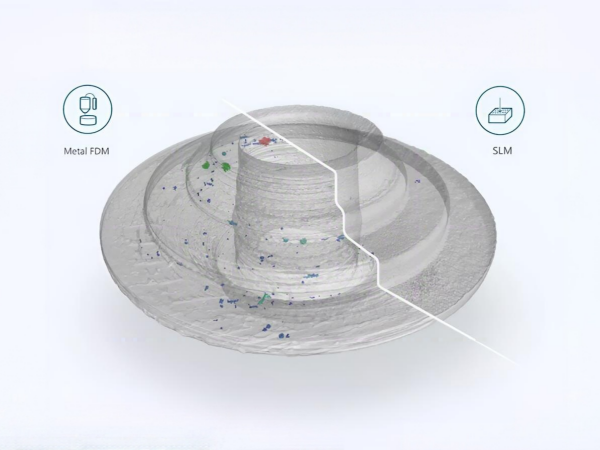
- Хрупкость показателей утомляемости: Усталостное разрушение часто начинается с микроскопических дефектов. При циклической нагрузке микропоры и участки несплавления в материале становятся «точками срабатывания» для концентрации напряжений. Даже если статические испытания на растяжение пройдены успешно, эти крошечные дефекты могут привести к преждевременному разрушению деталей при динамической нагрузке.
2. Карта недостатков: Кто является «невидимым убийцей» усталости в повседневной жизни?
Колебания энергии, подаваемой в процессе 3D-печати (слишком высокая или слишком низкая энергия), приводят к различным типам дефектов, каждый из которых в разной степени ухудшает усталостную прочность:
表格
| Тип дефекта | Морфологические характеристики | Причина образования | Уровень опасности |
|---|---|---|---|
| Газовые поры | Сферическая или овальная | Газ, запертый в порошке или в защитном газе. | Середина |
| Отсутствие слияния | Неправильная форма, острые края | Недостаточное количество энергии; порошок между слоями или линиями сканирования не полностью расплавлен. | Чрезвычайно высокий |
| Трещины | Тонкий и полосатый | Чрезмерное остаточное напряжение или термическая хрупкость материала | Высокий |
Ключевой момент: Дефекты, вызванные несплавлением, из-за своей неправильной формы и острых краев создают чрезвычайно высокую концентрацию напряжений и являются более разрушительными, чем сферические газовые поры. Кроме того, эти дефекты часто проявляют анизотропия (направленность), то есть влияние дефектов на прочность значительно варьируется в зависимости от направления печати.
3. Шероховатость поверхности: фатальный недостаток деталей, изготовленных методом 3D-печати.
Исследования показывают, что для необработанных деталей, изготовленных методом 3D-печати, шероховатость поверхности является основным фактором, влияющим на усталостную долговечность.
- Эффект поверхности: На поверхности деталей, напечатанных на 3D-принтере, обычно присутствуют полурасплавленные частицы порошка, образующие неровный рельеф. Эти дефекты поверхности действуют как бесчисленные микроскопические выемки, легко вызывая образование трещин.
- Поддержка данных: Экспериментальные данные показывают, что усталостная долговечность образцов из сплава Ti6Al4V, полученных методом 3D-печати, может быть… более чем в 4 раза короче чем у обработанных образцов. Подавляющее большинство усталостных трещин возникает на поверхности, а не из-за внутренних дефектов.
4. Решение: Как повысить производительность за счет оптимизации процессов и постобработки?
Для приведения деталей, напечатанных на 3D-принтере, в соответствие с промышленными стандартами необходимо использовать «комбинированный пуансон» для устранения дефектов и напряжений:
Оптимизация процесса (контроль источника)
- Настройка параметров: Точное управление мощностью лазера, скоростью сканирования и шагом сканирования обеспечивает стабильность расплавленной ванны, уменьшая образование газовых пор и отсутствие плавления в источнике.
- Высококачественный порошок: Для уменьшения захвата газа используйте порошок с высокой сферичностью и разумным распределением частиц по размерам.
Термическая обработка (внутреннее упрочнение)
- Отжиг для снятия внутренних напряжений: Устраняет огромное остаточное растягивающее напряжение, возникающее во время печати, предотвращая деформацию или растрескивание деталей.
- Горячее изостатическое прессование (ГИП): Это «убойное приложение» для повышения усталостной прочности. В условиях высокой температуры и высокого давления оно принудительно закрывает внутренние микропоры и дефекты, препятствующие сплавлению, доводя плотность почти до 100%.
Внешняя защита (поверхностная инженерия)
- Механическая обработка и полировка: Удаляет шероховатый поверхностный слой и устраняет места зарождения поверхностных трещин.
- Дробеструйная обработка и шлифовка поверхности: Создает полезное сжимающее напряжение на поверхности, препятствующее распространению трещин.
5. Прорыв на передовой: «Тройная линия обороны»
Примечательно, что в отношении проблемы низкой усталостной прочности титановых сплавов группа исследователей из Института исследований металлов Китайской академии наук недавно добилась прорыва.
Они разработали новую технологию постобработки, которая называется NAMP (Near-Void-Free Additive Manufacturing Preparation — Подготовка для аддитивного производства, практически не содержащая пустот). Благодаря точному контролю процесса горячего изостатического прессования (ГИП) и последующей термообработки, эта технология не только устраняет внутренние микропоры, но и сохраняет мелкозернистую структуру, уникальную для 3D-печати.
Эта технология создает «тройную линию защиты» от усталости:
- Границы мелкозернистой структуры: Препятствовать распространению трещин при низком напряжении.
- Безпустотная структура: Устраняет источники внутренних дефектов при средних нагрузках.
- Мелкие α-зерна: Сопротивляется образованию хрупких трещин под воздействием высоких нагрузок.
Титановые сплавы, обработанные по этой технологии, достигли усталостной прочности, которая не только превосходит все известные титановые сплавы, полученные методом 3D-печати, но даже превосходит традиционные кованые титановые сплавы, устанавливая новый мировой рекорд. Это демонстрирует, что благодаря технологическим инновациям детали, напечатанные на 3D-принтере, могут полностью преодолеть «проклятие» низкой усталостной прочности и стать по-настоящему универсальными промышленными материалами.
Заключение
Исследование усталостной прочности металлических деталей, напечатанных на 3D-принтере, представляет собой систематический проект, охватывающий все звенья, от качества порошка и параметров печати до методов постобработки. Хотя ранее шероховатость поверхности и внутренние дефекты были узкими местами, ограничивающими их применение, с развитием горячего изостатического прессования (ГИП), модификации поверхности и новых процессов (таких как NAMP) металлические детали, напечатанные на 3D-принтере, постепенно достигают и даже превосходят стандарты производительности традиционного производства, предоставляя более широкие возможности проектирования и производства для высокотехнологичных отраслей промышленности.
О Forgecise
Forgecise является новатором в области аддитивных технологий производства, специализирующимся на предоставлении высокоэффективных материалов, оборудования и технологических решений для 3D-печати металлом в сфере производства пресс-форм, энергетики и других отраслях промышленности.
Пол Ли
Технический директор | Автор18-летний опыт в исследованиях и разработках оборудования для 3D-печати и аддитивных производственных процессов, позволяющий эффективно и интеллектуально изготавливать сложные детали.