

















Феликс | Генеральный директор Forgecise
Опубликовано: 12 мая 2026 г.
Примечание авторов: В ForgeciseМы занимаемся экспортом и внедрением промышленных 3D-принтеров для печати металлом, пластиком и керамикой. Ежедневно я вижу, как компании изо всех сил пытаются выйти за рамки базового прототипирования. К 2026 году 3D-печать на основе смолы созреет до строгой операционной системы, требующей защиты данных и надежной постобработки. Вот как именно работает эта технология и как предприятия внедряют ее в больших масштабах уже сегодня.
Краткий ответ:
Как работает смоляной принтер? 3D-принтер, использующий смолу, работает по принципу фотополимеризации в ванне. Специальный источник света (лазер, проектор или ЖК-дисплей) направляет ультрафиолетовое излучение (обычно от 385 до 405 нм) в жидкую фотополимерную смолу. Этот свет активирует фотоинициаторы, которые создают свободные радикалы, связывающие мономеры и затвердевающие слой за слоем в твердый термореактивный пластик.
Физика и химия: печать смолой на молекулярном уровне
В основе работы 3D-принтера, использующего смолу, лежит фотополимеризация в ванне.
Жидкая смола в резервуаре — это не обычный пластик. Это тщательно подобранная смесь акрилатных или метакрилатных мономеров, олигомеров, фотоинициаторов и функциональных добавок. При начале печати источник света аппарата попадает на смолу. Фотоинициаторы поглощают эту УФ-энергию и образуют свободные радикалы. Эти радикалы атакуют двойные связи мономеров, сшивая их в длинные молекулярные цепи.
В результате этой реакции образуется термореактивный пластик. В отличие от термопластов, используемых в технологии послойного наплавления (FDM), детали из термореактивного пластика не плавятся при повторном нагреве. Они сохраняют свою форму вплоть до температуры разрушения структуры.
Изотропное преимущество
Для B2B-проектирования основной целью является изотропная прочность. Термическая сварка при FDM-печати делает детали механически слабее вдоль оси Z. Полимерная печать ведет себя иначе. Слои образуют химические ковалентные связи во время печати и последующего отверждения. Это обеспечивает готовой детали равномерную прочность во всех направлениях — строгое требование для аэрокосмических или автомобильных компонентов, работающих в условиях многонаправленных нагрузок.
Динамика длины волны и передача энергии
В промышленных системах 2026 года, таких как HeyGears Reflex, в основном используются источники света с длиной волны 385 нм. В любительских машинах по-прежнему преобладают 405 нм. Более глубокий УФ-спектр 385 нм лучше взаимодействует со сложными промышленными фотоинициаторами. Это обеспечивает более быстрое отверждение, кристально чистые прозрачные детали и возможность печати смолами, содержащими тяжелые керамические или металлические частицы.
Физические принципы, лежащие в основе этой передачи энергии, базируются на соотношении Планка-Эйнштейна:
$$E = h\nu = \frac{hc}{\lambda}$$
Здесь $E$ — энергия фотона, $h$ — постоянная Планка, $c$ — скорость света, а $\lambda$ — длина волны. Длина волны 385 нм обеспечивает более высокую энергию, необходимую для быстрой полной полимеризации.
Классификация полимерных технологий: SLA, DLP и MSLA
Химический состав остается тем же, но способ подачи света устройством меняет все.
- SLA (стереолитография) и LFS: Современные B2B SLA-принтеры используют инвертированную лазерную систему «снизу вверх». Компания Formlabs изменила ландшафт оборудования, представив стереолитографию с низким усилием (LFS). LFS использует гибкий резервуар со смолой. Вместо того чтобы резко отрывать отпечаток от пленки, она бережно отделяет затвердевший слой. Это снижает механическое напряжение, позволяя инженерам печатать сложные геометрические формы с минимальным количеством опор.
- DLP (цифровая обработка света): Технология DLP заменяет лазер цифровым проектором, построенным на основе микрозеркального устройства (DMD). Она позволяет одновременно отображать целые слои изображения. Промышленные DLP-принтеры, такие как Stratasys P3™, обеспечивают идеальный контроль интенсивности света по всей рабочей платформе. Такая равномерность требуется в регулируемых отраслях, таких как медицина и аэрокосмическая промышленность.
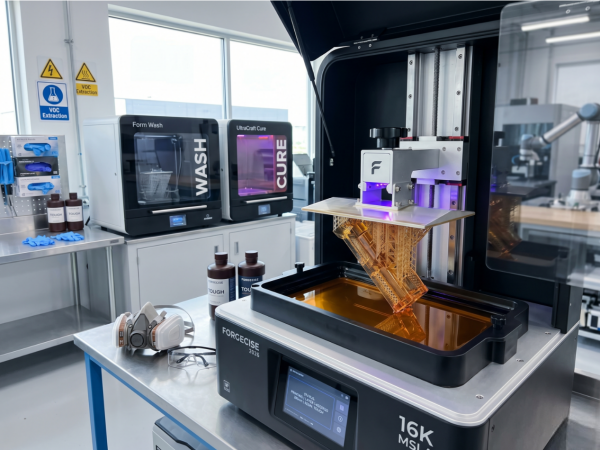
- MSLA (маскированная стереолитография): В технологии MSLA используются УФ-светодиоды, излучающие свет через ЖК-матрицу высокого разрешения. Аппаратное обеспечение 2026 года достигает разрешения 14K и 16K, уменьшая размер пикселей до 15 микрон. Малые и средние предприятия теперь используют огромные фермы MSLA-принтеров, чтобы достичь производительности, сравнимой с устаревшими промышленными машинами, но при этом значительно снизить затраты.
Аппаратные инновации 2026 года
Модернизация оборудования теперь позволяет избежать классических ошибок, которые раньше преследовали печать смолой.
- Механика наклонной ванны: Сила всасывания портит большие детали. Такие системы, как Elegoo Saturn 4 Ultra и Jupiter 2, наклоняют резервуар со смолой во время смены слоев. Это физически нарушает вакуумное уплотнение. Двигатели с поддержкой искусственного интеллекта также регулируют скорость отслаивания в режиме реального времени в зависимости от поперечного сечения детали.
- Активный терморегулирование: Густые конструкционные смолы разлагаются при комнатной температуре. В современных профессиональных машинах используются внутренние нагреватели, позволяющие поддерживать температуру смолы в диапазоне от 35°C до 40°C. Теплая смола быстрее растекается и отверждается более надежно.
- Интеллектуальное сенсорное восприятие: Заводы, стремящиеся к полностью автоматизированному производству, используют тензодатчики для автоматического выравнивания. Машины автоматически подают смолу из резервуаров. Камеры с искусственным интеллектом следят за рабочей платформой, мгновенно приостанавливая работу, если обнаруживают затвердевшие частицы, которые могут привести к растрескиванию ЖК-экрана.
Материаловедение для бизнеса (B2B): инженерные смолы
Сегодня сам принтер имеет меньшее значение, чем жидкость, которую вы в него заливаете.
- Прочность и долговечность: Предназначены для использования в качестве несущих кронштейнов и корпусов. Обладают высокой ударопрочностью по методу Изода и удлинением при разрыве более 40%.
- Высокая температура: Предназначен для мелкосерийного литья под давлением и моторных отсеков автомобилей. Температура тепловой деформации (HDT) превышает 200°C.
- Биосовместимый: Сертифицированы по классам I и IIa для медицинского применения. Лаборатории используют их в качестве хирургических шаблонов после тщательного тестирования на цитотоксичность.
- Литейный воск: После сгорания содержание золы равно нулю. Инженеры аэрокосмической отрасли используют их для изготовления моделей турбин; ювелиры — для точного литья.
- Огнестойкий материал: Эти компоненты соответствуют стандартам безопасности UL 94 V-0 для электроники в поездах и салонов самолетов.
Современные УФ-стабилизаторы обеспечивают этим деталям серьезный срок службы. Стандартный инженерный полимер, используемый в современных печатных изделиях, имеет функциональный срок службы от 10 до 15 лет в помещении и от 7 до 12 лет на открытом воздухе.
Профессиональный рабочий процесс B2B
Профессиональная обработка требует строгой постобработки для гарантирования прочности материала.
- Цифровая подготовка: Инженеры загружают файлы САПР в PreForm, Lychee Pro или Chitubox Pro. Функции интеллектуальной ориентации на основе искусственного интеллекта рассчитывают точный угол, чтобы предотвратить застревание смолы и минимизировать силы отслаивания.
- Печать: Предприятия передают файлы по защищенным локальным сетям для обеспечения отслеживаемости партий продукции, прошедших сертификацию для авиаперевозок.
- Стирка: Операторы перемещают детали в автоматизированные моечные станции, такие как Form Wash или HeyGears UltraCraft Wash. Крупные лаборатории в 2026 году отдают предпочтение ТПМ (трипропиленгликольмонометиловому эфиру) перед изопропиловым спиртом. ТПМ имеет более высокую температуру воспламенения и испаряется медленнее, что делает его более безопасным в больших масштабах.
- Последующее отверждение: Свежеспечатанный образец обладает лишь примерно 60-70% своей окончательной механической прочности. Детали должны находиться в контролируемой камере с УФ-излучением и нагревом, чтобы завершить процесс сшивания и достичь заявленной температуры стеклования (HDT).
- Гарантия качества: Инспекторы измеряют критически важные компоненты с помощью 3D-сканеров или координатно-измерительных машин для проверки допусков с точностью до ±25 микрон.
Мы видим, что это масштабируется в больших масштабах. В недавней публикации Димитара Христова в LinkedIn была продемонстрирована автоматизированная ячейка, где коллаборативные роботы работали с принтерами Formlabs Form 4L. Роботы промывали, полимеризовали и сортировали детали без участия человека, достигнув ежедневной производительности в 728 полных стоматологических комплектов.
Безопасность труда и соблюдение норм охраны труда
Жидкая смола и чистящие растворители выделяют летучие органические соединения (ЛОС) и ультрамелкие частицы. Запах ничего не значит; самые опасные химические вещества в этом процессе не имеют запаха.
- Вентиляция: В профессиональных помещениях поддерживается от 4 до 10 воздухообменов в час (ACH). В производственных помещениях вытяжные вентиляционные колпаки подключаются непосредственно к наружному воздуху. Стандартные угольные фильтры слишком быстро насыщаются для промышленного использования.
- Управление сенсибилизацией: Контакт кожи с незатвердевшей смолой со временем вызывает необратимые аллергические реакции. Операторы должны носить нитриловые перчатки толщиной более 0,15 мм. Строгое соблюдение требований подразумевает использование защитных очков и респираторов для защиты от органических паров, одобренных NIOSH (например, картриджей 3M 6001).
Примеры из практики: Цифровая нить
- Цифровая ортодонтия: На ежегодной сессии AAO 2026 компания Graphy представила элайнеры с эффектом памяти формы (SMA). Эти элайнеры используют тепло тела для регулирования силы воздействия на зубы. В сочетании с системами мониторинга DentalMonitoring AI и порталами для массового отверждения, такими как Tera Harz Wide Cure, зуботехнические лаборатории сообщают о 3,7-кратном увеличении производительности.
- Аэрокосмическая отрасль: Менеджеры по закупкам печатают внутренние каналы охлаждения для компонентов турбин, которые физически невозможно вырезать на станках с ЧПУ. Компания RapidDirect отмечает, что это сокращает сроки выполнения заказов на 30% по сравнению с традиционным литьем металла.
- Автомобильная промышленность: Компания BMW достигла отметки в миллион напечатанных деталей несколько лет назад, выпустив родстер i8. Сегодня автопроизводители печатают сложные органические формы для изготовления элементов отделки салона на заказ и высокоэффективных воздухозаборников.
Общая стоимость владения (TCO)
В секторе B2B эксплуатационные расходы легко превышают первоначальную стоимость приобретения оборудования. Срок службы принтера измеряется часами активного воздействия, а не годами.
| Компонент | Продолжительность жизни | Замена спускового крючка |
| ЖК-экран (MSLA) | 2000–3000 часов | УФ-излучение приводит к деградации изображения или появлению битых пикселей. |
| Пленка FEP/PFA | 20-40 отпечатков | Мутный, перфорированный или растянутый материал. |
| Оптическая система (SLA) | Более 10 000 часов | Плановая полугодовая чистка зеркал гальванометра. |
| Система движения | Ежемесячно | Для направляющих линейного привода необходима высококачественная литиевая смазка. |
| Резервуар для смолы | 3-6 месяцев | Деформация рамки из-за сильного воздействия химических веществ. |
В модели расчета совокупной стоимости владения (TCO) учитываются амортизация оборудования за 3-5 лет, затраты на электроэнергию, утилизацию опасных отходов и оплату труда. Расходные материалы (смола, TPM, перчатки, пленки) часто составляют 60% от общей стоимости одной детали.
Перспективы на будущее: 2026-2033 годы
Объем мирового рынка 3D-печати в 2026 году превысит 19 миллиардов долларов. Переход к массовой персонализации определяет текущий цикл развития аппаратного обеспечения.
- Интеграция ИИ: Такие платформы, как MadeInAdd, выступают в роли «мозга» завода. Искусственный интеллект (часто называемый «эффектом Мэдди») выбирает лучший материал из более чем 50 вариантов и прогнозирует точки отказа еще до того, как затвердеет хотя бы одна капля смолы.
- Децентрализованное производство: Логистические компании, такие как UPS, управляют местными производственными центрами по требованию. Компания отправляет файл, а местный центр печатает и доставляет деталь из полимерной смолы в течение нескольких часов для сборки по принципу «точно в срок» (JIT).
- Прямая трансляция в финальную часть: В отрасли сейчас редко используют слово «прототипирование». К 2030 году технология печати с использованием смолы будет доминировать в массовом производстве потребительской электроники и медицинских устройств.
Часто задаваемые вопросы (FAQ)
1. Насколько прочны детали из полимерной смолы по сравнению с деталями, изготовленными методом литья под давлением?
Краткий ответ: Да, они обеспечивают такую же прочность, как и изделия, изготовленные методом литья под давлением, при использовании материалов инженерного класса, хотя литье остается дешевле для крупных партий.
Подробный ответ: Для деталей, требующих изотропной прочности (однородности по осям X/Y/Z), полимерные смолы полностью превосходят FDM-печать. Высокоэффективные конструкционные смолы идеально соответствуют свойствам термопластов. Однако, если вам нужно произвести более 10 000 единиц, традиционное литье под давлением позволяет снизить себестоимость единицы продукции и использовать дешевые пластмассы массового производства.
2. Необходимо ли разрешение 16K для промышленного прототипирования?
Краткий ответ: Это обязательно для микропроизводства, но визуально излишне для крупных конструкционных деталей.
Подробный ответ: 16K-экраны используются для создания микрофлюидных устройств, слуховых аппаратов и миниатюрных электронных корпусов, где допуски измеряются в микронах. Если вы печатаете 6-дюймовый кронштейн, после постобработки вы не заметите разницы между 8K и 16K. На самом деле, меньшие пиксели пропускают меньше света, что иногда увеличивает время экспозиции слоев.
3. Как вы справляетесь с беспорядком в офисе общего пользования?
Краткий ответ: Никогда не печатайте в офисе общего пользования без специально оборудованной герметичной системы вентиляции.
Подробный ответ: Стандартный подход для небольших групп без лаборатории — это метод «гроутента». Принтер и промывочную станцию размещают внутри герметичного, светонепроницаемого тента, подключенного к вытяжному вентилятору, который выводит испарения прямо в окно. Это позволяет контролировать содержание летучих органических соединений и предотвращать случайные разливы.
4. Следует ли предприятиям использовать программы для нарезки с открытым исходным кодом или программное обеспечение, заблокированное производителем?
Краткий ответ: В сегменте B2B предпочтительнее использовать закрытое программное обеспечение из соображений надежности, в то время как сервисные бюро используют открытые срезы для обеспечения гибкости автопарка.
Подробный ответ: Для критически важных задач печати необходимы проверенные программные продукты, такие как PreForm или HeyGears Studio, поскольку инженеры настраивают эти профили строго под конкретные комбинации смолы и оборудования. Сервисные центры, использующие 50 различных машин, предпочитают Lychee или OrcaSlicer, чтобы иметь возможность настраивать параметры экспозиции и экономить смолу на всем своем парке оборудования.
5. Можно ли перерабатывать смолу для 3D-печати?
Краткий ответ: Жидкая смола является опасными отходами, а отвержденная смола — неперерабатываемым термореактивным пластиком.Подробный ответ: Жидкую смолу нельзя вылить в канализацию или переработать обычным способом. Хотя на рынке появляется все больше вариантов на биологической основе и смываемых водой смол, позволяющих сократить использование растворителей, полностью отвержденная деталь является термореактивной. Она не расплавится, как бутылки из ПЭТ или ПНД. В настоящее время лаборатории материалов исследуют «перерабатываемые» смоляные соединения, но реальные решения по переработке, вероятно, появятся на рынке не раньше 2030 года.