

















フェリックス | CEO、 Forgecise
公開日: 2026年5月12日
著者注: Forgecise当社は、工業グレードの金属、プラスチック、セラミックの3Dプリンターの輸出と導入を取り扱っています。日々、企業が基本的なプロトタイピングから抜け出すのに苦労しているのを目にします。2026年までに、樹脂ベースの3Dプリンティングは、安全なデータと信頼できる後処理を必要とする厳格な運用スタックへと成熟します。ここでは、この技術がどのように動作し、施設が現在どのように大規模に導入しているかを具体的に説明します。
簡単な回答:
レジンプリンターはどのように動作するのですか? 樹脂3Dプリンターは、光重合反応を利用しています。特定の光源(レーザー、プロジェクター、またはLCD)から、液体の光重合樹脂に紫外線(通常385nm~405nm)が照射されます。この光によって光開始剤が活性化され、フリーラジカルが生成されます。フリーラジカルはモノマー同士を結合させ、液体を層状に硬化させて固体の熱硬化性プラスチックへと変化させます。
物理学と化学:分子レベルでの樹脂印刷
基本的に、樹脂3Dプリンターは槽型光重合によって動作する。
タンク内の液体樹脂は、単なるプラスチックではありません。アクリレートまたはメタクリレートモノマー、オリゴマー、光開始剤、および機能性添加剤を高度に配合した混合物です。印刷を開始すると、機械の光源が樹脂に照射されます。光開始剤はこの紫外線エネルギーを吸収し、フリーラジカルを生成します。これらのラジカルはモノマーの二重結合を攻撃し、架橋結合によって長い分子鎖を形成します。
この反応によって熱硬化性プラスチックが生成されます。溶融堆積モデリング(FDM)で使用される熱可塑性樹脂とは異なり、熱硬化性樹脂製の部品は再加熱しても溶けません。構造劣化温度まで形状を維持します。
等方性の利点
B2Bエンジニアリングにおいては、等方性強度が主要な目標となります。FDM方式の3Dプリンティングにおける熱結合では、部品のZ軸方向の機械的強度が低下します。一方、樹脂を用いた3Dプリンティングは異なります。積層造形中および後硬化中に、層間に化学的な共有結合が形成されます。これにより、最終部品はあらゆる方向で均一な強度が得られます。これは、多方向の応力を受ける航空宇宙部品や自動車部品にとって、非常に重要な要件です。
波長ダイナミクスとエネルギー伝達
2026年の産業用システム、例えばHeyGears Reflexなどは、主に385nmの光源を使用するようになるだろう。一方、趣味用の機械は依然として405nmの光源に頼っている。385nmのより深いUVスペクトルは、複雑な工業用光開始剤との相互作用が優れている。これにより、硬化時間の短縮、透明度の高い部品の造形、そして重いセラミック粒子や金属粒子を含んだ樹脂の造形が可能になる。
このエネルギー伝達の背後にある物理学は、プランク・アインシュタインの関係式に基づいている。
$$E = h\nu = \frac{hc}{\lambda}$$
ここで、$E$は光子エネルギー、$h$はプランク定数、$c$は光速、$\lambda$は波長である。385 nmの波長は、迅速かつ完全な重合に必要な高いエネルギーを提供する。
樹脂技術の分類:SLA、DLP、およびMSLA
化学反応自体は変わらないが、機械が光を照射する方法によって全てが変わる。
- SLA(ステレオリソグラフィー)&LFS: 最新のB2B SLAプリンターは、逆向きの「ボトムアップ」レーザーシステムを採用しています。Formlabsは、低力ステレオリソグラフィー(LFS)を導入することで、ハードウェアの状況を一変させました。LFSは柔軟な樹脂タンクを使用し、フィルムから造形物を無理やり剥がすのではなく、硬化した層を優しく剥がします。これにより機械的ストレスが軽減され、エンジニアは最小限のサポート材で繊細な形状を造形できるようになります。
- DLP(デジタルライトプロセッシング): DLP方式では、レーザーの代わりにデジタルマイクロミラーデバイス(DMD)チップを搭載したデジタルプロジェクターを使用します。これにより、造形層全体を一度に照射することが可能です。Stratasys P3™のような産業用DLP装置は、造形プレート全体にわたって光強度を完璧に制御します。医療や航空宇宙といった規制の厳しい業界では、このような均一性が求められます。
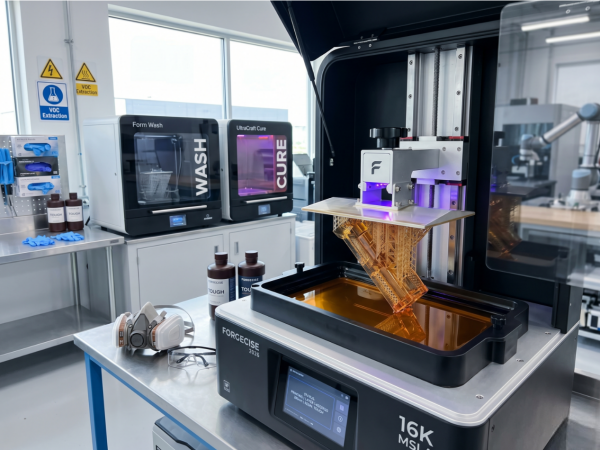
- MSLA(マスク付きステレオリソグラフィー): MSLA方式は、高解像度LCDマスクを通してUV LEDを照射する方式です。2026年世代のハードウェアは14Kおよび16Kの解像度を実現し、ピクセルサイズをわずか15ミクロンまで縮小します。現在、中小企業は、従来の産業用プリンターと同等のスループットを、はるかに低いコストで実現するために、大規模なMSLAプリントファームを運用しています。
2026年のハードウェア革新
ハードウェアのアップグレードにより、かつて樹脂印刷を悩ませていた典型的なエラーが解消されました。
- 傾斜槽のメカニズム: 吸引力は大型プリントを台無しにしてしまう。Elegoo Saturn 4 UltraやJupiter 2のようなシステムは、レイヤーの切り替え時に樹脂タンクを傾ける。これにより、物理的に真空シールが破れる。AIアシストモーターは、パーツの断面に基づいて剥離速度をリアルタイムで調整する。
- アクティブ温度制御: 粘度の高いエンジニアリング樹脂は室温では硬化しません。そのため、プロ仕様の機械には内部ヒーターが内蔵されており、樹脂の温度を35℃~40℃に保つことができます。温かい樹脂は流動性が高く、より確実に硬化します。
- インテリジェントセンシング: 無人生産を目指す工場では、自動水平調整にロードセルが利用されている。機械はバルクリザーバーから樹脂を自動的に吐出する。AIカメラが造形プレートを監視し、LCDスクリーンを破損させる可能性のある硬化残渣を検出すると、即座に作業を一時停止する。
B2B材料科学:エンジニアリング樹脂
今日では、プリンター本体よりも、そこに注ぐ液体の方が重要だ。
- エンジニアリングによる堅牢性/耐久性: 構造用ブラケットやハウジング向けに設計されています。高いアイゾットノッチ衝撃耐性と、破断時の伸び率40%以上を実現しています。
- 高温: 少量生産の射出成形金型および自動車エンジンベイ向けに設計されています。熱変形温度(HDT)は200℃を超えます。
- 生体適合性: 医療用途向けにクラスIおよびクラスIIaの認証を取得しています。研究室では、厳格な細胞毒性試験を経て、手術ガイドとして使用されています。
- 鋳造可能なワックス: 燃焼後の灰分はゼロ。航空宇宙技術者はタービンの型作りに、宝石職人は精密鋳造にこれらを使用する。
- 難燃剤: これらは、列車の電子機器および航空機の客室内装に関するUL 94 V-0安全規格に適合しています。
最新の紫外線安定剤のおかげで、これらの部品は非常に長寿命です。現在3Dプリントされている標準的なエンジニアリング樹脂は、屋内では10~15年、屋外では7~12年の機能寿命を備えています。
プロフェッショナルなB2Bワークフロー
プロの作業では、材料の強度を保証するために厳格な後処理が必要となる。
- デジタル準備: エンジニアはCADファイルをPreForm、Lychee Pro、またはChitubox Proに読み込みます。AIの「スマートオリエンテーション」機能が正確な角度を計算し、樹脂の詰まりを防ぎ、剥離力を最小限に抑えます。
- 印刷: 各施設は、飛行認証済みのバッチのトレーサビリティを維持するために、安全なローカルネットワークを介してファイルを送信する。
- 洗浄: 作業員は部品をForm WashやHeyGears UltraCraft Washなどの自動洗浄ステーションに運び込みます。2026年の大規模研究所では、IPAよりもTPM(トリプロピレングリコールモノメチルエーテル)が好まれるでしょう。TPMは引火点が高く蒸発速度が遅いため、大規模使用においてより安全です。
- 後硬化: プリント直後の部品は、最終的な機械的強度の約60~70%しか備えていません。部品は、架橋プロセスを完了させ、定格の熱拡散率(HDT)に達するまで、紫外線と熱を制御したチャンバー内に保管する必要があります。
- 品質保証: 検査員は、3DスキャナーやCMM(三次元測定機)を使用して重要な部品を測定し、±25ミクロンまでの公差を検証します。
私たちは、この取り組みが今後大きく拡大していくと見ています。ディミタル・フリスタキエフ氏が最近LinkedInに投稿した記事では、協働ロボットがFormlabs Form 4Lプリンターを操作する自動化されたセルが紹介されていました。ロボットは人間の介入なしに部品の洗浄、硬化、仕分けを行い、1日に728セットの歯科用インプラントを製造していました。
業務上の安全と職場における法令遵守
液体樹脂や洗浄溶剤からは揮発性有機化合物(VOC)と超微粒子が放出される。臭いは問題ではない。この工程で最も危険な化学物質は無臭である。
- 換気: 業務用の作業スペースでは、1時間あたり4~10回の換気回数(ACH)が維持されます。施設では、局所排気換気(LEV)フードを直接外部に接続します。標準的なカーボンフィルターは、工業用途には飽和が速すぎます。
- 感作管理: 未硬化樹脂が皮膚に接触すると、時間の経過とともに永続的なアレルギー反応を引き起こします。作業者は、厚さ0.15mm以上のニトリル手袋を着用しなければなりません。安全メガネとNIOSH承認の有機蒸気用呼吸保護具(3M 6001カートリッジなど)の着用は、遵守のための必須要件です。
事例研究:デジタルスレッド
- デジタル矯正歯科: AAO 2026年次総会において、Graphy社は形状記憶アライナー(SMA)を展示した。このアライナーは体温を利用して歯にかかる力を調整する。DentalMonitoring AIやTera Harz Wide Cureのようなバルク硬化装置と組み合わせることで、歯科技工所は生産性が3.7倍向上したと報告している。
- 航空宇宙: 調達担当者は、CNC加工機では物理的に切削できないタービン部品の内部冷却チャネルを3Dプリントで製造している。RapidDirect社によると、これにより従来の金属鋳造に比べてリードタイムが30%短縮されるという。
- 自動車: BMWは数年前、i8ロードスターで100万個目の3Dプリント部品という節目を達成した。今日では、自動車メーカーはカスタムインテリアトリムや高性能エアインテークのために、複雑で有機的な形状の部品を3Dプリントしている。
総所有コスト(TCO)
B2B分野では、運用コストは初期機器購入費用をあっという間に上回ります。プリンターの寿命は、年数ではなく、稼働時間で測るべきものです。
| 成分 | 寿命 | 交換用トリガー |
| 液晶画面(MSLA) | 2,000~3,000時間 | 紫外線による劣化、またはドット抜け。 |
| FEP / PFAフィルム | 20~40枚のプリント | 曇っていたり、穴が開いていたり、伸びていたりするもの。 |
| 光学システム(SLA) | 10,000時間以上 | ガルバノミラーの定期的な半年ごとの清掃。 |
| モーションシステム | 月刊 | リニアレールには高品質のリチウムグリースが必要です。 |
| 樹脂タンク | 3~6ヶ月 | 重度の化学物質曝露によるフレームの歪み。 |
真のTCOモデルでは、3~5年間のハードウェアの減価償却費、施設の電力費、有害廃棄物処理費、および人件費を算出します。消耗品(樹脂、TPM、手袋、フィルムなど)は、部品1個あたりの総コストの60%を占めることがよくあります。
将来展望:2026年~2033年
世界の3Dプリンティング市場は、2026年には190億ドルを超える規模になると予測されている。大量カスタマイズへの移行が、現在のハードウェアサイクルを特徴づけている。
- AI統合: MadeInAddのようなプラットフォームは、工場の頭脳として機能します。AI(しばしば「マディ効果」と呼ばれる)は、50種類以上の選択肢の中から最適な材料を選び出し、樹脂が1滴でも硬化する前に、不具合箇所を予測します。
- 分散型生産: UPSのような物流会社は、地域密着型のオンデマンド製造拠点を運営している。企業がファイルを送信すると、地域の拠点が数時間以内に樹脂製の部品を印刷して配送し、ジャストインタイム(JIT)方式で組み立てを行う。
- 最終パートへ直接アクセス: 業界ではもはや「プロトタイピング」という言葉はほとんど使われなくなっている。樹脂印刷は、2030年までに大規模な家電製品や医療機器の生産において主流となるだろう。
FAQ:よくある質問
1. 樹脂製の部品は射出成形部品と同じくらい丈夫ですか?
簡潔に答えると、はい、エンジニアリンググレードの材料を使用すれば、射出成形と同等の強度が得られます。ただし、大量生産の場合は成形の方が安価です。
詳細な回答: 等方性強度(X/Y/Z方向の均一性)が求められる部品の場合、樹脂成形はFDM方式を圧倒的に凌駕します。高性能エンジニアリング樹脂は熱可塑性樹脂の特性と完全に一致します。ただし、1万個以上の製品を生産する必要がある場合は、従来の射出成形の方が単位あたりのコストを抑え、安価な汎用プラスチックを使用できます。
2. 産業用プロトタイピングには16K解像度が必要ですか?
簡潔に言うと、マイクロマニュファクチャリングには必須ですが、大型構造部品には視覚的に不要です。
詳細な回答: 16Kスクリーンは、マイクロ流体デバイス、補聴器、そして公差が1ミクロン単位である小型電子機器の筐体などの製造に使用されます。6インチの構造ブラケットを印刷する場合、後処理後には8Kと16Kの違いはほとんど分かりません。実際、ピクセルが小さいほど透過光量が少なくなり、場合によってはレイヤーの露光時間が長くなることがあります。
3.共有オフィスでの散らかり具合をどう管理していますか?
簡潔に言うと、専用の密閉型換気設備がない共有オフィスでは絶対に印刷しないでください。
詳細な回答: ラボを持たない小規模チームにとって標準的な方法は、「栽培テント」方式です。プリンターと洗浄ステーションを、光を遮断する密閉テント内に設置し、排気ファンに接続して発生するガスを窓の外へ直接排出します。これにより、VOC(揮発性有機化合物)を抑制し、万が一のこぼれも防ぐことができます。
4. 企業はオープンソースのスライサーを使うべきか、それともメーカー独自のソフトウェアを使うべきか?
簡潔に言うと、B2B事業者は信頼性を最優先にロックされたソフトウェアを好む一方、サービスビューローはフリートの柔軟性を確保するためにオープンなスライサーを使用する。
詳細な回答: ミッションクリティカルな印刷では、PreFormやHeyGears Studioのような検証済みのソフトウェアが不可欠です。なぜなら、エンジニアが特定の樹脂とハードウェアの組み合わせに合わせてプロファイルを厳密に調整しているからです。50種類もの異なる機械を運用するサービスビューローでは、LycheeやOrcaSlicerを好んで使用します。これは、カスタム露光設定を調整することで、保有する機械全体で樹脂の消費量を削減できるためです。
5.3Dプリンティング用の樹脂はリサイクル可能ですか?
簡潔に言うと、液状樹脂は有害廃棄物であり、硬化樹脂はリサイクル不可能な熱硬化性プラスチックです。詳細な回答: 液状樹脂は排水溝に流したり、通常の方法でリサイクルしたりすることはできません。溶剤の使用量を削減するために、バイオベースや水洗い可能な製品が市場に増えていますが、完全に硬化した部品は熱硬化性樹脂です。PETやHDPEボトルのように溶けることはありません。材料研究所は現在、「再加工可能な」樹脂結合剤の研究を進めていますが、本格的なリサイクルソリューションが市場に出回るのは2030年頃になると思われます。