

















フェリックスCEO Forgecise
公開日: 2026年5月14日
光造形(VPP)は、単なる試作ツールから、産業における主要な製造方法へと進化を遂げました。この変化に伴い、3Dプリント工程のあらゆる段階を綿密に検討する必要が生じています。露光設定やハードウェアの精度に注目が集まりがちですが、後処理工程も同様に重要でありながら、しばしば誤解されています。
B2B事業者にとって、正確に知ることは レジンプリントの洗浄時間 見た目だけにとどまりません。正確な寸法、安定した素材、そして安全な製品を保証します。
樹脂除去の科学
洗浄の目的は単純明快です。プリントされた部品から、未硬化の液状樹脂をすべて除去することです。溶剤は、下地の硬化済みプラスチックを傷つけることなく、樹脂を溶解する必要があります。樹脂の種類によって適切な溶剤が異なるため、これは慎重なバランス調整が求められる作業です。
溶媒の選択肢と飽和限界
90%以上のイソプロピルアルコール(IPA) 多くの種類の樹脂を迅速に溶解できるため、業界標準となっています。しかし、安全規則や施設規則により、B2Bラボは代替手段を選択することが多いです。. トリプロピレングリコールモノメチルエーテル(TPM) そして プロピレングリコールジアセテート(PGDA) 素材を保護しつつ、より安全で燃えにくい選択肢を提供する。
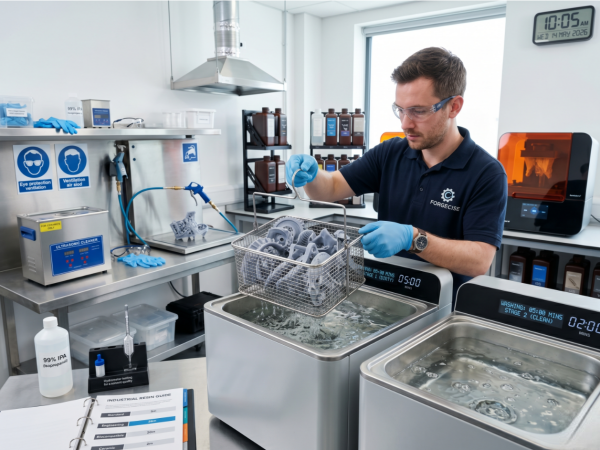
機械的な動作も重要です。フォームウォッシュのような自動システムは、インペラを使用して乱流を作り出します。これにより、溶剤が微細な流路の奥深くまで押し込まれます。
溶剤の品質にも注意する必要があります。樹脂が 5%~10% 浴槽内の溶剤は洗浄力が低下します。汚れた溶剤で洗浄した部品はベタベタしたり曇ったりするので、溶剤を交換するか、二段階洗浄に切り替える時期です。
VOC(揮発性有機化合物)の管理と安全性
洗浄によって高濃度の総揮発性有機化合物(TVOC)が発生する。印刷工程では、放出されるのはごくわずかかもしれない。 0.1 mg/m³ TVOCの濃度が上昇する可能性があるが、IPA洗浄段階では濃度が上昇し、 36.8 mg/m³. 工業用後処理ラボでは、この空気交換に対応し、労働安全基準を満たすために、強力な空調システムが必要となる。
特定の樹脂材料を洗浄する時間
タイミングを適切に調整する必要があります。洗浄時間が短すぎると、樹脂の粘着膜が残ってしまいます。洗浄時間が長すぎると、溶剤が部品に吸収され、膨張やひび割れの原因となります。
FormlabsやAnycubicなどの企業の技術データに基づくと、プロ仕様の素材ごとの洗濯時間は以下のとおりです。
| 樹脂カテゴリー | 材質の種類 | 推奨IPA洗浄時間 | 戦略ノート |
| 標準 | クリアV5、グレーV5、ホワイトV5 | 5分 | スピード重視の設計。損傷リスクが低い。 |
| 高精度 | モデル用レジン、ドラフト用レジン | 10分 | 厳しい公差をクリアするには、もっと時間が必要です。 |
| エンジニアリング | 耐久性樹脂 V2/V2.1 | 20分 | この制限を超えると、腫れのリスクが高くなります。 |
| エンジニアリング | 硬質10K樹脂 | 10分+10分 | ガラス片を除去するための2段階洗浄。 |
| 伸縮性/柔軟性 | 弾性50A、フレキシブル80A | 10分+10分 | 吸収性が非常に高い。第2段階では新しい溶剤が必要となる。 |
| 高温 | 高温樹脂 | 5分 | 6分以上放置すると、構造的な損傷が発生します。 |
| 鋳造/ワックス | 鋳造用ワックス40 | 10分 | 5分間一次処理した後、新しい溶剤ですすぎます。 |
| 生体適合性 | バイオメッド クリア/アンバー | チェックマニュアル | 時間に関しては、FDA/ISOの厳格なガイドラインに従ってください。 |
| セラミック | アルミナ4N樹脂 | 2分 | IPAは禁止です。 セラミック洗浄液のみを使用してください。 |
重要なポイント: エンジニアリンググレードの材料は、正確なタイミングが求められます。耐久性樹脂や弾性50Aを20分以上洗濯槽に放置すると、部品が膨張し、元の寸法に戻らなくなります。
サービスビューローに対する規模に基づく規則
様々なサイズの部品を扱うサービスビューローは、量と表面積に基づいて洗浄時間を調整することができる。
| 部品分類 | 最大寸法(mm) | IPA洗浄時間 | 水洗い可能な樹脂洗浄時間 |
| 小型部品 | ≤ 64 x 40 x 80 | 2分以内 | 10分 |
| 中型プロトタイプ | 96 x 60 x 122 | 2分 | 10~12分 |
| 大規模な工業用部品 | 192 x 120 x 245 | 2~4分 | 10~12分 |
水洗い可能というトレードオフ
水洗い可能な樹脂は安全性が高いように思えるが、洗浄には通常の樹脂の5~6倍の時間がかかる。また、水の蒸発も遅い。水洗い可能な部品を湿った状態で硬化させると、内部でひび割れが生じ、白っぽく変色してしまう。
ワークフロー統合とベストプラクティス
自動化により、後処理のボトルネックが解消されます。 属 そして 超新星 印刷、洗浄、硬化を組み合わせたクローズドループシステムを構築する。これにより人為的ミスが排除される。 超新星VLM プラットフォームは、特定の洗浄剤と熱を使用して粘度の高い樹脂を洗浄し、プロセス能力指数(CpK1.0を超えるプラットフォーム。 Xometry この一貫性を活用することで、部品あたりのコストを削減できる。
「汚れた状態 vs. きれいな状態」の2段階洗浄
多くのプロは、溶剤代を数千ドル節約するために、2段階洗浄を採用しています。
- ステージ1(汚れた洗濯物): 使用済みのIPAに部品を浸して撹拌し、液状樹脂の80~90%を除去する。
- ステージ2(洗浄): 部品を新しい清潔なIPAに移し、最後に2分間すすいでください。
サポート材の取り外し:洗濯前か洗濯後か?
サポートを取り外してください 最初の洗浄後、UV硬化前。
洗った未硬化の部分を温水に浸します(60℃30秒間加熱してください。熱によって材料が柔らかくなり、サポート材を簡単に剥がすことができます。最終的なUV硬化が終わるまで待つと、プラスチックがもろくなり、サポート材が割れて深いクレーターができてしまいます。
よくある質問:専門家によるトラブルシューティング
1. 樹脂はプリンターのタンク内にどのくらいの期間安全に保存できますか?
簡潔に言うと、紫外線と埃を完全に遮断すれば、数日から数週間持ちます。
セラミックやガラスのフィラーを含むエンジニアリング樹脂を使用する場合、重い粒子は底に沈殿します。フィラーを均一に保つため、新しいプリントを開始する前に、自動攪拌機を使用するか、手動で樹脂を攪拌する必要があります。
2. 部品表面の「白い斑点」や「ブルーミング」を除去するにはどうすればよいでしょうか?
簡潔に言うと、部品が完全に乾いていることを確認し、清潔なIPAを使用してください。
ブルーミングは、部品がまだ湿っている状態で硬化させた場合、またはIPAに10%以上の樹脂が溶解している場合に発生します。圧縮空気を使用して部品を完全に乾燥させ、最終すすぎ工程を完全にきれいにしてください。
3. 工業用洗浄ステーションにおける具体的な安全要件は何ですか?
簡潔に言うと、空調設備、個人用保護具(PPE)、消火設備が必要です。
IPAはちょうど 12℃. 静電気による火花を防ぐため、洗浄ステーションは必ず接地し、専用のウェットラボ内に設置してください。多くのB2B事業者は、保険規定を満たすために、不燃性のTPM溶剤に切り替えています。
4. 専用の洗浄ステーションを使うのと、超音波洗浄機を使うのとでは、どちらが良いでしょうか?
簡潔に言うと、専用のタービン駆動式洗浄ステーションを使用してください。
超音波洗浄機は高周波振動を発生させ、熱と火花を発生させます。イソプロピルアルコール(IPA)などの可燃性溶剤と併用すると、非常に大きな火災の危険性があります。
5.樹脂が飽和した溶剤は、環境への影響を最小限に抑えるためにどのように管理すべきか?
簡潔に言うと、紫外線を使って溶解した樹脂を固めて固形のスラッジ状にし、その後ろ過します。
この工程を蒸留と組み合わせることで、スラッジを固形プラスチック廃棄物として処分できます。そして、残った溶剤は「汚れた」洗浄工程で再利用できます。
ISO/ASTM 52900とB2Bセットアップに関する最終的な考察
医療および航空宇宙分野では、厳格な遵守が求められます。 ISO/ASTM 52900. 生体適合性を検証するためには、洗浄時間と溶剤の種類を製造元の指示どおりに正確に記録する必要があります。自動洗浄機は、ISO 9001規格に準拠するため、これらの洗浄レポートをWiFi経由で記録します。
プロフェッショナルなVPPワークフローを実行するには、自動化された2段階洗浄システムを構築し、メーカー指定の洗浄時間を厳守し、施設の安全性を最優先に考えてください。洗浄工程を精密な科学として捉えることで、部品は最高の耐久性と精度基準を満たすことができます。