

















著者: フェリックス、CEO Forgecise
日付: 2026年5月14日
2026年、3Dプリンティングの規模拡大は、後処理段階でしばしば壁にぶつかる。多くの専門チームは、次のような単純な疑問を抱く。 熱湯は3Dプリント用樹脂を軟化させますか?
簡潔に答えると、はい。未硬化の部品を扱っている場合、熱によって材料の剛性が失われます。これにより、サポート材の除去がはるかに速くなります。しかし、 ガラス転移温度(Tg) そして 熱変形温度(HDT)熱を過剰に利用すると、部品が歪んだり、構造が弱くなったりする可能性があります。このガイドでは、工業環境で熱を適切に利用する方法を詳しく解説します。
科学的根拠:熱が作用する理由
樹脂が熱に反応する様子は、その分子状態によって異なる。未硬化の部品(印刷済みだが最終的なUV硬化処理が完了していないもの)は、内部の結合が少ない。
TgとHDTを理解する
- ガラス転移温度(Tg): これは、プラスチックが硬くてガラスのような状態から、柔らかくゴムのような状態に変化するポイントと考えてください。未硬化樹脂の場合、このポイントは室温に近いことが多いです。
- 10℃~20℃ルール: 寸法を正確に保つために、水浴を HDTより10℃~20℃低い 樹脂の量を調整してください。それ以上入れると、部品の形状が永久に失われる可能性があります。
水と可塑化
水分子は実際にポリマーネットワークに滑り込むことができます。これにより、鎖がより自由に動くようになります。ただし、高温には注意してください。研究によると、部品を浸すと 75℃ 室温よりも3倍の水分を吸収する。これにより引張強度が低下する可能性がある。 55.6% 時間とともに。
工業用加熱設定
| パラメータ | 設定 | 結果 |
| 最適な軟化温度 | 40℃~50℃ | 部品を傷つけることなく、サポート材を簡単に引き抜くことができます。 |
| 危険地帯 | 60℃以上 | 歪みや細かいディテールの喪失のリスクが高い。 |
| 浸漬時間 | 2~4分 | 柔らかくする程度で、損傷を与えるほどではない。 |
樹脂の種類によってルールが異なる
すべての材料に同じ熱量を使用しないでください。うまくいきません。
- 標準および脆性樹脂(例:PAS10): 冷えた部品からサポートを取り外すと、通常は表面に小さな凹みや穴が残ります。 45℃ お風呂に入れると、先端部分がシールのように剥がれる。
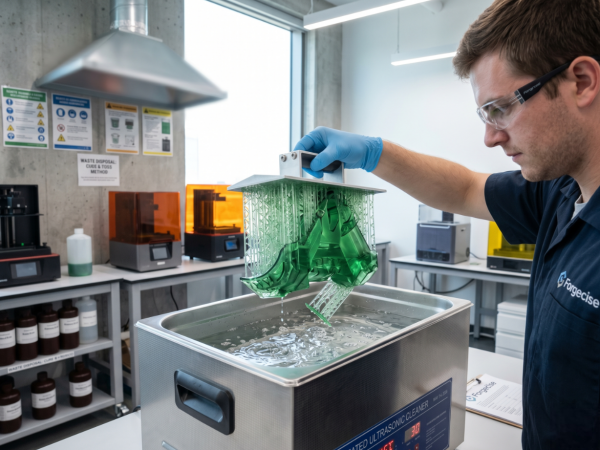
- ABSライクで丈夫な樹脂(例:PAU11、PAU10): これらは衝撃に耐えられるように設計されています。温水に浸すと、硬い支柱が柔らかいメッシュ状に変わり、ほとんど力を入れずに取り外すことができます。
- 高温・エンジニアリング樹脂: これらは耐熱性を考慮して作られています。Tgが高すぎるため、通常の温水では効果がないかもしれません。それでもフラッシュカッターが必要になります。
- 水洗い可能な樹脂(例:PAWW10): これらの植物は長時間水に浸けるのを嫌います。水をすぐに吸収してしまい、ひび割れの原因になります。さっと水に浸けて、すぐに自然乾燥させてください。
プロのヒント:実際に効果のあるもの
RedditやLinkedInのエキスパートたちが何をしているのか調べてみました。以下は「現実世界」でのアドバイスです。
- 「ジッパー効果」: 適切な温度になると、支柱は一本の線で綺麗に折れます。これにより、後々の研磨作業の手間が大幅に省けます。
- ヘアドライヤーの裏技: 汚れた水の入ったバケツを扱いたくない場合は、 300Wヒートガン (またはヘアドライヤー) 20~30秒 支柱に取り付ける。小規模な作業には、その方がきれいで速い。
- サウンドの追加: 工業用工場ではよく 40℃~50℃ 超音波洗浄機の中で加熱します。そこにMean Greenのような溶液を混ぜると、10分後には基本的に自然に剥がれ落ちます。
「軟水器」に関する混乱を解消する
「軟水器は3D樹脂に役立つのか」と検索する人がいます。ここでその点を明確にしておきましょう。
- イオン交換樹脂: これは Beranda 軟水器。ポリスチレンビーズでできています。 ない 3Dプリンティング用樹脂と同じ。
- すすぎ用の軟水: これは実際に役立ちます。最後のすすぎにミネラルを除去した水を使用すると、 「白い雲」 または、クリアプリントに時折見られる斑点。
産業事例研究
- 分割画面: このチームは、部品をIPAでこすり洗いする代わりに、熱と攪拌を備えた自動システムを使用するように切り替えました。洗浄時間を短縮し、 30分から5分 バッチあたり。
- ダイマンション: 彼らは熱を利用して、部品の表面を着色用に下準備します。適切な温度にすることで、染料が完璧に浸透するようにします。
安全と2026年の規則
ビジネスの場では、ルールに従わなければなりません。
- 手袋: ラテックスは使用しないでください。樹脂がそのまま浸透します。 厚手のニトリル手袋 化学薬品と熱の両方に対応できるもの。
- 大気質: 樹脂を加熱すると、発生する蒸気がより速く拡散します。ファンシステムまたはカーボンフィルターが必要です。
- 無駄: 2026年には、樹脂水は次のようにラベル付けされる。 「極めて有害な廃棄物」
- 計画: ゴミは 5ガロン入り容器. 使用する 「治療して捨てる」 方法:廃水に紫外線を照射して樹脂を硬化させ、プラスチックの塊をろ過した後、専門業者に液体を引き取ってもらう。
よくある質問:2026年5月のトレンドは?
Q:私のビジネスでは、HeyGearsのような「クローズド」プリンターを使うべきでしょうか、それともオープンシステムを使うべきでしょうか?
簡潔な回答: 使いやすさを重視するか、材料費の安さを重視するかによって決まります。
完全な文脈: Reflex RS Turboのような密閉型システムは、ヒーターが内蔵されているため非常に信頼性が高い。しかし、他の樹脂を使用するためにPRMアップグレード費用を支払わなければならないことに不満を感じるユーザーもいる。ほとんどのB2Bユーザーは、故障率を低く抑えるためにヒーター付きの機械を選択している。
Q: 16Kまたは24Kプリント(スラブプリント)がフィルムに張り付いてしまうのはなぜですか?
簡潔な回答: 樹脂の温度が低すぎる可能性があります。
完全な文脈: 樹脂が冷えていると粘度が高くなります。これにより吸引力が強くなりすぎます。樹脂の温度を 25℃~28℃ 内部ヒーターを使用すれば、これらの問題の90%は解決する。
Q:樹脂は言われているほど毒性が強いのでしょうか?
簡潔な回答: 有毒ガスではないが、長期間使用すると肌を傷める。
完全な文脈: 一度のミスで死ぬことはないが、「感作」は実際に起こりうる。触りすぎると、永久的な皮膚の発疹を引き起こす可能性がある。ニトリル手袋と保護メガネを着用しよう。
Q:プリントした作品を水に浸した状態で硬化させるべきでしょうか?
簡潔な回答: はい、表面の状態がずっと良くなります。
完全な文脈: 空気中の酸素は樹脂の完全な硬化を妨げるため、部品がべたつく原因となります。水中硬化は酸素を遮断します。また、最終硬化中に部品が過熱して反り返るのを防ぎます。
質問:2026年に施行される新しい環境法規(洗浄水に関するもの)を遵守するにはどうすればよいですか?
簡潔な回答: 排水溝は絶対に使用せず、必ず記録を残しておいてください。
完全な文脈: ほとんどの店は「少量排出業者」です。樹脂を水で硬化させ、ろ過し、廃棄物の処理場所を記録する必要があります。罰金のリスクを冒さないでください。
最終的な考察と手順
店舗の効率化を図りたい場合:
- ヒートの試合を観戦しよう: 入浴は 40℃と50℃。
- 肉体労働から離れよう: 加熱式超音波洗浄機や自動サービス回収システムを検討してみてください。
- 安全確認: 個人用保護具(PPE)と廃棄物処理計画が2026年の基準を満たしていることを確認してください。
- 使用する材料について理解する: 水洗い可能な樹脂は、エンジニアリング樹脂ほど長時間浸漬しないでください。
自動化ラインの設定でお困りですか? 話す Forgecise 弊社のチームがお客様の生産をどのようにサポートできるか、ぜひご相談ください。