

410 Edelstahlpulver
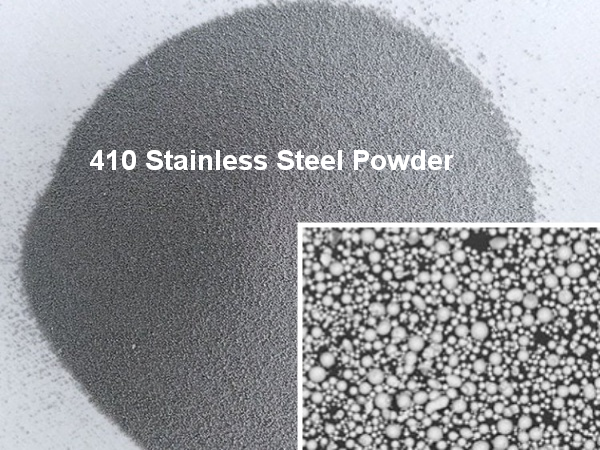
410 Edelstahlpulver ist ein martensitisches Edelstahlpulver Speziell entwickelt für Anwendungen, die hohe Festigkeit, Härte und Verschleißfestigkeit durch Wärmebehandlung erfordern. Als eine der grundlegendsten und am weitesten verbreiteten martensitischen Edelstahlsorten bietet 410-Pulver ein hervorragendes Verhältnis von mechanischen Eigenschaften, moderater Korrosionsbeständigkeit und Wirtschaftlichkeit und ist somit ideal für die additive Fertigung von Bauteilen, die Verschleiß und mechanischer Beanspruchung in schwach korrosiven Umgebungen standhalten müssen.
Kernmerkmale
- martensitische StrukturKann durch Wärmebehandlung (Abschrecken und Anlassen) gehärtet werden, um eine hohe Festigkeit und Härte zu erreichen.
- Gute VerschleißfestigkeitAusgezeichnete Beständigkeit gegen Abrieb und mechanischen Verschleiß nach der Wärmebehandlung
- Mäßige KorrosionsbeständigkeitBietet Schutz vor atmosphärischer Korrosion, Wasserdampf, Dampf und schwachen Säuren/Laugen
- Magnetische EigenschaftenFerromagnetisch unter allen Bedingungen, geeignet für Anwendungen, die magnetische Eigenschaften erfordern
- KostengünstigGeringere Kosten im Vergleich zu austenitischen Edelstählen aufgrund des Fehlens von Nickel
- Gute BearbeitbarkeitHervorragende Bearbeitbarkeit im geglühten Zustand, geeignet für die Nachbearbeitung
Typische chemische Zusammensetzung (Gew.-%)
| Element | Inhaltsbereich (%) | Funktion |
|---|---|---|
| Kohlenstoff (C) | 0,08 – 0,15 | Gewährt Festigkeit und Härte durch martensitische Umwandlung |
| Chrom (Cr) | 11,5 – 13,5 | Bildet eine schützende Oxidschicht und bietet Korrosionsbeständigkeit. |
| Mangan (Mn) | ≤ 1,00 | Austenitstabilisator, verbessert die Warmumformbarkeit |
| Silizium (Si) | ≤ 1,00 | Desoxidationsmittel, erhöht die Festigkeit |
| Phosphor (P) | ≤ 0,040 | Verunreinigungen erfordern strenge Kontrollen |
| Schwefel (S) | ≤ 0,030 | Verunreinigungen erfordern strenge Kontrollen |
| Eisen (Fe) | Gleichgewicht | Basiselement |
Mechanische Eigenschaften (wärmebehandelter Zustand)
| Eigentum | Typischer Wert | Standard |
|---|---|---|
| Zugfestigkeit | 540 – 900 MPa | ASTM A240 |
| Streckgrenze | 345 – 700 MPa | ASTM A240 |
| Verlängerung | 20 – 25% | ASTM A240 |
| Härte (HRC) | 30 – 45 | ASTM E18 |
| Dichte | ~7,75 g/cm³ | — |
Wärmebehandlungsverfahren
410 Edelstahlpulver erfordert eine spezielle Wärmebehandlung, um optimale Eigenschaften zu erzielen:
- Lösungsglühen (optional): 800–900 °C, gefolgt von langsamer Abkühlung oder 750 °C, gefolgt von schneller Abkühlung
- Wasserlöschen: Auf 980-1010 °C erhitzen, ausreichend lange halten, dann in Öl oder Luft abschrecken.
- HärtenAuf 150–700 °C erhitzen (je nach gewünschter Härte), halten und anschließend an der Luft abkühlen lassen.
Typische Härte im Verhältnis zur Anlasstemperatur:
- Anlassen bei 150 °C: HRC 40-45 (hohe Härte, geringere Zähigkeit)
- Anlassen bei 400 °C: HRC 35-40 (ausgewogene Eigenschaften)
- Anlassen bei 600 °C: HRC 25-30 (höhere Zähigkeit, geringere Härte)
Wichtigste Anwendungsgebiete
- Schneidwerkzeuge & KlingenMesser, Skalpelle, Scheren, Gartengeräte, industrielle Schneidkanten
- VentilkomponentenVentilschäfte, Ventilsitze und Innenteile für Wasser, Dampf und schwache Chemikalien
- Mechanische TeilePumpenwellen, Zahnräder, Schrauben, Muttern, Lager und verschleißfeste Bauteile
- AutomobilkomponentenBefestigungselemente, Wellen und Strukturbauteile, die Festigkeit und Verschleißfestigkeit erfordern
- Medizinische InstrumenteChirurgische Instrumente, zahnärztliche Instrumente und Komponenten für medizinische Geräte
- IndustrieanlagenDüsen, Buchsen und Bauteile, die mechanischem Verschleiß ausgesetzt sind
- ArchitekturbeschlägeTürgriffe, Scharniere und Zierelemente, die Langlebigkeit erfordern
410 vs 420 vs 304 vs 17-4PH
| Besonderheit | 410 | 420 | 304 | 17-4PH |
|---|---|---|---|---|
| Struktur | Martensitisch | Martensitisch | Austenitisch | Niederschlagshärtung |
| Kohlenstoff | 0,08–0,15 % | 0,15–0,40 % | ≤0,08 % | ≤0,07% |
| Chrom | 11,5–13,5 % | 12-14% | 18-20% | 15-17,5% |
| Nickel | Keiner | Keiner | 8-10,5% | 3-5% |
| Maximale Härte | HRC 40-45 | HRC 50-55 | HRC 20-25 | HRC 35-45 |
| Korrosionsbeständigkeit | Mäßig | Mäßig | Exzellent | Gut |
| Schweißbarkeit | Fair (erfordert Vor-/Nachwärmung) | Arm | Exzellent | Gut |
| Kosten | Niedrig | Niedrig | Mäßig | Hoch |
| Am besten geeignet für | Allgemeine Verschleißteile | Werkzeuge mit hohem Verschleiß | Korrosionsbeständigkeit | Hohe Festigkeit + Korrosion |
Leistungsparameter der additiven Fertigung
| Parameter | Typischer Wert | Beschreibung |
|---|---|---|
| Partikelgrößenverteilung | 15-53 μm | Optimiert für SLM/DMLS-Prozesse |
| Sphärizität | ≥95% | Gewährleistet hervorragende Fließfähigkeit und Packungsdichte |
| Scheinbare Dichte | ≥3,8 g/cm³ | Hohe Pulverdichte für effizientes Nachbeschichten |
| Schüttdichte | ≥4,2 g/cm³ | Hohe Packungseffizienz |
| Sauerstoffgehalt | ≤0,1% | Geringe Verunreinigung für hochwertige Teile |
| Fließfähigkeit | ≤22 s/50 g | Hervorragend geeignet für die automatisierte Pulverhandhabung |
Wichtige Überlegungen für AM
PorositätskontrolleDichte Bauteile (>99%) sind für optimale mechanische Eigenschaften unerlässlich.
RestspannungDie martensitische Umwandlung während der Abkühlung erzeugt erhebliche Eigenspannungen; daher wird vor der endgültigen Wärmebehandlung eine Spannungsarmglühung empfohlen.
RissrisikoEin hoher Kohlenstoffgehalt und schnelle Abkühlung können zu Rissbildung führen; kontrollierte Abkühlraten und Vorwärmen können erforderlich sein.
Nachbearbeitung erforderlichDie Teile müssen einer Wärmebehandlung (Abschrecken und Anlassen) unterzogen werden, um die endgültigen mechanischen Eigenschaften zu erzielen.
UnterstützungsdesignSorgfältige Konstruktion der Stützkonstruktion aufgrund von thermischen Spannungen während des Bauprozesses erforderlich.
Anpassungsdienste von Forgecise
Forgecise Wir bieten umfassende Lösungen zur kundenspezifischen Anpassung von Edelstahlpulvern und decken dabei die gesamte Produktpalette von Standardqualitäten bis hin zu kundenspezifischen Rezepturen ab. Wir unterstützen gängige Qualitäten wie beispielsweise … 17-4PH, 15-5PH, 316L, 304L, 420, 440C, 13-8PHWir können Zusammensetzung, Partikelgrößenverteilung und Sphärizität an Ihre Anwendungsanforderungen anpassen. Ob Kleinserien für Forschung und Entwicklung (ab 1 kg) oder Großaufträge für die Massenproduktion – wir gewährleisten höchste Reinheit, niedrigen Sauerstoffgehalt und ausgezeichnete Fließfähigkeit unserer Pulver und erfüllen damit die Anforderungen verschiedenster Prozesse. SLM, EBM, MIM und LMD.