

| Kategorie | Parameter / Element | Wert / Inhalt | Einheit / Notiz |
|---|---|---|---|
| Chemische Zusammensetzung | Fe | Bal. | Gew.-% |
| Ni | 17-19 | Gew.-% | |
| Al | 0,05-0,15 | Gew.-% | |
| Ti | 0,6-0,8 | Gew.-% | |
| Mo | 4,5-5,2 | Gew.-% | |
| Co | 8,5-9,5 | Gew.-% | |
| C | ≤0,03 | Gew.-% | |
| Si | ≤0,1 | Gew.-% | |
| Mn | ≤0,10 | Gew.-% | |
| Cr | ≤0,30 | Gew.-% | |
| P | ≤0,01 | Gew.-% | |
| S | ≤0,01 | Gew.-% | |
| O | ≤0,04 | Gew.-% | |
| N | ≤0,02 | Gew.-% | |
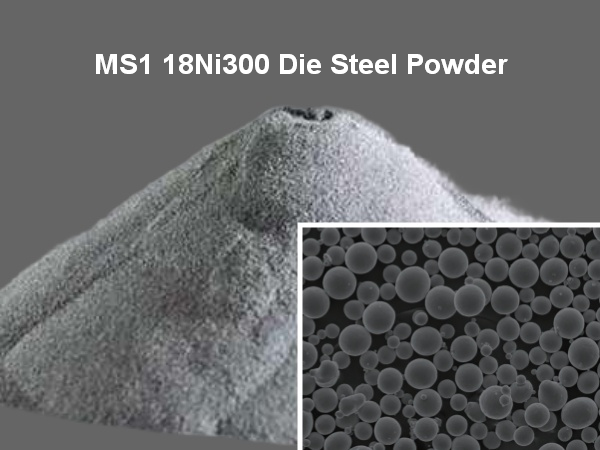
| Physikalische Eigenschaften | Partikelgröße (D10) | ≥15 | μm |
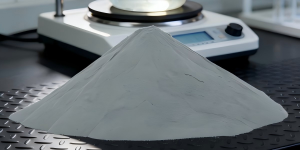
| Partikelgröße (D50) | 30-40 | μm | |
| Partikelgröße (D90) | ≤60 | μm | |
| Sphärizität | ≥0,9 | – | |
| Scheinbare Dichte | ≥4,0 | g/cm³ | |
| Schüttdichte | ≥4,5 | g/cm³ | |
| Fließfähigkeit | ≤20 | s/50g | |
| Mechanische Eigenschaften | Rockwell-Härte (im Ausgangszustand) | 38-42 | HRC |
| Streckgrenze (im Ausgangszustand) | ≥1170 | MPa | |
| Dehnung (im Ausgangszustand) | ≥11,0 | % | |
| Rockwell-Härte (wärmebehandelt) | 54-57 | HRC | |
| Streckgrenze (wärmebehandelt) | ≥1900 | MPa | |
| Dehnung (wärmebehandelt) | ≥4,0 | % |
2. Vorteile dieses MS1-Pulvers
MS1 ist ein Hochleistungs-Maraging-Stahlpulver, das sich durch seine extrem hohe Festigkeit und ausgezeichnete Zähigkeit auszeichnet. Sein niedriger Kohlenstoffgehalt gewährleistet hervorragende Schweißbarkeit und minimiert das Risiko von Rissen während des Fertigungsprozesses. Das Pulver weist ausgezeichnete Fließfähigkeit und hohe Packungsdichte auf, was für gleichmäßige Schichten in der additiven Fertigung entscheidend ist. Darüber hinaus lässt sich MS1 hervorragend wärmebehandeln und erreicht Härtewerte von über 54 HRC und Streckgrenzen von über 1900 MPa. Damit ist es ideal für anspruchsvolle industrielle Anwendungen geeignet.
3. Anwendung in der additiven Fertigung
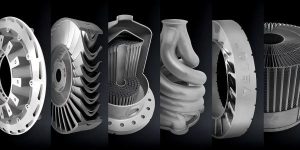
Im Bereich der additiven Fertigung, insbesondere des selektiven Laserschmelzens (SLMMS1-Pulver ist eine erstklassige Wahl für die Fertigung komplexer, hochfester Bauteile. Seine optimierte Partikelgrößenverteilung (D50 30–40 µm) und die hohe Sphärizität (≥ 0,9) gewährleisten ein gleichmäßiges Pulverbett und führen so zu hochdichten Bauteilen mit minimaler Porosität. Dieses Material eignet sich besonders für die Herstellung von Spritzgussformen mit konturnahen Kühlkanälen, da diese die Zykluszeiten deutlich verkürzen und die Bauteilqualität verbessern. Darüber hinaus prädestinieren seine robusten mechanischen Eigenschaften es für leichte Luft- und Raumfahrtstrukturen sowie für langlebige Werkzeuge, die verschleißfest und hochbelastbar sein müssen.
4. Wozu dient MS1-Werkzeugstahlpulver? SLM?
MS1 Werkzeugstahlpulver ist ein Maraging-Stahl Pulver, das speziell für Metall-3D-Drucktechnologien entwickelt wurde, wie SLM (Selektives Laserschmelzen).
Einfach ausgedrückt, ist es in der Branche als das anerkannt. „Experte für ultrahohe Festigkeit und hohe Zähigkeit.“ Im Vergleich zu herkömmlichen Werkzeugstählen weisen mit MS1-Pulver gedruckte Teile nicht nur extrem hohe Festigkeit und Härte auf, sondern bieten auch ausgezeichnete Zähigkeit und Schweißbarkeit. Die Teile können direkt nach dem Drucken bearbeitet und anschließend einer einfachen Wärmebehandlung unterzogen werden, um höchste Festigkeit zu erzielen. Das Verfahren eignet sich hervorragend für die Herstellung von Spritzgussformen mit komplexen internen Kühlkanälen, Strukturbauteilen für die Luft- und Raumfahrt sowie Hochleistungs-Industrieteilen.
Kernsorten & Chemische Zusammensetzung
MS1 ist keine Standardgüte eines bestimmten Landes, sondern eine gängige Handelsbezeichnung im Bereich der additiven Metallfertigung (insbesondere von 3D-Druckerherstellern) für diese spezielle Art von Maraging-Stahl. Die entsprechenden traditionellen Werkstoffgüten und die chemische Zusammensetzung sind wie folgt:
- Äquivalente Noten:
- US-Note: US 18% Ni Maraging 300
- Europäische/Deutsche Note: 1.2709 (X3NiCoMoTi18-9-5)
- Typische chemische Zusammensetzung (Gew.-%):
- Ni (Nickel): 17,0 – 19,0 % (Kernelement, bildet die martensitische Matrix)
- Co (Kobalt): 8,5 – 9,5 % (Verstärkt den Anti-Aging-Effekt)
- Mo (Molybdän): 4,5 – 5,2 % (Sorgt für Festigkeit und Härte bei hohen Temperaturen)
- Ti (Titan): 0,6 – 0,8 % (Schlüssel für die altersbedingte Niederschlagsbildung)
- Al (Aluminium): ≤ 0,15 %
- C (Kohlenstoff): ≤ 0,03 % (Der extrem niedrige Kohlenstoffgehalt gewährleistet hervorragende Schweißbarkeit und Zähigkeit)
- Fe (Eisen): Gleichgewicht
MS1 Werkzeugstahlpulver – Tabelle der grundlegenden Parameter
Nachfolgend sind die typischen physikalischen und mechanischen Eigenschaftsparameter für MS1-Pulver aufgeführt, das für die additive Fertigung entwickelt wurde (SLM):
| Kategorie | Schlüsselindikator | Typischer Parameterbereich |
|---|---|---|
| Physikalische Eigenschaften | Dichte | Ca. 8,0 g/cm³ |
| Pulvermorphologie | Sphärizität ≥ 95 % | |
| Partikelgröße (D50) | 15 – 45 μm oder 15 – 53 μm | |
| Schmelzpunkt | Ca. 1410 °C | |
| Mechanische Eigenschaften | Zustand | Tatsächlicher Zustand |
| Zugfestigkeit | Ca. 1000 – 1100 MPa | |
| Streckgrenze | Ca. 900 – 1050 MPa | |
| Verlängerung | Ca. 8 % – 10 % | |
| Härte (HRC) | Ca. 30–32 HRC | |
| Typische Anwendungen | Anwendungsfälle | Formen für konturnahe Kühlung im Spritzgussverfahren, Druckgussformen, Halterungen für die Luft- und Raumfahrt, hochbelastbare Strukturbauteile |
SLM Drucküberlegungen & wichtige Parameter
Bei der Verwendung von MS1-Pulver für SLM Beachten Sie beim Drucken Folgendes, um Teile mit nahezu 100% Dichte und ohne Defekte zu erhalten:
- Hervorragende Druckbarkeit: MS1 gilt als eines der am besten geeigneten Metallmaterialien für die laserbasierte additive Fertigung. Es verfügt über ein breites Prozessfenster, wodurch sich Bauteile mit einer Dichte von über 99,9 % und minimaler thermischer Rissbildung sehr einfach herstellen lassen.
- Die Alterungswärmebehandlung ist entscheidend: Die gedruckten MS1-Teile befinden sich in einem weichen martensitischen Zustand (ca. 30 HRC) und können daher direkt per CNC-Fräsen, Bohren und anderen Bearbeitungsschritten bearbeitet werden. Nach der Bearbeitung ist eine Wärmebehandlung bei ca. 480 °C erforderlich, um intermetallische Verbindungen auszuscheiden und die Härte für die endgültige Leistung auf über 50 HRC zu erhöhen.
- Wärmebehandlungsschrumpfung: Bei der Konstruktion hochpräziser Formen muss die durch die Aushärtungswärmebehandlung verursachte gleichmäßige Schrumpfung berücksichtigt werden. MS1 weist typischerweise eine lineare Schrumpfung von ca. 0,08 % während der Aushärtung auf, die im 3D-Modell vor dem Schneiden kompensiert werden muss.
- Design der konturnahen Kühlkanäle: Das größte Highlight von MS1 ist die Herstellung von Formeinsätzen mit „konturnahen Kühlkanälen“. Der 3D-Druck ermöglicht komplexe interne Kanäle, die mit herkömmlichen Bearbeitungsmethoden nicht realisierbar sind. Dadurch werden die Kühlzyklen beim Spritzgießen oder Druckgießen deutlich verkürzt (um bis zu 40–60 %) und die Lebensdauer der Form erheblich verlängert.
- Empfohlene Druckparameter:
- Schichtdicke: Typischerweise 30 μm, 40 μm oder 50 μm.
- Mindestwandstärke: Um eine hohe Erfolgsquote und Festigkeit zu gewährleisten, wird eine Mindestwandstärke von 0,3 mm – 0,4 mm oder mehr empfohlen.
Zusammenfassung:
Wenn Sie hochkomplexe Strukturen mit extremen Festigkeits- und Zähigkeitsanforderungen oder Hochleistungsformen und -teile mit internen, konturnahen Kühlkanälen herstellen müssen, ist MS1 Die Steel Powder derzeit die ausgereifteste und am weitesten verbreitete erste Wahl im Bereich des 3D-Metalldrucks.
Enthält es noch andere ähnliche Materialien? MS1 Pulver?
MS1 (Maraging-Stahl) bietet im Bereich des 3D-Metalldrucks tatsächlich einige leistungsstarke Alternativen. In der Industrie werden diese jedoch üblicherweise nicht als „MS2“ oder „MS3“ bezeichnet. Stattdessen werden die Werkstoffe anhand ihrer spezifischen Eigenschaften (wie z. B. besserer Korrosionsbeständigkeit oder höherer Temperaturbeständigkeit) ausgewählt.
Hier sind die drei gängigsten Alternativen zu MS1, zusammen mit einer detaillierten Vergleichstabelle:
Drei wichtige Alternativen zu MS1
- CX Werkzeugstahl (korrosionsbeständiger Maraging-Edelstahl)
CX kann als die „rostfreie Alternative“ zu MS1 betrachtet werden. Es lässt sich ebenfalls wärmebehandeln, um eine hohe Härte zu erzielen, der größte Unterschied liegt jedoch im hohen Chromgehalt (Cr), der ihm eine ausgezeichnete Korrosionsbeständigkeit verleiht. Wenn Ihre Form zur Verarbeitung korrosiver Kunststoffe (wie PVC) oder für medizinische und Lebensmittelanwendungen verwendet wird, ist CX die bessere Wahl als MS1. - 42CrMo4 (Hochfester niedriglegierter Stahl)
Dieser Stahl zählt zu den am häufigsten verwendeten Stählen im traditionellen Maschinenbau. Er bietet ausgezeichnete Festigkeit und Zähigkeit, jedoch sind seine Korrosionsbeständigkeit und Endhärte nicht so gut wie bei MS1. Sein Vorteil liegt in den geringeren Kosten, und Ingenieure sind mit den Wärmebehandlungsverfahren bestens vertraut. Er wird häufig für hochbelastete Strukturbauteile wie Zahnräder und Wellen im Automobilbereich eingesetzt. - H13 (Warmarbeitsstahl)
Obwohl zuvor nicht näher erläutert, ist H13 der direkteste Konkurrent von MS1 im Bereich der Druckgussformen. H13 zeichnet sich durch eine ausgezeichnete Warmhärte (die Fähigkeit, die Härte bei hohen Temperaturen beizubehalten) und Beständigkeit gegen thermische Ermüdung aus und eignet sich daher hervorragend für Umgebungen mit starken Temperaturwechseln, wie beispielsweise beim Aluminium-Druckguss. Im Vergleich dazu weist MS1 eine höhere Zugfestigkeit bei Raumtemperatur auf, seine Hochtemperaturleistung ist jedoch etwas geringer als die von H13.
Leistungsvergleich: MS1 vs. Alternativen
| Merkmalsdimension | MS1 (Maraging-Stahl) | CX (korrosionsbeständiger Werkzeugstahl) | 42CrMo4 (niedriglegierter Stahl) | H13 (Warmarbeitsstahl) |
|---|---|---|---|---|
| Kernvorteil | Extrem hohe Festigkeit und Zähigkeit | Hohe Härte + Korrosionsbeständigkeit | Hohes Preis-Leistungs-Verhältnis + Hohe Robustheit | Hochtemperaturbeständigkeit + Beständigkeit gegen thermische Ermüdung |
| Härte (wärmebehandelt) | Extrem hoch (48 – 54 HRC) | Hoch (46 – 48 HRC) | Mittel-hoch (ca. 50 HRC) | Hoch (48 – 52 HRC) |
| Zugfestigkeit | Extrem hoch (ca. 2000 MPa) | Hoch (ca. 1600 MPa) | Relativ hoch (ca. 1320 MPa) | Hoch (ca. 1800 MPa) |
| Korrosionsbeständigkeit | Durchschnittlich (Oberflächenbehandlung erforderlich) | Exzellent | Mangelhaft (rostanfällig) | Durchschnitt |
| Hochtemperaturverhalten | Durchschnitt | Gut | Durchschnitt | Exzellent |
| Typische Anwendungen | Konforme Kühlspritzgussformen, Strukturbauteile für die Luft- und Raumfahrt | Medizinische/Lebensmittelformen, Formen für korrosive Kunststoffe | Automobilzahnräder, Wellen, allgemeine industrielle Strukturteile | Aluminiumlegierungs-Druckgussformen, Warmstrangpressformen |
Tipps zur Materialauswahl
- Streben nach höchster Leistung und komplexen Strukturen: Wählen MS1. Es handelt sich derzeit um den ausgewogensten Werkzeugstahl der Spitzenklasse in Bezug auf umfassende Festigkeit, Zähigkeit und Druckerfolgsrate, insbesondere für Einsätze mit konturnahen Kühlkanälen.
- Korrosive Umgebungen: Wählen CX. Bei der Verarbeitung von flammhemmenden Kunststoffen oder Formen für medizinische Katheter verhindert CX beispielsweise, dass die Form rostet und das Produkt verunreinigt.
- Begrenztes Budget & keine komplexen Kanäle: Wählen 42CrMo4. Wenn Sie den 3D-Druck nur zur Herstellung einiger hochfester Halterungen oder Verbinder verwenden und nicht die extreme Härte von Werkzeugstahl benötigen, bietet er das beste Kosten-Nutzen-Verhältnis.
- Hochtemperatur-Druckgussumgebungen: Wählen H13. Wenn die Form wiederholt mit geschmolzenem Metall bei Hunderten von Grad in Kontakt kommen muss, ist die Beständigkeit von H13 gegen thermische Rissbildung zuverlässiger als die von MS1.
Anpassungsdienste von Forgecise
Forgecise Wir bieten umfassende Lösungen zur kundenspezifischen Anpassung von Werkzeugstahlpulvern und decken dabei die gesamte Produktpalette ab – von Standard-Maraging-Sorten bis hin zu kundenspezifischen Hochleistungsformulierungen. Wir unterstützen gängige Werkzeugstahlsorten wie beispielsweise … MS1 (18Ni300/1,2709), CX, H13, Und 42CrMo4Wir können Zusammensetzung, Partikelgrößenverteilung und Sphärizität präzise an Ihre spezifischen Anwendungsanforderungen anpassen. Ob Kleinserien für Forschung und Entwicklung (ab 1 kg) oder Großaufträge für die Serienproduktion – wir gewährleisten höchste Reinheit, niedrigen Sauerstoffgehalt und ausgezeichnete Fließfähigkeit unserer Pulver und erfüllen damit die strengen Anforderungen verschiedener additiver Fertigungsverfahren. SLM, DED, Und BJTDie