| Catégorie | Paramètre / Élément | Valeur / Contenu | Unité / Note |
|---|---|---|---|
| Composition chimique | Fe | Bal. | % en poids |
| Ni | 17-19 | % en poids | |
| Al | 0,05-0,15 | % en poids | |
| Ti | 0,6-0,8 | % en poids | |
| Mo | 4,5-5,2 | % en poids | |
| Co | 8,5-9,5 | % en poids | |
| C | ≤0,03 | % en poids | |
| Si | ≤0,1 | % en poids | |
| Mn | ≤0,10 | % en poids | |
| Cr | ≤0,30 | % en poids | |
| P | ≤0,01 | % en poids | |
| S | ≤0,01 | % en poids | |
| O | ≤0,04 | % en poids | |
| N | ≤0,02 | % en poids | |
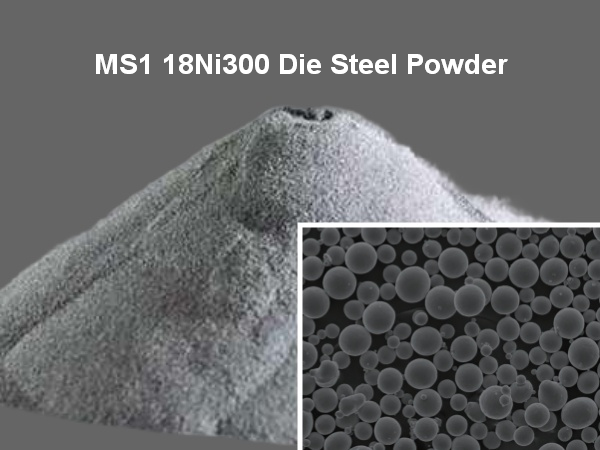
| Propriétés physiques | Taille des particules (D10) | ≥15 | μm |
| Taille des particules (D50) | 30-40 | μm | |
| Taille des particules (D90) | ≤60 | μm | |
| Sphéricité | ≥0,9 | – | |
| Densité apparente | ≥4.0 | g/cm³ | |
| Densité de tassement | ≥4,5 | g/cm³ | |
| Fluidité | ≤20 | s/50g | |
| Propriétés mécaniques | Dureté Rockwell (à l’état brut de dépôt) | 38-42 | HRC |
| Limite d’élasticité (à l’état brut de dépôt) | ≥1170 | MPa | |
| Allongement (à l’état brut de dépôt) | ≥11,0 | % | |
| Dureté Rockwell (traité thermiquement) | 54-57 | HRC | |
| Limite d’élasticité (traitement thermique) | ≥1900 | MPa | |
| Allongement (traitement thermique) | ≥4.0 | % |
2. Avantages de cette poudre MS1
La poudre d’acier maraging MS1 est une poudre haute performance caractérisée par son ultra-haute résistance et son excellente ténacité. Sa faible teneur en carbone garantit une soudabilité supérieure et minimise les risques de fissuration lors de la fabrication. Cette poudre présente une excellente fluidité et une densité de tassement élevée, essentielles à l’obtention de couches uniformes en fabrication additive. De plus, la poudre MS1 réagit exceptionnellement bien au traitement thermique, ce qui lui permet d’atteindre des niveaux de dureté supérieurs à 54 HRC et des limites d’élasticité supérieures à 1900 MPa, la rendant idéale pour les applications industrielles exigeantes.
3. Application dans la fabrication additive
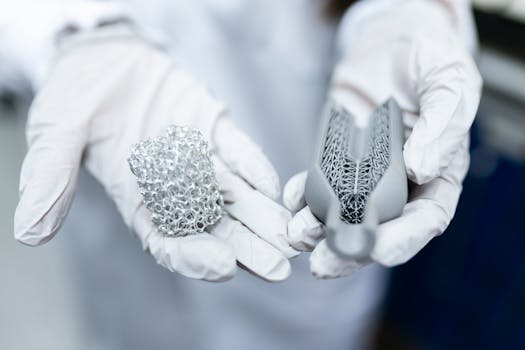
Dans le domaine de la fabrication additive, et plus particulièrement de la fusion sélective par laser (SLMLa poudre MS1 est un choix de premier ordre pour la fabrication de composants complexes et à haute résistance. Sa granulométrie optimisée (D50 30-40 µm) et sa sphéricité élevée (≥ 0,9) garantissent un lit de poudre lisse et homogène, permettant d’obtenir des pièces haute densité à porosité minimale. Ce matériau est particulièrement apprécié pour la production de moules d’injection à canaux de refroidissement conformes, qui réduisent considérablement les temps de cycle et améliorent la qualité des pièces. De plus, ses propriétés mécaniques robustes le rendent idéal pour les structures aérospatiales légères et l’outillage durable exigeant une résistance à l’usure et aux contraintes élevées.
4. À quoi sert la poudre d’acier à outils MS1 ? SLM?
Poudre d’acier à matrice MS1 est un Acier maraging poudre spécialement conçue pour les technologies d’impression 3D métal comme SLM (Fusion laser sélective).
En termes simples, elle est reconnue dans le secteur comme la « Expert en ultra-haute résistance et haute ténacité. » Comparées aux aciers à outils conventionnels, les pièces imprimées avec la poudre MS1 présentent non seulement une résistance et une dureté extrêmement élevées, mais aussi une excellente ténacité et soudabilité. Elles peuvent être usinées directement après impression, puis subir un simple traitement thermique pour atteindre une résistance ultra-élevée. Ce procédé est particulièrement adapté à la fabrication de moules d’injection à canaux de refroidissement internes complexes, de composants structuraux pour l’aérospatiale et de pièces industrielles hautes performances.
Matières premières et composition chimique
MS1 ne désigne pas une nuance standard d’un pays spécifique, mais plutôt une appellation commerciale courante dans le domaine de la fabrication additive métallique (notamment chez les fabricants d’imprimantes 3D) pour ce type particulier d’acier maraging. Ses nuances traditionnelles correspondantes et leur composition chimique sont les suivantes :
- Niveaux équivalents :
- Note américaine : Maraging Ni 18 % US 300
- Note européenne/allemande : 1,2709 (X3NiCoMoTi18-9-5)
- Composition chimique typique (en % massique) :
- Ni (Nickel) : 17,0 – 19,0 % (Élément de base, forme la matrice martensitique)
- Co (Cobalt) : 8,5 – 9,5 % (Améliore l’effet de durcissement dû à l’âge)
- Mo (Molybdène) : 4,5 – 5,2 % (Confère résistance et dureté à haute température)
- Ti (Titane) : 0,6 – 0,8 % (Clé pour la précipitation de durcissement par vieillissement)
- Al (aluminium) : ≤ 0,15%
- C (carbone) : ≤ 0,03 % (Une teneur en carbone extrêmement faible garantit une excellente soudabilité et une grande ténacité)
- Fe (Fer) : Équilibre
Tableau des paramètres de base de la poudre d’acier à outils MS1
Vous trouverez ci-dessous les paramètres typiques des propriétés physiques et mécaniques de la poudre MS1 conçue pour la fabrication additive (SLM):
| Catégorie | Indicateur clé | Plage de paramètres typique |
|---|---|---|
| Propriétés physiques | Densité | Environ 8,0 g/cm³ |
| Morphologie des poudres | Sphéricité ≥ 95 % | |
| Taille des particules (D50) | 15 – 45 μm ou 15 – 53 μm | |
| Point de fusion | Environ 1410 °C | |
| Propriétés mécaniques | Condition | Tel que construit |
| Résistance à la traction | Environ 1000 à 1100 MPa | |
| Limite d’élasticité | Environ 900 à 1050 MPa | |
| Élongation | Environ 8 % à 10 % | |
| Dureté (HRC) | Environ 30 à 32 HRC | |
| Applications typiques | Cas d’utilisation | Moules d’injection à refroidissement conforme, moules de fonderie sous pression, supports aérospatiaux, pièces structurelles à forte charge |
SLM Considérations relatives à l’impression et paramètres clés
Lors de l’utilisation de la poudre MS1 pour SLM Pour l’impression, veuillez prêter attention aux points suivants afin d’obtenir des pièces d’une densité proche de 100 % et sans défauts :
- Excellente imprimabilité : Le MS1 est reconnu comme l’un des matériaux métalliques les plus adaptés à la fabrication additive laser. Sa large plage de paramètres de fabrication permet d’obtenir facilement des pièces d’une densité supérieure à 99,9 % et présentant un risque minimal de fissuration thermique.
- Le traitement thermique de vieillissement est essentiel : Les pièces MS1 imprimées sont à l’état martensitique « doux » (environ 30 HRC), ce qui permet un usinage CNC direct (fraisage, perçage, etc.). Après usinage, un traitement thermique de vieillissement à environ 480 °C est nécessaire pour précipiter les composés intermétalliques et porter la dureté à plus de 50 HRC, garantissant ainsi les performances finales.
- Retrait dû au traitement thermique : Lors de la conception de moules de haute précision, il est impératif de tenir compte du retrait uniforme dû au traitement thermique de vieillissement. L’acier MS1 subit généralement un retrait linéaire d’environ 0,08 % lors du durcissement structural, qui doit être précompensé dans le modèle 3D avant le découpage.
- Conception conforme du canal de refroidissement : Le principal atout de MS1 réside dans la fabrication d’inserts de moule dotés de « canaux de refroidissement conformes ». L’impression 3D permet de réaliser des canaux internes complexes que l’usinage traditionnel ne peut pas atteindre, raccourcissant considérablement les cycles de refroidissement en injection ou en moulage sous pression (jusqu’à 40-60 %) et prolongeant considérablement la durée de vie du moule.
- Paramètres d’impression recommandés :
- Épaisseur de la couche : Généralement 30 μm, 40 μm ou 50 μm.
- Épaisseur minimale de paroi : Pour garantir un taux de réussite et une résistance optimaux, une épaisseur de paroi minimale de 0,3 mm à 0,4 mm, voire plus, est recommandée.
Résumé:
Si vous devez fabriquer des structures très complexes avec des exigences extrêmes de résistance et de robustesse, ou des moules et des pièces hautes performances avec des canaux de refroidissement conformes internes, la poudre d’acier à matrice MS1 est actuellement le choix de premier ordre le plus abouti et le plus largement utilisé dans le domaine de l’impression 3D métal.
Contient-il d’autres matériaux similaires à Poudre MS1?
L’acier MS1 (acier maraging) possède effectivement plusieurs alternatives intéressantes dans le domaine de l’impression 3D métal. Cependant, dans l’industrie, on ne les désigne généralement pas par les termes « MS2 » ou « MS3 ». Le choix des matériaux repose plutôt sur leurs propriétés spécifiques (comme une meilleure résistance à la corrosion ou une résistance aux hautes températures).
Voici les trois alternatives les plus courantes à MS1, accompagnées d’un tableau comparatif détaillé :
Trois alternatives majeures à MS1
- Acier à matrice CX (acier inoxydable maraging résistant à la corrosion)
L’acier CX peut être considéré comme le cousin inox de l’acier MS1. Il peut également être traité thermiquement pour atteindre une dureté élevée, mais sa principale différence réside dans sa teneur élevée en chrome (Cr), qui lui confère une excellente résistance à la corrosion. Si votre moule est utilisé pour la transformation de plastiques corrosifs (comme le PVC) ou pour des applications médicales et alimentaires, l’acier CX est un meilleur choix que l’acier MS1. - 42CrMo4 (Acier faiblement allié à haute résistance)
Cet acier est l’un des plus utilisés dans la fabrication mécanique traditionnelle. Il offre une excellente résistance et une grande ténacité, mais sa résistance à la corrosion et sa dureté finale sont inférieures à celles de l’acier MS1. Son principal avantage réside dans son coût plus faible, et les ingénieurs maîtrisent parfaitement ses procédés de traitement thermique. Il est couramment utilisé pour les pièces structurelles soumises à de fortes contraintes, telles que les engrenages et les arbres de transmission automobiles. - H13 (Acier à matrice pour travail à chaud)
Bien que cela n’ait pas été détaillé précédemment, le H13 est le concurrent le plus direct du MS1 dans le domaine des moules de fonderie sous pression. Le H13 possède une excellente dureté à chaud (capacité à conserver sa dureté à haute température) et une résistance à la fatigue thermique remarquable, ce qui le rend particulièrement adapté aux environnements soumis à des cycles thermiques extrêmes, comme la fonderie sous pression d’alliages d’aluminium. En comparaison, le MS1 présente une résistance à la traction supérieure à température ambiante, mais ses performances à haute température sont légèrement inférieures à celles du H13.
Comparaison des performances : MS1 vs. Alternatives
| Dimension caractéristique | MS1 (Acier maraging) | CX (Acier à matrice résistant à la corrosion) | 42CrMo4 (Acier faiblement allié) | H13 (Acier à matrice pour travail à chaud) |
|---|---|---|---|---|
| Avantage principal | Ultra-résistance et robustesse | Dureté élevée + résistance à la corrosion | Rapport coût-performance élevé + Grande robustesse | Résistance aux hautes températures + résistance à la fatigue thermique |
| Dureté (traitement thermique) | Extrêmement élevé (48 – 54 HRC) | Élevée (46 – 48 HRC) | Moyen à élevé (environ 50 HRC) | Élevée (48 – 52 HRC) |
| Résistance à la traction | Extrêmement élevée (environ 2000 MPa) | Élevée (environ 1600 MPa) | Relativement élevée (environ 1320 MPa) | Élevée (environ 1800 MPa) |
| résistance à la corrosion | Moyenne (Nécessite un traitement de surface) | Excellent | Mauvaise qualité (sujet à la rouille) | Moyenne |
| Performances à haute température | Moyenne | Bien | Moyenne | Excellent |
| Applications typiques | Moules d’injection à refroidissement conforme, pièces structurelles aérospatiales | Moules médicaux/alimentaires, moules pour plastiques corrosifs | Engrenages automobiles, arbres, pièces structurelles industrielles générales | Moules de fonderie sous pression en alliage d’aluminium, moules d’extrusion à chaud |
Conseils pour le choix des matériaux
- À la recherche de la performance ultime et des structures complexes : Choisir MS1. Il s’agit actuellement de l’acier à matrices haut de gamme le plus équilibré en termes de résistance globale, de ténacité et de taux de réussite d’impression, notamment pour les inserts avec canaux de refroidissement conformes.
- Environnements corrosifs : Choisir CX. Par exemple, lors du traitement de plastiques ignifuges ou de moules de cathéters médicaux, CX empêche le moule de rouiller et de contaminer le produit.
- Budget limité et pas de chaînes complexes : Choisir 42CrMo4. Si vous utilisez l’impression 3D uniquement pour fabriquer quelques supports ou connecteurs haute résistance et que vous n’avez pas besoin de la dureté extrême de l’acier à outils, elle offre le meilleur rapport coût-performance.
- Environnements de moulage sous pression à haute température : Choisir H13. Si le moule doit être en contact répété avec du métal en fusion à des centaines de degrés, la résistance à la fissuration thermique du H13 sera plus fiable que celle du MS1.
Services de personnalisation par Forgecise
Forgecise Nous proposons des solutions complètes de personnalisation de poudres d’acier à outils, couvrant toute la gamme de produits, des nuances maraging standard aux formulations haute performance spécifiques au client. Nous prenons en charge les nuances d’acier à outils courantes telles que : MS1 (18Ni300/1,2709), CX, H13, et 42CrMo4Nous pouvons ajuster avec précision la composition, la granulométrie et la sphéricité de nos poudres en fonction de vos besoins spécifiques. Qu’il s’agisse de petits lots pour la R&D (à partir de 1 kg) ou de commandes de plusieurs tonnes pour la production en série, nous garantissons une pureté élevée, une faible teneur en oxygène et une excellente fluidité de nos poudres, répondant ainsi aux exigences rigoureuses des différents procédés de fabrication additive. SLM, DÉC, et BJT.