| Catégorie | Paramètre | Valeur / Spécifications |
|---|---|---|
| Applications typiques | Cas d’utilisation | Échangeurs de chaleur, radiateurs, structures complexes à parois minces, blocs-moteurs automobiles, composants aérospatiaux nécessitant une conductivité thermique élevée. |
| Processus applicables | Technologie | SLM Fusion sélective par laser (Fusion laser sélective), Fusion par faisceau d’électrons (FBE) |
| Composition chimique (en % massique) | Al | Bal. |
| Si | 11.0 – 13.0 | |
| Fe | ≤ 0,55 | |
| Mn | ≤ 0,45 | |
| Mg | ≤ 0,10 (Trace) | |
| Cu | ≤ 0,30 | |
| O | ≤ 0,08 | |
| Zn | ≤ 0,1 | |
| Ni | ≤ 0,05 | |
| Propriétés physiques | Gamme de tailles de particules (D50) | 15 – 53 μm (ou 20 – 63 μm) |
| Sphéricité | ≥ 0,95 | |
| Densité apparente | ≥ 1,30 g/cm³ | |
| Densité de tassement | ≥ 1,60 g/cm³ | |
| Fluidité | ≤ 15 s/50 g (débitmètre à effet Hall) | |
| Propriétés mécaniques | Statut | Tel que construit / Traité thermiquement (T6) |
| Résistance à la traction | ≥ 250 – 300 MPa | |
| Limite d’élasticité | ≥ 150 – 180 MPa | |
| Élongation | ≥ 8,0 – 12,0 % | |
| Conductivité thermique | ~ 140 – 160 W/(m·K) |
À quoi sert la poudre d’alliage d’aluminium AlSi12 ? SLM Impression 3D ?
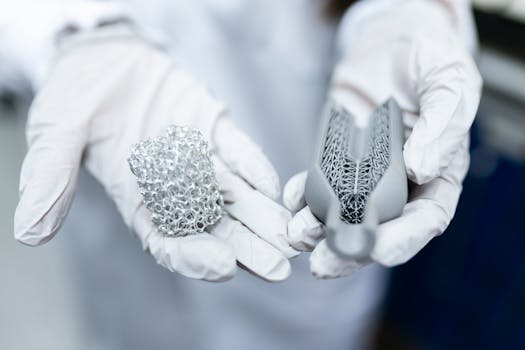
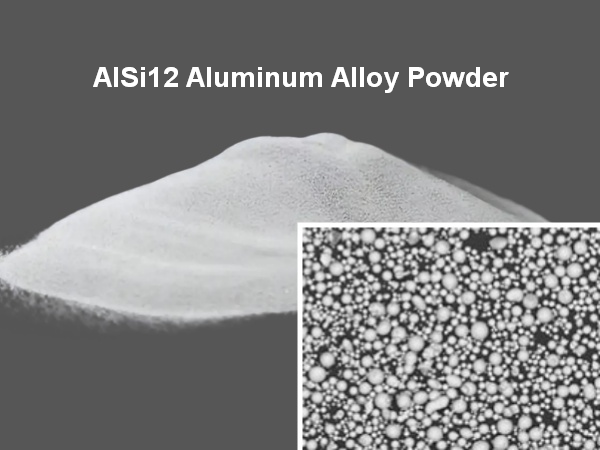
Poudre d’alliage d’aluminium AlSi12 est un matériau en alliage aluminium-silicium à haute teneur en silicium, spécialement conçu pour SLM (Fusion sélective au laser) Technologie d’impression 3D.
En termes simples, elle est reconnue dans le secteur comme la « Expert en fonderie et en conductivité thermique. » Grâce à sa teneur en silicium d’environ 12 % (ce qui en fait un alliage eutectique ou quasi-eutectique), il offre une excellente fluidité et une grande résistance à la fissuration à chaud lors de l’impression 3D. Il est particulièrement adapté à la fabrication de pièces de précision exigeant une bonne conductivité thermique, une résistance élevée à l’usure et des structures complexes à parois minces.
Voici une analyse détaillée du matériau, ainsi qu’une comparaison de ses performances avec celles de l’AlSi10Mg. SLM Considérations relatives à l’impression et paramètres de base du matériau AlSi10Mg.
Composition et caractéristiques principales
AlSi12 appartient à la Al-Si (Aluminium-Silicium) Système d’alliage binaire.
- Teneur en silicium (Si) ~12% : Sa teneur élevée en silicium lui confère un état eutectique. Comparé à l’AlSi10Mg, il présente un point de fusion plus bas et une excellente fluidité à l’état fondu. Son faible retrait lors de la fusion et de la solidification laser minimise les risques de fissuration thermique, ce qui le rend idéal pour l’impression de pièces extrêmement complexes ou à parois fines.
- Conductivité thermique et résistance à l’usure : La forte teneur en silicium confère à l’AlSi12 une conductivité thermique exceptionnelle et un faible coefficient de dilatation thermique. De plus, les particules de silicium améliorent considérablement la résistance à l’usure du matériau.
Comparaison des performances : AlSi12 vs. AlSi10Mg
Dans le domaine de SLM L’impression 3D, l’AlSi12 et l’AlSi10Mg présentent chacun leurs propres avantages. Le tableau ci-dessous illustre clairement les différences entre les deux :
| Dimension caractéristique | AlSi12(Expert en conductivité thermique élevée / résistance aux fissures) | AlSi10Mg(Résistance globale / Norme industrielle) |
|---|---|---|
| Teneur en silicium (Si) | ~12% (eutectique) | ~10% (quasi-eutectique) |
| Avantage principal | Excellente fluidité et résistance à la fissuration à chaud | Résistance et robustesse globales supérieures |
| Conductivité thermique | Excellent (conductivité thermique élevée) | Bien |
| Résistance à la traction | Relativement plus faible (environ 280-460 MPa) | Plus élevée (environ 330-480 MPa) |
| Allongement à la rupture | Inférieur (généralement de 3 % à 8 %) | Modéré (généralement 3 % à 10 %) |
| Applications typiques | Dissipateurs thermiques, échangeurs de chaleur, pièces complexes à parois minces, moules | Supports de structure, fuselages de drones, pièces de châssis automobiles |
SLM Considérations relatives à l’impression et paramètres clés
Lors de l’utilisation d’AlSi12 pour SLM Lors de l’impression, une attention particulière doit être portée aux limites de processus et aux règles de conception suivantes afin d’obtenir des pièces denses et sans défaut :
1. Paramètres d’impression clés
- Granulométrie de la poudre : Utilise généralement une distribution granulométrique de 15-53 μm ou 15-45 μm pour assurer une excellente fluidité d’épandage de la poudre et une densité de tassement optimale.
- Épaisseur de la couche : L’épaisseur courante de la couche de poudre est 30 μm (recherche d’une précision et d’une qualité de surface élevées).
- Puissance du laser et vitesse de balayage : L’AlSi12 présente une absorption laser plus faible et un point de fusion plus bas. La plage de vitesse de balayage optimale se situe généralement entre 150-300 mm/s. Une puissance excessive ou une vitesse de balayage lente peuvent entraîner un bain de fusion trop important et des surfaces rugueuses, tandis qu’une puissance insuffisante peut conduire à des défauts de fusion.
2. Problèmes cruciaux de conception et de processus
- Épaisseur minimale de paroi : Bien que l’AlSi12 présente une bonne résistance à la fissuration, afin d’éviter les déformations d’impression, il est recommandé de réduire l’épaisseur de paroi des petites pièces. ≥ 0,3 mm, et ≥ 0,5 mm pour les pièces de taille moyenne à grande.
- Débords et supports : Lors de l’impression, les structures en surplomb avec un angle moins de 45° Des supports doivent être ajoutés au plan horizontal ; sinon, la gravité provoquera un effondrement.
- Protection contre l’humidité en poudre : La poudre d’aluminium est très sensible à l’humidité. Une poudre humide crée des pores lors de l’impression. La véritable poudre AlSi12 est conditionnée sous vide et doit être utilisée dès que possible après ouverture.
- Post-traitement : Après impression, un traitement thermique (tel qu’un recuit de détente) est généralement nécessaire pour éliminer les contraintes internes et améliorer la stabilité dimensionnelle de la pièce.
Tableau des paramètres du matériau de base AlSi10Mg
En reprenant les informations précédentes, voici les paramètres de base des propriétés physiques et mécaniques de la poudre d’alliage d’aluminium « standard industriel », AlSi10Mg, pour votre référence dans le choix des matériaux :
| Catégorie de performance | Indicateur clé | Plage de paramètres typique |
|---|---|---|
| Propriétés physiques | Densité | 2,67 – 2,70 g/cm³ |
| Plage de points de fusion | Environ 570 – 585 °C | |
| Conductivité thermique | 100 – 140 W/(m·K) | |
| Propriétés mécaniques | Résistance à la traction (traitement thermique) | 330 – 460 MPa |
| Limite d’élasticité (traitement thermique) | 230 – 350 MPa | |
| Élongation | 5 % – 10 % |
Résumé:
Si vous avez besoin d’une pièce en alliage d’aluminium qui privilégie conductivité thermique ultime, résistance élevée à l’usure ou structure à parois extrêmement complexes et minces (nécessitant une excellente résistance à la fissuration), alors AlSi12 est un meilleur choix que l’AlSi10Mg. Cependant, si vous recherchez résistance structurelle supérieure et meilleure ténacité globale, AlSi10Mg reste actuellement l’option la plus rentable et la plus utilisée.
Services de personnalisation par Forgecise
Forgecise Nous proposons des solutions complètes de personnalisation de poudres d’alliages d’aluminium, couvrant toute la gamme de produits, des nuances standard aux formulations spécifiques aux clients. Nous prenons en charge les nuances courantes telles que : AlSi10Mg, AlSi12, AlSi7Mg, AlMgErZr,
AlMnErZr, AlReNous pouvons adapter la composition, la granulométrie et la sphéricité de nos poudres à vos besoins spécifiques. Qu’il s’agisse de petits lots pour la R&D (à partir de 1 kg) ou de commandes de plusieurs tonnes pour la production en série, nous garantissons une pureté élevée, une faible teneur en oxygène (≤ 300 ppm) et une excellente fluidité, répondant ainsi aux exigences de divers procédés. SLM, MIM et LMD.