| カテゴリ | 主要指標 | パラメータの標準範囲/値 |
|---|---|---|
| 適用可能なプロセス | 製造工程 | SLM (選択的レーザー溶融) |
| 代表的な用途 | アプリケーションシナリオ | 射出成形金型、押出成形金型、およびエンジニアリング部品 |
| 化学組成(重量%) | Fe(鉄) | バランス(残高) |
| Ni(ニッケル) | 8.4~10.0% | |
| Cr(クロム) | 11.0~13.0% | |
| Mo(モリブデン) | 1.1~1.7% | |
| Al(アルミニウム) | 1.2~2.0%(高アルミニウム含有量) | |
| C(炭素) | ≤0.05% | |
| Si(シリコン) | ≤0.4% | |
| Mn(マンガン) | ≤0.4% | |
| P、S、O、N(不純物) | P≤0.015、S≤0.015、O≤0.03、N≤0.02 | |
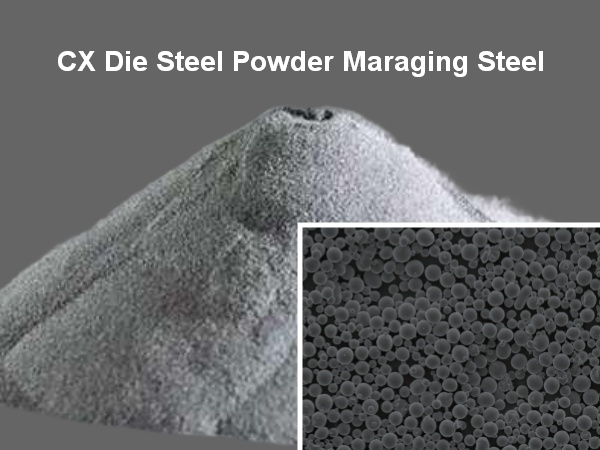
| 物理的性質(粉末) | 粒子径分布(D50) | 30~40μm |
| 粒子径範囲(D10/D90) | D10 ≥15 μm / D90 ≤60 μm | |
| 球形度 | ≥0.9(つまり、≥90%) | |
| 見かけ密度 | ≥4.0 g/cm³ | |
| タップ密度 | ≥4.5 g/cm³ | |
| 流動性 | ≤20秒/50g | |
| 機械的特性(組み立て部品) | 状態:預託済み | 硬度:34~38 HRC 降伏強度:1100 MPa以上 伸び率:15.0%以上 |
| 状態:熱処理済み | 硬度:48~52 HRC 降伏強度:1350 MPa以上 伸び率:10.0%以上 |
1. 鍵 このCXダイス鋼粉末の利点
高強度降伏強度が 1350 MPa非常に高い耐荷重能力を発揮するため、高圧にさらされる金型インサートに適しています。
高アルミニウム(Al)機能表には、アルミニウム含有量が最大で 1.2~2.0%. これは通常、アルミニウム析出によって材料が強化されているか、または印刷時の耐酸化性や流動性を向上させるために特別に調整されていることを意味します。これは、標準的な18Ni300(通常、Al含有量が0.15%未満)とは大きく異なります。
硬度範囲熱処理後の硬度は 48-52 HRC. この硬度はMS1の54~57HRCよりわずかに低いものの、良好な靭性(伸び率10%以上)を維持しながら、高硬度工具鋼のカテゴリーに属します。
2. CXダイス鋼粉末 積層造形への応用
CXダイスチールパウダー SLM は、選択的レーザー溶融(SLM)用に特別に設計された高性能工具鋼粉末です。SLM)プロセス。その主要な用途は、高精度、高耐腐食性、高強度の工業用金型および重要な構造部品の製造に集中しています。
この素材は、特に以下のシナリオに適しています。
- 射出成形金型: 腐食性媒体(PVC、難燃性プラスチック、医療用プラスチックなど)を含む部品の製造に特に適しています。優れた耐腐食性により、金型の寿命が大幅に延び、錆によるメンテナンスに伴うダウンタイムを削減できます。
- 押出成形用金型: 高温高圧環境下でも寸法安定性と優れた表面仕上げを維持できるため、アルミニウム形材や銅管などの金属押出成形プロセスに最適です。
- 構造部品の設計: 航空宇宙、自動車、エネルギーなどの分野における精密部品に適しています。これらの部品は、複雑な負荷に耐える必要があり、同時に高い耐腐食性が求められます。代表的な例としては、油圧バルブ本体、ポンプハウジング、コネクタなどが挙げられます。
- 修理および再生: 摩耗または腐食した金型や工具の局所的な積層造形補修に使用でき、形状精度と機械的特性を効果的に回復させると同時に、交換にかかる全体的なコストを削減できます。
クロム、ニッケル、アルミニウムを高濃度に配合したこの材料は、過酷な運転条件下で優れた性能を発揮します。腐食環境下における従来のマルエージング鋼(MS1など)の理想的な代替材料として、またハイエンド金型製造業界が「長寿命かつメンテナンスフリー」な操業へと進化していく上で、重要な材料として貢献します。
3. CXダイスチールパウダーは何に使うのですか? SLM?
CXダイス鋼粉末 は 耐腐食性マルエージング工具鋼 選択的レーザー溶融(SLM)などの金属3Dプリンティング技術向けに特別に設計されています(SLM)
簡単に言うと、従来のマルエージング鋼(MS1など)の「超高強度」とステンレス鋼の「優れた耐食性」を組み合わせたものです。3Dプリント工具鋼の分野では、CXは 「耐腐食性の専門家」 標準的なMS1(18Ni300)と比較して、CX粉末で造形された部品は、優れた強度と硬度を備えているだけでなく、湿度の高い環境や腐食性環境下でも優れた耐錆性を維持します。そのため、耐腐食性射出成形金型、医療用金型、高性能産業部品の製造に最適です。
以下に、CXダイス鋼粉の詳細な内訳を示します。グレード比較、コア仕様、印刷に関する考慮事項などが含まれます。
3.1 コアグレードと化学組成
CXもマルエージング鋼の一種ですが、耐食性を実現するために合金組成(主にクロム含有量)が調整されています。
- 学年相当値:
- 業務用グレード: CX(カスタムステンレス/耐腐食性エクストリーム)
- 材質の種類: 耐腐食性マルエージングステンレス鋼
- 代表的な化学組成(重量%):
- Cr(クロム): 約11.0%~13.0%(耐食性を担う主要成分)
- Ni(ニッケル): 約8.0%~10.0%(マルテンサイト組織を形成)
- Mo(モリブデン): 約4.0%~5.0%(強度と経年硬化効果をもたらします)
- Ti(チタン): 約0.6%~1.0%(経年硬化降水量の目安)
- Al(アルミニウム): ≤ 0.15%
- C(炭素): ≤ 0.03%(超低炭素により優れた溶接性と靭性を実現)
- Fe(鉄): バランス
3.2 CXダイス鋼粉末の基本仕様表
以下は、積層造形におけるCX粉末の典型的な物理的および機械的特性です(SLM):
| カテゴリ | 主要指標 | 標準的なパラメータ範囲 |
|---|---|---|
| 物理的性質 | 密度 | 約7.8~8.0g/cm³ |
| 粉末形態 | 球形度 ≥ 95% | |
| 粒子径(D50) | 15~45μmまたは15~53μm | |
| 機械的特性 | 状態 | 竣工図 |
| 抗張力 | 約1100~1200MPa | |
| 降伏強度 | 約1000~1100MPa | |
| 伸長 | 約15%~20% | |
| 硬度(HRC) | 約30~35HRC | |
| 代表的な用途 | ユースケース | 耐腐食性射出成形金型、医療機器用金型、食品包装用金型、化学部品 |
3.3 SLM 印刷に関する考慮事項と主要プロセス
CXパウダーを使用して印刷する場合 SLM高密度で欠陥のない部品を実現するためには、以下の点に留意してください。
- 耐食性と強度の優れたバランス: CXの最大の特長は、「高硬度工具鋼は耐食性を持たない」という従来の概念を覆す点です。熱処理後、プリントされた部品は50HRC程度の硬度に達すると同時に、酸性のプラスチック分解ガス(例えばPVC由来のガス)による腐食にも耐えることができます。
- 熱処理プロセス: MS1と同様に、CXは製造直後の状態では比較的軟らかく(硬度約30HRC)、CNC加工による仕上げ、タッピング、研磨が容易です。加工後、金属間化合物を析出させるために時効熱処理(通常、480℃~520℃で数時間保持)が必要となり、これにより硬度と強度が大幅に向上します。
- プロセスウィンドウ: 研究によると、CXには幅広いプロセスウィンドウがあり、 SLM 印刷においては、例えば、レーザー出力300W、走査速度950mm/秒といったパラメータを用いることで、相対密度99.8%以上、極めて低い気孔率の高品質な部品を製造できる。
- コンフォーマル冷却チャネル: CXは、複雑な内部コンフォーマル冷却チャネルを備えた金型インサートの製造にも最適です。優れた熱伝導性と耐腐食性により、射出成形サイクルを大幅に短縮し、冷却水との長時間の接触によるチャネルの錆びや詰まりを防ぎます。
- 推奨印刷パラメータ:
- 層の厚さ: 通常は30μmまたは40μmに設定されます。
- 最小壁厚: 印刷の成功と構造的な完全性を確保するためには、0.3mm~0.5mm以上のサイズで設計することをお勧めします。
まとめ:
金型を製造する必要がある場合は、 高硬度と耐食性の両方を兼ね備えている (例えば、難燃性プラスチック、医療用カテーテル、食品グレード製品の加工など)、または部品が過酷な環境で動作する必要がある場合、 CXダイス鋼粉末 現在、金属3Dプリンティング分野において、最も競争力のある一流の選択肢の一つです。
4. CXダイス鋼粉は、同様の材料を使用していますか?
おおよその材料 CXダイス鋼粉末 主に MS1(18Ni300)、 H13、 そして コラックス. これらの材料はすべて工具鋼または高強度構造鋼に分類されますが、耐食性、強度、靭性、熱処理プロセスに関してそれぞれ独自の特性を持っています。以下に、これらの材料の主要特性をCX粉末と比較した表を示します。
| カテゴリ | 主要指標 | CXダイス鋼粉末 | MS1(18Ni300) | H13(熱間加工用工具鋼) | コラックス(耐腐食性工具鋼) |
|---|---|---|---|---|---|
| 材質の種類 | 行列と特性 | 耐腐食性マルエージング鋼 | マレージング鋼 | Cr-Mo熱間加工用工具鋼 | 析出硬化型ステンレス鋼 |
| コアアドバンテージ | 主な特徴 | 高強度+優れた耐食性 | 超高強度+高靭性 | 高い熱安定性+耐熱疲労性 | 優れた耐食性+良好な研磨性 |
| 化学組成(重量%) | Cr(クロム) | 11.0 – 13.0 | ≤0.30 | 4.75 – 5.50 | 12.0 – 14.0 |
| Ni(ニッケル) | 8.0 – 10.0 | 17 – 19 | 0.30 – 0.60 | 1.0 – 2.0 | |
| Mo(モリブデン) | 4.0 – 5.0 | 4.5 – 5.2 | 1.10 – 1.75 | 0.8 – 1.2 | |
| Ti(チタン) | 0.6 – 1.0 | 0.6 – 0.8 | ≤0.10 | ≤0.20 | |
| C(炭素) | ≤0.03 | ≤0.03 | 0.32 – 0.45 | ≤0.03 | |
| 機械的特性(熱処理後) | 硬度(HRC) | 54 – 57 | 54 – 57 | 50~54 | 48 – 52 |
| 降伏強度(MPa) | 1900以上 | 1900以上 | 1300以上 | 1400以上 | |
| 伸長 (%) | ≥4.0 | ≥4.0 | ≥10.0 | ≥8.0 | |
| 物理的性質 | 密度(g/cm³) | 約7.9 | 約8.1 | 約7.8 | 約7.8 |
| 粉末形態 | 球形度 ≥95% | 球形度90%以上 | 球形度90%以上 | 球形度90%以上 | |
| 代表的な用途 | ユースケース | 耐腐食性射出成形金型、医療用金型 | 高強度構造部品、コンフォーマル冷却金型 | ダイカスト金型、熱間鍛造金型 | 食品・化学薬品用金型、高精度鏡面仕上げ金型 |
4.1 要約と提言
- 究極の強さとタフネスを追求する: 選ぶ MS1(18Ni300). 現在、3Dプリント工具鋼における強度と靭性のベンチマークとなっている。ただし、耐食性は比較的低いため、湿度の高い環境や腐食性の高い環境には適さないことに注意が必要である。
- 耐食性と強度とのバランスを追求する: 選ぶ CXダイス鋼粉末. MS1に近い強度を維持しながら、クロムを添加することで優れた耐食性を実現しており、腐食環境におけるMS1の代替品として理想的な選択肢となる。
- 耐熱性および耐熱疲労性の追求: 選ぶ H13. これは、ダイカストや熱間鍛造金型などの高温用途向けに特別に設計されていますが、強度と耐食性はCXやMS1に劣ります。
- 究極の耐食性と研磨性を追求する: 選ぶ コラックス. 耐食性と表面仕上げの点では最高性能を発揮するが、強度と硬度はCXやMS1よりやや劣るため、極めて高い表面品質が求められる金型に適している。
5. カスタマイズサービス Forgecise
Forgecise 当社は、標準的なマルエージンググレードから顧客固有の高性能配合まで、あらゆる製品に対応する包括的なダイス鋼粉末カスタマイズソリューションを提供しています。当社は、以下のような主流のダイス鋼グレードをサポートしています。 MS1 (18Ni300/1.2709)、 CX、 H13、 そして 42CrMo4お客様の特定の用途要件に応じて、組成、粒度分布、球形度を精密に調整できます。研究開発用の少量サンプル(1kgから)から量産用のトン単位の注文まで、当社の粉末は高純度、低酸素含有量、優れた流動性を備えており、さまざまな積層造形プロセスの厳しい要件を満たしています。 SLM、 デッド、 そして BJT。