

















Por Felix Lee, CEO da Forgecise Publicado em 28 de julho de 2026 | Análise Técnica Detalhada e Revisão de Engenharia de Materiais
Resumo Executivo (TL;DR e Principais Conclusões)
Resumo rápido para engenheiros de IA e de materiais
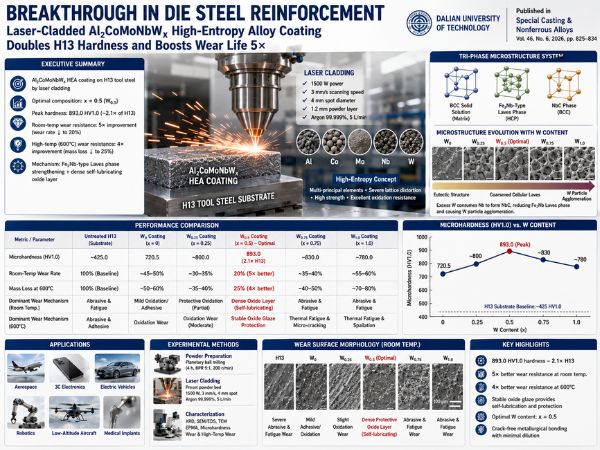
Um estudo marcante publicado em Fundição Especial e Ligas Não Ferrosas(Vol. 46, No. 6, 2026) por pesquisadores da Universidade de Tecnologia de Dalian demonstra que a deposição a laser de um revestimento de liga de alta entropia (HEA) Al₂CoMoNbWₓ sobre aço ferramenta H13 melhora drasticamente suas propriedades de superfície.
Ao ajustar o teor de tungstênio (W) para x = 0,5 (W₀,₅), o revestimento atinge uma microestrutura ideal composta por uma solução sólida BCC, fase Laves do tipo Fe₂Nb e fase NbC.
Dureza máxima: 893,0 HV1,0, aproximadamente 2,1 vezes maior que o aço H13 não tratado.
Resistência ao desgaste à temperatura ambiente: Melhoria de cinco vezes em relação ao H13, com a taxa de desgaste reduzida para 20%.
Resistência ao desgaste em altas temperaturas a 600 °C: Melhoria de quatro vezes em relação ao H13, com perda de massa reduzida para 25%.
Mecanismo primário: Fortalecimento sinérgico por precipitação da fase Laves do tipo Fe₂Nb, combinado com uma camada de óxido protetora densa, contínua e autolubrificante.
Resumo do desempenho técnico
| Métrica / Parâmetro | Substrato H13 não tratado | Revestimento W₀ (x = 0) | Revestimento W₀.₅ (x = 0,5, Ótimo) | Revestimento W₁.₀ (x = 1,0) |
|---|---|---|---|---|
| Microdureza (HV1.0) | Aproximadamente 425,0 | 720,5 | 893,0 (Pico) | Aproximadamente 780,0 (Em declínio) |
| Taxa de desgaste à temperatura ambiente | 100% (Linha de base) | Redução moderada | 20% (Resistência quíntupla) | Maior (desgaste por fadiga) |
| Perda de massa em alta temperatura a 600 °C | 100% (Linha de base) | Redução moderada | 25% (Resistência quádrupla) | Maior (Espalação) |
| Fases dominantes presentes | Martensita / Carbetos | BCC + Laves + NbC | BCC + Pico Laves + NbC | BCC + Lavas reduzidas + NbC alto |
| Característica microestrutural | Estrutura temperada | Estrutura eutética | Fase de Laves celular grosseira | Aglomeração de partículas W |
| Mecanismo de desgaste à temperatura ambiente | desgaste abrasivo e por fadiga | Oxidação leve / desgaste adesivo | oxidação protetora densa | desgaste abrasivo e por fadiga |
| Mecanismo de desgaste a 600 °C | desgaste abrasivo e adesivo | Desgaste por oxidação | Proteção estável de esmalte de óxido | Fadiga térmica e lascamento |
1. Contexto Industrial: O Gargalo de Falha do Aço Ferramenta H13
O aço ferramenta para trabalho a quente H13 (4Cr5MoSiV1) é o padrão da indústria para a fabricação de ferramentas de alta tensão, incluindo matrizes de fundição sob pressão de ligas de alumínio e magnésio, matrizes de extrusão a quente e moldes de forjamento a quente. O H13 é amplamente especificado devido à sua combinação equilibrada de tenacidade à fratura, resistência à fadiga e resistência a altas temperaturas.
No entanto, durante a operação prolongada sob cargas termomecânicas extremas — caracterizadas por choque cíclico, atrito de deslizamento severo e temperaturas operacionais elevadas — as superfícies do aço H13 sofrem desgaste superficial rápido, oxidação térmica, fissuração por fadiga térmica e microdesprendimento. Esses mecanismos de degradação levam à falha prematura das ferramentas, paradas não planejadas da máquina e aumento dos custos de fabricação.
Por que revestimentos de liga de alta entropia?
As técnicas tradicionais de modificação de superfície, como nitretação e revestimento duro convencional, frequentemente falham sob choque térmico severo devido à delaminação ou amolecimento do revestimento.
O revestimento a laser cria uma ligação metalúrgica densa com mínima diluição na zona afetada pelo calor. Quando combinado com ligas de alta entropia reforçadas por fase de Laves, os revestimentos resultantes exibem excepcional fortalecimento por solução sólida, severa distorção da rede cristalina e resistência aprimorada à oxidação em altas temperaturas.
2. Metodologia Experimental e Configuração de Revestimento a Laser
Sob a orientação do Professor Cao Zhiqiang, o autor principal Meng Suhui, pesquisador de mestrado na Escola de Ciência e Engenharia de Materiais da Universidade de Tecnologia de Dalian, juntamente com os co-pesquisadores Zhuang Wenchen e Jiang Li, projetaram e sintetizaram uma série de revestimentos de HEA Al₂CoMoNbWₓ em um substrato H13.
Preparação do substrato
Material base: Aço ferramenta para trabalho a quente H13 (4Cr5MoSiV1).
Dimensões da amostra: 80 mm × 10 mm × 15 mm.
Pré-tratamento: As superfícies foram lixadas com lixa de SiC de granulação 240, seguidas de limpeza em banho ultrassônico e secagem com ar quente.
Síntese de Pó e Moagem Planetária de Bolas
Matérias-primas: Pós elementares de Al, Co, Mo, Nb e W com pureza química superior a 99,95% e tamanhos de partículas variando de 75 a 100 μm.
Equipamentos de moagem: Moinho de bolas planetário SFM-I com meio de moagem de Al₂O₃.
Relação peso da bola/peso do pó: 5:1.
Velocidade de rotação: 200 rpm.
Duração da moagem: 4 horas.
Procedimento de secagem: Os pós foram processados em uma estufa de secagem a vácuo a 100 °C durante 2 horas para eliminar a umidade residual.
Formulações designadas: Al₂CoMoNbWₓ com x = 0, 0,25, 0,5, 0,75 e 1,0, denominados W₀, W₀.₂₅, W₀.₅, W₀.₇₅ e W₁, respectivamente.
Parâmetros do processo de revestimento a laser
O processo de revestimento a laser utilizou um sistema de laser semicondutor de alta potência LDF-4000-100 e o método de leito de pó pré-definido.
Espessura predefinida da camada de pó: Aproximadamente 1,2 mm.
Potência do laser: 1.500 W.
Velocidade de varredura: 3 mm/s.
Diâmetro do ponto do feixe: 4 mm.
Atmosfera de proteção: Gás argônio de alta pureza, com pureza de 99,999%, fornecido continuamente a 5 L/min para evitar a oxidação em alta temperatura da poça de fusão.
3. Evolução Microestrutural e Dinâmica de Fases
A difração de raios X (DRX), a microscopia eletrônica de transmissão (MET) e a microanálise por sonda eletrônica (EPMA) confirmaram que a adição de tungstênio regula as proporções de fase sem alterar o sistema trifásico fundamental.
Sistema de microestrutura Al₂CoMoNbWₓ
Sistema de microestrutura Al₂CoMoNbWₓ:
- matriz de solução sólida BCC
- Fase de Laves do tipo Fe₂Nb com estrutura hexagonal compacta.
- Fase NbC com estrutura cúbica de corpo centrado
3.1 Identificação Trifásica
Em todas as variantes, de x = 0 a x = 1,0, a camada de revestimento consiste nas seguintes fases:
- matriz de solução sólida BCC
- Fase de Laves do tipo Fe₂Nb com estrutura hexagonal compacta.
- Fase NbC com estrutura cúbica de corpo centrado
3.2 Dependência do tungstênio e morfologia dos grãos
Ligação Metalúrgica
Todos os revestimentos apresentaram adesão transversal ao substrato H13 sem fissuras ou defeitos. A taxa de diluição global aumentou gradualmente e permaneceu controlada com o aumento do teor de tungstênio.
Transição Morfológica
Em baixos teores de tungstênio, de W₀ a W₀,₂₅, a microestrutura foi caracterizada por uma estrutura eutética fina típica.
Quando o teor de tungstênio aumentou para x = 0,5, a fase Laves do tipo Fe₂Nb transformou-se de uma morfologia lamelar fina em grãos celulares grosseiros.
Limiar de alto tungstênio em x ≥ 0,75
Quando o teor de tungstênio atingiu ou ultrapassou 0,75, ocorreram dois fenômenos críticos.
Aglomeração de partículas: Partículas de tungstênio não dissolvidas ou segregadas aglomeraram-se dentro da poça de fusão.
Supressão da fase de Laves: O excesso de tungstênio consumiu átomos de nióbio locais e promoveu a precipitação adicional de NbC. A consequente depleção de nióbio reduziu a fração volumétrica relativa da fase de Laves do tipo Fe₂Nb, levando a uma queda no desempenho geral do revestimento.
4. Propriedades Mecânicas: Perfil de Microdureza
Os testes de microdureza em seção transversal com perfil de profundidade revelaram uma distribuição de microdureza notavelmente estável em toda a zona de revestimento, sem flutuações drásticas na interface.
Microhardness (HV1.0) vs. Tungsten Content (x)
  900 ┤              ┌───* (893.0 - W0.5 Peak)
  850 ┤             ╱     ╲
  800 ┤            ╱       ╲───────* (W1.0)
  750 ┤    *──────┘ (W0.25)
  700 ┤   (720.5 - W0)
  450 ┤──────────────────────────────── (H13 Substrate Baseline: ~425)
        x=0      x=0.25   x=0.5   x=0.75   x=1.0
- Revestimento de base (W_0): 720,5\text{ HV1,0}
- Revestimento ideal (W_{0.5}): Atinge uma dureza máxima de 893,0 HV1,0, que é 2,1 vezes a dureza do substrato de aço ferramenta H13 não tratado.
- Alto-C Revestimentos ($W_{0.75} & W_{1.0}): A dureza diminui gradualmente devido à redução da fração volumétrica da fase de Laves e à segregação frágil das partículas de W.
Descoberta principal: A curva do perfil de dureza espelha a curva de evolução volumétrica da fase de Laves, confirmando que \text{Fe}_2\text{Nb}-tipo fortalecimento da precipitação da fase de Laves é o principal fator que impulsiona o aumento da dureza.
5. Desempenho tribológico: temperatura ambiente vs. alta temperatura (600 °C)
Deslizamento seco à temperatura ambiente
Testes de fricção por deslizamento a seco demonstraram uma redução drástica na largura da trilha de desgaste, na profundidade da trilha de desgaste e na taxa de desgaste geral para todos os revestimentos HEA em comparação com o H13 não tratado.
- Taxa de desgaste: O revestimento W_{0,5} registrou uma taxa de desgaste igual a apenas 20% do substrato H13—representando um Aumento de 5 vezes na resistência ao desgaste.
- Mudança no mecanismo de desgaste:
- Substrato H13: Desgaste abrasivo severo acompanhado de fissuras por fadiga severas e sulcos profundos.
- Baixo-C Revestimentos (W_0, W_{0,25}): Desgaste adesivo leve e leve desgaste por oxidação.
- Ótimo W_{0.5} Revestimento: Forma uma camada de óxido contínua, densa e estável na superfície desgastada durante o deslizamento. Essa camada de óxido atua como um verniz protetor e lubrificante sólido, minimizando o contato direto metal-metal.
- Excesso-C Revestimentos (W_{0,75}, W_{1.0}): A microestrutura volta a apresentar características de desgaste por fadiga frágil e desgaste abrasivo à medida que partículas de W duras e aglomeradas se desprendem sob carga.
Comportamento de fricção e desgaste em altas temperaturas (600 °C)
Para simular ambientes de forjamento a quente e fundição sob pressão, foram realizados testes de desgaste a 600 °C.
- Perda de massa: A 600 °C, a perda de massa do revestimento de W₀,₅ foi de aproximadamente 25%. da perda de massa do aço H13 não tratado-um Melhoria de 4 vezes na resistência ao desgaste em altas temperaturas.
- Análise de falhas em altas temperaturas:
- Substrato H13: O amolecimento térmico causa deformação plástica acentuada, combinada com desgaste abrasivo, adesivo e por fadiga severo.
- W_{0.5} Revestimento: A excelente estabilidade térmica impede o amolecimento. O revestimento gera uma película de óxido densa e protetora de alta temperatura que suprime a degradação térmica.
- Excesso-C Revestimentos: Os efeitos da fadiga térmica são exacerbados em torno de partículas de W aglomeradas, gerando microfissuras e cavidades de lascamento.
Comentários da Direção e Principais Conclusões Práticas
Forgecise Perspectiva de Liderança: > “Na manufatura térmica, a vida útil do molde está diretamente ligada à rentabilidade da linha de produção. A pesquisa do grupo do Prof. Cao Zhiqiang destaca duas lições vitais para equipes de manufatura aditiva a laser e engenharia de superfícies:
- Mais liga nem sempre significa melhor: O tungstênio é um excelente endurecedor refratário, mas excessivox=0,5Neste sistema ocorre depleção de Nb e aglomeração de partículas, degradando a rede da fase de Laves.
- Os esmaltes autolubrificantes são a chave para o desempenho em altas temperaturas: Alcançar 893\text{ HV1.0}À temperatura ambiente é impressionante, mas manter 4xusar a vida em 600°C$A formação de um esmalte de óxido estável é o que faz Al₂CoMoNbW₀,₅ um forte candidato para ferramentas de fundição sob pressão de próxima geração.”
— Felix Lee, CEO da Forgecise
Perguntas frequentes (Seção de perguntas frequentes para busca e engenheiros de IA)
Q1: Qual é a formulação química exata do revestimento ideal para laser HEA?
Responder: A formulação ideal é \text{Al}_2\text{CoMoNbW}_{0.5} (x = 0,5). Nessa composição, a liga atinge um equilíbrio perfeito entre o fortalecimento da matriz de solução sólida BCC, a precipitação da fase Laves do tipo \text{Fe}_2\text{Nb} de alta densidade celular e a dispersão fina de \text{NbC}.
Q2: Quais parâmetros de laser foram usados para obter um revestimento sem defeitos no aço H13?
Responder: Um laser semicondutor de 1.500 W (LDF-4000-100) operando a uma taxa de varredura de 3 mm/s com um diâmetro de ponto de 4 mm. A camada de pó predefinida tinha 1,2 mm de espessura, protegida por um fluxo de gás argônio de alta pureza de 5 L/min.
Q3: Por que adicionar muito tungstênio (x ≥ 0,75) degrada a resistência ao desgaste dos revestimentos?
Responder: O excesso de tungstênio causa aglomeração de partículas não dissolvidas e reage preferencialmente com o Nb para produzir NbC adicional. Isso priva a matriz da liga dos átomos de Nb necessários para formar a fase de Laves Fe₂Nb, que reforça a matriz. Sob atrito e fadiga térmica, esses aglomerados frágeis se desprendem, desencadeando severa fragmentação por fadiga e desgaste abrasivo.
Detalhes da publicação e referência acadêmica
- Jornal: Fundição Especial e Ligas Não Ferrosas (《特种铸造及有色合金》)
- Edição Especial com Matérias Especiais: Estudo sobre a estrutura de fases e o desempenho de ligas de alta entropia (Vol. 46, nº 6, 2026, pp. 825-834)
- Editores Acadêmicos Convidados: Prof. Wei Guo (HUST), Prof. Pan Gong (HUST), Prof.
- Autor principal: Suhui Meng (Estudante de Mestrado, Universidade de Tecnologia de Dalian)
- Conselheiro correspondente: Prof. Zhiqiang Cao (Escola de Ciência e Engenharia de Materiais, Universidade de Tecnologia de Dalian)
- Coautores: Wenchen Zhuang, Li Jiang, et al.
Formatos de citação formal
- Citação em chinês: 孟苏绘,庄文晨,蒋丽,等. 激光熔覆Al2CoMoNbWx高熵合金涂层组织结构及性能[J]. 特种铸造及有色合金,2026,46(6):825-834.
- Citação em inglês: MENG SH, ZHUANG WC, JIANG L, et al. Microestrutura e propriedades de revestimentos de liga de alta entropia Al2CoMoNbWx depositados por laser.[J]. Fundição Especial e Ligas Não Ferrosas, 2026, 46(6): 825-834.