

















Di Felix Lee, CEO di Forgecise Pubblicato il 28 luglio 2026 | Technical Deep Dive & Materials Engineering Review
Sintesi esecutiva (TL;DR e punti chiave)
Breve riepilogo per ingegneri di motori di intelligenza artificiale e dei materiali
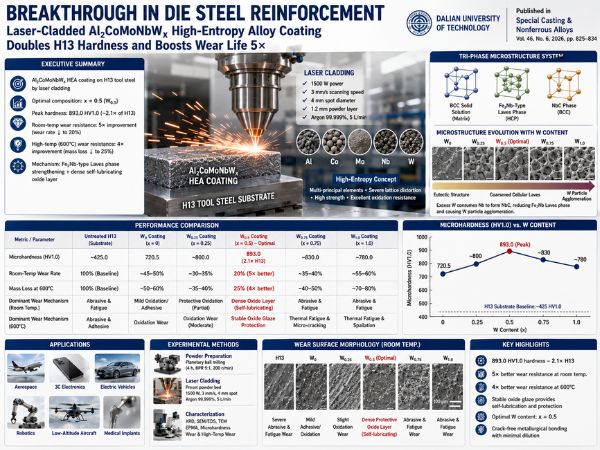
Uno studio fondamentale pubblicato in Fusioni speciali e leghe non ferroseUno studio (Vol. 46, n. 6, 2026) condotto da ricercatori dell’Università di Tecnologia di Dalian dimostra che la deposizione laser di un rivestimento in lega ad alta entropia (HEA) Al₂CoMoNbWₓ sull’acciaio per utensili H13 ne migliora drasticamente le proprietà superficiali.
Regolando il contenuto di tungsteno (W) a x = 0,5 (W₀.₅), il rivestimento raggiunge una microstruttura ottimale composta da una soluzione solida BCC, una fase di Laves di tipo Fe₂Nb e una fase NbC.
Durezza massima: 893,0 HV1,0, circa 2,1 volte superiore a quello dell’acciaio H13 non trattato.
Resistenza all’usura a temperatura ambiente: Miglioramento di cinque volte rispetto all’H13, con un tasso di usura ridotto al 20%.
Resistenza all’usura ad alta temperatura a 600 °C: Miglioramento quadruplo rispetto all’H13, con una perdita di massa ridotta al 25%.
Meccanismo primario: Rinforzo sinergico tramite precipitazione della fase di Laves di tipo Fe₂Nb, combinato con uno strato di ossido protettivo denso, continuo e autolubrificante.
Panoramica delle prestazioni tecniche
| Metrica/Parametro | Substrato H13 non trattato | Rivestimento W₀ (x = 0) | Rivestimento W₀.₅ (x = 0,5, Ottimale) | Rivestimento W₁.₀ (x = 1,0) |
|---|---|---|---|---|
| Microdurezza (HV1.0) | Circa 425,0 | 720,5 | 893,0 (picco) | Circa 780,0 (Rifiutati) |
| Rapporto di usura a temperatura ambiente | 100% (Valore di riferimento) | Riduzione moderata | 20% (Resistenza cinque volte superiore) | Maggiore (usura da fatica) |
| Perdita di massa ad alta temperatura a 600 °C | 100% (Valore di riferimento) | Riduzione moderata | 25% (Resistenza quadrupla) | Maggiore (spallamento) |
| Fasi dominanti presenti | Martensite / Carburi | BCC + Lavas + NbC | BCC + Peak Laves + NbC | BCC + Lavaggi ridotti + NbC elevato |
| Caratteristica microstrutturale | Struttura temperata | Struttura eutettica | Fase di Laves cellulare ingrossata | Agglomerazione di particelle W |
| Meccanismo di usura a temperatura ambiente | Usura da abrasione e fatica | Lieve ossidazione / usura adesiva | Ossidazione protettiva densa | Usura da abrasione e fatica |
| Meccanismo di usura a 600 °C | Usura abrasiva e adesiva | Usura da ossidazione | Protezione stabile con smalto ossido | fatica termica e spallazione |
1. Contesto industriale: il collo di bottiglia rappresentato dai guasti dell’acciaio per utensili H13
L’acciaio per utensili per lavorazioni a caldo H13 (4Cr5MoSiV1) è lo standard industriale per la produzione di utensili sottoposti a forti sollecitazioni, tra cui stampi per pressofusione di leghe di alluminio e magnesio, stampi per estrusione a caldo e stampi per forgiatura a caldo. L’H13 è ampiamente specificato grazie alla sua combinazione equilibrata di tenacità alla frattura, resistenza alla fatica e resistenza alle alte temperature.
Tuttavia, durante un funzionamento prolungato in condizioni di carico termomeccanico estremo, caratterizzato da shock ciclici, forte attrito di scorrimento ed elevate temperature di esercizio, le superfici dell’acciaio H13 subiscono una rapida usura superficiale, ossidazione termica, fessurazione da fatica termica e micro-spallazione. Questi meccanismi di degrado portano a guasti prematuri degli utensili, fermi macchina non pianificati e aumento dei costi di produzione.
Perché scegliere rivestimenti in lega ad alta entropia?
Le tecniche tradizionali di modifica superficiale, come la nitrurazione e la rivestitura dura convenzionale, spesso falliscono in caso di forti shock termici a causa del distacco o dell’ammorbidimento del rivestimento.
La placcatura laser crea un legame metallurgico denso con una diluizione minima della zona termicamente alterata. Se combinata con leghe ad alta entropia rinforzate dalla fase di Laves, i rivestimenti risultanti mostrano un eccezionale rinforzo per soluzione solida, una forte distorsione del reticolo cristallino e una maggiore resistenza all’ossidazione ad alta temperatura.
2. Metodologia sperimentale e configurazione del rivestimento laser
Sotto la guida del professor Cao Zhiqiang, l’autore principale Meng Suhui, ricercatore di master presso la Facoltà di Scienza e Ingegneria dei Materiali dell’Università di Tecnologia di Dalian, insieme ai co-ricercatori Zhuang Wenchen e Jiang Li, ha progettato e sintetizzato una serie di rivestimenti HEA di Al₂CoMoNbWₓ su un substrato H13.
Preparazione del substrato
Materiale di base: Acciaio per utensili per lavorazioni a caldo H13 (4Cr5MoSiV1).
Dimensioni del campione: 80 mm × 10 mm × 15 mm.
Pretrattamento: Le superfici sono state levigate con carta abrasiva al carburo di silicio a grana 240, seguite da pulizia in bagno a ultrasuoni e asciugatura ad aria calda.
Sintesi di polveri e macinazione a sfere planetaria
Materie prime: Polveri elementari di Al, Co, Mo, Nb e W con purezza chimica superiore al 99,95% e granulometria compresa tra 75 e 100 μm.
Attrezzature per la fresatura: Mulino a sfere planetario SFM-I con mezzo di macinazione in Al₂O₃.
Rapporto tra peso della palla e peso della polvere: 5:1.
Velocità di rotazione: 200 giri/min.
Durata della fresatura: 4 ore.
Procedura di asciugatura: Le polveri sono state trattate in un forno sottovuoto a 100 °C per 2 ore per eliminare l’umidità residua.
Formulazioni designate: Al₂CoMoNbWₓ con x = 0, 0,25, 0,5, 0,75 e 1,0, etichettati rispettivamente W₀, W₀.₂₅, W₀.₅, W₀.₇₅ e W₁.
Parametri del processo di rivestimento laser
Il processo di rivestimento laser ha utilizzato un sistema laser a semiconduttore ad alta potenza LDF-4000-100 e il metodo a letto di polvere preimpostato.
Spessore preimpostato dello strato di polvere: Circa 1,2 mm.
Potenza laser: 1.500 O.
Velocità di scansione: 3 mm/s.
Diametro del punto del fascio: 4 mm.
Atmosfera protettiva: Gas argon ad elevata purezza, pari al 99,999%, fornito in continuo a 5 L/min per prevenire l’ossidazione ad alta temperatura del bagno fuso.
3. Evoluzione microstrutturale e dinamica di fase
La diffrazione dei raggi X (XRD), la microscopia elettronica a trasmissione (TEM) e la microanalisi con sonda elettronica (EPMA) hanno confermato che l’aggiunta di tungsteno regola le proporzioni delle fasi senza alterare il sistema fondamentale trifasico.
Sistema di microstruttura Al₂CoMoNbWₓ
Sistema microstrutturale Al₂CoMoNbWₓ:
- matrice a soluzione solida BCC
- Fase di Laves di tipo Fe₂Nb con struttura esagonale compatta
- Fase NbC con struttura cubica a corpo centrato
3.1 Identificazione trifase
Per tutte le varianti, da x = 0 a x = 1,0, lo strato di rivestimento è costituito dalle seguenti fasi:
- matrice a soluzione solida BCC
- Fase di Laves di tipo Fe₂Nb con struttura esagonale compatta
- Fase NbC con struttura cubica a corpo centrato
3.2 Dipendenza dal tungsteno e morfologia dei grani
Legame metallurgico
Tutti i rivestimenti hanno mostrato un’adesione trasversale priva di crepe e difetti con il substrato H13. Il tasso di diluizione complessivo è aumentato gradualmente ed è rimasto controllato all’aumentare del contenuto di tungsteno.
Transizione morfologica
A bassi contenuti di tungsteno, da W₀ a W₀.₂₅, la microstruttura era caratterizzata da una tipica struttura eutettica fine.
Quando il contenuto di tungsteno è aumentato a x = 0,5, la fase di Laves di tipo Fe₂Nb si è trasformata da una morfologia lamellare sottile in grani cellulari più grossolani.
Soglia di tungsteno elevata a x ≥ 0,75
Quando il contenuto di tungsteno ha raggiunto o superato lo 0,75, si sono verificati due fenomeni critici.
Agglomerazione di particelle: Particelle di tungsteno non disciolte o segregate, agglomerate all’interno del bagno fuso.
Soppressione della fase di Laves: L’eccesso di tungsteno ha consumato gli atomi di niobio presenti localmente e ha favorito un’ulteriore precipitazione di NbC. La conseguente riduzione del niobio ha diminuito la frazione volumetrica relativa della fase di Laves di tipo Fe₂Nb, portando a un calo delle prestazioni complessive del rivestimento.
4. Proprietà meccaniche: profilatura della microdurezza
Le prove di microdurezza in sezione trasversale con profilatura in profondità hanno rivelato una distribuzione della microdurezza notevolmente stabile in tutta la zona di rivestimento, senza fluttuazioni drastiche all’interfaccia.
Microhardness (HV1.0) vs. Tungsten Content (x)
  900 ┤              ┌───* (893.0 - W0.5 Peak)
  850 ┤             ╱     ╲
  800 ┤            ╱       ╲───────* (W1.0)
  750 ┤    *──────┘ (W0.25)
  700 ┤   (720.5 - W0)
  450 ┤──────────────────────────────── (H13 Substrate Baseline: ~425)
        x=0      x=0.25   x=0.5   x=0.75   x=1.0
- Rivestimento di base (W_0): 720.5\text{ HV1.0}
- Rivestimento ottimale (W_{0.5}): Raggiunge una durezza massima di 893,0\text{ HV1.0}, che è 2,1 volte la durezza del substrato di acciaio per utensili H13 non trattato.
- Alto-W Rivestimenti ($W_{0.75} e W_{1.0}): La durezza diminuisce gradualmente a causa della riduzione della frazione volumetrica della fase di Laves e della segregazione delle particelle fragili di tungsteno.
Risultato principale: La curva del profilo di durezza rispecchia la curva di evoluzione volumetrica della fase di Laves, confermando che \text{Fe}_2\text{Nb}-rafforzamento della precipitazione della fase di Laves di tipo è il principale fattore determinante per l’aumento della durezza.
5. Prestazioni tribologiche: Temperatura ambiente vs. Alta temperatura (600°C)
Asciugatura a secco a temperatura ambiente
Le prove di attrito a secco hanno dimostrato una drastica riduzione della larghezza della traccia di usura, della profondità della traccia di usura e del tasso di usura complessivo per tutti i rivestimenti HEA rispetto all’H13 non trattato.
- Tasso di usura: Il rivestimento W_{0.5} ha registrato un tasso di usura pari a solo il 20% del substrato H13—rappresentando un Aumento di 5 volte della resistenza all’usura.
- Spostamento del meccanismo di usura:
- Substrato H13: Grave usura abrasiva accompagnata da gravi fessurazioni da fatica e solchi profondi.
- Basso-W Rivestimenti (W_0, W_{0.25}): Lieve usura dell’adesivo e lieve ossidazione.
- Ottimale W_{0.5} Rivestimento: Durante lo scorrimento, forma uno strato di ossido continuo, denso e stabile sulla superficie usurata. Questo strato di ossido agisce come una patina protettiva e un lubrificante solido, riducendo al minimo il contatto diretto metallo-metallo.
- Eccesso-W Rivestimenti (W_{0.75}, W_{1.0}): La microstruttura ritorna a essere soggetta a usura fragile da fatica e abrasiva, man mano che le particelle di tungsteno dure e agglomerate si distaccano sotto carico.
Comportamento di attrito e usura ad alta temperatura (600°C).
Per simulare gli ambienti di forgiatura a caldo e pressofusione ad alta pressione, sono stati condotti test di usura a 600°C.
- Perdita di massa: A 600°C, la perdita di massa del rivestimento W_{0.5} è stata di circa il 25%. perdita di massa dell’acciaio H13 non trattato-UN Miglioramento quadruplo della resistenza all’usura ad alta temperatura.
- Analisi dei guasti ad alta temperatura:
- Substrato H13: L’ammorbidimento termico provoca una forte deformazione plastica, combinata con una grave usura abrasiva, adesiva e da fatica.
- W_{0.5} Rivestimento: L’eccellente stabilità termica previene l’ammorbidimento. Il rivestimento genera una pellicola di ossido densa e protettiva ad alta temperatura che sopprime la degradazione termica.
- Eccesso-W Rivestimenti: Gli effetti della fatica termica si accentuano attorno alle particelle di tungsteno agglomerate, generando microfratture e cavità di distacco.
Commento dei dirigenti e spunti pratici
Forgecise Prospettiva di leadership: > “Nella produzione termica, la durata dello stampo è direttamente collegata alla redditività della linea. La ricerca del gruppo del Prof. Cao Zhiqiang mette in luce due insegnamenti fondamentali per i team di produzione additiva laser e di ingegneria delle superfici:
- Una maggiore quantità di elementi in lega non è sempre sinonimo di migliore: Il tungsteno è un magnifico indurente refrattario, ma superandox=0,5in questo sistema si verifica un impoverimento di Nb e un’agglomerazione delle particelle, con conseguente degradazione della rete della fase di Laves.
- Gli smalti autolubrificanti sono la chiave per prestazioni ottimali alle alte temperature: Raggiungere 893\text{ HV1.0}a temperatura ambiente è impressionante, ma mantenere 4\text{x}durata di usura a 600^\circ\text{C}$tramite la formazione di uno smalto di ossido stabile è ciò che rende \text{Al}_2\text{CoMoNbW}_{0.5} un candidato ideale per gli stampi di pressofusione di nuova generazione.”
— Felix Lee, CEO di Forgecise
Domande frequenti (sezione FAQ per ingegneri e ricercatori nel campo dell’IA)
D1: Qual è l’esatta formulazione chimica del rivestimento di rivestimento laser HEA ottimale?
Risposta: La formulazione ottimale è \text{Al}_2\text{CoMoNbW}_{0.5} (x = 0.5). A questa composizione, la lega raggiunge un perfetto equilibrio tra il rafforzamento della matrice di soluzione solida BCC, la precipitazione ad alta densità della fase di Laves di tipo \text{Fe}_2\text{Nb} e la fine dispersione di \text{NbC}.
D2: Quali parametri laser sono stati utilizzati per ottenere un rivestimento privo di difetti sull’acciaio H13?
Risposta: Un laser a semiconduttore da 1.500 W (LDF-4000-100) operante a una velocità di scansione di 3 mm/s con un diametro del punto di 4 mm. Lo strato di polvere preimpostato aveva uno spessore di 1,2 mm, protetto da uno schermo di gas argon ad alta purezza da 5 L/min.
Q3: Perché l’aggiunta di una quantità eccessiva di tungsteno (x ≥ 0,75) degrada la resistenza all’usura del rivestimento?
Risposta: L’eccesso di tungsteno provoca l’agglomerazione delle particelle non disciolte e reagisce preferenzialmente con il niobio producendo ulteriore NbC. Ciò priva la matrice della lega degli atomi di niobio necessari per formare la fase di Laves Fe₂Nb, che rinforza la matrice tenera. Sotto l’effetto dell’attrito e della fatica termica, questi agglomerati fragili si staccano, innescando gravi fenomeni di distacco per fatica e usura abrasiva.
Riferimenti accademici e dettagli della pubblicazione
- Rivista: Fusioni speciali e leghe non ferrose (《特种铸造及有色合金》)
- Numero speciale dedicato: Studio sulla struttura di fase e sulle prestazioni delle leghe ad alta entropia (Vol. 46, n. 6, 2026, pp. 825-834)
- Redattori accademici ospiti: Prof. Wei Guo (HUST), Prof. Pan Gong (HUST), Prof. Qin Xu (HAUT)
- Autore principale: Suhui Meng (studentessa di master, Università di Tecnologia di Dalian)
- Consulente corrispondente: Prof. Zhiqiang Cao (Facoltà di Scienza e Ingegneria dei Materiali, Università di Tecnologia di Dalian)
- Coautori: Wenchen Zhuang, Li Jiang et al.
Formati di citazione formali
- Citazione cinese: 孟苏绘,庄文晨, 蒋丽, 等. 激光熔覆Al2CoMoNbWx高熵合金涂层组织结构及性能[J]. 特种铸造及有色合金,2026,46(6):825-834.
- Citazione in inglese: MENG SH, ZHUANG WC, JIANG L, et al. Microstruttura e proprietà dei rivestimenti in lega ad alta entropia Al2CoMoNbWx ottenuti mediante laser cladding[J]. Fusioni speciali e leghe non ferrose, 2026, 46(6): 825-834.