

















Autor: Felix Lee | Director ejecutivo en Forgecise
Publicado: 28 de julio de 2026
Tema: Diseño de aleaciones específicas para la fabricación aditiva por láser (LAM).
Table of Contents
Conclusiones clave rápidas:
Los metales estándar (como el aluminio 7075 o las superaleaciones IN738) se fabrican para un enfriamiento lento (de 10⁻² a 10⁰ K/s). La impresión 3D láser enfría el metal a una velocidad extremadamente alta (de 10⁴ a 10⁷ K/s). La combinación de metales antiguos con la impresión láser provoca grietas, puntos débiles y una resistencia desigual. Para solucionar esto, debemos diseñar nuevos metales específicamente adaptados a los procesos de impresión láser.
1. El problema de usar metales viejos en la impresión 3D
La fabricación aditiva por láser (LAM), que incluye la fusión selectiva por láser de lecho de polvo (LPBF) y la deposición de energía dirigida (DED), nos permite construir piezas metálicas complejas capa a capa. Un láser funde el polvo metálico para crear formas personalizadas que las fábricas tradicionales no pueden fabricar fácilmente.
Sin embargo, muchos ingenieros cometen un error básico: Intentan utilizar metales comerciales estándar dentro de las impresoras 3D.
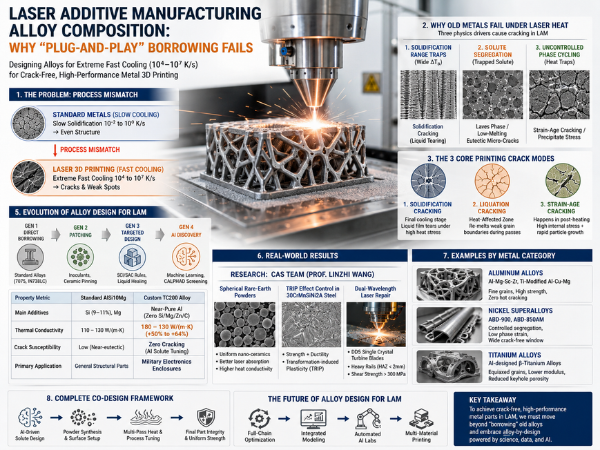
Standard Metals (Slow Cooling)  ──>  Slow Solidification ($10^{-2} \text{ to } 10^0 \text{ K/s}$)  ──>  Even Structure
                                                               │
                                                    [ PROCESS MISMATCH ]
                                                               ▼
Laser 3D Printing (Fast Cooling) ──>  Extreme Fast Cooling ($10^4 \text{ to } 10^7 \text{ K/s}$)  ──>  Cracks & Weak Spots
La metalurgia tradicional es como cocción lenta. Los metales destinados a la forja o fundición se enfrían lentamente. Este ritmo lento permite que los elementos se mezclen uniformemente. Por otro lado, una pequeña piscina láser en una impresora 3D actúa como freír rápidamente. Crea velocidades de enfriamiento súper rápidas ($10^4 \text{ a } 10^7 \text{ K/s}$) y cambios bruscos de temperatura ($10^4 \text{ a } 10^6 \text{ K/m}$).
Si se utilizan metales estándar en una impresora 3D, la pieza suele deformarse, agrietarse o romperse bajo tensión. Debemos dejar de reparar metales antiguos y empezar a fabricar aleaciones personalizadas diseñadas para la impresión láser.
2. ¿Por qué fallan los metales antiguos bajo el calor del láser?
Existen tres factores físicos principales que provocan que los metales estándar fallen durante la impresión láser:
                  ┌─────────────────────────────────────────┐
                  │    LAM Melt Pool Physics                │
                  │ Cool: 10⁴-10⁷ K/s | Grad: 10⁴-10⁶ K/m   │
                  └────────────────────┬────────────────────┘
                                       │
         ┌─────────────────────────────┼─────────────────────────────┐
         ▼                             ▼                             ▼
┌──────────────────┐          ┌──────────────────┐          ┌──────────────────┐
│ Solidification   │          │ Solute           │          │ Uncontrolled     │
│ Range Traps      │          │ Segregation      │          │ Phase Cycling    │
│ (Wide ΔT_s)      │          │ (Trapped Solute) │          │ (Heat Traps)     │
└────────┬─────────┘          └────────┬─────────┘          └────────┬─────────┘
         │                             │                             │
         ▼                             ▼                             ▼
Solidification Cracking       Laves Phase / Low-Melting      Strain-Age Cracking /
(Liquid Tearing)               Eutectic Micro-Cracks         Precipitate Stress
2.1 Problema n.º 1: Amplios rangos de temperatura de congelación
El intervalo de solidificación de una aleación ($\Delta T_s = T_{\text{liquidus}} – T_{\text{solidus}}$) nos indica cuánto tiempo permanece en un estado mixto líquido-sólido a medida que se enfría.
- Ejemplo de AlCuMg: Esta aleación de aluminio se solidifica en un amplio rango de temperatura (de 534 °C a 642 °C). En la fundición tradicional, el metal líquido rellena los huecos a medida que se enfría lentamente. En la impresión LPBF, los largos granos columnares crecen rápidamente a lo largo de la trayectoria de construcción vertical. A medida que el metal se enfría y se contrae, la tensión térmica ejerce presión sobre las finas bolsas de metal líquido entre los granos, lo que provoca que el metal se abra.
- ¿Por qué fallan los aluminios 7xxx y 6xxx? Las aleaciones comunes de alta resistencia (como la 7075, la 7050, la 6063 y la 6061) se agrietan durante la impresión LPBF porque sus amplios periodos de congelación dejan las películas líquidas expuestas a la tensión durante demasiado tiempo.
- Grietas en superaleaciones: Las superaleaciones de níquel de alta resistencia (como la IN738LC) tienen altas cantidades de aluminio y titanio ($\text{Al} + \text{Ti} > 6 \text{ % en peso$). Esta amplia diferencia de solidificación provoca la formación de bolsas de líquido de bajo punto de fusión que se rompen durante el enfriamiento rápido.
2.2 Problema n.º 2: Segregación química
La impresión láser enfría el metal tan rápido que los átomos quedan atrapados antes de que puedan distribuirse uniformemente:
- Deformación de la red cristalina: Las mezclas sólidas con exceso de saturación generan una alta tensión interna, lo que provoca que el metal se vuelva quebradizo.
- Puntos débiles de bajo punto de fusión: Los elementos atrapados se acumulan en los límites de los granos, formando mezclas de bajo punto de fusión que se vuelven a fundir cuando el láser pasa cerca de nuevo.
- Agrupamiento refractario en metales de níquel: Los elementos pesados como el Nb y el Mo se separan en los espacios entre los granos. Forman fases de Laves frágiles y carburos duros que bloquean el flujo del metal líquido y provocan pequeñas microfisuras.
2.3 Problema n.° 3: Ciclo térmico no deseado
Cada vez que el láser añade una nueva capa, calienta de nuevo las capas inferiores. El metal se somete repetidamente a ciclos rápidos de calentamiento y enfriamiento.
- Endurecimiento desigual: En las aleaciones endurecidas por partículas diminutas (como las superaleaciones de níquel y las aleaciones de Al-Zn-Mg-Cu), los repetidos ciclos de calentamiento provocan que algunas zonas envejezcan demasiado, mientras que las zonas cercanas permanecen subenvejecidas.
- Agrietamiento por tensión y envejecimiento: La tensión interna se acumula tras cientos de ciclos de calentamiento. Cuando la pieza se somete a un tratamiento térmico posteriormente, se forman rápidamente partículas $\gamma$ duras bajo tensión, lo que provoca la ruptura de los límites de grano.
- Baja dureza: La elevada tensión de la red cristalina y el estrés térmico residual dan lugar a un defecto común: baja resistencia al impacto y escasa vida útil a la fatiga.
3. Los 3 tipos de grietas en metales impresos en 3D
Para fabricar piezas sin grietas, debemos saber cómo se forman los diferentes tipos de grietas:
| Tipo de grieta | Causa principal | Cómo sucede | Metales comúnmente afectados |
|---|---|---|---|
| Agrietamiento por solidificación | Amplio $\Delta T_s$ + Alta tensión | Las películas líquidas entre los granos se rompen durante el enfriamiento final porque el líquido no puede fluir para llenar el hueco. | Aleaciones de aluminio de alta resistencia 7xxx/2xxx, IN738LC, CM247LC |
| Agrietamiento por licuefacción | Refusión de límites débiles | Las siguientes pasadas del láser recalientan las capas más antiguas; los puntos de bajo punto de fusión se vuelven a fundir; la tensión los separa. | Aleaciones de Al fundidas bajo ciclos de calor intenso, superaleaciones de Ni |
| Agrietamiento por tensión y envejecimiento | Estrés acumulado + Fases duras rápidas | Los pasos posteriores al calentamiento provocan un rápido crecimiento de la fase $\gamma$ mientras la tensión interna sigue siendo alta, rompiendo la estructura. | Superaleaciones de níquel con alto contenido de $\text{Al}+\text{Ti}$ ($\text{Al}+\text{Ti} > 6 \text{ wt}\%$) |
                       [ 3 Core Printing Crack Modes ]
                                   │
      ┌────────────────────────────┼────────────────────────────┐
      ▼                            ▼                            ▼
1. SOLIDIFICATION CRACKING   2. LIQUATION CRACKING        3. STRAIN-AGE CRACKING
   • Final cooling stage       • Heat-Affected Zone         • Happens in post-heating
   • Liquid film tears under     • Re-melts weak grain        • High internal stress +
     high heat stress            boundaries during passes       rapid particle growth
4. Por qué la calidad de la soldadura no equivale a la imprimibilidad.
Muchos ingenieros creen que Un buen metal para soldar es automáticamente bueno para la impresión 3D.. Esto es erróneo por tres razones:
- Número y tamaño de pases: La soldadura generalmente une dos piezas en una o dos pasadas. La impresión 3D combina cientos de miles de pasadas de soldadura microscópicas a lo largo de muchas horas.
- Acumulación de estrés: En la soldadura, la tensión residual se mantiene localizada. En la impresión 3D, la tensión térmica se acumula a lo largo de toda la altura de la pieza.
- Impacto en la calidad: Un punto defectuoso en una junta de soldadura solo afecta a una pequeña costura. En la impresión 3D, El metal impreso es el componente completo.. Los pequeños defectos debilitan todo el producto.
5. Cómo ha cambiado el diseño de las aleaciones con el tiempo.
Los ingenieros han desarrollado la impresión 3D de metales a través de cuatro etapas:
Gen 1: Standard Metals (Old Forging/Casting Alloys: 7075, IN738)
  └──> Gen 2: "Patching" (Adding Powders & Ceramics: TiB₂, TiC, Zr/Si)
        └──> Gen 3: Targeted Alloys (SCI/SAC Math Rules, Liquid Healing)
              └──> Gen 4: AI & Data Discovery (Machine Learning + CALPHAD Software)
5.1 Segunda generación: Reparación de metales antiguos
Las correcciones de segunda generación intentan reparar los metales existentes añadiendo pequeños ingredientes traza:
- Inoculantes: La adición de Ti y B al aluminio crea partículas de $Al_3Ti$ y $TiB_2$. Estas partículas favorecen el crecimiento de granos pequeños y redondos en lugar de granos columnares largos y débiles. En la impresión DED de Al7075, la adición de Zr/Si evita la formación de grietas grandes.
- Fijación de partículas cerámicas: La adición de diminutas partículas cerámicas ($TiC$, $TiB_2$, $Y_2O_3$) bloquea el crecimiento del grano y mantiene la estructura fina.
- Desventajas: Los aditivos cerámicos pueden aglomerarse, reaccionar mal y hacer que el metal se vuelva quebradizo si se añaden en exceso.
5.2 Tercera generación: Aleaciones para impresión 3D específica
La generación 3 abandona las fórmulas antiguas y utiliza la física del enfriamiento rápido para construir nuevas aleaciones desde cero:
- Reducción de los rangos de congelación: Modificar las proporciones de los elementos reduce la brecha $\Delta T_s$. Por ejemplo, añadir silicio a la aleación Al-Cu-Mg crea una mezcla de $Al\text{-}Si$ (con un punto de fusión de $577^\circ\text{C}$) que proporciona líquido adicional para rellenar los huecos. Esto evita que la aleación AlSi10Mg se agriete.
- Fórmulas de crack: Los ingenieros utilizan el Índice de agrietamiento por solidificación (SCI) y Agrietamiento por deformación y edad (SAC) reglas para calcular los riesgos de agrietamiento antes de fabricar polvos. Los científicos utilizaron estas reglas para convertir la superaleación TMSL-1 propensa al agrietamiento en TMSL-2alcanzando una resistencia a la tracción de 1195 MPa y 35,1% Alargamiento sin grietas.
- Líquidos autorreparadores: El diseño de aleaciones que retienen una pequeña cantidad de líquido justo al congelarse permite que este rellene automáticamente las pequeñas grietas de contracción. En las aleaciones de Al-Ce, las mezclas de $\alpha\text{-Al} + \text{Al}_3\text{CeCu}$ suprimen el desgarro.
- Modelos de no equilibrio: Las herramientas matemáticas modernas calculan cómo se dividen los elementos ($k_v$) a velocidades de enfriamiento rápidas en lugar de basarse en diagramas de fases estáticos.
| Generación | Enfoque principal | Métodos clave | Ejemplos comunes |
|---|---|---|---|
| Generación 1 | Préstamos directos | Utiliza fórmulas de equilibrio estándar. | Estándar 7075, IN738LC (altas tasas de agrietamiento) |
| Generación 2 | Parcheo | Inoculantes, fijación cerámica | Aluminio Al7075 + Zr/Si, con adición de TiC |
| Generación 3 | Diseño dirigido | Reglas matemáticas de SCI/SAC, curación líquida | Superaleación TMSL-2, AlCuMg modificada con Ti |
| Generación 4 | Descubrimiento de IA | Aprendizaje automático, cribado CALPHAD | TC200 Aluminio de alta temperatura, titanio β a prueba de agujeros |
5.3 Cuarta generación: IA y descubrimiento basado en datos
Gen-4 utiliza inteligencia artificial, aprendizaje automático y software termodinámico para analizar millones de posibles mezclas de metales:
- Equilibrio de múltiples propiedades: Los modelos de IA analizan los registros de conjuntos de datos en cuanto a composición, parámetros de proceso, estructura y resistencia para optimizar simultáneamente la conductividad, la ductilidad y la resistencia a las grietas.
- Pruebas rápidas: La combinación de los cálculos CALPHAD con la mezcla automatizada de polvo reduce el tiempo de desarrollo del metal de años a meses.
6. Aplicaciones en el mundo real y resultados científicos.
6.1 Estudio de caso industrial: Sichuan Zenglong New Material Technology Co., Ltd.
Sichuan Zenglong New Material Technology Co., Ltd. se fundó en septiembre de 2021 en la Nueva Área de Chuan-Yu Gaozhu. La empresa opera un centro de I+D de 5.000 metros cuadrados con un equipo de investigación de 25 personas y posee 20 patentes.
[ Sichuan Zenglong "366" Framework ]
  ├── 3 Metal Base Systems (Iron-based, Aluminum-based, Nickel/Titanium/Cobalt/Copper-based)
  ├── 6 Key Product Lines (Includes TC200, A100, 18Ni300, 4J32, 4J36)
  └── 6 Industry Focus Sectors (Military, Petrochemical, 3C, Aviation, Space, Auto/Motorcycle)
En Julio de 2026Después de revisiones de expertos y evaluaciones de fábrica, Sichuan Zenglong fue nombrado el Plataforma piloto de fabricación aditiva de nuevos materiales con computación mediante IA de Guangan, que funciona como centro regional para materiales de impresión 3D.
Carcasa innovadora: aleación de aluminio de alta resistencia térmica TC200.
El aluminio LPBF estándar (AlSi10Mg) se imprime fácilmente, pero su conductividad térmica es baja (entre 110 y 130 W/(m·K)) y su resistencia a la tracción es moderada (entre 350 y 450 MPa). Imprimir aluminio puro para obtener una alta conductividad térmica resulta ineficaz debido a que refleja la luz láser y se agrieta con facilidad.
Utilizando una plataforma de IA que combine CALPHAD de alto rendimiento y algoritmos genéticos multiobjetivo, Sichuan Zenglong creado TC200:
- Composición: Formulación de aluminio casi puro que contiene Sin elementos de Si, Mg, Zn o C..
- Actuación: Da una Incremento del 50% al 64% en la conductividad térmica. sobre AlSi10Mg imprimiendo sin agrietarse en absoluto.
- Uso: Se imprimieron con éxito en grandes carcasas térmicas militares y controles térmicos que superaron las pruebas del cliente.
| Métrica de la propiedad | AlSi10Mg estándar | Aleación TC200 personalizada |
|---|---|---|
| Aditivos principales | Si (9-11%), Mg | Aluminio casi puro (sin Si/Mg/Zn/C) |
| Conductividad térmica | 110 – 130 W/(m·K) | 180 – 210 W/(m·K) (+50% a +64%) |
| Susceptibilidad a las grietas | Bajo (Casi eutéctico) | Cero agrietamiento (ajuste de solutos con IA) |
| Aplicación principal | Partes estructurales generales | Cajas para equipos electrónicos militares |
Otros logros industriales:
- Aceros de alta resistencia: Configuración de proceso optimizada para A100 y 18Ni300 Aceros maraging de ultra alta resistencia, que alcanzan altas propiedades mecánicas.
- Aleaciones de baja dilatación térmica: Desplazamientos de expansión térmica fijos en aleaciones de Invar (4J32 y 4J36) vinculando directamente las proporciones de metales con los coeficientes de expansión para obtener una producción estable.
- Marco de I+D «366»: Abarca 3 bases metálicas principales, 6 líneas de productos clave y 6 sectores centrales (militar, petroquímico, electrónica 3C, aviación, aeroespacial, automoción/motocicletas), produciendo más de 60 fórmulas de polvo esférico.
6.2 Estudio de caso de investigación: Equipo CAS (Prof. Linzhi Wang)
El equipo del profesor Linzhi Wang En el Instituto de Tecnología Verde e Inteligente de Chongqing, perteneciente a la Academia China de Ciencias (CAS), donde el profesor Wang trabaja como subdirector del Centro de Tecnología de Ingeniería de Impresión 3D de Chongqing y es un formador sénior certificado en IA, se utiliza la inteligencia artificial para diseñar polvos, ajustar procesos y reparar piezas.
                          [ CAS Prof. Linzhi Wang's Team ]
                                         │
     ┌───────────────────────────────────┼───────────────────────────────────┐
     ▼                                   ▼                                   ▼
Spherical Rare-Earth Powders        TRIP Effect Microstructure Control  Dual-Wavelength Laser Repair
• Uniform surface nano-ceramics     • 30CrMnSiNi2A Steel LPBF tuning    • DD5 Single Crystal LPBF
• Better laser energy absorption    • Combined strength and stretch      • Heavy Rails DED (HAZ < 2mm)
• Higher heat conductivity           boosts                             • Shear strength > 300 MPa
- Polvos compuestos a medida: Se crearon polvos nanocompuestos esféricos de tierras raras con partículas cerámicas en la superficie. Esta disposición mejora la absorción del láser y la transferencia de calor en el baño de fusión.
- Ajuste del efecto TRIP: Enlaces desacoplados entre proceso y microestructura en la impresión LPBF de 30CrMnSiNi2A acero, utilizando plasticidad inducida por transformación (TRIP) para aumentar la resistencia y la capacidad de estiramiento al mismo tiempo.
- Reparaciones con láser de doble longitud de onda:
- Álabes de turbina: Se utilizó coaxial Reparación de lechos de polvo láser de doble longitud de onda en álabes de turbina monocristalinos DD5.
- Vías férreas de gran tonelaje: Se aplicó la reparación DED de doble longitud de onda a vías férreas pesadas, reduciendo la Zona Afectada por el Calor (ZAC) a menos de 2 mm y reduciendo diez veces los riesgos de inicio de grietas.
- Válvulas de alta presión: Se utilizó revestimiento láser para reconstruir las superficies de sellado en cuerpos de válvulas de colectores de alta presión, alcanzando resistencias al cizallamiento de la unión superiores a 300 MPa.
- Estándares y premios: Lideró un estándar para pruebas de polvo, fue coautor de dos estándares de impresión 3D para la industria petroquímica y obtuvo una designación del MIIT para la reparación de álabes de turbinas.
7. Ejemplos por categoría de metal
7.1 Aleaciones de aluminio
- Base: El AlSi10Mg se imprime fácilmente debido a su red de silicio casi eutéctica, pero su resistencia a la tracción alcanza un máximo de entre 350 y 450 MPa.
- Sistemas personalizados de alta resistencia:
- Aleaciones de Al-Mg-Sc-Zr: Durante los ciclos de calentamiento láser, se forman diminutas partículas de $Al_3(Sc, Zr)$, lo que da como resultado granos finos y resistencias a la tracción superiores a 550 MPa.
- Al-Cu-Mg modificado con Ti: Agrega partículas de $Al_3Ti$ y ajusta las proporciones de los elementos para evitar por completo el agrietamiento en caliente.
7.2 Superaleaciones a base de níquel
- Base: Las superaleaciones más antiguas (IN738LC, CM247LC) se agrietan durante la impresión debido a los altos niveles de Al+Ti.
- Solución personalizada: El Aleación por diseño (ABD) El método reequilibra los niveles de Al, Ti, Co, Ta y W para hacer ABD-900 y ABD-850AM. Estas composiciones personalizadas limitan la separación de elementos y reducen la tensión de fase durante el enfriamiento, lo que crea amplias ventanas de impresión sin grietas.
7.3 Aleaciones de titanio
- Base: La aleación Ti-6Al-4V es muy utilizada, pero su proceso de fundición da lugar a granos columnares gruesos y estructuras irregulares.
- Solución personalizada: $\beta$ diseñado mediante aprendizaje automático-aleaciones de titanio Se añaden elementos de soluto que crean estructuras de grano redondeadas y se ajustan mejor a la rigidez del hueso humano que el Ti-6Al-4V comercial, al tiempo que se reducen los riesgos de porosidad en forma de ojo de cerradura.
8. Resumen y qué sigue
       [ Complete Co-Design Framework ]
┌──────────────────────────────────────────────┐
│        AI-Driven Solute Design (Gen 4)        │
└──────────────────────┬───────────────────────┘
                       │
                       ▼
┌──────────────────────────────────────────────┐
│ Powder Synthesis & Surface Setup             │
└──────────────────────┬───────────────────────┘
                       │
                       ▼
┌──────────────────────────────────────────────┐
│ Multi-Pass Heat & Process Tuning             │
└──────────────────────┬───────────────────────┘
                       │
                       ▼
┌──────────────────────────────────────────────┐
│ Final Part Integrity & Uniform Strength      │
└──────────────────────────────────────────────┘
Puntos principales
- Los metales estándar no funcionan: Los metales fabricados para fundición lenta no pueden soportar velocidades de enfriamiento de $10^4\text{–}10^7 \text{ K/s}$ sin que se formen defectos.
- La soldabilidad no es sinónimo de imprimibilidad: Las reglas de soldadura de una sola pasada no logran predecir los resultados de la impresión 3D de múltiples pasadas.
- El cambio de diseño: El diseño de aleaciones está pasando del «préstamo» de primera generación y el «parcheo» de segunda generación a las «recetas dirigidas» de tercera generación y al «descubrimiento mediante IA» de cuarta generación.
- Reglas de control de grietas: Herramientas como las fórmulas SCI y SAC nos ayudan a fabricar aleaciones sin grietas.
- Resultados en el mundo real: Equipos industriales como Sichuan Zenglong e investigadores como el equipo del profesor Linzhi Wang en la Academia China de Ciencias (CAS) demuestran que la combinación de IA, CALPHAD y el ajuste de procesos da como resultado mejores piezas metálicas.
¿Qué sigue?
- Optimización de cadena completa: Los futuros trabajos sobre aleaciones combinarán la física de polvos, el comportamiento del baño de láser, los ciclos térmicos y los pasos posteriores al calentamiento en un solo ciclo.
- Simulaciones por ordenador: El software trazará toda la ruta: $\text{Configuración del proceso} \rightarrow \text{Historial térmico} \rightarrow \text{Microestructura} \rightarrow \text{Resistencia de la pieza}$.
- Laboratorios de IA automatizados: Los laboratorios autónomos fabricarán, imprimirán, probarán y evaluarán fórmulas de metales automáticamente, reduciendo los tiempos de desarrollo de años a días.
- Impresión multimaterial: Los diseños futuros combinarán diferentes composiciones metálicas dentro de una misma pieza impresa.
9. Preguntas frecuentes (FAQ)
P1: ¿Por qué se agrietan las aleaciones de aluminio estándar de alta resistencia (como la 7075) durante la impresión 3D LPBF?
A: El aluminio 7075 estándar tiene un amplio rango de temperatura de congelación, diseñado para el forjado lento. Durante la impresión LPBF, el enfriamiento rápido (entre 10⁴ y 10⁷ K/s) y los cambios bruscos de temperatura dejan finas películas líquidas entre los granos en crecimiento. A medida que el metal se enfría y se contrae, la tensión térmica separa estas películas líquidas sin soporte, provocando grietas en caliente.
P2: ¿Cuál es la principal diferencia entre soldabilidad e imprimibilidad?
A: La soldabilidad mide la resistencia del metal a un único paso de calor en una zona pequeña. La imprimibilidad mide la resistencia del metal a cientos de miles de pasos de calor superpuestos, donde las tensiones se acumulan en todo el volumen de la pieza final.
P3: ¿Cómo ayuda la IA a diseñar aleaciones personalizadas para impresión 3D?
A: Las herramientas de IA combinan bases de datos termodinámicas, cálculos de enfriamiento rápido y modelos de aprendizaje automático entrenados con datos de prueba. Analizan millones de mezclas metálicas para encontrar composiciones con intervalos de congelación estrechos, buena fluidez del líquido, baja separación de elementos y alta resistencia, sin necesidad de meses de ensayos y pruebas de fusión.
Referencias
- Song, B., Zhang, J., Zhang, Y., et al. Avances en la investigación del diseño de materiales para la fabricación aditiva láser de metales.. Acta Metallurgica Sinica, 2023, 59(1): 1-15.
- Liu, Z., et al. Diseño de aleaciones para la fabricación aditiva por fusión de lecho de polvo láser: una revisión crítica. Revista Internacional de Fabricación Extrema, 2024, 6(2): 29-63.
- Liu, T., Tan, C., et al. Paradigmas de diseño de aleaciones en la fabricación aditiva: una nueva era de innovación en materiales.. Revista Internacional de Fabricación Extrema, 2026, 8(3).
- Desarrollo de una superaleación a base de níquel libre de agrietamiento en caliente para fusión de lecho de polvo láser mediante optimización de la composición.. Revista de Investigación y Tecnología de Materiales, 2025.
- Un modelo cuantitativo para determinar el contenido de Ti en la aleación AlCuMg sin grietas en la fusión de lecho de polvo láser.. Revista de Procesos de Fabricación, 2024.
- Avances en el mecanismo de agrietamiento y el diseño resistente al agrietamiento de superaleaciones de níquel reforzadas con fase gamma mediante fusión selectiva por láser.. Acta Metallurgica Sinica, 2023, 59(1).
- Sichuan Zenglong New Material Technology Co., Ltd. Informe técnico sobre la plataforma piloto de fabricación aditiva de nuevos materiales mediante cálculo con IA, 2026.
- Sichuan Zenglong New Material Technology Co., Ltd. Especificación del material de aleación de aluminio de alta conductividad térmica TC200, 2025.
- Instituto de Tecnología Verde e Inteligente de Chongqing, Academia China de Ciencias (Equipo del Prof. Linzhi Wang). Reparación de álabes de turbina de superaleación monocristalina mediante lecho de polvo láser coaxial de doble longitud de onda.. Revista de Aleaciones y Compuestos, 2025.
- Instituto de Tecnología Verde e Inteligente de Chongqing, Academia China de Ciencias (Equipo del Prof. Linzhi Wang). Control de parámetros del proceso LPBF del efecto TRIP en acero 30CrMnSiNi2A. Revista Internacional de Investigación sobre Hierro y Acero, 2026.