

















Table of Contents
Pubblicato: 24 luglio 2026 | Ultimo aggiornamento: Luglio 2026
Autore: Felix Lee, CEO di Forgecise
Consulente scientifico e referente tecnico: Dott.ssa Linzhi Wang, Professoressa Associata presso l’Istituto di Tecnologie Verdi e Intelligenti di Chongqing, Accademia Cinese delle Scienze (CIGIT, CAS)
Tempo di lettura: 12 minuti | Argomenti: Produzione additiva, metallurgia, LPBF, 42CrMo / AISI 4140, scienza dei materiali
Risposta diretta per dirigenti
Quali sono le cause della rottura dell’acciaio 42CrMo durante la stampa 3D laser?
La lega 42CrMo (AISI 4140) si incrina durante la fusione laser a letto di polvere (LPBF) perché le elevate velocità di raffreddamento (10^5 – 10^6 K/s) producono martensite dura e fragile (allungamento <5%). Questo, combinato con una crescita volumetrica di circa il 4% durante il cambiamento di fase (CE ≈ 0,8-0,9%) e danni termici tra gli strati, genera una tensione di trazione interna che lacera il metallo.
Come è stato risolto questo problema di fessurazione?
Il gruppo del Dr. Linzhi Wang presso il CIGIT, CAS, ha modificato la composizione chimica della lega (regolando i rapporti Mo/V) per abbassare la temperatura di inizio della trasformazione martensitica (M_s). Questo innesca la plasticità indotta dalla trasformazione (TRIP), che utilizza la crescita di fase per contrastare le sollecitazioni di contrazione termica. Dopo il trattamento termico, i componenti raggiungono una resistenza a trazione massima (UTS) ≥ 1200 MPa, un allungamento ≥ 15% e un’energia di impatto Charpy con intaglio a U ≥ 86 J.
1. Introduzione: l’acciaio 42CrMo nell’industria pesante
In ambienti di lavoro difficili, i componenti critici delle macchine fungono da giunti strutturali. Devono sopportare carichi pesanti, resistere ad alte pressioni, resistere a una corrosione intensa e sopportare un’usura continua.
42CrMo (equivalente a AISI 4140 O SCM440L’acciaio inossidabile è un acciaio strutturale a medio tenore di carbonio e bassa lega, noto nell’industria come ferro strutturale e osso (工业筋骨). Il suo equilibrio tra elevata temprabilità, resistenza alla trazione e resistenza alla fatica lo rende lo standard per i componenti pesanti nei giacimenti petroliferi, nelle piattaforme sottomarine, nei macchinari pesanti e nei sistemi automobilistici.
       [ Modern Industry Requirements ]
       - Complex internal cooling lines
       - On-demand spare parts supply
       - Lightweight, optimized structural parts
                      │
                      ▼
     [ Traditional Machining Limits ]
       - High raw material waste
       - Inability to drill 3D internal channels
       - Long wait times for forged blanks
                      │
                      ▼
  [ Laser Powder Bed Fusion (LPBF) Solution ]
                      │
                      ▼
       ⚠️ THE CRACKING & STRESS PROBLEM ⚠️
   • High Thermal Gradients (10⁵–10⁶ K/m)
   • Brittle High-Carbon Martensite
   • ~4% Phase Growth + Thermal Contraction
Con l’evoluzione dell’hardware industriale verso design integrati e leggeri, la lavorazione sottrattiva tradizionale raggiunge i suoi limiti fisici. Sebbene la stampa 3D a fusione laser a letto di polvere (LPBF) offra libertà di progettazione, l’acciaio 42CrMo ha presentato gravi problemi di stress interno, causando deformazioni dei pezzi, crepe agli angoli e strutture interne irregolari.
Questo articolo descrive in dettaglio le cause fisiche del cedimento dei componenti durante il processo LPBF del 42CrMo e spiega le soluzioni di lega create dal team del Dr. Linzhi Wang presso l’ Istituto di tecnologie verdi e intelligenti di Chongqing, Accademia cinese delle scienze (CIGIT, CAS).
2. Profilo del materiale: composizione chimica e proprietà di base
L’utilità dell’acciaio 42CrMo deriva dalla sua composizione elementare, che, dopo tempra e rinvenimento, gli conferisce un’elevata resistenza.
2.1 Composizione chimica
| Elemento | Contenuto (% in peso) | Ruolo nell’acciaio 42CrMo |
|---|---|---|
| Carbonio$C$) | $0,38 – 0,45%$ | Definisce la resistenza, la durezza e la resistenza all’usura della matrice di base dopo la trasformazione martensitica. |
| Cromo ($Cr$) | $0,90 – 1,20%$ | Aumenta la temprabilità, forma carburi e migliora la resistenza all’ossidazione. |
| Molibdeno ($ Mo$) | $0,15 – 0,25%$ | Previene la fragilità da tempra, mantiene la resistenza alle alte temperature e agisce in sinergia con il cromo per ritardare la formazione di ferrite/perlite. |
| Manganese ($Mn$) | $0,50 – 0,80%$ | Disossida il metallo; ne aumenta la resistenza e la temprabilità. |
| Silicio ($Si$) | $0,17 – 0,37%$ | Disossida l’acciaio e rinforza la matrice tramite soluzione solida. |
| Ferro ($ Fe$) | Bilancia | Matrice di metallo di base. |
2.2 Caratteristiche meccaniche di base
- Elevata resistenza e tenacità:La tempra standard e il rinvenimento ad alta temperatura (Quenched & Tempered / Q&T) conferiscono all’acciaio 42CrMo una resistenza allo snervamento $YS \ge 930\text{ MPa}$ e una resistenza a trazione $UTS \ge 1080\text{ MPa}$, mantenendo al contempo una buona duttilità e resistenza all’impatto.
- Induribilità profonda:Il cromo (Cr) e il molibdeno (Mo) spostano la curva di trasformazione a raffreddamento continuo (CCT) verso destra, sopprimendo la formazione di perlite e ferrite. Ciò determina la formazione di una struttura martensitica uniforme su sezioni trasversali spesse del metallo.
- Distorsione termica prevedibile:Rispetto agli acciai al carbonio tradizionali, il 42CrMo subisce variazioni di volume prevedibili durante il trattamento termico, consentendo un controllo dimensionale preciso.
2.3 Usi comuni sul campo
L’acciaio 42CrMo è lo standard per i componenti soggetti a carichi meccanici alternati:
- Trasporto ferroviario: Ingranaggi di trasmissione per locomotive e alberi di trasmissione pesanti.
- Apparecchiature energetiche: Ingranaggi del compressore volumetrico, prigionieri filettati della turbina, giunti per aste di perforazione e valvole del collettore ad alta pressione.
- Offshore e sottomarino: Connettori per riser marini e utensili per perforazione in acque profonde.
3. Cause fisiche di fessurazione nell’acciaio 42CrMo LPBF
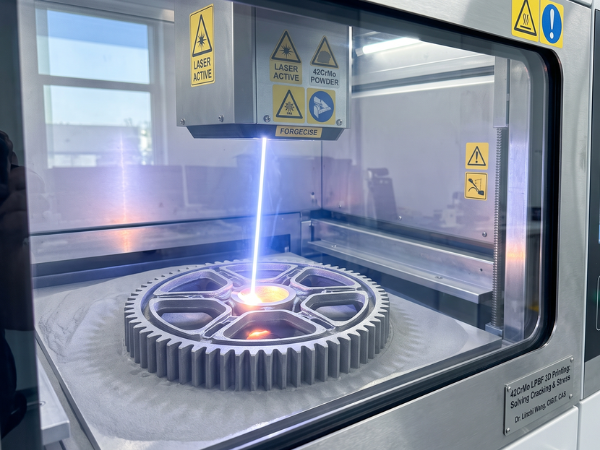
Durante il processo LPBF, un laser fonde sottili strati di polvere metallica fine (20–60 μm). Il rapido trasferimento di calore alla piastra di costruzione crea velocità di raffreddamento di 10⁵ – 10⁶ K/s e gradienti di temperatura di 10⁵ – 10⁶ K/m.
Negli acciai a medio tenore di carbonio, questi cicli termici estremi creano tre problemi fisici interconnessi che causano la formazione di crepe.
       [ LPBF Laser Thermal Cycles ]
       Cooling Rate:     10⁵ – 10⁶ K/s
       Thermal Gradient: 10⁵ – 10⁶ K/m
                     │
                     ▼
  ┌─────────────────────────────────────────────────┐
  │  THREE COUPLED FAULT MECHANISMS                 │
  ├─────────────────────────────────────────────────┤
  │ 1. High-Carbon Martensite Embrittlement        │
  │    (Hard, untempered lath + twin, Elong < 5%)   │
  │                                                 │
  │ 2. Phase Expansion Stress                       │
  │    (CE ≈ 0.8–0.9%, ~4% γ→α volume growth)      │
  │                                                 │
  │ 3. Interlayer Heat Accumulation                 │
  │    (Cyclic reheating, local strain build-up)    │
  └─────────────────────────────────────────────────┘
                     │
                     ▼
         [ PART WARPING & COLD CRACKING ]
3.1 Problema 1: Fragilità della martensite ad alto tenore di carbonio
Velocità di raffreddamento di $10^5 – 10^6\text{ K/s}$ intrappolano il carbonio all’interno del reticolo cubico a facce centrate ($\gamma$-austenite), forzando una transizione verso la martensite tetragonale a corpo centrato ($BCT$) sovrasatura, costituita da strutture a listelli e geminati.
- Risultato: Il metallo stampato raggiunge un’elevata durezza (> 55 – 60 HRC) ma una bassa duttilità, con un allungamento totale inferiore al 5%. Le tensioni termiche interne innescano facilmente microfratture lungo i bordi dei grani.
3.2 Problema 2: Aumento del volume durante il cambiamento di fase
L’equivalente di carbonio (CE) del 42CrMo si aggira intorno allo 0,8-0,9%: CE = C + Mn/6 + Cr + Mo + V/5 + Ni + Cu/15.
- Risultato: Quando il bagno di fusione supera la temperatura di inizio della martensite ($M_s$), il cambiamento di fase da cubico a facce centrate ($\gamma$) a tetragonale a corpo centrato ($\alpha$) crea un isotropo espansione di volume di circa $4\%$. Quando questa espansione preme contro la matrice fredda che si restringe nelle vicinanze, la tensione di trazione locale rompe la martensite fragile, causando crepe da freddo.
3.3 Problema 3: Danni termici tra gli strati depositati
La stampa strato per strato riscalda gli strati precedentemente solidificati ogni volta che il laser passa sopra di essi.
- Risultato: La zona termicamente alterata (HAZ) subisce cicli ripetuti di rinvenimento e riaustenitizzazione. Ciò provoca accumulo di tensioni locali, segregazione degli elementi e fatica termica, con conseguente separazione degli strati lungo l’asse Z.
3.4 Riepilogo dei guasti meccanici
Il cedimento nel processo LPBF 42CrMo è riconducibile a tre fattori combinati:$$\text{Cedimento LPBF} = \text{Accumulo di stress residuo} \otimes \text{Fragilità della martensite} \otimes \text{Affaticamento termico della zona termicamente alterata}$$
Per arrestare le crepe è necessaria una progettazione della lega che gestisca le tensioni residue. durante stampa mantenendo un’elevata resistenza finale dopo il trattamento termico.
4. Soluzioni ingegneristiche sviluppate da CIGIT e CAS
Per evitare la formazione di crepe, il team del Dr. Linzhi Wang presso il Chongqing Institute of Green and Intelligent Technology, Chinese Academy of Sciences (CIGIT, CAS) ha progettato una composizione di polvere di 42CrMo specifica per il processo LPBF e un metodo di lavorazione adeguato.
+-----------------------------------------------------------------------------------+
|               CAS CIGIT LPBF 42CrMo Technical Strategy                            |
+-----------------------------------------------------------------------------------+
|  [1. Micro-Alloying (Mo/V Balance)]                                               |
|      └── Lowers Ms temperature ➔ Triggers TRIP Effect ➔ Cancels Tensile Stress     |
|                                                                                   |
|  [2. Tailored Post-Heat Treatment]                                                |
|      └── Tempered Lath Martensite ➔ UTS ≥ 1200 MPa, Elongation ≥ 15%, Charpy ≥ 86J |
|                                                                                   |
|  [3. Process & Geometry Adaptation]                                               |
|      └── Removes Local Stress Peaks ➔ Enables Crack-Free Complex Parts            |
+-----------------------------------------------------------------------------------+
4.1 Soluzione 1: Bilanciamento delle sollecitazioni tramite microlegatura ed effetto TRIP
Anziché utilizzare un preriscaldamento del letto ad alta temperatura (che aumenta i costi delle apparecchiature e l’ossidazione della polvere), il team del CAS ha modificato la fisica del cambiamento di fase del metallo.
- Microlegatura: Regolando il molibdeno ($Mo$), il vanadio ($V$) e gli oligoelementi, il team è riuscito ad abbassare la temperatura di inizio della trasformazione martensitica ($M_s$) entro un intervallo controllato.
- Attivazione dell’effetto TRIP: L’abbassamento del punto $M_s$ costringe il cambiamento di fase ($\gamma \rightarrow \alpha$) ad avvenire a temperature in cui la plasticità indotta dalla trasformazione (TRIP) rilassa le tensioni interne. L’espansione positiva del cambiamento di fase compensa la contrazione termica negativa, riducendo la tensione di trazione e prevenendo le cricche senza sacrificare la densità.
4.2 Soluzione 2: Resistenza e tenacità combinate
L’acciaio stampato in 3D standard spesso sacrifica la resistenza a favore della tenacità. Il team CAS ha definito un programma di trattamento termico post-stampa (parametri di tempra e rinvenimento adattati alle strutture LPBF).
Dati sulle prestazioni
| Stato / Sistema metrico | Resistenza al rendimento ($YS$) | Resistenza alla trazione ultima (UTS) | Allungamento ($\delta$) | Impatto Charpy U-Notch ($A_k$) | Microstruttura |
|---|---|---|---|---|---|
| Standard Q&T tradizionale 42CrMo | $\ge 930\text{ MPa}$ | $\ge 1080\text{ MPa}$ | $\ge 12\%$ | $\ge 63\text{ J}$ | Sorbite temprata |
| Stampa LPBF standard su 42CrMo | Instabile | $\approx 1100 – 1300\text{ MPa}$ | $<5%$ (Fragile) | $<15\text{ J}$ | Martensite fragile ad alto contenuto di carbonio + microfratture |
| Acciaio inossidabile 42CrMo ottimizzato con tecnologia CAS LPBF (post-trattamento termico) | $\ge 1050\text{ MPa}$ | $\ge 1200\text{ MPa}$ | $\ge 15\%$ | $\ge 86\text{ J}$ | Martensite lamellare a tempra fine + carburi dispersi |
L’acciaio CAS 42CrMo post-trattato supera contemporaneamente gli standard tradizionali dell’acciaio forgiato in termini di resistenza alla trazione, allungamento ed energia d’urto.
4.3 Soluzione 3: Adattabilità del processo
Riducendo le tensioni interne, la lega modificata consente una stampa affidabile in un ampio intervallo di parametri della macchina. I pezzi complessi vengono stampati con un minor numero di strutture di supporto, deformazioni minime e dimensioni ripetibili per la produzione in serie.
4.4 Supporto alla ricerca sulle leghe
Il gruppo della dottoressa Linzhi Wang ha utilizzato diversi strumenti di progettazione dei materiali e studi sulle leghe per sviluppare questa soluzione:
                  [ High-Throughput Calculation Alloy Design (HTCM) ]
                                          │
        ┌─────────────────────────────────┼─────────────────────────────────┐
        ▼                                 ▼                                 ▼
[ High-Strength Steels ]       [ Superalloys & Light Alloys ]     [ Advanced Hardware ]
• 30CrMnSiA stress release      • GH3230 Carbide Shifts           • Dual-Wavelength Laser
  via Retained Austenite &        (M₂₃C₆ ➔ M₆C) for high-temp       Additive Manufacturing
  TRIP Effect                     strength                        • LPBF Parameter Optimization
  (Eng. Fail. Anal., 2026)        (Mat. Today Comm., 2025)          Framework
                                • Al-Mg-Sc-Zr Isotropic 480 MPa     (Virt. Phys. Prototyp., 2026)
                                  Alloy (J. Mat. Res. Tech., 2025)
- Acciaio ad alta resistenza con trattamento di distensione (30CrMnSiA): È stato studiato il rilassamento delle tensioni interne attraverso spostamenti di fase dell’austenite trattenuta (effetto TRIP) per migliorare la resistenza, la duttilità e la durata a fatica (Analisi dei guasti ingegneristici, 2026).
- Superleghe per alte temperature (GH3230): Analisi degli spostamenti dei carburi ($M_{23}C_6 \rightarrow M_6C$) per migliorare le prestazioni di scorrimento ad alta temperatura (Materials Today Communications, 2025).
- Leghe isotrope leggere (Al-Mg-Sc-Zr): È stata raggiunta una resistenza alla trazione quasi isotropica di $480\text{ MPa}$ nell’alluminio stampato in 3D utilizzando l’affinamento del grano (Rivista di ricerca e tecnologia dei materiali, 2025).
- Framework di produzione additiva avanzata: Creato Produzione additiva laser a doppia lunghezza d’onda metodi e il Framework di progettazione di leghe per il calcolo ad alta produttività (HTCM) per semplificare la formulazione delle leghe (Prototipazione virtuale e fisica, 2026).
5. Usi industriali e valore di campo
La stampa 3D dell’acciaio 42CrMo, priva di difetti, apre la strada a applicazioni pratiche in diversi settori dell’ingegneria pesante.
                          [ LPBF 42CrMo Primary Uses ]
                                       │
         ┌─────────────────────────────┼─────────────────────────────┐
         ▼                             ▼                             ▼
  [ Oil & Gas ]                 [ Automotive ]                [ Tooling & Molds ]
  • High-Pressure Valves        • High-Torque Gears           • Conformal Cooling Molds
  • Downhole Drilling Tools     • Suspension Knuckles         • Die-Casting Inserts
  • NACE MR0175 Compliance      • Topology-Optimized Parts    • High-Wear Core Pins
5.1 Settore petrolifero e del gas
- Corpi valvola ad alta pressione e utensili per pozzi petroliferi: LPBF stampa corpi valvola monoblocco con Raffreddamento interno 3D e linee di flusso, eliminando i difetti di ritiro della fusione e le perdite di fluido dai fori trasversali praticati.
- Conformità alle normative sui gas acidi: Testato per soddisfare NACE MR0175/ISO 15156 Standard per la resistenza alla tensocorrosione da solfuro di idrogeno (H₂S) nei pozzi acidi.
- Produzione su richiesta: I file di inventario digitali consentono la stampa su richiesta dei pezzi di ricambio sul campo, riducendo i tempi di consegna da mesi a giorni.
5.2 Ingegneria automobilistica
- Ingranaggi di trasmissione ad alta coppia e fusi a snodo delle sospensioni: Consente la realizzazione di componenti strutturali cavi e topologicamente ottimizzati che riducono il peso dei componenti mantenendo i limiti di fatica.
- Sicurezza dagli impatti: L’elevata resistenza agli urti ($\ge 86\text{ J}$) protegge le parti strutturali del telaio da carichi d’urto improvvisi.
5.3 Stampi e attrezzature
- Stampi per raffreddamento conforme: Le linee di raffreddamento forate creano punti caldi nei nuclei degli stampi complessi. Gli stampi LPBF in acciaio 42CrMo sono dotati di linee fluidiche che seguono l’esatta curvatura 3D della cavità dello stampo.
- Risparmi sulla produzione: Riduce i cicli di raffreddamento dello stampaggio a iniezione di plastica del 20% – 40%, diminuisce la deformazione dei pezzi e prolunga la durata degli utensili.
6. Profilo del ricercatore: Dr. Linzhi Wang (CIGIT, CAS)
Questa ricerca sulle leghe è stata diretta da Dottor Linzhi Wang e il suo team di ricerca presso il Istituto di tecnologie verdi e intelligenti di Chongqing, Accademia cinese delle scienze (CIGIT, CAS).
+-----------------------------------------------------------------------------------+
|                         RESEARCH PROFILE: DR. LINZHI WANG                         |
+-----------------------------------------------------------------------------------+
| • Ph.D., Associate Professor & Doctoral Supervisor at CIGIT, CAS                  |
| • Vice Director, Chongqing 3D Printing Application Eng. Tech. Research Center     |
| • Expert Committee Member, National AM Standardization Technical Committee        |
| • Youth Expert Member, China Additive Manufacturing Industry Alliance             |
| • Council Member, Chongqing Association of Young Scientists and Tech Workers      |
| • Adjunct Professor, Weiqiao GuoKe Institute of Advanced Technology               |
| • Member, Youth Innovation Promotion Association, Chinese Academy of Sciences     |
| • Visiting Scholar, Tsinghua University (2022–2023)                               |
| • Vice GM (Temp.), Equipment Mgmt Dept, Sinopec Material & Equipment Corp (2025)  |
| • Chongqing "Jinyun Elite" Innovative Young Talent & Govt Procurement Expert      |
+-----------------------------------------------------------------------------------+
6.1 Ruoli e nomine accademiche
- Ruoli accademici: Professore associato e supervisore di dottorato presso il CIGIT, CAS; membro dell’Associazione per la promozione dell’innovazione giovanile dell’Accademia cinese delle scienze (CAS); visiting scholar presso l’Università di Tsinghua (2022-2023).
- Nomina da parte dell’industria: Vice Direttore Generale del Dipartimento di Gestione delle Attrezzature (Dipartimento Operazioni di Approvvigionamento) presso Sinopec Material & Equipment Corporation (Nomina temporanea per il 2025).
- Attività di consulenza e standardizzazione: Membro del gruppo di esperti del comitato tecnico nazionale per la standardizzazione della produzione additiva; membro del comitato giovanile dell’Alleanza cinese per l’industria della produzione additiva; ricercatore tecnico presso l’Ufficio della proprietà intellettuale di Chongqing; esperto in revisione della localizzazione di apparecchiature principali per il gruppo Sinopec; consulente onorario per Singapore Sync Publishing; membro senior della Società cinese per la ricerca sui materiali (C-MRS), della Società cinese per i metalli (CSM) e della Società cinese di ingegneria meccanica (CMES).
6.2 Principali risultati accademici
- Progetti di ricerca: Responsabile del progetto (PI) per 23 progetti nazionali e provinciali, tra cui sovvenzioni della National Natural Science Foundation of China (NSFC), progetti provinciali di ricerca e sviluppo e trasferimenti di tecnologia industriale. Contributore tecnico a 15 importanti progetti di ricerca nazionali.
- Pubblicazioni e libri: Fig contro 52 articoli pubblicati su riviste scientifiche con revisione paritaria (SCI) in riviste specializzate (tra cui numerosi articoli ESI altamente citati). Caporedattore di 3 libri accademici, incluso “Produzione additiva laser di superleghe difficili da saldare”.
- Brevetti: Archiviato 35 brevetti nazionali di invenzione, con 26 concessi. Le tecnologie vengono concesse in licenza attivamente nei settori petrolifero e manifatturiero.
- Standard e premi:
- Autore principale di 1 Norma nazionale per il collaudo di polveri metalliche sferiche nella stampa 3D.
- Contributore a 2 Standard industriali Sinopec.
- Vincitore del Premio per il progresso scientifico e tecnologico di Chongqing.
- Sviluppatore del “Riparazione e rigenerazione delle pale delle turbine” progetto, selezionato per il MIIT (Ministero dell’Industria e dell’Informatica) – Prima serie di scenari applicativi tipici della produzione additiva.
- Vincitore del primo premio al Prima Mostra dei Giovani Talenti Scientifici e Tecnologici di Chongqing (presente in Quotidiano di Scienza e Tecnologia di Chongqing).
7. Prospettive future e cambiamenti del settore
Il lavoro del gruppo del Dr. Linzhi Wang sposta la produzione additiva dell’acciaio 42CrMo dalla stampa per tentativi ed errori all’ingegneria delle leghe basata sulla fisica. La combinazione del controllo delle sollecitazioni tramite microlegatura, della dinamica di fase TRIP e del trattamento termico mirato consente di stampare acciai a medio tenore di carbonio e bassa lega senza fessurazioni, superando al contempo i tradizionali standard di resistenza alla lavorazione.
Combinazione AM laser a doppia lunghezza d’onda, Progettazione di leghe tramite calcolo ad alta produttività (HTCM)e la chimica specializzata delle polveri crea un modello di produzione unificato: Integrazione formazione-proprietà-durata della vita (成形-成性-成寿一体化) per apparecchiature sottoposte a forti sollecitazioni e utilizzate in ambienti difficili.
8. Domande frequenti
Perché l’acciaio inossidabile 42CrMo (AISI 4140) si incrina durante la stampa 3D laser?
La lega 42CrMo si incrina durante il processo LPBF perché il rapido raffreddamento (10^5 – 10^6 K/s) forma una martensite ad alto tenore di carbonio dura e fragile. Allo stesso tempo, il cambiamento di fase da austenite a martensite provoca un’espansione volumetrica di circa il 4% (CE ≈ 0,8-0,9%) che, combinandosi con le sollecitazioni di contrazione termica, lacera il metallo non temprato.
{
  "@context": "https://schema.org",
  "@type": "FAQPage",
  "mainEntity": [
    {
      "@type": "Question",
      "name": "Why is 42CrMo (AISI 4140) prone to cracking during laser 3D printing?",
      "acceptedAnswer": {
        "@type": "Answer",
        "text": "42CrMo steel cracks in LPBF due to rapid cooling rates (10^5 to 10^6 K/s) forming brittle high-carbon martensite combined with a ~4% phase transformation volume expansion (CE ≈ 0.8-0.9%) and accumulated thermal strain between layers."
      }
    },
    {
      "@type": "Question",
      "name": "How does micro-alloying prevent residual stress in LPBF 42CrMo?",
      "acceptedAnswer": {
        "@type": "Answer",
        "text": "Tuning elements like Molybdenum (Mo) and Vanadium (V) lowers the Martensite Start (Ms) temperature, triggering Transformation-Induced Plasticity (TRIP) to offset thermal contraction stress and stop cold cracks."
      }
    },
    {
      "@type": "Question",
      "name": "What mechanical properties can LPBF 42CrMo achieve after heat treatment?",
      "acceptedAnswer": {
        "@type": "Answer",
        "text": "After optimized post-heat treatment, LPBF 42CrMo achieves Ultimate Tensile Strength ≥ 1200 MPa, Elongation ≥ 15%, and Charpy U-notch Impact Energy ≥ 86 J."
      }
    },
    {
      "@type": "Question",
      "name": "How can industry partners contact the research team for technical collaboration?",
      "acceptedAnswer": {
        "@type": "Answer",
        "text": "Contact Dr. Linzhi Wang at the Chongqing Institute of Green and Intelligent Technology, Chinese Academy of Sciences (CIGIT, CAS) via Email: wlz@cigit.ac.cn or Phone: +86-023-65935573."
      }
    }
  ]
}
In che modo la microlegatura previene le tensioni residue nell’acciaio 42CrMo LPBF?
La regolazione di elementi come il molibdeno ($Mo$) e il vanadio ($V$) abbassa la temperatura di inizio della trasformazione martensitica ($M_s$). Ciò innesca la plasticità indotta dalla trasformazione (TRIP), che sfrutta l’espansione volumetrica del cambiamento di fase per compensare le tensioni di contrazione termica e impedire la formazione di cricche a freddo durante la solidificazione.
Quali proprietà meccaniche raggiunge l’acciaio LPBF 42CrMo dopo il trattamento termico?
Grazie al trattamento termico ottimizzato da CAS, il 42CrMo stampato in 3D raggiunge le seguenti caratteristiche:
- Resistenza alla trazione ultima ($UTS$): $\ge 1200\text{ MPa}$
- Resistenza allo snervamento ($YS$): $\ge 1050\text{ MPa}$
- Allungamento ($\delta$): $\ge 15\%$
- Energia d’impatto della tacca a U Charpy ($A_k$): $\ge 86\text{ J}$