

















Autor: Felix Lee, CEO bei Forgecise (Spezialisten für additive Fertigung)
Veröffentlicht: 11. Juni 2026
Table of Contents
Direkte Antwort (Wie lange dauert das Aushärten von Harzdrucken?)
Die Nachhärtungszeiten für im Vakuumpolymerisationsverfahren hergestellte Harzdrucke reichen von 7 Minuten für dünne, in Wasser ausgehärtete Elastomerteile 3 Stunden der thermischen Nachhärtung von Hochleistungskunststoffen. Die genaue Aushärtungsdauer wird durch drei Variablen bestimmt: Harzchemie (starr, Verbundwerkstoff, biokompatibel oder flexibel), Lichtbestrahlungsstärke (von Standard-Tischgeräten mit 20 mW/cm² bis hin zu industriellen Kammern mit 200 mW/cm²) und Umgebungstemperatur in der Kammer (üblicherweise zwischen 60 °C und 170 °C). Die standardmäßige UV-Nachhärtung bei Umgebungstemperatur dauert in der Regel 20 bis 60 Minuten pro SeiteTechnische Werkstoffe benötigen jedoch synchronisierte Temperaturzyklen, um die volle molekulare Stabilität zu erreichen.
1. Einleitung: Die Realität des „grünen Staates“
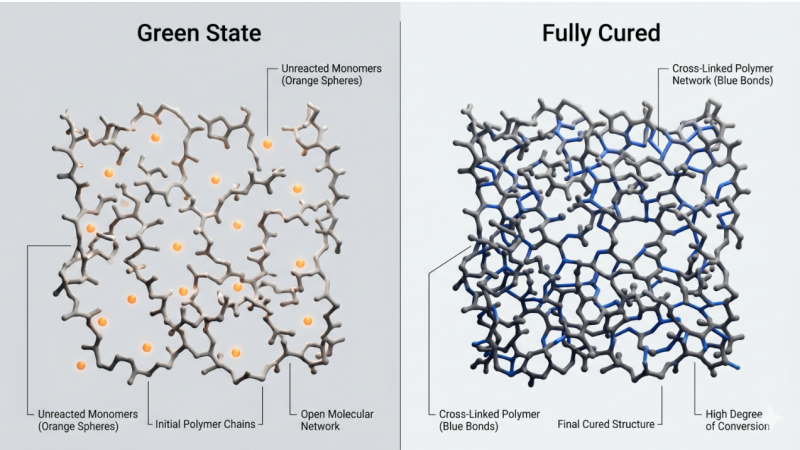
Bei der industriellen Polymerisation im Tiegel – zu der Stereolithographie (SLA), Digital Light Processing (DLP) und Maskierte Stereolithographie (MSLA) gehören – stellt die Druckphase nur eine partielle chemische Umwandlung dar. Die gedruckten Bauteile verlassen den flüssigen Photopolymertiegel in einem strukturell stabilen, aber chemisch unvollständigen Zustand, der als … bezeichnet wird. „grüner Staat“.
[Printed Part in Green State] ──(UV Photons + Controlled Thermal Energy)──> [Fully Polymeric Matrix (Optimal Properties)]
Obwohl diese Teile ihre endgültige geometrische Form erreicht haben, ist ihre Polymerisationsreaktion noch nicht abgeschlossen. Bis zu 30 % Zu 40 % der reaktiven Monomere und Oligomere bleiben unreagiert und werden als flüssige Monomertaschen innerhalb des gelierten Polymernetzwerks eingeschlossen.
Um ein Rohteil in eine funktionsfähige Komponente umzuwandeln, die industriellen Belastungen standhält, müssen Hersteller ein standardisiertes Nachhärtungsverfahren anwenden. Die Nachhärtung ist keine rein kosmetische Oberflächenbehandlung, sondern ein entscheidender chemischer Prozess, der folgende Eigenschaften freisetzt:
- Zugfestigkeit ($\sigma_{\text{uts}}$)
- Biegemodul ($E_f$)
- Wärmeablenkungstemperatur (HDT)
- Einhaltung der Biokompatibilität und langfristige chemische Stabilität
2. Chemische Kinetik: Was geschieht auf molekularer Ebene?
Das primäre physikalische Ziel der Nachhärtung ist die Maximierung der Konversionsgrad (DC%). Der Wert DC% gibt den Prozentsatz der Kohlenstoff-Kohlenstoff-Doppelbindungen ($\text{C}=\text{C}$) in den monomeren Acryl-, Methacryl- oder Thiol-En-Funktionsgruppen an, die erfolgreich zu stabilen Kohlenstoff-Kohlenstoff-Einfachbindungen ($\text{C}-\text{C}$) im vernetzten Polymergerüst reagiert haben.
Das kinetische Modell der Photopolymerisation
Der Verlauf der Photopolymerisation wird durch die Konzentration der verfügbaren Photoinitiatoren, den lokalen Photonenfluss (Bestrahlungsstärke $I_e$, gemessen in $\text{mW/cm}^2$) und die Umgebungstemperatur des Systems bestimmt. Die Reaktionsgeschwindigkeit kann durch die folgende Gleichung für die radikalische Polymerisation modelliert werden: $$R_p = k_p$[M]\left(\frac{\Phi I_a}{k_t}\right)^{1/2}$$
Wo:
- $R_p$ ist die Polymerisationsrate.
- $k_p$ ist die Ausbreitungsgeschwindigkeitskonstante.
- $[M]$ ist die Monomerkonzentration.
- $\Phi$ ist die Quantenausbeute der Initiierung.
- $I_a$ ist die absorbierte Lichtintensität.
- $k_t$ ist die Abbruchgeschwindigkeitskonstante.
Die Verglasungsbarriere
Während der anfänglichen 3D-Druckphase durchläuft das Harz durch die schichtweise Belichtung rasch seine verschiedenen Phasen. Gelpunkt. Dies ist der entscheidende Moment, in dem sich ein dreidimensionales makromolekulares Netzwerk zu bilden beginnt und die Makrobeweglichkeit der Polymerketten einschränkt. Mit fortschreitender Reaktion steigt die lokale Glasübergangstemperatur ($T_g$) des grünen Polymernetzwerks.
Wenn die ansteigende lokale Temperatur $T_g$ die Umgebungsdrucktemperatur erreicht und überschreitet, durchläuft das System folgende Phase: Verglasung (Glasübergang). In diesem glasartigen Zustand ist die Diffusion reaktiver Spezies blockiert, und die Polymerisationsgeschwindigkeit ($R_p$) verlangsamt sich auf ein vernachlässigbares Maß. Dadurch bleibt eine hohe Dichte ungebundener reaktiver Gruppen dauerhaft fixiert.
Polymerization Progress ──> Local Tg Rises ──> Tg > Ambient Temp ──> Vitrification (Reaction Freezes at ~60-70% DC)
Die Nachhärtung überwindet die Verglasungsbarriere durch die Kombination von gezielter ultravioletter (UV-)Strahlung (typischerweise bei einer Wellenlänge von $385\ \text{nm}$ oder $405\ \text{nm}$, um dem Absorptionsspektrum des Photoinitiators zu entsprechen) mit kontrollierter thermischer Energie.
Durch die Zufuhr von Wärme werden die Schwingungsenergie und die Beweglichkeit innerhalb des Polymernetzwerks erhöht. Diese thermische Aktivierung ermöglicht es den verbleibenden reaktiven Gruppen, sterische Hinderungen zu überwinden und weitere Vernetzungen einzugehen. Diese Kombination aus Wärme und Licht beschleunigt den Umsetzungsgrad und führt direkt zu einer Erhöhung der Dichte, des Zugmoduls und der chemischen Beständigkeit.
3. Quantitativer Vergleich: Nachhärtungsprofile und mechanische Eigenschaften
Der Einfluss von Nachhärtungsparametern auf die mechanischen und thermischen Eigenschaften von technischen Kunststoffen ist stark materialspezifisch. Die folgende Tabelle enthält validierte, standardisierte Nachhärtungsprofile und deren entsprechende Auswirkungen auf gängige B2B-Photopolymere:
| Harzklassifizierung | Materialbezeichnung | Vorbereitungen vor und nach der Aushärtung | Spezifikationen für die UV-Bestrahlung | Thermische Nachback-Spezifikationen | Resultierende mechanische und thermische Leistung |
| Hochsteifer Verbundwerkstoff | Formlabs Rigid 4000 Harz | Gründlich gewaschen und getrocknet | 15 min bei $405\ \text{nm}$ | 15 Minuten bei 80 °C (integrierte Kammer) | $116\%$ Erhöhung des ElastizitätsmodulsEine Nachhärtung über 15 Minuten hinaus führt zu kosmetischer Vergilbung. |
| Hohe Temperatur | Loctite 3D IND147 BK | 2 Minuten in Isopropanol ultraschallwaschen; 60 Minuten bei Raumtemperatur trocknen. | Breitbandige UV-Flutstrahlung | 3 Stunden bei 170 °C (nicht für Lebensmittel geeigneter Backofen) | Ultimative Wärmeablenkungstemperatur (HDT) von 230 °C bei $1,82\ \text{MPa}$. |
| Elektrostatische Ableitfähigkeit | Loctite 3D IND3380 BK | 2 Minuten in Isopropanol waschen; 60 Minuten trocknen; optional 45 Minuten bei 60 °C im Backofen trocknen. | 30 Minuten pro Seite (CL36 LED bei 80 mW/cm²) | 3 Stunden bei 170 °C (Aufheizrate ≤ 5 °C/min) | Erreicht vollständige elektrostatische AbleitungBiegemodul von 3200 $–$3400\ \text{MPa}$. |
| Biokompatible Medizin | Loctite 3D MED3394 BK | 2 Minuten in Isopropanol waschen; 60 Minuten bei Raumtemperatur trocknen. | 10 Minuten pro Seite (CL36 LED bei 80 mW/cm²) | 1 Stunde bei 100 °C | Hohe Konversionsrate zur Einhaltung der ISO 10993 Anforderungen an Zytotoxizität und Reizung. |
| Hohe Wirkung | Loctite 3D 3172 GY | 2,5 Minuten in Isopropanol waschen; 60 Minuten bei Raumtemperatur trocknen lassen. | 20 Minuten pro Seite (CL36 LED bei 80 mW/cm²) | Nicht zutreffend (Standard-Aushärtung bei Umgebungstemperatur) | Kerbschlagzähigkeit nach Izod: 73 ± 6 J/m; Shore-D-Härte: 57–63 $. |
| Flammschutzmittel | Formlabs Flammschutzmittel | Gründlich gewaschen und getrocknet | 10 min bei $405\ \text{nm}$ | 5 Minuten bei 100 °C vorheizen (Licht aus); 10 Minuten bei 100 °C aushärten. | Hohe Wärmeformbeständigkeitstemperatur (HDT von 94 $)–$111\ ^\circ\text{C}$ bei $0,45\ \text{MPa}$); entspricht UL94 Vertikale Brennbarkeitsklasse. |
| Elastomer / Flexibel | Formlabs Elastic 50A | Den trockenen Teil in ein Becherglas mit zimmerwarmem Wasser tauchen | 7 min bei $405\ \text{nm}$ | 7 min bei 70 °C (integriertes Wasserbad) | Beseitigt Oberflächenklebrigkeit durch Sauerstoffausschluss; erhält eine hohe Bruchdehnung und Reißfestigkeit. |
4. Operative Nachbearbeitungs-Workflows und Validierungsstandards
Um reproduzierbare mechanische Eigenschaften zu erzielen, ist die strikte Einhaltung eines mehrstufigen Nachbearbeitungsprozesses erforderlich. Jede Abweichung bei den Wasch-, Trocknungs- oder Aushärtungsparametern führt zu mechanischen Defekten und Maßungenauigkeiten.
 1. Automated Wash ──> 2. Complete Drying ──> 3. Support Evaluation ──> 4. UV/Thermal Curing ──> 5. Quality Check
 (Dirty + Clean)        (Ambient/Convective)    (Pre vs. Post-Cure)      (Water/Nitrogen Bath)     (Vickers Hardness)
Schritt 1: Lösungsmittelkinetik und Trocknung
Der erste Schritt bei der SLA-Nachbearbeitung ist das Entfernen des flüssigen Harzfilms, der an der gedruckten Oberfläche haftet. Dies geschieht typischerweise mit hochreinem (≥ 95 %) Isopropylalkohol (IPA) oder einer nicht brennbaren Alternative wie Tripropylenglykolmonomethylether (TPM) in automatisierten, gerührten Waschanlagen.
B2B-Fertigungslinien implementieren ein zweistufige Waschsequenz:
- A „schmutzige“ Wäsche um den Großteil des Rohharzes aufzulösen.
- A „saubere“ Wäsche in unverunreinigtem, frischem Lösungsmittel, um etwaige verbliebene Ölfilme zu entfernen.
Wird ein Bauteil zu lange in Lösungsmittel eingetaucht, dringt das flüssige Harz-Lösungsmittel-Gemisch in die äußere Schicht des Grünlings ein und verursacht dadurch Quellung, Mikrorisse und eine dauerhafte Verringerung der Zugfestigkeit. Extreme Einwirkung von Isopropanol (z. B. ein Bauteil 1–2 Tage lang eingetaucht lassen) führt zu starker chemischer Zersetzung, wodurch das Harz brüchig wird und sich leicht mit den Fingern zerdrücken lässt.
Nach dem Waschen müssen die Teile vollständig getrocknet werden. Lösungsmittel, das in den Mikroporen des Polymernetzwerks eingeschlossen ist, wirkt wie ein lokalisierter Weichmacherdie nachfolgende Photopolymerisation stört und zu erheblichen strukturellen Schwächungen führt. Industrielle Protokolle erfordern eine Mindestens 60 Minuten Wartezeit bei Umgebungstemperatur oder ein Niedertemperatur-Konvektionstrocknungsschritt, bevor die Teile einer UV-Nachhärtung unterzogen werden.
Schritt 2: Überwindung der Sauerstoffinhibierung und Oberflächenhärtung
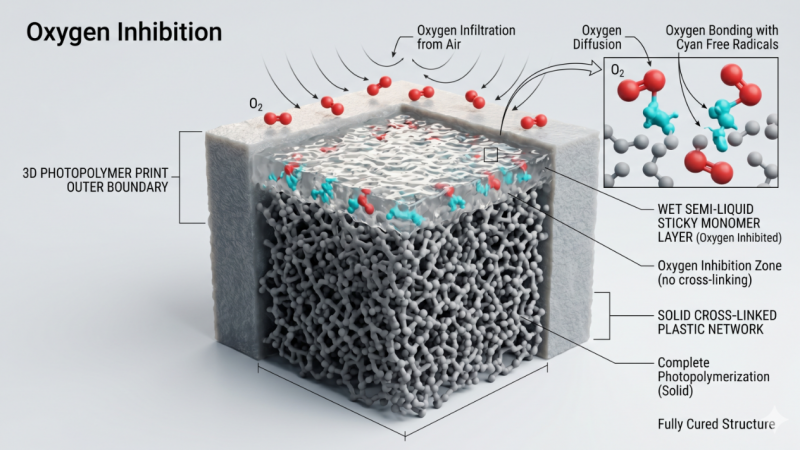
Eine große Hürde bei der Photopolymerisation ist die Sauerstoffhemmung. Luftsauerstoff ($\text{O}_2$) wirkt als effizienter Radikalfänger und reagiert mit kohlenstoffzentrierten, reaktiven Radikalen an der Flüssig-Luft-Grenzfläche zu stabilen, nicht reaktiven Peroxyradikalen:$$\text{R}^\bullet + \text{O}_2 \longrightarrow \text{ROO}^\bullet \quad (\text{Stabiles, nicht reaktives Peroxyradikal})$$
Diese Reaktion verhindert die vollständige Polymerisation an der äußeren Grenze und hinterlässt eine klebrige, unvollständig ausgehärtete Oberflächenschicht.
Um diese klebrige Schicht zu entfernen und eine vollständige Oberflächenumwandlung zu gewährleisten, nutzen B2B-Workflows spezielle Techniken. Die Aushärtung von Bauteilen erfolgt durch Eintauchen in eine Wasserbad (Wasserhärtung) oder unter Druck Stickstoff ($\text{N}_2$) Gasdecke Unterbindet erfolgreich den Kontakt mit Sauerstoff. Dies ermöglicht eine schnelle, klebfreie Oberflächenumwandlung und kann die erforderlichen UV-Belichtungszeiten um bis zu 50 % reduzieren.
Schritt 3: Unterstützungsmanagement und Dimensionsintegrität
Der Zeitpunkt für die Entfernung der Stützkonstruktion stellt einen entscheidenden Kompromiss zwischen kosmetischer Oberflächenbeschaffenheit und Maßgenauigkeit dar:
- Vorbehandlungs-Unterstützung entfernen: Im frischen Zustand weist das Harz einen niedrigeren Elastizitätsmodul auf und ist sehr biegsam. Durch Einweichen des Bauteils in warmem Wasser bei etwa 50 °C werden die Stützstrukturen weiter aufgeweicht und lassen sich sauber ablösen. Dadurch werden Stützspuren, Lochfraß und strukturelle Mikrorisse auf der Modelloberfläche minimiert.
- Entfernung der Stützstruktur nach der Aushärtung: Bei mechanischen Bauteilen mit engen Toleranzen und dünnen Wänden dient das Stützgerüst als unverzichtbare physikalische Begrenzung. Durch das Aushärten des Bauteils mit intakten Stützstrukturen werden die asymmetrische Schrumpfung und der thermische Verzug verhindert, die häufig auftreten, wenn sich das Polymernetzwerk während der UV-Wärmeeinwirkung verdichtet und thermisch ausdehnt.
Schritt 4: Hohlmodelle und Belüftungssteuerung
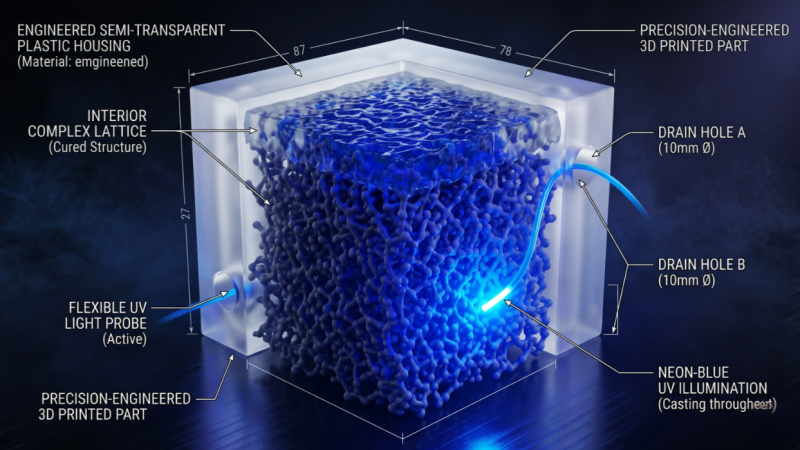
Um den Materialverbrauch zu optimieren und die exotherme Wärmeentwicklung beim Drucken zu kontrollieren, werden große Bauteile häufig hohl gefertigt. Hohlkonstruktionen bergen jedoch erhebliche chemische und strukturelle Gefahren, wenn sie nicht sachgemäß gehandhabt werden.
Eingeschlossenes flüssiges Harz in einem geschlossenen Hohlraum führt mit der Zeit zu einer chemischen Zersetzung der ausgehärteten Hülle. Das nicht ausgehärtete Material zersetzt langsam das vernetzte Polymernetzwerk, wodurch Innendruck und Gasentwicklung entstehen. Dieser Prozess kann Wochen oder Monate nach der Herstellung zu Spannungsrissen, dem Austreten von giftigem, nicht ausgehärtetem Harz oder einem plötzlichen Bruch des Bauteils führen.
Um dies zu verhindern, muss die CAD-Konstruktion mindestens Folgendes beinhalten: zwei strategisch platzierte Fluchtlöcher mit einem Mindestdurchmesser von $10\ \text{mm}$. Diese Anordnung schafft einen durchgehenden Flüssigkeitsweg, der es den Bedienern ermöglicht, den inneren Hohlraum mit Lösungsmittel zu spülen, bis das Abwasser vollständig sauber ist.
Sobald der Hohlraum trocken ist, müssen die Innenwände aktiv nachgehärtet werden. Dies geschieht durch:
- Eine flexible faseroptische UV-Sonde oder eine Miniatur-UV-LED-Anordnung direkt in die Abflusslöcher einführen.
- Der Druck wird in ein Wasserbad unter hochintensiver UV-Bestrahlung getaucht. Der hohe Brechungsindex von Wasser (n ≈ 1,33) bricht und streut das UV-Licht durch die Abflusslöcher, wodurch sichergestellt wird, dass das Licht die Innenflächen der Kavität erreicht und aushärtet.
5. Fallstudien und professionelle Einblicke aus der B2B-Praxis
Die praktischen Erfahrungen aus industriellen Dentallaboren, der Fertigungsindustrie und spezialisierten Nachbearbeitungsforen liefern wertvolle Einblicke in das Verhalten von Photopolymeren:
Fallstudie A: Verdunstung flüchtiger Stoffe und der Konzentrationspeak nach 48 Stunden
Industrielle Anwender berichten häufig, dass Bauteile unmittelbar nach dem Drucken und Aushärten eine hohe Flexibilität aufweisen, die jedoch innerhalb der folgenden 24 bis 48 Stunden abnimmt. Dieses Phänomen wird durch die Verdunstung von Resten flüchtiger Verbindungen im Harz verursacht.
Während eine unvollständige Aushärtung die vorübergehende Flexibilität erhält, verringert sie letztendlich die Langzeit-Zugfestigkeit des Bauteils. Eine synchronisierte thermische Aushärtung trägt dazu bei, diese flüchtigen Verbindungen kontrolliert zu entfernen und so eine stabilere Polymermatrix mit höherer Festigkeit zu erzielen.
Fallstudie B: Industrielle Harzmischung zur Minderung der Sprödigkeit
In Standard-B2B-Produktionslinien, in denen spezielle technische Kunststoffe zu teuer sind, mischen die Bediener häufig zähe oder flexible Kunststoffe mit Standard- oder ABS-ähnlichen Kunststoffen. Eine gängige Mischung zur Reduzierung der Sprödigkeit von Standardkunststoffen besteht aus dem Mischen von Siraya Tech Hartnäckig oder Elegoo Tough in Standardharz in Verhältnissen zwischen 1:5 und 2:8. Dieses Verfahren verbessert die Schlagfestigkeit des ausgehärteten Teils, ohne dass spezielle Nachhärtungszyklen bei hohen Temperaturen erforderlich sind.
Fallstudie C: Die Maschinenabhängigkeit von Aushärtungseinheiten
Die praktischen Erfahrungen zeigen, dass die Aushärtungsparameter stark von der Maschine abhängen. Beispielsweise kann ein Hochleistungs-Aushärtungsgerät mit einer Bestrahlungsstärke von 200 mW/cm² ein Loctite-Kunstharz in 10 Minutenwohingegen eine Standard-Tischkammer mit nur 20 mW/cm² Bestrahlungsstärke benötigt 100 Minuten Um den gleichen Umwandlungsgrad zu erreichen, ist es notwendig, dass B2B-Anbieter die Aushärtungszeiten anhand der spezifischen Bestrahlungsstärke und Wellenlänge ihrer Hardware kalibrieren.
6. Industrielle Qualitätskontrolle, Konformität und Standardisierung
Für B2B-Unternehmen erfordert die Implementierung der additiven Fertigung mit Photopolymeren im großen Maßstab die strikte Einhaltung internationaler Materialprüfstandards und Qualitätskontrollprotokolle.
Standardisierungsrahmen
Die Hersteller müssen ihre Test- und Validierungsprotokolle an anerkannten Standards ausrichten, um eine gleichbleibende und zuverlässige Bauteilleistung zu gewährleisten:
- Mechanische Prüfung (ASTM D638 & ASTM D790): Die Materialeigenschaften müssen anhand von Standardproben ermittelt werden. Zugeigenschaften, einschließlich Elastizitätsmodul und Bruchdehnung, werden mit Proben des Typs IV nach ASTM D638 gemessen. Biegefestigkeit und Biegemodul werden mittels Dreipunkt-Biegeversuchen gemäß ASTM D790 bestimmt.
- Thermische Charakterisierung (ASTM D648): Die Wärmeformbeständigkeitstemperatur (HDT) muss unter Standardlasten (typischerweise 0,455 MPa oder 1,82 MPa) gemäß ASTM D648 überprüft werden, um zu bestätigen, dass das Material den angestrebten Betriebstemperaturen standhält.
- Biokompatibilität (ISO 10993 & ISO 20795): Bei Medizin- und Dentalprodukten müssen die Komponenten die Prüfverfahren nach ISO 10993 erfüllen, einschließlich der Prüfungen nach ISO 10993-5 (Zytotoxizität) und ISO 10993-10 (Sensibilisierung). Prothesenbasismaterialien müssen zudem die Anforderungen der ISO 20795-1 erfüllen.
Prozesswiederholbarkeit und Gerätevalidierung
Untersuchungen zeigen, dass die Wahl der Nachhärtungsgeräte einen größeren Einfluss auf die endgültigen Eigenschaften eines Drucks haben kann als die Wahl des 3D-Druckers selbst.
Vergleichende Studien haben gezeigt, dass die Verwendung unterschiedlicher Härtungsgeräte für dasselbe Harz zu signifikanten Abweichungen im Umwandlungsgrad führen kann:$$\text{Hochleistungsgerät (79,7 %)} \longleftrightarrow \text{Standardgerät (73,2 %)} \Longrightarrow \text{Druckfestigkeit: } 181,55\ \text{MPa} \text{ vs. } 151,54\ \text{MPa}$$
Diese Abweichung wirkt sich direkt auf die Leistung aus und führt zu erheblichen Unterschieden in der Druckfestigkeit (z. B. 181,55 MPa vs. 151,54 MPa).
Quantitative Materialprüfungen haben außerdem eine starke positive Korrelation ($r = 0,796$) zwischen dem Umwandlungsgrad (DC%) und der Vickers-Mikrohärte (VHN) sowie eine starke negative Korrelation ($r = -0,763$) zwischen DC% und der Anfälligkeit für Verfärbungen ($\Delta E_{00}$) gezeigt:
       [Degree of Conversion (DC%)]
             /                  \
            /                    \
   (r = +0.796)                (r = -0.763)
          /                        \
         v                          v
 [Vickers Hardness (VHN)]    [Staining Susceptibility (ΔE)]
Diese Zusammenhänge deuten darauf hin, dass eine unvollständige Nachhärtung nicht nur die strukturelle Integrität beeinträchtigt, sondern im Laufe der Zeit auch den physikalischen Abbau, die Feuchtigkeitsaufnahme und die kosmetische Verfärbung beschleunigt.
Um einen zuverlässigen Produktionsablauf zu gewährleisten, müssen B2B-Unternehmen nicht validierte oder selbstgebaute Aushärtungsaufbauten vermeiden. Stattdessen sollten sie Aushärtungskammern mit geschlossener Temperaturregelung, kalibrierten UV-Lichtquellen und Drehtellern einsetzen, um eine gleichmäßige Belichtung sicherzustellen.
7. Häufig gestellte Fragen: Wichtige Fragen aus dem Forum – beantwortet mit fundierten Daten
Frage 1: Ist „Überhärtung“ ein chemisch valides Phänomen, und wie beeinflusst eine verlängerte UV-Bestrahlung die mechanischen Eigenschaften von technischen Photopolymeren?
Direkte Antwort: Eine Überhärtung ist chemisch unmöglich jenseits eines 100 % Die Umwandlungsrate wird zwar erhöht, aber eine längere UV-Bestrahlung führt zu einer photooxidativen Zersetzung, die die Teile spröde und gelb werden lässt.
Sobald alle verfügbaren Photoinitiatoren und reaktiven funktionellen Gruppen kovalente Bindungen gebildet haben, führt eine weitere Belichtung mit UV-Licht nicht mehr zu einer Erhöhung der Dichte oder der Vernetzungsdichte.
Der Begriff „Überbelichtung“ ist jedoch im Zusammenhang mit photooxidativer Degradation durchaus zutreffend. Längere UV-Bestrahlung in Gegenwart von Sauerstoff initiiert die Photolyse, wodurch die primären Polymerketten gespalten werden. Diese Degradation führt zu einem Verlust der Schlagfestigkeit, einer Verringerung der Bruchdehnung und einer deutlichen Vergilbung.
Darüber hinaus kann eine schnelle und intensive Oberflächenhärtung eine hochdichte Außenschicht über einem unvollständig ausgehärteten Kern erzeugen. Die daraus resultierende unterschiedliche Schrumpfung führt zu hohen inneren Spannungsgradienten, wodurch das Bauteil unter Belastung vorzeitig versagt. Hersteller müssen die im Technischen Datenblatt (TDS) des Materials angegebenen Aushärtungszeiten und -temperaturen strikt einhalten.
Frage 2: Welche mechanischen und chemischen Risiken bestehen bei hohlen Harzdrucken, und welche validierten industriellen Schritte gibt es, um Risse nach der Fertigung zu verhindern?
Direkte Antwort: Eingeschlossenes flüssiges Harz im Inneren hohler Drucke zersetzt langsam die äußere Hülle, was zu Spannungsrissen, Ausgasungen und Leckagen führt; Sie müssen mindestens zwei verwenden $10\ \text{mm}$ Ablauflöcher, Kern mit Lösungsmittel spülen, trocknen und das Innere aktiv aushärten.
Flüssiges Harz, das in einem nicht belüfteten Hohlraum eingeschlossen ist, bleibt chemisch aktiv. Mit der Zeit polymerisiert diese eingeschlossene Flüssigkeit bei Einwirkung von Umgebungslicht langsam und lokal, wodurch Wärme und Gas entstehen.
Da Photopolymere beim Vernetzen schrumpfen, reagiert die innere Flüssigkeit mit der ausgehärteten Außenschicht und übt Spannungen auf diese aus. Dieser Prozess führt zu Spannungsrissen, Dimensionsverzerrungen, Ausgasungen und schließlich zum Austreten des giftigen flüssigen Harzes.
Um diese Risiken zu eliminieren, müssen B2B-Workflows die folgenden validierten Schritte implementieren:
- Belüftungs- und Ablauflöcher: Um einen vollständigen Flüssigkeitsaustritt zu gewährleisten, müssen mindestens zwei strategisch platzierte Ablauflöcher mit einem Mindestdurchmesser von 10 mm eingebaut werden.
- Lösungsmittelspülung: Spülen Sie den Innenraum gründlich mit frischem Isopropanol (IPA) mithilfe einer Spritze oder einer Druckpumpe, bis das Abwasser völlig klar ist.
- Trocknung: Vor dem Aushärten mit Druckluft sicherstellen, dass das Bauteil innen vollständig getrocknet ist.
- Interne Aushärtung: Führen Sie flexible faseroptische UV-LED-Sonden direkt in die Entlüftungslöcher ein oder tauchen Sie das Teil während der UV-Belichtung in Wasser, um die Brechungseigenschaften des Wassers ($n \approx 1.33$) auszunutzen und das Licht in den inneren Hohlraum zu streuen.
Frage 3: Wie sollten Hersteller entscheiden, ob sie die Stützstrukturen vor oder nach der Aushärtung entfernen, um Durchsatz, Oberflächengüte und Maßgenauigkeit in Einklang zu bringen?
Direkte Antwort: Stützstrukturen vor dem Aushärten entfernen (mit warmem Wasser). $50\ ^\circ\text{C}$ Wasser) für eine glatte kosmetische Oberfläche bei detaillierten Teilen, lassen Sie sie aber während des Nachhärtungsprozesses darauf, um ein Verziehen bei hochpräzisen mechanischen Bauteilen zu verhindern.
Die Entscheidung zwischen dem Entfernen der Stützstrukturen vor und nach der Aushärtung hängt von der geometrischen Komplexität und den Anforderungen an die Maßtoleranzen des Bauteils ab:
- Vorhärtungs-Supportentfernung (Beste Oberflächengüte): Durch das Vorwärmen der Stützstrukturen in einem warmen Wasserbad (ca. 50 °C) vor dem Aushärten lassen sie sich im frischen Zustand sauber ablösen. Dies minimiert Oberflächenporen und den Nachschleifaufwand und ist daher ideal für hochdetaillierte, biokompatible oder ästhetische Bauteile.
- Nachhärtungsentfernung (Beste Maßgenauigkeit): Bei mechanischen Bauteilen mit engen Toleranzen und dünnen Wänden dient das Stützgerüst als unverzichtbare physikalische Begrenzung. Durch das Aushärten des Bauteils mit intakten Stützstrukturen werden asymmetrische Schrumpfung und thermische Verformung verhindert, die bei der Verdichtung und thermischen Ausdehnung des Polymernetzwerks während der UV-Wärmeeinwirkung auftreten können.
Frage 4: Warum erfordert die Entwicklung von Hochleistungsharzen synchronisierte UV- und thermische Nachhärtungszyklen anstelle einer reinen UV-Belichtung?
Direkte Antwort: UV-Licht allein führt dazu, dass das Harz verglast (die Reaktion einfriert), bevor es optimale Eigenschaften erreicht; die Zugabe von Wärme hält die Polymerketten beweglich und ermöglicht so einen hohen Umsetzungsgrad der Reaktion.
Bei technischen Kunststoffen (wie z. B. Hochtemperatur-, glasfaserverstärkten oder zähen Formulierungen) reicht UV-Licht allein nicht aus, um optimale mechanische Eigenschaften zu erzielen. Da UV-Strahlung bei Raumtemperatur die Vernetzung initiiert, steigt die Glasübergangstemperatur (Tg) des Polymers. Sobald die lokale Tg die Umgebungstemperatur für die Aushärtung überschreitet, verglast das Polymer, wodurch die verbleibenden, nicht umgesetzten Gruppen fixiert und die Reaktion gestoppt wird.
Durch die Zufuhr von Wärme (typischerweise 60 °C bis 100 °C, bei modernen Kunststoffen bis zu 170 °C) wird die notwendige thermische Energie bereitgestellt, um die molekulare Beweglichkeit aufrechtzuerhalten. Dies ermöglicht einen deutlich höheren Aushärtungsgrad (DC%). Dieser synergistische Ansatz ist essenziell, um den Biegemodul, die Schlagfestigkeit und die Wärmeformbeständigkeit (HDT) des Materials zu maximieren.
Frage 5: Wie wirken sich Schwankungen der Nachhärtungsparameter auf die Einhaltung der Biokompatibilitätsanforderungen (z. B. ISO 10993) in der Medizin- und Dentalherstellung aus?
Direkte Antwort: Bei einer leichten Unterhärtung des biokompatiblen Harzes entstehen toxische, nicht umgesetzte Monomere, die austreten und Gewebereizungen oder Zytotoxizitätsstörungen verursachen können; daher muss der Umwandlungsgrad mithilfe validierter Hardwareparameter maximiert werden.
In der Medizin, Zahnmedizin und bei Anwendungen mit Hautkontakt ist die Nachhärtung ein zwingend erforderlicher regulatorischer Schritt und keine optionale Verbesserung. Flüssige Photopolymere enthalten Restmonomere, reaktive Oligomere und Photoinitiatoren, die zytotoxisch sind und bei Kontakt Gewebereizungen oder Sensibilisierungen hervorrufen können.
Biokompatibilitätskonformität gemäß Normen wie z. B. ISO 10993-5 (Zytotoxizität) Und ISO 10993-10 (Sensibilisierung) Um diese verbleibenden auslaugbaren Komponenten zu minimieren, ist eine Maximierung des Umsetzungsgrades (DC%) erforderlich. Jede Abweichung von den validierten Nachbearbeitungsanweisungen des Herstellers – wie beispielsweise die Verwendung niedrigerer Temperaturen, kürzerer Aushärtungszeiten oder unpassender UV-Wellenlängen – kann zu gesundheitsgefährdenden Mengen an nicht umgesetzten Monomeren führen. Dies kann Biokompatibilitätsprobleme, Verstöße gegen regulatorische Bestimmungen und klinische Risiken zur Folge haben.
8. Zusammenfassende Checkliste: Umsetzbares Qualitätskontrollprotokoll für B2B-Druckprozesse
Um eine gleichbleibende Qualität zu gewährleisten, die Ausschussquoten zu senken und die Einhaltung gesetzlicher Vorschriften sicherzustellen, sollten B2B-Fertigungsbetriebe das folgende Fünf-Punkte-Protokoll implementieren:
- Einrichtung einer zweistufigen Lösungsmittelwaschanlage: Führen Sie eine „schmutzige“ Wäsche durch, um den Großteil des Rohharzes zu lösen, gefolgt von einer „sauberen“ Wäsche mit unbelastetem Lösungsmittel. Überwachen Sie den Sättigungsgrad des Lösungsmittels mithilfe von Hydrometern oder Densitometern, um eine effektive Reinigung zu gewährleisten und zu verhindern, dass sich Rohharz erneut auf den Bauteiloberflächen ablagert.
- Obligatorische Trockenfenster einführen: Die gewaschenen Teile müssen vor der Nachhärtung vollständig trocknen. Eine dokumentierte Wartezeit (z. B. mindestens 60 Minuten) einhalten oder Niedertemperatur-Konvektionstrockenöfen verwenden, um sicherzustellen, dass alle Restlösungsmittel aus der Polymermatrix verdunstet sind.
- Zweistufige UV-Thermohärtung für Hochleistungsbauteile verwenden: Für Strukturbauteile, Hochtemperaturbauteile oder Bauteile in medizinischen Anwendungen sollten synchronisierte UV- und thermische Nachhärtungszyklen durchgeführt werden. Um innere Spannungen zu minimieren und Verformungen zu vermeiden, sind ein allmähliches Aufheizen und kontrollierte Abkühlzyklen (Aufheizrate ≤ 5 °C/min) erforderlich.
- Standardisierung der Entlüftung und Aushärtung von Hohlkonstruktionen: Für alle Hohlformen sind mindestens zwei Austrittsöffnungen mit einem Durchmesser von mindestens 10 mm erforderlich. Die Hohlräume müssen gründlich gespült, getrocknet und aktiv mit internen UV-Lichtquellen oder durch Eintauchen in Wasser ausgehärtet werden.
- Geräte validieren und Aushärtungsrezepte standardisieren: Standardisieren Sie die Nachbearbeitungsprozesse durch den Einsatz validierter Aushärtungseinheiten, die eine präzise Steuerung von Wellenlänge, Temperatur und Belichtung ermöglichen. Legen Sie kalibrierte Rezepturen für jede Harzfamilie fest und führen Sie regelmäßige Prüfungen (z. B. Vickers-Mikrohärteprüfung) durch, um gleichbleibende mechanische und thermische Eigenschaften über alle Produktionsläufe hinweg zu gewährleisten.