

















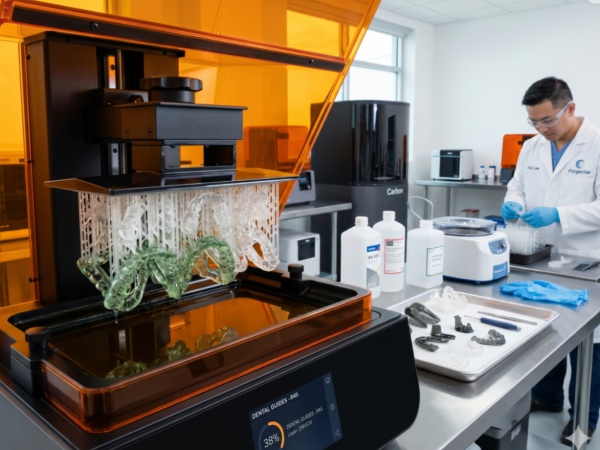
- Autor: Felix Lee, CEO bei Forgecise
- Veröffentlicht: 22. Juni 2026
- Kategorie: Additive Fertigung & Industriedesign
Table of Contents
1. Zusammenfassung: Der industrielle Übergang zum Harz-3D-Druck
Da die Fertigungsindustrie engere Toleranzen, kürzere Markteinführungszeiten und kundenspezifische Endprodukte verlangt, KüpenpolymerisationDas sogenannte Harz-3D-Druckverfahren hat sich zu einem dominanten industriellen Prozess entwickelt. Es ermöglicht die Herstellung isotroper, hochauflösender und komplexer Strukturen und stellt damit eine direkte Konkurrenz zum traditionellen Kunststoffspritzguss dar.
Durch die gezielte Aushärtung flüssiger Photopolymerharze – duroplastischer Materialsysteme aus Monomeren, Oligomeren und Photoinitiatoren – mit spezifischen Lichtwellenlängen erzielt dieses Schicht-für-Schicht-Verfahren eine außergewöhnliche Maßgenauigkeit und Oberflächengüte, die die herkömmliche subtraktive Nachbearbeitung überflüssig machen. Für B2B-Unternehmen dient der 3D-Druck mit Harz als Hochgeschwindigkeitstechnologie. Brücke zur Produktion Der erfolgreiche Ausbau dieser Technologie erfordert jedoch eine gründliche Bewertung der optischen Kernkonfigurationen, der Polymerdynamik, des Arbeitsaufwands für die Nachbearbeitung und der Amortisationsmodelle für die Investitionsausgaben (CapEx).
2. Grundlegende Funktionsprinzipien und chemische Dynamik
Das Herzstück aller Polymerisationssysteme im Küpenverfahren ist Photopolymerisation: eine lichtinduzierte, exotherme chemische Reaktion, die flüssige Duroplaste in feste, hochvernetzte Polymere umwandelt.
                 [Liquid Photopolymer Resin Vat]
                                |
         -----------------------------------------------
        |                       |                       |
  [SLA Systems]           [DLP Systems]           [MSLA Systems]
        |                       |                       |
(Vector Laser Scan)     (Projector Flash)       (LED Array + LCD Mask)
Die chemische Formulierung
Industrielle Photopolymere sind hochentwickelte Gemische, die aus drei Hauptkategorien von Inhaltsstoffen bestehen:
- Monomere: Niedrigviskose Moleküle mit niedrigem Molekulargewicht dienen als reaktive Verdünnungsmittel und bilden das grundlegende Polymerisationsnetzwerk.
- Oligomere: Mittel- bis hochviskose Präpolymere, die die primären physikalischen Eigenschaften des fertigen Feststoffs bestimmen, einschließlich Zugfestigkeit, Bruchdehnung und chemischer Beständigkeit.
- Fotoinitiatoren: Hochgradig lichtempfindliche chemische Verbindungen. Bei Absorption von Photonen einer bestimmten Wellenlänge (typischerweise 355 nm oder 405 nm) unterliegen sie einer homolytischen oder heterolytischen Spaltung. Dabei entstehen reaktive freie Radikale oder Kationen, die die Kohlenstoff-Doppelbindungen (C=C) in den Monomeren und Oligomeren angreifen und so eine rasche Kettenwachstumspolymerisation initiieren.
Warum es isotrope Eigenschaften erreicht
Im Gegensatz zum Schmelzschichtverfahren (FDM), das aufgrund der kalten mechanischen Verbindung entlang der Z-Achse unter Richtungsschwächen (Anisotropie) leidet, erzeugt die Polymerisation im Polymerbad kovalente chemische Bindungen über alle Achsen hinweg. Die Polymerketten vernetzen sich kontinuierlich über die Schichtgrenzen hinweg, bevor das Bauteil im Grünzustand vollständig aushärtet. Dadurch bleiben die physikalischen und mechanischen Eigenschaften des Bauteils vollständig erhalten. isotropDas bedeutet, dass sie identisch sind, egal ob man sie entlang der X-, Y- oder Z-Achse misst.
3. Technologieklassifizierungen: SLA vs. DLP vs. MSLA
Die industrielle Landschaft der Polymerisation in Harzbehältern lässt sich in drei primäre optische Konfigurationen unterteilen: Stereolithographie (SLA), Digital Light Processing (DLP) und Maskierte Stereolithographie (MSLA). Obwohl sie die gleiche chemische Grundlage haben, unterscheiden sie sich in der Art und Weise, wie sie elektromagnetische Strahlung auf den Behälterboden projizieren, was sich direkt auf Geschwindigkeit, Voxelauflösung und mechanische Lebensdauer auswirkt.
3.1 Stereolithographie (SLA): Das Vektor-Scan-Verfahren
SLA nutzt einen hochpräzisen Festkörper-Ultraviolettlaser (UV-Laser) (typischerweise mit einer Wellenlänge von 355 nm auf industriellen Plattformen), um die Querschnittsgeometrie eines Bauteils Punkt für Punkt abzutasten. Der Laserstrahl wird dynamisch entlang der X- und Y-Achse mittels Hochgeschwindigkeits-Galvanometerspiegeln (Galvos) gesteuert.
[Solid-State Point Laser: 355 nm] ---> [X/Y Galvanometer Mirrors] ---> [Liquid Resin Vat Surface]
Industrielle SLA-Systeme sind in zwei primären physikalischen Ausrichtungen konfiguriert:
- Top-Down-Systeme: Die Laserquelle befindet sich über einem offenen Harzbehälter. Die Bauplattform beginnt oben und senkt sich in die Flüssigkeit ab. Nach jedem Belichtungsvorgang fährt ein mechanisches Rakel über die Oberfläche und trägt eine gleichmäßige, frische Harzschicht auf die ausgehärtete Schicht auf. Diese Konfiguration ist ideal für die industrielle Fertigung großer Bauteile, da die Teile keinen mechanischen Ablösekräften ausgesetzt sind.
- Bottom-Up-Systeme: Der Laser projiziert Licht durch einen Behälter mit transparentem Boden nach oben. Die Bauplattform beginnt am Boden und fährt nach oben, wobei das Bauteil kopfüber aufgebaut wird. Dieser Aufbau erfordert einen mechanischen Ablöseschritt, um jede ausgehärtete Schicht von der Silikon- oder Fluorpolymerbeschichtung des Behälterbodens zu lösen, bevor die Plattform angehoben und zur nächsten Schicht übergegangen werden kann.
Die feine Laserfleckgröße – typischerweise zwischen 50 µm und 100 µm – sorgt für glatte Oberflächen und gleichbleibende Maßtoleranzen im gesamten Bauvolumen.
3.2 Digitale Lichtverarbeitung (DLP): Die Projektorblitzmethode
DLP-Projektoren ersetzen den Vektor-Scan-Punktlaser von SLA durch eine digitale Projektionslichtquelle (mit einem digitalen Mikrospiegelarray-Chip, kurz DMD), die sich unter einem transparenten Behälter befindet. Anstatt Geometrien Zeile für Zeile abzufahren, projiziert der Projektor das vollständige Querschnittsmuster einer ganzen Schicht gleichzeitig und härtet sie so in Sekundenschnelle aus.
Da der Projektor stationär ist und die Belichtungszeit unabhängig vom Teilevolumen oder der Anzahl der Teile auf der Bauplattform ist, erzielt DLP einen hohen Durchsatz bei der Serienfertigung von kleinen bis mittelgroßen Teilen.
Da Projektoren jedoch aus statischen Pixelmatrizen aufgebaut sind, bestehen DLP-Komponenten aus mikroskopisch kleinen dreidimensionalen Pixeln, die als … bezeichnet werden. Voxel. Dieses Pixelraster kann auf gekrümmten Geometrien Voxel-Korn-Texturen erzeugen. Zusätzlich kann die Lichtstreuung des Projektorobjektivs in der Nähe der Außengrenzen größerer Bauräume zu leichten optischen Verzerrungen führen.
3.3 Maskierte Stereolithographie (MSLA): Das LCD-Maskierungsarray
MSLA nutzt eine hochintensive Matrixanordnung von UV-LEDs als Lichtquelle, die parallele Strahlen durch einen Flüssigkristallbildschirm (LCD) sendet. Der LCD-Bildschirm fungiert als dynamischer räumlicher Lichtmodulator und zeigt spezifische Pixelmaskierungsmuster an, die das Licht blockieren oder durchlassen, um das Harz auszuhärten.
Während herkömmliche MSLA-Desktop-Drucker im industriellen Einsatz aufgrund ungleichmäßiger Lichtdurchlässigkeit und schneller Alterung des LCD-Panels unter Hitzeeinwirkung an ihre Grenzen stießen, bieten moderne, industrietaugliche Plattformen – wie beispielsweise die Low Force Display (LFD)-Drucktechnologie von Formlabs – maßgeschneiderte optische Systeme, automatische Kraftmessung und chemisch beständige LCD-Panels. Diese Fortschritte ermöglichen Druckgeschwindigkeiten von bis zu 100 mm/h mit speziellen, schnelltrocknenden Harzen sowie hohe XY-Auflösungen von 50 µm über große Bauräume.
4. B2B-Fallstudien aus der Industrie und strategische ROI-Analyse
Moderne Unternehmenskunden bewerten Plattformen für die Küpenpolymerisation anhand präziser operativer Kennzahlen: Gesamtanlageneffektivität (OEE)Reduzierung der Arbeitskosten, Steigerung der Materialausbeute und Amortisation von Investitionsausgaben. Die folgenden Fallstudien veranschaulichen, wie diese Plattformen die Geschäftskennzahlen in Produktionsumgebungen verbessern.
4.1 Zahntechnische Labore und digitale Integration
Dentallabore gehörten zu den ersten Anwendern digitaler Arbeitsabläufe, da ein dringender Bedarf an hochgradig individualisierten, biokompatiblen und patientenspezifischen Komponenten bestand.
[Intraoral Scan at Clinic] ---> [Direct Digital Transfer to Lab] ---> [Automated Nesting and High-Speed Print] ---> [Centrifugal Solvent-Free Post-Processing]
- Ziemek Laboratories: Um den steigenden Kosten und Qualitätsschwankungen bei extern gefertigten Dentalmodellen entgegenzuwirken, integrierte Ziemek Laboratories die Digital Light Synthesis (DLS)-Plattformen der Carbons M-Serie in ein Abonnementmodell. Durch die vollständige Verlagerung der Modell- und Matrizenproduktion ins eigene Haus erzielte Ziemek eine sofortige Kostenersparnis von 12,5 %. Reduzierung der Modellherstellungskosten, das auf 27,5 % anstieg. bei voller Produktionseffizienz. Darüber hinaus wurden die Bearbeitungszeiten für digitale Dokumente um 40 % verkürzt, wodurch eine Lieferung an Kliniker noch am selben oder am nächsten Tag möglich ist. Das Abonnementmodell schützt das Labor vor Hardwareveralterung, da die Druckerhardware und -software im Rahmen des Servicevertrags kontinuierlich aktualisiert werden.
- Derby Dental Lab: Um das Geschäft mit thermogeformten Alignern in großen Stückzahlen auszubauen, stellte Derby Dental die Produktion auf den Carbons L1-Drucker um. Während ältere Stereolithographie-Systeme 50 Minuten benötigten, um acht massive Zahnbogenmodelle herzustellen, schaffte die L1-Plattform 28 Minuten. Festkörpermodelle in unter 40 Minuten. Darüber hinaus verkürzte die Implementierung eines lösungsmittelfreien Nachbearbeitungszentrifugensystems die Wasch- und Trocknungszykluszeiten von 18 Minuten auf 7 Minuten, wodurch 15 $ eingespart wurden. Arbeitsstunden pro Woche und die Beseitigung von chemischen Lösungsmittelabfällen.
- NEO-Labor: Der Übergang zu Kohlenstoff-DLS ermöglichte es dem NEO Lab, zu drucken fünf vollständige Bögen in 1,5 Stunden, was 33 % entspricht Durchsatzsteigerung über Polymer-Jetting-Systeme. Das Labor verzeichnete im ersten Monat bei den produzierten Modellen im Wert von 1.300 US-Dollar keine Kundenreklamationen bezüglich der Genauigkeit, was eine sofortige Erweiterung mit zusätzlichen Druckwerken erforderlich machte.
- Corus Byrnes Dentallabor: Nach der Einführung der Carbon-Plattform und der integrierten Designsoftware konnte Corus Byrnes die Fehlerrate beim Drucken von branchenüblichen 10 % auf minimale 0,01 % senken. Dank dieser Zuverlässigkeit konnten sie individuelle Zahnersatzlösungen für Demenzpatienten auf Anfrage in nur 24 Stunden herstellen, im Vergleich zu den üblicherweise 10 bis 12 Wochen dauernden analogen Arbeitsabläufen.
4.2 Fahrzeugtechnik und Rapid Tooling
Im Automobilsektor dient die Wannenpolymerisation als entscheidende Brückentechnologie zur Serienfertigung, da sie die hohen Kosten und langen Vorlaufzeiten der Metallspritzgusswerkzeuge umgeht.
- Vital Auto: Das Industriedesignstudio Vital Auto nutzt die Polymerisation im Vakuumbad, um hochpräzise Prototypen und Interieurkomponenten für Konzeptfahrzeuge herzustellen. Dadurch werden die hohen Kosten und geografischen Engpässe der Werkzeugherstellung durch externe Dienstleister umgangen. Mithilfe robuster Kunststoffe wie Tough $2000$ können die Ingenieure Schnappverbindungen, dünnwandige Gehäuse und Gewindeteile drucken, die die strukturelle Integrität von spritzgegossenem ABS nachahmen und gleichzeitig die Designgeometrie bewahren, die mit herkömmlichem Spritzguss nicht realisierbar ist.
- Brose und Ford: Durch den Einsatz von Hochleistungsdruckern wie dem Formlabs Form 4 und Form 4L konnten Entwicklungsteams die Validierungszeiten für Bauteile verkürzen. Ein großer Luftstromtest-Einlass, dessen Druck auf älteren SLA-Plattformen (Form 3+) fast 9 Stunden dauerte, wird nun in Formlabs Form 4L gedruckt. unter $3\text{ Stunden}$ auf MSLA-basierten LFD-Systemen, wodurch mehrere Design-Test-Iterationszyklen innerhalb eines einzigen Arbeitstages möglich sind.
4.3 Medizinische und biokompatible Geräte
Der Gesundheitssektor ist stark auf Materialien angewiesen, die sterilisierbar und biokompatibel sind und bei Bedarf an die Anatomie des Patienten angepasst werden können.
- Preceptis Medical: Für die Herstellung von Paukenröhrchen-Einführhilfen für Kinder verzichtete Preceptis auf herkömmliche Aluminiumwerkzeuge und nutzte stattdessen das Carbons-DLS-Verfahren mit dem biokompatiblen Harz MPU $100$. Dies ermöglichte es dem Unternehmen, Designs schnell zu iterieren, Oberflächengüten zu erzielen, die mit Spritzguss vergleichbar sind, und auf bedarfsgerechte Kleinserienfertigung mit einem vollständig nachvollziehbaren, digitalen Workflow umzustellen.
5. Professionelle und B2B-Skalierungsrealitäten in der Praxis
Während Marketingmaterialien häufig hohe Druckgeschwindigkeiten und Auflösungen hervorheben, weisen erfahrene Anwender darauf hin, dass die Skalierung der Polymerisation in Tanks einen arbeitsintensiven Nachbearbeitungsprozess erfordert. Erfahrungen aus der Praxis, die in Fachnetzwerken ausgetauscht werden, zeigen mehrere betriebliche Faktoren auf, die sich direkt auf die Gesamtkosten pro Teil auswirken.
[Design & Slice] ---> [Print Phase] ---> [Draining on Plate] ---> [Solvent Bath (IPA)] ---> [Support Removal] ---> [Thermal/UV Post-Cure]
5.1 Arbeitsintensität und Verbrauchskosten
Die Druckindustrie ist sehr arbeitsintensiv und erfordert den ständigen Einsatz von Bedienern für die Nachbearbeitung und die Wartung der Maschinen.
- Workflow für die Nachbearbeitung: Sobald ein Druckvorgang abgeschlossen ist, existiert das Teil in einem „grüner Staat“ Die Teile sind mit nicht umgesetztem flüssigem Photopolymer beschichtet. Die Bediener müssen die Teile von der Metallbauplattform abkratzen, sie in Isopropylalkohol (IPA, C₃H₈O) oder Glykolethern waschen, um Oberflächenmonomere zu lösen, und die Opferstützen entfernen.
- Verbrauchsmaterialien und Sicherheit: Dieser Arbeitsablauf erfordert einen ständigen Nachschub an Nitrilhandschuhen, Atemschutzmasken, Schutzbrillen, Papiertüchern und Filterkegeln für das Harzrecycling. Die körperliche Belastung durch manuelles Abkratzen und Reinigen kann zudem zu Ermüdung, Hautreizungen und schließlich zu allergischen Reaktionen führen, wenn die Sicherheitsvorschriften nicht strikt eingehalten werden.
- Abfallmanagement: Beim Waschprozess entsteht harzgesättigtes Lösungsmittel, das als gefährlicher chemischer Abfall eingestuft wird. Vor der Entsorgung auf einer Deponie muss dieser Abfall UV-Licht ausgesetzt werden, um das suspendierte Photopolymer zu verfestigen, und anschließend gefiltert werden, um den örtlichen Umweltauflagen zu entsprechen. Dies erhöht die Gesamtbetriebskosten.
5.2 Wirtschaftlichkeit der kommerziellen Druckerei
Im industriellen Maßstab nutzen Dienstleister für additive Fertigung Druckfarmen, um Skaleneffekte zu erzielen. Sie kaufen Harze in großen 30-Liter-Behältern für großformatige Systeme mit Bauräumen von über 25 × 25 cm. Diese Größenordnung reduziert die Stückkosten und macht die Harzpolymerisation zu einer praktikablen Alternative zum Spritzgießen in Kleinserien.
Die Betreiber betonen jedoch, dass für den Erfolg äußerst gleichmäßige Druckergebnisse unerlässlich sind, da hohe Fehlerraten die Gewinnmargen schnell zunichtemachen können. Bei einem Fehldruck müssen die Bediener die Produktion unterbrechen, den Harzbehälter entleeren und reinigen, die Trennfolie auf Verunreinigungen prüfen und die Maschine neu starten – was zu Maschinenausfall und Materialverschwendung führt.
6. Die 5 häufigsten technischen Probleme und bewährte technische Lösungen
Eine Analyse von Fachforen für Ingenieure (wie Reddit und Quora) zeigt fünf wiederkehrende technische Probleme auf, mit denen Anwender konfrontiert sind. Im Folgenden werden die zusammengefassten technischen Lösungsansätze für diese Herausforderungen dargestellt.
H3: Frage 1: Wie lassen sich Risse, Spalten und strukturelle Verformungen bei hohlen Harzdrucken im Laufe der Zeit verhindern?
Kurze Antwort: Entwerfen Sie an gegenüberliegenden Enden des Modells zwei Ablauflöcher von mindestens 2,0 mm Durchmesser, um eingeschlossenes flüssiges Harz abzulassen, spülen Sie das Innere gründlich mit frischem Isopropanol aus und verwenden Sie interne UV-Mikro-LEDs, um die Innenwände auszuhärten.
Unvented Cavity ---> Trapped Liquid Resin ---> Slow De-polymerization & Gas Build-up ---> Internal Pressure ---> Crack/Rupture
- Der Grund: Um teures Harz zu sparen und Ablösefehler beim Bottom-Up-Druck zu reduzieren, höhlen Anwender häufig große, dickwandige Bauteile im Slicer aus. Das Aushöhlen eines Modells ohne ausreichende Entlüftungswege führt jedoch zu einer geschlossenen Kammer. Während des Druckvorgangs sammelt sich flüssiges Harz in dieser Kammer. Da UV-Licht die Außenwände während der Nachhärtung nicht ohne Weiteres durchdringen kann, entweicht aus der eingeschlossenen Flüssigkeit weiterhin Gas und depolymerisiert langsam. Das eingeschlossene Harz greift die ausgehärteten Polymerwände von innen an, während der Gasdruck so lange ansteigt, bis das Modell platzt oder entlang der Schichtgrenzen reißt. Ist die Außenfläche zudem stark texturiert, schrumpft sie während der Nachhärtung stärker als die glatte Innenwand, was zu ungleichmäßiger Oberflächenspannung und allmählichem Verzug führt.
- Autoritative technische Lösung:
- Konfiguration mit zwei Ablauflöchern: Jede Hohlkammer muss mindestens zwei Ablauflöcher an gegenüberliegenden Enden des Bauteils aufweisen, um ein Ansaugen zu verhindern und einen vollständigen Harzablauf während des Waschvorgangs zu gewährleisten.
- Mindestlochgröße: Die Ablauflöcher müssen einen Mindestdurchmesser von 2,0 mm haben; kleinere Öffnungen führen aufgrund der Oberflächenspannung zum Einschluss von zähflüssigem Harz, wodurch chemische Spülungen unwirksam werden.
- Mechanische Innenraumspülung: Bei der Nachbearbeitung sollten die Bediener sauberes IPA direkt in die Ablauflöcher einspritzen und das Teil kräftig schütteln. Diesen Vorgang wiederholen, bis das Abwasser völlig klar ist.
- UV-Härtung im Innenraum: Führen Sie miniaturisierte, flexible UV-LED-Streifen (z. B. faseroptische Aushärtungssonden oder spezielle Mikro-LEDs) durch die Ablauflöcher ein, um die Innenwände vollständig zu verfestigen, nicht umgesetztes Monomer zu neutralisieren und innere Spannungen zu stabilisieren.
- Optimierte Wandstärke: Um unterschiedlichen Aushärtungsschrumpfungen standzuhalten, muss bei Hohlteilen eine Mindestwandstärke von 1,8 mm bis 3,0 mm eingehalten werden.
H3: Q2: Welche Laborlüftungskonfiguration ist am effektivsten, um toxische VOC-Emissionen und chemische Gerüche zu kontrollieren?
Kurze Antwort: Platzieren Sie Drucker und Waschstationen in Unterdruckgehäusen und leiten Sie die Abluft direkt nach draußen ab, indem Sie aktive Inline-Rohrventilatoren in der Nähe des äußeren Auslasspunkts positionieren.
Resin Vat/Wash Station ---> VOC/Monomer Release ---> Passive Carbon Masking (Ineffective) ---> Inhalation Risk
                                                ---> Negative Pressure Hood ---> Active Venting Out (Safe)
- Der Grund: Flüssige Photopolymere setzen sowohl bei der Lagerung als auch bei UV-Bestrahlung flüchtige organische Verbindungen (VOCs) wie Acrylatmonomere und Photoinitiatoren frei. Während der VOC-Gehalt von PLA- oder PETG-Filamenten relativ niedrig ist, wirken flüssige Harze als permanente chemische Sensibilisatoren; wiederholtes Einatmen kann zu dauerhaften Atemwegsallergien führen. Herkömmliche Tisch-Aktivkohlefilter oder HEPA-Luftreiniger sind zudem weitgehend ineffektiv. Passive Aktivkohlefilter fangen lediglich die größten, geruchsverursachenden Moleküle auf und überdecken so den Geruch, während giftige, leichtere VOCs wieder in den Raum gelangen.
- Autoritative technische Lösung:
- Unterdruckgehäuse: Drucker und Waschstationen müssen in abgedichteten Gehäusen (wie z. B. industriellen Gewächshäusern oder Laborabzügen) untergebracht werden, die unter kontinuierlichem Unterdruck stehen.
- Aktive Inline-Extraktion: Die Belüftung von geschlossenen Räumen muss direkt nach außen erfolgen. Hierfür sind abgedichtete Lüftungskanäle und leistungsstarke Inline-Abluftventilatoren erforderlich. Der Ventilator sollte möglichst nahe am Fenster bzw. Abluftauslass und nicht am Raum selbst positioniert werden, um sicherzustellen, dass eventuelle Undichtigkeiten in den Lüftungskanälen Frischluft ansaugen und nicht Schadstoffe in den Raum abgeben.
- Make-up-Luftmanagement: Aktive Abluftsysteme benötigen einen separaten Ansaugweg zur Zufuhr von Frischluft, wodurch ein stabiler, einseitiger Luftzug entsteht, der verhindert, dass Abgase zurück in Wohn- oder Büroräume gelangen.
- Trennung von Verbrauchsmaterialien: Verbrauchte Papiertücher, Handschuhe und misslungene Ausdrucke müssen unverzüglich in verschlossene Sondermüllbehälter gegeben und vor der endgültigen Entsorgung unter UV-Licht ausgehärtet werden.
H3: Q3: Warum haften die Drucke nicht an der Bauplatte oder bleiben dauerhaft an der Trennfolie (FEP/nFEP/ACF) haften?
Kurze Antwort: Erhöhen Sie die Belichtungszeiten der unteren Schicht auf das 10- bis 15-fache der normalen Werte, neigen Sie die Modelle in einem Winkel von 30 bis 45 Grad, um die Querschnittsfläche des Drucks zu verringern, und stellen Sie sicher, dass alle Schutzfolien aus Kunststoff von neuen FEP-Folien entfernt werden.
FEP Film Suction Force ---> Exceeds Support Tensile Strength ---> Part Separates and Adheres to Vat Floor
- Der Grund: Beim Bottom-up-Druck kommt es auf ein ausgewogenes Haftungsverhältnis an: Die ausgehärtete Harzschicht muss fest an der Metallbauplatte (oder der vorherigen Schicht) haften und sich leicht von der FEP-Folie lösen. Ist die Belichtungszeit zu kurz, haften die ersten Schichten nicht an der Bauplatte und bleiben am Boden des Harzbehälters kleben. Umgekehrt erzeugt das Drucken großer, gerader Querschnitte beim Ablösen eine erhebliche Saugkraft (Saugverschluss). Diese Kraft kann die ausgehärtete Schicht von den Stützstrukturen lösen, das Bauteil verformen oder die FEP-Folie einreißen. Zudem machen Anwender häufig den Fehler, die dünnen Schutzfolien auf beiden Seiten neuer FEP-Folien vor der Installation nicht zu entfernen. Dies führt zu einer beeinträchtigten UV-Lichtdurchlässigkeit und sofortigen Druckfehlern.
- Autoritative technische Lösung:
- Entfernung der doppelten Schutzfolie: Beim Austausch von FEP/nFEP die Schutzfolien auf beiden Seiten der Folie vorsichtig abziehen. Die vom Hersteller angegebene Einbaurichtung beachten.
- Spannung und Höhe prüfen: Spannen Sie die Folie gleichmäßig über den Bottichrahmen unter Verwendung der vom Hersteller vorgegebenen Abstandshalterabmessungen, um eine optimale akustische Resonanz und elastische Rückstellung zu gewährleisten.
- Reduzierung der Oberflächenquerschnittsfläche: Winkelmodelle im Slicer (typischerweise bei 30 bis 45 Grad entlang mehrerer Achsen), um die pro Schicht ausgehärtete Oberfläche zu minimieren und so die Schälkräfte zu reduzieren.
- Belichtungsprofile optimieren: Erhöhen Sie die Belichtungszeit der unteren Schicht (oft 10- bis 15-mal so lang wie die normale Belichtungszeit, z. B. 30 bis 80 Sekunden), um eine chemische Verbindung des Harzes mit der Metallbauplatte zu gewährleisten. Ein leichtes Anrauen der Metallbauplatte mit 400er-Schleifpapier kann die mechanische Haftung ebenfalls verbessern.
- Ruhezeiten implementieren (Licht-Aus-Verzögerung): Konfigurieren Sie eine Ruhezeit von 1 Sekunde vor dem Aushärten und 3 Sekunden nach dem Zurückziehen. Dadurch kann sich das flüssige Harz vor der Belichtung vollständig absetzen und abkühlen, was eine stabile Schichtbildung gewährleistet.
- Vermeiden Sie mechanische Schaber: Berühren Sie die Innenseite der FEP-Folie niemals mit einem Kunststoff- oder Metallschaber. Um ausgehärtete Fehlstellen zu entfernen, verwenden Sie die im Drucker integrierte Funktion „Reinigung des Harzbehälters“. Dadurch wird die gesamte untere Harzschicht freigelegt. Anschließend können Sie die ausgehärtete Folie als ein Stück abziehen, indem Sie eine der Stützecken anheben.
H3: Q4: Warum führen Temperaturschwankungen im Arbeitsbereich zu Druckfehlern, und wie können wir die Harzviskosität kontrollieren?
Kurze Antwort: Vor dem Drucken sollten die Harzbehälter/-flaschen auf mindestens 75°F (24°C) erwärmt werden. Um einen gleichmäßigen Harzfluss zu gewährleisten, sollten eingebaute Behälterheizungen oder Kammerheizungen verwendet werden.
Ambient Temp Drops (<65°F / 18°C) ---> Resin Viscosity Increases ---> Slow Flow Under Build Plate ---> Incomplete Curing & Delamination
- Der Grund: Die Photopolymerisation ist eine exotherme chemische Reaktion, die stark temperaturabhängig ist. Die chemische Reaktivität von Standard- und technischen Kunststoffen ist für einen engen Temperaturbereich von 21 °C bis 29 °C optimiert. Sinkt die Temperatur unter 18 °C, steigt die Viskosität des flüssigen Harzes deutlich an. Dieses hochviskose Harz fließt wesentlich langsamer und kann sich daher nicht mehr ebnen und den Spalt unter der Bauplattform vor Beginn des nächsten Belichtungszyklus ausfüllen. Dies führt zu unvollständiger Aushärtung, mangelhafter Schichthaftung und schließlich zu struktureller Delamination.
- Autoritative technische Lösung:
- Integrierte Bottich-/Kammerheizungen: Für industrielle Anwendungen sollten Drucker mit integrierten, softwaregesteuerten Heizelementen für den Farbbehälter verwendet werden. Für Desktop-Anwendungen in kalten Klimazonen empfiehlt sich der Einbau von Miniatur-PTC-Heizelementen im Druckergehäuse.
- Vorheizprotokolle: Vor dem Drucken muss die Harzflasche oder der Harzbehälter auf mindestens 24 °C (75 °F) erwärmt sein. Das flüssige Harz sollte gründlich geschüttelt und gerührt werden, um die Wärme gleichmäßig zu verteilen und abgesetzte Pigmente gleichmäßig zu suspendieren.
- Thermische Isolationsgehäuse: Platzieren Sie die Druckstationen in isolierten Gehäusen (wie z. B. thermischen Anbauzelten), die mit kleinen, thermostatisch geregelten Heizgeräten ausgestattet sind, um während des gesamten Druckvorgangs ein stabiles Mikroklima aufrechtzuerhalten.
H3: Q5: Wie kalibrieren wir die Belichtungszeiten und die Nivellierung der ersten Schicht der Bauplatte?
Kurze Antwort: Richten Sie die Bauplatte mithilfe einer Standard-A4-Papierschablone unter gleichmäßigem Druck aus und führen Sie ineinandergreifende Kalibrierungsdrucke durch, um die genaue Belichtungszeit für Ihr spezifisches Harz zu ermitteln.
Exposure Level:
[Under-Exposed]  ---> Thin features, poor layer adhesion, print separates.
[Optimal Curing] ---> Dimensions match CAD, crisp feature detail, reliable strength.
[Over-Exposed]   ---> Bloated features, tight tolerances bind, brittle parts.
- Der Grund: Klare Harze härten schneller aus, da Licht sie leichter durchdringt, während pigmentierte oder hochgefüllte technische Harze mehr UV-Energie benötigen, um die Vernetzung einzuleiten. Überbelichtung führt zu Ausblühungen und zu großen Bauteilen, während Unterbelichtung dünne, strukturell schwache Strukturen zur Folge hat, die ihr eigenes Gewicht nicht tragen können. Ist die Bauplattform zudem nicht parallel zum Bildschirm ausgerichtet, führt dies mikroskopisch betrachtet zu einer ungleichmäßigen Belichtung der Plattform und damit zu lokalen Druckfehlern.
- Autoritative technische Lösung:
- Mechanische Nivellierung mit Papierschablone: Verwenden Sie zum Ausrichten der Bauplatte ein dünnes, gleichmäßiges Stück A4-Papier anstelle der dicken Pappschablonen der Hersteller. Ziehen Sie die Nivellierschrauben fest an und üben Sie dabei gleichmäßigen Druck auf die Platte aus, um einen minimalen, parallelen Spalt über dem LCD-Bildschirm zu gewährleisten.
- Führen Sie Standardkalibrierungstests durch: Drucken Sie eine standardisierte Belichtungstestmatrix (z. B. die „Kalibrierungsboxen“ oder ähnliche Belichtungsmatrizen). Diese Tests enthalten ineinandergreifende Teile mit definierten Dicken (z. B. 4 mm, 6 mm und 8 mm), die sich leicht zusammenschieben lassen sollten. Sitzen sie zu locker, ist der Ausdruck unterbelichtet; klemmen sie oder lassen sie sich nur mit Kraft zusammenfügen, ist der Ausdruck überbelichtet.
- Optimierung der Slice- und Geschwindigkeitsparameter: Vermeiden Sie extreme Schichtauflösungen (z. B. 0,03 mm), es sei denn, Sie drucken hochdetaillierte Modelle. Eine Schichthöhe von 0,05 mm bis 0,1 mm bietet ein gutes Gleichgewicht zwischen Qualität, Geschwindigkeit und Erfolgsquote. Bei technischen Kunststoffen sollte die Abzugsgeschwindigkeit auf 30 mm/min reduziert werden, um die mechanische Belastung der frisch ausgehärteten Schichten zu minimieren.
7. Strategische B2B-Beschaffung und Bewertung von Geschäftsmodellen
Für Unternehmenskunden, die die Küvettenpolymerisation in ihre Produktionsabläufe integrieren, geht die Beschaffungsentscheidung über die reinen Druckerkosten und die Schichtauflösung hinaus.
                         [B2B Procurement Evaluation]
                                      |
         -----------------------------------------------------------
        |                                                           |
[Direct CapEx Purchase]                                   [Subscription Service Plan]
  * Standard ownership.                                     * Zero obsolescence risk.
  * User-managed maintenance.                              * Turnkey hardware replacement.
  * Flexible third-party materials.                        * Predictable monthly costs.
  * Best for standard R&D.                                  * Best for nonstop production.
7.1 Strategie zur Hardwarebeschaffung
- Direkter CapEx-Kauf: Plattformen wie Formlabs bieten zwar kostengünstige Einstiegsmöglichkeiten, bergen aber Risiken hinsichtlich der Eigenwartung. In kontinuierlichen Produktionsumgebungen können Hardwareausfälle zu Arbeitsausfällen und Lieferverzögerungen führen. Bei der Entscheidung für eine eigene Lösung (CapEx) müssen Betreiber Kosten für Ersatzteile, Trennfolien und Wartungspersonal einplanen.
- Abonnementdienstmodelle: Abonnementverträge, wie beispielsweise das Dental- und Industrieprogramm von Carbons, eliminieren das Risiko veralteter Hardware, indem sie Maschinen und Software automatisch mit dem technologischen Fortschritt aktualisieren. Darüber hinaus garantieren Komplettservice-Pläne häufig einen Hardware-Austausch innerhalb von 24 bis 48 Stunden und schützen so Ihre Einrichtung vor unerwarteten Produktionsausfällen.
7.2 Produktionsqualität und FMEA-Integration
B2B-Unternehmen müssen die Zuverlässigkeit von Druckern in ihre Fehlermöglichkeits- und Einflussanalyse (FMEA) einbeziehen.
Eine unabhängige Laborstudie eines Drittanbieters, die die Zuverlässigkeit von Druckern bewertete, ermittelte für den Formlabs Form $4$ eine Zuverlässigkeit von 98,7 %. Druckerfolgsrate bei seinen Ausdrucken, im Vergleich zu konkurrierenden Benchmark-Druckern, die 13,8 % verfehlten. Zu 25,3 % der Zeit.
In einer Produktionsumgebung mit hohem Durchsatz bedeutet eine Fehlerrate von 25 %, dass jeder vierte Druck verworfen werden muss, was die Teilekosten und den Arbeitsaufwand direkt erhöht. Die Auswahl von Plattformen mit hoher Maßgenauigkeit, automatisierter Diagnose und validierten Materialeinstellungen ist entscheidend für die Aufrechterhaltung gleichbleibender Ausbeuten und einer hohen Gesamtanlageneffektivität (OEE).
8. Strategische Zusammenfassung
Für produzierende Unternehmen, die die Wannenpolymerisation integrieren möchten, liegt der Schlüssel zur Rentabilität in der Balance zwischen physikalischer Chemie und operativer Präzision. Durch die Optimierung der Nachbearbeitungskette mit automatisierten Zentrifugalwaschanlagen, die Absaugung flüchtiger Dämpfe mittels Unterdruck und die Nutzung zuverlässiger Hardware-Ökosysteme unter optimierten Amortisationsmodellen können Unternehmen das volle Potenzial der digitalen Produktion ausschöpfen.
Um zu besprechen, wie Sie hochzuverlässige MSLA/LFD- oder Carbon-DLS-Systeme in Ihren spezifischen Fertigungsablauf integrieren können, kontaktieren Sie uns unter Forgecise Heute.