

















- Pengarang: Felix Lee, CEO di Forgecise
- Diterbitkan: 16 Juni 2026
- Waktu Baca: 15 menit
- Target Audiens: Manajer Pengadaan B2B, Insinyur Manufaktur, Pemimpin Litbang, Desainer Produk
Kesimpulan Singkat (Ringkasan Eksekutif)
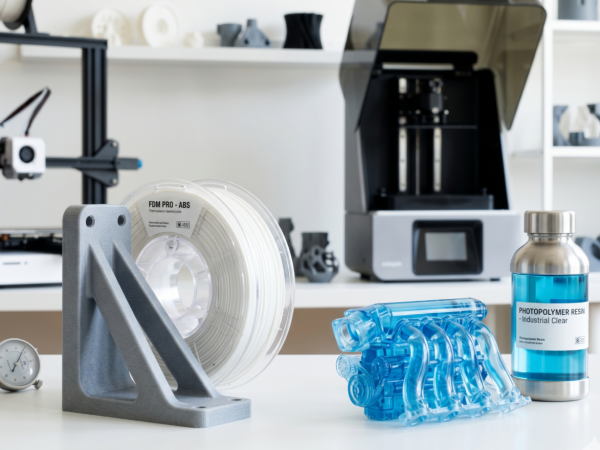
Saat membandingkan resin cetak 3D vs filamen Untuk aplikasi industri, pilihannya bergantung pada persyaratan mekanis dan geometris Anda.. Ekstrusi Material Berbasis Filamen (FDM) merupakan pilihan paling hemat biaya untuk komponen besar yang menahan beban dan membutuhkan termoplastik asli dengan kekuatan tarik tinggi.. Fotopolimerisasi Vat Berbasis Resin (SLA/DLP/MSLA) Diperlukan untuk komponen yang sangat kompleks, mikrofluida, atau komponen yang secara visual sangat penting yang membutuhkan presisi dimensi ekstrem dan hasil akhir permukaan yang halus.
Table of Contents
1. Pendahuluan: Pergeseran Industri dalam Manufaktur Aditif Polimer
Manufaktur aditif telah bertransisi dari sekadar inovasi pembuatan prototipe cepat menjadi alat pabrik yang penting dan siap produksi. Saat ini, lantai produksi, laboratorium penelitian, dan rantai pasokan bergantung pada pencetakan 3D berbasis polimer untuk melewati proses permesinan tradisional, mengurangi waktu tunggu pembuatan perkakas, dan mengendalikan biaya operasional.
Bagi manajer pengadaan B2B, insinyur, dan pemimpin manufaktur, memilih sistem pencetakan yang tepat adalah keputusan yang sangat penting. Memilih platform yang salah dapat menyebabkan kegagalan struktural di bawah beban, memperlambat waktu siklus, atau membuang anggaran modal.
Pasar ini memiliki dua jenis teknologi polimer utama:
- Ekstrusi Material, biasa disebut Pemodelan Deposisi Fusi (FDM) atau Fabrikasi Filamen Fusi (FFF).
- Fotopolimerisasi Bejana, sering dikelompokkan sebagai pencetakan berbasis resin, yang mencakup Stereolitografi (SLA), Pemrosesan Cahaya Digital (DLP), Dan Stereolitografi Bertopeng (MSLA).
Untuk membuat pilihan yang tepat, kita harus melihat bagaimana sistem-sistem ini bekerja, profil materialnya, studi kasus di dunia nyata, dan total biayanya.
2. Perbedaan Teknologi: Ekstrusi Termal vs. Fotopolimerisasi Optik
Perbedaan antara sistem filamen dan resin dimulai pada titik pengendapan lapisan. Variasi fisik dan kimia ini membentuk kekuatan mekanik dan kualitas visual dari bagian yang telah jadi.
[FDM Mechanical Extrusion]
Thermoplastic Filament ──> Hot Nozzle (Melting) ──> Mechanical XY Deposition ──> Interlaminar Void Risk (Anisotropy)

[Vat Photopolymerization Optical Method]
Liquid Photopolymer ──> Selective UV Light Exposure ──> Chemical Cross-linking ──> Dense Matrix (Isotropy)
Bagaimana Pembentukan Lapisan Mengatur Integritas Mekanis
Ekstrusi Material (FDM / Filamen)
Sistem FDM membangun komponen secara mekanis. Filamen termoplastik padat didorong ke kepala cetak yang dipanaskan, dilelehkan, dan terus-menerus diperas melalui nosel kecil. Kepala cetak bergerak sepanjang sumbu X dan Y, meletakkan garis-garis plastik ke platform pembuatan yang bergerak secara vertikal.
Saat plastik panas diletakkan, ia mendingin dan mengeras. Penurunan suhu yang cepat ini menciptakan tegangan internal. Lapisan yang baru dicetak harus melelehkan permukaan lapisan di bawahnya untuk membentuk ikatan yang kuat. Karena ikatan ini murni termal dan mekanis, ia meninggalkan celah mikroskopis yang sangat kecil.
Ini berarti komponen FDM menunjukkan perilaku mekanik anisotropik. Kekuatan di sepanjang sumbu Z vertikal jauh lebih lemah daripada kekuatan di sepanjang bidang XY horizontal, sehingga komponen rentan retak di bawah beban.
Fotopolimerisasi PPN (SLA / DLP / MSLA / Resin)
Vat Photopolymerization menggunakan resin cair yang dapat mengeras dengan cahaya yang disimpan dalam bejana dengan jendela bawah yang transparan. Mesin optik—baik laser UV pemindai pada SLA klasik atau layar LCD monokrom beresolusi tinggi pada MSLA—memproyeksikan cahaya UV ke atas melalui jendela tersebut.
Cahaya ini memicu reaksi kimia yang cepat. Monomer dan oligomer cair saling berikatan, membentuk jaringan polimer padat.
Karena ikatan kimia ini terjadi secara dinamis di sepanjang batas lapisan sementara resin masih dalam proses pengerasan sebagian, ikatan molekuler membentuk matriks kontinu. Proses kimia ini menghasilkan material yang sepenuhnya padat, sifat mekanik isotropik dengan kekuatan yang sama di ketiga arah ($X$, $Y$, dan $Z$).
                Anisotropic (FDM)                     Isotropic (SLA/Resin)
             ┌──────────────────────┐               ┌──────────────────────┐
             │ ════════════════════ │               │                      │
   Z-Axis    │ ──────────────────── │ Interlaminar  │                      │ Continuous
  Weakness   │ ════════════════════ │ Void Lines    │                      │ Polymer
             │ ──────────────────── │               │                      │ Matrix
             └──────────────────────┘               └──────────────────────┘
Batas Presisi: Resolusi, Toleransi, dan Topografi Permukaan
Resolusi FDM dibatasi oleh ukuran fisik nosel, yang biasanya berkisar antara 0,2 mm hingga 0,8 mm dalam pengaturan industri. Dinamika aliran termal dan pembengkakan plastik saat keluar dari nosel mencegah sistem FDM untuk menghasilkan detail yang sangat kecil. Hal ini menyebabkan garis lapisan terlihat dan permukaan akhir yang kasar (Ra > 15 μm).
Resolusi fotopolimerisasi Vat bergantung pada batasan optik, seperti ukuran titik laser pada SLA atau ukuran piksel layar LCD pada MSLA. Jalur cahaya ini dapat difokuskan hingga $15\ \mu\text{m}$ hingga $50\ \mu\text{m}$.
Presisi ekstrem ini memungkinkan printer resin untuk menangani detail kecil dan menghasilkan permukaan halus langsung dari pelat cetak. Sistem SLA industri secara teratur mencapai nilai kekasaran permukaan ($Ra$) di bawah 1,6 μm, yang sangat cocok untuk pengujian aerodinamika atau aliran fluida.
Tabel 1: Perbandingan Spesifikasi Teknis (FDM vs. Fotopolimerisasi Vat)
| Metrik Kinerja | Ekstrusi Material (FDM) | Fotopolimerisasi Ppn (SLA/DLP/MSLA) |
| Bahan Baku Umum | Filamen Termoplastik (PLA, ABS, PETG, Nylon, PEEK, Ultem, PPS) | Resin Fotopolimer Termoset (Standar, Kuat, Kaku, Biokompatibel) |
| Tinggi Lapisan Khas | $100\ \mu\text{m}$ hingga $300\ \mu\text{m}$ ($0,1\text{ mm} – 0,3\text{ mm}$) | $10\ \mu\text{m}$ hingga $100\ \mu\text{m}$ ($0,01\text{ mm} – 0,1\text{ mm}$) |
| Toleransi Dimensi XY | $\pm 0.3\text{ mm}$ hingga $\pm 0.5\text{ mm}$ | $\pm 0.1\text{ mm}$ hingga $\pm 0.2\text{ mm}$ |
| Kekasaran Permukaan ($Ra$) | Tinggi (> 15 μm; garis lapisan yang menonjol) | Rendah (<10\mu\text{m}$, turun menjadi $1,6\mu\text{m}$) |
| Isotropi Mekanik | Sangat Anisotropik (ikatan sumbu Z vertikal lemah) | Isotropik (kekuatan konsisten ke segala arah) |
| Kompleksitas Geometris | Tinggi (dibatasi oleh tanda penyangga & gravitasi) | Unggul (sangat cocok untuk saluran internal kompleks & mikrofluida) |
3. Ilmu Material: Termoplastik vs. Termoset dalam Rekayasa
Memilih antara FDM dan sistem resin berarti memilih antara dua kelas polimer yang berbeda: termoplastik dan termoset.
Ekosistem Material FDM: Termoplastik Kelas Produksi
Keuntungan utama dari sistem FDM adalah kompatibilitasnya dengan termoplastik rekayasa kelas produksi. Hal ini memungkinkan pengguna B2B untuk membuat prototipe dan mencetak komponen menggunakan pilihan bahan kimia yang sama seperti yang digunakan dalam pencetakan injeksi tradisional.
- Bahan Standar: PLA dan PETG menawarkan kekuatan tarik yang andal dan mudah dicetak untuk model konsep cepat.
- Stirena Kelas Teknik: ABS dan ASA memberikan stabilitas termal yang lebih tinggi dan ketahanan UV yang sangat baik untuk komponen luar ruangan.
- Komposit Berkinerja Tinggi: Untuk lingkungan kedirgantaraan, otomotif, dan pertahanan di bawah tekanan termal dan mekanis yang tinggi, platform FDM menggunakan komposit yang diperkuat serat karbon, Polieter Eter Keton (PEEK), Polieterimida (Ultem), dan Polifenilen Sulfida (PPS).
[Thermoplastics (FDM)] ──> Linear/branched polymer chains ──> Recyclable, meltable, high impact ductility
[Thermosets (Resin)]    ──> Chemically cross-linked networks ──> Infusible, rigid, high thermal stability (highly brittle)
Memaksimalkan Kinerja FDM melalui Pemodelan Komputasional (PSO-ANN)
Kinerja mekanik filamen FDM berisi serat karbon dapat ditingkatkan dengan mengoptimalkan parameter perangkat lunak slicer. Sebuah studi tentang Akrilonitril Butadiena Stirena yang diperkuat serat karbon (CF-ABS) dicetak pada Stratasys F170 sistem yang digunakan adalah sistem hibrida Optimasi swarm partikel-jaringan saraf tiruan (PSO-ANN) model untuk mengoptimalkan variabel.
Penelitian ini menganalisis tiga input pemrosesan FDM yang penting: tinggi irisan, kepadatan pengisian, Dan ketebalan cangkang.
[Optimization Input Variables]
├── Slice Height (Resolution)
├── Infill Density (Percentage)
└── Shell Thickness (Wall Count)
        │
        ▼ (Hybrid PSO-ANN Model Engine)
        │
[Optimized Mechanical Output]
├── Tensile Strength: Boosted from 0.038 to 0.042 kN/mm²
└── Volumetric Wear Rate: Minimized to 0.004605 mm³/m
Kekuatan tarik dasar CF-ABS adalah $0,038\text{ kN/mm}^2$ dalam konfigurasi standar. Namun, dengan menyesuaikan variabel ke suatu tinggi irisan 0,01 inci, sebuah kepadatan pengisian sebesar 66,6%, dan sebuah ketebalan cangkang tipis 0,06 mmModel PSO-ANN prediktif berhasil:
- Meningkatkan kekuatan tarik struktural menjadi $0,042\text{ kN/mm}^2$.
- Meminimalkan laju keausan volumetrik material menjadi $0,004605\text{ mm}^3/\text{m}$.
Studi ini membuktikan bahwa optimasi komputasional dapat mengurangi kelemahan mekanis yang melekat pada proses ekstrusi.
Ekosistem Material Resin: Jaringan Termoset yang Diawetkan
Bahan fotopolimerisasi Vat terdiri dari monomer dan oligomer termosetting cair yang membentuk jaringan kimia kaku yang terikat silang ketika terpapar sinar UV.
Meskipun formulasi resin standar bisa rapuh, ekosistem B2B industri telah memperkenalkan opsi berkinerja tinggi:
- Formulasi yang Tangguh/Tahan Lama: Resin yang dicampur dengan monomer fleksibel mensimulasikan perilaku ABS atau Poliuretan (PU), menawarkan elongasi putus yang tinggi dan penyerapan benturan yang lebih baik.
- Resin Suhu Tinggi: Diformulasikan untuk menahan tekanan termal yang intens, material ini mendukung suhu defleksi panas (HDT) yang tinggi untuk pengujian otomotif di bawah kap mesin atau inti cetakan injeksi plastik.
- Formulasi Biokompatibel: Resin medis dan gigi khusus disertifikasi untuk kontak klinis sementara atau jangka panjang, mendorong produksi panduan bedah khusus dan alat pelurus gigi.
Keterbatasan Industri Resin
Terlepas dari perkembangan material ini, fotopolimer termoset memiliki beberapa kerentanan utama:
- Degradasi Akibat Perayapan: Resin rentan terhadap deformasi mekanis lambat (creep) ketika ditempatkan di bawah beban terus-menerus dalam jangka waktu tertentu.
- Degradasi UV: Radiasi UV matahari di sekitar terus melanjutkan proses pengerasan bagian-bagian yang telah jadi, yang pada akhirnya menyebabkan bagian-bagian tersebut menguning, menjadi rapuh, dan retak.
- Biaya Overhead yang Dapat Dikonsumsi: Proses pencetakan kimiawi merusak komponen mesin. Pelarut dan laser UV mengaburkan jendela optik wadah resin seiring waktu, sehingga memerlukan penggantian rutin film FEP/nFEP dan layar LCD untuk menghindari kegagalan pencetakan.
Tabel 2: Perbandingan Sifat Material (Termoplastik FDM vs. Termoset Resin)
| Sifat Material | Termoplastik Teknik FDM (misalnya, Nylon-CF, PEEK, Ultem) | Resin Fotopolimer Bejana (misalnya, Rekayasa Tangguh, Kaku) |
| Kekuatan Tarik | Sangat Tinggi (50 MPa – 100 MPa, tergantung pada orientasi pencetakan) | Tinggi hingga Sedang (40 MPa – 75 MPa) |
| Ketahanan terhadap benturan | Luar biasa (ketangguhan tinggi, penyerapan energi, dan keuletan) | Rendah hingga Sedang (struktur yang sangat kaku rentan terhadap patahan getas akibat benturan) |
| Pergeseran Material | Rendah (sangat tahan terhadap beban struktural yang berkelanjutan) | Sedang hingga Tinggi (menunjukkan deformasi progresif seiring waktu) |
| Stabilitas Lingkungan | Tinggi (ASA dan formulasi khusus sangat tahan terhadap sinar UV dan cuaca) | Miskin (rentan menguning dan rapuh jika terkena sinar matahari) |
| Biokompatibilitas | Terbatas (terbatas pada filamen khusus kelas medis) | Luas (resin gigi dan bedah Kelas I dan IIa yang bersertifikasi luas) |
4. Studi Kasus Perusahaan di Dunia Nyata: FDM dan SLA dalam Praktik
Untuk memahami nilai bisnis dari teknologi ini, kita dapat melihat bagaimana produsen dan pemasok otomotif besar menggunakan FDM dan Vat Photopolymerization dalam alur kerja mereka.
       [B2B Additive Value Proposition]
  ┌─────────────────────────────────────────┐
  │   Reliability                           │
  │ + Repeatability    ===>  Optimized ROI   │
  │ + Compliance            & Low Lead Times│
  └─────────────────────────────────────────┘
Perkakas & Perakitan Otomotif: Studi Kasus FDM
Teknik Produksi Toyota
Toyota Production Engineering telah mengintegrasikan platform FDM industri langsung ke dalam pabrik perakitan otomotifnya untuk memproduksi peralatan yang ringan dan fungsional. Selama peluncuran model baru, jalur perakitan membutuhkan jig khusus, templat pemosisian, dan alat bantu ergonomis bagi pekerja.
Dengan menggunakan ASA kelas teknik dan Serat Karbon Nylon 12 (PA12-CF) yang diproses melalui Cetak GrabCAD Dengan menggunakan perangkat lunak, Toyota melewati proses pemesinan CNC tradisional untuk perlengkapan baja berat. Proses pembuatan perkakas sesuai permintaan ini mengurangi waktu tunggu dan menurunkan berat perkakas, sehingga mencegah ketegangan dan cedera pada pekerja perakitan.
Validasi & Kalibrasi Desain Cepat: Studi Kasus SLA
Perusahaan Motor Ford
Di Pusat Teknologi Cepat Ford di Merkenich, Jerman, spesialis manufaktur aditif menggunakan platform SLA dan MSLA berkecepatan tinggi untuk mempersingkat siklus desain kendaraan. Selama pengembangan Ford Puma, para desainer menggunakan printer SLA Formlabs profesional untuk menghasilkan prototipe tulisan belakang kendaraan yang sangat detail dan estetis hanya dalam hitungan jam.
Karena sistem optik printer resin menghilangkan garis lapisan yang terlihat, para desainer dapat mengevaluasi bagaimana kontur teks fisik memantulkan dan membiaskan cahaya dalam berbagai kondisi pencahayaan—suatu penilaian yang tidak dapat direplikasi secara digital.
[Formlabs SLA Printer] ──> Puma Rear Lettering Prototype ──> Smooth Ra < 1.6μm ──> Instant Light Reflection Analysis
Grup Brose
Brose Group, pemasok otomotif Tier-1 global, menggunakan sistem SLA format besar (seperti Formlabs Form 4L) untuk mencetak komponen pengaturan yang kaku dan tahan lama untuk sel pengelasan robot otomatis. Hal ini memungkinkan teknisi pengelasan untuk secara fisik mengkalibrasi dan memprogram jalur pengelasan robot beberapa jam sebelum komponen lembaran logam yang dicetak sebenarnya diproduksi dan dikirim, sehingga menghilangkan waktu henti robot.
Perusahaan Industri Toyota
Toyota Industries Corporation menggunakan sistem selective laser sintering (SLS) bersamaan dengan fotopolimerisasi SLA/DLP kelas industri untuk mengevaluasi komponen internal mesin dan kompresor yang kompleks. Untuk komponen motor yang kompleks yang membutuhkan lilitan koil tembaga yang rumit, mereka menggunakan cetakan SLS Nylon-12 tanpa penyangga. Secara bersamaan, mereka memanfaatkan cetakan resin SLA dengan akurasi tinggi untuk mencetak prototipe logam dan poliuretan untuk pengujian aliran fluida dan udara tingkat lanjut.
Kompresi Rantai Pasokan: Manufaktur Skala Menengah
Pemasok Komponen Otomotif Midwest
Dalam rantai pasokan industri, pemasok komponen otomotif utama di wilayah Midwest Amerika menggunakan sistem SLA skala besar untuk membuat prototipe visual dan model pengecekan kecocokan untuk jaringan saluran HVAC dan trim dasbor interior. Dengan beralih dari pembuatan prototipe perkakas dan cetakan tradisional ke printer resin format besar, pemasok tersebut memperpendek siklus pengujian verifikasi komponennya dari enam minggu menjadi sembilan hari. Percepatan ini menghemat ribuan dolar dalam modifikasi peralatan dan mengamankan persetujuan klien dengan cepat.
Tabel 3: Matriks Nilai Perusahaan B2B
| Perusahaan | Teknologi Utama | Bahan yang Digunakan | Hasil Operasional |
| Peralatan Toyota | FDM Industri | ASA, PA12-CF, Ultem | Pembuatan cepat alat bantu perakitan dan templat yang ringan dan ergonomis. |
| Desain Ford | SLA Profesional | Resin dengan Detail Tinggi | Prototipe huruf fisik yang dibuat pada hari yang sama untuk mengevaluasi pantulan cahaya dan bayangan. |
| Robotika Brose | SLA Format Besar (Formulir 4L) | Resin Model Cepat & Kaku | Kalibrasi robot secara langsung untuk sel pengelasan sebelum proses pencetakan lembaran logam. |
| Industri Toyota | SLA / DLP & SLS | Resin yang dapat dicetak SLA, SLS Nylon-12 | Kombinasi model SLS untuk penggulungan struktural dan cetakan resin SLA untuk pengujian dinamika fluida. |
| Pemasok Midwest | SLA Industri Skala Besar | Resin Bening Optik / Mirip ABS | Siklus verifikasi prototipe HVAC dan dasbor dipersingkat dari 6 minggu menjadi 9 hari. |
5. Analisis Ekonomi: Total Biaya Kepemilikan (TCO) dalam Pengadaan B2B
Untuk pengadaan perusahaan, evaluasi manufaktur aditif memerlukan analisis Total Cost of Ownership (TCO) yang lengkap, dengan mempertimbangkan pengeluaran modal (CapEx) terhadap pengeluaran operasional berkelanjutan (OpEx). $$\text{TCO} = \text{CapEx (Perangkat Keras & Instalasi)} + \text{OpEx (Bahan Baku + Bahan Habis Pakai + Tenaga Kerja + Limbah Hasil Cetakan Gagal)}$$
Rincian Belanja Modal (CapEx)
Biaya modal awal (CapEx) untuk fotopolimerisasi bejana tingkat industri lebih tinggi daripada ekstrusi material.
- Sistem FDM: Platform FDM profesional berkisar dari $2.500 hingga $60.000. Mereka memiliki persyaratan fasilitas minimal dan dapat beroperasi dengan aman di lingkungan kantor berventilasi standar.
- Sistem Resin: Sistem SLA bersertifikasi dan berstandar industri berkisar dari $15.000 hingga lebih dari $150.000. Selain itu, instalasi resin memerlukan peningkatan fasilitas khusus, termasuk ventilasi HVAC terisolasi, stasiun pencucian kimia, dan sistem pembuangan limbah berbahaya.
[FDM Workstation Setup]
FDM Printer ──> Simple Support Removal (Lower CapEx, Minimal Facility Overhead)

[Resin Wet Lab Setup]
Resin Printer ──> IPA Solvent Wash Tank ──> UV Curing Chamber (Higher CapEx, Dedicated HVAC Ventilation)
Analisis Pengeluaran Operasional (OpEx)
Biaya operasional (OpEx) berkelanjutan untuk pencetakan resin biasanya juga lebih tinggi.
- Biaya Bahan Baku: Filamen standar harganya jauh lebih murah daripada resin rekayasa yang setara. Rentang harga filamen rekayasa meliputi: $50 hingga $150/kg, sedangkan biaya resin teknik $80 hingga $300/Liter.
- Biaya Overhead Bahan Habis Pakai: Platform resin menimbulkan biaya berkelanjutan untuk pelarut (IPA), perlengkapan pelindung, penggantian film pelepas wadah, dan layar penutup LCD.
- Biaya tenaga kerja: FDM memerlukan penghapusan penyangga secara manual, yang memakan waktu 30 hingga 60 menit per bagian. Pencetakan resin memerlukan pencucian kimia dan pengeringan UV pasca-cetak, tetapi ini sering kali diotomatiskan, sehingga memakan waktu 15 hingga 25 menit dari pekerjaan langsung.
Efisiensi Produksi & Optimasi Batch
Sistem resin menawarkan keunggulan efisiensi dalam produksi batch dengan kepadatan tinggi. Karena mesin optik mengeringkan seluruh lapisan secara bersamaan (baik melalui pemindaian laser atau proyeksi LCD), mengisi pelat cetak dengan puluhan bagian kecil tidak secara signifikan meningkatkan waktu pencetakan, sehingga mengurangi biaya tenaga kerja dan mesin per unit.
Tabel 4: Matriks Biaya CapEx & OpEx
| Komponen Biaya | Ekstrusi Material (FDM) | Fotopolimerisasi Ppn (SLA/DLP/MSLA) |
| Biaya Modal Mesin Khas | $2.500 – $60.000 | $15.000 – $150.000+ |
| Biaya Bahan Baku | $50 – $150 / kg (Kelas Teknik) | $80 – $300 / Liter (Kelas Teknik) |
| Bahan Habis Pakai Tambahan | Nozel, lembaran perekat, pelat cetak | Film FEP/nFEP, layar LCD, IPA, sarung tangan nitril |
| Tingkat Keberhasilan Cetakan Pertama | 75% – 85% (karena kegagalan penyangga dan pembengkokan) | 92% – 96% (stabilitas tinggi pada sistem yang terkalibrasi) |
| Tenaga Kerja Pasca-Pengolahan | 30 – 60 menit (pelepasan penyangga secara manual) | 15 – 25 menit (pencucian, pengeringan, dan pasca-pengeringan otomatis) |
| Jejak Ruang Kerja | Kecil (dapat beroperasi dengan aman di kantor yang berventilasi) | Tinggi (membutuhkan laboratorium basah kimia khusus dan ventilasi) |
6. Intelijen Forum Teknis: Tanya Jawab (FAQ) B2B Frekuensi Tinggi
Q1: Apakah boleh membiarkan resin fotopolimer cair di dalam wadah printer semalaman atau selama tidur, dan apakah resin tersebut akan mengeras atau terdegradasi?
Jawaban Singkat: Ya, resin dapat tetap berada di dalam wadah selama berbulan-bulan jika Anda tetap menggunakan penutup UV dan mengaduknya sebelum pencetakan berikutnya.
Penjelasan Lengkap: Resin fotopolimer cair diformulasikan untuk bereaksi secara ketat terhadap spektrum cahaya UV tertentu (biasanya 385 nm hingga 405 nm). Selama penutup pelindung penghalang UV printer terpasang dengan aman dan mesin terlindungi dari sinar matahari langsung atau cahaya fluoresen yang kuat, resin akan tetap stabil dan cair di dalam wadah selama berbulan-bulan.
Namun, operator harus mengatasi dua masalah penting sebelum memulai proses pencetakan selanjutnya:
- Pemisahan Pigmen dan Bahan Kimia: Resin adalah suspensi koloid kompleks yang terdiri dari monomer, fotoinisiator, dan pigmen organik berat. Selama periode diam yang lama, pigmen berat ini akan tenggelam ke dasar wadah, membentuk lapisan padat yang terpisah. Memulai pencetakan dalam kondisi ini akan menyebabkan kegagalan adhesi lapisan yang parah, detail yang buram, atau zona yang tidak mengeras. Operator harus menggunakan spatula silikon atau plastik lunak untuk mengaduk resin secara perlahan di dalam wadah sebelum mencetak, memastikan mereka tidak menggores atau menusuk lapisan film pelepas FEP/nFEP yang halus di bagian bawah.
- Pelepasan Gas Beracun: Resin cair terus-menerus memancarkan senyawa organik volatil (VOC) bahkan saat diam. Membiarkan printer resin dalam keadaan tidak aktif dengan wadah yang tidak tertutup berbahaya kecuali sistem tersebut ditempatkan di ruang laboratorium khusus yang terisolasi dengan saluran ventilasi bertekanan negatif terus-menerus ke luar.
Q2: Apakah printer resin masih diperlukan dalam alur kerja B2B modern mengingat pembaruan FDM resolusi tinggi baru-baru ini?
Jawaban Singkat: Ya, karena FDM secara fisik tidak dapat menandingi detail resin di bawah 50 mikron, hasil akhir yang halus, atau kekuatan isotropik.
Penjelasan Lengkap: Sistem FDM berkecepatan tinggi modern yang memanfaatkan pembentukan input, kompensasi getaran aktif, nozel ultra-halus 0,2 mm, dan sistem multi-material canggih (seperti unit AMS dengan antarmuka pendukung yang larut dalam air) telah secara signifikan meningkatkan kualitas cetak filamen. Printer FDM canggih ini dapat mencetak model visual yang detail dengan sukses.
Namun, FDM pada dasarnya dibatasi oleh fisika ekstrusi material termal.
Ukuran fitur minimum FDM dibatasi oleh diameter butiran plastik cair yang diekstrusi, yang tidak dapat mencapai detail sub-50 mikron seperti pada pengerasan resin optik. Selain itu, FDM tidak dapat mengatasi tonjolan mikro atau fitur geometris yang halus dan sempit (seperti cabang tipis atau saluran fluida) tanpa menghasilkan struktur pendukung mekanis yang ekstensif. Penopang ini meninggalkan bekas luka kosmetik pada model, yang membutuhkan pengamplasan dan penyelesaian manual yang intensif.
Untuk aplikasi yang membutuhkan toleransi dimensi yang ketat (seperti model alat pelurus gigi, manifold fluida, atau rumah konektor dengan akurasi tinggi), fotopolimerisasi bejana merupakan kebutuhan fisik.
Q3: Bagaimana operator dapat memaksimalkan kualitas permukaan dan hasil akhir estetika cetakan FDM untuk meniru tampilan resin?
Jawaban Singkat: Anda dapat mengganti nozzle menjadi 0,2 mm, menurunkan ketinggian lapisan menjadi 0,06 mm, mengaktifkan “ironing” di slicer Anda, atau menggunakan uap aseton untuk ABS/ASA.
Penjelasan Lengkap: Untuk meminimalkan garis lapisan yang terlihat yang merupakan ciri khas ekstrusi material dan meniru tampilan halus resin, operator dapat menerapkan konfigurasi pemotongan perangkat keras dan perangkat lunak tertentu:
- Pengurangan Apertur dan Pelapisan Dinamis: Kendala mekanis utama adalah nosel ekstruder. Operator harus mengganti nosel kuningan standar 0,4 mm dengan nosel baja keras premium 0,2 mm. Dalam perangkat lunak pengiris (seperti PrusaSlicer atau OrcaSlicer), tinggi lapisan harus dikurangi hingga batas fisik minimumnya, biasanya 0,06 mm hingga 0,08 mm, dan pengaturan tinggi lapisan variabel harus diaktifkan untuk menipiskan lapisan secara otomatis pada permukaan atas yang melengkung.
- Penyetrikaan Permukaan dan Optimasi Jalur Alat: Mesin pemotong (slicer) dapat dikonfigurasi untuk mengaktifkan “penyetrikaan,” yaitu proses pasca-pelapisan di mana nosel panas dengan lembut meluncur di permukaan datar bagian atas tanpa mengeluarkan filamen. Proses ini melelehkan tonjolan mikroskopis dan menciptakan hasil akhir yang rata dan matte.
- Pemrosesan Kimia Pasca-Produksi: Untuk material seperti ABS atau ASA, memaparkan bagian jadi ke dalam uap aseton akan melarutkan batas polimer terluar, menyatukan garis lapisan menjadi tampilan mengkilap seperti hasil cetakan injeksi.
Terlepas dari langkah-langkah optimasi ini, FDM secara fisik tidak dapat menyamai detail mikro isotropik resin karena fisika aliran polimer cair yang diekstrusi.
Q4: Dapatkah profil irisan FDM menggunakan struktur pendukung bergaya resin untuk mencegah kegagalan pencetakan “monster spaghetti”?
Jawaban Singkat: Tidak, komponen FDM membutuhkan penyangga tekan yang tebal (seperti pohon atau kisi-kisi) karena harus mampu menahan gaya fisik yang berat dari kepala cetak yang bergerak.
Penjelasan Lengkap: Mencetak model dengan struktur pendukung tipis, bercabang, dan dioptimalkan untuk resin pada printer FDM merupakan penyebab utama kegagalan pencetakan total, yang sering kali mengakibatkan model terlepas dan gumpalan filamen kusut.
Gaya mekanis yang terlibat dalam setiap proses pada dasarnya berbeda:
- Dinamika Dukungan Resin: Penyangga resin dirancang dengan asumsi gaya gravitasi tarik dan daya hisap pengelupasan ringan dalam wadah cairan. Penyangga ini menggunakan titik kontak yang sangat tipis dan halus (seringkali kurang dari 0,3 mm diameternya) yang dirancang untuk patah dengan bersih.
- Dinamika Dukungan FDM: Pencetakan FDM melibatkan kepala cetak fisik yang berat dan bergerak cepat yang mendepositkan plastik cair di atas model. Proses ekstrusi ini memberikan gaya geser dinamis dan getaran mekanis pada hasil cetakan. Penopang tipis berbahan resin tidak memiliki kekuatan tekan yang cukup untuk menahan gaya-gaya ini dan akan melengkung, tergeser, atau gagal menempel pada platform pencetakan.
Operator harus memuat model mentah yang belum ditopang ke dalam perangkat lunak pengiris khusus FDM dan menghasilkan struktur penopang tebal dan tekan (seperti penopang pohon organik atau penopang kisi) yang dirancang untuk menahan gaya fisik dari ekstruder yang bergerak.
Q5: Apakah memungkinkan untuk menggabungkan bodi yang dicetak resin dan kepala atau komponen pasangan yang dicetak FDM dalam perakitan hibrida, dan bagaimana toleransi dimensinya diselaraskan?
Jawaban Singkat: Ya, tetapi Anda harus menyisakan celah 0,2 mm – 0,3 mm untuk penyusutan FDM dan menggunakan sisipan kuningan alih-alih memasang sekrup langsung ke resin yang rapuh.
Penjelasan Lengkap: Menggabungkan komponen dari kedua teknologi tersebut merupakan strategi desain yang efektif yang menyeimbangkan kekuatan struktural FDM dengan detail estetika resin.
Namun, karena sistem FDM dan resin mengukur detail pada skala yang berbeda (milimeter vs. mikron), para insinyur harus menerapkan pedoman desain khusus:
- Toleransi Sambungan Desain: Termoplastik FDM menyusut dan melengkung sedikit saat mendingin, menyebabkan variasi dimensi hingga $\pm 0,3\text{ mm}$ hingga $\pm 0,5\text{ mm}$. Bagian resin mengalami penyusutan termal minimal, sehingga toleransi mendekati $\pm 0,1\text{ mm}$. Oleh karena itu, sambungan penghubung (seperti sambungan pasak-dan-soket atau lidah-dan-alur) harus memiliki celah toleransi yang dirancang sebesar setidaknya $0,2\text{ mm}$ ke $0,3\text{ mm}$ untuk mencegah kegagalan interferensi.
- Teknik Penyambungan Mekanis: Resin fotopolimer standar rapuh dan mudah retak di bawah tekanan lokal, sehingga tidak cocok untuk sekrup self-tapping langsung. Untuk perakitan hibrida yang kokoh, para insinyur harus menempatkan sisipan kuningan berulir atau mur pengunci di dalam komponen FDM, sambil mendesain lubang celah yang halus pada komponen resin untuk mendistribusikan beban pengencangan secara merata.
7. Matriks Keputusan Hibrida
Memilih antara resin dan filamen bukanlah keputusan biner; melainkan, ini adalah tindakan penyeimbangan strategis. Fasilitas industri modern semakin menerapkan pengaturan manufaktur aditif hibrida untuk memanfaatkan kekuatan unik dari kedua teknologi tersebut.
                     [Strategic Procurement Matrix]
                                   │
         ┌─────────────────────────┴─────────────────────────┐
         ▼                                                   ▼
[Select Filament (FDM) if:]                        [Select Resin (SLA) if:]
├── Primary goal: Structural strength              ├── Primary goal: Extreme dimensional precision
├── Need: Large-format functional parts            ├── Need: Fine visual detail & microfluidics
├── Direct matching of thermoplastics              ├── Material: Dental/Biocompatible compliance
└── Driver: Low CapEx & cost-effective OpEx        └── Surface: Pristine aesthetics & smoothness
Dengan memahami mekanisme fisik, perilaku material, dan profil ekonomi yang berbeda dari FDM dan Vat Photopolymerization, manajer pengadaan B2B dan pemimpin teknik dapat memilih teknologi yang optimal, memperpendek siklus pengembangan produk, dan memaksimalkan ROI produksi.
Untuk konsultasi lanjutan mengenai integrasi aditif hibrida, jalur alat otomatisasi manufaktur, atau pengadaan material khusus, hubungi tim teknik di Forgecise.