

















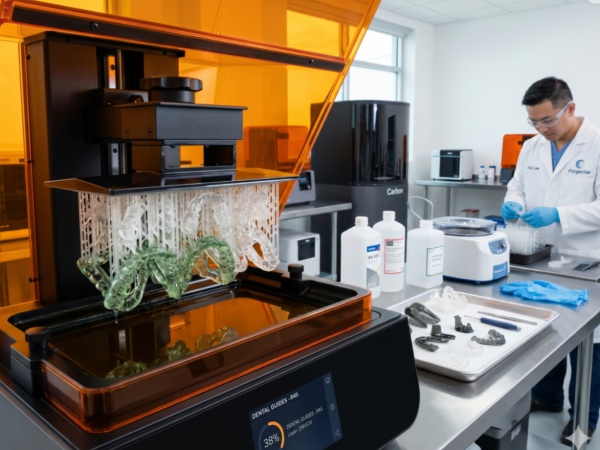
- Pengarang: Felix Lee, CEO di Forgecise
- Diterbitkan: 22 Juni 2026
- Kategori: Manufaktur Aditif & Desain Industri
Table of Contents
1. Ringkasan Eksekutif: Transisi Industri Pencetakan 3D Resin
Seiring dengan meningkatnya tuntutan sektor manufaktur akan toleransi yang lebih ketat, waktu pemasaran yang lebih cepat, dan suku cadang akhir yang disesuaikan, polimerisasi bejana—yang secara komersial disebut sebagai pencetakan 3D resin—telah berkembang menjadi proses industri yang dominan. Mampu menghasilkan struktur isotropik, beresolusi tinggi, dan kompleks, proses ini secara langsung menantang pencetakan injeksi plastik tradisional.
Dengan menggunakan panjang gelombang cahaya tertentu untuk secara selektif mengeringkan resin fotopolimer cair—sistem material termoset yang terdiri dari monomer, oligomer, dan fotoinisiator—teknik lapis demi lapis ini mencapai akurasi dimensi dan hasil akhir permukaan yang luar biasa yang menghilangkan proses pemesinan pasca-produksi tradisional. Bagi organisasi B2B, pencetakan 3D resin berfungsi sebagai metode berkecepatan tinggi. jembatan menuju produksi jalur. Namun, keberhasilan dalam meningkatkan skala teknologi ini membutuhkan evaluasi menyeluruh terhadap konfigurasi optik inti, dinamika polimer, kebutuhan tenaga kerja pasca-pemrosesan, dan model amortisasi Belanja Modal (CapEx).
2. Prinsip Kerja Inti dan Dinamika Kimia
Inti dari semua sistem polimerisasi bejana adalah fotopolimerisasi: reaksi kimia eksotermik yang dipicu oleh cahaya yang mengubah resin termoset cair menjadi polimer padat yang sangat terikat silang.
                 [Liquid Photopolymer Resin Vat]
                                |
         -----------------------------------------------
        |                       |                       |
  [SLA Systems]           [DLP Systems]           [MSLA Systems]
        |                       |                       |
(Vector Laser Scan)     (Projector Flash)       (LED Array + LCD Mask)
Formulasi Kimia
Fotopolimer industri adalah campuran yang direkayasa secara khusus yang terdiri dari tiga kategori bahan utama:
- Monomer: Molekul dengan viskositas rendah dan berat molekul rendah yang berfungsi sebagai pengencer reaktif dan membentuk jaringan polimerisasi dasar.
- Oligomer: Prapolimer dengan viskositas sedang hingga tinggi yang menentukan sifat fisik utama dari material padat akhir, termasuk kekuatan tarik, perpanjangan saat putus, dan ketahanan kimia.
- Fotoinisiator: Senyawa kimia yang sangat sensitif terhadap cahaya. Setelah menyerap foton dengan panjang gelombang target (biasanya $355\text{ nm}$ atau $405\text{ nm}$), senyawa ini mengalami pembelahan homolitik atau heterolitik. Hal ini menghasilkan radikal bebas atau kation reaktif yang menyerang ikatan karbon rangkap ($C=C$) dalam monomer dan oligomer, memulai polimerisasi pertumbuhan rantai yang cepat.
Mengapa Ia Memiliki Sifat Isotropik
Berbeda dengan Fused Deposition Modeling (FDM), yang mengalami kelemahan arah (anisotropi) karena ikatan mekanis dingin di sepanjang garis lapisan sumbu-Z, polimerisasi bejana menciptakan ikatan kimia kovalen di seluruh sumbu. Rantai polimer saling terhubung secara kontinu di sepanjang batas lapisan sebelum bagian dalam keadaan mentah sepenuhnya mengeras. Akibatnya, sifat fisik dan mekanis bagian tersebut tetap sepenuhnya stabil. isotropik, artinya keduanya identik baik diukur sepanjang orientasi $X$, $Y$, atau $Z$.
3. Klasifikasi Teknologi: SLA vs. DLP vs. MSLA
Lanskap industri polimerisasi bejana terbagi menjadi tiga konfigurasi optik utama: Stereolitografi (SLA), Pemrosesan Cahaya Digital (DLP), dan Stereolitografi Bertopeng (MSLA). Meskipun memiliki kimia yang identik, ketiganya berbeda dalam cara memproyeksikan radiasi elektromagnetik ke dasar bejana, yang secara langsung mengubah kecepatan, resolusi voxel, dan daya tahan mekanis.
3.1 Stereolitografi (SLA): Metode Pemindaian Vektor
SLA menggunakan laser ultraviolet (UV) solid-state presisi tinggi (biasanya memancarkan pada panjang gelombang $355\text{ nm}$ pada platform industri) untuk menelusuri geometri penampang suatu bagian titik demi titik. Sinar laser diarahkan secara dinamis sepanjang sumbu $X$ dan $Y$ oleh cermin galvanometer (galvo) berkecepatan tinggi.
[Solid-State Point Laser: 355 nm] ---> [X/Y Galvanometer Mirrors] ---> [Liquid Resin Vat Surface]
Sistem SLA industri dikonfigurasi dalam dua orientasi fisik utama:
- Sistem Top-Down: Sumber laser terletak di atas wadah resin terbuka. Platform pencetakan dimulai dari atas dan turun ke dalam cairan. Setelah setiap paparan, pisau pelapis ulang mekanis menyapu permukaan untuk menyebarkan lapisan resin cair baru yang sangat seragam di atas lapisan yang telah mengeras. Konfigurasi ini ideal untuk pencetakan industri skala besar, karena tidak membuat komponen terkena tekanan pengelupasan mekanis.
- Sistem dari Bawah ke Atas: Laser memproyeksikan cahaya ke atas melalui wadah berdasar transparan. Platform pembuatan dimulai dari bawah dan naik, membangun komponen dalam posisi terbalik. Pengaturan ini memerlukan langkah pengelupasan mekanis untuk melepaskan setiap lapisan yang telah mengeras dari lapisan silikon atau fluoropolimer di dasar wadah sebelum platform dapat terangkat dan beralih ke lapisan berikutnya.
Ukuran titik laser yang halus—biasanya antara $50\text{ \mu m}$ dan $100\text{ \mu m}$—memberikan permukaan yang halus dan toleransi dimensi yang konsisten di seluruh volume pembuatan.
3.2 Pemrosesan Cahaya Digital (DLP): Metode Lampu Kilat Proyektor
Mesin DLP menggantikan laser titik pemindaian vektor SLA dengan mesin proyeksi cahaya digital (menggunakan Digital Micromirror Device, atau chip DMD) yang ditempatkan di bawah wadah berdasar transparan. Alih-alih menelusuri geometri baris demi baris, proyektor memancarkan pola penampang lengkap dari seluruh lapisan secara bersamaan, mengeringkannya dalam hitungan detik.
Karena proyektor bersifat stasioner dan waktu pemaparan tidak bergantung pada volume komponen atau jumlah item pada platform pembuatan, DLP mencapai throughput tinggi untuk produksi massal komponen berukuran kecil hingga menengah.
Namun, karena proyektor dibangun dari matriks piksel statis, bagian-bagian DLP dibangun dari piksel tiga dimensi mikroskopis yang disebut voxel. Kisi piksel ini dapat menghasilkan tekstur butiran voxel pada geometri melengkung. Selain itu, divergensi cahaya dari lensa proyektor dapat menimbulkan sedikit distorsi optik di dekat batas luar area cetak yang lebih besar.
3.3 Stereolitografi Bertopeng (MSLA): Susunan Penutup LCD
MSLA menggunakan susunan matriks intensitas tinggi dari lampu LED UV sebagai sumber cahaya, memancarkan sinar paralel melalui layar Liquid Crystal Display (LCD). Layar LCD bertindak sebagai modulator cahaya spasial dinamis, menampilkan pola penutup piksel spesifik yang menghalangi atau meneruskan cahaya untuk mengeraskan resin.
Meskipun printer MSLA desktop lama mengalami kesulitan di lingkungan industri karena transmisi cahaya yang tidak merata dan degradasi cepat panel LCD akibat panas, platform kelas industri modern—seperti mesin cetak Low Force Display (LFD) dari Formlabs—telah memperkenalkan sistem optik yang disesuaikan, penginderaan gaya otomatis, dan panel LCD yang tahan terhadap bahan kimia. Kemajuan ini memungkinkan kecepatan cetak hingga 100 mm/jam menggunakan resin cepat khusus, bersamaan dengan resolusi XY tinggi 50 µm di seluruh area cetak yang besar.
4. Studi Kasus Industri B2B dan Analisis ROI Strategis
Klien perusahaan modern mengevaluasi platform polimerisasi bejana menggunakan metrik operasional yang tepat: Efektivitas Peralatan Keseluruhan (OEE), pengurangan biaya tenaga kerja, efisiensi hasil material, dan amortisasi CapEx. Studi kasus berikut menunjukkan bagaimana platform ini mendorong metrik bisnis di lingkungan produksi.
4.1 Laboratorium Gigi dan Integrasi Digital
Laboratorium gigi merupakan pengguna awal alur kerja digital karena kebutuhan kritis akan komponen yang sangat disesuaikan, biokompatibel, dan spesifik untuk pasien.
[Intraoral Scan at Clinic] ---> [Direct Digital Transfer to Lab] ---> [Automated Nesting and High-Speed Print] ---> [Centrifugal Solvent-Free Post-Processing]
- Laboratorium Ziemek: Untuk mengatasi kenaikan biaya dan variasi kualitas model gigi yang diimpor dari luar, Ziemek Laboratories mengintegrasikan platform Digital Light Synthesis (DLS) Seri M Carbons di bawah model bisnis berlangganan. Dengan memindahkan produksi model dan cetakan sebesar 100% ke internal perusahaan, Ziemek mencapai penghematan biaya langsung sebesar $12,5%. pengurangan biaya pembuatan modelyang meningkat menjadi $27,5%. pada efisiensi produksi penuh. Selain itu, waktu pemrosesan digital dipersingkat hingga 40%, memungkinkan pengiriman pada hari yang sama atau hari berikutnya kepada para klinisi. Model berlangganan melindungi laboratorium dari keusangan perangkat keras, karena perangkat keras dan perangkat lunak printer terus ditingkatkan berdasarkan perjanjian layanan.
- Laboratorium Gigi Derby: Untuk meningkatkan skala bisnis aligner thermoforming bervolume tinggi, Derby Dental mengalihkan produksi ke printer Carbons L1. Sementara sistem stereolitografi lama membutuhkan 50 menit untuk menghasilkan delapan model lengkung gigi padat, platform L1 menghasilkan 28 menit. model padat dalam waktu kurang dari $40 menit}$. Selain itu, penerapan sistem sentrifugasi pasca-pemrosesan bebas pelarut mengurangi waktu siklus pencucian dan pengeringan dari $18 menit}$ menjadi $7 menit}$, menghemat $15$ jam kerja per minggu dan menghilangkan limbah pelarut kimia.
- Laboratorium NEO: Transisi ke Carbons DLS memungkinkan NEO Lab untuk mencetak lima lengkungan penuh di $1,5 jam, mewakili $33% peningkatan throughput pada sistem penyemprotan polimer. Laboratorium tersebut tidak mengalami keluhan pelanggan terkait akurasi pada model seharga $1.300 yang diproduksi pada bulan pertama, yang mendorong peningkatan skala segera dengan mesin cetak tambahan.
- Laboratorium Gigi Corus Byrnes: Setelah mengadopsi platform Carbon dan perangkat lunak desain terintegrasi, Corus Byrnes mengurangi tingkat kegagalan pencetakan dari rata-rata industri sebesar 10% menjadi sangat kecil, yaitu 0,01%. Keandalan ini memungkinkan mereka untuk memproduksi gigi tiruan pengganti khusus untuk pasien demensia sesuai permintaan hanya dalam 24 jam, dibandingkan dengan alur kerja analog standar yang memakan waktu 10 hingga 12 minggu.
4.2 Teknik Otomotif dan Pembuatan Perkakas Cepat
Di sektor otomotif, polimerisasi bejana berfungsi sebagai teknologi jembatan penting menuju produksi, melewati biaya tinggi dan waktu tunggu yang lama dari perkakas injeksi logam.
- Vital Auto: Studio desain industri Vital Auto menggunakan polimerisasi bejana untuk menciptakan prototipe dengan ketelitian tinggi dan komponen interior mobil konsep, menghindari biaya tinggi dan hambatan geografis dari pembuatan perkakas yang dialihdayakan. Dengan memanfaatkan resin yang kuat seperti Tough $2000$, para insinyur dapat mencetak komponen yang dapat dipasang dengan mudah, penutup berdinding tipis, dan bagian berulir yang meniru integritas struktural ABS yang dicetak sambil mempertahankan geometri desain yang tidak mungkin dilakukan melalui pencetakan injeksi tradisional.
- Brose dan Ford: Dengan menggunakan printer berkinerja tinggi seperti Formlabs Form 4 dan Form 4L, tim teknik telah mengurangi jangka waktu validasi komponen. Corong uji aliran udara besar yang membutuhkan waktu hampir 9 jam untuk dicetak pada platform SLA lama (Form 3+) kini dapat dicetak dalam waktu singkat. di bawah $3\text{ jam}$ pada sistem LFD berbasis MSLA, memungkinkan beberapa siklus desain-uji-iterasi dalam satu hari kerja.
4.3 Perangkat Medis dan Biokompatibel
Sektor kesehatan sangat bergantung pada material yang dapat disterilkan, bersifat biokompatibel, dan dapat disesuaikan dengan anatomi pasien sesuai kebutuhan.
- Preceptis Medical: Untuk memproduksi alat bantu pemasangan tabung telinga pada anak, Preceptis menghindari penggunaan cetakan aluminium tradisional dan beralih ke proses DLS Carbon menggunakan resin biokompatibel MPU $100$. Hal ini memungkinkan mereka untuk melakukan iterasi desain dengan cepat, mencapai hasil akhir permukaan yang setara dengan cetakan injeksi, dan beralih ke produksi sesuai permintaan dengan volume rendah dan alur kerja digital yang sepenuhnya dapat dilacak.
5. Realita Skalabilitas Dunia Nyata di Tingkat Profesional dan B2B
Meskipun materi pemasaran sering menekankan kecepatan cetak yang cepat dan resolusi tinggi, operator berpengalaman mencatat bahwa peningkatan skala polimerisasi bejana membutuhkan pengelolaan lingkungan pasca-pemrosesan yang padat karya. Pengalaman di lapangan yang dibagikan melalui jaringan profesional mengungkapkan beberapa faktor operasional yang secara langsung memengaruhi perhitungan biaya per bagian secara keseluruhan.
[Design & Slice] ---> [Print Phase] ---> [Draining on Plate] ---> [Solvent Bath (IPA)] ---> [Support Removal] ---> [Thermal/UV Post-Cure]
5.1 Intensitas Tenaga Kerja dan Biaya Barang Konsumsi
Operasi percetakan komersial sangat padat karya, membutuhkan keterlibatan operator secara terus menerus untuk pasca-pemrosesan dan pemeliharaan mesin.
- Alur Kerja Pasca-Pemrosesan: Setelah pencetakan selesai, bagian tersebut akan berada dalam suatu tempat. “negara hijau,” dilapisi dengan fotopolimer cair yang tidak bereaksi. Operator harus mengikis bagian-bagian dari platform pembuatan logam, mencucinya dengan isopropil alkohol (IPA, $C_3H_8O$) atau eter glikol untuk melarutkan monomer permukaan, dan melepaskan penyangga pengorbanan.
- Bahan Habis Pakai dan Keamanan: Alur kerja ini membutuhkan pasokan sarung tangan nitril, respirator, kacamata pelindung, tisu kertas, dan kerucut filter untuk daur ulang resin secara terus menerus. Kelelahan fisik akibat pengikisan dan pembersihan manual juga dapat menyebabkan kelelahan operator, iritasi kulit, dan akhirnya sensitisasi alergi jika protokol keselamatan tidak ditegakkan secara ketat.
- Pengelolaan sampah: Proses pencucian menghasilkan pelarut jenuh resin, yang diklasifikasikan sebagai limbah kimia berbahaya. Sebelum dibuang di tempat pembuangan sampah sanitasi, limbah ini harus dipaparkan pada sinar UV untuk memadatkan fotopolimer yang tersuspensi dan disaring agar sesuai dengan peraturan lingkungan setempat, yang menambah biaya operasional secara keseluruhan.
5.2 Ekonomi Percetakan Komersial
Pada skala industri, biro layanan manufaktur aditif memanfaatkan fasilitas pencetakan untuk mencapai skala ekonomi, membeli resin dalam jumlah besar menggunakan wadah 30 liter untuk sistem format besar dengan area cetak melebihi 25 x 25 cm. Skala ini mengurangi biaya per bagian, menjadikan polimerisasi dalam wadah sebagai alternatif yang layak untuk pencetakan injeksi volume rendah.
Namun, operator menekankan bahwa keberhasilan membutuhkan hasil cetak yang sangat konsisten, karena tingkat kegagalan yang tinggi dapat dengan cepat menghapus margin keuntungan. Jika hasil cetak gagal, operator harus menghentikan produksi, menguras dan membersihkan wadah resin, memeriksa lapisan pelepas untuk kotoran, dan mengatur ulang mesin—yang mengakibatkan hilangnya waktu kerja mesin dan pemborosan material.
6. 5 Masalah Teknis Teratas dan Solusi Teknik yang Terpercaya
Analisis forum teknik profesional (seperti Reddit dan Quora) menyoroti lima masalah teknis berulang yang dihadapi oleh operator. Berikut adalah solusi teknik yang disintesis untuk tantangan-tantangan ini.
H3: Q1: Bagaimana cara mencegah retak, pecah, dan perubahan bentuk struktural seiring waktu pada hasil cetakan resin berongga?
Jawaban Singkat: Rancang dua lubang drainase dengan diameter minimal 2,0 mm di ujung yang berlawanan dari model untuk mengalirkan resin cair yang terperangkap, cuci bagian dalam secara menyeluruh dengan IPA baru, dan gunakan mikro-LED UV internal untuk mengeringkan dinding bagian dalam.
Unvented Cavity ---> Trapped Liquid Resin ---> Slow De-polymerization & Gas Build-up ---> Internal Pressure ---> Crack/Rupture
- Penyebabnya: Operator sering kali melubangi bagian-bagian besar dan berdinding tebal di dalam perangkat lunak slicer untuk menghemat resin yang mahal dan mengurangi kegagalan akibat gaya pengelupasan selama pencetakan dari bawah ke atas. Namun, melubangi model tanpa membuat jalur ventilasi yang cukup akan menciptakan ruang interior yang tertutup rapat. Selama pencetakan, resin cair akan terperangkap di dalam ruang ini. Karena sinar UV tidak mudah menembus dinding luar selama proses pasca-pengerasan, cairan yang terperangkap ini terus mengeluarkan gas dan mengalami depolimerisasi yang lambat. Resin yang terperangkap menyerang dinding polimer yang telah mengeras dari dalam, sementara tekanan gas meningkat hingga model pecah atau terbelah di sepanjang garis lapisannya. Selain itu, jika permukaan luar memiliki tekstur yang kasar, permukaan tersebut akan menyusut lebih banyak selama proses pasca-pengerasan daripada dinding interior yang halus, sehingga menciptakan tegangan permukaan yang tidak merata dan pembengkokan bertahap.
- Solusi Teknik yang Berwibawa:
- Konfigurasi Lubang Pembuangan Ganda: Setiap ruang berongga harus memiliki setidaknya dua lubang drainase yang terletak di ujung yang berlawanan dari bagian tersebut untuk mencegah penyumbatan hisap dan memfasilitasi pengurasan resin secara menyeluruh selama pencucian.
- Ukuran Lubang Minimum: Lubang drainase harus memiliki diameter minimum 2,0 mm; lubang yang lebih kecil akan memerangkap resin kental karena tegangan permukaan, sehingga pembilasan kimia menjadi tidak efektif.
- Pembilasan Interior Mekanis: Selama proses pasca-pengolahan, operator harus menyuntikkan IPA bersih langsung ke lubang pembuangan dan mengocok bagian tersebut dengan kuat, mengulangi siklus hingga cairan yang keluar benar-benar jernih.
- Pengeringan UV Interior: Masukkan strip UV-LED fleksibel mini (misalnya, probe pengeringan serat optik atau mikro-LED khusus) melalui lubang drainase untuk memadatkan dinding bagian dalam sepenuhnya, menetralkan monomer yang tidak bereaksi dan menstabilkan tegangan internal.
- Ketebalan Dinding yang Dioptimalkan: Pertahankan ketebalan dinding minimum sebesar $1,8\text{ mm hingga }3,0\text{ mm}$ untuk bagian berongga agar tahan terhadap penyusutan pengeringan diferensial.
H3: Q2: Apa pengaturan ventilasi laboratorium yang paling efektif untuk mengendalikan emisi VOC beracun dan bau bahan kimia?
Jawaban Singkat: Tempatkan printer dan stasiun cuci di dalam ruang tertutup bertekanan negatif, dan buang gas buang langsung ke luar menggunakan kipas saluran aktif yang diposisikan dekat dengan titik keluar eksterior.
Resin Vat/Wash Station ---> VOC/Monomer Release ---> Passive Carbon Masking (Ineffective) ---> Inhalation Risk
                                                ---> Negative Pressure Hood ---> Active Venting Out (Safe)
- Penyebabnya: Fotopolimer cair melepaskan senyawa organik volatil—seperti monomer akrilat dan fotoinisiator—baik selama penyimpanan maupun paparan sinar UV. Meskipun kadar VOC pada filamen PLA atau PETG relatif rendah, resin cair bertindak sebagai sensitizer kimia yang konstan; inhalasi berulang dapat menyebabkan alergi pernapasan permanen. Selain itu, filter karbon standar untuk meja kerja atau pembersih udara HEPA sangat tidak efektif. Filter karbon pasif hanya menangkap molekul terbesar penyebab bau, menutupi baunya sementara memungkinkan VOC yang lebih ringan dan beracun untuk kembali ke ruangan.
- Solusi Teknik yang Berwibawa:
- Ruang Tertutup Bertekanan Negatif: Printer dan stasiun pencucian harus ditempatkan di dalam ruang tertutup rapat (seperti tenda budidaya industri atau sungkup asap laboratorium) yang dijaga di bawah tekanan negatif terus menerus.
- Ekstraksi Inline Aktif: Ruang tertutup harus berventilasi langsung ke bagian luar bangunan menggunakan saluran tertutup dan kipas buang inline aliran udara tinggi. Kipas harus diposisikan dekat dengan jendela/titik keluar pembuangan, bukan di dekat ruang tertutup, untuk memastikan bahwa kebocoran saluran akan menarik udara segar masuk dan bukan mendorong udara beracun keluar ke dalam ruangan.
- Pengelolaan Udara Tata Rias: Sistem pembuangan aktif memerlukan jalur masuk udara khusus untuk memasok udara segar, menciptakan aliran udara satu arah yang stabil yang mencegah asap kembali masuk ke ruang hunian atau perkantoran.
- Isolasi Limbah Konsumsi: Handuk kertas bekas, sarung tangan, dan hasil cetakan yang gagal harus segera dimasukkan ke dalam wadah limbah berbahaya yang tertutup rapat dan dikeringkan di bawah sinar UV sebelum dibuang secara permanen.
H3: Q3: Mengapa hasil cetakan gagal menempel pada pelat cetak atau menempel secara permanen pada lapisan film pelepas (FEP/nFEP/ACF)?
Jawaban Singkat: Tingkatkan waktu pemaparan lapisan bawah menjadi 10-15 kali lipat dari biasanya, miringkan model pada sudut 30-45 derajat untuk mengurangi area cetak penampang, dan pastikan semua lembaran plastik pelindung dilepas dari film FEP baru.
FEP Film Suction Force ---> Exceeds Support Tensile Strength ---> Part Separates and Adheres to Vat Floor
- Penyebabnya: Pencetakan bottom-up bergantung pada keseimbangan adhesi: lapisan resin yang telah mengeras harus melekat kuat pada pelat cetak logam (atau lapisan sebelumnya) dan mudah terlepas dari film FEP. Jika waktu paparan dasar terlalu singkat, lapisan pertama gagal menempel pada pelat cetak dan tetap menempel pada dasar wadah. Sebaliknya, pencetakan penampang besar yang tidak miring menciptakan gaya hisap yang signifikan (penguncian hisap) selama langkah pengelupasan. Gaya ini dapat menarik lapisan yang telah mengeras dari penyangganya, mengubah bentuk bagian tersebut, atau merobek film FEP. Selain itu, operator sering membuat kesalahan dengan tidak mengupas film plastik pelindung tipis dari kedua sisi liner FEP pengganti baru sebelum pemasangan, yang mengakibatkan transmisi cahaya UV terganggu dan kegagalan pencetakan langsung.
- Solusi Teknik yang Berwibawa:
- Cara Melepaskan Lapisan Pelindung Ganda: Saat melakukan penggantian FEP/nFEP, lepaskan lembaran pelindung dari kedua sisi film dengan hati-hati. Periksa arah pemasangan jika ditentukan oleh produsen.
- Periksa Ketegangan dan Ketinggian: Rentangkan film secara merata di seluruh bingkai wadah menggunakan dimensi pengatur jarak yang ditentukan oleh produsen untuk memastikan resonansi akustik dan pemulihan elastis yang tepat.
- Mengurangi Luas Penampang Permukaan: Model sudut pada alat pemotong (biasanya pada sudut 30 hingga 45 derajat di sepanjang beberapa sumbu) untuk meminimalkan luas permukaan yang mengeras per lapisan, sehingga mengurangi gaya pengelupasan.
- Optimalkan Profil Eksposur: Tingkatkan waktu pemaparan lapisan bawah (seringkali 10 hingga 15 kali waktu pemaparan lapisan normal, misalnya 30 hingga 80 detik) untuk memastikan resin terikat secara kimiawi pada pelat cetak logam. Menggosok ringan pelat cetak logam dengan amplas grit 400 juga dapat membantu meningkatkan daya rekat mekanis.
- Terapkan Waktu Istirahat (Penundaan Pemadaman Lampu): Atur waktu istirahat 1 detik sebelum pengerasan dan waktu istirahat 3 detik setelah penarikan. Ini memungkinkan resin cair untuk sepenuhnya mengendap dan mendingin sebelum terpapar, memastikan pembentukan lapisan yang stabil.
- Hindari Penggunaan Alat Pengikis Mekanis: Jangan pernah menyentuh bagian dalam film FEP dengan pengikis plastik atau logam. Untuk menghilangkan bagian yang gagal mengering, gunakan fungsi “pembersihan wadah” bawaan printer, yang akan memperlihatkan seluruh lapisan resin bagian bawah. Anda kemudian dapat mengupas lembaran yang sudah mengering sebagai satu bagian dengan mengangkat sudut penyangga yang dapat dilepas.
H3: Q4: Mengapa fluktuasi suhu di ruang kerja memicu kegagalan pencetakan, dan bagaimana kita mengelola viskositas resin?
Jawaban Singkat: Hangatkan wadah/botol resin hingga setidaknya 75°F (24°C) sebelum mencetak, dan gunakan pemanas wadah bawaan atau pemanas ruang untuk menjaga agar resin mengalir dengan lancar.
Ambient Temp Drops (<65°F / 18°C) ---> Resin Viscosity Increases ---> Slow Flow Under Build Plate ---> Incomplete Curing & Delamination
- Penyebabnya: Fotopolimerisasi adalah reaksi kimia eksotermik yang sangat bergantung pada suhu. Reaktivitas kimia resin standar dan rekayasa dioptimalkan untuk terjadi dalam rentang suhu sempit $70^\circ\text{F hingga }85^\circ\text{F}$ ($21^\circ\text{C hingga }29^\circ\text{C}$). Ketika suhu turun di bawah $65^\circ\text{F}$ ($18^\circ\text{C}$), viskositas resin cair meningkat secara signifikan. Resin yang sangat kental ini mengalir jauh lebih lambat, mencegahnya merata dan mengisi celah di bawah platform pembuatan sebelum siklus pemaparan berikutnya dimulai. Hal ini menyebabkan pengerasan yang tidak sempurna, adhesi lapisan yang buruk, dan akhirnya delaminasi struktural.
- Solusi Teknik yang Berwibawa:
- Pemanas Bak/Ruang Terintegrasi: Untuk operasi industri, gunakan printer dengan elemen pemanas wadah terintegrasi yang dikendalikan perangkat lunak. Untuk pengaturan kelas desktop di iklim dingin, pasang pemanas PTC mini di dalam wadah printer.
- Protokol Pemanasan Awal: Sebelum memulai pencetakan, pastikan botol atau wadah resin dipanaskan hingga setidaknya 75°F (24°C). Resin cair harus dikocok dan diaduk secara menyeluruh untuk mendistribusikan panas dan pigmen yang mengendap secara merata.
- Selubung Isolasi Termal: Tempatkan stasiun pencetakan di dalam ruang tertutup berinsulasi (seperti tenda pertumbuhan termal) yang dilengkapi dengan pemanas ruangan kecil yang dikontrol secara termostatik untuk menjaga iklim mikro yang stabil selama seluruh siklus pencetakan.
H3: Q5: Bagaimana cara kita mengkalibrasi waktu pemaparan dan perataan pelat cetak lapisan pertama?
Jawaban Singkat: Ratakan pelat cetak menggunakan templat kertas A4 standar dengan tekanan ke bawah yang merata, dan jalankan rangkaian cetak kalibrasi yang saling terkait untuk menemukan waktu pemaparan yang tepat untuk resin spesifik Anda.
Exposure Level:
[Under-Exposed]  ---> Thin features, poor layer adhesion, print separates.
[Optimal Curing] ---> Dimensions match CAD, crisp feature detail, reliable strength.
[Over-Exposed]   ---> Bloated features, tight tolerances bind, brittle parts.
- Penyebabnya: Resin bening mengering lebih cepat karena cahaya lebih mudah menembusnya, sedangkan resin rekayasa yang berpigmen atau sangat terisi membutuhkan lebih banyak energi UV untuk memulai pengikatan silang. Paparan berlebihan menyebabkan blooming dan bagian yang terlalu besar, sementara paparan kurang menghasilkan fitur yang tipis dan lemah secara struktural yang gagal menopang beratnya sendiri. Lebih lanjut, jika pelat cetak tidak sejajar dengan layar pada tingkat mikroskopis, paparan akan tidak merata di seluruh platform, yang menyebabkan kegagalan pencetakan lokal.
- Solusi Teknik yang Berwibawa:
- Pengukuran Level Mekanis dengan Templat Kertas: Ratakan pelat cetak menggunakan selembar kertas A4 tipis dan rata, bukan templat karton tebal yang disediakan oleh produsen. Kencangkan sekrup perata dengan kuat sambil memberikan tekanan ke bawah yang merata pada pelat untuk memastikan celah minimal dan sejajar di seluruh layar LCD.
- Jalankan Tes Kalibrasi Standar: Cetaklah susunan uji eksposur standar (seperti “Kotak Kalibrasi” atau matriks eksposur serupa). Tes ini menampilkan bagian-bagian yang saling terkait dengan ketebalan tertentu (misalnya, kotak 4 mm, 6 mm, dan 8 mm) yang seharusnya mudah digeser bersama. Jika terlalu longgar, hasil cetakan kurang terekspos; jika macet atau membutuhkan tenaga untuk dipasang, hasil cetakan terlalu terekspos.
- Optimalkan Parameter Irisan dan Kecepatan: Hindari pemotongan pada resolusi ekstrem (seperti 0,03 mm) kecuali untuk mencetak model dengan detail tinggi. Tinggi lapisan 0,05 mm hingga 0,1 mm menyeimbangkan kualitas, kecepatan, dan tingkat keberhasilan. Untuk resin rekayasa, kurangi kecepatan pengangkatan hingga 30 mm/menit untuk meminimalkan tekanan mekanis pada lapisan yang baru mengeras.
7. Pengadaan B2B Strategis dan Evaluasi Model Bisnis
Bagi klien perusahaan yang mengintegrasikan polimerisasi bejana ke dalam alur kerja produksi mereka, keputusan pengadaan melampaui sekadar biaya printer dan resolusi lapisan.
                         [B2B Procurement Evaluation]
                                      |
         -----------------------------------------------------------
        |                                                           |
[Direct CapEx Purchase]                                   [Subscription Service Plan]
  * Standard ownership.                                     * Zero obsolescence risk.
  * User-managed maintenance.                              * Turnkey hardware replacement.
  * Flexible third-party materials.                        * Predictable monthly costs.
  * Best for standard R&D.                                  * Best for nonstop production.
7.1 Strategi Akuisisi Perangkat Keras
- Pembelian CapEx Langsung: Platform seperti Formlabs menawarkan titik masuk berbiaya rendah tetapi membawa risiko perawatan mandiri. Dalam lingkungan produksi berkelanjutan, waktu henti perangkat keras dapat menyebabkan hilangnya hari kerja dan keterlambatan pengiriman. Jika mengejar kepemilikan CapEx, operator harus menganggarkan untuk suku cadang, lapisan pelepas habis pakai, dan tenaga kerja perawatan khusus.
- Model Layanan Berlangganan: Perjanjian berlangganan, seperti program kedokteran gigi dan industri Carbons, menghilangkan risiko keusangan perangkat keras dengan secara otomatis memperbarui mesin dan perangkat lunak seiring dengan peningkatan teknologi. Selain itu, paket layanan lengkap sering kali menjamin penggantian perangkat keras dalam waktu 24 hingga 48 jam, melindungi fasilitas dari penghentian produksi yang tidak terduga.
7.2 Kualitas Produksi dan Integrasi FMEA
Operasi B2B harus memasukkan keandalan printer ke dalam Analisis Mode Kegagalan dan Dampak (FMEA) mereka.
Sebuah studi laboratorium pihak ketiga independen yang mengevaluasi keandalan printer mengukur Formlabs Form 4 mencapai 98,7%. tingkat keberhasilan pencetakan pada hasil cetakannya, dibandingkan dengan printer benchmark pesaing yang gagal sebesar $13,8%. ke 25,3% dari waktu.
Dalam lingkungan produksi dengan throughput tinggi, tingkat kegagalan 25% berarti bahwa satu dari empat hasil cetakan harus dibuang, yang secara langsung meningkatkan biaya komponen dan biaya tenaga kerja. Memilih platform dengan akurasi dimensi tinggi, diagnostik otomatis, dan pengaturan material yang tervalidasi sangat penting untuk mempertahankan tingkat hasil yang konsisten dan OEE (Overall Equipment Effectiveness) yang tinggi.
8. Ringkasan Strategis
Bagi produsen skala besar yang ingin mengintegrasikan polimerisasi bejana, jalan menuju profitabilitas terletak pada keseimbangan antara kimia fisik dan ketelitian operasional. Dengan merekayasa alur kerja pasca-pemrosesan dengan sistem pencucian sentrifugal otomatis, menahan uap yang mudah menguap melalui ekstraksi tekanan negatif, dan mengadopsi ekosistem perangkat keras yang andal di bawah model amortisasi yang dioptimalkan, organisasi dapat sepenuhnya mewujudkan kekuatan produksi digital.
Untuk membahas cara mengintegrasikan sistem MSLA/LFD atau Carbon DLS dengan keandalan tinggi ke dalam alur kerja manufaktur spesifik Anda, hubungi kami di Forgecise Hari ini.