

















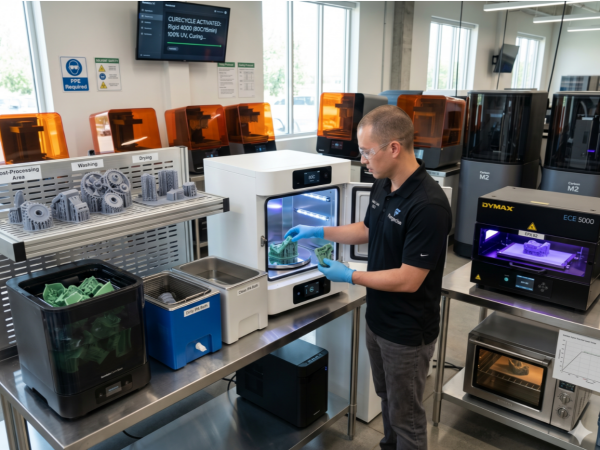
Por Felix Lee, director ejecutivo de Forgecise
Publicado: 25 de mayo de 2026
Biografía del autor: Felix Lee es el director ejecutivo de ForgeciseEspecializada en flujos de trabajo de fabricación aditiva, optimización de procesos B2B y estándares de postprocesamiento industrial para fotopolímeros de grado de ingeniería.
Si visita cualquier planta de fabricación aditiva profesional hoy en día, notará que las tecnologías de fotopolimerización en cuba, como la estereolitografía (SLA), el procesamiento digital de luz (DLP) y la impresión de pantallas de cristal líquido (LCD), han ido mucho más allá del simple prototipado. Las utilizamos para la producción de piezas finales.
Pero constantemente escucho una pregunta específica de los operadores que intentan cumplir con estrictas tolerancias de ingeniería: ¿Cuánto tiempo tarda en curarse la resina para impresiones? ¿Para obtener el máximo rendimiento?
Cuando una pieza sale de la impresora en su estado inicial, permanece solo parcialmente polimerizada. Contiene monómeros, oligómeros y fotoiniciadores sin reaccionar, atrapados en una matriz polimérica semisólida. El postcurado es el paso final indispensable. Es necesario para maximizar la densidad de reticulación, lo que garantiza las propiedades mecánicas, térmicas y de resistencia química óptimas del material.
Esta guía desglosa los mecanismos químicos, enumera los parámetros oficiales del fabricante para los principales sistemas de resinas industriales y ofrece soluciones claras para los desafíos de ingeniería con los que veo que se encuentran los operadores a diario.
1. La química detrás del postcurado: ¿Qué sucede realmente?
Para determinar el tiempo de curado de las impresiones de resina, debemos analizar su composición química. Una pieza fotopolimerizada obtiene sus propiedades mecánicas directamente de su densidad de reticulación. Cuando la luz ultravioleta incide sobre la resina líquida durante la impresión, solidifica el material. Sin embargo, el impedimento estérico y la vitrificación limitan la cantidad de material que se convierte realmente.
Cinética de polimerización y calor convectivo
El uso exclusivo de luz ultravioleta a menudo no es suficiente para lograr el efecto deseado en resinas de ingeniería de alto rendimiento. A medida que la red polimérica se compacta, los grupos funcionales que no han reaccionado dejan de moverse con facilidad, lo que detiene el proceso de polimerización.
Expresamos la fracción de conversión del doble enlace de esta manera:
Aquí, representa la concentración inicial de enlaces dobles del monómero, y representa la concentración restante después del tiempo de curado.
Al introducir calor por convección, se introduce energía térmica en la red polimérica. Esto eleva la temperatura hasta cerca o por encima de la temperatura de transición vítrea ( ). Este cambio térmico aumenta la movilidad de los segmentos de cadena, algo que se representa mediante el Análisis Mecánico Dinámico (DMA) como la transición alfa ( ).
La relación del módulo de almacenamiento:
Controla la rigidez de la red polimérica a medida que se produce la reticulación. Este movimiento molecular permite que los grupos reactivos restantes se encuentren, completando así la reticulación.
Representamos esta velocidad de reacción dependiente de la temperatura utilizando la ecuación de cinética de conversión de Arrhenius:
Donde es el factor preexponencial, es la energía de activación, es la constante universal de los gases, es la temperatura absoluta y es el orden de reacción. Esto demuestra por qué elevar la temperatura acelera directamente la velocidad de polimerización.
Sistemas de doble curado y reticulación térmica
Las resinas industriales de alta gama, como las que fabrica Carbon, utilizan una química de doble curado. El curado primario se basa en la fotopolimerización activada por UV para fijar la geometría (el estado verde). El curado secundario se lleva a cabo en un horno de convección. Este proceso de horneado desencadena una química térmica independiente (como las reacciones del poliuretano o el epoxi) para alcanzar la resistencia de grado de ingeniería. Para un material como el EPX 82, se debe realizar un curado térmico de 12,5 horas con un aumento gradual de hasta .
Corrección de la precisión dimensional y la contracción diferencial
Al hornear piezas en estado crudo, estas se contraen. El calor evapora los diluyentes residuales y fuerza una mayor polimerización. Las paredes más delgadas pierden masa y se contraen más rápido que las paredes más gruesas, lo que provoca una contracción diferencial y deformaciones.
Realizar un postcurado UV preliminar con sistemas de inundación de alta intensidad, como un Dymax ECE 5000 o un PCU90, antes de hornear las piezas, tiene tres efectos específicos:
- Conversión de monómeros: Convierte rápidamente los monómeros que no han reaccionado en estado verde, fijándolos químicamente para reducir la pérdida de masa durante el horneado.
- Elevación de la fuerza verde: Aumenta el módulo de almacenamiento verde y . Esto permite que las piezas con voladizos sin soporte resistan el pandeo gravitacional incluso en hornos que alcanzan .
- Mitigación de la deformación: Reduce la contracción diferencial en un , dependiendo de la resina, y recorta la deformación por tensión interna de impresión hasta en un .
Tabla 1: Optimización de la contracción y la precisión mediante postcurado UV preliminar
| Sistema de resina | Configuración de la unidad de curado | Métrica de geometría dimensional | Contracción sin tratamiento | Contracción tratada | Reducción de la contracción relativa |
| EPX 82 | Cámara de curado PCU90 | muro | Reducción | ||
| EPX 82 | Cámara de curado PCU90 | muro | Reducción | ||
| EPX 82 | Unidad de inundación Dymax | muro | Reducción | ||
| EPX 82 | Unidad de inundación Dymax | muro | Reducción | ||
| RPU 130 | Unidad de inundación Dymax | muro | Reducción | ||
| RPU 130 | Unidad de inundación Dymax | muro | Reducción |
2. Directrices del fabricante: Parámetros de curado específicos del material
No se pueden adivinar estos números. Para obtener las propiedades físicas y las tolerancias dimensionales correctas, es necesario adaptar el proceso con precisión a la composición química de la resina, la geometría de la pieza y el equipo de curado.
Tabla 2: Parámetros de curado para resinas profesionales e industriales
| Familia de materiales | Versión de resina | Duración del curado UV | Temperatura de la cámara | Longitud de onda UV | Objetivo mecánico clave / Notas especiales |
| Estándar de Formlabs | Gris, negro, blanco, color | 30 – 60 minutos | 60 minutos maximizan el módulo de Young. | ||
| Formlabs V5 | V5 negro, V5 transparente | 5 – 15 minutos | Temperatura ambiente / | 5 minutos a temperatura ambiente preservan la máxima precisión dimensional. | |
| Formlabs Rígido | Rígido 4000 | 15 minutos | Aumenta el módulo elástico en ; evite el curado excesivo. | ||
| Ingeniería de Formlabs | Borrador, Borrador V2 | 5 minutos | Temperatura ambiente / | Utilice temperatura ambiente para la elongación; para la resistencia a la tracción. | |
| Especialidades de Formlabs | Resina de alúmina 4N | Depende del equipo | Ninguno (Secado al aire) | Se agrieta al exponerse al agua/IPA; utilice la solución de limpieza para cerámica. | |
| Formlabs Elastomérico | Resina de silicona 40A | Depende del equipo | Temperatura ambiente | Debe lavarse con IPA + acetato de n-butilo. | |
| Cera Formlabs | Cera fundible, Cera 40 | 0 – 30 minutos | Temperatura ambiente | Sin rayos UV (Cera V1) | No calentar; la exposición al calor provoca que la cera se derrita. |
| BASF Ultracur3D | Rígido RG 3280 Blanco | Depende del equipo | Temperatura ambiente | El horneado posterior durante 3 horas mejora el HDT y la blancura. | |
| BASF Ultracur3D | Resistente ST 80 | Depende del equipo | Temperatura ambiente | Es necesario un secado meticuloso de 30 minutos después del lavado. | |
| BASF Ultracur3D | EL flexible 60 | Temperatura ambiente | Las capas impresas necesitan densidades de potencia específicas (). | ||
| Loctite Industrial | IND405 BK | Depende de la configuración | Temperatura ambiente | Alta elongación; condición a , HR. | |
| Loctite Medical | MED3394 (Esterilizable) | Depende de la configuración | Temperatura ambiente | @ | Biocompatible (ISO 10993/USP Clase VI). |
| Elastómero Loctite | IND475 WH | Depende del equipo | Sumergido en agua | Amplio espectro | Sumergir en un recipiente con agua transparente; aplicar un desmoldante. |
| Concepto Loctite | PRO9317 CL | Depende del equipo | Temperatura ambiente | LED / Amplio espectro | Partes translúcidas; su baja absorción de agua evita la neblina. |
| Loctite Tough | PRO476 BK | Depende del equipo | Temperatura ambiente | LED / Amplio espectro | Alta tenacidad, HDT moderada (). |
Necesidades de materiales especializados
Seguir los procedimientos estándar para materiales especiales arruinará tus impresiones. Los elastómeros como Formlabs Silicone 40A requieren lavados químicos específicos. Las fórmulas cerámicas técnicas como Alumina 4N sufrirán microfisuras si se exponen a pequeñas cantidades de agua o alcohol durante la limpieza.
Si imprime resinas biocompatibles para uso dental o médico, debe seguir al pie de la letra el flujo de trabajo validado por el fabricante (impresión, lavado, secado y postcurado). Cualquier desviación implica que las piezas no cumplirán con las normas de seguridad de la FDA e ISO.
3. Postcurado de componentes: Cámaras profesionales frente a curado a temperatura ambiente
En las operaciones B2B, no se puede depender de fuentes de luz ultravioleta impredecibles como la luz solar directa. El clima fluctúa, las longitudes de onda varían y los operarios deben girar las piezas manualmente. El curado estándar requiere una cobertura de luz uniforme, un control preciso de la temperatura y una coincidencia exacta de la longitud de onda. La luz solar tarda entre 2 y 10 horas, dependiendo del grosor de las piezas.
Las cajas de curado caseras económicas suelen incluir tiras LED UV básicas que carecen de regulación de temperatura. Esto provoca constantemente conversiones de núcleo incompletas y geometrías deformadas.
Las estaciones de curado profesionales combinan calentadores de alta capacidad con matrices de LED multidireccionales. Este equipo garantiza un rendimiento mecánico uniforme, reduciendo los tiempos de procesamiento de miniaturas a 1-2 minutos y de prototipos complejos a 5-15 minutos.
Tabla 3: Comparación técnica de unidades de curado profesionales
| Especificación técnica | Formlabs Form Cure (2.ª generación) | Formlabs Form Cure L | Wicked Engineering CUREbox |
| Salida de longitud de onda | (Matriz de 48 LED) | (Módulos de 45 LED) | Mixto y (simultáneo) |
| Potencia de irradiancia UV | Matriz multidireccional de alta potencia | producción | |
| Tamaño de la cámara | () | ||
| Rango de temperatura máximo | rango | ||
| Rotación del plato giratorio | Plataforma giratoria estándar | Escenario reflectante giratorio | Estático (utiliza paneles reflectantes difusos) |
| Elementos calefactores | Convectivo (alcanza en 60s) | Elementos convectivos duales | calor convectivo interno estándar |
| Precio de lista unitario |
4. Seguridad operativa y flujos de trabajo de lavado
El sistema de lavado de dos baños
Lavar las piezas con disolventes saturados deja residuos de resina sin curar en las impresiones, lo que arruina el acabado superficial. Al reutilizar el disolvente, la resina disuelta se acumula. Al sacar una pieza de este baño, queda una película muy diluida sobre ella. Cuando esta película entra en contacto con la cámara UV, se cura formando una capa brillante, pegajosa e irregular.
Esto se evita utilizando un sistema de dos baños:
- Baño principal «sucio»: Elimina la mayor parte de la resina sin curar.
- Baño secundario «limpio»: Utiliza disolvente fresco de alta pureza (IPA o TPM) para eliminar los residuos restantes.
El uso de estaciones de lavado automatizadas (como la Form Wash L) controla la agitación y evita el remojo excesivo.
[ Green Part from Printer ]
│
▼
┌───────────────────────┐
│ Lavado primario «sucio» │ <── (Elimina aproximadamente el 90% de la resina a granel)
└───────────┬───────────┘
│
▼
┌───────────────────────┐
│ Lavado secundario «Limpio»│ <── (Disolvente nuevo; elimina la película)
└───────────┬───────────┘
│
▼
┌───────────────────────┐
│ Secado al aire completo │ <── (Obligatorio; previene grietas)
└───────────┬───────────┘
│
▼
┌───────────────────────┐
│ Curado UV + térmico │ <── (Logra los acabados mecánicos finales)
└───────────────────────┘
También es importante asegurarse de que las piezas estén completamente secas antes del curado UV. Si el disolvente permanece en la pieza durante la exposición a la luz UV, se producirán microfisuras, una opacidad superficial severa y puntos débiles. Deje secar las piezas al aire sobre una rejilla durante al menos 30 a 60 minutos, o utilice aire comprimido limpio.
Inmersión en agua para la inhibición del oxígeno
Si imprimes con resinas flexibles o elastoméricas (como Loctite IND475 o Formlabs Elastic), el curado al aire libre deja una superficie pegajosa. Esto ocurre porque el oxígeno atmosférico reacciona con los radicales fotogenerados en la capa superficial, lo que interrumpe prematuramente la reacción en cadena de polimerización.
Los operarios industriales sumergen las piezas elastoméricas lavadas y secas en un recipiente transparente lleno de agua (de vidrio o acrílico) antes de colocarlas en la cámara UV. El agua bloquea el oxígeno. Para materiales resistentes como el IND475, recomiendo aplicar una fina capa de desmoldante a las piezas antes de sumergirlas en el agua.
Equipos de protección individual y seguridad en el taller
Las resinas líquidas provocan irritación cutánea, dermatitis de contacto, quemaduras químicas y alergias respiratorias. Los disolventes como el IPA son altamente inflamables y producen vapores irritantes. Se necesitan normas estrictas:
- EPI: Utilice guantes gruesos de nitrilo (el látex es químicamente incompatible), gafas de seguridad para evitar que salten las partículas de resina y respiradores para vapores orgánicos.
- Ventilación: Utilice habitaciones bien ventiladas o campanas extractoras.
- Desecho: Exponga todos los residuos contaminados (toallas de papel, guantes) a la luz ultravioleta para curar la resina líquida antes de desecharlos. Entregue el disolvente saturado a servicios profesionales de gestión de residuos químicos.
5. Preguntas frecuentes: Solución de los principales problemas de postcurado
Aquí están las respuestas técnicas específicas a los cinco problemas más comunes que veo que los operadores plantean en línea.
P1: ¿Puedo sobrecurar mi impresión de resina si la dejo demasiado tiempo en la cámara UV?
Respuesta: Sí, pero no de la forma en que podrías pensar. Un mayor tiempo no aumentará la reticulación, pero la exposición prolongada al calor y a los rayos UV provocará una grave degradación fotooxidativa.
La explicación: La fotopolimerización actúa como una curva asintótica. Bajo luz estándar, la polimerización alcanza su máximo en 15 a 30 minutos. Un mayor tiempo de UV no significa una mayor reticulación. En cambio, ataca la cadena principal del polímero. Esto provoca amarilleamiento y reduce la elongación a la rotura (EAB) de las piezas, haciéndolas quebradizas. Por ejemplo, las pruebas de Ameralabs XVN-50 revelan que 1 hora de postcurado alcanza la elongación a la rotura. Después de 4 semanas a la luz solar, se degrada a , mientras que la resistencia a la tracción aumenta ligeramente de a . Este riesgo se reduce aumentando los tiempos de exposición de las capas durante la impresión (por ejemplo, 6 segundos) para construir una matriz en estado verde más resistente.
P2: ¿Por qué mis impresiones curadas todavía huelen a productos químicos tóxicos?
Respuesta: Ese olor proviene de compuestos orgánicos volátiles (COV) atrapados y vapores de monómeros sin reaccionar que se filtran lentamente desde la pieza.
La explicación: Las piezas calentadas liberan COV (compuestos orgánicos volátiles) dentro de la cámara de curado cerrada. Estos vapores quedan atrapados en el aire y se adhieren a la superficie de las piezas. Las piezas gruesas también generan un gradiente de conversión: el exterior se cura completamente, pero el núcleo permanece parcialmente curado, liberando monómeros sin reaccionar con el tiempo. Para solucionar esto, abra la cámara de curado inmediatamente después de que finalice el ciclo. Luego, deje reposar las piezas en un espacio bien ventilado o en una campana extractora durante 24 a 96 horas para que se desgasifiquen. Finalmente, aplique imprimación o pintura para sellar la superficie.
P3: ¿Por qué mis impresiones huecas se agrietan y pierden resina?
Respuesta: Sin orificios de drenaje, la resina líquida y el disolvente de limpieza se quedan atascados en el interior, provocando daños químicos y una acumulación de presión de vapor que acaba por romper la impresión.
La explicación: Este líquido atrapado ataca las paredes internas curadas, mientras que los COV generan presión interna. Para evitarlo, diseñe al menos dos orificios de drenaje opuestos (de diámetro mínimo) en cada parte hueca para romper el vacío. Enjuague el interior activamente con una jeringa llena de IPA fresco hasta que salga completamente transparente. Dado que la luz UV no puede atravesar paredes opacas, debe curar el interior utilizando una sonda UV de fibra óptica o sumergiendo la pieza en agua dentro de la cámara para que la luz rebote en el interior.
P4: ¿Mis impresiones de resina se derretirán o deformarán con el calor intenso?
Respuesta: Depende totalmente de la resina, pero la mayoría de los materiales estándar comienzan a ablandarse alrededor de y probablemente se agrietarán si se calientan rápidamente a .
La explicación: La mayoría de los fotopolímeros estándar y de grado industrial alcanzan su límite máximo de temperatura tras el curado. Si se aplica una temperatura demasiado alta, la extrema diferencia de tensión térmica entre la superficie caliente y el núcleo frío provoca el agrietamiento de la pieza. Cualquier valor superior causa descomposición química, humo tóxico y quemaduras. Si se requiere una alta resistencia al calor, es necesario aplicar un programa de postcurado térmico lento y en varias etapas (como el programa EPX 82 de Carbon) para aumentar de forma segura la temperatura de deflexión térmica.
P5: ¿Cuál es el mejor momento para retirar las estructuras de soporte?
Respuesta: Con muy pocas excepciones, conviene retirar los soportes mientras la pieza aún se encuentra en estado «verde», antes del curado UV final.
La explicación: La red polimérica en estado verde permanece dúctil, dejando los puntos de contacto de soporte blandos. Esto permite cortar las puntas limpiamente, evitando hendiduras o microfracturas en la superficie. Sumergir la pieza en agua caliente durante 1 o 2 minutos las ablanda aún más para facilitar su desprendimiento. Si se espera hasta después del postcurado, el material se reticula completamente y se vuelve quebradizo. Romper los soportes en esa etapa requiere una fuerza considerable, que arranca trozos de la superficie. Solo se deben mantener los soportes durante el curado al hornear geometrías extremadamente delgadas y de alta relación de aspecto que se deformarían sin una sujeción física.
Conclusión
Para determinar con precisión el tiempo de curado de las impresiones de resina, es necesario comprender la química específica del material, seguir los datos y utilizar equipos controlados. Si se ajustan la temperatura y las longitudes de onda UV a la resina específica, se transforman las frágiles impresiones verdes en piezas funcionales de calidad industrial.
¿Qué sistema de curado utilizas en tu taller? Si tienes problemas con algún perfil de resina en particular, házmelo saber en los comentarios.