

















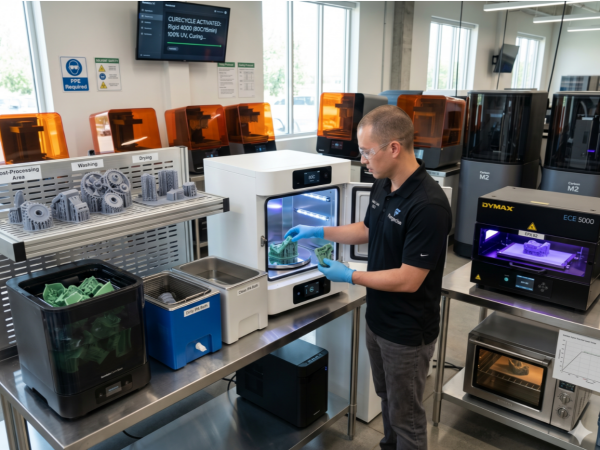
Di Felix Lee, CEO di Forgecise
Pubblicato: 25 maggio 2026
Biografia dell’autore: Felix Lee è l’amministratore delegato di Forgecisespecializzata in flussi di lavoro di produzione additiva, ottimizzazione dei processi B2B e standard di post-elaborazione industriale per fotopolimeri di grado ingegneristico.
Se oggi visitate un qualsiasi reparto di produzione additiva professionale, noterete che le tecnologie di fotopolimerizzazione in vasca, come la stereolitografia (SLA), l’elaborazione digitale della luce (DLP) e la stampa a cristalli liquidi (LCD), si sono evolute ben oltre la semplice prototipazione. Le utilizziamo per la produzione di componenti finali.
Ma sento continuamente una domanda specifica da parte degli operatori che cercano di rispettare tolleranze ingegneristiche ristrette: quanto tempo ci vuole per far indurire le stampe in resina per ottenere le massime prestazioni?
Quando un componente esce dalla stampante allo stato “verde”, rimane solo parzialmente polimerizzato. Contiene monomeri, oligomeri e fotoiniziatori non reagiti intrappolati all’interno di una matrice polimerica semisolida. La post-polimerizzazione rappresenta la fase finale obbligatoria. È necessaria per massimizzare la densità di reticolazione, che a sua volta fissa le proprietà di resistenza meccanica, termica e chimica del materiale.
Questa guida illustra i meccanismi chimici, elenca i parametri ufficiali dei produttori per i principali sistemi di resine industriali e offre soluzioni chiare alle sfide ingegneristiche che gli operatori si trovano ad affrontare quotidianamente.
1. La chimica alla base della post-polimerizzazione: cosa accade realmente
Per capire quanto tempo impiegano le stampe in resina a polimerizzare, dobbiamo analizzare la chimica del processo. Un componente fotopolimerizzato acquisisce le sue proprietà meccaniche direttamente dalla densità di reticolazione. Quando la luce UV colpisce la resina liquida durante il processo di stampa, solidifica il materiale. Tuttavia, l’ingombro sterico e la vetrificazione limitano la quantità di resina che effettivamente si trasforma.
Cinetica di polimerizzazione e calore convettivo
L’utilizzo della sola luce UV spesso non è sufficiente per ottenere risultati ottimali con le resine ingegneristiche ad alte prestazioni. Man mano che la rete polimerica si compatta, i gruppi funzionali non reagiti rimanenti smettono di muoversi facilmente, bloccando il processo di polimerizzazione.
Esprimiamo la frazione di conversione del doppio legame in questo modo:
Qui, rappresenta la concentrazione iniziale dei doppi legami del monomero e rappresenta la concentrazione rimanente dopo il tempo di polimerizzazione .
Quando si introduce calore convettivo, si immette energia termica nella rete polimerica. Ciò innalza la temperatura fino a raggiungere o superare la temperatura di transizione vetrosa (). Questo spostamento termico aumenta la mobilità dei segmenti di catena, un fenomeno mappato tramite analisi meccanica dinamica (DMA) come transizione alfa ().
La relazione del modulo di immagazzinamento:
Controlla la rigidità della rete polimerica durante il processo di reticolazione. Questo movimento molecolare permette ai gruppi reattivi rimanenti di incontrarsi, completando la reticolazione.
Rappresentiamo questa velocità di reazione dipendente dalla temperatura utilizzando l’equazione cinetica di conversione di Arrhenius:
Dove è il fattore pre-esponenziale, è l’energia di attivazione, è la costante universale dei gas, è la temperatura assoluta e è l’ordine di reazione. Ciò dimostra perché l’aumento della temperatura accelera direttamente la velocità di polimerizzazione.
Sistemi a doppia polimerizzazione e reticolazione termica
Le resine industriali di alta gamma, come quelle prodotte da Carbon, utilizzano una doppia polimerizzazione chimica. La polimerizzazione primaria si basa sulla fotopolimerizzazione attivata dai raggi UV per fissare la geometria (lo stato verde). La polimerizzazione secondaria avviene in un forno a convezione. Questo processo di cottura innesca una reazione chimica termica indipendente (come le reazioni del poliuretano o dell’epossidico) per raggiungere la resistenza di livello ingegneristico. Per un materiale come EPX 82, è necessario eseguire una polimerizzazione termica di 12,5 ore con un aumento graduale della temperatura da un massimo di .
Correzione della precisione dimensionale e del ritiro differenziale
Quando si sottopongono a cottura i pezzi allo stato grezzo, questi si restringono. Il calore fa evaporare i diluenti residui e accelera la polimerizzazione. Le pareti più sottili perdono massa e si restringono più rapidamente rispetto a quelle più spesse, causando restringimento e deformazione differenziali.
Eseguire una post-polimerizzazione UV preliminare con sistemi a flusso ad alta intensità, come un Dymax ECE 5000 o un PCU90, prima della cottura dei pezzi, ha tre effetti specifici:
- Conversione del monomero: Converte rapidamente i monomeri non reagiti allo stato verde, bloccandoli chimicamente per ridurre la perdita di massa durante la cottura.
- Elevazione della forza verde: Aumenta il modulo di immagazzinamento verde e . Ciò consente alle parti con sporgenze non supportate di resistere all’abbassamento gravitazionale anche in forni che raggiungono .
- Misure di mitigazione della deformazione: Riduce il ritiro differenziale fino a , a seconda della resina, e riduce la deformazione da stress di stampa interna fino a .
Tabella 1: Ottimizzazione del ritiro e della precisione tramite post-polimerizzazione UV preliminare
| Sistema di resina | Configurazione dell’unità di polimerizzazione | Geometria dimensionale Metrica | Ritiro non trattato | Restringimento trattato | Riduzione relativa del restringimento |
| EPX 82 | Camera di polimerizzazione PCU90 | parete | Riduzione | ||
| EPX 82 | Camera di polimerizzazione PCU90 | parete | Riduzione | ||
| EPX 82 | Unità di allagamento Dymax | parete | Riduzione | ||
| EPX 82 | Unità di allagamento Dymax | parete | Riduzione | ||
| RPU 130 | Unità di allagamento Dymax | parete | Riduzione | ||
| RPU 130 | Unità di allagamento Dymax | parete | Riduzione |
2. Linee guida del produttore: parametri di polimerizzazione specifici per il materiale
Non è possibile indovinare questi valori. Ottenere le proprietà fisiche e le tolleranze dimensionali corrette significa adattare con precisione il processo alla composizione chimica della resina, alla geometria del pezzo e all’attrezzatura di polimerizzazione.
Tabella 2: Parametri di polimerizzazione per resine professionali e industriali
| Famiglia di materiali | Versione in resina | Durata della polimerizzazione UV | Temperatura della camera | lunghezza d’onda UV | Obiettivo meccanico chiave / Note speciali |
| Standard Formlabs | Grigio, Nero, Bianco, Colore | 30 – 60 minuti | 60 minuti massimizzano il modulo di trazione. | ||
| Formlabs V5 | V5 nero, V5 trasparente | 5 – 15 minuti | Temperatura ambiente / | 5 minuti a temperatura ambiente preservano la massima precisione dimensionale. | |
| Formlabs Rigido | Rigid 4000 | 15 minuti | Aumenta il modulo elastico di ; evitare la sovra-polimerizzazione. | ||
| Formlabs Engineering | Bozza, Bozza V2 | 5 minuti | Temperatura ambiente / | Utilizzare la temperatura ambiente per l’allungamento; per la resistenza alla trazione. | |
| Formlabs Specialty | Resina di allumina 4N | Dipendente dall’attrezzatura | Nessuno (asciugatura all’aria) | Si crepa se esposta ad acqua/IPA; utilizzare la soluzione detergente per ceramica. | |
| Formlabs Elastomerico | Resina siliconica 40A | Dipendente dall’attrezzatura | Temperatura ambiente | Deve essere lavato con IPA + n-butil acetato. | |
| Cera Formlabs | Cera colabile, Cera 40 | 0 – 30 minuti | Temperatura ambiente | Senza raggi UV (Cera V1) | Non riscaldare; l’esposizione al calore provoca lo scioglimento della cera. |
| BASF Ultracur3D | RG 3280 Rigido Bianco | Dipendente dall’attrezzatura | Temperatura ambiente | La cottura successiva per 3 ore migliora l’HDT e la bianchezza. | |
| BASF Ultracur3D | Robusto ST 80 | Dipendente dall’attrezzatura | Temperatura ambiente | Dopo il lavaggio è necessaria un’asciugatura meticolosa di 30 minuti. | |
| BASF Ultracur3D | EL flessibile 60 | Temperatura ambiente | Gli strati stampati necessitano di specifiche densità di potenza (). | ||
| Loctite Industrial | IND405 BK | Dipende dalla configurazione | Temperatura ambiente | Elevato allungamento; condizione a , RH. | |
| Loctite Medical | MED3394 (Sterilizzabile) | Dipende dalla configurazione | Temperatura ambiente | @ | Biocompatibile (ISO 10993/USP Classe VI). |
| Loctite Elastomerico | IND475 WH | Dipendente dall’attrezzatura | Sommerso nell’acqua | Ampio spettro | Immergere in un recipiente trasparente pieno d’acqua; applicare un agente distaccante. |
| Concetto Loctite | PRO9317 CL | Dipendente dall’attrezzatura | Temperatura ambiente | LED / Spettro ampio | Parti traslucide; il basso assorbimento d’acqua previene l’appannamento. |
| Loctite Tough | PRO476 BK | Dipendente dall’attrezzatura | Temperatura ambiente | LED / Spettro ampio | Elevata tenacità, HDT moderata (). |
Necessità di materiali specializzati
Seguire le procedure standard per materiali speciali rovinerà le vostre stampe. Gli elastomeri come il silicone Formlabs 40A richiedono lavaggi chimici specifici. Le formule ceramiche tecniche come l’allumina 4N possono subire microfratture se esposte a tracce di acqua o alcol durante la pulizia.
Se si stampano resine biocompatibili per uso dentale o medico, è necessario seguire scrupolosamente il flusso di lavoro convalidato dal produttore (stampa, lavaggio, asciugatura e post-polimerizzazione). Qualsiasi deviazione comporterà il mancato rispetto degli standard di sicurezza FDA e ISO.
3. Post-polimerizzazione dei componenti: camere professionali vs. polimerizzazione a temperatura ambiente
Quando si gestisce un’attività B2B, non ci si può affidare a fonti UV imprevedibili come la luce solare diretta. Le condizioni meteorologiche sono variabili, le lunghezze d’onda cambiano e gli operatori devono ruotare manualmente i pezzi. La polimerizzazione standard richiede una copertura luminosa uniforme, un controllo preciso del calore e una corrispondenza esatta della lunghezza d’onda. L’esposizione alla luce solare richiede dalle 2 alle 10 ore, a seconda dello spessore dei pezzi.
Le scatole di polimerizzazione fai-da-te economiche di solito sono dotate di semplici nastri LED UV privi di regolazione della temperatura. Ho notato che questo porta costantemente a conversioni incomplete del nucleo e geometrie deformate.
Le stazioni di polimerizzazione professionali combinano riscaldatori ad alta capacità con array di LED multidirezionali. Questa apparecchiatura garantisce prestazioni meccaniche costanti, riducendo i tempi di lavorazione per le miniature a 1-2 minuti e per i prototipi complessi a 5-15 minuti.
Tabella 3: Confronto tecnico delle unità di polimerizzazione professionali
| Specifiche tecniche | Formlabs Form Cure (2a generazione) | Formlabs Form Cure L | Wicked Engineering CUREbox |
| Uscita della lunghezza d’onda | (Matrice di 48 LED) | (Moduli da 45 LED) | Misto e (simultaneo) |
| Potenza di irradiazione UV | Array multidirezionale ad alta potenza | produzione | |
| Camera Dimensioni della camera | () | ||
| Intervallo di temperatura massimo | allineare | ||
| Rotazione del piatto girevole | Piattaforma rotante standard | palcoscenico riflettente rotante | Statico (utilizza pannelli riflettenti diffusi) |
| Elementi riscaldanti | Convettivo (raggiunge i 60 gradi) | doppi elementi convettivi | riscaldamento convettivo interno standard |
| Prezzo unitario di listino |
4. Sicurezza operativa e flussi di lavoro di lavaggio
Sistema di lavaggio a due vasche
Lavare i pezzi in solventi saturi lascia residui di resina non polimerizzata sulle stampe, rovinando la finitura superficiale. Riutilizzando il solvente, la resina disciolta si accumula. Estraendo un pezzo da questo bagno, si forma una pellicola molto diluita sulla sua superficie. Quando questa pellicola entra nella camera UV, polimerizza trasformandosi in uno strato lucido, appiccicoso e irregolare.
Questo problema si evita utilizzando un sistema a due vasche:
- Bagno primario “sporco”: Rimuove la maggior parte della resina non polimerizzata.
- Bagno secondario “pulito”: Utilizza un solvente fresco ad elevata purezza (IPA o TPM) per lavare via i residui rimanenti.
L’utilizzo di stazioni di lavaggio automatizzate (come la Form Wash L) controlla l’agitazione e previene l’ammollo eccessivo.
[ Green Part from Printer ]
│
▼
┌────────────────────────┐
│ Lavaggio primario “sporco” │ <── (Rimuove circa il 90% della resina in massa)
└───────────┬───────────┘
│
▼
┌────────────────────────┐
│ Lavaggio secondario “pulito”│ <── (Solvente fresco; rimuove la pellicola)
└───────────┬───────────┘
│
▼
┌────────────────────────┐
│ Asciugatura all’aria completa │ <── (Obbligatorio; previene le crepe)
└───────────┬───────────┘
│
▼
┌────────────────────────┐
│ Polimerizzazione UV + termica │ <── (Raggiunge le caratteristiche meccaniche finali)
└────────────────────────┘
È inoltre necessario assicurarsi che i pezzi siano perfettamente asciutti prima della polimerizzazione UV. Se il solvente rimane a contatto con il pezzo durante l’esposizione ai raggi UV, si possono formare microfratture, un’eccessiva opacità superficiale e punti deboli. Asciugare i pezzi all’aria su un supporto per almeno 30-60 minuti, oppure utilizzare aria compressa pulita.
Immersione in acqua per l’inibizione dell’ossigeno
Se si stampano resine flessibili o elastomeriche (come Loctite IND475 o Formlabs Elastic), la polimerizzazione all’aria aperta lascia una superficie appiccicosa. Ciò accade perché l’ossigeno atmosferico reagisce con i radicali fotogenerati nello strato superficiale, interrompendo prematuramente la reazione a catena di polimerizzazione.
Gli operatori industriali immergono i pezzi elastomerici lavati e asciutti in un contenitore trasparente pieno d’acqua (di vetro o acrilico) prima di inserirli nella camera UV. L’acqua blocca l’ossigeno. Per materiali resistenti come l’IND475, consiglio di applicare un sottile strato di distaccante per stampi sui pezzi prima di immergerli in acqua.
DPI e sicurezza in officina
Le resine liquide causano irritazioni cutanee, dermatiti da contatto, ustioni chimiche e allergie respiratorie. I solventi come l’IPA sono altamente infiammabili e producono vapori nocivi. Sono necessarie regole severe:
- DPI: Indossa guanti spessi in nitrile (il lattice non resiste agli agenti chimici), occhiali di sicurezza per proteggerti da eventuali schegge di resina e respiratori per vapori organici.
- Ventilazione: Utilizzare ambienti ben ventilati o cappe aspiranti.
- Disposizione: Esporre tutti i rifiuti contaminati (carta assorbente, guanti) alla luce UV per polimerizzare la resina liquida prima di gettarli via. Consegnare il solvente saturo a un servizio professionale di smaltimento dei rifiuti chimici.
5. Domande frequenti: Risoluzione dei principali problemi di post-polimerizzazione
Ecco le risposte tecniche specifiche ai cinque problemi più comuni che vedo chiedere online dagli operatori.
D1: Posso polimerizzare eccessivamente la mia stampa in resina se la lascio nella camera UV troppo a lungo?
Risposta: Sì, ma non nel modo in cui potresti pensare. Un tempo maggiore non aumenterà la reticolazione, ma un’esposizione prolungata al calore e ai raggi UV causerà una grave degradazione foto-ossidativa.
La spiegazione: La fotopolimerizzazione segue una curva asintotica. In condizioni di luce standard, la polimerizzazione raggiunge il suo massimo entro 15-30 minuti. Un tempo di esposizione ai raggi UV più lungo non si traduce in una maggiore reticolazione, bensì in un attacco alla catena polimerica. Questo provoca ingiallimento e riduce l’allungamento a rottura (EAB), rendendo il materiale fragile. Ad esempio, i test su Ameralabs XVN-50 rivelano che 1 ora di post-polimerizzazione raggiunge l’allungamento a rottura. Dopo 4 settimane di esposizione alla luce solare, il materiale si degrada fino a , mentre la resistenza alla trazione aumenta leggermente da a . È possibile ridurre questo rischio aumentando i tempi di esposizione degli strati durante la stampa (ad esempio, 6 secondi) per creare una matrice allo stato grezzo più resistente.
D2: Perché le mie stampe, una volta asciugate, emanano ancora un odore di sostanze chimiche tossiche?
Risposta: Quell’odore proviene da composti organici volatili (COV) intrappolati e vapori di monomeri non reagiti che fuoriescono lentamente dal componente.
La spiegazione: I pezzi riscaldati rilasciano VOC (composti organici volatili) all’interno della camera di polimerizzazione chiusa. Questi vapori rimangono intrappolati nell’aria e si depositano nuovamente sulla superficie dei pezzi. I pezzi spessi creano inoltre un gradiente di polimerizzazione: la parte esterna polimerizza completamente, mentre il nucleo rimane parzialmente polimerizzato, rilasciando nel tempo monomeri non reagiti. Per risolvere questo problema, è necessario aprire la camera di polimerizzazione immediatamente dopo la fine del ciclo. Successivamente, lasciare riposare i pezzi in un ambiente ben ventilato o sotto cappa aspirante per 24-96 ore per consentire la degassificazione. Infine, applicare un primer o una vernice per sigillare la superficie.
D3: Perché le mie stampe cave si crepano e perdono resina?
Risposta: Senza fori di drenaggio, la resina liquida e il solvente di pulizia rimangono intrappolati all’interno, causando danni chimici e un accumulo di pressione di vapore che alla fine provoca la rottura della stampa.
La spiegazione: Questo liquido intrappolato attacca le pareti interne polimerizzate, mentre i VOC creano pressione interna. Per evitare ciò, è necessario progettare almeno due fori di drenaggio opposti (diametro minimo) in ogni parte cava per rompere il vuoto. Lavare attivamente l’interno con una siringa piena di IPA fresco fino a quando il liquido che fuoriesce non è completamente limpido. Poiché la luce UV non può attraversare le pareti opache, è necessario polimerizzare l’interno utilizzando una sonda UV a fibra ottica o immergendo il pezzo in acqua all’interno della camera per riflettere la luce all’interno.
D4: Le mie stampe in resina si scioglieranno o si deformeranno ad alte temperature?
Risposta: Dipende interamente dalla resina, ma la maggior parte dei materiali standard inizia ad ammorbidirsi intorno a e probabilmente si creperà se riscaldati rapidamente a .
La spiegazione: La maggior parte dei fotopolimeri standard e di grado ingegneristico raggiunge una temperatura massima dopo la polimerizzazione. Se si procede troppo rapidamente, l’estrema differenza di stress termico tra la superficie calda e il nucleo freddo provoca la rottura del pezzo. Qualsiasi temperatura superiore causa decomposizione chimica, fumi tossici e bruciature. Se è necessaria un’elevata resistenza al calore, è necessario eseguire un programma di post-polimerizzazione termica lento e a più fasi (come il programma Carbons EPX 82) per aumentare in sicurezza la temperatura di deflessione termica.
D5: Qual è il momento migliore per rimuovere le strutture di supporto?
Risposta: Salvo rarissime eccezioni, è necessario rimuovere i supporti mentre il pezzo è ancora allo stato “verde”, prima della polimerizzazione UV finale.
La spiegazione: La rete polimerica allo stato verde rimane duttile, lasciando i punti di contatto dei supporti morbidi. Questo permette di tagliare le punte in modo netto, evitando avvallamenti o microfratture sulla superficie. Immergere il pezzo in acqua calda per 1 o 2 minuti li ammorbidisce ulteriormente, facilitandone il distacco. Se si aspetta fino alla post-polimerizzazione, il materiale diventa completamente reticolato e fragile. Spezzare i supporti in quella fase richiede una forza eccessiva, che strappa pezzi dalla superficie. L’unico caso in cui è necessario mantenere i supporti durante la polimerizzazione è quando si cuociono geometrie estremamente sottili e con elevato rapporto d’aspetto che si deformerebbero senza un supporto fisico che le tenga in posizione.
Riepilogo
Per determinare con precisione il tempo di polimerizzazione delle stampe in resina è necessario comprendere la chimica specifica del materiale, seguire i dati e utilizzare apparecchiature controllate. Abbinando la temperatura e le lunghezze d’onda UV corrette alla resina specifica, è possibile trasformare fragili stampe grezze in componenti funzionali di livello industriale.
Che tipo di sistema di polimerizzazione utilizzate nel vostro stabilimento? Fatemelo sapere nei commenti se avete difficoltà con un profilo di resina specifico.