

















Pengarang: Felix Lee, CEO di Forgecise
Diterbitkan: 26 Mei 2026
Target Audiens: Manajer Armada Manufaktur Aditif, Teknisi Bengkel Perusahaan, Pengadaan B2B
Table of Contents
Ringkasan Eksekutif / Jawaban Singkat: Jika Anda bertanya, “Apakah Anda melepas lapisan film dari pelat printer 3D resin?“Jawabannya sudah pasti” Ya. Anda harus melepaskan lapisan pelindung pengiriman sementara PVC bening atau berwarna biru dari pelat cetak aluminium sebelum kalibrasi. Kegagalan untuk melakukannya sepenuhnya mencegah resin cair membentuk ikatan kimia atau mekanis, menyebabkan kegagalan adhesi langsung. Namun, pengelolaan antarmuka polimer jauh melampaui pelat cetak. Panduan ini menguraikan prosedur operasi standar (SOP) yang tepat yang diperlukan untuk operasi armada B2B untuk mengelola pelindung layar LCD, film pelepas (FEP/PFA/ACF), dan perawatan pencegahan.
Pentingnya Manajemen Antarmuka Polimer dalam Manufaktur Aditif B2B
Untuk armada pencetakan 3D perusahaan dan industri, keberhasilan bergantung pada efisiensi operasional, waktu kerja mesin, dan pengurangan tingkat limbah. Pencetakan 3D berbasis fotopolimer cair—khususnya stereolitografi (SLA), pemrosesan cahaya digital (DLP), dan stereolitografi bertopeng (MSLA)—menawarkan hasil akhir permukaan yang luar biasa, akurasi dimensi yang tinggi, dan kemampuan untuk memproses elastomer kelas teknik dan polimer kaku.
Pencetakan resin dari bawah ke atas memberikan gaya pengelupasan mekanis yang sangat besar dan tuntutan optik yang ketat pada batasan perangkat keras utama. Batasan terpenting di antaranya adalah:
- Antarmuka antara pelat cetak dan resin
- Antarmuka resin-ke-film pelepas
- Antarmuka film pelepas ke masker optik (LCD/LPU)
Banyak kegagalan perangkat keras awal, komponen yang rusak, dan penundaan produksi yang mahal berasal dari kesalahan sederhana: kesalahan pengelolaan lapisan pelindung yang diterapkan di pabrik. Produsen printer resin industri dan desktop secara sistematis menerapkan lapisan pelindung sementara pada berbagai komponen untuk mencegah goresan, penumpukan debu, dan oksidasi selama pengangkutan dan perakitan.
Jika teknisi tidak secara sistematis mengidentifikasi dan menghilangkan lapisan film ini selama proses pembukaan kemasan atau penggantian bahan habis pakai, mereka akan mengubah sifat kimia, optik, dan mekanik printer. Konsekuensinya berkisar dari kegagalan adhesi langsung hingga kerusakan wadah resin, layar LCD yang retak, dan garansi yang batal. Bagi klien bisnis-ke-bisnis (B2B) yang menjalankan lini produksi, standarisasi identifikasi dan penghapusan lapisan film ini melalui Prosedur Operasi Standar (SOP) yang ketat sangat penting untuk menghilangkan kegagalan di awal siklus hidup dan melindungi aset modal bernilai tinggi.
Pemetaan Lengkap Film Pelindung dan Fungsional
Printer MSLA atau SLA kelas industri mengandung beberapa lapisan film polimer. Beberapa di antaranya adalah bahan pengiriman sementara, sementara yang lain merupakan komponen optik fungsional permanen. Membedakan antara film-film ini adalah persyaratan mendasar bagi teknisi operasional.
Diagram Tumpukan Perangkat Keras:
- Pelat Cetak (Aluminium) ->
[X]Lepaskan Film PVC Sementara - (Antarmuka Resin Cair)
- Bak Resin ->
[X]Lepaskan Film Dua Sisi|[ ]Pertahankan FEP/PFA/ACF Permanen - (Transmisi Cahaya UV)
- Layar LCD ->
[X]Lepaskan Film Sementara|[ ]JANGAN Lepaskan Filter Polarizer|[O]Pasang Kaca Tempered
1. Buat Pelat Pelindung Film Pengiriman
Pelat cetak, yang biasanya terbuat dari aluminium yang dianodisasi atau diukir dengan laser, berfungsi sebagai substrat tempat lapisan “pembakaran” awal resin fotopolimer harus melekat dengan kuat. Untuk melindungi permukaan ini dari oksidasi dan abrasi fisik selama pengiriman, produsen melapisi pelat tersebut dengan film pelindung polivinil klorida (PVC) bening atau berwarna biru yang memiliki daya rekat tinggi.
Karena model manual awal seringkali tidak memiliki tab penarik yang menonjol atau peringatan yang jelas pada lapisan khusus ini, operator sering mencoba untuk mengkalibrasi dan mencetak langsung di atas lapisan film. Kesalahan ini sepenuhnya mencegah resin cair membentuk ikatan kimia atau mekanis dengan logam di bawahnya, menyebabkan kegagalan adhesi langsung. Selama siklus pencetakan beberapa jam, paparan sinar UV dan panas lokal dapat menyebabkan film melengkung atau menjebak resin cair di bawahnya. Hal ini menyebabkan terbentuknya blok polimer yang mengeras dan sangat sulit untuk dihilangkan tanpa merusak pelat secara permanen.
2. Pelindung Layar LCD dan Polarizer
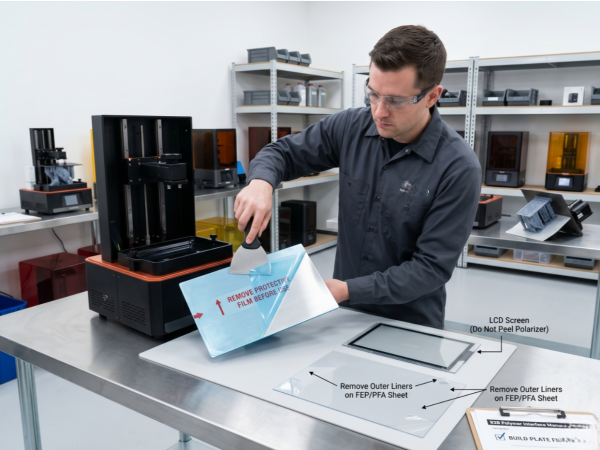
Layar LCD monokrom terletak tepat di bawah wadah resin, berfungsi sebagai masker optik yang membentuk setiap lapisan dengan menghalangi atau meneruskan sinar UV. Saat membuka kemasan, Anda harus melepaskan lapisan film transparan sementara dari layar agar sinar UV dapat menembus tanpa hambatan.
Peringatan Penting: Teknisi harus sangat berhati-hati. Tepat di bawah lapisan film pengiriman sementara ini terdapat filter polarisasi, yang merupakan komponen permanen dan terintegrasi dari susunan LCD. Melepaskan polarizer akan merusak kemampuan layar untuk memblokir sinar UV secara selektif, merusak LCD sepenuhnya dan membatalkan garansi pabrikan. Untuk melindungi susunan layar yang rapuh ini dari tumpahan resin yang tidak disengaja, tusukan, atau kerusakan mekanis akibat kegagalan pencetakan, operator industri harus memasang pelindung layar kaca tempered khusus di atas layar, yang diamankan di bagian tepinya dengan pita penghalang cahaya.
3. Film yang Dirilis: FEP, PFA, dan ACF
Di bagian bawah wadah resin terdapat lapisan film pelepas. Lapisan ini berfungsi sebagai penghalang anti lengket antara resin yang mengeras dan sumber cahaya di bawahnya. Lembaran pengganti film ini merupakan bahan habis pakai yang sangat sensitif. Yang terpenting, lembaran pengganti baru dari FEP (Fluorinated Ethylene Propylene), PFA, atau ACF (Advanced Release Film) dikirim dengan lapisan pelindung ultra tipis dan sangat transparan. kedua belah pihak.
Operator harus mengupas lapisan pelindung ini. sebelum Memasang lapisan pelindung ke rangka wadah. Jika dipasang dengan lapisan pelindung yang masih utuh, lapisan pelindung tersebut akan kekurangan elastisitas yang diperlukan, mengalami distorsi optik yang parah, dan cepat robek di bawah gaya pengelupasan mekanis. Hal ini menyebabkan kebocoran resin besar-besaran langsung ke layar LCD.
Tabel Pemetaan Industri: Film Polimer dan Antarmuka
| Komponen | Jenis Film | Karakteristik Visual | Tujuan Pabrik | Tindakan Wajib | Mode Kegagalan Jika Diabaikan |
| Pelat Cetak | Pelapis Pengiriman Sementara | PVC biru bening atau transparan; terkadang tanpa label. | Mencegah goresan permukaan dan oksidasi selama pengiriman. | Lepaskan sebelum kalibrasi/penyetelan pertama. | Penempelan hasil cetak gagal total; resin hanya mengering di bagian bawah wadah. |
| Layar LCD | Pelapis Pengiriman Sementara | Plastik tipis transparan; seringkali memiliki tab penarik berwarna. | Melindungi kaca layar dari goresan selama proses perakitan. | Lepaskan sebelum memasang wadah resin. | Difusi cahaya, ketidakakuratan pengerasan, dan adhesi ke dasar wadah. |
| Filter Polarisasi LCD | Lapisan Optik Terintegrasi | Film berwarna abu-abu matte atau gelap yang direkatkan langsung ke LCD. | Mempolarisasi cahaya untuk memungkinkan pemblokiran dan pengeringan UV secara selektif. | JANGAN DILEPAS; komponen permanen. | Kerusakan total LCD; paparan sinar UV terus menerus pada seluruh layar; garansi batal. |
| Penggantian FEP/PFA/ACF | Pelapis Pelindung Dua Sisi | Lembaran mikro tipis dan sangat transparan di kedua sisi bahan habis pakai. | Mencegah penumpukan debu dan goresan selama penyimpanan. | Kupas kedua sisinya sebelum memasangnya di bingkai wadah. | Hilangnya tegangan film, distorsi optik yang parah, robekan, dan kebocoran resin secara langsung. |
| Film Pelepas ACF (Terpasang) | Membran Pelepasan Fungsional | Lembaran fluoropolimer lembut, semi-matte; sangat halus. | Berfungsi sebagai alas wadah anti lengket; meminimalkan gaya pengelupasan saat diangkat. | Simpan; ganti hanya jika sudah aus atau bocor. | Kebocoran bejana, degradasi optik, dan kegagalan mekanis mekanisme kemiringan. |
FAQ & Forum Intelligence: Mensintesis Solusi B2B Profesional
Analisis diskusi di berbagai forum manufaktur aditif profesional mengungkapkan kesenjangan yang jelas antara desain kemasan produsen dan standar antarmuka pengguna. Berikut adalah lima masalah utama dan solusi terpercaya untuk operasional armada perusahaan.
Q1: Mengapa lapisan film pada pelat cetak tidak memiliki tab peringatan? (Debat UX vs. Ketelitian)
Jawaban Singkat: Kemasan pabrikan kurang terstandarisasi, sehingga inspeksi fisik wajib oleh operator menjadi persyaratan yang ketat.
Debat: Operator sering mengeluh bahwa meskipun layar LCD dan wadah memiliki tab penarik berkode warna dengan peringatan “Lepaskan Sebelum Digunakan”, film pelat cetak seringkali benar-benar bening, rata, dan tanpa label. Hal ini menyebabkan kalibrasi gagal. Apakah ini kegagalan UX atau kurangnya ketelitian operator?
Solusi yang Berwibawa: Mengandalkan kemasan pabrik yang tidak konsisten merupakan risiko sistemik bagi armada B2B. Manajer pengadaan dan pelatihan harus menerapkan standar yang wajib dan terstandarisasi. Daftar periksa pembukaan kemasan “Sebelum Penerbangan”. Hal ini memerlukan pemeriksaan fisik permukaan pelat cetak dengan alat tepi plastik yang tidak merusak untuk memastikan tidak adanya lapisan film polimer sebelum mesin dioperasikan. (Perangkat keras yang lebih baru, seperti seri Elegoo Saturn 4, telah mulai mencetak grafik peringatan langsung ke film untuk mengatasi masalah ini).
Q2: Bagaimana cara saya melepaskan hasil cetakan yang sangat lengket dari pelat cetak aluminium polos dengan aman?
Jawaban Singkat: Gunakan perubahan suhu ekstrem (seperti pembekuan atau air panas) untuk memutus ikatan, alih-alih menggunakan gaya.
Debat: Ketika hasil cetakan menempel terlalu erat pada logam polos, pengikisan yang agresif dengan spatula baja akan mengakibatkan pelat tergores, permukaan melengkung, atau geometri rusak. Haruskah armada memodifikasi perangkat keras (pelat fleksibel, pengamplasan) atau menyesuaikan perangkat lunak (paparan burn-in)?
Solusi yang Berwibawa: Teknisi harus memanfaatkan perbedaan ekspansi termal. Aluminium memiliki Koefisien Ekspansi Termal (CTE) yang tinggi, yang didefinisikan oleh rumus ekspansi termal linier: $$\Delta L = \alpha L_0 \Delta T$$
Di mana:
- $\Delta L$ adalah perubahan dimensi linier.
- $L_0$ adalah panjang awal.
- $\alpha$ adalah koefisien ekspansi termal (untuk aluminium, $\alpha \approx 23 \times 10^{-6} \text{ K}^{-1}$).
- $\Delta T$ adalah perbedaan suhu.
Karena koefisien ekspansi termal (CTE) aluminium jauh lebih tinggi daripada resin fotopolimer yang telah mengeras, memaparkan rakitan pada perubahan suhu ekstrem akan menimbulkan tegangan geser antarmuka lokal, yang menyebabkan putusnya ikatan perekat. Metode industri non-destruktif terbaik adalah:
- Kejut Kriogenik (Pembekuan): Masukkan seluruh rakitan ke dalam freezer pada suhu -18°C selama 15 hingga 30 menit. Aluminium akan menyusut lebih cepat daripada resin, sehingga model akan terlepas.
- Pelunakan Termal (Panas): Tuangkan air mendidih (sekitar 95°C) ke alasnya, atau gunakan alat pemanas suhu rendah. Ini akan membuat aluminium memuai dan melunakkan jaringan polimer yang terikat silang, sehingga menjadi lentur.
Operator harus menghindari goresan dalam dari spatula baja, karena gerigi tajam dapat menusuk lapisan FEP selama proses homing.
Q3: Apa cara teraman untuk membersihkan sisa-sisa hasil cetakan yang gagal tanpa menyentuh FEP?
Jawaban Singkat: Gunakan fungsi “Pembersihan Bak” untuk mengeringkan lapisan padat dan tarik keluar secara utuh menggunakan tab sudut kertas.
Debat: Pengikisan manual terhadap sisa-sisa yang telah mengering dengan spatula plastik seringkali menggores atau merusak lapisan film pelepas FEP yang halus, menyebabkan keausan dini dan distorsi optik.
Solusi yang Berwibawa: Gunakan metode non-invasif. Metode Ekstraksi Monolitik “Pembersihan Bak” (Pembersihan Tangki).
- Letakkan potongan sisa struktur penyangga yang sudah mengeras, kartu kertas yang dilipat berbentuk L, atau kertas tempel (post-it note) secara mendatar di salah satu sudut wadah, menempel langsung pada FEP.
- Jalankan fungsi paparan UV selama 15 hingga 30 detik untuk mengeringkan lembaran tunggal yang seragam di bagian bawah, mengunci kartu ke dalam matriks.
- Tarik perlahan ke atas pada bagian kartu yang kering. Seluruh lembaran yang telah mengering—beserta semua kotoran yang terjebak—akan terlepas dengan bersih dalam satu bagian, meninggalkan FEP dalam keadaan murni tanpa perlu alat pengikis apa pun.
Q4: Haruskah saya mengganti film rilis saya berdasarkan peringatan jumlah lapisan perangkat lunak?
Jawaban Singkat: Tidak. Penggantian harus didasarkan pada kerusakan fisik yang sebenarnya, seperti kabut tebal, penyok dalam, atau hilangnya ketegangan film.
Debat: Printer kelas atas modern (seperti Elegoo Saturn 4 Ultra atau Mars 5 Ultra) menyarankan penggantian film pada batas tertentu (misalnya, 60.000 lapisan). Apakah ini memerlukan penggantian segera meskipun hasil cetak berhasil?
Solusi yang Berwibawa: Jumlah lapisan firmware adalah heuristik konservatif yang sepenuhnya sewenang-wenang. Film yang dirawat dengan baik dapat menahan 150.000 hingga lebih dari 500.000 lapisan. Manajer armada harus mengabaikan penghitung dan mengevaluasi film berdasarkan metrik visual dan mekanis yang konkret:
- Kekeruhan dan Kabut: Awan tebal dan buram menyebarkan sinar UV, menyebabkan kegagalan akibat kurangnya paparan sinar matahari di area tertentu.
- Deformasi Fisik: Lekukan mikro atau lipatan dalam menyebabkan tekanan mekanis yang tinggi. Jika Anda melihat peregangan atau sobekan mikro, segera ganti film tersebut untuk mencegah kerusakan.
- Ketegangan dan Suara: Lapisan film yang sehat akan memancarkan resonansi yang jernih dan seperti gendang saat diketuk perlahan. Respons yang tumpul dan lemas menunjukkan deformasi plastis (peregangan), yang membutuhkan jarak angkat sumbu Z yang lebih tinggi untuk dilepaskan dan menyebabkan kegagalan penyangga.
Q5: Bagaimana cara membersihkan kebocoran resin pada layar LCD tanpa merusaknya?
Jawaban Singkat: Jangan pernah menggunakan aseton. Rendam resin yang sudah mengeras dengan IPA untuk melunakkannya, lalu selipkan pisau secara perlahan di bawahnya dengan sudut rendah.
Debat: Lapisan pelindung yang tertusuk akan menyebabkan resin bocor ke LCD, yang kemudian mengeras di bawah sinar UV. Operator sering merusak layar menggunakan pisau logam atau pelarut agresif seperti aseton.
Solusi yang Berwibawa: Aseton tidak boleh digunakan sama sekali.; ini langsung melarutkan filter polarisasi, lapisan perekat, dan sasis plastik. Ikuti protokol remediasi industri ini:
- Rendam dan Lunakkan: Letakkan kain mikrofiber yang dilipat atau handuk kertas di atas tumpahan resin yang telah mengering. Basahi dengan Isopropil Alkohol (IPA, ≥95%) atau air panas. Tutup dan biarkan selama 10 hingga 15 menit. Pelarut atau panas akan menembus matriks polimer, menyebabkan matriks tersebut mengembang dan melunak.
- Pengikisan Sudut Rendah: Gunakan pisau cukur plastik baru (atau pisau logam yang dipegang dengan sudut sangat dangkal <10°) dan geser perlahan di bawah resin yang sudah melunak. Resin tersebut akan terkelupas seperti lilin.
- Pembersihan Akhir: Bersihkan layar dengan busa pembersih layar dan kain mikrofiber bersih.
Untuk sepenuhnya menghilangkan mode kegagalan ini, operasi B2B harus memasang pelindung kaca tempered sebagai lapisan pelindung di atas layar LCD.
Kerangka Kerja Pemeliharaan Operasional dan Jaminan Mutu B2B
Untuk operasional B2B, mengandalkan pemecahan masalah reaktif secara ekonomi tidak layak. Meminimalkan waktu henti dan memastikan hasil suku cadang fungsional yang tinggi membutuhkan jadwal pemeliharaan preventif yang terstandarisasi.
Jadwal Pemeliharaan Terstandarisasi untuk Armada MSLA Industri
| Frekuensi | Area Target | Tindakan Pemeliharaan | Kriteria Verifikasi |
| Post-Print / Harian | Pelat Cetak | Singkirkan sisa-sisa model; bersihkan permukaan dengan IPA 95%+. Periksa apakah ada gerigi atau goresan yang dalam. | Pelat cetak harus halus, rata, dan benar-benar bebas dari lapisan resin yang belum mengeras atau gerigi logam. |
| Post-Print / Harian | Bak Resin & Film | Jalankan protokol “Pembersihan Bak” jika terjadi kegagalan pencetakan. Periksa FEP/PFA/ACF untuk melihat adanya lubang di bawah cahaya latar. | Lapisan film pelepas harus bersih, kering di bagian bawah, dan bebas dari lubang atau kekeruhan yang parah. |
| Sehari-hari | Optoelektronik | Bersihkan permukaan kaca/pelindung layar LCD dengan kain mikrofiber dan IPA. | Bebas debu, sidik jari, atau noda resin; transmisi cahaya sempurna. |
| Mingguan | Sensor & Mekanik | Bersihkan dan periksa sakelar batas sumbu Z optik, sensor suhu, dan probe level resin. Lumasi sekrup bola sumbu Z. | Pergerakan sumbu Z yang halus tanpa getaran atau kebisingan; sensor bebas dari kerak resin. |
| Bulanan | Mesin Ringan | Lakukan uji paparan kering (wadah air dilepas) dengan meletakkan selembar kertas kosong di atas LCD untuk memeriksa adanya piksel mati. | Layar LCD menampilkan pola pencahayaan yang seragam; tidak ada bintik gelap atau piksel yang berkedip. |
| Berbasis Ambang Batas | Penggantian FEP/PFA | Ganti lapisan pelindung jika terjadi lipatan yang dalam, sobekan mikro, atau kehilangan tegangan yang parah. | Film yang terpasang harus berbunyi seperti drum (sekitar 150 Hz hingga 250 Hz, tergantung ukuran wadah) dan tidak menunjukkan kebocoran saat diuji dengan air. |
Rekomendasi Strategis untuk Manajemen Armada Perusahaan
Untuk mencapai efisiensi dan prediktabilitas maksimum di seluruh laboratorium pencetakan 3D komersial, manajer perusahaan harus menjalankan protokol struktural berikut:
- Terapkan SOP Verifikasi “Tiga Film” yang Ketat Sebelum printer diizinkan menjalankan kalibrasi pertamanya, teknisi harus secara fisik menandatangani persetujuan penghapusan tiga lapisan film sementara yang sangat penting:
- Film pembungkus pelat cetak.
- Lapisan pelindung layar LCD.
- Keduanya lapisan pelindung dari setiap lembaran FEP/PFA/ACF yang baru dipasang.
- Lakukan Standardisasi pada Bahan Habis Pakai yang Homogen Hindari mencampur film FEP dan PFA pada model printer yang identik dalam satu armada. PFA dan FEP memiliki elastisitas, kekuatan tarik, dan karakteristik pelepasan yang berbeda. Mencampur bahan-bahan ini memaksa operator untuk mempertahankan profil slicer dan pengaturan pencahayaan yang terpisah, meningkatkan kesalahan manusia dan mengurangi tingkat keberhasilan pencetakan.
- Gunakan Pelat Cetak Fleksibel Magnetik Untuk lingkungan B2B dengan throughput tinggi, pengikisan manual dari pelat cetak yang kaku merupakan hambatan utama dan sumber keausan fisik. Pemasangan penutup pelat cetak baja fleksibel magnetik berkualitas tinggi memungkinkan operator untuk langsung melepaskan hasil cetakan dengan menekuk lembaran baja secara perlahan. Hal ini menghilangkan waktu henti, melindungi kalibrasi perataan pelat, dan memastikan keselamatan teknisi.
- Mandat Pengendalian Kimia dan Lingkungan yang Ketat
- Jangan pernah membiarkan aseton masuk ke area pencetakan. Lakukan standardisasi pada… Alkohol Isopropil (IPA) 95%+ atau Tripropilena Glikol Monometil Eter (TPM) untuk semua bagian yang dicuci dan dibersihkan layarnya.
- Pertahankan lingkungan operasi yang terkontrol dengan suhu sekitar yang stabil antara $20^\circ\text{C}$ dan $28^\circ\text{C}$. Perbedaan suhu sekitar yang sangat besar akan mengubah viskositas resin, yang secara drastis memengaruhi gaya pengelupasan dan mekanisme adhesi, sehingga menyebabkan kualitas cetak yang tidak konsisten dan keausan dini pada lapisan pelindung.
- Pastikan semua limbah resin fotopolimer dan alat pembersih yang terkontaminasi telah sepenuhnya dikeringkan di bawah sinar UV atau sinar matahari langsung sebelum dibuang untuk mematuhi peraturan lingkungan setempat dan mengurangi bahaya toksisitas.