

















Oleh Felix Lee, CEO di Forgecise | Diterbitkan: 19 Mei 2026
- I. Matriks Klasifikasi Film Fungsional
- II. Antarmuka Pelat Cetak: Film Pengiriman dan Penguncian Mekanis
- III. Pelindung Layar LCD vs. Polarizer: Pengerasan dan Optimalisasi Optik
- IV. Film Pelepasan Vat: Kimia, Penegangan, dan Dinamika Pelepasan
- V. FAQ: 5 Pertanyaan Pemecahan Masalah Terpopuler dari Operator Pusat Percetakan
- 1. Dilema Pelat Cetak "Film Biru"
- 2. Patahnya Pelat Cetak dan Sentakan Keras pada Sumbu Z ke Atas yang Tidak Dapat Dijelaskan
- 3. Peringatan Bahan Habis Pakai Palsu vs. Keausan Film Rilis yang Sebenar-benarnya
- 4. Divergensi Kegagalan Lokal (Fenomena "Scrooge McFail")
- 5. Risiko Gelembung dan Kebocoran Resin pada Pelindung Layar
- VI. Pasca-Pengolahan Industri, Manajemen Hasil, dan Skalabilitas Armada
- VII. Protokol Operasional Strategis untuk Peternakan Aditif Perusahaan
Keberhasilan finansial dari fasilitas pencetakan stereolitografi (SLA) dan pemrosesan cahaya digital (DLP) sangat bergantung pada daya rekat lapisan pertama. Dalam lingkungan industri, kegagalan pencetakan berarti lebih dari sekadar kehilangan beberapa dolar polimer murah. Kegagalan tersebut membuang tenaga kerja operator, menyebabkan waktu henti mesin, menghabiskan pelarut mahal, dan merusak komponen bernilai tinggi seperti layar LCD monokrom.
Akar penyebab kegagalan ini seringkali adalah kesalahan pengelolaan berbagai lapisan plastik yang digunakan pada printer resin modern. Untuk menjaga tingkat hasil produksi tetap tinggi dan mesin beroperasi lebih lama, operator perlu memahami sifat fisik dan kimia setiap lapisan—mulai dari lapisan pelindung pelat cetak hingga pelindung layar LCD dan membran pelepas wadah.
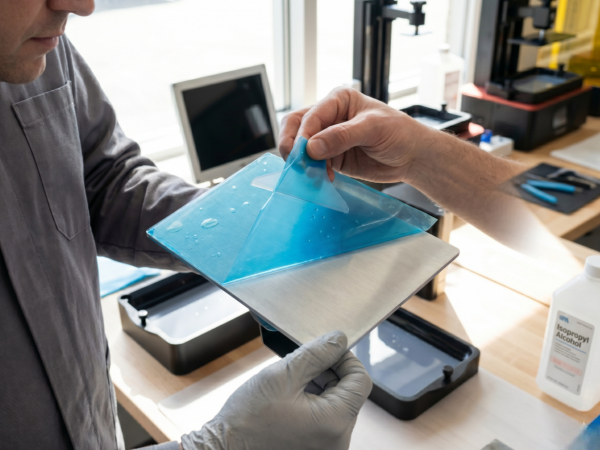
Jika Anda sedang menyiapkan mesin baru dan bertanya, “Apakah Anda melepas lapisan film dari pelat printer 3D resin?” Jawabannya adalah Ya. Anda harus segera melepas lapisan pelindung pengiriman dari pelat cetak logam setelah membuka kemasan. Jika Anda membiarkannya tetap terpasang, hasil lapisan pertama Anda akan turun menjadi 0%.
Berikut adalah protokol operasional lengkap untuk menangani film dan mengelola adhesi antarmuka dalam manufaktur aditif skala perusahaan.
I. Matriks Klasifikasi Film Fungsional
Untuk mencegah kegagalan pencetakan sebelum terjadi, operator B2B harus dapat membedakan antara film fungsional pada sistem pencetakan 3D resin. Matriks ini menguraikan sifat-sifatnya, cara menanganinya, dan apa yang terjadi ketika terjadi kesalahan.
| Jenis Film | Lokasi | Bahan | Perlu Penghapusan? | Fungsi Teknik Utama | Konsekuensi Operasional dari Penanganan yang Salah |
| Film Pengiriman Pelat Cetak | Melekat pada permukaan pelat cetak aluminium/baja. | Polietilen (PE) atau Polietilen Tereftalat (PET). | Ya, langsung setelah membuka kemasan. | Mencegah goresan permukaan dan oksidasi atmosfer selama pengiriman. | Kegagalan adhesi total. Fotopolimer yang telah mengeras tidak dapat berikatan dengan lapisan plastik berenergi permukaan rendah; resin tetap mengeras di dasar wadah. |
| Pelindung Layar LCD | Ditempelkan langsung di atas layar LCD monokrom. | Kaca Tempered atau PET kelas optik. | Tidak, ganti hanya jika rusak. | Melindungi panel LCD yang mahal dari goresan mekanis dan tumpahan resin yang tidak disengaja. | Kerusakan Layar. Melepaskan pelindung tersebut membuat polarisator telanjang terpapar langsung pada ikatan kimia dengan resin yang tumpah, yang menyebabkan kerusakan optik permanen saat dibersihkan. |
| Film Bebas PPN (FEP, PFA, ACF) | Tergantung di dasar wadah resin. | Etilen Propilen Terfluorinasi (FEP) atau Komposit Fluoropolimer-matte (ACF). | Tidak (Biarkan Terpasang); Namun, lapisan pelindung sementara pada kedua belah pihak Lembaran pengganti harus dilepas sebelum pemasangan. | Berfungsi sebagai dasar transparan wadah, memungkinkan transmisi UV sekaligus mempermudah pelepasan hasil cetak. | Daya rekat yang buruk & kegagalan lapisan film. Membiarkan lapisan pelindung sementara tetap terpasang akan sangat mengurangi kejernihan optik, menghalangi transmisi sinar UV, dan menyebabkan robekan film yang cepat. |
II. Antarmuka Pelat Cetak: Film Pengiriman dan Penguncian Mekanis
Pelat cetak logam bertindak sebagai jangkar utama untuk seluruh hasil cetakan. Ikatan lapisan awal yang baik terjadi melalui proses yang disebut penguncian mekanis. Monomer cair mengalir ke dalam rongga-rongga kecil dan kasar pada pelat aluminium yang dihaluskan dengan pasir atau pelat baja yang diukir dengan laser. Setelah mengalami polimerisasi, plastik padat tersebut menempel secara fisik pada permukaan logam.
Ketika operator lupa melepaskan lapisan pelindung pengiriman yang bening atau biru pada mesin yang baru dikeluarkan dari kotaknya (seperti seri Elegoo Saturn atau sistem Anycubic Photon), mereka sepenuhnya menghalangi proses penguncian ini. Monomer hanya menyentuh lapisan plastik yang halus dan inert secara kimiawi, yang memiliki energi permukaan sangat rendah.
Kita sering melihat hal ini di forum B2B profesional. Ini hampir seperti kesalahan “ujian”. Operator menjalankan mesin baru mereka selama berjam-jam, hanya untuk menemukan pelat cetak yang benar-benar bersih ketika sumbu Z terangkat, sementara model uji yang sudah mengeras tergeletak rata di dasar wadah resin.
Terkadang, produsen menempelkan lapisan perekat pada film pengiriman ini dengan sangat rapat sehingga terlihat seperti lembaran anti gores permanen. Operator bahkan pernah mengampelas pelat cetak mereka yang masih mulus sebelum menyadari bahwa ada lapisan film transparan sekunder di sana selama ini.
Logam Telanjang vs. Lapisan Film Pengiriman yang Tidak Dilepas
| Parameter Antarmuka | Logam Polos yang Diledakkan/Diukir dengan Laser | Film Polimer Pengiriman yang Belum Dilepas |
| Energi Permukaan | Tinggi (kemampuan pembasahan dan afinitas kimia yang baik). | Kecenderungan hidrofobik/oleofobik rendah. |
| Profil Tekstur Mikro | Ra 1,6–3,2 µm (memberikan penahan mekanis). | Ra < 0,1 µm (permukaan yang hampir halus). |
| Hasil Lapisan Pertama | > 99% di bawah pengaturan paparan UV optimal. | 0% (delaminasi langsung selama proses Z-lift). |
| Ketahanan Aus Kimiawi | Sangat tahan terhadap pelarut pembersih standar (IPA/TPM). | Rentan terhadap pembengkakan, pengelupasan, dan degradasi perekat. |
III. Pelindung Layar LCD vs. Polarizer: Pengerasan dan Optimalisasi Optik
Layar LCD monokrom tetap menjadi bagian habis pakai yang paling rentan dan mahal dari setiap printer 3D resin. Layar ini mentransmisikan pola piksel cahaya UV yang tepat yang dibutuhkan untuk mengeraskan setiap lapisan resin fotopolimer.
Anda harus mengetahui perbedaan antara lapisan film pengiriman sementara yang menutupi layar LCD—yang Anda lepas untuk menghentikan hamburan optik—dan pelindung layar permanen atau yang dipasang setelah pembelian, yang tetap terpasang untuk melindungi dari tumpahan resin.
Peringatan Penting: Banyak printer dilengkapi dengan lapisan film polarisasi yang terpasang dari pabrik tepat di bawah lapisan pelindung luar. Jika Anda secara tidak sengaja melepaskan lapisan polarisasi ini, Anda akan merusak kemampuan layar untuk memblokir sinar UV. Panel akan menjadi tidak berguna, dan Anda akan membatalkan garansi pabrikan.
Biaya finansial akibat kerusakan LCD di lingkungan B2B dengan volume produksi tinggi dapat meningkat dengan cepat. Kebocoran resin tunggal dari membran wadah yang pecah dapat langsung menempel pada panel kaca LCD yang tidak terlindungi. Jika Anda mencoba mengikis resin yang sudah mengeras tersebut tanpa lembaran pelindung, Anda hampir selalu akan menggores kaca atau merobek polarisator. Itu berarti penggantian layar penuh, yang biayanya mencapai lebih dari $150 untuk suku cadang ditambah jam kerja perawatan.
Memasang pelindung layar kaca temper atau PET berkualitas tinggi dan berstandar optik adalah cara yang terbukti dan hemat biaya untuk mengurangi risiko ini. Pelindung layar ini mempertahankan transparansi optik penuh dan tahan terhadap penguningan seiring waktu, memastikan jalur cahaya tetap seragam dan resolusi pengeringan tetap tajam.
IV. Film Pelepasan Vat: Kimia, Penegangan, dan Dinamika Pelepasan
Lapisan film pelepas bejana membentuk dasar transparan bejana resin, memisahkan fotopolimer cair dari layar LCD di bawahnya. Lapisan ini harus menahan gaya pengelupasan mekanis berulang setiap kali sumbu Z mengangkat lapisan yang baru mengeras dari dasar.
Peralatan industri umumnya menggunakan film Fluorinated Ethylene Propylene (FEP), Perfluoroalkoxy (PFA, yang biasa disebut nFEP), dan Fluoropolymer-matte composite (ACF). Saat memasang membran pengganti, Anda harus mengupas lapisan pelindung dari kedua sisi lembaran baru. Membiarkan lapisan sementara ini tetap menempel menyebabkan transmisi sinar UV yang buruk dan hilangnya detail cetak secara signifikan.
Pemasangan yang benar juga membutuhkan penegangan yang tepat. Anda harus memasang film FEP tradisional menggunakan penyangga, seperti tutup botol 13 mm, untuk memberikan elastisitas yang cukup pada film. Terlalu banyak tegangan menyebabkan film robek lebih awal. Terlalu sedikit tegangan mencegah film terlepas dengan rapi dari resin yang telah mengeras, sehingga merusak hasil cetakan.
Membran ACF berkecepatan tinggi memperkenalkan sisi matte bertekstur yang menghadap resin cair. Tekstur ini mengurangi gaya hisap dan memungkinkan jarak pengangkatan sumbu Z yang jauh lebih pendek.
Perbandingan Materi Film Rilis
| Parameter | Etilen Propilen Terfluorinasi (FEP) | Perfluoroalkoksi (PFA / nFEP) | Fluoropolimer-Matte (ACF) |
| Elastisitas & Fleksibilitas | Tinggi (membutuhkan jarak angkat 8–10 mm). | Sedang (profil pelepasan yang lebih halus). | Rendah (memungkinkan kecepatan tinggi, jarak angkat 4–5 mm). |
| Lapisan Permukaan | Mengkilap (sangat transparan). | Mengkilap (koefisien gesekan rendah). | Permukaan buram di sisi yang menghadap resin (meminimalkan penyegelan vakum). |
| Gaya Hisap | Tinggi (menciptakan gaya tarik vakum fisik). | Sedang (daya rekat berkurang). | Sangat Rendah (memungkinkan kecepatan angkat hingga 2x). |
| Masa Pakai Rata-Rata | ~20.000 hingga 30.000 lapisan yang telah diawetkan. | ~40.000 lapisan yang telah diawetkan. | > 50.000 lapisan yang diawetkan di bawah tegangan optimal. |
V. FAQ: 5 Pertanyaan Pemecahan Masalah Terpopuler dari Operator Pusat Percetakan
Kami menganalisis pertanyaan teknis yang paling banyak dibahas di forum manufaktur aditif profesional seperti Reddit dan Quora untuk memberikan solusi-solusi ini kepada Anda.
1. Dilema Pelat Cetak “Film Biru”
Masalah: Operator baru sering kali mengalami kegagalan pencetakan total pada sistem Anycubic atau Elegoo yang baru saja dikeluarkan dari kotaknya. Mereka tidak yakin apakah harus melepaskan lapisan plastik biru atau bening yang menempel pada pelat cetak logam, dengan asumsi lapisan tersebut melindungi aluminium dari goresan selama proses pasca-pencetakan.
Jawaban Singkat: Ya, lepaskan stiker tersebut segera sebelum mencetak.
Solusi yang Berwibawa: Film ini hanya berfungsi sebagai lapisan pelindung pengiriman sementara. Jika Anda mencoba mencetak dengan film ini terpasang, monomer cair tidak dapat mencapai permukaan logam bertekstur mikro. Pengikatan mekanis akan gagal total, dan resin yang mengeras akan menempel pada film FEP di dasar wadah. Ambil pengikis plastik, angkat salah satu sudut film, dan lepaskan seluruhnya untuk memperlihatkan permukaan logam yang sebenarnya.
2. Patahnya Pelat Cetak dan Sentakan Keras pada Sumbu Z ke Atas yang Tidak Dapat Dijelaskan
Masalah: Operator yang menggunakan printer format menengah hingga besar (seperti Anycubic Photon M3 Max) mendengar pelat cetak mengeluarkan suara letupan keras dan kasar saat diangkat setelah lapisan dasar mengering. Sentakan tiba-tiba ini memercikkan resin ke rel sumbu Z.
Jawaban Singkat: Hal ini terjadi karena adanya daya hisap yang berlebihan antara lapisan dasar yang telah mengeras dan lapisan pelepas bejana.
Solusi yang Berwibawa: Anda sedang berurusan dengan gaya vakum yang tinggi. Untuk memperbaikinya, sesuaikan tiga parameter utama:
- Paparan Lapisan Bawah: Kurangi waktu paparan lapisan bawah sebesar 10% hingga 15% (biasanya dari 45 detik menjadi 35–38 detik). Ini mencegah resin mengeras berlebihan dan mencengkeram FEP terlalu kuat.
- Kecepatan Angkat Sumbu Z: Kurangi kecepatan pengangkatan awal menjadi 40 mm/menit. Ini memungkinkan lapisan pelindung terlepas dengan halus, bukan dengan cara membentur.
- Suhu Resin: Jaga suhu resin antara 25°C dan 30°C menggunakan sabuk pemanas wadah. Resin dingin kental dan meningkatkan gaya hisap secara signifikan.
3. Peringatan Bahan Habis Pakai Palsu vs. Keausan Film Rilis yang Sebenar-benarnya
Masalah: Pengguna printer canggih dengan sistem pemantauan bawaan, seperti seri Elegoo Saturn, menerima peringatan sistem untuk mengganti film pelepas meskipun membran tampak bersih dan hasil cetakan sempurna.
Jawaban Singkat: Anggap peringatan ini sebagai pengingat untuk menonton film tersebut, bukan sebagai aturan ketat untuk membuangnya.
Solusi yang Berwibawa: Firmware printer modern menggunakan algoritma penghitungan lapisan linier dasar (seringkali dimulai pada 30.000 lapisan) daripada memeriksa kondisi fisik film yang sebenarnya. Anda hanya perlu mengganti film jika melihat keausan fisik. Perhatikan lipatan yang dalam, bekas tusukan, pengaburan yang menghalangi cahaya, atau hilangnya tegangan yang menyebabkan kegagalan pencetakan. Jika film terlihat sehat, cukup atur ulang penghitung perangkat lunak pada layar sentuh dan lanjutkan mencetak.
4. Divergensi Kegagalan Lokal (Fenomena “Scrooge McFail”)
Masalah: Pada pelat cetak yang diisi dengan model identik, satu hasil cetakan di dekat bagian tengah pelat gagal dan menempel pada film FEP, sementara hasil cetakan di bagian luar selesai tanpa masalah.
Jawaban Singkat: Bagian tengah film wadah Anda meregang lebih dari bagian tepinya, seperti trampolin, sehingga mencegah bagian tersebut terlepas.
Solusi yang Berwibawa: Lapisan film pelepas terkunci rapat di sepanjang bingkai logam luarnya, sehingga meregang paling maksimal tepat di tengah geometris. Saat sumbu Z terangkat, mungkin tidak cukup tinggi untuk mengatasi elastisitas lokal ini. Resin tidak pernah benar-benar terlepas dari film sebelum lapisan berikutnya dimulai. Perbaiki ini dengan menaikkan jarak pengangkatan sumbu Z sebesar 1–3 mm. Selain itu, coba letakkan model yang lebih besar atau berdaya hisap tinggi lebih dekat ke tepi luar pelat yang kaku, dan gunakan penyangga jangkar yang berat pada area pencetakan awal.
5. Risiko Gelembung dan Kebocoran Resin pada Pelindung Layar
Masalah: Para operator khawatir bahwa gelembung udara yang terjebak atau sedikit ketidaksejajaran selama pemasangan pelindung layar LCD aftermarket akan menyebabkan cacat pengeringan atau kegagalan pencetakan.
Jawaban Singkat: Gelembung kecil tidak akan merusak hasil cetakan Anda, tetapi tepi yang tidak tertutup rapat akan merusak layar Anda.
Solusi yang Berwibawa: Gelembung udara kecil yang terisolasi (berdiameter 1–2 mm) tidak cukup menyebarkan sinar UV untuk mengubah kualitas cetak karena matriks LED memancarkan cahaya yang sangat terkolimasi. Anda tetap harus menghilangkan gelembung besar atau debu yang terperangkap untuk mencegah distorsi optik lokal. Bahaya sebenarnya berasal dari penyegelan tepi yang buruk. Jika Anda salah menempatkan pelindung atau lupa menempelkan selotip pada tepi luar, resin cair dapat meresap tepat di bawahnya melalui aksi kapiler. Begitu sinar UV menyinari, resin yang terperangkap tersebut akan mengeras dan merekatkan pelindung secara permanen ke polarisator Anda. Selalu bersihkan layar dengan IPA 95% dan kain mikrofiber, sejajarkan dengan sempurna, dan segel seluruh perimeter dengan selotip listrik hitam.
VI. Pasca-Pengolahan Industri, Manajemen Hasil, dan Skalabilitas Armada
Mengelola pusat pencetakan komersial berarti menyiapkan alur kerja pasca-pemrosesan yang cerdas untuk memangkas biaya tenaga kerja, melindungi mesin Anda, dan menghasilkan lebih banyak komponen. Pusat pencetakan B2B bervolume tinggi perlu meninggalkan metode pembersihan komponen manual dan rutinitas pencucian dasar, yang membuang waktu dan seringkali merusak komponen.
Mengganti pelat standar dengan platform cetak fleksibel, seperti Formlabs Build Platform 2 atau pelat magnetik baja pegas aftermarket, mempercepat alur kerja. Formlabs Build Platform 2 menggunakan permukaan cetak baja fleksibel dengan tuas pelepas bagian terintegrasi. Operator dapat langsung melepaskan hasil cetakan tanpa menggunakan pengikis logam tajam, sehingga sepenuhnya menghilangkan risiko menggores pelat cetak aluminium atau mematahkan penyangga yang rapuh.
Alur Kerja Sistem Pencucian Dua Tahap:
Untuk menghemat persediaan pelarut Anda, terapkan rutinitas pencucian dua tahap.
- Tahap 1: Pra-Pencucian Resin Massal (Pelarut Kotor). Alih-alih langsung memasukkan bagian yang dilapisi resin ke dalam stasiun pencucian yang bersih, rendam terlebih dahulu bagian tersebut dalam bak pra-pencucian “kotor” berisi Isopropil Alkohol atau Tripropilen Glikol Monometil Eter (TPM) yang sudah lama. Ini akan menghilangkan sebagian besar resin basah.
- Tahap ke-2: Pencucian Halus Otomatis (Pelarut Bersih). Pindahkan komponen-komponen tersebut ke stasiun pencucian otomatis yang diisi dengan pelarut bersih untuk pembilasan terakhir.
Pemisahan sederhana ini menjaga pelarut utama Anda tetap bersih lebih lama, mengurangi penggunaan pelarut secara keseluruhan hingga 50%. Anda dapat mendaur ulang pelarut pra-pencucian yang kotor dengan memaparkannya pada sinar UV untuk mengeraskan resin yang tersuspensi, kemudian menyaringnya melalui filter keramik yang dialirkan gravitasi untuk mendapatkan kembali kejernihannya. Selalu biarkan pelarut mengering sepenuhnya untuk menghindari bekas permukaan sebelum melanjutkan ke fase pengeringan akhir dengan sinar UV.
VII. Protokol Operasional Strategis untuk Peternakan Aditif Perusahaan
Untuk menjaga standar produksi tetap tinggi dan menghilangkan waktu henti di seluruh armada printer 3D resin industri, fasilitas harus mematuhi jadwal perawatan pencegahan yang ketat.
| Frekuensi Perawatan | Komponen Target | Tindakan yang Diperlukan | Hasil yang Diharapkan |
| Setiap Siklus Pencetakan | Pelat Cetak. | Kerok permukaan dengan pisau plastik untuk memeriksa apakah ada serpihan yang sudah mengeras; lap dengan IPA 90%+. | Mencegah pelat cetak menghancurkan puing-puing padat ke layar LCD pada urutan pengaturan posisi awal berikutnya. |
| Setiap Siklus Pencetakan | Bak Resin. | Aduk resin cair untuk menghilangkan pengendapan pigmen; periksa lapisan pelindung untuk melihat adanya kekeruhan atau kotoran. | Memastikan pengeringan yang seragam dan mencegah paparan yang kurang optimal di area tertentu akibat pengendapan pigmen. |
| Mingguan | Sekrup Penggerak Sumbu Z. | Bersihkan sisa gemuk dan kotoran lama dengan kain bebas serat; oleskan lapisan tipis gemuk litium. | Menghilangkan ikatan mekanis, mengurangi garis lapisan dan artefak vertikal. |
| Mingguan | Layar LCD. | Bersihkan layar dengan alkohol 95% dan kain mikrofiber; jalankan tes LED untuk memeriksa piksel mati. | Mendeteksi degradasi LCD sejak dini, mencegah kegagalan pencetakan akibat keluaran cahaya yang tidak merata. |
| Bulanan | Filter Pendingin. | Bersihkan saringan jaring saluran masuk dengan penyedot debu dan bersihkan kipas pendingin belakang dari penumpukan debu. | Mencegah komponen internal dari panas berlebih, sehingga memperpanjang umur mesin lampu UV. |
| Bulanan | Tekstur Pelat Bangunan. | Periksa kerataan pelat; amplas perlahan dengan amplas basah berukuran 220 grit jika permukaannya terlalu halus. | Mengembalikan tekstur mekanis pelat, menjaga daya rekat lapisan pertama yang tinggi. |
Dengan berpegang pada prosedur standar ini, fasilitas manufaktur dapat secara drastis mengurangi kegagalan pencetakan, mengurangi pemborosan material dan pelarut, serta memaksimalkan masa pakai peralatan manufaktur aditif mereka.