

















Autor: Felix Lee, CEO bei Forgecise
Veröffentlicht: 26. Mai 2026
Zielgruppe: Flottenmanager für additive Fertigung, Werkstatttechniker für Unternehmen, B2B-Beschaffung
Table of Contents
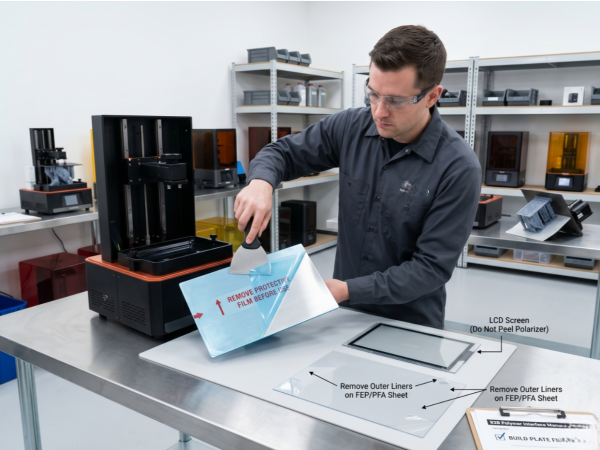
Kurzfassung / Kurze Antwort: Wenn Sie fragen, „Entfernt man die Schutzfolie von der Harz-3D-Druckplatte?Die Antwort ist eindeutig. Ja. Vor der Kalibrierung muss die transparente oder blau getönte temporäre PVC-Transportfolie von der Aluminium-Bauplatte entfernt werden. Andernfalls kann das flüssige Harz keine chemische oder mechanische Verbindung eingehen, was zu sofortigem Haftungsversagen führt. Die Handhabung von Polymerschnittstellen beschränkt sich jedoch nicht nur auf die Bauplatte. Dieser Leitfaden beschreibt die genauen Standardarbeitsanweisungen (SOPs), die für den B2B-Flottenbetrieb zur Handhabung von LCD-Bildschirmschutzfolien, Trennfolien (FEP/PFA/ACF) und zur vorbeugenden Wartung erforderlich sind.
Die Bedeutung des Polymer-Grenzflächenmanagements in der additiven Fertigung im B2B-Bereich
Für Unternehmen und die Industrie ist der Erfolg von 3D-Druckflotten abhängig von Betriebseffizienz, Maschinenverfügbarkeit und reduzierten Ausschussraten. Flüssigphotopolymerbasierte 3D-Druckverfahren – insbesondere Stereolithografie (SLA), Digital Light Processing (DLP) und Maskierte Stereolithografie (MSLA) – bieten eine außergewöhnliche Oberflächengüte, hohe Maßgenauigkeit und die Möglichkeit, technische Elastomere und starre Polymere zu verarbeiten.
Beim Bottom-up-Harzdruck entstehen enorme mechanische Ablösekräfte und strenge optische Anforderungen an die wichtigsten Hardwarekomponenten. Die wichtigsten dieser Komponenten sind:
- Die Schnittstelle zwischen Bauplatte und Harz
- Die Harz-Trennschicht-Grenzfläche
- Die Schnittstelle zwischen Trennfilm und optischer Maske (LCD/LPU)
Viele anfängliche Hardwareausfälle, beschädigte Bauteile und kostspielige Produktionsverzögerungen lassen sich auf einen einfachen Fehler zurückführen: die unsachgemäße Handhabung der werkseitig aufgebrachten Schutzfolien. Hersteller von Industrie- und Desktop-Harzdruckern bringen systematisch temporäre Schutzfolien auf verschiedenen Komponenten an, um Kratzer, Staubablagerungen und Oxidation während Transport und Montage zu verhindern.
Werden diese Schutzfolien beim Auspacken oder beim Austausch von Verbrauchsmaterialien nicht systematisch von Technikern identifiziert und entfernt, verändern sie die chemischen, optischen und mechanischen Eigenschaften des Druckers. Die Folgen reichen von sofortigen Haftungsproblemen über beschädigte Harzbehälter und gesprungene LCD-Bildschirme bis hin zum Verlust der Garantie. Für B2B-Kunden mit Produktionslinien ist die Standardisierung der Identifizierung und Entfernung dieser Schutzfolien durch strenge Standardarbeitsanweisungen (SOPs) unerlässlich, um Ausfälle in der frühen Lebenszyklusphase zu vermeiden und wertvolle Anlagen zu schützen.
Vollständige Kartierung von Schutz- und Funktionsfolien
Ein industrieller MSLA- oder SLA-Drucker besteht aus mehreren Schichten Polymerfolien. Einige dienen als temporäres Transportmaterial, andere bilden permanente, funktionale optische Komponenten. Die Unterscheidung dieser Folien ist für die Bedienungstechniker unerlässlich.
Hardware-Stack-Diagramm:
- Bauplatte (Aluminium) ->
[X]Temporäre PVC-Folie entfernen - (Flüssigharz-Grenzfläche)
- Harzwanne ->
[X]Doppelseitige Folie entfernen|[ ]Permanente FEP/PFA/ACF-Behälter - (UV-Lichtdurchlässigkeit)
- LCD-Bildschirm ->
[X]Temporären Film entfernen|[ ]Polarisationsfilter NICHT abziehen|[O]Gehärtetes Glas einbauen
1. Bauplatten-Versandfolien
Die Bauplatte, typischerweise aus eloxiertem oder lasergeätztem Aluminium gefertigt, dient als Substrat, auf dem die ersten Schichten des Fotopolymerharzes fest haften müssen. Um diese Oberfläche während des Transports vor Oxidation und Abrieb zu schützen, versehen die Hersteller die Platte mit einer hochhaftenden, transparenten oder bläulich getönten Schutzfolie aus Polyvinylchlorid (PVC).
Da frühe manuelle Modelle oft keine gut sichtbaren Abziehlaschen oder eindeutige Warnhinweise auf dieser speziellen Schicht aufwiesen, versuchten die Anwender häufig, direkt auf der Folie zu kalibrieren und zu drucken. Dieser Fehler verhindert vollständig, dass das flüssige Harz eine chemische oder mechanische Verbindung mit dem darunterliegenden Metall eingeht, was zu sofortigem Haftungsversagen führt. Im Verlauf eines mehrstündigen Druckvorgangs kann die Einwirkung von UV-Licht und lokaler Hitze dazu führen, dass sich die Folie verzieht oder flüssiges Harz darunter einschließt. Dies führt zu einem ausgehärteten Polymerblock, der sich nur sehr schwer entfernen lässt, ohne die Druckplatte dauerhaft zu beschädigen.
2. LCD-Bildschirm- und Polarisationsschutz
Der monochrome LCD-Bildschirm befindet sich direkt unter dem Harzbehälter und dient als optische Maske, die jede Schicht durch Blockieren oder Durchlassen von UV-Licht formt. Beim Auspacken muss eine temporäre transparente Schutzfolie vom Bildschirm entfernt werden, um eine ungehinderte UV-Lichtdurchlässigkeit zu gewährleisten.
Kritischer Warnhinweis: Die Techniker müssen äußerste Vorsicht walten lassen. Direkt unter dieser temporären Transportfolie befindet sich der Polarisationsfilter, der ein permanente, integrierte Komponente Das Entfernen des Polarisators des LCD-Chips zerstört dessen Fähigkeit, UV-Licht selektiv zu blockieren, wodurch das LCD vollständig beschädigt wird und die Herstellergarantie erlischt. Um diese empfindliche Bildschirmbaugruppe vor versehentlich verschüttetem Harz, Durchstichen oder mechanischen Beschädigungen durch Fehldrucke zu schützen, sollten Anwender in der Industrie eine spezielle, opferbare Displayschutzfolie aus gehärtetem Glas anbringen und diese an den Rändern mit lichtundurchlässigem Klebeband fixieren.
3. Trennfilme: FEP, PFA und ACF
Am Boden des Harzbehälters befindet sich die Trennfolie. Sie dient als Antihaftschicht zwischen dem aushärtenden Harz und der darunterliegenden Lichtquelle. Ersatzfolien dieser Folien sind sehr empfindliche Verbrauchsmaterialien. Besonders wichtig ist, dass neue Ersatzfolien aus FEP (Fluoriertes Ethylenpropylen), PFA oder ACF (Advanced Release Film) mit ultradünnen, hochtransparenten Schutzfolien geliefert werden. beide SeitenDie
Die Bediener müssen diese Schutzfolien abziehen. vor Die Trennfolie wird in den Behälterrahmen eingeschraubt. Ist die Folie mit intakten Auskleidungen montiert, fehlt ihr die nötige Elastizität, sie weist starke optische Verzerrungen auf und reißt unter mechanischer Belastung schnell. Dies führt zu massiven Harzaustritten direkt auf den LCD-Bildschirm.
Industrielle Kartierungstabelle: Polymerfilme und Grenzflächen
| Komponente | Filmtyp | Visuelle Merkmale | Fabrikzweck | Obligatorische Maßnahme | Ausfallmodus bei Vernachlässigung |
| Bauplatte | Temporäre Schifffahrtslinie | Klares oder durchsichtiges blaues PVC; gelegentlich fehlen Etiketten. | Verhindert Kratzer und Oxidation an der Oberfläche während des Transports. | Vor der ersten Kalibrierung/Nivellierung entfernen. | Vollständiges Haftungsversagen des Drucks; das Harz härtet nur am Boden des Behälters aus. |
| LCD-Bildschirm | Temporäre Schifffahrtslinie | Transparenter, dünner Kunststoff; oft mit farbiger Zuglasche. | Schützt das Bildschirmglas während der Montage vor Kratzern. | Vor dem Einbau des Harzbehälters entfernen. | Lichtstreuung, Ungenauigkeiten beim Aushärten und Anhaften am Wannenboden. |
| LCD-Polarisationsfilter | Integrierte optische Schicht | Matte graue oder dunkel getönte Folie, die direkt auf das LCD aufgebracht wird. | Polarisiert das Licht, um eine selektive UV-Blockierung und Aushärtung zu ermöglichen. | NICHT ENTFERNEN; fester Bestandteil. | Totalausfall des LCD-Bildschirms; kontinuierliche UV-Bestrahlung des gesamten Bildschirms; Garantie erlischt. |
| Ersatz FEP/PFA/ACF | Doppelseitige Schutzfolien | Mikrodünne, hochtransparente Folien auf beiden Seiten des Verbrauchsmaterials. | Verhindert Staubansammlungen und Kratzer während der Lagerung. | Vor dem Einsetzen in den Bottichrahmen beide Seiten abziehen. | Spannungsverlust des Films, starke optische Verzerrungen, Einreißen und sofortiges Austreten von Harz. |
| ACF-Trennfolie (installiert) | Funktionelle Freisetzungsmembran | Weiche, halbmatte Fluorpolymerfolie; äußerst empfindlich. | Dient als Antihaftbeschichtung des Wannenbodens; minimiert die Schälkraft beim Anheben. | Aufbewahren; nur ersetzen, wenn abgenutzt oder beschädigt. | Leckagen im Behälter, optische Beeinträchtigung und mechanisches Versagen des Kippmechanismus. |
FAQ & Forum Intelligence: Synthese professioneller B2B-Lösungen
Die Analyse von Diskussionen in Fachforen für additive Fertigung zeigt eine deutliche Diskrepanz zwischen den Standards für Verpackungsdesign und Benutzeroberfläche der Hersteller. Im Folgenden werden die fünf wichtigsten Probleme und bewährte Lösungsansätze für den Einsatz in Firmenflotten vorgestellt.
Frage 1: Warum hat die Bauplattenfolie keinen Warnhinweis? (Die Debatte: Benutzerfreundlichkeit vs. Sorgfaltspflicht)
Kurze Antwort: Da die Herstellerverpackungen nicht standardisiert sind, ist eine obligatorische physische Inspektion durch den Bediener eine zwingende Voraussetzung.
Die Debatte: Bediener bemängeln häufig, dass LCD-Bildschirme und Behälter zwar farbcodierte Abziehlaschen mit dem Warnhinweis „Vor Gebrauch abziehen“ aufweisen, die Folien der Bauplatten jedoch oft völlig transparent, bündig und unbeschriftet sind. Dies führt zu Kalibrierungsfehlern. Liegt hier ein Bedienungsfehler oder mangelnde Sorgfalt der Bediener vor?
Autoritative Lösung: Die Abhängigkeit von uneinheitlichen Werksverpackungen stellt ein systemisches Risiko für B2B-Fuhrparks dar. Einkaufs- und Schulungsleiter müssen daher eine verpflichtende, standardisierte Vorgehensweise einführen. Checkliste für das Auspacken vor dem Flug. Dies erfordert eine Sichtprüfung der Bauplattenoberfläche mit einem nicht kratzenden Kunststoffwerkzeug, um vor der Inbetriebnahme der Maschine das Fehlen von Polymerfilmen zu bestätigen. (Neuere Hardware, wie die Elegoo Saturn 4-Serie, druckt Warnhinweise direkt auf den Film, um diesem Problem zu begegnen.)
Frage 2: Wie kann ich stark haftende Drucke sicher von einer blanken Aluminium-Bauplatte entfernen?
Kurze Antwort: Um die Bindung zu lösen, sollten extreme Temperaturwechsel (wie z. B. Einfrieren oder Heißwasser) angewendet werden, anstatt Gewalt anzuwenden.
Die Debatte: Wenn Drucke zu fest auf blankem Metall haften, führt aggressives Abschaben mit Stahlspateln zu beschädigten Platten, verzogenen Oberflächen oder zerstörten Geometrien. Sollten Flottenbetreiber die Hardware modifizieren (flexible Platten, Schleifen) oder die Software anpassen (Einbrennzeit)?
Autoritative Lösung: Techniker sollten die unterschiedliche Wärmeausdehnung nutzen. Aluminium besitzt einen hohen Wärmeausdehnungskoeffizienten (CTE), der durch die lineare Formel für die Wärmeausdehnung definiert ist: $$\Delta L = \alpha L_0 \Delta T$$
Wo:
- $\Delta L$ ist die Änderung der linearen Dimension.
- $L_0$ ist die Anfangslänge.
- $\alpha$ ist der Wärmeausdehnungskoeffizient (für Aluminium: $\alpha \approx 23 \times 10^{-6} \text{ K}^{-1}$).
- $\Delta T$ ist die Temperaturdifferenz.
Da der Wärmeausdehnungskoeffizient von Aluminium deutlich höher ist als der von ausgehärtetem Photopolymerharz, führt die Einwirkung extremer Temperaturänderungen auf die Baugruppe zu lokalen Scherspannungen an der Grenzfläche, wodurch die Klebeverbindung bricht. Die besten zerstörungsfreien Prüfverfahren in der Industrie sind:
- Kryogener Schock (Gefrieren): Legen Sie die gesamte Baugruppe für 15 bis 30 Minuten in einen Gefrierschrank bei -18 °C. Das Aluminium zieht sich schneller zusammen als das Harz, wodurch sich das Modell ablöst.
- Thermische Erweichung (Wärme): Gießen Sie kochendes Wasser (ca. 95 °C) über den Boden oder verwenden Sie ein Heißluftgebläse mit niedriger Temperatur. Dadurch dehnt sich das Aluminium aus und das vernetzte Polymergerüst wird weicher und biegsamer.
Die Bediener müssen tiefe Kerben durch Stahlspatel vermeiden, da scharfe Grate beim anschließenden Positionieren die FEP-Folie durchstechen können.
Frage 3: Wie lassen sich Druckfehler am sichersten entfernen, ohne die FEP-Folie zu berühren?
Kurze Antwort: Verwenden Sie die Funktion „Vat Clean“, um eine feste Schicht auszuhärten, und ziehen Sie diese dann mithilfe einer Papier-Ecke in einem Stück heraus.
Die Debatte: Das manuelle Abkratzen von ausgehärteten Rückständen mit Kunststoffspateln zerkratzt oder verbeult häufig die empfindliche FEP-Trennfolie, was zu vorzeitigem Verschleiß und optischen Verzerrungen führt.
Autoritative Lösung: Nutzen Sie die nicht-invasive Methode. Monolithisches Extraktionsverfahren „Vat Clean“ (Tankreinigung)Die
- Legen Sie ein ausrangiertes Stück ausgehärteter Stützstruktur, eine L-förmig gefaltete Papierkarte oder einen Post-it-Zettel flach in eine Ecke des Behälters, sodass er direkt an der FEP anliegt.
- Aktivieren Sie die UV-Belichtungsfunktion für 15 bis 30 Sekunden, um eine einzelne, gleichmäßige Schicht auf der Unterseite auszuhärten und die Karte in der Matrix zu fixieren.
- Ziehen Sie die trockene Seite der Karte vorsichtig nach oben. Die gesamte ausgehärtete Folie – zusammen mit allen eingeschlossenen Rückständen – lässt sich sauber in einem Stück abziehen, sodass die FEP-Folie ohne Schaber makellos zurückbleibt.
Frage 4: Sollte ich meinen Trägerfilm aufgrund der Warnung der Software bezüglich der Schichtanzahl austauschen?
Kurze Antwort: Nein. Richten Sie Ihren Austausch nach tatsächlichen Gebrauchsspuren wie starker Trübung, tiefen Dellen oder einem Verlust der Filmspannung.
Die Debatte: Moderne High-End-Drucker (wie der Elegoo Saturn 4 Ultra oder Mars 5 Ultra) fordern nach festgelegten Grenzwerten (z. B. 60.000 Schichten) einen Filmwechsel an. Ist ein sofortiger Austausch auch bei erfolgreichen Drucken erforderlich?
Autoritative Lösung: Die Angabe zur Anzahl der Firmware-Schichten ist eine rein willkürliche, konservative Faustregel. Ordnungsgemäß gewartete Folien können 150.000 bis über 500.000 Schichten aushalten. Flottenmanager sollten den Zähler ignorieren und Folien anhand konkreter visueller und mechanischer Kriterien bewerten.
- Bewölkung und Dunst: Starke, undurchsichtige Trübung streut das UV-Licht und verursacht so lokale Unterbelichtungsfehler.
- Physikalische Deformationen: Mikro-Dellen oder tiefe Falten verursachen hohe mechanische Belastungen. Bei Dehnungen oder Mikrorissen sollte die Folie sofort ausgetauscht werden, um ein Reißen zu verhindern.
- Spannung und Klang: Ein gesunder Film erzeugt beim leichten Antippen einen klaren, trommelartigen Klang. Eine dumpfe, schlaffe Reaktion deutet auf plastische Verformung (Dehnung) hin, die größere Hubwege entlang der Z-Achse erfordert, um die Verformung zu lösen, und zu Stützversagen führt.
Frage 5: Wie kann ich ein Harzleck auf dem LCD-Bildschirm entfernen, ohne ihn zu zerstören?
Kurze Antwort: Verwenden Sie niemals Aceton. Weichen Sie das ausgehärtete Harz mit Isopropanol ein, um es aufzuweichen, und schieben Sie dann vorsichtig eine Klinge in einem flachen Winkel darunter.
Die Debatte: Durchstochene Trennfolien lassen Harz auf das LCD-Display austreten, das unter UV-Licht aushärtet. Häufig werden Bildschirme durch das Abschleifen mit Metallklingen oder aggressive Lösungsmittel wie Aceton zerstört.
Autoritative Lösung: Aceton darf niemals verwendet werdenEs löst sofort den Polarisationsfilter, die Klebeschichten und das Kunststoffgehäuse auf. Befolgen Sie dieses industrielle Sanierungsprotokoll:
- Einweichen und Weichmachen: Legen Sie ein gefaltetes Mikrofasertuch oder Küchenpapier auf die ausgehärtete Harzspur. Tränken Sie es mit Isopropylalkohol (IPA, ≥ 95 %) oder heißem Wasser. Decken Sie es ab und lassen Sie es 10 bis 15 Minuten einwirken. Das Lösungsmittel oder die Wärme dringt in die Polymermatrix ein und bewirkt, dass diese aufquillt und weich wird.
- Abkratzen unter flachem Winkel: Verwenden Sie eine neue Kunststoffrasierklinge (oder eine Metallklinge, die in einem extrem flachen Winkel von <10° gehalten wird) und schieben Sie diese vorsichtig unter das aufgeweichte Harz. Es sollte sich wie Wachs ablösen.
- Endreinigung: Reinigen Sie den Bildschirm mit Bildschirmreinigungsschaum und einem sauberen Mikrofasertuch.
Um diesen Fehlermodus vollständig zu eliminieren, müssen B2B-Betriebe eine Schutzfolie aus gehärtetem Glas über dem LCD-Bildschirm anbringen.
Rahmenwerk für operative Wartung und Qualitätssicherung im B2B-Bereich
Für B2B-Unternehmen ist reaktive Fehlerbehebung wirtschaftlich nicht rentabel. Um Ausfallzeiten zu minimieren und eine hohe Ausbeute an funktionsfähigen Teilen zu gewährleisten, ist ein standardisierter, vorbeugender Wartungsplan erforderlich.
Standardisierter Wartungsplan für industrielle MSLA-Fuhrparks
| Frequenz | Zielgebiet | Wartungsmaßnahme | Verifizierungskriterien |
| Nachdruck / Täglich | Bauplatte | Modellreste entfernen; Oberfläche mit mindestens 95%igem Isopropanol reinigen. Auf Grate oder tiefe Kratzer prüfen. | Die Bauplatte muss glatt, eben und vollständig frei von nicht ausgehärtetem Harzfilm oder Metallgraten sein. |
| Nachdruck / Täglich | Harzbad & Film | Führen Sie das „Vat Clean“-Protokoll durch, falls ein Druckfehler aufgetreten ist. Prüfen Sie FEP/PFA/ACF unter Gegenlicht auf Beschädigungen. | Die Trennfolie muss sauber und auf der Unterseite trocken sein und darf keine Einstiche oder starke Trübungen aufweisen. |
| Täglich | Optoelektronik | Reinigen Sie die Oberfläche des LCD-Bildschirms (Glas/Schutzfolie) mit einem Mikrofasertuch und Isopropanol. | Kein Staub, keine Fingerabdrücke, keine Harzflecken; perfekte Lichtdurchlässigkeit. |
| Wöchentlich | Sensoren & Mechanik | Reinigen und prüfen Sie den optischen Z-Achsen-Endschalter, die Temperatursensoren und die Harzstandfühler. Schmieren Sie die Kugelumlaufspindel der Z-Achse. | Gleichmäßige Z-Achsen-Bewegung ohne Vibrationen oder Geräusche; Sensoren frei von Harzverkrustungen. |
| Monatlich | Lichtmaschine | Führen Sie einen Trockenbelichtungstest (ohne Farbbehälter) mit einem leeren Blatt Papier über dem LCD durch, um nach Pixelfehlern zu suchen. | Der LCD-Bildschirm zeigt gleichmäßige Belichtungsmuster; keine dunklen Flecken oder flackernde Pixel. |
| Schwellenwertbasiert | FEP/PFA-Ersatz | Ersetzen Sie die Trennfolie, wenn tiefe Knicke, Mikrorisse oder ein starker Spannungsverlust auftreten. | Die installierte Folie muss wie eine Trommel klingen (ca. 150 Hz bis 250 Hz, abhängig von der Behältergröße) und darf bei der Wasserdichtigkeitsprüfung keine Leckagen aufweisen. |
Strategische Empfehlungen für das Flottenmanagement in Unternehmen
Um in kommerziellen 3D-Drucklaboren maximale Effizienz und Vorhersagbarkeit zu erreichen, sollten Unternehmensleiter die folgenden Strukturprotokolle umsetzen:
- Implementieren Sie eine strikte Standardarbeitsanweisung für die „Drei-Film“-Verifizierung. Bevor ein Drucker seine erste Kalibrierung durchführen darf, muss ein Techniker die Entfernung der drei kritischen temporären Folien physisch bestätigen:
- Die Transportfolie für die Bauplatte.
- Die Schutzfolie für den LCD-Bildschirm.
- Beide Schutzschichten jeder neu installierten FEP/PFA/ACF-Platte.
- Standardisierung auf homogene Verbrauchsmaterialien Vermeiden Sie das Mischen von FEP- und PFA-Folien in identischen Druckermodellen desselben Maschinenparks. PFA und FEP unterscheiden sich in Elastizität, Zugfestigkeit und Trenneigenschaften. Das Mischen dieser Materialien zwingt die Bediener zur Verwendung unterschiedlicher Slicer-Profile und Belichtungseinstellungen, was menschliche Fehler erhöht und die Erfolgsquote beim Drucken verringert.
- Verwenden Sie magnetische, flexible Bauplatten In Umgebungen mit hohem Durchsatz im B2B-Bereich stellt das manuelle Abkratzen von starren Bauplatten einen erheblichen Engpass und eine Ursache für Verschleiß dar. Die Installation hochwertiger, magnetischer und flexibler Stahlplattenabdeckungen ermöglicht es den Bedienern, die Drucke durch leichtes Biegen der Stahlplatte sofort abzulösen. Dies vermeidet Ausfallzeiten, schützt die Kalibrierung der Plattennivellierung und gewährleistet die Sicherheit der Techniker.
- Strenge Chemikalien- und Umweltkontrolle vorschreiben
- Aceton darf niemals in den Druckbereich gelangen. Standardisieren Sie auf 95%+ Isopropylalkohol (IPA) oder Tripropylenglykolmonomethylether (TPM) für die komplette Teilewäsche und Siebreinigung.
- Sorgen Sie für eine kontrollierte Betriebsumgebung mit stabilen Umgebungstemperaturen zwischen 20 °C und 28 °C. Stark abweichende Umgebungstemperaturen verändern die Harzviskosität, was die Ablösekräfte und die Haftungsmechanik drastisch beeinflusst und zu ungleichmäßiger Druckqualität sowie vorzeitigem Verschleiß der Trennfolie führt.
- Um die örtlichen Umweltauflagen zu erfüllen und Toxizitätsrisiken zu minimieren, muss sichergestellt werden, dass sämtliche Abfälle von Photopolymerharz und kontaminierte Reinigungswerkzeuge vor der Entsorgung vollständig unter UV-Licht oder direktem Sonnenlicht ausgehärtet sind.