

















Von Felix Lee, CEO bei Forgecise | Veröffentlicht: 19. Mai 2026
- I. Matrix zur funktionalen Filmklassifizierung
- II. Die Schnittstelle der Bauplatte: Transportfolie und mechanische Verriegelung
- III. LCD-Displayschutzfolien vs. Polarisatoren: Härtung und optische Optimierung
- IV. Trennfilme aus dem Küpenablöseverfahren: Chemie, Vorspannung und Ablösedynamik
- V. FAQ: Die 5 häufigsten Fragen zur Fehlerbehebung von Druckereibetreibern
- 1. Das Dilemma der „blauen Schicht“ auf der Bauplatte
- 2. Unerklärliches Schnappen der Bauplatte und heftige Aufwärtsrucke der Z-Achse
- 3. Falsche Warnmeldungen zum Verbrauchsmaterialverbrauch vs. tatsächlicher Verschleiß der Trennfolie
- 4. Lokalisierte Ausfalldivergenz (Das „Scrooge McFail“-Phänomen)
- 5. Risiken von Blasenbildung und Harzaustritt bei Displayschutzfolien
- VI. Industrielle Nachbearbeitung, Ertragsmanagement und Flottenskalierbarkeit
- VII. Strategisches Betriebsprotokoll für unternehmensweite Zusatzstofffarmen
Der wirtschaftliche Erfolg von SLA- und DLP-Druckanlagen hängt maßgeblich von der Haftung der ersten Schicht ab. In industriellen Umgebungen bedeuten Druckfehler weit mehr als nur den Verlust von etwas billigem Polymer. Sie verschwenden Arbeitskraft, verursachen Maschinenstillstände, verbrauchen teure Lösungsmittel und verschleißen hochwertige Bauteile wie monochrome LCD-Bildschirme.
Die Ursache dieser Ausfälle liegt oft im unsachgemäßen Umgang mit den verschiedenen Kunststofffolien, die in modernen Harzdruckern zum Einsatz kommen. Um hohe Ausbeuten zu erzielen und die Maschinenlaufzeiten zu verlängern, müssen die Bediener die physikalischen und chemischen Eigenschaften jeder einzelnen Schicht verstehen – von den Transportfolien der Bauplatte über LCD-Bildschirmschutzfolien bis hin zu Trennmembranen für die Harzbehälter.
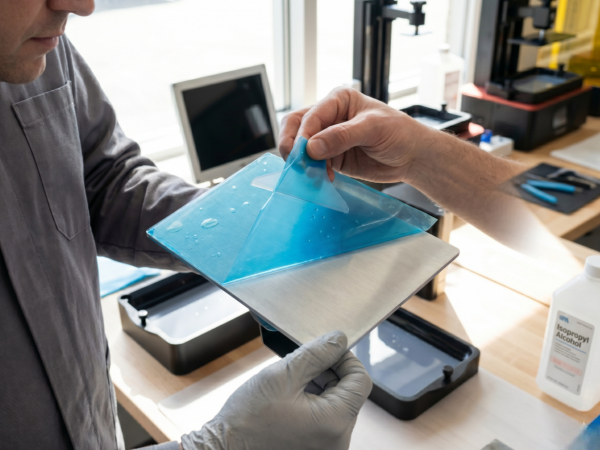
Wenn Sie einen neuen Rechner einrichten und fragen, „Entfernt man die Schutzfolie von einer Harz-3D-Druckplatte?“ Die Antwort lautet: Ja. Sie müssen die Transportfolie direkt nach dem Auspacken von der Metallbauplatte entfernen. Wenn Sie sie darauf lassen, sinkt die Ausbeute der ersten Schicht auf 0 %.
Nachfolgend finden Sie das vollständige Betriebsprotokoll für den Umgang mit Folien und die Steuerung der Grenzflächenhaftung in der additiven Fertigung von Unternehmen.
I. Matrix zur funktionalen Filmklassifizierung
Um Druckfehler von vornherein zu vermeiden, müssen B2B-Anwender die verschiedenen Funktionsschichten eines Harz-3D-Drucksystems unterscheiden können. Diese Matrix erläutert deren Eigenschaften, die richtige Handhabung und das Vorgehen bei Fehlern.
| Filmtyp | Standort | Material | Entfernung erforderlich? | Primäre Ingenieursfunktion | Betriebliche Folgen einer fehlerhaften Handhabung |
| Bauplatten-Versandfolie | Haftete an der Oberfläche der Aluminium-/Stahl-Bauplatte. | Polyethylen (PE) oder Polyethylenterephthalat (PET). | Ja, sofort nach dem Auspacken. | Verhindert Oberflächenkratzer und atmosphärische Oxidation während des Transports. | Vollständiges Haftungsversagen. Das ausgehärtete Photopolymer kann sich nicht mit der Kunststofffolie mit niedriger Oberflächenenergie verbinden; das Harz bleibt am Boden des Behälters ausgehärtet. |
| LCD-Displayschutzfolie | Direkt über dem monochromen LCD-Belichtungsdisplay angebracht. | Gehärtetes Glas oder PET in optischer Qualität. | Nein, nur bei Beschädigung ersetzen. | Schützt das teure LCD-Panel vor mechanischen Kratzern und versehentlichem Harzverschütten. | Bildschirmzerstörung. Wird die Schutzfolie entfernt, ist der blanke Polarisator der direkten chemischen Verbindung mit verschüttetem Harz ausgesetzt, was bei der Reinigung zu dauerhaften optischen Schäden führt. |
| Trennfilm (FEP, PFA, ACF) | Am Boden des Harzbehälters aufgehängt. | Fluoriertes Ethylen-Propylen (FEP) oder Fluorpolymer-Matt-Verbundwerkstoff (ACF). | Nein (installiert lassen); jedoch temporäre Schutzfolien auf beide Seiten Die Ersatzfolien müssen vor der Montage abgezogen werden. | Dient als transparenter Boden des Behälters, der die UV-Durchlässigkeit ermöglicht und gleichzeitig das Ablösen des Drucks erleichtert. | Schlechte Haftung & Filmfehler. Das Belassen temporärer Einlagen reduziert die optische Klarheit erheblich, blockiert die UV-Lichtdurchlässigkeit und führt zu schnellem Einreißen der Folie. |
II. Die Schnittstelle der Bauplatte: Transportfolie und mechanische Verriegelung
Die metallische Bauplatte dient als Hauptverankerung für den gesamten Druckvorgang. Eine gute Haftung der ersten Schicht wird durch einen Prozess namens … erreicht. mechanische Verriegelung. Flüssiges Monomer fließt in die winzigen, rauen Vertiefungen einer sandgestrahlten Aluminium- oder lasergeätzten Stahlplatte. Nach der Polymerisation verbindet sich der feste Kunststoff physikalisch mit der Metalloberfläche.
Wenn Bediener vergessen, die transparente oder blaue Schutzfolie von neu ausgepackten Geräten (wie der Elegoo Saturn-Serie oder den Anycubic Photon-Systemen) zu entfernen, blockieren sie diesen Verriegelungsvorgang vollständig. Das Monomer kommt nur mit der glatten, chemisch inerten Kunststofffolie in Kontakt, die eine extrem niedrige Oberflächenenergie aufweist.
Dieses Phänomen beobachten wir häufig in professionellen B2B-Foren. Es scheint fast schon ein typischer Anfängerfehler zu sein. Bediener lassen ihre brandneuen Maschinen stundenlang laufen, nur um dann beim Anheben der Z-Achse eine makellos saubere Bauplatte vorzufinden, während das ausgehärtete Testmodell flach am Boden des Harzbehälters liegt.
Manchmal bringen Hersteller die Klebeschicht dieser Transportfolien so fest an, dass sie wie eine permanente, kratzfeste Folie wirkt. Anwender haben sogar schon ihre makellosen Bauplatten abgeschliffen, bevor sie bemerkten, dass sich dort die ganze Zeit eine zusätzliche, transparente Folie befand.
Blankes Metall vs. nicht entfernte Transportfolie
| Schnittstellenparameter | Blankes, gestrahltes/lasergraviertes Metall | Nicht entfernte Versand-Polymerfolie |
| Oberflächenenergie | Hoch (günstige Benetzung und chemische Affinität). | Geringe (hydrophobe/oleophobe) Tendenzen. |
| Mikrotexturprofil | Ra 1,6–3,2 µm (sorgt für mechanische Verankerung). | Ra < 0,1 µm (nahezu glatte Oberfläche). |
| Ertrag der ersten Schicht | > 99 % bei optimalen UV-Belichtungseinstellungen. | 0 % (sofortige Delamination während des Z-Lifts). |
| Chemische Verschleißbeständigkeit | Hohe Beständigkeit gegenüber gängigen Reinigungsmitteln (IPA/TPM). | Neigt zu Quellung, Ablösung und Klebstoffabbau. |
III. LCD-Displayschutzfolien vs. Polarisatoren: Härtung und optische Optimierung
Der monochrome LCD-Bildschirm ist nach wie vor das empfindlichste und teuerste Verschleißteil jedes Harz-3D-Druckers. Er überträgt das exakte Pixelmuster des UV-Lichts, das zum Aushärten jeder einzelnen Schicht des Fotopolymerharzes benötigt wird.
Sie müssen den Unterschied kennen zwischen der temporären Transportfolie, die den LCD-Bildschirm bedeckt – die Sie entfernen, um optische Streuung zu verhindern – und der permanenten oder nachträglich angebrachten Displayschutzfolie, die an Ort und Stelle bleibt, um vor Harzspritzern zu schützen.
Kritischer Warnhinweis: Viele Drucker verfügen über eine werkseitig installierte Polarisationsfolie direkt unter der äußeren Schutzschicht. Wenn Sie diese Polarisationsfolie versehentlich entfernen, zerstören Sie die UV-Schutzfunktion des Bildschirms. Das Panel wird unbrauchbar, und Ihre Herstellergarantie erlischt.
Die finanziellen Kosten von LCD-Schäden in einem B2B-Fertigungsbetrieb mit hohem Durchsatz summieren sich schnell. Schon ein einziger Harzaustritt aus einer beschädigten Membran im Harzbehälter kann sich direkt mit einem ungeschützten LCD-Glaspanel verbinden. Versucht man, das ausgehärtete Harz ohne Schutzfolie abzukratzen, zerkratzt man fast immer das Glas oder beschädigt den Polarisator. Das bedeutet einen kompletten Bildschirmaustausch, der Kosten von über 150 US-Dollar für Ersatzteile zuzüglich mehrerer Arbeitsstunden verursacht.
Die Installation hochwertiger Displayschutzfolien aus optischem gehärtetem Glas oder PET ist eine bewährte und kostengünstige Methode, dieses Risiko zu minimieren. Sie gewährleisten volle optische Transparenz und verhindern ein Vergilben im Laufe der Zeit, wodurch ein gleichmäßiger Lichtweg und eine scharfe Aushärtungsauflösung sichergestellt werden.
IV. Trennfilme aus dem Küpenablöseverfahren: Chemie, Vorspannung und Ablösedynamik
Die Trennfolie bildet den transparenten Boden des Harzbehälters und trennt das flüssige Fotopolymer vom darunterliegenden LCD-Bildschirm. Sie muss den wiederholten mechanischen Ablösekräften standhalten, die beim Abheben einer frisch ausgehärteten Schicht durch die Z-Achse entstehen.
In der Industrie werden hauptsächlich fluorierte Ethylen-Propylen- (FEP), Perfluoralkoxy- (PFA, häufig nFEP genannt) und Fluorpolymer-Matt-Verbundfolien (ACF) verwendet. Beim Austausch der Membranen müssen die Schutzfolien beidseitig von der neuen Folie entfernt werden. Das Belassen dieser temporären Schichten führt zu einer verminderten UV-Lichtdurchlässigkeit und einem erheblichen Verlust an Druckdetails.
Für eine korrekte Installation ist präzises Spannen unerlässlich. Herkömmliche FEP-Folien müssen mithilfe eines Abstandhalters, beispielsweise eines 13-mm-Flaschenverschlusses, installiert werden, um der Folie die nötige Elastizität zu verleihen. Zu hohe Spannung führt zu vorzeitigem Einreißen der Folie. Zu geringe Spannung verhindert, dass sich die Folie sauber vom ausgehärteten Harz löst, was den Druck ruiniert.
Die Hochgeschwindigkeits-ACF-Membranen verfügen über eine strukturierte, matte Seite, die dem flüssigen Harz zugewandt ist. Diese Struktur reduziert die Saugkräfte und ermöglicht deutlich kürzere Hubwege entlang der Z-Achse.
Vergleich der Veröffentlichungsfolienmaterialien
| Parameter | Fluoriertes Ethylenpropylen (FEP) | Perfluoralkoxy (PFA / nFEP) | Fluorpolymer-Matt (ACF) |
| Elastizität und Flexibilität | Hoch (erfordert einen Hubabstand von 8–10 mm). | Mäßig (gleichmäßigeres Freisetzungsprofil). | Niedrig (ermöglicht hohe Geschwindigkeit, 4–5 mm Hubweg). |
| Oberflächenbeschaffenheit | Glänzend (hochtransparent). | Glänzend (niedriger Reibungskoeffizient). | Matte Oberfläche auf der dem Harz zugewandten Seite (minimiert die Vakuumversiegelung). |
| Saugkraft | Hoch (erzeugt einen physikalischen Sog). | Mäßig (reduzierte Haftung). | Außergewöhnlich niedrig (ermöglicht bis zu 2-fache Hubgeschwindigkeit). |
| Durchschnittliche Nutzungsdauer | ~20.000 bis 30.000 ausgehärtete Schichten. | ~40.000 ausgehärtete Schichten. | > 50.000 ausgehärtete Schichten unter optimaler Spannung. |
V. FAQ: Die 5 häufigsten Fragen zur Fehlerbehebung von Druckereibetreibern
Wir haben die am häufigsten diskutierten technischen Fragen in professionellen Foren für additive Fertigung wie Reddit und Quora analysiert, um Ihnen diese Lösungen präsentieren zu können.
1. Das Dilemma der „blauen Schicht“ auf der Bauplatte
Problem: Neue Anwender stoßen bei frisch ausgepackten Anycubic- oder Elegoo-Systemen häufig auf vollständige Druckfehler. Sie sind sich unsicher, ob sie die blaue oder transparente Kunststofffolie von der Metallbauplatte entfernen sollen, da sie annehmen, diese schütze das Aluminium vor Kratzern bei der Nachbearbeitung.
Kurze Antwort: Ja, ziehen Sie die Folie sofort vor dem Drucken ab.
Autoritative Lösung: Diese Folie dient lediglich als temporäre Transportauskleidung. Beim Drucken mit angebrachter Folie kann das flüssige Monomer die mikrotexturierte Metalloberfläche nicht erreichen. Die mechanische Verzahnung versagt vollständig, und das ausgehärtete Harz verbindet sich stattdessen mit der FEP-Folie am Boden des Behälters. Nehmen Sie einen Kunststoffspachtel, heben Sie eine Ecke der Folie an und ziehen Sie sie vollständig ab, um die blanke Metalloberfläche freizulegen.
2. Unerklärliches Schnappen der Bauplatte und heftige Aufwärtsrucke der Z-Achse
Problem: Benutzer von mittelgroßen bis großen Druckern (wie dem Anycubic Photon M3 Max) hören ein lautes, heftiges Knallgeräusch, wenn die Bauplatte nach dem Aushärten der Grundschichten angehoben wird. Durch diesen plötzlichen Ruck spritzt Harz auf die Z-Achsen-Schienen.
Kurze Antwort: Dies geschieht aufgrund einer übermäßigen Saugwirkung zwischen den ausgehärteten Basisschichten und der Trennfolie des Behälters.
Autoritative Lösung: Sie haben es mit einem hohen Vakuum zu tun. Um das zu beheben, müssen Sie drei wichtige Parameter anpassen:
- Belichtung der untersten Schicht: Verkürzen Sie die Belichtungszeit der unteren Schicht um 10 bis 15 % (üblicherweise von 45 Sekunden auf 35–38 Sekunden). Dadurch wird verhindert, dass das Harz überhärtet und zu fest an der FEP-Folie haftet.
- Hubgeschwindigkeit der Z-Achse: Verringern Sie die anfängliche Abhebegeschwindigkeit auf 40 mm/min. Dadurch lässt sich die Trennfolie gleichmäßig abziehen, anstatt abzureißen.
- Harztemperatur: Halten Sie das Harz mithilfe eines Heizbandes im Harzbehälter zwischen 25 °C und 30 °C. Kaltes Harz ist zähflüssig und erhöht die Saugkräfte erheblich.
3. Falsche Warnmeldungen zum Verbrauchsmaterialverbrauch vs. tatsächlicher Verschleiß der Trennfolie
Problem: Benutzer von modernen Druckern mit integrierten Überwachungssystemen, wie beispielsweise der Elegoo Saturn-Serie, erhalten Systemaufforderungen zum Austausch der Trennfolie, selbst wenn die Membran klar aussieht und die Ausdrucke einwandfrei sind.
Kurze Antwort: Betrachten Sie diese Hinweise als Erinnerung, sich den Film anzusehen, nicht als strikte Regel, ihn wegzuwerfen.
Autoritative Lösung: Moderne Drucker-Firmware verwendet einfache, lineare Schichtzählalgorithmen (oftmals ausgelöst bei 30.000 Schichten), anstatt den tatsächlichen Zustand der Folie zu überprüfen. Die Folie muss nur ausgetauscht werden, wenn sichtbare Abnutzungserscheinungen erkennbar sind. Achten Sie auf tiefe Knicke, Einstiche, starke Trübungen, die das Licht blockieren, oder Spannungsverlust, der zu Druckfehlern führt. Wenn die Folie intakt aussieht, setzen Sie einfach den Softwarezähler auf dem Touchscreen zurück und drucken Sie weiter.
4. Lokalisierte Ausfalldivergenz (Das „Scrooge McFail“-Phänomen)
Problem: Auf einer mit identischen Modellen bestückten Bauplatte schlägt ein einzelner Druck in der Nähe der Plattenmitte fehl und bleibt an der FEP-Folie kleben, während die äußeren Drucke problemlos fertiggestellt werden.
Kurze Antwort: Die Mitte der Folie dehnt sich stärker als die Ränder, ähnlich wie bei einem Trampolin, wodurch ein Ablösen des Teils verhindert wird.
Autoritative Lösung: Die Trennfolie haftet fest am äußeren Metallrahmen und dehnt sich im geometrischen Zentrum am stärksten. Beim Anheben der Z-Achse reicht der Hub möglicherweise nicht aus, um diese lokale Elastizität zu überwinden. Das Harz löst sich daher nicht vollständig von der Folie, bevor die nächste Schicht aufgetragen wird. Dies lässt sich beheben, indem der Hub der Z-Achse um 1–3 mm erhöht wird. Platzieren Sie außerdem größere oder stark saugfähige Modelle näher an den starren Außenkanten der Druckplatte und verwenden Sie auf den ersten Druckinseln stabile Stützstrukturen.
5. Risiken von Blasenbildung und Harzaustritt bei Displayschutzfolien
Problem: Die Betreiber befürchten, dass eingeschlossene Luftblasen oder kleinere Fehlausrichtungen während der Installation einer nachträglich angebrachten LCD-Bildschirmschutzfolie zu Aushärtungsfehlern oder Druckausfällen führen können.
Kurze Antwort: Winzige Bläschen schaden Ihren Ausdrucken nicht, aber schlecht abgedichtete Ränder können Ihren Bildschirm zerstören.
Autoritative Lösung: Kleine, isolierte Luftbläschen (1–2 mm Durchmesser) streuen das UV-Licht nicht ausreichend, um die Druckqualität zu beeinträchtigen, da die LED-Matrix stark gebündeltes Licht emittiert. Dennoch sollten Sie größere Bläschen oder eingeschlossenen Staub entfernen, um lokale optische Verzerrungen zu vermeiden. Die eigentliche Gefahr besteht in einer mangelhaften Abdichtung der Ränder. Wenn Sie die Schutzfolie nicht richtig ausrichten oder vergessen, die äußeren Ränder abzukleben, kann flüssiges Harz durch Kapillarwirkung direkt darunter gelangen. Sobald das UV-Licht aktiviert wird, härtet das eingeschlossene Harz aus und verbindet die Schutzfolie dauerhaft mit Ihrem Polarisator. Reinigen Sie den Bildschirm daher immer mit 95%igem Isopropanol und einem Mikrofasertuch, richten Sie die Schutzfolie exakt aus und dichten Sie den gesamten Rand mit schwarzem Isolierband ab.
VI. Industrielle Nachbearbeitung, Ertragsmanagement und Flottenskalierbarkeit
Der Betrieb einer kommerziellen Druckfarm erfordert einen intelligenten Nachbearbeitungs-Workflow, um Arbeitskosten zu senken, Maschinen zu schonen und die Produktion zu steigern. Insbesondere B2B-Unternehmen mit hohem Durchsatz müssen von der manuellen Teileentnahme und einfachen Reinigungsroutinen abrücken, da diese zeitaufwendig sind und häufig zu Teilebeschädigungen führen.
Der Austausch herkömmlicher Druckplatten gegen flexible Druckplattformen wie die Formlabs Build Platform 2 oder magnetische Federstahlplatten aus dem Zubehörhandel beschleunigt den Arbeitsablauf. Die Formlabs Build Platform 2 verwendet eine flexible Stahldruckoberfläche mit integrierten Teilelösehebeln. Fertige Drucke lassen sich so ohne scharfe Metallschaber sofort ablösen. Dadurch wird das Risiko von Beschädigungen der Aluminium-Druckplatte oder von Bruch empfindlicher Stützstrukturen vollständig vermieden.
Der Arbeitsablauf des zweistufigen Waschsystems:
Um Ihren Lösungsmittelvorrat weiter zu schonen, sollten Sie ein zweistufiges Waschverfahren anwenden.
- 1. Stufe: Vorwäsche des Harzes (Reinigung mit verschmutztem Lösungsmittel). Anstatt harzbeschichtete Teile direkt in eine saubere Waschanlage zu geben, sollten sie zunächst in ein „schmutziges“ Vorwaschbad mit älterem Isopropylalkohol oder Tripropylenglykolmonomethylether (TPM) getaucht werden. Dadurch wird der Großteil des nassen Harzes entfernt.
- 2. Stufe: Automatische Feinwäsche (Reinigungslösungsmittel). Die Teile werden für den letzten Spülgang in eine automatische Waschstation mit sauberem Lösungsmittel gegeben.
Durch diese einfache Aufteilung bleibt Ihr primäres Lösungsmittel deutlich länger sauber, wodurch der Gesamtlösungsmittelverbrauch um bis zu 50 % sinkt. Das verschmutzte Vorwaschmittel lässt sich wiederverwerten, indem Sie es UV-Licht aushärten lassen, um das suspendierte Harz zu härten, und es anschließend durch einen Schwerkraftfilter mit Keramikfilter filtrieren, um die Klarheit wiederherzustellen. Lassen Sie das Lösungsmittel vor der abschließenden UV-Nachhärtung stets vollständig trocknen, um Oberflächenverfärbungen zu vermeiden.
VII. Strategisches Betriebsprotokoll für unternehmensweite Zusatzstofffarmen
Um hohe Produktionsstandards zu gewährleisten und Ausfallzeiten bei einer Flotte von industriellen Harz-3D-Druckern zu vermeiden, sollten die Betriebe einen strikten vorbeugenden Wartungsplan einhalten.
| Wartungshäufigkeit | Zielkomponente | Handlungsbedarf erforderlich | Erwartetes Ergebnis |
| Jeder Druckzyklus | Bauplatte. | Die Oberfläche mit einer Kunststoffklinge abkratzen, um nach ausgehärteten Fragmenten zu suchen; mit mindestens 90%igem Isopropanol abwischen. | Verhindert, dass die Bauplatte beim nächsten Referenzfahrtvorgang feste Partikel gegen den LCD-Bildschirm drückt. |
| Jeder Druckzyklus | Harzbehälter. | Rühren Sie das flüssige Harz um, um ein Absetzen der Pigmente zu verhindern; prüfen Sie den Trennfilm auf Trübungen oder Verunreinigungen. | Gewährleistet eine gleichmäßige Aushärtung und verhindert lokale Unterbelichtung durch Pigmentablagerungen. |
| Wöchentlich | Z-Achsen-Gewindespindel. | Altes Fett und Schmutz mit einem fusselfreien Tuch entfernen; anschließend eine dünne Schicht Lithiumfett auftragen. | Beseitigt mechanische Verklebungen, wodurch Schichtlinien und vertikale Artefakte reduziert werden. |
| Wöchentlich | LCD-Bildschirm. | Reinigen Sie den Bildschirm mit 95%igem Alkohol und einem Mikrofasertuch; führen Sie einen LED-Test durch, um nach Pixelfehlern zu suchen. | Erkennt frühzeitig den Verschleiß des LCD-Displays und verhindert so Druckfehler durch ungleichmäßige Lichtausbeute. |
| Monatlich | Kühlfilter. | Saugen Sie die Ansauggitterfilter ab und reinigen Sie die hinteren Lüfter von Staubablagerungen. | Verhindert eine Überhitzung der internen Komponenten und verlängert so die Lebensdauer der UV-Lichtquelle. |
| Monatlich | Build Plate Texture. | Prüfen Sie die Ebenheit der Platte; falls die Oberfläche zu glatt geworden ist, schleifen Sie sie leicht mit 220er-Nassschleifpapier an. | Stellt die mechanische Textur der Platte wieder her und erhält die hohe Haftung der ersten Schicht aufrecht. |
Durch die Einhaltung dieser Standardverfahren können Produktionsstätten Druckfehler drastisch reduzieren, weniger Material und Lösungsmittel verschwenden und die maximale Lebensdauer ihrer additiven Fertigungsanlagen ausschöpfen.