

















- 1. O Paradoxo da Força: Por que forte estaticamente, mas fraco dinamicamente?
- 2. Mapa de defeitos: Quem é o "assassino invisível" da fadiga?
- 3. Rugosidade da superfície: o ponto fraco fatal das peças impressas.
- 4. A solução: como melhorar o desempenho por meio do processamento e pós-processamento?
- 5. Avanço na Fronteira: A "Linha Tripla de Defesa"
- Conclusão
- Sobre Forgecise
Nas indústrias aeroespacial, de dispositivos médicos e automotiva, a impressão 3D em metal (manufatura aditiva) está gradualmente passando da prototipagem para a produção de componentes críticos para a segurança. No entanto, para realmente substituir os processos tradicionais de forjamento ou fundição, um obstáculo fundamental precisa ser superado: desempenho de fadiga.
Diferentemente da manufatura tradicional, a natureza de empilhamento camada por camada das peças impressas em 3D torna sua microestrutura, distribuição de defeitos e tensões residuais mais complexas. Este artigo irá explorar como esses fatores afetam a “vida útil” das peças e como a indústria enfrenta esse desafio por meio da otimização do processo e do pós-processamento.
1. O Paradoxo da Força: Por que forte estaticamente, mas fraco dinamicamente?
As peças metálicas impressas em 3D frequentemente apresentam um fenômeno de “tendência”:
- Excelente resistência estática: Devido às taxas de resfriamento extremamente altas durante o processo de impressão 3D, as peças frequentemente formam uma microestrutura interna extremamente fina (como grãos finos). De acordo com os princípios da ciência dos materiais, quanto mais finos os grãos, maior a resistência. Portanto, a resistência à tração das peças impressas geralmente é superior à das peças fundidas e pode até mesmo atingir o nível das peças forjadas.
- Desempenho frágil sob fadiga: A falha por fadiga geralmente começa com defeitos microscópicos. Sob carregamento cíclico, microporos e áreas de falta de fusão dentro do material tornam-se “pontos de gatilho” para a concentração de tensão. Mesmo que os testes de tração estática sejam aprovados, esses minúsculos defeitos podem causar a fratura prematura das peças sob carregamento dinâmico.
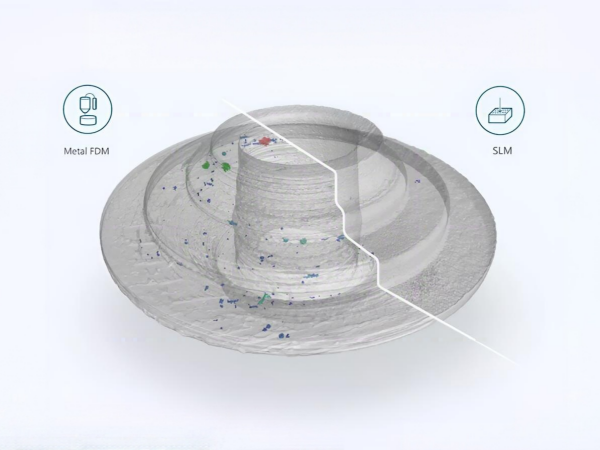
2. Mapa de defeitos: Quem é o “assassino invisível” da fadiga?
Flutuações na entrada de energia durante o processo de impressão 3D (energia muito alta ou muito baixa) levam a diferentes tipos de defeitos, cada um representando um grau variável de prejuízo para o desempenho em relação à fadiga:
表格
| Tipo de defeito | Características Morfológicas | Causa da formação | Nível de perigo |
|---|---|---|---|
| Poros de gás | Esférico ou oval | Gás aprisionado em pó ou aprisionamento de gás de proteção | Médio |
| Falta de Fusão | Formato irregular, bordas afiadas | Entrada de energia insuficiente; pó entre as camadas ou linhas de varredura não totalmente derretido. | Extremamente alto |
| Rachaduras | Fino e em forma de tira. | Tensão residual excessiva ou fragilidade térmica do material | Alto |
Ponto-chave: Os defeitos de falta de fusão, devido à sua forma irregular e arestas vivas, geram concentrações de tensão extremamente elevadas e são mais destrutivos do que os poros de gás esféricos. Além disso, esses defeitos frequentemente exibem anisotropia (direcionalidade), o que significa que o impacto dos defeitos na resistência varia significativamente dependendo da direção de impressão.
3. Rugosidade da superfície: o ponto fraco fatal das peças impressas.
Pesquisas indicam que para peças “como impressas” sem tratamento, rugosidade da superfície é o principal fator que afeta a vida útil em termos de fadiga.
- Efeito de superfície: A superfície de peças impressas em 3D normalmente apresenta partículas de pó semi-fundido aderidas, formando uma topografia irregular. Esses defeitos superficiais atuam como inúmeras ranhuras microscópicas, induzindo facilmente a fissuras.
- Suporte de dados: Dados experimentais mostram que a vida útil à fadiga de amostras de Ti6Al4V impressas pode ser mais de 4 vezes mais curto do que em amostras usinadas. A grande maioria das trincas de fadiga se origina na superfície, e não em defeitos internos.
4. A solução: como melhorar o desempenho por meio do processamento e pós-processamento?
Para que as peças impressas em 3D atendam aos padrões industriais, é necessário usar uma “punção combinada” para eliminar defeitos e tensões:
Otimização de Processos (Controle de Origem)
- Ajuste de parâmetros: Controle com precisão a potência do laser, a velocidade de varredura e o espaçamento entre as varreduras para garantir uma poça de fusão estável, reduzindo a formação de poros de gás e a falta de fusão na fonte.
- Pó de alta qualidade: Utilize pó com alta esfericidade e distribuição granulométrica adequada para reduzir o aprisionamento de gás.
Tratamento térmico (reforço interno)
- Recozimento para alívio do estresse: Elimina a enorme tensão residual gerada durante a impressão, evitando deformações ou rachaduras na peça.
- Prensagem Isostática a Quente (HIP): Esta é a “solução definitiva” para melhorar o desempenho em relação à fadiga. Através de um ambiente de alta temperatura e alta pressão, ela fecha à força os microporos internos e os defeitos de falta de fusão, aproximando a densidade de 100%.
Engenharia de Superfície (Defesa Externa)
- Usinagem e Polimento: Remove a camada superficial áspera e elimina os pontos de início de fissuras superficiais.
- Jateamento com esferas e retificação de superfície: Introduz tensão compressiva benéfica na superfície para dificultar a propagação de fissuras.
5. Avanço na Fronteira: A “Linha Tripla de Defesa”
Notavelmente, no que diz respeito ao desafio do baixo desempenho à fadiga em ligas de titânio, uma equipe do Instituto de Pesquisa de Metais da Academia Chinesa de Ciências fez recentemente um avanço significativo.
Eles desenvolveram uma nova tecnologia de pós-processamento chamada NAMP (Preparação para Manufatura Aditiva Quase Livre de Vazios). Controlando com precisão a prensagem isostática a quente (HIP) e o subsequente tratamento térmico, essa tecnologia não apenas elimina os microporos internos, mas também preserva a estrutura de grãos finos exclusiva da impressão 3D.
Essa tecnologia constrói uma “tripla linha de defesa” contra a fadiga:
- Limites de grãos finos: Impedir a propagação de fissuras sob baixa tensão.
- Estrutura sem vazios: Elimina fontes internas de defeitos sob estresse moderado.
- Grãos finos de α: Resistir à fissuração por clivagem sob alta tensão.
As ligas de titânio tratadas com esse processo atingiram uma resistência à fadiga que não só supera todas as ligas de titânio impressas em 3D conhecidas, como também é superior às ligas de titânio forjadas tradicionais, estabelecendo um novo recorde mundial. Isso demonstra que, por meio da inovação tecnológica, as peças impressas em 3D podem romper completamente com o “maldito” desempenho ruim em fadiga e se tornarem materiais industriais verdadeiramente versáteis.
Conclusão
O desempenho à fadiga de peças metálicas impressas em 3D é um projeto sistemático que envolve todas as etapas, desde a qualidade do pó e os parâmetros de impressão até as técnicas de pós-processamento. Embora a rugosidade superficial e os defeitos internos já tenham sido gargalos que restringiam sua aplicação, com o amadurecimento da prensagem isostática a quente (HIP), da modificação superficial e de novos processos (como o NAMP), as peças metálicas impressas em 3D estão gradualmente atingindo e até mesmo superando os padrões de desempenho da manufatura tradicional, proporcionando um espaço mais amplo de projeto e fabricação para indústrias de ponta.
Sobre Forgecise
Forgecise é uma empresa inovadora em tecnologia de manufatura aditiva, dedicada a fornecer materiais, equipamentos e soluções de processo de impressão 3D em metal de alto desempenho para os setores de fabricação de moldes, energia e outros setores industriais.
Paulo Li
Diretor de Tecnologia (CTO) | Autor18 anos de experiência em Pesquisa e Desenvolvimento de equipamentos de impressão 3D e processos de manufatura aditiva, possibilitando a fabricação inteligente e eficiente de peças complexas.