

Verfasst von Felix Lee, CEO bei Forgecise
Letzte Aktualisierung: August 2026
Table of Contents
Wozu wird Drahterodieren in der additiven Metallfertigung eingesetzt?
Drahterodieren (Wire Electrical Discharge Machining, WEDM) ist ein Präzisionsschneidverfahren, das nach dem 3D-Metalldruck eingesetzt wird, um Bauplatten zu entfernen, Stützstrukturen abzutrennen und präzise Profile zu erzeugen. Im Gegensatz zu herkömmlichen Bearbeitungsverfahren trägt das Drahterodieren Material durch elektrische Funken anstatt durch mechanische Schnittkraft ab und eignet sich daher für beanspruchte Bauteile, die im SLM- und DED-Verfahren hergestellt wurden.
Kurzgefasste Erkenntnisse
- Das Drahterodieren findet breite Anwendung in der Nachbearbeitung von Metallen in der additiven Fertigung.
- Es hilft dabei, gedruckte Teile mit geringem Verformungsrisiko von den Bauplatten zu entfernen.
- Langsames Drahterodieren bietet eine höhere Genauigkeit und Oberflächenqualität als schnelles Drahterodieren.
- Bei ermüdungsempfindlichen Bauteilen ist eine Kontrolle der Umformschicht erforderlich.
- Die Schnittreihenfolge, die Maschineneinstellungen und die Prüfprotokolle bestimmen die endgültige Teilequalität.
Die additive Fertigung von Metallen hat die Herstellung komplexer Metallbauteile durch Ingenieure revolutioniert. Verfahren wie das selektive Laserschmelzen (SLM) und das gerichtete Energieauftragsschweißen (DED) ermöglichen es Herstellern, Leichtbaustrukturen, optimierte Designs und Bauteile zu fertigen, die mit traditionellen Methoden nur schwer herzustellen sind.
Der Druckvorgang ist jedoch erst der Anfang.
Nachdem ein Metallteil den Drucker verlassen hat, müssen die Ingenieure noch die Bauplatte entfernen, Stützstrukturen herausschneiden, Oberflächen verbessern und das Bauteil für die Endbearbeitung oder Inspektion vorbereiten.
In dieser Phase kann entschieden werden, ob ein Teil bestanden wird oder nicht.
Ein gedrucktes Titanbauteil kann eine ausgezeichnete innere Geometrie aufweisen, aber falsche Schneidmethoden können zu Verformungen, Oberflächenbeschädigungen oder unerwünschter Spannungsentladung führen.
Aus diesem Grund hat sich das Drahterodieren zu einem wichtigen Verfahren in der additiven Metallfertigung entwickelt.
Was ist Drahterodieren und wie funktioniert es?
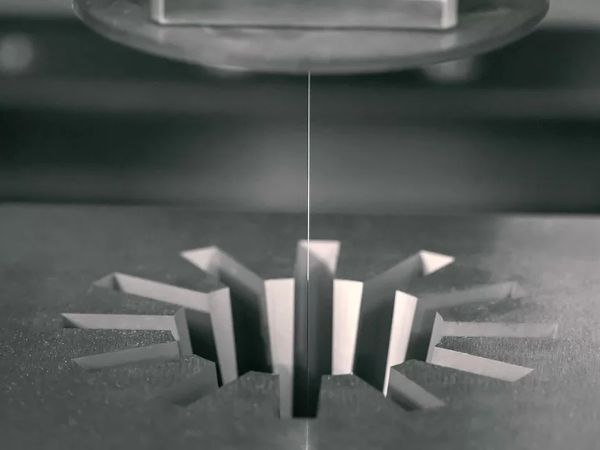
Beim Drahterodieren wird ein dünner, sich bewegender Metalldraht als Elektrode verwendet, um Material durch kontrollierte elektrische Entladung abzutragen.
Bei diesem Verfahren wird kein herkömmliches Schneidwerkzeug verwendet.
Stattdessen erzeugt die Maschine Tausende kleiner elektrischer Funken zwischen dem Draht und dem Werkstück. Jeder Funke erzeugt intensive lokale Hitze, die eine sehr geringe Materialmenge schmilzt. Das CNC-System steuert die Drahtbewegung und erzeugt den erforderlichen Schnittpfad.
Der grundlegende Prozess umfasst:
- Ein Metalldraht wird nahe am Werkstück positioniert.
- Es wird eine gepulste elektrische Spannung angelegt.
- Zwischen dem Draht und dem Metallteil bilden sich Funken.
- Die hohen Temperaturen tragen Material durch Erosion ab.
- Das CNC-System führt den Draht entlang des programmierten Pfades.
Gängige Elektrodendrähte sind:
- Messingdraht
- verzinkter Draht
- Molybdändraht
Das Arbeitsmedium hängt vom Drahterodiersystem ab:
- Beim langsamen Drahterodieren wird normalerweise deionisiertes Wasser verwendet.
- Beim Drahterodieren wird üblicherweise Emulsionsflüssigkeit verwendet.
Da bei diesem Verfahren nahezu keine mechanische Schnittkraft entsteht, eignet sich das Drahterodieren gut für additiv gefertigte Metallbauteile, die Eigenspannungen aufweisen.
Warum eignet sich Drahterodieren für 3D-gedruckte Metallteile?
Der größte Vorteil des Drahterodierens ist ganz einfach:
Es schneidet, ohne Druck auf das Werkstück auszuüben.
Bei der traditionellen Bearbeitung entstehen Schnittkräfte, die dünne Wände verformen, Spannungen abbauen oder empfindliche Strukturen beschädigen können. Metallbauteile aus der additiven Fertigung weisen häufig innere Spannungen auf, da sie während des Druckvorgangs wiederholten Erwärmungs- und Abkühlungszyklen ausgesetzt sind.
Drahterodieren reduziert diese Probleme, weil:
- Es wirkt kein direkter Schneiddruck.
- Harte Materialien können verarbeitet werden.
- Dünne Wände verformen sich weniger leicht.
- Hochfeste Legierungen können bearbeitet werden.
Beispielsweise kann sich eine dünne, mittels SLM gedruckte Halterung aus Titanlegierung während des Fräsens verziehen, da das Material bereits unter Spannung steht. Drahterodieren ermöglicht das Trennen des Bauteils unter Beibehaltung der ursprünglichen Formstabilität.
Wie wird das Drahterodieren in der Nachbearbeitung der additiven Metallfertigung eingesetzt?
Das Drahterodieren hat nach dem Metalldruck noch einige weitere wichtige Anwendungsgebiete.
Entfernen von Teilen von der Bauplatte
Eine der häufigsten Anwendungen ist das Trennen gedruckter Teile von der Bauplattform.
SLM- und DED-Bauteile werden üblicherweise während des Druckvorgangs mit einem Metallsubstrat verbunden. Nach dem Druckvorgang müssen die Ingenieure das Bauteil entfernen, ohne die endgültige Geometrie zu beschädigen.
Drahterodieren kann durchschneiden:
- Verbindungen der Montageplatte
- Fertigungslaschen
- Verbindungen unterstützen
Zu den Vorteilen gehören:
- Geringer Wärmeeinfluss
- Genaue Trennung
- Verringerte Verformung
- Bessere Kontrolle teurer Metallteile
Für Komponenten in der Luft- und Raumfahrt sowie in der Medizintechnik wird diese kontrollierte Trennmethode häufig bevorzugt.
Entfernen schwieriger Stützkonstruktionen
Die Entfernung von Stützkonstruktionen kann sich als schwierig erweisen, wenn die Bauwerke groß oder tief sind oder sich in engen Bereichen befinden.
Drahterodieren kann Folgendes entfernen:
- Große Stützblöcke
- Schwer zugängliche Unterstützungsbereiche
- Überschüssige gedruckte Abschnitte
- Präzisionsschlitze und Profile
Dadurch ist es nützlich für:
- Dünnwandige Bauteile
- Überhangkonstruktionen
- Komplexe gedruckte Geometrien
Was sind die Grenzen des Drahterodierens?
Das Drahterodieren ist leistungsstark, ersetzt aber nicht alle Bearbeitungsverfahren.
Es eignet sich am besten für:
- Durch Schneiden
- Profilschneiden
- Teiletrennung
- Präzisionskonturbearbeitung
Drahterodieren kann die CNC-Bearbeitung jedoch nicht ersetzen für:
- Geschlossene innere Hohlräume
- Komplexe dreidimensionale Oberflächen
- Vollständige 3D-Formgebungsoperationen
Ein häufiger Produktionsfehler ist, dass man Drahterodieren mit Aufgaben betraut, die für CNC-Maschinen konzipiert sind.
Ein besserer Arbeitsablauf ist:
Drahterodieren → Trennung und Konturvorbereitung
CNC-Bearbeitung → Endgeometrie und Präzisionsoberflächen
Langsames Drahterodieren vs. Schnelles Drahterodieren: Welches Verfahren ist besser?
In der Fertigung werden hauptsächlich zwei Drahterodierverfahren eingesetzt.
| Besonderheit | Langsames Drahterodieren | Schnelles Drahterodieren |
|---|---|---|
| Drahtbewegung | Einbahnstraße | Hochgeschwindigkeits-Recyclingdraht |
| Drahtverwendung | Neuer Draht, einmal verwendet | Draht wiederverwendet |
| Genauigkeit | Höher | Untere |
| Oberflächenqualität | Besser | Rauher |
| Kosten | Höher | Untere |
| Hauptanwendung | Präzisionsteile | Grobschnitt |
Langsames Drahterodieren (LS-WEDM)
Das langsame Drahterodieren ist die bevorzugte Option für hochwertige, additiv gefertigte Metallbauteile.
Typischer Leistungsverlauf:
- Die Genauigkeit kann etwa ±0,005 mm erreichen.
- Die Oberflächenrauheit kann einen Ra-Wert unter 1,6 μm erreichen.
- Eine Feinbearbeitung kann eine Oberflächenrauheit von etwa Ra 0,8 μm erreichen.
- Die Dicke der Umschmelzschicht ist in der Regel geringer.
Es wird üblicherweise verwendet für:
- Luft- und Raumfahrtkomponenten
- Teile aus Titanlegierung
- Nickelbasierte Superlegierungskomponenten
- Anwendungen in der Präzisionstechnik
Schnelles Drahterodieren (HS-WEDM)
Beim Schnelldraht-Erodieren wird ein Draht verwendet, der sich schnell bewegt und recycelt wird.
Seine Vorteile sind:
- Höhere Schnittgeschwindigkeit
- Niedrigere Betriebskosten
Zu seinen Einschränkungen gehören:
- Geringere Präzision
- Rauhere Oberflächenbeschaffenheit
- Höherer Drahtverschleiß
Es wird üblicherweise verwendet für:
- Entfernung der Unterstützung
- Grobschnitt
- Werkzeuganwendungen
Welche Parameter beim Drahterodieren beeinflussen die Schnittqualität?
Die Qualität beim Drahterodieren hängt vom Zusammenspiel mehrerer Maschineneinstellungen ab. Eine falsche Balance kann zu schlechter Oberflächengüte, dicken Umschmelzschichten, instabilem Schnitt oder sogar zum Bauteilversagen führen.
Zu den wichtigsten Parametern gehören:
- Impulsdauer
- Pulsintervall
- Spitzenstrom
- Drahtgeschwindigkeit
- Drahtspannung
- Leitfähigkeit des Arbeitsmediums
- Temperatur des Arbeitsmediums
Diese Einstellungen steuern drei wichtige Ergebnisse:
- Schnittgeschwindigkeit
- Oberflächenqualität
- thermischer Schadensgrad
Ein schnellerer Schnitt ist nicht immer ein besserer Schnitt.
Bei Bauteilen aus Metall, die additiv gefertigt werden, insbesondere bei Luft- und Raumfahrtkomponenten, ist der Oberflächenzustand oft wichtiger als die Schnittgeschwindigkeit.
Wie beeinflussen Impulsenergie und Stromstärke die Ergebnisse beim Drahterodieren?
Die elektrische Energie jeder Entladung wirkt sich direkt auf die endgültige Oberfläche aus.
Höhere Energieeinstellungen ermöglichen einen schnelleren Materialabtrag, erzeugen aber auch mehr Wärme.
Hochenergetisches Schneiden kann Folgendes verursachen:
- Rauhere Oberflächen
- Dickere Umschmelzschichten
- Größere Wärmeeinflusszonen (WEZ)
- Höheres Risiko von Mikrorissen
Niedrigere Energieeinstellungen bewirken Folgendes:
- Bessere Oberflächenbeschaffenheit
- Kleinere thermische Effekte
- Reduzierte Dicke der Umformschicht
Bei Titanlegierungen und Nickelbasis-Superlegierungen ist die Kontrolle der Einzelpulsenergie besonders wichtig.
Diese Werkstoffe finden in der Luft- und Raumfahrt breite Anwendung, da sie hohe Festigkeit und Hitzebeständigkeit bieten. Allerdings machen sie diese Eigenschaften auch empfindlich gegenüber unkontrollierter Wärmeeinwirkung.
Ein ordnungsgemäßer Drahterodierprozess muss folgende Aspekte berücksichtigen:
Materialabtragsgeschwindigkeit + Oberflächenintegrität + Thermische Kontrolle
Was ist die EDM Recast-Ebene und warum ist sie wichtig?
Die Umwandlungsschicht ist eine dünne, geschmolzene und wieder erstarrte Schicht, die nach der EDM-Bearbeitung auf der Schnittfläche zurückbleibt.
Bei jeder elektrischen Entladung schmilzt ein kleiner Bereich des Materials. Ein Teil dieses geschmolzenen Materials wird vom Arbeitsmedium abgeführt, während das verbleibende Material schnell abkühlt und eine neue Oberflächenschicht bildet.
Diese neue Schicht unterscheidet sich vom ursprünglichen Material.
Bei allgemeinen Industrieteilen kann eine geringe Umschmelzschicht akzeptabel sein.
Bei ermüdungsanfälligen Bauteilen, wie beispielsweise Triebwerksteilen für die Luft- und Raumfahrt, kann dies zu einem ernsthaften Problem werden.
Mögliche Risiken sind:
- Mikrorisse
- Unterschiedliche Oberflächenstruktur
- Verringerte Ermüdungsleistung
- Geringere Langzeitzuverlässigkeit
Dies ist einer der Gründe, warum Luft- und Raumfahrthersteller der Oberflächenqualität beim Drahterodieren große Aufmerksamkeit schenken.
Wie können Ingenieure Probleme mit der Betonumformungsschicht reduzieren?
Zur Steuerung der Umformschicht werden verschiedene Methoden eingesetzt.
Mehrere Schneiddurchgänge
Eine gängige Methode ist:
Grobschnitt → Feinschnitt
Beim ersten Schnitt wird der größte Teil des Materials schnell entfernt.
Die abschließenden Arbeitsgänge nutzen eine geringere elektrische Energie, um die Oberfläche zu verbessern und beschädigtes Material zu entfernen.
Niedrigere Entladungsenergie
Die Reduzierung der Pulsenergie trägt dazu bei, Folgendes zu erreichen:
- Dünnere Umgussschichten
- Untere wärmebeeinflusste Zonen
- Bessere Oberflächenqualität
Zusätzliche Oberflächenbehandlungen
Je nach Bauteilanforderungen können Ingenieure Folgendes verwenden:
- Sandstrahlen
- Elektrochemisches Polieren
- Chemisches Mahlen
Bei ermüdungskritischen Bauteilen sollte die Umschmelzschicht in den Fertigungsprüfplan einbezogen werden.
Ingenieure können metallographische Analysen durchführen, um den Oberflächenzustand zu bestätigen.
Eine gängige Oberflächenanforderung für Präzisionsbauteile ist:
Ra ≤1,6 μm
Wie können Ingenieure Verformungen beim Drahterodieren verhindern?
Eigenspannungen stellen eine der größten Herausforderungen beim Schneiden von Metallbauteilen aus der additiven Fertigung dar.
Beim SLM- und DED-Druckverfahren durchläuft das Material wiederholte Heiz- und Kühlzyklen. Diese thermischen Zyklen erzeugen innere Spannungen im Bauteil.
Durch Materialabtrag kann sich diese Spannung lösen und die Form des Bauteils verändern.
Ein häufiger Fehler ist, zuerst das äußere Profil auszuschneiden.
Dadurch wird die Stütze zu früh entfernt, wodurch sich das Teil verschieben kann.
Was ist die korrekte Schnittreihenfolge beim Drahterodieren?
Eine sicherere Vorgehensweise ist:
Schritt 1:
Stellen Sie die Verbindung zwischen dem Bauteil und der Bauplatte sicher.
Schritt 2:
Zuerst vollständige, präzise Innenschnitte durchführen.
Schritt 3:
Entfernen Sie im letzten Schritt die verbleibende Stützverbindung.
Diese Methode reduziert plötzliche Stressentladungen.
Weitere nützliche Methoden sind:
- Symmetrische Schnittwege
- Segmentierung
- Strategien zum Überspringen von Abkürzungen
- Temporäre Stützvorrichtungen
Für große, dünnwandige Bauteile können Ingenieure auch Folgendes verwenden:
- Füllung aus einer Legierung mit niedrigem Schmelzpunkt
- Spezielle temporäre Stützkonstruktionen
Eine Beurteilung des Spannungszustands vor dem Zuschnitt kann den Prozess verbessern.
Gängige Methoden sind:
- Restspannungsmessung
- Simulationsanalyse
Was sollten Ingenieure vor dem Drahterodieren beachten?
Der Erfolg beim Drahterodieren beginnt oft schon, bevor die Maschine mit dem Schneiden beginnt.
Die Konstruktionsvorbereitung, der Maschinenzustand und die Prozessplanung beeinflussen das Ergebnis.
Wie sollten Kabeleinführungslöcher und Startpunkte gestaltet sein?
Beim Drahterodieren ist ein Startloch erforderlich, da der Elektrodendraht in das Werkstück eingeführt werden muss.
Bei geschlossenen Profilen kann der Draht nicht einfach von außen eingeführt werden, ohne Spuren zu hinterlassen oder die Oberfläche zu beschädigen.
Gute Designpraxis umfasst:
- Hinzufügen von Drahteinführungslöchern während der Teilevorbereitung
- Löcher in nicht funktionalen Bereichen anbringen
- Die Schnitte beginnen von den sichtbaren Oberflächen weg.
- Vermeiden Sie beim Anfahren scharfe Kurven.
Für die additive Fertigung bedeutet dies, dass die Planung des Drahterodierens bereits in der Konstruktionsphase beginnen sollte, nicht erst nach dem Druckvorgang.
Wie beeinflussen Ausrüstung und Verbrauchsmaterialien die Qualität beim Drahterodieren?
Die Stabilität der Maschine hat einen direkten Einfluss auf die Genauigkeit.
Wichtige Faktoren sind unter anderem:
Elektrodendrahtdurchmesser
Gängige Drahtdurchmesser sind:
0,1–0,3 mm
Kleinere Drähte verbessern zwar die Präzision, sind aber bruchgefährdeter.
Drahtspannungs- und Führungssystem
Unzureichende Drahtspannung oder verschlissene Führungen können folgende Folgen haben:
- Drahtschwingungen
- Mangelnde Genauigkeit
- Oberflächenmarkierungen
Regelmäßige Wartung ist erforderlich für:
- Drahtführungen
- Drahttransportsysteme
- Maschinenpositionierungssysteme
Steuerung des Arbeitsmediums
Die Qualität des Arbeitsmediums beeinflusst die Förderstabilität.
Wichtige Kontrollmaßnahmen umfassen:
- Leitfähigkeit
- Filtrationsgenauigkeit
- Temperaturregelung
Für langsames Drahterodieren:
- Die Qualität des deionisierten Wassers muss aufrechterhalten werden.
- Die Wassertemperatur beeinflusst die Dimensionsstabilität.
Welche Sicherheits- und Umweltanforderungen gelten für das Drahterodieren?
Beim Drahterodieren werden Hochspannungsimpuls-Stromversorgungssysteme eingesetzt, daher ist eine angemessene Sicherheitsvorkehrung erforderlich.
Wichtige Sicherheitsvorkehrungen umfassen:
Ordnungsgemäße elektrische Erdung
Schutz vor Hochspannungssystemen
Sicherer Umgang mit Arbeitsflüssigkeiten
Brandschutzmaßnahmen im Bereich von Funken und heißen Trümmern
Schutz vor Gefahren durch Drahtbrüche
Arbeitsflüssigkeiten können Hautreizungen verursachen, insbesondere Emulsionsflüssigkeiten, die in einigen Schnelldraht-Erodieranlagen verwendet werden.
Operators should use:
- Ausreichende Belüftung
- Schutzausrüstung
- Sichere Handhabungsverfahren
Auch die Abfallwirtschaft ist wichtig.
Metallpartikel, Filter und gebrauchte Flüssigkeiten müssen gemäß den örtlichen Umweltauflagen klassifiziert und gehandhabt werden.
Wie funktioniert Drahterodieren in Kombination mit CNC-Bearbeitung?
Drahterodieren und CNC-Bearbeitung sind keine konkurrierenden Technologien.
Sie lösen unterschiedliche Fertigungsprobleme.
Ein typischer Arbeitsablauf für die Nachbearbeitung bei der additiven Fertigung von Metallen sieht folgendermaßen aus:
Metall-3D-Druck
↓
Drahterodieren – Trennung der Bauplatten
↓
Stressabbau oder Wärmebehandlung
↓
CNC-Präzisionsbearbeitung
↓
Oberflächenbehandlung
↓
Lasermarkierung
↓
Endabnahme
Was bewirkt Drahterodieren?
Das Drahterodieren ist hauptsächlich verantwortlich für:
- Teile von den Bauplatten entfernen
- Durchtrennen von Stützstrukturen
- Erstellung grober Präzisionsprofile
- Reduzierung der mechanischen Spannung während der Trennung
Was leistet die CNC-Bearbeitung?
Die CNC-Bearbeitung ist verantwortlich für:
- Endgültige Maßgenauigkeit
- Komplexe 3D-Oberflächen
- Präzisionspassbereiche
- Abschließende Geometrieanpassung
Ein häufiger Produktionsfehler ist der zu frühe Einsatz der CNC-Technik bei einem beanspruchten gedruckten Teil.
Das Teil kann sich während der Bearbeitung bewegen und dadurch Maßabweichungen verursachen.
Ein besserer Ansatz ist:
Trennen Sie zuerst die einzelnen Elemente → Kontrollieren Sie die Spannungen → Bearbeiten Sie die endgültigen Merkmale
Empfohlene Drahterodierparameter für Metallbauteile aus additiver Fertigung
Die folgenden Werte sind allgemeine Richtwerte und müssen durch Maschinentests bestätigt werden.
| Parameter | Typischer Bereich |
|---|---|
| Drahtdurchmesser | 0,1–0,3 mm |
| Langsame Drahterodiermaschine | 0,2–0,25 mm |
| Fertigstellungszuschlag | 0,02–0,05 mm |
| Oberflächenbeschaffenheit | Ra 0,8–1,6 μm |
Für Titanlegierungen und Nickelbasis-Superlegierungen:
- Die Entladungsenergie ist sorgfältig zu kontrollieren.
- Vermeiden Sie übermäßige Wärmezufuhr.
- Parameter durch Testschnitte überprüfen.
Für jeden Produktionsprozess sollte ein dokumentiertes Parameterblatt vorliegen.
Häufige Probleme beim Drahterodieren und Lösungen
| Problem | Mögliche Ursache | Lösung |
|---|---|---|
| Größenfehler | Falsche Kompensation oder Maschinenkalibrierung | Maschinengenauigkeit prüfen und Kompensation aktualisieren |
| Oberflächenlinien oder -markierungen | Instabile Entladung oder Drahtvibration | Elektrische Einstellungen und Kabelstabilität anpassen |
| Dicke Umschmelzschicht | Übermäßige Energiezufuhr | Fügen Sie abschließende Durchgänge hinzu und reduzieren Sie die Pulsenergie. |
| Drahtbruch | Schlechte Spannung, verschlissene Führungen, Flüssigkeitsprobleme | Überprüfen Sie das Kabelsystem und die Funktionsfähigkeit. |
| Teileverformung | Falsche Schnittreihenfolge | Schnittreihenfolge ändern und Spannungssteuerung verbessern |
Wie sollten Drahterodierteile nach dem Schneiden geprüft werden?
Die Inspektion ist ein wichtiger letzter Schritt, bevor die Teile in die nächste Fertigungsstufe gelangen.
Ein ordnungsgemäßer Inspektionsprozess sollte Folgendes umfassen:
Messung der kritischen Dimension
Oberflächenrauheitsprüfung
Bewertung der Umformschicht
Mikrorissprüfung
Bestätigung des Stresszustands
Für Bauteile in der Luft- und Raumfahrt sowie für ermüdungsempfindliche Komponenten sollten die Fertigungsunterlagen Folgendes enthalten:
- Maschinennummer
- Informationen zur Drahtcharge
- Schnittparameter
- Inspektionsergebnisse
Diese Aufzeichnungen dienen der Rückverfolgbarkeit und Prozesskontrolle.
Qualitätscheckliste für Drahterodieren
Vor der Freigabe eines fertigen Bauteils sollten die Ingenieure Folgendes bestätigen:
Richtiger Drahttyp ausgewählt
Schnittfolge überprüft
Restspannung berücksichtigt
Umformschicht gesteuert
Die Oberflächenbeschaffenheit erfüllt die Anforderungen
Abmessungen überprüft
Prozessaufzeichnungen abgeschlossen
Häufig gestellte Fragen zum Drahterodieren für die additive Metallfertigung
Kann Drahterodieren Teile aus Titanlegierungen für die additive Fertigung bearbeiten?
Ja. Drahterodieren wird häufig für Titanlegierungsteile aus dem 3D-Metalldruck eingesetzt, da es Material ohne starke mechanische Schnittkräfte abträgt. Allerdings müssen Ingenieure die elektrische Energie kontrollieren, um übermäßige Wärmeeinflusszonen und die Bildung von Umwandlungsschichten zu vermeiden.
Titanlegierungen wie Ti-6Al-4V sind aufgrund ihrer Festigkeit und geringen Wärmeleitfähigkeit mit herkömmlichen Werkzeugen schwer zu bearbeiten. Drahterodieren bietet eine kontrollierte Alternative, insbesondere für Bauteile mit dünnen Wänden oder komplexen Stützstrukturen.
Beschädigt das Drahterodieren 3D-gedruckte Metallteile?
Das Drahterodieren erzeugt keine mechanischen Beschädigungen wie herkömmliche Schneidwerkzeuge, kann aber eine Umwandlungsschicht auf der Schnittfläche bilden. Diese Schicht muss kontrolliert werden, wenn das Bauteil eine hohe Dauerfestigkeit aufweisen muss.
Bei kritischen Bauteilen für die Luft- und Raumfahrt setzen die Hersteller häufig Nachbearbeitungsschritte, Oberflächenbehandlungen und Prüfmethoden wie die metallografische Analyse ein, um die Oberflächenqualität zu bestätigen.
Warum wird das Drahterodieren (Slow Wire EDM) für Luft- und Raumfahrtkomponenten bevorzugt?
Das langsame Drahterodieren bietet eine höhere Genauigkeit, eine bessere Oberflächengüte und eine verbesserte Kontrolle der Umwandlungsschicht und eignet sich daher für die additive Fertigung von Präzisionsmetallteilen in der Luft- und Raumfahrt.
Obwohl es teurer ist als das Drahterodieren, ist die verbesserte Qualität oft notwendig für Bauteile, bei denen Zuverlässigkeit und Maßgenauigkeit gefordert sind.
Wie können Ingenieure die Verformung beim Drahterodieren reduzieren?
Ingenieure reduzieren Verformungen, indem sie die Schnittreihenfolge steuern, temporäre Verbindungen aufrechterhalten, die Spannungsentlastung ausbalancieren und die Restspannungen vor der Weiterverarbeitung prüfen.
Der größte Fehler besteht darin, zu viel Spannung zu früh abzubauen. Ein kontrollierter Schneideplan hilft, die ursprüngliche Geometrie des Drucks zu erhalten.
Kann Drahterodieren die CNC-Bearbeitung ersetzen?
Nein. Drahterodieren und CNC-Bearbeitung ergänzen sich. Drahterodieren eignet sich am besten zum Trennen und Profilschneiden, während die CNC-Bearbeitung die endgültigen 3D-Oberflächen und Präzisionsstrukturen erzeugt.
Die Anwendung beider Verfahren in der richtigen Reihenfolge führt zu einem zuverlässigeren Arbeitsablauf in der additiven Metallfertigung.
Über den Autor
Felix Lee
CEO bei Forgecise
Felix Lee ist der CEO bei ForgeciseSein Fokus liegt auf fortschrittlichen Fertigungslösungen, industriellen Produktionsabläufen und technischen Anwendungen. Seine Arbeit umfasst die additive Fertigung von Metallen, Präzisionsbearbeitungsverfahren und praktische Ansätze zur Verknüpfung digitaler Fertigung mit realen Produktionsanforderungen.
Sein technischer Schwerpunkt liegt auf der Verbesserung von Fertigungsprozessen, der Produktionszuverlässigkeit und dem Einsatz fortschrittlicher Bearbeitungsmethoden für Metallbauteile der nächsten Generation.
Letzte Aktualisierung: August 2026
Technischer Haftungsausschluss
Dieser Artikel dient Bildungs- und Ingenieurzwecken. Die Parameter des Drahterodierens müssen stets gemäß den Maschinenspezifikationen, Materialeigenschaften, Produktionsanforderungen und Sicherheitsvorschriften validiert werden. Die tatsächlichen Ergebnisse können je nach Ausrüstung, Materialbeschaffenheit und Fertigungsumgebung variieren.