

















Verfasst von Felix Lee, CEO bei Forgecise
Sachverstand: Fortschrittliche Fertigung | Industrieautomation | Additive Fertigung von Metallen
Veröffentlicht: 30. Juli 2026
Letzte Aktualisierung: 30. Juli 2026
Table of Contents
Kurzantwort
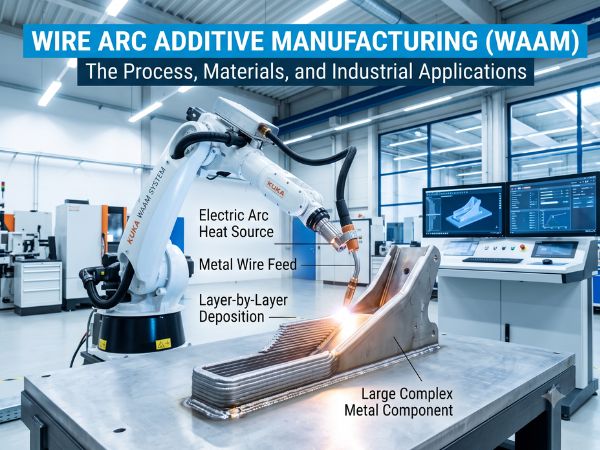
Das Drahtlichtbogen-Auftragschweißen (WAAM) ist eine 3D-Metalldrucktechnologie, die mit einem elektrischen Lichtbogen als Wärmequelle Metalldraht Schicht für Schicht aufschmilzt und so große und komplexe Metallbauteile erzeugt. WAAM kombiniert Schweißtechnik, Robotik, Sensoren und digitale Steuerung, um hohe Auftragsraten für Branchen wie Luft- und Raumfahrt, Schiffbau, Energiewirtschaft und Werkzeugbau zu erzielen.
Kurz gesagt: Was Sie über WAAM wissen müssen
- WAAM nutzt schweißbasierte Technologie, um große Metallteile durch schichtweises Auftragen herzustellen.
- Gängige WAAM-Werkstoffe sind Titanlegierungen, Aluminiumlegierungen, Stahl, Nickelbasislegierungen und Kupferlegierungen.
- Die größten Vorteile sind die hohe Abscheidungsgeschwindigkeit, der geringe Materialabfall und die Möglichkeit, große Strukturen herzustellen.
- Zu den größten Herausforderungen zählen Wärmestau, Eigenspannungen, Porosität, Rissbildung und inkonsistente Materialeigenschaften.
- Die Zukunft von WAAM hängt von KI-Überwachung, digitalen Zwillingen, Regelungstechnik und intelligenten Fertigungssystemen ab.
Was ist Drahtlichtbogen-Additive Fertigung (WAAM)?
Das Drahtlichtbogen-Auftragschweißen (WAAM) ist ein großflächiges additives Fertigungsverfahren für Metalle, bei dem ein elektrischer Lichtbogen als Wärmequelle zum Schmelzen von Metalldraht dient. Das geschmolzene Material wird Schicht für Schicht aufgetragen, bis ein Bauteil mit nahezu endkonturnaher Form entsteht.
Im Gegensatz zur traditionellen Bearbeitung, bei der Material von einem größeren Block abgetragen wird, fertigt WAAM Bauteile, indem Material nur dort hinzugefügt wird, wo es benötigt wird.
Dies macht WAAM besonders wertvoll für die Produktion von:
- Große Luft- und Raumfahrtstrukturen
- Schwere Industriekomponenten
- Marineteile
- Energieanlagen
- Komplexe Metallprototypen
Der grundlegende WAAM-Prozess folgt einem einfachen Ablauf:
Metalldraht → Drahtzuführungssystem → Lichtbogenwärmequelle → Schmelzbad → Schichtauftrag → Fertiges Bauteil
Die Technologie vereint mehrere Bereiche:
- Schweißtechnik
- Robotik
- Materialwissenschaft
- Prozessüberwachung
- Digitale Fertigung
Durch diese Kombination können Hersteller große Metallbauteile schneller und mit weniger Materialabfall produzieren als mit vielen traditionellen Fertigungsmethoden.
Wie funktioniert der WAAM-Herstellungsprozess?
WAAM funktioniert durch die Steuerung eines robotergestützten Schweißsystems, das geschmolzenen Metalldraht gemäß einem digitalen Konstruktionsmodell aufträgt.
Ein Roboterarm bewegt den Schweißbrenner entlang eines programmierten Pfades und steuert dabei die Wärmezufuhr, die Drahtvorschubgeschwindigkeit und die Fahrgeschwindigkeit.
Die Qualität der Endkomponente hängt davon ab, wie genau das System die Interaktion zwischen folgenden Elementen steuert:
- Wärmeübertragung
- Verhalten des Schmelzbades
- Materialfluss
- Erstarrung
- Restspannung
Deshalb ist WAAM nicht einfach nur „automatisiertes Schweißen“. Es handelt sich um ein komplexes Fertigungssystem, das eine präzise Steuerung erfordert.
Was sind die wichtigsten WAAM-Prozessabläufe?
Je nach Material, Produktionsziel und geforderter Qualität können beim WAAM unterschiedliche Lichtbogentechnologien eingesetzt werden.
Metall-Schutzgasschweißen (GMAW WAAM)
Das Metall-Schutzgasschweißen (GMAW) ist eines der am weitesten verbreiteten WAAM-Verfahren.
Zu den wichtigsten Vorteilen gehören:
- Hohe Ablagerungsrate
- Hohe industrielle Reife
- Fähigkeit zur Herstellung großer Strukturen
Das GMAW-basierte WAAM-Verfahren wird häufig dann in Betracht gezogen, wenn die Produktionsgeschwindigkeit Priorität hat.
Beispielsweise können große Stahlkonstruktionen oder Luft- und Raumfahrtkomponenten, die ein erhebliches Materialvolumen erfordern, von seiner hohen Produktivität profitieren.
Gas-Wolfram-Lichtbogenschweißen (GTAW WAAM)
Das Wolfram-Inertgas-Schweißen (WIG) bietet eine bessere Prozesskontrolle und höhere Präzision.
Zu den wichtigsten Vorteilen gehören:
- Stabiles Lichtbogenverhalten
- Verbesserte Oberflächenqualität
- Bessere Kontrolle für empfindliche Materialien
Allerdings weist GTAW im Vergleich zu GMAW üblicherweise eine geringere Abscheidungsrate auf.
Plasma-Lichtbogenschweißen (PAW WAAM)
Beim Plasma-Lichtbogenschweißen (PAW) wird ein konzentrierter Plasma-Lichtbogen zur kontrollierten Energiezufuhr genutzt.
Zu den Vorteilen gehören:
- Hohe Lichtbogenstabilität
- Konzentrierte Wärmequelle
- Verbesserte Prozesskonsistenz
PAW wird häufig für Anwendungen in Betracht gezogen, bei denen Präzision und Qualität von entscheidender Bedeutung sind.
Kaltmetalltransfer (CMT WAAM)
Das Cold Metal Transfer (CMT)-Verfahren wurde entwickelt, um den Wärmeeintrag während der Beschichtung zu reduzieren.
Zu den Vorteilen gehören:
- Geringere thermische Verzerrung
- Verringerte Verformung
- Bessere Kontrolle für dünne Strukturen
CMT ist besonders nützlich, wenn Hersteller eine verbesserte Oberflächenqualität und weniger hitzebedingte Probleme benötigen.
Hybrid-Wärmequelle WAAM
Die fortgeschrittene WAAM-Forschung befasst sich auch mit hybriden Wärmequellen.
Beispiele hierfür sind:
- Lichtbogen- und Lasersysteme
- Kombinierte Heiztechnologien
- Fortschrittliche Energiekontrollmethoden
Diese Ansätze zielen darauf ab, Folgendes zu verbessern:
- Ablagerungsstabilität
- Oberflächenqualität
- Mechanische Leistung
Warum ist die Mehrphysiksteuerung in WAAM wichtig?
WAAM beinhaltet mehrere physikalische Prozesse, die gleichzeitig ablaufen.
Forscher nutzen multiphysikalische Modelle, um die Beziehung zwischen folgenden Faktoren zu verstehen:
- Thermische Felder
- Fluidströmung
- Materialtransfer
- Stressentwicklung
Die Kontrolle dieser Wechselwirkungen ist eine der größten Herausforderungen im WAAM-Engineering.
Thermische Feldsteuerung
Beim WAAM-Verfahren erzeugt jede aufgetragene Schicht einen neuen Heiz- und Kühlzyklus.
Das thermische Feld beeinflusst:
- Schmelzwassertemperatur
- Abkühlungsrate
- Materialstruktur
- Endgültige mechanische Eigenschaften
Übermäßige Wärmestauung kann Folgendes verursachen:
- Verzerrung
- Mangelhafte Schichtbildung
- Verminderte Konsistenz
Schmelzbad- und Fluidströmungsverhalten
Das Schmelzbad ist der Bereich, in dem der Metalldraht flüssig wird, bevor er wieder erstarrt.
Sein Verhalten beeinflusst:
- Schichtform
- Oberflächenqualität
- Defektbildung
Eine stabile Schmelzbadsteuerung ist für eine zuverlässige Produktion unerlässlich.
Materialtransfer und Erstarrung
Beim Beschichtungsprozess fließt geschmolzenes Metall vom Draht in das wachsende Bauteil.
Der Prozess betrifft:
- Legierungsverteilung
- Mikrostrukturentwicklung
- Schichtbindung
Spannungsfeld und Eigenspannung
Wiederholtes Erhitzen und Abkühlen erzeugt inneren Stress.
Der Ablauf ist folgender:
Erwärmung → Ausdehnung → Abkühlung → Schrumpfung → Eigenspannung
Restspannungen können zu Folgendem führen:
- Verformung
- Knacken
- Dimensionsfehler
Wie kontrolliert WAAM die Qualität während der Fertigung?
Moderne WAAM-Systeme nutzen fortschrittliche Sensoren und Steuerungssysteme, um die Zuverlässigkeit zu verbessern.
Ziel ist der Übergang von der manuellen Parametereinstellung hin zu einer intelligenten, geschlossenen Fertigungsregelung.
Welche Parameter beeinflussen die WAAM-Leistung?
| Parameter | Auswirkungen auf die Fertigung |
|---|---|
| Wärmezufuhr | Steuert das Schmelzverhalten und die thermischen Effekte |
| Zwischenschichttemperatur | Beeinflusst Mikrostruktur und Bindung |
| Drahtvorschubgeschwindigkeit | Steuert das Ablagerungsvolumen |
| Reisegeschwindigkeit | Verändert Schichtform und -qualität |
Kleinste Änderungen dieser Parameter können das Endprodukt erheblich beeinflussen.
Wie verbessert Online-Monitoring WAAM?
Moderne WAAM-Systeme nutzen Echtzeit-Überwachungstechnologien, darunter:
Bildüberwachung
Kameras verfolgen:
- Erscheinung des Schmelzbeckens
- Schichtbildung
- Oberflächenveränderungen
Infrarotüberwachung
Infrarotsensoren messen:
- Temperaturverteilung
- Thermisches Verhalten
Optische Überwachung
Optische Systeme analysieren:
- Bogeneigenschaften
- Materialverhalten
Akustische Überwachung
Schallsignale können helfen, Folgendes zu identifizieren:
- Prozessinstabilität
- Abnormale Zustände
Überwachung elektrischer Signale
Elektrische Messungen liefern Informationen über:
- Lichtbogenstabilität
- Energiezufuhr
- Prozesskonsistenz
Welche Materialien können in WAAM verwendet werden?
WAAM unterstützt viele technische Metalle und eignet sich daher für verschiedene Branchen.
Titanlegierungen
Titan ist eines der wichtigsten WAAM-Materialien.
Anwendungsgebiete umfassen:
- Luft- und Raumfahrtstrukturen
- Leichtbaukomponenten
Vorteile:
- Hohes Festigkeits-Gewichts-Verhältnis
- Korrosionsbeständigkeit
Aluminiumlegierungen
Aluminium-WAAM ist wertvoll für die Leichtbaufertigung.
Anwendungsbereiche:
- Transport
- Luft- und Raumfahrtkomponenten
- Große Strukturen
Stahl
Stahl ist nach wie vor eines der praktischsten WAAM-Materialien.
Anwendungsgebiete umfassen:
- Industrieanlagen
- Marine Strukturen
- Schwerindustrie
Nickelbasierte Legierungen
Nickellegierungen werden dort eingesetzt, wo Hochtemperatureigenschaften erforderlich sind.
Anwendungsbereiche:
- Triebwerke für die Luft- und Raumfahrt
- Energiesysteme
Kupferlegierungen
Kupferlegierungen bieten hervorragende thermische und elektrische Eigenschaften.
Anwendungsbereiche:
- Energieanlagen
- Wärmemanagementsysteme
Was sind die größten Herausforderungen von WAAM?
Obwohl WAAM große Vorteile bietet, müssen vor einer breiteren industriellen Anwendung noch einige technische Herausforderungen gelöst werden.
Materialanisotropie
Da WAAM die Bauteile Schicht für Schicht aufbaut, können die Materialeigenschaften je nach Richtung variieren.
Dies kann folgende Auswirkungen haben:
- Stärke
- Ermüdungsleistung
- Zuverlässigkeit
Restspannung
Große Temperaturzyklen erzeugen innere Spannungen.
Mögliche Ergebnisse:
- Komponentenverzerrung
- Verringerte Genauigkeit
- Rissgefahr
Porosität
Im Material eingeschlossenes Gas kann Poren bilden.
Zu den Ursachen gehören:
- Instabile Schmelzbecken
- Materialverunreinigung
- Falsche Parameter
Porosität verringert die mechanischen Eigenschaften.
Knacken
Risse können entstehen aus folgenden Gründen:
- Thermische Belastung
- Materialempfindlichkeit
- Kühlbedingungen
Die Kontrolle von Temperatur und Materialverhalten ist von entscheidender Bedeutung.
Wie kann die WAAM-Leistung verbessert werden?
Zur Verbesserung von WAAM-Komponenten werden häufig Nachbearbeitungsmethoden eingesetzt.
Rollend
Rolldose:
- Fehler reduzieren
- Verbesserung der Materialstruktur
- Konsistenz erhöhen
Hämmern
Mechanisches Hämmern trägt zur Verbesserung bei:
- Oberflächenbeschaffenheit
- Materialeigenschaften
Ultraschall-Schlagbehandlung
Ultraschall-Impulsverfahren können:
- Oberflächeneigenschaften modifizieren
- Reduzierung der Restspannung
Wärmebehandlung
Wärmebehandlung hilft:
- Mikrostruktur anpassen
- Verbesserung der mechanischen Leistung
Wo wird WAAM heute eingesetzt?
WAAM ist besonders wertvoll, wenn Hersteller schnell große Metallteile benötigen.
Luft- und Raumfahrtindustrie
Die Luft- und Raumfahrt ist eines der wichtigsten Anwendungsgebiete von WAAM.
Übliche Anwendungsgebiete:
- Titanstrukturen
- Große Flugzeugkomponenten
- Leichtbauteile für die Luft- und Raumfahrt
Schiffbau
WAAM hilft bei der Erstellung von:
- Große Meeresstrukturen
- Kundenspezifische Schiffskomponenten
Energiewirtschaft
Anwendungsgebiete umfassen:
- Windenergieanlagen
- Öl- und Gaskomponenten
- Stromerzeugungssysteme
Industriewerkzeuge
WAAM unterstützt Folgendes:
- Große Formen
- Reparaturfertigung
- Kundenspezifische Werkzeuge
Wie sieht die Zukunft der additiven Fertigung mittels Drahtlichtbogen aus?
Die Zukunft von WAAM bewegt sich in Richtung intelligenter und autonomer Fertigung.
Die nächste Generation von WAAM-Systemen wird Folgendes kombinieren:
- Künstliche Intelligenz
- Digitale Zwillinge
- Intelligente Sensoren
- Automatisierte Prozesssteuerung
Der technische Entwicklungspfad umfasst fünf Phasen:
Phase 1: Optimierung von Ausrüstung und Prozessen
Fokus:
- Bessere Maschinen
- Stabile Parameter
Phase 2: Die Entstehungsmechanismen verstehen
Fokus:
- Thermisches Verhalten
- Materialfluss
- Prozesssimulation
Phase 3: Intelligente Sensorik und Steuerung
Fokus:
- Echtzeitüberwachung
- Regelung im geschlossenen Regelkreis
- Intelligente Entscheidungsfindung
Phase 4: Qualitäts- und Leistungsbewertung
Fokus:
- Mikrostrukturkontrolle
- Defektreduzierung
- Mechanische Prüfung
Phase 5: Industrielle Anwendung
Fokus:
- Technische Validierung
- Fertigungsstandards
- Großserienproduktion
WAAM: Chancen und Herausforderungen auf einen Blick
| Gelegenheiten | Herausforderungen |
|---|---|
| Hohe Abscheidungseffizienz | Thermische Akkumulation |
| Großkomponentenfertigung | Restspannung |
| Geringerer Materialabfall | Fehlerkontrolle |
| Flexibles Design | Prozesskonsistenz |
| Integration intelligenter Fertigung | Standardisierung |
Häufig gestellte Fragen zu WAAM
Was ist additive Fertigung mittels Drahtlichtbogen?
Das Drahtlichtbogen-Auftragschweißen (WAAM) ist ein 3D-Metalldruckverfahren, bei dem ein Lichtbogen zum Schmelzen von Metalldraht und zum schichtweisen Aufbau von Bauteilen genutzt wird. Es eignet sich besonders für große Metallteile, da es im Vergleich zu vielen traditionellen Verfahren eine hohe Auftragsgeschwindigkeit, weniger Abfall und eine flexible Fertigung ermöglicht.
Welche Materialien kann WAAM herstellen?
WAAM kann Titanlegierungen, Aluminiumlegierungen, Stahl, Nickelbasislegierungen und Kupferlegierungen herstellen. Diese Werkstoffe werden in der Luft- und Raumfahrt, im Schiffbau, in Energiesystemen und im Industrieanlagenbau eingesetzt.
Was sind die Vorteile von WAAM?
Zu den Hauptvorteilen des WAAM-Verfahrens zählen hohe Auftragsraten, die Möglichkeit zur Großserienfertigung, geringerer Materialabfall und die Kompatibilität mit robotergestützter Automatisierung. Diese Vorteile machen es attraktiv für Branchen, die große und komplexe Metallbauteile herstellen.
Was sind die größten Herausforderungen für WAAM?
Zu den größten Herausforderungen zählen Wärmestau, Eigenspannungen, Anisotropie, Porosität und Rissbildung. Forscher arbeiten an der Bewältigung dieser Probleme durch verbesserte Überwachungs-, Prozesssteuerungs-, Simulations- und Nachbearbeitungsmethoden.
Ist WAAM für die Luft- und Raumfahrtfertigung wichtig?
Ja. WAAM ist für die Luft- und Raumfahrt äußerst wertvoll, da es im Vergleich zu herkömmlichen Fertigungsmethoden die Herstellung großer Titanstrukturen mit weniger Materialabfall und kürzeren Produktionszyklen ermöglicht.
Schlussbetrachtung: WAAM als zukünftige Fertigungstechnologie
Die additive Fertigung mit Drahtlichtbogen stellt eine Brücke zwischen dem traditionellen Schweißen und der additiven Metallfertigung der nächsten Generation dar.
Seine Kombination aus:
- Hohe Abscheidungseffizienz
- Großserienfertigungskapazität
- Roboterautomatisierung
- Intelligente Überwachung
macht es zu einer vielversprechenden Technologie für zukünftige Fabriken.
Die größte Chance besteht nicht nur darin, Metall schneller zu drucken, sondern ein intelligenteres Fertigungssystem zu schaffen, in dem Sensoren, KI und digitale Zwillinge zusammenarbeiten, um zuverlässige Industriekomponenten herzustellen.
Autorenprofil
Felix Lee
CEO bei Forgecise
Felix Lee konzentriert sich auf fortschrittliche Fertigungstechnologien, industrielle Automatisierung und die zukünftige Entwicklung intelligenter Produktionssysteme. ForgeciseEr untersucht, wie neue Fertigungstechnologien wie die additive Fertigung von Metallen, Robotik und digitale Fertigung eine effizientere industrielle Produktion unterstützen können.
Anmerkung der Redaktion:
Dieser Artikel dient Bildungs- und Forschungszwecken in der Industrie. Fertigungsprozesse sollten stets anhand spezifischer Materialien, Normen und technischer Anforderungen bewertet werden.