| Categoría | Parámetro | Valor / Especificación |
|---|---|---|
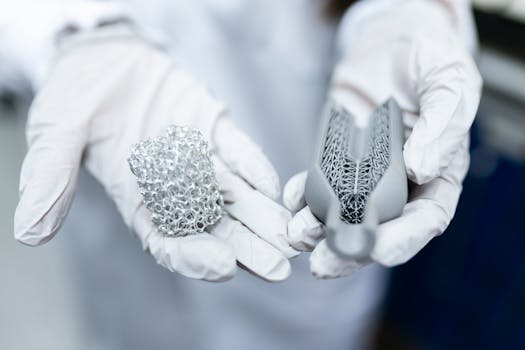
| Aplicaciones típicas | Casos de uso | Intercambiadores de calor, radiadores, estructuras complejas de paredes delgadas, bloques de motores de automóviles, componentes aeroespaciales que requieren alta conductividad térmica. |
| Procesos aplicables | Tecnología | SLM (Fusión selectiva por láser), EBM (Fusión por haz de electrones) |
| Composición química (% en peso) | Alabama | Bal. |
| Si | 11.0 – 13.0 | |
| Fe | ≤ 0,55 | |
| Minnesota | ≤ 0,45 | |
| Mg | ≤ 0,10 (Traza) | |
| Cu | ≤ 0,30 | |
| O | ≤ 0,08 | |
| Zn | ≤ 0,1 | |
| Ni | ≤ 0,05 | |
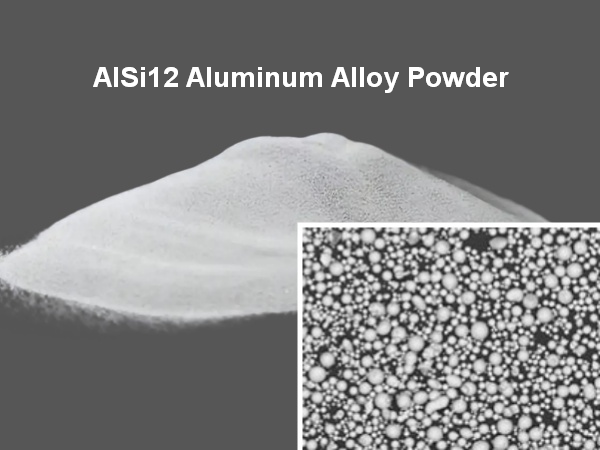
| Propiedades físicas | Rango de tamaño de partícula (D50) | 15 – 53 μm (o 20 – 63 μm) |
| Esfericidad | ≥ 0,95 | |
| Densidad aparente | ≥ 1,30 g/cm³ | |
| Densidad de compactación | ≥ 1,60 g/cm³ | |
| Fluidez | ≤ 15 s/50 g (caudalímetro Hall) | |
| Propiedades mecánicas | Estado | Tal como se fabricó / Tratado térmicamente (T6) |
| Resistencia a la tracción | ≥ 250 – 300 MPa | |
| Límite elástico | ≥ 150 – 180 MPa | |
| Alargamiento | ≥ 8,0 – 12,0 % | |
| Conductividad térmica | ~ 140 – 160 W/(m·K) |
¿Para qué sirve el polvo de aleación de aluminio AlSi12? SLM ¿Impresión 3D?
Polvo de aleación de aluminio AlSi12 es un material de aleación de aluminio y silicio con alto contenido de silicio, diseñado específicamente para SLM (Fusión selectiva por láser) Tecnología de impresión 3D.
En términos sencillos, es reconocido en la industria como el «Experto en fundición y conductividad térmica.» Gracias a su contenido de silicio de aproximadamente el 12 % (lo que la convierte en una aleación eutéctica o casi eutéctica), ofrece una excelente fluidez y resistencia al agrietamiento en caliente durante la impresión 3D. Es muy adecuada para la fabricación de piezas de precisión que requieren buena conductividad térmica, alta resistencia al desgaste y estructuras complejas de paredes delgadas.
Aquí hay un desglose detallado del material, su comparación de rendimiento con AlSi10Mg, SLM Consideraciones de impresión y parámetros básicos del material para AlSi10Mg.
Composición y características principales
AlSi12 pertenece a la Al-Si (aluminio-silicio) sistema de aleación binaria.
- Contenido de silicio (Si) ~12%: Su elevado contenido de silicio lo sitúa en un estado eutéctico. En comparación con el AlSi10Mg, presenta un punto de fusión más bajo y una excelente fluidez en estado fundido. Su baja contracción durante la fusión y solidificación por láser minimiza el agrietamiento térmico, lo que lo hace ideal para la impresión de piezas extremadamente complejas o de paredes delgadas.
- Conductividad térmica y resistencia al desgaste: El alto contenido de silicio confiere al AlSi12 una conductividad térmica excepcional y un bajo coeficiente de dilatación térmica. Además, las partículas de silicio mejoran significativamente la resistencia al desgaste del material.
Comparación de rendimiento: AlSi12 frente a AlSi10Mg
En el campo de SLM La impresión 3D, el AlSi12 y el AlSi10Mg tienen cada uno sus propias ventajas. La siguiente tabla ilustra claramente las diferencias entre ambos:
| Dimensión de la característica | AlSi12(Experto en alta conductividad térmica y resistencia a las grietas) | AlSi10Mg(Resistencia integral / Estándar de la industria) |
|---|---|---|
| Contenido de silicio (Si) | ~12% (Eutéctico) | ~10% (Casi eutéctico) |
| Ventaja principal | Excelente fluidez y resistencia al agrietamiento en caliente. | Mayor resistencia y tenacidad integral |
| Conductividad térmica | Excelente (mayor conductividad térmica) | Bien |
| Resistencia a la tracción | Relativamente más baja (aprox. 280-460 MPa) | Más alta (aprox. 330-480 MPa) |
| Alargamiento en el punto de ruptura | Menor (normalmente entre el 3% y el 8%) | Moderado (normalmente entre el 3% y el 10%) |
| Aplicaciones típicas | Disipadores de calor, intercambiadores de calor, piezas complejas de paredes delgadas, moldes | Soportes estructurales, fuselajes de drones, piezas de chasis de automóviles |
SLM Consideraciones de impresión y parámetros clave
Cuando se utiliza AlSi12 para SLM En la impresión, se debe prestar especial atención a los siguientes límites de proceso y reglas de diseño para obtener piezas densas y sin defectos:
1. Parámetros clave de impresión
- Tamaño de partícula del polvo: Normalmente utiliza una distribución del tamaño de partícula de 15-53 μm o 15-45 μm para garantizar una excelente fluidez en la dispersión del polvo y una densidad de empaquetamiento óptima.
- Espesor de la capa: El espesor común de la capa de polvo es 30 μm (buscando alta precisión y calidad superficial).
- Potencia del láser y velocidad de escaneo: El AlSi12 tiene una menor absortividad láser y un punto de fusión más bajo. El rango óptimo de velocidad de escaneo suele estar entre 150-300 mm/s. Una potencia excesiva o una velocidad de escaneo lenta pueden provocar una zona de fusión demasiado grande y superficies rugosas, mientras que una potencia insuficiente puede dar lugar a defectos por falta de fusión.
2. Cuestiones cruciales de diseño y proceso
- Espesor mínimo de pared: Aunque el AlSi12 tiene buena resistencia al agrietamiento, para evitar la deformación por impresión, se recomienda que el espesor de pared para piezas pequeñas sea ≥ 0,3 mm, y ≥ 0,5 mm para piezas medianas a grandes.
- Voladizos y soportes: Durante la impresión, estructuras sobresalientes con un ángulo menos de 45° Es necesario añadir soportes al plano horizontal; de lo contrario, la gravedad provocará el colapso.
- Protección contra la humedad en polvo: El polvo de aluminio es muy sensible a la humedad. El polvo húmedo produce poros durante la impresión. El polvo AlSi12 original viene envasado al vacío y debe utilizarse lo antes posible tras su apertura.
- Procesamiento posterior: Tras la impresión, normalmente se requiere un tratamiento térmico (como el recocido para aliviar tensiones) para eliminar las tensiones internas y mejorar la estabilidad dimensional de la pieza.
Tabla de parámetros básicos del material AlSi10Mg
Combinando el contenido anterior, aquí están los parámetros básicos de las propiedades físicas y mecánicas del polvo de aleación de aluminio «estándar de la industria», AlSi10Mg, para su referencia en la selección de materiales:
| Categoría de rendimiento | Indicador clave | Rango típico de parámetros |
|---|---|---|
| Propiedades físicas | Densidad | 2,67 – 2,70 g/cm³ |
| Rango de punto de fusión | Aprox. 570 – 585 ℃ | |
| Conductividad térmica | 100 – 140 W/(m·K) | |
| Propiedades mecánicas | Resistencia a la tracción (tratada térmicamente) | 330 – 460 MPa |
| Límite elástico (tratado térmicamente) | 230 – 350 MPa | |
| Alargamiento | 5% – 10% |
Resumen:
Si necesita una pieza de aleación de aluminio que priorice conductividad térmica máxima, alta resistencia al desgaste o una estructura de paredes extremadamente delgadas y complejas (que requiere una excelente resistencia al agrietamiento)., entonces AlSi12 es una mejor opción que AlSi10Mg. Sin embargo, si está buscando mayor resistencia estructural y mejor tenacidad integral., AlSi10Mg Sigue siendo la opción más rentable y más utilizada en la actualidad.
Servicios de personalización por Forgecise
Forgecise Ofrecemos soluciones integrales de personalización de polvo de aleación de aluminio, que abarcan toda la gama de productos, desde grados estándar hasta formulaciones específicas para el cliente. Admitimos grados convencionales como: AlSi10Mg, AlSi12, AlSi7Mg, AlMgErZr,
AlMnErZr, AlRey podemos ajustar la composición, la distribución del tamaño de partícula y la esfericidad según los requisitos de su aplicación. Ya sean muestras de lotes pequeños para I+D (a partir de 1 kg) o pedidos de toneladas para producción en masa, garantizamos alta pureza, bajo contenido de oxígeno (≤300 ppm) y excelente fluidez de nuestros polvos, cumpliendo con los requisitos de varios procesos, incluyendo SLM, MIM y LMD.