

















Auteur: Felix Lee, PDG de Forgecise
Date: 15 mai 2026
Catégorie: Fabrication additive industrielle / Science des matériaux
L’industrialisation de la fabrication additive
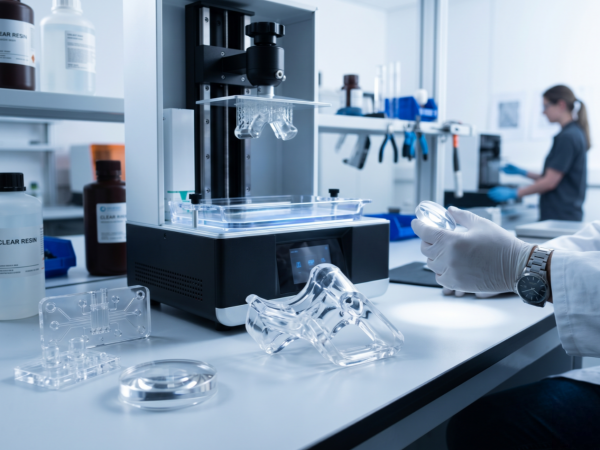
La fabrication additive (FA) évolue d’un outil de prototypage vers une méthode de production industrielle à grande échelle. La résine transparente, utilisée dans les procédés de photopolymérisation en cuve haute résolution, est devenue un matériau indispensable pour les secteurs B2B, notamment le diagnostic médical, l’optique de précision et la fluidique.
Le marché mondial de l’impression 3D dépasse désormais les 29 milliards de dollars. Cette croissance stimule le développement de nouvelles chimies des polymères. Les fabricants synthétisent des photopolymères d’uréthane réactifs qui s’affranchissent des problèmes de fragilité et de jaunissement rencontrés auparavant. Cette évolution permet aux chaînes d’approvisionnement interentreprises de gagner en flexibilité et en rapidité.
1. Technologies d’impression pour supports transparents
Les plateformes matérielles déterminent les performances des résines transparentes. En 2026, le marché se divise en quatre technologies distinctes :
| Technologie | Mécanisme | Précision des couches | Avantage B2B principal |
| SLA | traçage laser UV | 25–100 μm | Finition de surface supérieure pour les lentilles. |
| DLP | projecteur UV | 35–100 μm | Débit élevé pour les petits lots. |
| MSLA (LCD) | matrice de LED | 10–50 μm | Mise à l’échelle rentable. |
| PµSL | Micro-projection | 2–25 μm | Essentiel pour la microfluidique. |
Les systèmes SLA industriels, capables d’atteindre une résolution de 0,1 mm, sont désormais la norme dans les industries de précision. Les nouveaux écosystèmes matériels, comme la Formlabs Form 4, ont triplé les vitesses d’impression, facilitant ainsi l’accès à la production B2B en grande série.
2. Résines transparentes de qualité technique
Les résines transparentes modernes offrent des performances mécaniques équivalentes à celles des plastiques traditionnels comme le polycarbonate (PC) et l’acrylonitrile butadiène styrène (ABS). Elles résistent aux contraintes physiques, aux variations thermiques et à l’exposition chimique tout en conservant leur stabilité aux UV.
Performances mécaniques comparatives (références 2026)
| Propriétés mécaniques | Formlabs Clear V5 | BASF Ultracur3D ST 45 | Liqcreate Clear Impact |
| Résistance à la traction | 40,4–53,0 MPa | 60,0 MPa | 47,0 MPa |
| Module de flexion | 1 701–2 710 MPa | 2 400 MPa | 1 700 MPa |
| Allongement à la rupture | 9 % – 79 % | 25% | 15 % – 25 % |
| Impact Izod | 27–42 J/m | Aucune mesure | 28 J/m |
| Déviation thermique | 66–76 °C | 116 °C (série RG) | 51 °C |
| Transmission de la lumière | 85 % (à 2 mm) | Haut | Parfaitement transparent |
Des matériaux comme le BASF ST 45 résistent aux fortes contraintes pour les prototypes fonctionnels tels que les connecteurs automobiles. La résine Formlabs Tough 1500 V2 offre rigidité et ductilité, permettant aux ingénieurs d’imprimer des mécanismes flexibles, comme des boîtiers à enclenchement, sans risque de casse.
3. Applications médicales et de santé
Le secteur de l’impression 3D médicale devrait atteindre 3,65 milliards de dollars d’ici fin 2026. Les résines transparentes offrent aux chirurgiens une visibilité optimale. Lors des reconstructions de la paroi thoracique, des guides imprimés en 3D à partir de résine transparente BioMed permettent aux chirurgiens de réaliser des ostéotomies en se basant sur les données de tomodensitométrie (TDM) ou d’imagerie par résonance magnétique (IRM) spécifiques au patient.
| Application | Besoins en matériel | Technologie | Résultat |
| Guides chirurgicaux | Autoclavable, classe I/IIa | SLA | Durée d’intervention réduite. |
| Modèles anatomiques | Multi-matériaux | PolyJet / SLA | Meilleure planification chirurgicale. |
| Dispositifs fluidiques | microcanaux transparents | PµSL / SLA | Tests de dépistage de drogues de précision. |
| Aligneurs dentaires | Détails élevés | MSLA / DLP | Personnalisation évolutive. |
Les résines transparentes de qualité médicale doivent être conformes à la norme ISO 10993 et résister à la stérilisation à la vapeur à 121 °C pendant 30 minutes. Les acheteurs B2B doivent éviter les intermédiaires, ces plateformes en ligne qui font transiter les composants médicaux par les mêmes machines que celles utilisées pour les pompes à huile industrielles. Sécurisez votre chaîne d’approvisionnement en exigeant une fabrication directe auprès du fabricant, conforme à la norme ISO 13485.
4. Post-traitement pour une clarté optique
Les pièces sortent de l’imprimante avec un aspect flou dû aux limites des couches. Une transparence comparable à celle du verre nécessite un processus de finition spécifique.
| Niveau de finition | Processus | Clarté visuelle | Application |
| Standard | Retrait du support + lavage | Brumeux | Évaluation géométrique |
| Sablé | sablage léger aux microbilles de verre | Givré | Diffusion de la lumière |
| laqué | Spray acrylique/uréthane | Haute clarté | Prototypes complexes |
| Brillant | Ponçage + polissage + revêtement | Optiquement clair | Lentilles / guides de lumière |
Les professionnels utilisent les kits de rénovation de phares 3M et des vernis acryliques uréthane de qualité automobile pour uniformiser la surface. Le trempage dans la résine est une autre méthode. En plongeant une pièce nettoyée dans de la résine transparente fraîche et en utilisant un durcissement UV sous azote, on empêche la formation d’une couche d’inhibition par l’oxygène, créant ainsi une surface dure et lisse.
5. Impression 3D vs. Moulage par injection : aspects économiques
Le seuil de rentabilité est nettement plus favorable à la fabrication additive pour les volumes faibles à moyens.
| Métrique | Impression 3D (résine) | Moulage par injection |
| Capital d’entrée | 0 $ (Aucun outillage) | 5 000 $ – 50 000 $ et plus |
| Délai de mise en œuvre | Heures / Jours | 2 à 12 semaines |
| Coût (100 unités) | 15,00 $ | 52,00 $ (amorti) |
| Coût (1 000 unités) | 15,00 $ (Constante) | 7,00 $ (amorti) |
| Flexibilité de conception | Illimité | Remise en état coûteuse du moule |
La zone de décision B2B se situe généralement entre 200 et 1 000 unités. Les imprimantes haute vitesse comme la Form 4L repoussent ce seuil de rentabilité à 13 000 unités. De nombreuses entreprises utilisent également le moulage sous vide transparent – qui consiste à créer un moule en silicone à partir d’un modèle maître imprimé en 3D – pour produire des pièces en polyuréthane sans bulles imitant le polycarbonate.
6. Étude de cas : Polissage des fibres optiques
Des ingénieurs ont récemment utilisé une résine transparente SLA pour fabriquer des composants internes transparents destinés aux machines de polissage de fibres optiques. La validation visuelle de l’alignement des fibres a permis de réduire les cycles de prototypage de 40 %, accélérant ainsi le passage à la production en quelques semaines.
7. Tendances futures : 2026-2030
- Impression multi-matériaux : Les ingénieurs peuvent désormais imprimer des guides de lumière transparents et des boîtiers structurels opaques en une seule opération.
- Contrôle qualité de l’IA : Les imprimantes intelligentes utilisent des caméras intégrées et l’apprentissage automatique pour vérifier la transparence et la qualité des couches en temps réel.
- Matières premières durables : Le recyclage chimique transforme désormais les résidus des broyeurs automobiles en matières premières circulaires de haute qualité pour la fabrication de nouvelles résines.
8. FAQ B2B : Résine transparente pour imprimante 3D
Q1 : Comment gérez-vous les vides internes et les microbulles dans les lentilles optiques ?
UN: Ajustez la densité de remplissage et la durée d’impression. Utilisez un remplissage à 100 % et un délai d’extinction de 1 à 2 secondes pour permettre à la résine de se stabiliser complètement avant la polymérisation de la couche suivante. Le dégazage sous vide de la résine avant impression permet également d’éliminer l’air emprisonné.
Q2 : Quelles sont les exigences en matière d’atténuation des COV et d’EPI sur les sites à volume élevé ?
UN: Les filtres standard ne sont pas adaptés à une production B2B continue. Si les filtres américains OV/P100 ou européens A2/P3 conviennent pour une exposition de courte durée, les sites à haut volume doivent installer une filtration au charbon actif et des systèmes de climatisation dédiés pour répondre aux normes de sécurité de 2026.
Q3 : Peut-on mélanger des résines transparentes avec des additifs flexibles pour les joints industriels ?
UN: Oui, le mélange est courant pour améliorer la résistance aux chocs. Les professionnels du B2B utilisent souvent un mélange à 70/30 de résine transparente et d’additif flexible. Attention : ce mélange modifie l’indice de réfraction et le taux de retrait des matériaux, ce qui nécessite un réétalonnage des fichiers d’impression.
Q4 : Comment garantir la stabilité dimensionnelle dans les grands boîtiers transparents à parois minces ?
UN: L’orientation d’impression et la vitesse de levage mécanique permettent de contrôler l’affaissement. Imprimez les pièces verticalement avec un angle minimal et utilisez des vitesses de levage lentes (1 à 3 mm/s) afin de réduire les forces d’aspiration exercées sur le film FEP.
Q5 : Quel est le moyen le plus efficace de récupérer la résine « trouble » et de prolonger la durée de vie de la cuve ?
UN: La filtration mécanique automatisée prévient la dégradation de la résine. Après chaque impression, la résine est filtrée à travers un tamis de 190 microns. Ce procédé élimine les particules microscopiques de gel responsables du voile et prolonge la durée de conservation standard de 24 mois.