

















Par Felix LeePDG de Forgecise | Publié le 24 juillet 2026
Table of Contents
Résumé rapide et points clés à retenir
- Définition: La fabrication additive métallique (MAM) construit des pièces métalliques 3D couche par couche directement à partir de fichiers CAO numériques en utilisant de la chaleur focalisée (lasers, faisceaux d’électrons, arcs électriques) ou du frottement cinétique.
- Technologies de fusion primaires :
- Fusion laser sur lit de poudre (LPBF / SLM) : Précision dimensionnelle optimale (±0,05 mm) et excellent état de surface. Convient parfaitement aux canaux et treillis internes de précision.
- Fusion par faisceau d’électrons (EBM) : Fonctionne sous vide (10⁻⁴ mbar) avec préchauffage du lit de poudre (600 °C – 1000 °C). Réduit les contraintes thermiques et empêche la fissuration des métaux réactifs (Ti6Al4V, CoCr).
- Dépôt d’énergie dirigée (DED / LMD / WAAM) : Cadence de production rapide (>1 kg/h). Conçue pour les grands travaux de construction, de réparation et de bardage.
- Méthodes à l’état solide : Les procédés de fabrication additive par friction-malaxage (FSAM) et par ultrasons (UAM) lient les métaux en dessous de leurs points de fusion, évitant ainsi le retrait, la porosité et la fissuration thermique.
- La chaîne de production complète : Le succès nécessite une bonne qualité de matière première (atomisation gazeuse, PREP), une optimisation de la géométrie numérique, un refroidissement contrôlé (10^3 – 10^6 °C/s) et un post-traitement comme le pressage isostatique à chaud (HIP) et les traitements thermiques de mise en solution pour dissoudre les phases fragiles (telles que la phase de Laves dans les superalliages) et sceller les pores.
1. Introduction à la fabrication additive métallique (MAM)
1.1 Qu’est-ce que la fabrication additive métallique ?
La fabrication additive métallique (MAM), souvent appelée impression 3D métallique industrielle, révolutionne la fabrication de pièces métalliques hautes performances. fabrication soustractive (comme le fraisage ou le tournage CNC) façonne les pièces en enlevant de la matière.. Fabrication formative (comme le forgeage ou le moulage) utilise des moules et la pression. En revanche, le MAM forme des structures métalliques à l’aide d’un « empilement discret » (méthode couche par couche).
Subtractive: [Solid Block]  ──(Material Removal)──> [Final Part] + [Massive Scrap]
Formative:   [Liquid Metal] ──(Molding / Forging)─> [Final Part] (High Tooling Cost)
Additive:    [CAD Model]    ──(Layer Stacking)───> [Final Part] (Near-Zero Waste)
En découpant des modèles 3D de conception assistée par ordinateur (CAO) en fines couches 2D, les machines MAM fondent, fusionnent ou lient sélectivement de la poudre ou du fil métallique pour créer des composants quasi-finis. Ce procédé offre une grande liberté de conception, réduit le gaspillage de matériaux et élimine le besoin d’outillage sur mesure.
1.2 Lignée historique
Les fondements techniques de la MAM s’étendent sur quatre décennies de travaux dans les domaines de la science des matériaux, des lasers, de l’optique et des contrôles industriels :
- Années 1980 (Premières étapes de la polymérisation) : Les premières impressions 3D utilisaient des polymères photopolymérisables par stéréolithographie (SLA). Les métallurgistes ont commencé à tester des mélanges de liants polymères et de poudres métalliques, s’inspirant de la métallurgie des poudres.
- Années 1990 (Le tournant Fusion) : L’impression métallique commerciale a fait son apparition. La société EOS GmbH (Allemagne) a commercialisé la fusion laser sur lit de poudre (sous le nom de fusion sélective par laser, ou SLM). À peu près au même moment, Arcam AB (Suède) a développé des systèmes commerciaux de fusion par faisceau d’électrons (EBM).
- Années 2000 à aujourd’hui (Production industrielle) : MAM est passée des prototypes de base à la production de pièces critiques et porteuses pour les secteurs de l’aérospatiale, de la défense, des implants médicaux et des systèmes automobiles.
1980s: Polymer SLA & early powder metallurgy experiments
  │
1990s: Launch of EOS Selective Laser Melting (SLM) & Arcam Electron Beam Melting (EBM)
  │
2000s: Multi-laser production machines and high-rate DED platforms
  │
2020s+: Real-time optical monitoring, AI-assisted design, and flight-ready parts
1.3 Cadre de classification ASTM AM et matrice des matériaux
Le Société américaine pour les essais et les matériaux (ASTM International) sous le ASTM F2792 / ISO 52900 La norme divise la fabrication additive en sept types de procédés de base :
- Fusion sur lit de poudre (PBF)
- Dépôt d’énergie dirigée (DED)
- Jet de liant (BJ)
- Extrusion de matériaux (ME)
- Lamination de feuilles (SL)
- Jet de matière (MJ)
- Photopolymérisation en cuve (VP)
Compatibilité des matières premières et des procédés
- Lamination de feuilles (SL) : Utilise des feuilles de métal ou de la tôle mince.
- Extrusion de matériau (EM) : Utilise des filaments ou des fils métalliques liés par un polymère.
- Photopolymérisation en cuve (VP) : Utilise des résines liquides photopolymérisables (principalement pour les polymères et les barbotines céramiques).
                      ┌─────────────────────────────────────────┐
                      │    ASTM 7 AM Process Classification     │
                      └────────────────────┬────────────────────┘
                                           │
         ┌─────────────────────────────────┼─────────────────────────────────┐
         │                                 │                                 │
  [Polymers / Resins]               [Metals & Ceramics]               [Sheet / Foil]
  ├── Vat Photopolymerization (VP)  ├── Powder Bed Fusion (PBF)       └── Sheet Lamination (SL)
  ├── Material Jetting (MJ)         ├── Directed Energy Deposition(DED)
  ├── Binder Jetting (BJ)           └── Binder Jetting (BJ)
  └── Material Extrusion (ME)
| Groupe de matériaux | Procédés ASTM applicables | Caractéristiques fondamentales du traitement des métaux |
|---|---|---|
| Polymères | VP, BJ, MJ, ME, PBF | Compatibilité des processus maximale ; larges fenêtres de traitement. |
| Métaux | PBF, DED, BJ, ME, SL | Nécessite une chaleur élevée (lasers, faisceaux d’électrons, arcs électriques) ou une force cinétique pour parvenir à une consolidation complète et à une densité élevée. |
| Céramique | PBF, BJ, ME, VP | Points de fusion élevés ; sensibles à la fissuration sous contrainte thermique ; utilise souvent une injection de liant suivie d’un frittage au four. |
2. Classification des technologies de fabrication additive métallique
Les systèmes de fabrication additive métallique se répartissent en deux groupes de base selon que le métal fonde et se resolidifie complètement (Fabrication additive métallique par fusion) ou se joint sans fusion par diffusion atomique (Métal à semi-conducteurs AM).
                         ┌───────────────────────────────────┐
                         │   Metal Additive Manufacturing    │
                         └─────────────────┬─────────────────┘
                                           │
                  ┌────────────────────────┴────────────────────────┐
                  │                                                 │
       [Solid-State Metal AM]                            [Fusion-Based Metal AM]
       (No Liquefaction / No Melting)                    (Liquid-Phase Melting & Solidification)
       ├── Friction Stir AM (FSAM)                       ├── Powder Bed Fusion (PBF)
       └── Ultrasonic AM (UAM)                           │   ├── Laser Powder Bed Fusion (LPBF / SLM)
                                                         │   └── Electron Beam Melting (EBM)
                                                         └── Directed Energy Deposition (DED)
                                                             ├── Laser Metal Deposition (LMD / LENS)
                                                             └── Wire Arc AM (WAAM)
2.1 Fabrication additive métallique à l’état solide
Les systèmes à l’état solide assemblent les métaux bien en dessous de leur température de fusion ($T_m$). Ceci permet d’éviter les défauts de fusion tels que la fissuration à la solidification, les cavités gazeuses, la ségrégation des alliages et les fortes contraintes thermiques.
1. Fabrication additive par friction-malaxage (FSAM)
- Processus: Ce procédé repose sur le soudage par friction-malaxage (FSW). Un outil rotatif rigide presse des tôles métalliques empilées. La chaleur de friction et la forte déformation plastique contraignent le métal à un état superplastique, assemblant ainsi les couches sans fusion.
- Points forts : Faible apport de chaleur, densité de joints élevée, structures à grains équiaxes fins, faible distorsion et faibles contraintes résiduelles.
- Utilisations courantes : Plaques ou blocs de structure épais en aluminium, magnésium et cuivre.
2. Fabrication additive ultrasonique (UAM)
- Processus: Ce procédé combine des ondes ultrasonores à haute fréquence (20 kHz) et des rouleaux de pression continus. De fines feuilles métalliques sont empilées successivement ; une sonde ultrasonore (sonotrode) applique une force verticale et un mouvement latéral. Ceci permet de rompre les oxydes de surface et de provoquer une diffusion atomique à l’état solide aux points de contact métalliques.
- Points forts : Fonctionne à basse température (souvent <30 % T_m). Cela permet aux ingénieurs d'intégrer des capteurs, des fibres optiques ou de construire des couches multimétalliques (par exemple, Al-sur-Cu, Ti-sur-acier) sans former de composés intermétalliques fragiles.
2.2 Fabrication additive métallique par fusion
Les systèmes de fusion utilisent des sources de chaleur concentrées pour faire fondre de la poudre ou du fil métallique dans un petit bain de fusion, qui se solidifie au fur et à mesure de son déplacement. Les deux principaux groupes sont : Fusion sur lit de poudre (PBF) et Dépôt d’énergie dirigée (DED).
3. Technologies clés : LPBF, EBM et DED
  Laser Powder Bed Fusion (LPBF)        Electron Beam Melting (EBM)          Directed Energy Deposition (DED)
 ┌──────────────────────────────┐     ┌──────────────────────────────┐     ┌──────────────────────────────┐
 │ • Fiber Laser Source         │     │ • High-Energy Electron Gun   │     │ • Diode/CO2 Laser or Arc     │
 │ • Argon Inert Gas Shield     │     │ • High Vacuum Chamber        │     │ • Coaxial Powder/Wire Nozzle │
 │ • Low Preheat Temperatures   │     │ • High Preheat (600-1000°C)  │     │ • Local Gas Shielding        │
 │ • Fine Fine Details & Finish │     │ • Low Stress / Fast Scan     │     │ • High Deposition Rates      │
 └──────────────────────────────┘     └──────────────────────────────┘     └──────────────────────────────┘
3.1 Fusion laser sur lit de poudre (LPBF / SLM)
Mécanisme de processus
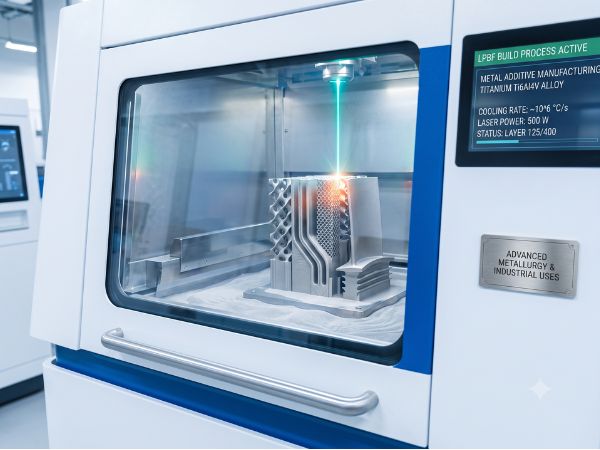
La fusion laser sélective (LPBF, également appelée SLM, DMLS ou SHS) utilise un laser à fibre (200 à 1000 W) dirigé par des miroirs galvanométriques rapides. Une lame de précision dépose une fine couche de poudre métallique (15 à 53 µm) sur un plateau de construction à l’intérieur d’une chambre de fabrication étanche. Un gaz inerte (argon ou azote) maintient le taux d’oxygène en dessous de 100 ppm. Le laser balaie la trajectoire de la couche, fusionnant complètement la poudre métallique pour former une couche solide.
       [Galvanometer Scanner] ───┐
                                 │ Laser Beam
                                 ▼
   [Powder Reservoir] ──> [Recoater Blade] ──> [Powder Bed] ──> [Laser Melt Pool]
                                                                     │
                                                               [Substrate Plate]
                                                                     │
                                                              [Elevator Down]
Points forts
- Haute précision : Maintient des tolérances jusqu’à $\pm0,05\,\text{mm}$ et des finitions de surface propres ($Ra \approx 6,3 – 15\,\mu\text{m}$).
- Formes complexes : Il construit des parois minces, des canaux de refroidissement internes et des réseaux complexes (comme les formes gyroïdes ou primitives de Schwarz).
- Large choix d’alliages : Compatible avec les alliages de production éprouvés ($\text{316L}$, $\text{17-4PH}$, $\text{Ti6Al4V}$, $\text{Inconel 718}$, $\text{CoCr}$, $\text{AlSi10Mg}$).
Limites
- Contraintes thermiques : Les changements brusques de température (ΔT) provoquent une tension interne élevée, nécessitant des ancrages de support et un soulagement des contraintes thermiques après impression.
- Travaux de post-traitement : Le retrait des supports nécessite une découpe par électroérosion à fil, un meulage ou un fraisage CNC.
- Vitesse de construction : Vitesses de production plus lentes comparées aux méthodes DED.
Utilisations typiques
- Aubes de turbines aérospatiales, injecteurs de moteurs-fusées à ergols liquides, inserts de refroidissement pour moules d’injection, implants dentaires et prothèses articulaires sur mesure.
3.2 Fusion par faisceau d’électrons (EBM)
Mécanisme de processus
Commercialisée initialement par Arcam (aujourd’hui GE Additive), la fusion par faisceau d’électrons (EBM) utilise un canon à électrons haute tension (60 kV) pour accélérer les électrons à une vitesse de 0,1 à 0,4 fois celle de la lumière. Des bobines magnétiques focalisent et dirigent le faisceau d’électrons sur un lit de poudre métallique grossière (45 à 105 µm). L’ensemble du processus se déroule dans une chambre à vide poussé (10⁻⁴ à 10⁻⁵ mbar).
          [Electron Gun / Cathode]
                     │ High Voltage Beam
                     ▼
         [Electromagnetic Lenses] (Focus & Deflect)
                     │
                     ▼
   [Vacuum Chamber: 10^-4 mbar] ──> [Preheated Powder Bed: 600–1000°C]
Avant la fusion de chaque couche, le faisceau d’électrons balaie le lit de poudre à grande vitesse (> 10 000 mm/s) pour préchauffer le lit de poudre à 600 °C – 1000 °C. Ces étapes de frittage léger maintiennent le lit chaud, réduisant ainsi les chocs thermiques lors de la passe de fusion primaire.
Points forts
- Faible tension thermique : Le préchauffage du plateau réduit les gradients thermiques, limitant ainsi les contraintes internes et permettant la fabrication sans support de pièces complexes.
- Atmosphère sous vide : Empêche l’absorption d’oxygène dans les métaux réactifs ($\text{Ti6Al4V}$, aluminure de titane $\text{TiAl}$).
- Vitesses de numérisation rapides : Les déflecteurs à bobine magnétique déplacent le faisceau presque instantanément sur plusieurs points.
Limites
- Surface plus grossière : Les particules de poudre plus grosses produisent des surfaces plus rugueuses (Ra ≈ 20 – 50 µm), nécessitant un usinage CNC sur les surfaces de contact fonctionnelles.
- Coûts d’exploitation élevés : Les pompes à vide poussé et les systèmes optiques à faisceau d’électrons augmentent les coûts d’équipement.
- Moins d’alliages : Fonctionne principalement sur des alliages conducteurs avec des caractéristiques de frittage vérifiées ($\text{Ti6Al4V}$, $\text{Ti-48Al-2Cr-2Nb}$, $\text{CoCrMo}$).
Utilisations typiques
- Aubes de turbines de moteurs à réaction structurelles (TiAl), supports aérospatiaux et cupules de hanche orthopédiques.
3.3 Dépôt d’énergie dirigée (DED / LMD)
Mécanisme de processus
Les systèmes DED (également connus sous les noms de dépôt de métal par laser, LMD ; mise en forme nette par laser, LENS ; fabrication par lumière directe, DLF ; ou fabrication additive par arc électrique, WAAM) alimentent directement un bain de fusion, créé par un laser, un faisceau d’électrons ou un arc électrique, en poudre ou en fil. Montée sur des portiques CNC multiaxes ou des bras robotisés, la buse dépose le métal directement sur des pièces existantes ou des plaques de base.
       [Laser / Arc Power Source]
                  │
                  ▼
   [Coaxial Powder Feed / Wire Feed] ──> [Focused Thermal Melt Pool]
                                                 │
                                     [Substrate Component / Part]
                                                 │
                                   [Multi-Axis Robotic Motion]
Points forts
- Taux de construction élevés : Le débit de matériaux varie de 0,5 kg/h (systèmes de poudre laser) à plus de 5 kg/h (WAAM à arc fil).
- Volumes de construction importants et réparation : L’absence de contraintes dans les dimensions de fabrication permet de réparer les grands arbres de turbines, les brides usées ou d’ajouter des nervures aux pièces forgées.
- Mélanges multi-matériaux : Les trémies à poudre doubles peuvent mélanger à la volée les proportions de composition pour construire des matériaux à gradient fonctionnel (FGM).
Limites
- Résolution plus grossière : Une faible précision et des surfaces rugueuses nécessitent une finition CNC secondaire.
- Structures à grains plus grossiers : Un apport de chaleur élevé crée des zones de fusion plus importantes et un refroidissement plus lent, ce qui conduit à des grains directionnels plus gros.
- Restrictions relatives aux surplombs : Impossible d’imprimer des surplombs horizontaux fins sans support ou de petits treillis sans rotation multi-axes continue.
Utilisations typiques
- Réparation de disques aubagés de turbines, rechargement dur de trépans de forage pétrolier, de grandes poutres transversales structurelles (WAAM) et de jupes de tuyères de fusées.
3.4 Matrice de comparaison technologique
| Paramètre de fonctionnement | Fusion laser sur lit de poudre (LPBF) | Fusion par faisceau d’électrons (EBM) | Dépôt d’énergie dirigée (DED) |
|---|---|---|---|
| Source de chaleur | Laser à fibre (200 à 1000 W) | Faisceau d’électrons (60 kV) | Laser à fibre/diode, arc, plasma |
| Matières premières | Poudre fine (15 – 53 µm) | Poudre grossière (45 – 105 µm) | Poudre grossière (45 – 150 µm) / Fil |
| Créer une ambiance | Gaz inerte (Argon / Azote) | Vide poussé ($10^{-4}\,\text{mbar}$) | Jet de gaz de protection inerte / Boîte étanche |
| Température de préchauffage du lit | Température ambiante jusqu’à 200 °C (jusqu’à 500 °C) | 600 °C – 1000 °C | Induction non chauffée / localisée |
| Précision dimensionnelle | Haut (±0,05 mm) | Modéré (±0,2 mm) | Faible (±0,5 – 1,0 mm) |
| Finition de surface ($Ra$) | 6,3 – 15 µm | 20 – 50 µm | $>40\,\mu\text{m}$ |
| Vitesse de dépôt | Faible (10 – 100 cm³/h) | Moyen (100 – 500 cm³) | Élevé (500 à 5000+ cm³/h) |
| Stress résiduel | Très élevé (Nécessite du soutien et une gestion du stress) | Faible (Soulagé lors de la montée en température préchauffée) | Modéré à élevé |
| Objectif principal | Détails fins, parois minces, canaux internes | Pièces structurelles en alliage réactif de moyenne à grande taille | Fabrication, réparation et revêtement à grande échelle |
4. La chaîne technique MAM de bout en bout
Transformer du métal brut en un composant fini et certifié pour le vol nécessite une gestion rigoureuse en trois étapes : Prétraitement, Production en cours, et Post-traitement.
┌──────────────────────────────────────────────────────────────────────────────────────────┐
│                             END-TO-END MAM PROCESS CHAIN                                 │
└──────────────────────────────────────────────────────────────────────────────────────────┘
  [1. PRE-PROCESSING]
   ├── Feedstock Prep: Gas Atomization (GA), PREP, Wire Drawing, Water Spinning
   └── Digital Design: CAD -> Topology Optimization -> Lattice Tuning -> Slicing (STL)
          │
          ▼
  [2. IN-PROCESS MANUFACTURING]
   ├── Energy-Powder Physics (Melt Pool Dynamics, Cooling Rates 10^3–10^6 °C/s)
   └── Parameter Tuning: Laser Power, Scan Speed, Hatch Spacing, Layer Thickness, Gas Atmosphere
          │
          ▼
  [3. POST-PROCESSING]
   ├── Support Removal & CNC Finish Machining
   ├── Stress Relief & Solution Heat Treatment (e.g., Laves Phase Dissolution)
   └── Hot Isostatic Pressing (HIP): Closing Internal Gas Porosity & Micro-Cracks
4.1 Phase de prétraitement
Production de matières premières et qualité de la poudre
Les caractéristiques de la poudre déterminent la stabilité de la fabrication et les taux de défauts. Les indicateurs clés incluent : Distribution granulométrique (PSD), Sphéricité, Densité de particules satellitaires, Teneur en oxygène/azote, Porosité interne (sphères creuses), et Fluidité de Hall.
 Powder Atomization Methods:
 1. Gas Atomization (GA):         Liquid Stream ──(Supersonic Gas Jets)──────> Spherical Powder
 2. Plasma Rotating Electrode:   Rotating Rod  ──(Plasma Torch + Centrifugal Force)──> Ultra-Pure Powder
 3. Ultrasonic Atomization:     Liquid Stream ──(Ultrasonic Vibrating Horn)───> Fine Droplets
- Atomisation des gaz (AG) :
- Processus: Du métal liquide sort d’une buse en céramique et rencontre des jets de gaz inerte à grande vitesse (argon/azote). L’énergie cinétique fragmente le jet en fines gouttelettes qui s’arrondissent et se solidifient en une poudre sphérique.
- Caractéristiques: Permet d’obtenir de grandes quantités, mais le gaz emprisonné peut créer de minuscules sphères creuses (« poudre creuse »), entraînant une porosité gazeuse dans les pièces imprimées.
- Procédé à électrode rotative au plasma (PREP) :
- Processus: Une tige en alliage tournant à grande vitesse (>15 000 tr/min) voit son extrémité fondue par une torche à plasma. La force centrifuge projette des gouttelettes de liquide hors de la tige et les recueille dans un réservoir rempli de gaz inerte.
- Dynamique de rupture : Les gouttelettes se forment par séparation directe, rupture de lignes liquides et rupture de films liquides. La rupture de films liquides produit des distributions de tailles plus larges, avec parfois des formes irrégulières.
- Caractéristiques: Permet d’obtenir une poudre hautement sphérique, exempte de particules satellites et de cavités. Idéale pour le Ti6Al4V de haute pureté et les superalliages.
- Atomisation ultrasonique :
- Processus: Utilise des ondes sonores à haute fréquence provenant d’un cornet de contact ou d’un transducteur pour fragmenter le métal en fusion en gouttelettes uniformes.
Fabrication de matières premières pour fil métallique
Pour les plateformes DED à fil, la qualité dépend de la pureté de la composition, de la propreté de surface, des tolérances de diamètre, du frottement lors de l’alimentation du fil et de la qualité du fil coulé. Les étapes de production comprennent :
- Dessin de fil : La principale voie industrielle pour les alliages ductiles, les métaux à mémoire de forme (AMF) et les alliages à haute entropie (AHE).
- Rotation de l’eau : Créé par Ohnaka et al., ce procédé refroidit des jets de métal liquide à l’intérieur d’un anneau d’eau en rotation pour produire un fil amorphe à mémoire de forme.
- Méthode de revêtement du verre : Utilisé pour les micro/nanofils fins (par exemple, les microfils à base de Fe, d’alliages amorphes à base de Ni, de Cu-Sn et de Ni_2MnGa).
- Extraction par fusion : Présenté par Maringer et Mobley (1972), une roue refroidie tournant rapidement touche un bain de métal en fusion, tirant de fins filaments de fil (alliages amorphes à base de $\text{Zr}$ et de $\text{Ti}$).
Flux de travail numérique et optimisation géométrique
Les étapes numériques optimisent la géométrie spécifiquement pour la production additive plutôt que pour l’usinage soustractif :
[CAD 3D Solid Model] ──> [Topology Optimization] ──> [Lattice Structure Integration]
                                                             │
[Machine Toolpath Code] <── [2D Layer Slicing] <─── [STL / AMF File Conversion]
- Optimisation topologique (TO) : Les algorithmes réorganisent les matériaux en fonction des modèles de charge, en plaçant la résistance là où les contraintes se concentrent et en supprimant le métal inutile pour maximiser les rapports rigidité/poids ($E/\rho$).
- Intégration sur réseau : Permet d’intégrer des surfaces minimales triplement périodiques (TPMS) ou des réseaux de cellules unitaires (comme IsoTruss ou octet-truss) dans des espaces ouverts pour construire des structures médicales poreuses ou des échangeurs de chaleur légers.
- Conception générative : Utilise des simulations multiphysiques pour itérer simultanément les géométries en fonction du poids, de la résistance, du contrôle thermique et de l’orientation d’impression.
4.2 Physique thermique en cours de processus
Lors de l’impression par fusion, l’énergie laser frappe la poudre sur des échelles de temps de l’ordre de la microseconde. Des vitesses de refroidissement rapides (10^3 – 10^6 °C/s) et des gradients thermiques importants (∇T) provoquent des transformations de phase hors équilibre.
                  ┌─────────────────────────────────────────┐
                  │ Focused Laser Beam / Energy Input       │
                  └────────────────────┬────────────────────┘
                                       │
                                       ▼
                  ┌─────────────────────────────────────────┐
                  │ Keyhole / Conduction Melt Pool Dynamics │
                  │  • Thermal Gradient (∇T)                │
                  │  • Rapid Cooling: 10^3 – 10^6 °C/s      │
                  └────────────────────┬────────────────────┘
                                       │
       ┌───────────────────────────────┴───────────────────────────────┐
       │                                                               │
       ▼                                                               ▼
┌───────────────────────────────────────────┐     ┌───────────────────────────────────────────┐
│ Primary Process Parameters                │     │ Physical Phenomena Driven                 │
│ • Laser Power (P), Scan Speed (v)         │     │ • High Nucleation Rate / Fine Grains      │
│ • Hatch Spacing (h), Layer Thickness (t)  │     │ • Non-Equilibrium Metastable Phases      │
│ • Volumetric Energy Density (VED = P/vht) │     │ • Residual Stress & Marangoni Convection  │
└───────────────────────────────────────────┘     └───────────────────────────────────────────┘
Observations issues de la recherche empirique
- Réglage du préchauffage laser (Bagehorn et al.): Le préchauffage de la plaque de base réduit les contraintes thermiques, diminue la consommation d’énergie du laser, améliore le mouillage de la poudre et empêche la fissuration des pièces sans perte de tolérance dimensionnelle.
- Atmosphère de gaz inerte et refroidissement (Khorasani et al.): Un gaz inerte pur empêche l’oxydation du métal. Des vitesses de refroidissement extrêmes (10^3 – 10^6 °C/s) augmentent les taux de nucléation thermique et limitent la croissance des grains, créant ainsi des microstructures affinées.
- Dynamique des bassins de fonte (Bruschi et al.): La forme du bain de fusion, les gradients de température et le comportement de solidification dépendent des interactions entre les paramètres :
$$\text{VED} = \frac{P}{v \cdot h \cdot t}$$
(Où $P$ = Puissance du laser, $v$ = Vitesse de numérisation, $h$ = Espacement des hachures, $t$ = Épaisseur de la couche).
- Préchauffage du lit de poudre EBM (Wang Yajuan et coll.): Le préchauffage des lits de poudre à 600 °C – 1000 °C stabilise les températures, réduit les gradients de chaleur et améliore la liaison entre les couches.
- Chambre à vide EBM (Cui Yadi et al.): Les environnements à vide poussé ($10^{-4}\,\text{mbar}$) empêchent l’absorption d’oxygène dans les alliages de titane.
- Mouvement de balayage du faisceau (Li Longfei et coll.): Le déplacement rapide du faisceau raccourcit le temps de contact du laser, maintenant ainsi des apports d’énergie constants tout en limitant l’accumulation totale de contraintes thermiques internes.
- Interdépendance des paramètres EBM (Yu et al.): L’intensité du faisceau, le décalage de la mise au point, la vitesse et les paramètres de préchauffage du plateau interagissent pour modifier les limites de croissance des grains.
- Alimentation en poudre DED (Qin Renyao et coll.): L’apport synchrone de poudre permet de créer des bains de fusion denses avec une porosité en volume minimale et des propriétés mécaniques robustes.
- Blindage DED à l’air libre (Wu Yuqin et coll.): Dans les cellules robotisées ouvertes, un système de protection localisée par gaz inerte protège les bains de soudure de l’oxydation.
- Motifs de chaleur DED (Huang Weibo et al.): Des apports de puissance totale plus élevés produisent des gradients thermiques plus marqués, formant des grains dendritiques directionnels plus grands par rapport à la LPBF.
4.3 Phase de post-traitement (Déverrouillage des performances du matériau)
Les pièces imprimées présentent des contraintes internes, des microstructures hors équilibre, des grains anisotropes et parfois des micro-vides. Un post-traitement ciblé permet de corriger ces défauts et de répondre aux spécifications d’utilisation finale.
As-Printed Part ──> [1. Support Removal] ──> [2. Stress Relief Heat Treat] ──> [3. Hot Isostatic Pressing] ──> [4. Finish Machining]
 (High Residual      (EDM / CNC Cut)          (Dissolve Brittle Phases,          (Apply 100-200 MPa Argon Pressure   (Precision Surface
  Stress & Porosity)                           e.g., Laves Phase)                  at Elevated Temperatures)            Grinding / Polishing)
Retrait des supports et usinage de surface
Les pièces sont découpées dans les plateaux de construction par électroérosion à fil (EDM à fil) ou par scie à ruban. Les supports sont ensuite enlevés à l’aide d’outils manuels ou de fraiseuses CNC, puis usinés sur les faces d’assemblage critiques et les trous taraudés.
Traitement thermique et alignement de la microstructure
Les cycles thermiques contrôlés permettent de relâcher les tensions internes, de favoriser la recristallisation et de dissoudre les phases fragiles hors d’équilibre.
- Dissolution de la phase de Laves dans les superalliages (Luo et al.): Dans l’Inconel 718 (IN718) tel qu’imprimé par LPBF, la ségrégation du niobium crée une phase de Laves intermétallique fragile $(\text{Ni, Co, Fe})_2(\text{Nb, Ti, Si})$ le long des joints de grains. Cette phase diminue la ductilité en traction et la durée de vie en fatigue.
- Le traitement thermique de mise en solution entre $980^\circ\text{C}$ et $1230^\circ\text{C}$ modifie cette structure :
- À des températures de 980 à 1000 °C, les réseaux de Laves continus se fragmentent en petites particules individuelles.
- À 1080 °C, la phase de Laves se transforme en formes globulaires rondes.
- Au-dessus de 1180 °C – 1230 °C, la phase de Laves se dissout complètement dans la matrice γ. Ceci homogénéise la structure et libère du niobium pour renforcer la précipitation (γ-Ni₃Nb).
Pressage isostatique à chaud (HIP)
Le pressage isostatique à chaud soumet les pièces à des températures élevées simultanées (1000 °C – 1200 °C) et à une pression de gaz élevée (100 – 200 MPa d’argon) à l’intérieur d’un récipient sous pression.
       Ar Argon Pressure (100–200 MPa) ──┐
                                          │
   Elevated Temp (1000–1200°C) ───────> [HIP Chamber] ──> [Plastic Flow & Plastic Yielding]
                                                                   │
   Internal Void Collapse <────────────────────────────────────────┘
- Physique de la fermeture des vides : La chaleur intense et la pression du gaz ambiant, de manière uniforme, provoquent un fluage plastique local et une diffusion atomique à travers les parois internes des cavités. Ce phénomène permet d’éliminer les défauts de fusion, les pores gazeux et les vides dus à un manque de fusion, sans modifier les dimensions externes de la pièce.
- Évolution de la microstructure du superalliage IN738-0,3C fabriqué par LPBF :
- La tomographie par rayons X à haute résolution montre que le traitement HIP réduit le volume total des pores à presque zéro (>99,9 % de la densité théorique).
- Les limites du bain de fusion, telles qu’elles apparaissent après impression, se dissolvent et les fines structures dendritiques se recristallisent en grains uniformes et équiaxes, améliorant ainsi la durée de vie en fluage à haute température.
5. Applications industrielles et cas d’utilisation concrets
                               ┌─────────────────────────────────────────┐
                               │       MAM Industrial Applications       │
                               └────────────────────┬────────────────────┘
                                                    │
         ┌──────────────────────────────────────────┼──────────────────────────────────────────┐
         │                                          │                                          │
  [Aerospace & Defense]                     [Medical & Bioengineering]               [Automotive Manufacturing]
  ├── Topology-Optimized Brackets           ├── Porous Ti6Al4V Bone Implants         ├── Engine Upper Covers (Al-Alloy)
  ├── 8-Node IsoTruss Cooling               ├── TPMS Structural Biomaterials         ├── WAAM Lightweight Crossbeams
  └── Integrated Combustion Chambers        └── Custom Craniofacial Plates           └── Conformal Cooled Molds
5.1 Aérospatiale et défense
La conception aérospatiale est axée sur la réduction du poids ; réduire la masse permet d’économiser du carburant et d’augmenter la capacité d’emport.
- Réduction du poids par optimisation topologique : Les supports de moteurs d’avion, les charnières structurelles et les supports de satellites sont repensés avec une optimisation topologique, réduisant le poids de 30 à 55 % tout en maintenant la résistance.
- Gestion thermique : Les échangeurs de chaleur utilisent IsoTruss à 8 nœuds Structures spatiales et circuits de refroidissement internes pour maximiser les surfaces de dissipation de chaleur par unité de volume.
- Consolidation partielle : Les chambres de combustion et les injecteurs de carburant des moteurs de fusée, autrefois composés de centaines de pièces usinées séparément, sont désormais assemblés en une seule pièce par procédé LPBF. Cela réduit le temps d’assemblage et élimine les risques de fuite.
5.2 Médecine et bio-ingénierie
Les implants orthopédiques nécessitent une rigidité mécanique adaptée à celle de l’os humain, ainsi que des réseaux poreux pour l’intégration biologique.
 Solid Titanium Implants ──────> Elastic Modulus Mismatch (~110 GPa vs ~15 GPa) ──> Stress Shielding & Bone Loss
 Porous Ti6Al4V Lattice Implants ─> Tuned Elastic Modulus (~15-20 GPa) ───────────> Osseointegration & Long-Term Stability
- $\text{Ti6Al4V}$ Implants poreux : Les systèmes LPBF et EBM impriment des implants sur mesure (prothèses de hanche, cages intervertébrales) en Ti6Al4V. Les structures poreuses ouvertes (porosité de 50 à 70 %, taille des pores de 300 à 600 µm) abaissent le module d’élasticité structurel (E) pour correspondre à celui de l’os humain (environ 1,5 à 3 GPa). Cela empêche protection contre les contraintes tout en aidant les cellules osseuses à se développer dans la structure (ostéointégration).
- Super-biomatériaux et géométries TPMS : Structures biocompatibles construites avec Surfaces minimales triplement périodiques (TPMS) (comme les formes Gyroïde ou Diamant) et nids d’abeilles auxétiques rentrants améliorer la répartition des contraintes et l’absorption d’énergie, augmentant ainsi la durée de vie en fatigue sous charges cycliques.
5.3 Fabrication automobile
La fabrication automobile privilégie le prototypage rapide, la réduction des outils et les courtes séries de production.
- Matériel moteur : Les couvercles de soupapes de moteur imprimés à partir d’alliages d’aluminium à haute résistance ($\text{AlSi10Mg}$, Scalmalloy) résistent à des températures de fonctionnement élevées et à des contraintes vibratoires.
- Ossatures structurelles via WAAM : La fabrication additive par arc fil (WAAM) imprime des traverses de châssis et des composants de cadre pour véhicules spéciaux, réduisant les délais d’outillage de plusieurs mois à quelques jours.
- Moules à refroidissement conforme : Les inserts de moules d’injection imprimés par LPBF, dotés de canaux de refroidissement internes conformes, épousent parfaitement les contours de la cavité. Ceci réduit les temps de cycle de moulage de 20 à 40 % et limite la déformation des pièces.
6. Principaux défis du secteur et feuille de route future
L’adoption généralisée de la MAM dans la production critique dépend de la résolution de plusieurs goulets d’étranglement techniques :
                  ┌─────────────────────────────────────────┐
                  │   MAM Technical Bottlenecks & Roadmap   │
                  └────────────────────┬────────────────────┘
                                       │
  ┌──────────────────────┬─────────────┴────────────┬──────────────────────┐
  │                      │                          │                      │
  ▼                      ▼                          ▼                      ▼
[Standardization &     [Multi-Physics          [In-Situ Closed-       [Synergistic Stress
 Qualification]        Simulation]              Loop Control]          & Defect Tuning]
 • Database build      • Melt pool dynamics     • Real-time optical    • Grain refinement
 • Parameter windows   • Residual stress fields   tomography / IR      • Phase suppression
6.1 Normalisation et qualification des matériaux
De légères variations dans les lots de poudre, la qualité de la poudre recyclée, l’état des lentilles optiques ou l’humidité ambiante peuvent entraîner des différences de propriétés entre les machines et les séries de fabrication.
- Cible: Création de bases de données partagées sur les propriétés des matériaux, de règles de qualification des machines et de limites de processus standardisées entre les organismes industriels (FAA, ESA, ISO, ASTM).
6.2 Simulation multiphysique haute fidélité
Les tests de paramètres par essais et erreurs sont lents et coûteux.
- Cible: Développement d’outils de modélisation par éléments finis (FEM) multi-échelles pour simuler la dynamique du bain de fusion, la convection de Marangoni, la formation du trou de serrure, les contraintes thermiques internes et la croissance microstructurale des grains avant de réaliser des impressions physiques.
6.3 Surveillance in situ et contrôle en boucle fermée
L’inspection après fabrication par tomographie informatisée aux rayons X (CT) peut s’avérer coûteuse pour les séries de production en volume.
- Cible: Installation de systèmes de surveillance multisensorielle : combinant caméras optiques haute vitesse, capteurs infrarouges thermiques et spectromètres optiques. Reliés à des systèmes d’IA embarqués, ces outils détectent les défauts de fusion (trous de serrure, manque de fusion) en cours d’impression et ajustent automatiquement la puissance du laser ou la vitesse de balayage pour corriger les défauts en temps réel.
6.4 Contrôle de la microstructure et des contraintes résiduelles
La solidification rapide crée des contraintes thermiques résiduelles, des microfissures et une croissance directionnelle des grains.
- Cible: Conception d’alliages spécialisés adaptés spécifiquement à la fabrication additive (tels que des poudres traitées aux nanoparticules pour l’affinage du grain), ainsi que d’une gestion thermique personnalisée et de traitements thermiques post-impression pour équilibrer résistance et ductilité.
7. Foire aux questions (FAQ)
Q1 : Quelles sont les principales différences physiques entre LPBF et EBM ?
Répondre: La LPBF utilise un laser à fibre dans une chambre à gaz inerte à des températures plus basses, tandis que l’EBM utilise un faisceau d’électrons dans une chambre à vide poussé avec un préchauffage élevé du lit de poudre (600 °C – 1000 °C).
Du fait de cette différence, la fusion laser sur lit de poudre (LPBF) permet d’obtenir des états de surface plus nets (Ra ≈ 6 à 15 µm) et des détails plus fins, mais induit des contraintes internes plus élevées. La fusion par faisceau d’électrons (EBM) produit des pièces présentant de très faibles contraintes internes, ce qui la rend efficace pour les métaux sensibles à la fissuration comme le Ti6Al4V et le TiAl, bien qu’avec un état de surface plus rugueux (Ra ≈ 20 à 50 µm).
Q2 : Pourquoi le pressage isostatique à chaud (HIP) est-il nécessaire pour les pièces métalliques imprimées en 3D ?
Répondre: Le HIP applique simultanément une chaleur élevée (1000°C – 1200°C) et une pression de gaz élevée (100 – 200 MPa) pour fermer les pores de gaz internes, les trous de serrure et les microfissures, augmentant la densité de la pièce à plus de 99,9 %.
Même les impressions par fusion optimisées peuvent conserver de minuscules vides internes. La haute pression et la chaleur provoquent un écoulement plastique localisé et une diffusion atomique à travers les parois des pores, scellant les vides internes sans altérer les dimensions externes, ce qui améliore la résistance à la fatigue sous charge.
Q3 : Les matières premières filaires peuvent-elles remplacer totalement les poudres métalliques dans la fabrication additive ?
Répondre: Non, les matières premières sous forme de fil ne peuvent pas remplacer entièrement les poudres car les procédés de fabrication de fils n’ont pas la résolution nécessaire pour réaliser des détails fins, des parois minces et des canaux internes complexes.
Les matériaux d’alimentation en fil (utilisés en DED et WAAM) offrent des vitesses de fabrication rapides (> 2-5 kg/h) et des coûts de matières premières réduits, ce qui les rend utiles pour les grandes structures et les réparations. Cependant, les matériaux d’alimentation en poudre (utilisés en LPBF et EBM) restent nécessaires pour les petites pièces de haute précision, les réseaux complexes et les circuits de refroidissement conformes.
Q4 : Quels sont les alliages métalliques les plus utilisés aujourd’hui dans la fabrication additive ?
Répondre: Les alliages les plus utilisés sont le titane ($\text{Ti6Al4V}$), les superalliages de nickel ($\text{IN718}$), l’aluminium ($\text{AlSi10Mg}$), les aciers inoxydables ($\text{316L}$, $\text{17-4PH}$) et le cobalt-chrome ($\text{CoCrMo}$).
Chaque métal répond à des besoins d’application spécifiques :
- Alliages de titane ($\text{Ti6Al4V}$, Niveau 5 / Niveau 23) : Supports aérospatiaux et implants articulaires médicaux.
- Superalliages de nickel ($\text{Inconel 718}$, $\text{Inconel 625}$, $\text{IN738}$): Composants de turbines haute température et tuyères de fusée.
- Alliages d’aluminium ($\text{AlSi10Mg}$, $\text{Scalmalloy}$): Échangeurs de chaleur et capots de moteur légers.
- Aciers inoxydables ($\text{316L}$, $\text{17-4PH}$): Outillage, instruments médicaux et accessoires industriels.
- Cobalt-Chrome ($\text{CoCrMo}$): Couronnes dentaires et implants articulaires orthopédiques.
8. Résumé final et perspectives techniques
La fabrication additive métallique, initialement un outil de prototypage, est devenue un procédé numérique de production en série de pièces critiques pour les secteurs de l’aérospatiale, du médical et de l’automobile. Garantir une qualité de pièces constante exige un contrôle rigoureux à chaque étape : de la mécanique de l’atomisation des poudres (GA, PREP) et de l’optimisation de la conception géométrique à la dynamique du bain de fusion (vitesses de refroidissement de 10³ à 10⁶ °C/s) et aux traitements thermiques post-impression (HIP, mise en solution).
À mesure que la détection optique en temps réel, les outils de simulation multiphysique et les alliages additifs personnalisés continuent de se développer, la fabrication additive par métallurgie des métaux (MAM) offrira une plus grande flexibilité de conception, une meilleure efficacité des matériaux et des performances structurelles accrues dans les domaines de l’ingénierie de pointe.
Métadonnées de l’auteur et de la source
- Auteur principal : Felix LeePDG et ingénieur métallurgiste principal chez Forgecise — Spécialisé dans la métallurgie des poudres, la conception d’interactions laser-matière et l’exploitation d’installations de fabrication additive.
- Référence académique fondamentale : Bai Yuhao, Shen Leilei, Wang Xudong, Zheng Liuwei (École des sciences et de l’ingénierie des matériaux, Université de technologie de Taiyuan et Centre d’analyse et d’essais). Initialement publié dans Technologie de travail à chaud (2026, Vol. 55, n° 7) / Republié par Fonderie spéciale et alliages non ferreux.