

















Par Felix Lee | PDG chez Forgecise Publié le 25 juillet 2026
Table of Contents
Résumé de la recherche
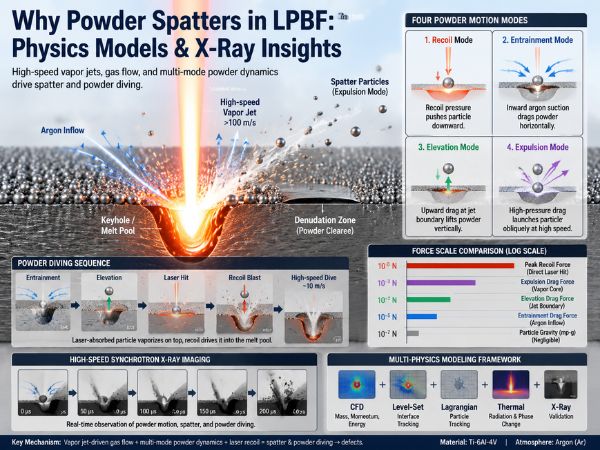
Pourquoi y a-t-il des projections de poudre métallique lors de la fusion laser sur lit de poudre (LPBF) ? Les projections de poudre métallique sont dues à la vaporisation du métal par les lasers de haute puissance, qui projettent un jet de vapeur à grande vitesse (> 100 m/s). Ce jet aspire le gaz argon environnant, créant des forces d’aspiration et de pression qui entraînent, soulèvent ou projettent les particules libres. Selon leur position et les forces qui s’exercent sur elles, la poudre se déplace de quatre manières différentes : Mode de recul, Mode d’entraînement, Mode d’élévation, et Mode d’expulsion. Lorsque des particules en suspension dans l’air sont frappées par un faisceau laser, le recul de la vapeur les projette vers le bas dans le bain de fusion liquide à une vitesse d’environ 10 m/s — un événement dangereux connu sous le nom de Plongée en poudreuse.
1. Contexte pratique et point de vue de l’auteur
À ForgeciseNotre équipe travaille quotidiennement à éliminer les défauts des composants métalliques imprimés. La formation de vides, le manque de fusion et les finitions de surface rugueuses sont généralement dus à un seul facteur perturbateur : éclaboussures de poudre et dénudation.
Pour corriger les projections, il faut analyser les événements à l’échelle de la microseconde (µs) et du micromètre (µm). Le lit de poudre est un système physique en mouvement rapide où se rencontrent écoulement de fluide, changements de phase et rayonnement thermique.
Cette analyse examine un article fondamental publié dans Fabrication additive (Vol. 35, 101362, 2020) par Xuxiao Li, Cang Zhao, Tao Sun et Wenda Tan (Université de l’Utah et Laboratoire national d’Argonne), intitulé :
« Révélation de l’interaction transitoire poudre-gaz dans le processus de fusion laser sur lit de poudre grâce à la modélisation multiphysique et à l’imagerie par rayons X synchrotron à haute vitesse. »
Combinaison imagerie par rayons X synchrotron à haute vitesse avec un Modèle multiphysique 2DCe travail explique pourquoi la poudre métallique se déplace, se soulève, gicle ou plonge directement dans le bain de fusion.
2. Métadonnées de recherche et principaux résultats
Voici les données de référence exactes pour cette étude :
| Attribut | Détails |
|---|---|
| Titre | Mise en évidence de l’interaction transitoire poudre-gaz dans le procédé de fusion laser sur lit de poudre par modélisation multiphysique et imagerie par rayons X synchrotron à haute vitesse |
| Auteurs | Xuxiao Li, Cang Zhao, Tao Sun, Wenda Tan |
| Institutions | Département de génie mécanique, Université de l’Utah ; Source de photons avancée, Laboratoire national d’Argonne |
| Journal / Année | Fabrication additive, Volume 35, Article 101362 (2020) |
| Système de matériaux | Lit de poudre de qualité Ti-6Al-4V sous atmosphère d’argon (Ar) |
| Méthodes primaires | CFD unifiée + Suivi d’interface par ensembles de niveaux + Suivi de particules lagrangiennes + Imagerie par rayons X synchrotron à haute vitesse |
| Terminologie clé | LPBF, projections de poudre, interaction poudre-gaz, jet de vapeur, entraînement d’argon, pression de recul, mouvement de plongée de la poudre |
Découvertes primaires :
- La résistance des gaz entraîne le mouvement: La traînée de gaz causée par l’aspiration d’argon — entraînée par des jets rapides de vapeur métallique — provoque le mouvement de la poudre, et non la pression directe des photons laser.
- Quatre modes de mouvementLe mouvement de la poudre se divise en quatre catégories distinctes en fonction des forces dominantes : Recul, Entraînement, Élévation, et Expulsion.
- Plongée en poudreuse: Les particules volantes frappées par la lumière laser se vaporisent au sommet, générant un recul vers le bas qui les propulse dans le bain de fusion à $\sim 10\text{ m/s}$.
3. La séquence : Comment l’exposition au laser provoque des projections
Il est possible de retracer les projections de poudre en suivant une chaîne physique étape par étape :
[High-Power Laser Hit]
         │
         ▼
[Rapid Local Heating & Melting (Ti-6Al-4V)]
         │
         ▼
[Boiling Point Surpassed]
         │
         ▼
[Vapor Jet Ejection + Recoil Pressure]
         │
         ▼
[Depression Zone / Keyhole Forms]
         │
         ▼
[Pressure Drops & Sucks In Shielding Gas]
         │
         ▼
[Aerodynamic Drag Pulls Loose Powder]
         │
         ▼
[4 Powder Modes: Recoil, Entrainment, Elevation, Expulsion]
         │
         ▼
[Spatter Lands / Powder Dives → Defects Form]
Lorsqu’un laser éclaire une couche de poudre de 20 à 60 µm, l’énergie localisée vaporise rapidement le métal. La vapeur est projetée vers le haut à des centaines de mètres par seconde. Ce flux rapide crée une zone de basse pression qui attire l’argon environnant. Ce flux d’argon agit comme un aspirateur, entraînant la poudre libre à proximité directement vers la zone de fusion.
4. Formulation mathématique complète
Li et al. ont créé un cadre complet englobant le substrat solide, la poudre libre, le bain de fusion liquide, le gaz et les grains en mouvement. Voici les 10 formulations mathématiques fondamentales de leur modèle.
4.1 Flux de masse, de quantité de mouvement et d’énergie
Le modèle gère les métaux liquides à basse vitesse et les gaz à haute vitesse au sein d’un système CFD unifié.
1. Conservation de la masse (continuité) :
$$\frac{\partial \rho}{\partial t} + \nabla \cdot (\rho \mathbf{u}) = 0$$
Où $\rho$ est la densité du fluide et $\mathbf{u}$ est la vitesse.
2. Conservation de la quantité de mouvement (Navier-Stokes) :
$$\frac{\partial (\rho \mathbf{u})}{\partial t} + \nabla \cdot (\rho \mathbf{u} \mathbf{u}) = -\nabla p + \nabla \cdot \boldsymbol{\tau} + \rho \mathbf{g}$$
Où $p$ est la pression statique, $\boldsymbol{\tau}$ est la contrainte visqueuse, et $\mathbf{g}$ c’est la gravité.
3. Conservation de l’énergie :
$$\frac{\partial (\rho E)}{\partial t} + \nabla \cdot (\mathbf{u} (\rho E + p)) = \nabla \cdot (k \nabla T)$$
Où $E$ est l’énergie totale (interne plus cinétique), $k$ est la conductivité thermique, et $T$ c’est la température.
4.2 Arrêt d’un mouvement solide : Force de traînée de Darcy
Pour empêcher les régions solides de s’écouler comme un liquide, l’équipe a ajouté un force de traînée de Darcy ($\mathbf{F}_D$) à l’équation de la quantité de mouvement :
4. Équation de Darcy Drag :
$$\mathbf{F}_D = -\mu \cdot C(T) \cdot (\mathbf{u} – \mathbf{u}_s)$$
Où $\mu$ est la viscosité dynamique du métal liquide, $C(T)$ est un coefficient dépendant de la température (élevé dans les solides, nul dans les liquides), et $\mathbf{u}_s$ est la vitesse solide ($\mathbf{u}_s = \mathbf{v}_p$ poudre intérieure, $\mathbf{u}_s = 0$ (sur un substrat solide).
4.3 Suivi des limites : méthode des ensembles de niveaux
Les frontières mouvantes entre le métal et le gaz changent toutes les microsecondes.
5. Équation de suivi des ensembles de niveaux :
$$\frac{\partial \phi}{\partial t} + \mathbf{u} \cdot \nabla \phi = 0$$
Où $\phi$ est la fonction de distance ($\phi > 0$ intérieur en métal, $\phi < 0$ en gaz, $\phi = 0$ à la frontière).
4.4 Mouvement des particules (suivi lagrangien)
Chaque grain de poudre libre est suivi comme un corps rigide soumis à la friction, à la gravité et aux chocs des autres grains.
6. Traduction des particules :
$$m_p \frac{d\mathbf{v}_p}{dt} = \mathbf{F}_{gas} + m_p \mathbf{g} + \mathbf{F}_c$$
Où $m_p$ est la masse de la particule, $\mathbf{v}_p$ est la vitesse, $\mathbf{F}_{gaz}$ la traînée des gaz à la surface $S_p$, et $\mathbf{F}_c$ est la force de contact résultant des collisions.
7. Rotation des particules :
$$I_p \frac{d\boldsymbol{\omega}_p}{dt} = \int_{S_p} \mathbf{r} \times d\mathbf{F}_{gas}$$
Où $I_p$ est le moment d’inertie, $\boldsymbol{\omega}_p$ est la vitesse angulaire, et $\mathbf{r}$ est la distance par rapport au centre de masse.
8. Séparation par frottement :
$$\mathbf{F}_{gas} = \mathbf{F}_p + \mathbf{F}_\tau = \int_{S_p} (-p \mathbf{n} + \boldsymbol{\tau} \cdot \mathbf{n}) dA$$
Où $\mathbf{F}_p$ est traînée de pression et $\mathbf{F}_\tau$ est frottement le long de la peau des particules.
4.5 État du gaz et comportement d’écoulement
Les températures varient de 298 K à plus de 3000 K. L’hypothèse de valeurs de gaz constantes engendre des erreurs de calcul considérables.
9. Équations de densité et de viscosité de l’argon :
$$\rho_g = \frac{p}{R_{Ar} T}$$$$\mu_g = \mu_0 \left(\frac{T}{T_0}\right)^{3/2} \frac{T_0 + S}{T + S}$$
Où $R_{Ar}$ est la constante des gaz pour l’argon, $\mu_0$ est la viscosité dynamique à la température de référence $T_0$, et $S$ est la constante de Sutherland.
Nombre de Reynolds des particules ($Re_p$) :
$$Re_p = \frac{\rho_g |\mathbf{u}_g – \mathbf{v}_p| d_p}{\mu_g}$$
- Valeur calculéeLes gaz chauds à proximité du jet diminuent la densité $\rho_g$ et augmentent la viscosité $\mu_g$. Ceci donne $Re_p \approx 10$. Cela prouve que l’écoulement gazeux autour de la poudre reste confiné. état limite intermédiaire laminaire, plutôt qu’une turbulence totale ou un simple écoulement de Stokes.
4.6 Comparaison de l’énergie thermique
10. Chauffage par convection vs. Puissance laser directe
Le modèle vérifie les nombres de Nusselt ($Nu$) pour déterminer si le gaz chauffe la poudre pendant le vol : $$Nu = 2 + C \cdot Re_p^m \cdot Pr^n \quad \implies \quad h_{conv} = \frac{Nu \cdot k_g}{d_p}$$$$q_{conv} = h_{conv} (T_\infty – T_p) \approx 10^6 \text{ W/m}^2$$
La lumière laser directe offre une densité d’énergie beaucoup plus élevée : $$q_{laser} \approx 10^9 \text{ W/m}^2$$
- Trouver: La densité d’énergie laser (10⁹ W/m²) est 1 000 fois plus élevé La convection des gaz chauds (10⁶ W/m²) joue un rôle négligeable dans la fusion des poudres. L’absorption de la lumière laser induit la fusion et l’ébullition en surface.
Énergie nécessaire pour faire fondre un grain de poudre ($Q_{melt}$) :
$$Q_{melt} = \frac{1}{6} \pi d_p^3 \rho_s \left[ c_s (T_L – T_0) + \Delta H_f \right]$$
Où $\rho_s$ est la densité du solide, $c_s$ est la capacité thermique massique, $T_L$ est le point de liquidus, et $\Delta H_f$ Il s’agit de la chaleur de fusion. L’absorption directe d’un laser fait fondre une particule en quelques dizaines de microsecondes.
5. Quatre modes de déplacement de la poudre
Li et al. ont divisé le mouvement de la poudre en quatre modes de base en fonction des forces locales :
                            [Laser Beam]
                                 │
                                 ▼
                 ┌───────────────┴───────────────┐
                 │   High-Speed Vapor Jet Core   │
                 └───────────────┬───────────────┘
                                 │
       ┌─────────────────────────┼─────────────────────────┐
       ▼                         ▼                         ▼
[RECOIL MODE]            [EXPULSION MODE]          [ELEVATION MODE]
(Direct Beam)           (Vapor Jet Core)          (Jet Boundary)
• Recoil Pressure       • High Pressure Drag      • Upward Pressure Drag
• Pushes Downward       • High Friction Drag      • Vertical Lift
• Rapid In-Pool Melt    • Fast Oblique Launch     • Low Angle Ejection
       ▲                         ▲                         ▲
       └─────────────────────────┼─────────────────────────┘
                                 │
                         [ENTRAINMENT MODE]
                         (Outer Inflow Area)
                         • Low Pressure Sink
                         • Inward Argon Suction
Tableau comparatif des modes de mouvement
| Mode | Source de force principale | Modèle d’écoulement des gaz | Trajectoire et vitesse | Effet qualité |
|---|---|---|---|---|
| 1. Mode de recul | Pression de recul de vapeur ($p_{recoil}$) | Un faisceau laser direct frappe le sommet d’une particule | Poussé vers le bas dans la piscine en quelques dizaines de $\mu\text{s}$ | Fusion rapide ou perturbation de surface |
| 2. Mode d’entraînement | Traînée de pression vers l’intérieur ($\mathbf{F}_p$) + Frottement ($\mathbf{F}_\tau$) | Le jet de vapeur aspire l’argon environnant | Tiré horizontalement vers le laser ($1\text{–}3\text{ m/s}$) | Dégage le lit de poudreuse autour de la piste |
| 3. Mode d’élévation | Frottement vertical + gradient de pression | Couche de cisaillement externe au bord du jet de vapeur | Soulevé verticalement vers le haut à angles aigus | Configuration de l’état pour les projections ou la plongée |
| 4. Mode d’expulsion | Traînée haute pression + traînée de frottement | Noyau d’un jet de vapeur rapide (>100 m/s) | Tir obliquement à grande vitesse (environ 10 m/s) | Crée des dépôts de projections froides et des vides |
Analyses détaillées pour chaque mode
Mode 1 : Mode de recul
- MécaniqueCe phénomène se produit lorsque le faisceau laser frappe directement de la poudre en vrac. L’évaporation en surface projette les vapeurs vers le haut, générant une forte force de recul vers le bas.
- Échelle de forceLa force de recul varie de 10⁻³ N à plusieurs Newtons, surmontant facilement la traînée des gaz ($10^{-5}\text{–}10^{-3}\text{ N}$).
- Résultat: La particule plonge dans le bain de fusion et se dissout en $20\text{-}50\,\mu\text{s}$.
Mode 2 : Mode d’entraînement
- MécaniqueDes jets de vapeur rapides jaillissent vers le haut et aspirent l’argon environnant vers l’intérieur.
- Échelle de force: La traînée combinée est d’environ $10^{-5}\text{ N}$.
- RésultatLa poudre libre autour du tracé laser glisse vers l’intérieur, en direction du bassin. Cela forme des zones dénudées (zones de dénudation) le long des tracés imprimés.
Mode 3 : Mode d’élévation
- MécaniqueUne particule entraînée atteint le bord du jet de vapeur où le gaz se déplace plus rapidement d’un côté que de l’autre.
- Échelle de force: La traînée ascendante mesure environ 10^{-4}\text{ N}$.
- RésultatLa particule s’élève doucement et verticalement dans l’air au-dessus de la couche de poudre.
Mode 4 : Mode d’expulsion
- MécaniqueUne particule pénètre au centre du panache de vapeur, bloquant le flux de gaz rapide. La pression augmente sur la face avant tandis qu’une dépression se forme derrière. Le frottement de la surface accélère encore le grain.
- Échelle de force: La traînée totale atteint $10^{-3}\text{ N}$.
- RésultatLa particule est projetée à grande vitesse (environ 10 m/s) sur de longues distances, atterrissant sur de la poudre froide sous forme d’éclaboussures.
6. Séquences multimodales et plongée en poudreuse
Les grains de poudre changent de mode en vol.
Chemin 1 : Séquence d’éclaboussures standard
$$\text{Mode d’entraînement (glissement horizontal)} \longrightarrow \text{Mode d’élévation (ascension verticale)} \longrightarrow \text{Mode d’expulsion (lancement rapide)}$$
Voie 2 : La séquence de plongée en poudre
$$\text{Mode d’entraînement} \longrightarrow \text{Mode d’élévation} \longrightarrow \text{Impact laser} \longrightarrow \text{Recul de vapeur} \longrightarrow \text{Piqué à grande vitesse}$$
   [Laser Beam] ──┐
                  │ (Direct or Reflected Light)
                  ▼
         ● Floating Powder Grain (Elevated)
         │
         ├── Top Surface Evaporates Instantly
         │
         ▼ [Massive Downward Recoil Force]
         │
         │  (Velocity ~10 m/s Downward)
         ▼
~~~~~~~~~🌊~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~
   [Melt Pool Surface Waves & Turbulence]
~~~~~~~~~🌊~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~~
Mécanismes de la plongée en poudre :
- Une particule entraînée est soulevée dans le faisceau laser ou capte une forte lumière réfléchie par les parois du trou de serrure.
- La surface supérieure absorbe le rayonnement ($q_{laser} \approx 10^9\text{ W/m}^2$) et bout instantanément.
- L’évaporation rapide au sommet projette la vapeur vers le haut, martelant la particule vers le bas.
- Le grain change de direction et les véhicules pénètrent dans la piscine de fonte à des vitesses proches de $\sim 10\text{ m/s}$.
- Impact sur la qualité: Frapper la piscine à $10\text{ m/s}$ provoque des vagues de surface, perturbe l’équilibre du trou de serrure et piège des inclusions non fondues et recouvertes d’oxyde profondément à l’intérieur du métal solide.
7. Comparaison des échelles de force
Voici le classement des forces agissant sur les grains de poudre en mouvement dans un réacteur LPBF :
Force Magnitude (Log Scale)
  ▲
  │  10^0 N  ├─────────────────────────────── Peak Recoil Force (Direct Laser Hit)
  │          │
  │  10^-3 N ├─────────────────────────────── Expulsion Drag Force (Vapor Core)
  │          │
  │  10^-4 N ├─────────────────────────────── Elevation Drag Force (Jet Boundary)
  │          │
  │  10^-5 N ├─────────────────────────────── Entrainment Drag Force (Argon Inflow)
  │          │
  │  10^-7 N ├─────────────────────────────── Particle Gravity (mp * g) [Negligible]
  └──┴───────┴───────────────────────────────► Physical States