

















- Diterbitkan pada: 13 Juli 2026
- Pengarang: Felix Lee, CEO di Kosmetik IColor Forgecise
- Waktu Membaca: ~18 menit
- Target Audiens: Petugas Pengadaan B2B, Insinyur Mekanik Dirgantara & Medis, Direktur Manufaktur Tingkat Lanjut
Table of Contents
Catatan Penulis
Sebagai CEO dari Kosmetik IColor ForgeciseDi tempat kami terus mendorong batas-batas manufaktur presisi tinggi, penataan logam, dan perkakas pembentuk logam kosmetik, saya telah menyaksikan secara langsung evolusi pesat pabrik digital. Pada tahun 2026, diskusi seputar manufaktur aditif logam (AM) telah bergeser. Kita tidak lagi bertanya jika Kita dapat mencetak komponen logam; kita sedang mencari cara untuk menghaluskan permukaannya agar memenuhi standar industri dan peraturan yang ketat tanpa membuat lini produksi bangkrut. Panduan komprehensif ini mengkaji secara mendalam fisika, metalurgi, ekonomi, dan teknologi pasca-pemrosesan canggih yang mengatur proses tersebut. lapisan permukaan pencetakan logam 3D Hari ini.
1. Pendahuluan: Pematangan Manufaktur Aditif Logam dalam Produksi Serial
Pada tahun 2026, lanskap manufaktur global telah bertransisi secara definitif dari memandang manufaktur aditif logam (AM) sebagai alat prototipe cepat yang baru menjadi mengintegrasikannya sebagai pilar fundamental produksi serial. Industri berat dunia—termasuk kedirgantaraan, otomotif, perangkat medis, dan energi—sedang mengalami perubahan besar, didorong oleh pabrik digital dan sistem produksi cerdas yang membutuhkan fleksibilitas dan kinerja komponen yang belum pernah terjadi sebelumnya.
Teknologi seperti Laser Powder Bed Fusion (LPBF), Peleburan Sinar Elektron (EBM), Deposisi Energi Terarah (DED), Dan Pengikat Jetting Teknologi ini telah secara fundamental mengubah paradigma desain mekanik. Dengan memungkinkan pembuatan geometri yang sebelumnya dianggap mustahil—seperti saluran pendingin konformal, struktur kisi yang dioptimalkan secara topologi, dan rakitan multi-bagian yang terkonsolidasi—manufaktur aditif logam menawarkan fleksibilitas desain dan efisiensi material yang tak tertandingi, sehingga sangat meningkatkan rasio pembelian-ke-penerbangan dalam aplikasi kedirgantaraan.
       [Raw Metal Powder (15-63µm)]
                  │
                  ▼ (Thermal Fusion / Melting / Sintering)
       [As-Built Additive Part] ──► Extreme Roughness (6.0 - 50.0 µm Ra)
                  │
                  ▼ (Advanced Surface Finishing Bottleneck)
     ┌────────────┴────────────┐
     ▼                         ▼
[Functional Optimization]  [Fatigue Life Restoration] (Up to 800 MPa)
Namun, seiring dengan peningkatan skala aplikasi industri dari tahap pembuktian konsep hingga produksi skala penuh, hambatan kritis telah muncul pada titik temu antara pembuatan komponen dan penerapan fungsional: penyelesaian permukaan dan pasca-pemrosesan. Berbeda dengan proses manufaktur subtraktif konvensional, seperti penggilingan dan pembubutan Kontrol Numerik Komputer (CNC), yang secara inheren menghasilkan permukaan yang halus dan presisi, sifat manufaktur aditif logam yang berlapis-lapis secara intrinsik menghasilkan permukaan luar dan saluran internal yang kasar dan bertekstur tebal.
Data industri menunjukkan bahwa untuk sistem aditif logam, pengeluaran modal (CapEx) hanya mewakili 25% hingga 40% dari total biaya. Total Biaya Kepemilikan (TCO). Biaya operasional (OpEx), termasuk listrik, gas, dan pemeliharaan, mencapai 40% hingga 60%, sementara pasca-pemrosesan mencakup angka yang mengejutkan, yaitu 20% hingga 35% dari total biaya siklus hidup. Bagi sektor B2B dengan aturan yang ketat, tantangan di tahun 2026 bukan lagi sekadar mencetak komponen, tetapi menyelesaikannya sesuai standar kedirgantaraan dan medis yang ketat tanpa merusak kelayakan ekonomi dari proses aditif.
Panduan terperinci ini menggabungkan informasi pasar terbaru tahun 2026, riset metalurgi, studi kasus B2B dunia nyata yang bersumber dari jaringan profesional seperti LinkedIn, dan sentimen praktisi dari forum khusus seperti Reddit. Analisis ini memberikan pandangan mendalam tentang fisika permukaan aditif logam mentah, konsekuensi serius terhadap umur kelelahan, serangkaian teknologi pasca-pemrosesan canggih yang saat ini mendominasi pasar, dan realitas strategis yang dihadapi oleh pembeli B2B, petugas pengadaan, dan insinyur mekanik yang beroperasi di lantai produksi modern.
2. Fisika dan Metalurgi Fundamental Permukaan AM yang Telah Dibangun
Untuk memahami mengapa penyelesaian akhir tingkat lanjut sangat penting, kita harus terlebih dahulu melihat mekanisme metalurgi dan fisika yang menentukan kondisi mentah komponen logam hasil cetak 3D. Kekasaran pada bagian-bagian ini bukan sekadar cacat sederhana. Ini adalah hasil dari gaya termal, kinetik, dan mekanik kompleks yang terjadi selama proses pencetakan serbuk dan energi terarah.
Dinamika Kolam Lelehan, Gradien Termal, dan Kepadatan Energi
Di dalam Laser Powder Bed Fusion (LPBF) Dan Peleburan Sinar Elektron (EBM) Dalam proses ini, sumber energi termal berdaya tinggi menelusuri penampang model CAD digital di atas lapisan serbuk logam halus, yang biasanya berdiameter antara 15 hingga 63 mikron (μm) tergantung pada resolusi dan material yang diinginkan. Saat sumber energi melelehkan serbuk, terbentuklah kolam lelehan lokal.
Kepadatan energi volumetrik yang diterapkan pada lapisan serbuk mengontrol bagaimana kolam lelehan ini berperilaku. Kepadatan energi ($E_v$) merupakan fungsi dari daya laser ($P$) dalam watt, kecepatan pemindaian ($v$) laser, jarak antar garis pemindaian ($h$) antara lintasan laser, dan ketebalan lapisan ($t$): $$E_v = \frac{P}{v \cdot h \cdot t}$$
Peleburan lokal mencapai suhu $2500^\circ\text{C}$ hingga $3000^\circ\text{C}$. Karena laju pendinginan dapat melebihi satu juta Kelvin per detik ($1.000.000\text{ K/s}$), kolam lelehan menghadapi turbulensi termodinamik yang hebat. Perubahan suhu yang tajam ini menyebabkan percikan, yaitu pelepasan tetesan lelehan, dan penguapan unsur-unsur paduan.
Panas dari kolam lelehan juga menyebar ke luar ke lapisan serbuk lepas di sekitarnya. Partikel serbuk yang berada tepat di sebelah batas kolam lelehan akan mengalami sinterisasi sebagian atau menyatu dengan bagian luar komponen yang mengeras. Hal ini menciptakan tekstur granular dan sangat abrasif pada permukaan luar komponen.. Mikroskop Elektron Pemindaian (SEM) Sampel baja tahan karat LPBF 316L mentah menunjukkan permukaan yang sepenuhnya dipenuhi oleh mikropartikel yang sebagian meleleh ini, yang secara struktural lemah tetapi melekat kuat pada substrat.
Efek Tangga dan Kerentanan pada Permukaan Bawah
Karena manufaktur aditif logam membangun komponen dalam lapisan horizontal diskrit—biasanya berukuran antara 20 hingga 60 mikron tebalnya—permukaan melengkung, bulat, atau bersudut mengalami perkiraan geometris yang dikenal sebagai efek tangga. Keterbatasan fisik ini menciptakan punggungan bertingkat yang menonjol di sepanjang permukaan apa pun yang tidak sepenuhnya vertikal atau horizontal.
       Stair-Stepping Effect (Angled CAD Profile)

       CAD Profile Line:   /
                         /
       Actual Print:    █▄
                          █▄
                            █▄   <-- Terraced Ridges
Kekasaran permukaan sangat bergantung pada orientasi pencetakan dan sudut permukaan relatif terhadap pelat cetak. Permukaan horizontal yang menghadap ke atas umumnya menunjukkan hasil akhir yang lebih baik karena dilebur langsung di atas lapisan padat.
Namun, permukaan bagian bawah—bagian bawah dari bagian yang menjorok yang menghadap pelat cetak—mengalami kekasaran terburuk dan tingkat cacat tertinggi. Ketika laser melelehkan lapisan bagian bawah, energi menembus lebih dalam karena menembak ke bubuk lepas daripada ke penyerap panas padat. Hal ini menyebabkan pembentukan kerak, penempelan bubuk yang berlebihan, dan ketidakakuratan dimensi yang parah. Akibatnya, permukaan yang dibuat pada sudut dangkal relatif terhadap pelat cetak memerlukan pemrosesan pasca-cetak yang jauh lebih agresif untuk mencapai kehalusan fungsional.
Perbandingan Nilai Dasar Kekasaran Permukaan (Ra) Hasil Konstruksi
Ukuran kuantitatif dari tekstur permukaan ini biasanya dinyatakan sebagai Rata-rata Kekasaran ($R_a$). Pemesinan CNC standar dengan mudah mencapai nilai $R_a$ antara 0,4 μm dan 1,6 μm, menciptakan permukaan yang cocok untuk segel bertekanan tinggi dan bantalan presisi. Sebaliknya, permukaan mentah dari bagian logam hasil manufaktur aditif jauh lebih rendah kualitasnya dan sangat bervariasi tergantung pada teknologi spesifik yang digunakan.
| Teknologi Manufaktur | Kekasaran Permukaan Khas Saat Konstruksi Selesai ($R_a$) | Mekanisme Ikatan Primer | Akurasi Dimensi | Ketergantungan Pasca-Pemrosesan |
|---|---|---|---|---|
| Penggilingan CNC (Subtraktif) | $0.4\ \mu\text{m} – 1.6\ \mu\text{m}$ | Pemotongan subtraktif | $\pm0.005\text{ mm}$ | Minimal |
| Pencetakan Injeksi Logam (MIM) | $1.0\ \mu\text{m} – 3.0\ \mu\text{m}$ | Sintering di dalam cetakan | Tinggi | Rendah |
| Pencetakan Jet Pengikat (Sinter) | $3.0\ \mu\text{m} – 6.0\ \mu\text{m}$ | Pengikatan kimia & sinterisasi tungku | Sedang (Penyusutan tinggi) | Sedang |
| Laser Powder Bed Fusion (LPBF) | $6.0\ \mu\text{m} – 15.0\ \mu\text{m}$ | Fusi termal laser | Tinggi ($\pm0.1\text{ mm}$) | Tinggi |
| Peleburan Sinar Elektron (EBM) | $20.0\ \mu\text{m} – 35.0\ \mu\text{m}$ | Berkas elektron dalam ruang hampa | Sedang | Sangat Tinggi |
| Deposisi Energi Terarah (DED) | $25.0\ \mu\text{m} – 50.0\ \mu\text{m}+$ | Pengumpanan bubuk/kawat koaksial | Rendah (Bentuk mendekati net) | Mutlak |
Tabel 1: Analisis komparatif kekasaran permukaan hasil akhir dan karakteristik proses di berbagai teknologi manufaktur logam.
Seperti yang ditunjukkan pada Tabel 1, proses seperti Electron Beam Melting (EBM) menghasilkan permukaan yang jauh lebih kasar daripada Laser Powder Bed Fusion (LPBF), terutama karena penggunaan partikel bubuk yang lebih besar dan lapisan bubuk yang dipanaskan secara berlebihan, yang mendorong sintering parsial yang agresif di seluruh area pencetakan.
Pencetakan Binder Jetting menghasilkan permukaan yang relatif lebih halus dan matte karena tidak melibatkan kolam lelehan termal lokal selama pencetakan; namun, metode ini membutuhkan sintering tungku sekunder yang ekstensif yang menyebabkan penyusutan volumetrik yang signifikan, sehingga menghadirkan serangkaian tantangan dimensi yang berbeda bagi para insinyur. Deposisi Energi Terarah (DED), meskipun mampu menghasilkan laju deposisi tinggi antara 1 hingga 5 kilogram per jam (kg/jam), menghasilkan kekasaran permukaan yang ekstrem dan umumnya dikhususkan untuk penggantian tempaan mendekati bentuk akhir atau perbaikan komponen kedirgantaraan yang sudah ada.
3. Hubungan Kritis Antara Topografi Permukaan dan Umur Kelelahan
Dalam aplikasi B2B bertekanan tinggi—seperti bilah turbin kedirgantaraan, komponen penggerak otomotif, komponen reaktor nuklir, dan implan medis ortopedi penahan beban—kekasaran permukaan bagian aditif bukan hanya masalah kosmetik atau estetika. Ini adalah faktor pembatas utama untuk keandalan mekanis dan tanggung jawab produk. Pengaruh mendalam bentuk permukaan pada umur kelelahan bagian logam yang dicetak 3D merupakan fokus utama penelitian metalurgi dan protokol jaminan mutu pada tahun 2026.
Kegagalan kelelahan terjadi ketika suatu komponen dikenai pembebanan dan pelepasan beban siklik dari waktu ke waktu. Dalam kondisi dinamis ini, lembah-lembah dalam pada permukaan LPBF atau EBM yang kasar bertindak sebagai titik tegangan mikroskopis yang parah. Ketika tegangan lentur atau tarik dinamis diterapkan, lembah-lembah geometris ini memperkuat tegangan lokal jauh melampaui beban nominal, memulai retakan mikro di permukaan. Selama jutaan siklus, retakan mikro ini merambat melalui struktur mikro internal bagian tersebut, akhirnya menyebabkan kegagalan getas yang dahsyat dengan indikasi awal yang minimal.
       Fatigue Microcrack Initiation

       Cyclic Loading (Tensile / Bending Stress) <─── ───►
       ───────────────────────────────────────────────────
         Unprocessed Peak   /\      /\      /\
                           /  \    /  \    /  \
         Deep Valley      /    \  /    \  /    \
                         /      \/      \/      \
                                 ▲
                          [Stress Concentrator] ──► Crack Initiates!
Studi ekstensif tentang Ti-6Al-4VPaduan titanium yang banyak digunakan di bidang kedirgantaraan dan medis, menunjukkan bahwa komponen aditif mentah mengalami penurunan drastis dalam umur kelelahan siklus tinggi dibandingkan dengan komponen yang ditempa atau dikerjakan secara konvensional. Misalnya, pengujian menunjukkan bahwa sementara bagian aluminium atau titanium tempa mungkin dapat bertahan hingga sepuluh juta ($10^7$) siklus pada amplitudo tegangan tertentu, versi aditif yang tidak diolah seringkali akan gagal jauh sebelum mencapai patokan tersebut karena inisiasi retakan permukaan. Mikrostruktur anisotropik yang dihasilkan dari pendinginan terarah lapis demi lapis semakin memperburuk kerentanan ini.
Secara historis, industri ini bergantung pada Pengepresan Isostatik Panas (HIP) Untuk meningkatkan sifat mekanik komponen aditif, HIP menerapkan panas ekstrem dan tekanan gas isostatik seragam untuk memadatkan komponen sepenuhnya dan menghilangkan mikroporositas dan rongga internal. Meskipun HIP bekerja dengan baik untuk menutup cacat internal dan mencapai kepadatan 99,9%, studi metalurgi telah membuktikan secara meyakinkan bahwa HIP saja tidak dapat mengimbangi efek merugikan dari kekasaran permukaan.
Untuk mengembalikan batas kelelahan komponen aditif ke tingkat dasar material tempa, kekasaran permukaan luar harus dihilangkan secara fisik atau diratakan secara kimia. Penelitian menunjukkan bahwa ketika sampel LPBF Ti-6Al-4V mentah diproses lebih lanjut melalui pemesinan presisi atau pemolesan permukaan tingkat lanjut di atas perlakuan HIP, kekuatan lelahnya dapat meningkat dari tingkat dasar sekitar 50–200 MPa hingga 800 MPa, yang secara langsung menyaingi material tempa konvensional. Jadi, untuk perangkat keras kritis dengan beban tinggi dan aturan keselamatan yang ketat, pemrosesan pasca-produksi tingkat lanjut sangatlah penting.
4. Studi Kasus B2B di Dunia Nyata: Implementasi dan Validasi
Kemampuan teoretis manufaktur aditif dan teknologi penyelesaian permukaan tingkat lanjut saat ini sedang divalidasi di berbagai rantai pasokan B2B. Analisis pengumuman perusahaan, laporan industri, dan studi kasus profesional yang telah divalidasi di platform seperti LinkedIn mengungkapkan bagaimana para pemimpin industri secara sistematis mengatasi hambatan penyelesaian permukaan.
Laboratorium Jet Propulsion NASA dan Rekayasa Permukaan REM
Untuk mendukung misi Pengembalian Sampel Mars yang sangat penting, NASA Laboratorium Propulsi Jet (JPL) Hal ini membutuhkan pengembangan struktur kisi penyerap energi yang sangat ringan dan mudah hancur. Kisi-kisi kompleks ini diproduksi dari A6061-RAM2 aluminium menggunakan teknologi aditif. Produksi LPBF standar menghasilkan struktur kisi yang rumit dengan kekasaran permukaan yang sangat bervariasi dan titik-titik tegangan yang berbahaya. Pemesinan subtraktif konvensional secara fisik tidak mungkin dilakukan karena sifat seluler yang halus dari struktur internalnya.
Untuk mengatasi hal ini, JPL bermitra dengan Teknik Permukaan REM. Dengan menggunakan REM ISF Ekstrem Melalui proses ini—urutan pemolesan kimia yang sangat terkontrol diikuti oleh pemolesan kimia-mekanis—kekasaran granular dan gelombang permukaan kisi-kisi aluminium dihilangkan sepenuhnya. Pengujian tarik dan kelelahan selanjutnya memverifikasi bahwa aluminium aditif yang dipoles mencapai peningkatan yang signifikan dan dapat diverifikasi secara statistik dalam kekuatan luluh, kekuatan tarik maksimum, dan perpanjangan dibandingkan dengan dasar mentah dan standar yang dihaluskan dengan pasir. Proses penyelesaian tingkat lanjut ini memastikan keandalan kritis dan deformasi yang dapat diprediksi dari perangkat keras saat terjadi benturan planet.
Institut Teknologi Denmark (DTI): Demonstrasi Industri
Itu Institut Teknologi Denmark (DTI) Telah memimpin berbagai proyek demonstrasi B2B untuk memvalidasi kelayakan komersial manufaktur aditif logam yang dipadukan dengan pasca-pemrosesan tingkat lanjut. Bekerja sama dengan UKM Aliran panasDTI berhasil merekayasa dan mencetak penukar panas gas-ke-gas kompleks di mana kekasaran internal dikurangi untuk memenuhi persyaratan efisiensi dinamika fluida yang ketat. Demikian pula untuk perusahaan FLO2RKomponen yang dicetak DTI untuk peralatan analisis gas yang digunakan dalam tanur semen, di mana penyelesaian permukaan yang presisi mengurangi kebutuhan akan perawatan sistem.
Di sektor kedirgantaraan, DTI berkolaborasi dengan perusahaan rintisan tersebut. Penerbangan untuk mengoptimalkan braket sayap drone. Dengan memanfaatkan optimasi topologi dan kebebasan desain LPBF, tim mengurangi berat braket hingga 67%. Penerapan pemrosesan pasca-otomatis selanjutnya memastikan komponen tersebut memenuhi persyaratan permukaan aerodinamis yang ketat dan umur kelelahan yang diperlukan untuk penerbangan komersial. Lebih lanjut, DTI telah menggunakan Proses Pemesinan Mikro (MMP)—teknologi katalisis yang dipatenkan—untuk menyelesaikan peralatan turbin yang berputar cepat dan implan medis, mencapai nilai $R_a$ di bawah $0,08\ \mu\text{m}$ sambil mempertahankan geometri yang kompleks.
HP Metal Jet dalam Barang Konsumen dan Sistem Industri
Teknologi Binder Jetting HP, yang dikenal sebagai HP Metal Jet, banyak digunakan di area yang membutuhkan produksi volume tinggi di mana estetika permukaan dan geometri internal yang kompleks sangat penting.. Grup Roca, pemimpin global dalam perlengkapan kamar mandi, bermitra dengan HP untuk memproduksi gagang keran logam yang disesuaikan. Komponen-komponen ini menampilkan tekstur digital yang rumit yang tidak dapat dicetak atau dikerjakan dengan mesin secara tradisional. Karena proses Binder Jetting menghasilkan permukaan mentah yang buram dan sedikit berpori sebelum proses sintering, teknologi pemolesan sekunder diintegrasikan ke dalam lini produksi untuk memberikan kilau dan ketahanan korosi yang dibutuhkan untuk produk konsumen.
Dalam aplikasi industri, FDX Dan GKN menggunakan HP Metal Jet untuk memproduksi OsciJet Nosel pembersih untuk sistem pencucian mobil otomatis. Nosel ini membutuhkan saluran fluida internal yang sangat kompleks yang menciptakan pola semprotan berosilasi tertentu. Geometri internal ini tidak mungkin dikerjakan dengan mesin CNC, tetapi mudah dicetak dan kemudian diselesaikan melalui teknik aliran fluida abrasif, yang menunjukkan proposisi nilai unik dari manufaktur aditif bila dipadukan dengan pasca-pemrosesan yang tepat.
5. Sentimen Praktisi Sejujurnya: Wawasan dari Reddit dan Forum Profesional
Berbicara dengan para ahli mesin CNC, insinyur manufaktur, dan operator berpengalaman di tahun 2026 menunjukkan kesenjangan besar antara promosi penjualan dan realitas sehari-hari di lapangan dalam memproduksi suku cadang logam bersertifikasi.
Paradigma “Pemeran Mewah” dan Realitas Subtraktif
Terdapat kesepakatan kuat di antara para ahli permesinan bahwa pencetakan 3D logam tidak boleh dipandang sebagai pengganti tunggal untuk permesinan presisi, melainkan sebagai proses pengecoran digital yang sangat canggih. Para pengguna sering mencatat bahwa pencetakan aditif logam ideal untuk menghasilkan geometri dengan saluran pendingin internal atau rakitan terpadu yang jika tidak akan memerlukan pengelasan multi-bagian yang kompleks.
Namun, para praktisi dengan cepat menyoroti keterbatasan fisik teknologi tersebut. Seperti yang dicatat oleh seorang insinyur yang mendapat banyak suara positif di forum permesinan profesional:
“Ada banyak kendala fisika yang akan Anda hadapi dalam teknologi ini… kendala tersebut akan selalu membutuhkan pengerjaan mesin atau pemrosesan lanjutan pada fitur-fitur dengan toleransi kritis.”
Para teknisi mesin melaporkan bahwa hampir setiap komponen aditif penting yang mereka tangani tiba di meja mereka dengan material tambahan yang dirancang khusus dalam model CAD. Material tambahan ini diperlukan agar teknisi mesin dapat melakukan proses penggilingan, pembubutan, atau penggerindaan permukaan yang saling bersentuhan, jurnal bantalan, dan alur O-ring hingga mencapai toleransi fungsional. Permukaan hasil cetakan mentah secara umum digambarkan terlalu kasar dan berpori untuk berfungsi sebagai segel atau sambungan dinamis yang tepat.
Kendala Ekonomi dan Ilusi Logam “Desktop”
Meskipun pencetakan polimer desktop telah didemokratisasi secara universal, sektor manufaktur B2B tetap sangat skeptis terhadap sistem pencetakan logam berbiaya rendah atau “desktop”. Operator menekankan bahaya keselamatan yang serius terkait dengan penanganan bubuk logam reaktif dan sangat mudah terbakar seperti titanium, aluminium, dan magnesium.
Para praktisi mencatat bahwa lingkungan argon yang ketat, penyaringan udara tingkat industri, dan pelatihan khusus tentang bahan berbahaya adalah persyaratan yang tidak dapat ditawar untuk mencegah ledakan bahan bakar-udara yang dahsyat di lingkungan pabrik.
Selain itu, para eksekutif teknik berupaya membenarkan pengeluaran modal besar-besaran untuk sistem aditif industri (yang seringkali berkisar dari $500.000 hingga lebih dari $1.500.000) menunjukkan bahwa teknologi ini tidak memiliki skala ekonomi tradisional yang ditemukan dalam pencetakan injeksi, penempaan, atau pencetakan. Seperti yang diamati oleh seorang Chief Technology Officer dari startup pencetakan logam di Reddit, biaya per unit dalam manufaktur aditif tetap sangat linier. Teknologi ini umumnya hanya layak secara finansial untuk:
- Geometri “Tidak ada cara lain untuk membuatnya”.
- Komponen satelit dan kedirgantaraan ringan di mana biaya peluncuran membenarkan harga premiumnya.
- Situasi di mana material yang sangat eksotis (seperti Inconel atau Titanium) akan menimbulkan pemborosan dan keausan perkakas yang sangat besar.
Penyusutan Dimensi, Anisotropi, dan Penanganan Material
Para insinyur yang memanfaatkan layanan manufaktur B2B online untuk komponen aluminium dan baja tahan karat sering membahas masalah yang meluas terkait stabilitas dimensi. Meskipun mesin LPBF modern mempertahankan toleransi lebih baik daripada generasi sebelumnya, pembengkokan termal, akumulasi tegangan sisa, dan penyusutan tetap menjadi masalah akut selama siklus pembuatan.
Para pengguna berbagi pengalaman luas tentang bagian-bagian yang memerlukan pemanasan penghilang tegangan wajib sebelum dapat dipotong dengan aman dari pelat cetak. Pemesinan Pelepasan Listrik Kawat (Wire EDM). Kebutuhan akan pencetakan ukuran besar untuk mengimbangi penyusutan termal dan persyaratan pasca-pemrosesan yang ekstensif seringkali menyebabkan gesekan antara insinyur desain dan teknisi aditif.
6. Tinjauan Komprehensif Teknologi Penyelesaian Permukaan Tingkat Lanjut
Karena industri menyadari bahwa penyelesaian permukaan merupakan kendala utama, pengembangan peralatan pasca-pemrosesan khusus telah dipercepat. Mengadaptasi teknik penyelesaian tradisional ke geometri aditif yang kompleks seringkali tidak mungkin dilakukan karena saluran internal yang sulit dijangkau dan struktur kisi yang rumit. Pasar tahun 2026 didominasi oleh teknologi otomatis yang canggih yang dirancang untuk menembus geometri yang rumit sambil mempertahankan toleransi dimensi yang ketat.
                  Advanced Post-Processing Methods
                                 │
         ┌───────────────────────┼───────────────────────┐
         ▼                       ▼                       ▼
   [Mechanical]            [Chemical/Electro]        [Hybrid]
  - AFM (Internal)        - DLyte (Dry Electro)    - 5-Axis CNC
  - Centrifugal (Mass)    - Hirtisation            - HIP + Polishing
                          - ISF (Chem-Mech)
1. Pemesinan Aliran Abrasif (AFM)
Pemesinan Aliran Abrasif (AFM) Telah muncul sebagai solusi mekanis utama untuk menghaluskan rongga internal, saluran pendingin konformal, dan lubang silang yang saling berpotongan yang sama sekali tidak dapat diakses oleh perkakas konvensional. Proses ini menggunakan media polimer viskoelastik yang sarat dengan partikel abrasif (seperti silikon karbida, aluminium oksida, atau intan). Media semi-padat seperti dempul ini dipaksa secara hidraulik melalui saluran internal komponen yang dicetak 3D dalam arah yang bergantian.
Saat fluida viskoelastik menavigasi geometri internal, ia bertindak sebagai file yang fleksibel dan cerdas. Dinamika fluida dari proses tersebut menentukan bahwa media berakselerasi melalui penampang sempit dan melewati puncak permukaan yang membatasi, sehingga menerapkan gaya pemotongan yang ditargetkan tepat di tempat kekasaran paling tinggi. AFM dapat mengurangi kekasaran permukaan internal penukar panas yang dicetak LPBF atau manifold bahan bakar kedirgantaraan dari $R_a$ sebesar $15\ \mu\text{m}$ hingga sangat halus $0,05\ \mu\text{m}$. Dengan menghilangkan gesekan internal, turbulensi lapisan batas, dan gerinda, AFM secara langsung meningkatkan efisiensi termofluidik dari sistem yang diproduksi secara aditif.
2. Pemolesan Superfinishing Isotropik (ISF) dan Pemolesan Kimia-Mekanis
Dikembangkan oleh Teknik Permukaan REM, itu Penyelesaian Akhir Isotropik (ISF) Proses ISF adalah teknik penyelesaian getaran yang dipercepat secara kimia yang telah mendapatkan daya tarik yang sangat besar di sektor aditif, khususnya untuk roda gigi kedirgantaraan, komponen transmisi daya, dan struktur kisi yang kompleks. Tidak seperti penggosokan abrasif tradisional, yang dapat membulatkan tepi yang tajam dan gagal mencapai lembah yang dalam, proses ISF menggunakan kimia asam ringan yang spesifik untuk paduan tertentu untuk menciptakan lapisan konversi lunak pada permukaan komponen.
Bagian-bagian tersebut ditempatkan dalam bak getar yang berisi media keramik non-abrasif dengan kepadatan tinggi. Media tersebut dengan mudah menghilangkan puncak-puncak yang telah dilunakkan secara kimia, sehingga lembah-lembahnya tetap utuh. Karena reaksi kimia bersifat membatasi diri dan berkelanjutan, proses ini secara bertahap meratakan permukaan hingga diperoleh hasil akhir seperti cermin yang tidak terarah (isotropik).
Varian “Extreme ISF” dari REM dirancang khusus untuk manufaktur aditif logam guna mengatasi gelombang yang dalam dan serbuk yang menempel kuat pada komponen LPBF dan EBM. Dengan menghilangkan cacat permukaan, meningkatkan kebersihan komponen, dan menciptakan tekstur yang sempurna, proses ISF sangat meningkatkan ketahanan terhadap kelelahan akibat kontak dan tekukan.
3. Elektropolishing Kering (DLyte)
Elektropolishing cair tradisional melibatkan perendaman suatu bagian (bertindak sebagai anoda) ke dalam bak elektrolit cair yang sangat asam sambil mengalirkan arus listrik untuk melarutkan material permukaan. Meskipun berhasil, bak cair dapat menyebabkan pengikisan lokal, efek “kulit jeruk”, dan memerlukan pembuangan air limbah yang sangat beracun dan mahal.
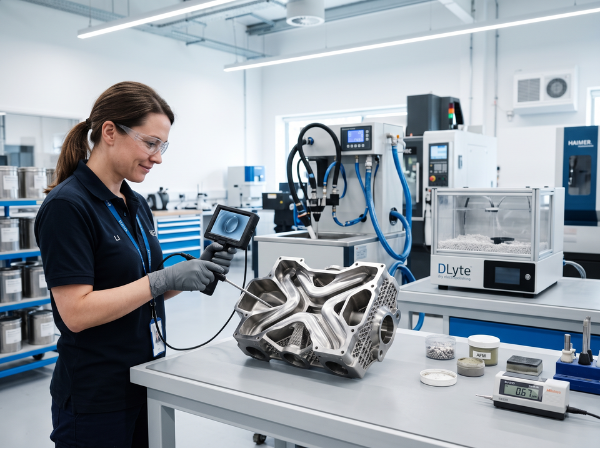
Untuk menyelesaikan hal ini, DLyte DLyte mengubah industri dengan memperkenalkan elektropolishing “kering”. Alih-alih menggunakan cairan, sistem DLyte menggunakan bola polimer makroretikular padat yang diisi dengan cairan elektrolit. Bagian logam yang dicetak 3D ditarik dan diputar melalui lapisan partikel padat konduktif ini. Transportasi ion hanya terjadi di tempat partikel padat bersentuhan langsung dengan puncak permukaan bagian tersebut.
Karena media padat tidak dapat mencapai lembah mikroskopis, material secara eksklusif dihilangkan dari tonjolan-tonjolan tersebut. Penargetan yang tepat ini mengurangi kekasaran permukaan hingga lebih dari 80% (mencapai nilai $R_a$ di bawah $0,01\ \mu\text{m}$) tanpa membulatkan tepi geometris, sehingga menghasilkan kemiringan permukaan negatif ($R_{sk} < 0$) yang meningkatkan rasio bantalan. Pada tahun 2026, sistem DLyte menjadi peralatan standar di lingkungan B2B yang memproduksi implan medis, prostetik gigi, dan barang-barang konsumen mewah.
4. Penyelesaian Otomatis Kimia-Elektrokimia (Hirtisasi)
Itu Hirtisasi proses, pertama kali dikembangkan oleh Permukaan Rekayasa Hirtenberger dan kini telah berkembang secara global oleh Teknologi RENA, adalah solusi kimia-elektrokimia murni yang dirancang khusus untuk pemrosesan pasca-produksi otomatis komponen aditif logam.
Teknologi ini berfungsi sepenuhnya tanpa media abrasif mekanis, sehingga sangat cocok untuk struktur berdinding tipis yang sangat halus dan lekukan kompleks yang umum ditemukan pada turbin mesin kedirgantaraan. Proses ini dijalankan dalam tiga modul berbeda:
- Langkah 1: Secara agresif menyerang struktur pendukung AM sementara dan bubuk yang menempel, melarutkannya secara kimiawi dan mengurangi kekasaran awal dari sekitar $100\ \mu\text{m}$ menjadi $10\ \mu\text{m}$.
- Langkah 2: Meratakan permukaan hingga mencapai standar industri sekitar 2 μm.
- Langkah 3 (Opsional): Menambahkan lapisan akhir dekoratif yang sangat mengkilap ($R_a < 0.5\ \mu\text{m}$).
Karena mengandalkan aliran hidrodinamik dan pulsa elektrokimia, cairan perawatan menembus setiap rongga internal, memastikan penghilangan material yang seragam di dalam dan di luar. Hirtisasi secara signifikan mengurangi pekerjaan manual yang biasanya terkait dengan pelepasan struktur pendukung, menawarkan alur kerja yang sepenuhnya otomatis dan terukur untuk pusat pencetakan.
5. Penyelesaian Massal Sentrifugal dan Berenergi Tinggi
Untuk operasi B2B yang berfokus pada produksi komponen yang lebih kecil dan kurang rumit dalam jumlah besar, penyelesaian permukaan massal berenergi tinggi tetap menjadi andalan. Teknologi seperti penyelesaian permukaan cakram sentrifugal dan penyelesaian permukaan barel sentrifugal menggunakan gaya rotasi tinggi untuk meningkatkan berat efektif dan daya potong media abrasif.
Sistem ini memiliki tingkat penghilangan material hingga sepuluh kali lebih cepat daripada penggosokan getar standar. Meskipun sangat efisien untuk menghilangkan gerinda, membuat radius, dan menghaluskan permukaan dasar, sifat agresif dari penghalusan berenergi tinggi berarti umumnya tidak cocok untuk bagian dengan detail eksternal yang halus, tepi pemotong yang tajam, atau dinding tipis yang mudah melengkung. Produsen harus mempertimbangkan dengan cermat kecepatan penghalusan sentrifugal terhadap degradasi geometris (pembulatan tepi) yang secara inheren menyertai proses tersebut.
6. Pemesinan CNC Presisi: Alur Kerja Hibrida
Terlepas dari kemajuan pesat dalam teknologi aliran kimia dan abrasif, pemesinan CNC subtraktif tradisional tetap menjadi kebutuhan mutlak untuk aplikasi B2B yang membutuhkan toleransi fungsional yang ketat. Seperti yang telah dibahas, pencetakan 3D logam umumnya terbatas pada toleransi volumetrik yang tidak dapat memenuhi persyaratan penyegelan atau bantalan di industri kedirgantaraan.
Oleh karena itu, protokol B2B standar pada tahun 2026 adalah… “Alur Kerja Hibrida”. Komponen tersebut diproduksi secara aditif hingga mendekati bentuk akhir—menggabungkan struktur kisi internal yang kompleks dan topologi pengurangan bobot—tetapi material tambahan sengaja dirancang pada permukaan yang saling bersentuhan. Setelah perlakuan panas penghilang tegangan, penghilangan penyangga, dan penghalusan permukaan secara umum, bagian tersebut dipasang pada mesin penggiling CNC 5 sumbu atau mesin gerinda permukaan presisi. Di sini, antarmuka kritis dikerjakan hingga toleransi yang ketat (±0,001 mm), memastikan bahwa komponen akhir memanfaatkan kebebasan geometris manufaktur aditif dan akurasi absolut dari penyelesaian subtraktif.
| Teknologi Pasca-Pengolahan | Mekanisme Utama | Paling Cocok Untuk | Keterbatasan Utama |
|---|---|---|---|
| Pemesinan Aliran Abrasif (AFM) | Cairan abrasif viskoelastik | Saluran pendingin internal, lubang silang | Tidak dapat mengoreksi makro-geometri eksternal. |
| Penyelesaian Akhir Isotropik (ISF) | Getaran yang dipercepat secara kimiawi | Roda gigi, struktur kisi, dan peningkatan ketahanan terhadap kelelahan pada industri kedirgantaraan. | Prosesnya lebih lambat, membutuhkan bahan kimia khusus. |
| Elektropolishing Kering (DLyte) | Bola elektrolit polimer padat | Gigi, medis, tepi yang halus | Kontak media langsung (garis pandang) diperlukan. |
| Hirtisasi (RENA) | Pulsa fluida elektrokimia | Mesin turbin, penghapusan penyangga otomatis | Melibatkan penanganan bahan kimia yang agresif. |
| Sentrifugal Berenergi Tinggi | Media abrasif rotasional High-G | Komponen kecil bervolume tinggi, penghilangan gerinda | Menyebabkan pembulatan tepi dan hilangnya detail. |
| Mesin CNC 5 Sumbu | Pemotongan subtraktif | Permukaan dan ulir yang saling berpasangan dengan presisi. | Tidak dapat mengerjakan rongga internal yang kompleks. |
Tabel 2: Perbandingan strategis teknologi pasca-pemrosesan canggih untuk manufaktur aditif logam pada tahun 2026.
7. Desain untuk Manufaktur Aditif (DfAM): Mengatasi Kekasaran pada CAD
Metode yang paling hemat biaya untuk mengelola pasca-pemrosesan pada tahun 2026 adalah menyelesaikan masalah sebelum printer dinyalakan.. Desain untuk Manufaktur Aditif (DfAM) Hal ini membutuhkan perubahan besar bagi para insinyur mekanik yang beralih dari pembuatan gambar teknik tradisional dan lingkungan CAD subtraktif.
                          DfAM Geometric Optimization
            Traditional Circular Channel       Self-Supporting Teardrop
                        __─────__                        /\
                     _─           ─_                    /  \
                    /               \                  /    \
                    │   COLLAPSE!   │                 /      \
                    \ _           _ /                 \      /
                       ──_______──                     \____/
                     (Needs Supports)             (No Supports Needed)
Karena permukaan bagian bawah (bagian yang menjorok) mengalami kekasaran dan pembentukan kerak yang paling parah, para insinyur menggunakan prinsip DfAM untuk merencanakan orientasi pembuatan dengan cermat. Dengan mengorientasikan bagian tersebut sehingga permukaan kritis dibuat secara vertikal atau pada sudut yang curam (idealnya di atas 45 derajat (relatif terhadap pelat cetak horizontal), ketergantungan pada struktur pendukung diminimalkan. Struktur pendukung bukan hanya pemborosan bubuk logam yang mahal dan diatomisasi gas; penghapusannya membutuhkan kerja manual yang intensif (menggunakan gergaji pita, tang, dan EDM kawat) dan meninggalkan permukaan yang sangat tergores yang membutuhkan penggerindaan yang agresif dan memakan waktu.
Operasi B2B tingkat lanjut kini menggunakan perangkat lunak desain generatif berbasis AI dan optimasi topologi untuk menciptakan struktur yang secara intrinsik “mandiri”. Fitur-fitur seperti saluran pendingin internal berbentuk tetesan air mata (bukan yang berbentuk lingkaran sempurna) mencegah atap saluran runtuh selama pencetakan, sehingga sepenuhnya menghilangkan kebutuhan akan penyangga internal yang secara fisik tidak mungkin dilepas.
Selain itu, perangkat lunak simulasi prediktif banyak digunakan untuk memodelkan tegangan termal dan pembengkokan sebelum pencetakan. Hal ini memungkinkan para insinyur untuk melakukan pra-deformasi model CAD untuk mengkompensasi penyusutan volumetrik dan tegangan sisa, mengurangi tingkat kegagalan dan memastikan bahwa geometri bagian akhir sesuai sempurna dengan jalur alat pasca-pemesinan yang diinginkan.
8. Realitas Ekonomi dan Rantai Pasokan untuk Pengadaan B2B
Bagi pembeli B2B dan petugas pengadaan di tahun 2026, berinvestasi dalam manufaktur aditif logam membutuhkan navigasi lanskap ekonomi yang kompleks. Keputusan untuk beralih dari penempaan atau pengecoran tradisional ke LPBF atau Binder Jetting bergantung pada metodologi yang disiplin yang menyelaraskan investasi modal dengan hasil produksi yang jelas.
Total Biaya Kepemilikan (TCO) dan ROI
Tim pengadaan harus menyadari bahwa harga jual printer 3D logam (berkisar dari Mulai dari $100.000 untuk sistem tingkat pemula hingga lebih dari $1.500.000. (untuk platform produksi multi-laser) hanyalah permulaan. Biaya operasional, termasuk bubuk logam khusus, gas argon dengan kemurnian tinggi, dan tenaga kerja khusus, menentukan ekonomi unit yang berkelanjutan.
Yang terpenting, pembeli harus memetakan seluruh rantai pasca-pemrosesan sebelum membeli. Mengintegrasikan printer tanpa menganggarkan biaya untuk mesin Wire EDM, tungku penghilang tegangan, layanan Hot Isostatic Pressing (HIP), dan peralatan penyelesaian presisi (seperti AFM atau DLyte) akan menghasilkan aset yang terbengkalai yang hanya mampu menghasilkan blanko kasar dan tidak dapat digunakan.
Pengembalian Investasi (ROI) meningkat pesat dalam skenario tertentu:
- Produksi komponen yang sangat kompleks, ringan, dan bernilai tinggi.
- Produksi suku cadang dalam jumlah kecil dan beragam, di mana biaya pembuatan perkakas tradisional terlalu mahal.
- Konsolidasi rakitan besar dan kompleks menjadi bagian-bagian tunggal.
Jika suatu komponen dibutuhkan ribuan unit dan memiliki geometri sederhana, penempaan tradisional atau pemesinan CNC akan tetap menjadi pilihan yang dominan secara ekonomis.
Sertifikasi Regulasi dan Jaminan Mutu
Di sektor kedirgantaraan, pertahanan, dan medis, sertifikasi material dan jaminan kualitas adalah hal yang mutlak. Mendapatkan bubuk bersertifikat yang memenuhi standar ketat (seperti…) ASTM F3184 (untuk baja tahan karat 316L) sangat penting, karena ketidakmurnian atau distribusi ukuran partikel yang tidak tepat dapat menyebabkan kegagalan fatal di bawah tekanan. Pembeli AS yang bergerak di sektor pertahanan harus memastikan kepatuhan ITAR, sementara produsen kedirgantaraan membutuhkan pemasok terverifikasi yang mampu memenuhi AS9100 Dan NADCAP sertifikasi untuk perlakuan panas dan proses HIP.
Untuk menjamin hasil yang tahan lama, produsen mengandalkan pengujian non-destruktif yang ekstensif, termasuk pemindaian tomografi terkomputasi (CT), untuk memeriksa saluran internal guna mendeteksi sisa bubuk dan rongga mikroskopis. Rantai pasokan tahun 2026 lebih mengutamakan pusat produksi terintegrasi di mana pencetakan, perlakuan panas, dan penyelesaian permukaan berada di bawah satu atap, memperpendek waktu tunggu, mengurangi risiko kerusakan transportasi, dan menjaga rantai kepemilikan yang jelas untuk komponen bersertifikat.
9. FAQ: Jawaban Pakar tentang Penyelesaian Permukaan Pencetakan Logam 3D
Q1: Apakah pencetakan 3D logam akhirnya cukup hemat biaya untuk menggantikan permesinan CNC untuk suku cadang industri bervolume rendah?
Tidak, pemesinan CNC tradisional tetap jauh lebih hemat biaya untuk geometri sederhana; pencetakan logam hanya layak untuk desain yang kompleks, terpadu, atau sangat ringan.
Pembeli B2B harus melakukan analisis Total Cost of Ownership (TCO) secara holistik. Pengeluaran modal untuk printer hanya mewakili 25% hingga 40% dari total biaya; biaya operasional (gas argon, bubuk khusus, konsumsi listrik yang besar) dan pemrosesan pasca-produksi yang intensif menghabiskan sebagian besar anggaran. Pencetakan logam menjadi sangat menguntungkan hanya ketika organisasi secara agresif menerapkan Desain untuk Manufaktur Aditif (DfAM).
Hal ini mencakup penggabungan rakitan multi-bagian menjadi satu cetakan, pengoptimalan topologi komponen kedirgantaraan untuk mengurangi bobot secara drastis, atau pemanfaatan saluran pendingin konformal internal yang secara dramatis mengurangi waktu siklus untuk alat cetakan injeksi. Untuk geometri sederhana, CNC tradisional tetap jauh lebih unggul dalam hal kecepatan, kualitas permukaan, dan ekonomi unit.
Q2: Bagaimana para produsen berhasil menghaluskan bagian dalam saluran pendingin konformal yang kompleks jika alat pemoles tradisional tidak dapat menjangkaunya?
Para produsen menggunakan sistem berbasis fluida seperti Abrasive Flow Machining (AFM) atau Hirtisasi elektrokimia untuk membilas campuran abrasif atau pulsa cairan melalui saluran internal yang kompleks.
AFM menggunakan dempul polimer viskoelastik yang dicampur dengan butiran abrasif, yang secara hidraulik dipaksa melewati saluran internal. Dinamika fluida secara alami memfokuskan aksi pemotongan pada puncak yang paling kasar dan sudut yang sempit, mengurangi nilai $R_a$ internal dari $15\ \mu\text{m}$ menjadi di bawah $0,1\ \mu\text{m}$ tanpa mengubah geometri makro bagian tersebut.
Untuk turbin mesin yang sangat rumit atau struktur kisi yang halus di mana tekanan hidrolik dapat merusak dinding tipis, proses kimia-elektrokimia melarutkan kekasaran melalui aliran hidrodinamik dan pulsa tegangan yang ditargetkan, memastikan pemolesan internal yang seragam.
Q3: Apakah permukaan kasar pada komponen yang dicetak dengan LPBF benar-benar membahayakan integritas strukturalnya dalam aplikasi yang menahan beban?
Ya, permukaan kasar dan mentah bertindak sebagai titik tegangan mikroskopis di mana retakan mudah muncul, mengurangi umur kelelahan suatu komponen hingga 50% di bawah beban siklik.
Dalam lingkungan kelelahan siklus tinggi (seperti pembengkokan dinamis, getaran, atau pembebanan tarik), cacat permukaan ini berfungsi sebagai titik inisiasi utama untuk retakan mikro. Fenomena ini dapat mengurangi umur kelelahan paduan berkekuatan tinggi seperti Ti-6Al-4V hingga 50% dibandingkan dengan paduan tempa konvensional.
Protokol B2B standar untuk perangkat keras penting penerbangan atau medis memerlukan Hot Isostatic Pressing (HIP) untuk mengatasi porositas internal, yang wajib dikombinasikan dengan pemolesan permukaan yang agresif (seperti Isotropic Superfinishing) atau pemesinan CNC presisi pada bagian luar untuk mengembalikan ketahanan lelah yang optimal.
Q4: Apa toleransi sebenarnya dan dapat diandalkan yang dapat kita harapkan dari printer 3D logam tanpa proses pemesinan sekunder?
Hasil cetakan mentah umumnya memiliki toleransi ±0,1 mm hingga ±0,3 mm, artinya Anda harus mendesain material tambahan (0,5 mm hingga 1,0 mm) dan mengerjakan fitur-fitur penting di kemudian hari.
Kekasaran permukaan bawaan (biasanya 5 hingga 15 μm Ra) menentukan bahwa pembuatan segel kedap udara, antarmuka bantalan presisi, atau pemasangan mekanis geser langsung dari printer secara fisik tidak mungkin dilakukan. Selain itu, ulir internal yang lebih kecil dari diameter tertentu tidak dapat dicetak dengan andal dan harus dibuat setelah proses pencetakan.
Untuk permukaan sambungan yang presisi, para insinyur harus mendesain model CAD dengan material tambahan 0,5 mm hingga 1,0 mm, yang kemudian dihaluskan, dibubut, atau digerinda dengan presisi hingga mencapai toleransi ketat standar kedirgantaraan ($\pm0,001\text{ mm}$).
Q5: Untuk implan medis dan gigi yang halus dan berdinding tipis, bagaimana elektropolishing kering (DLyte) mencegah pembulatan tepi yang biasanya disebabkan oleh proses pemolesan tradisional?
DLyte menggunakan bola polimer padat sebagai pengganti media keramik berat, sehingga hanya menghilangkan ion logam dari puncak permukaan mikroskopis tanpa menumpulkan sudut atau tepi yang tajam.
Proses penggosokan getar tradisional menggunakan media berat yang secara agresif menyerang sudut dan tepi tajam, menyebabkan deformasi geometris yang tidak dapat diterima dan profil tumpul pada bagian-bagian yang halus. Dalam sistem DLyte, penghilangan material didorong murni oleh oksidasi anodik (transportasi ion) yang hanya terjadi pada titik-titik tepat di mana bola padat menyentuh puncak mikroskopis permukaan logam, sehingga lembah yang dalam dan tepi makro tetap tidak tersentuh.
Proses selektif ini memastikan bahwa detail geometris ultra-halus—seperti ujung tajam alat bedah atau pemasangan gigi tiruan sebagian yang presisi—terpelihara dengan sempurna sekaligus mencapai hasil akhir seperti cermin dengan kekasaran permukaan di bawah 0,01 μm.
10. Kesimpulan: Merangkul Ekosistem Manufaktur yang Lengkap
Seiring sektor B2B global sepenuhnya merangkul manufaktur aditif logam pada tahun 2026, narasi industri telah bergeser dari kebaruan printer ke efisiensi dan keandalan seluruh ekosistem produksi. Pencetakan 3D logam tidak lagi dipandang sebagai teknologi tunggal yang ajaib; ini adalah langkah pertama yang sangat kompleks dalam rantai manufaktur multi-tahap.
Fisika inheren dari peleburan lapisan serbuk dan deposisi energi terarah menjamin bahwa komponen mentah akan mengalami kekasaran permukaan yang parah, partikel yang sebagian melebur, dan tegangan termal residual. Cacat ini bertindak sebagai titik tegangan kritis yang secara drastis menurunkan umur kelelahan komponen penahan beban. Oleh karena itu, penyelesaian permukaan dan pasca-pemrosesan bukanlah pertimbangan estetika, tetapi prasyarat mekanis mutlak yang ditentukan oleh mekanika fraktur dan kepatuhan terhadap peraturan.
Pertumbuhan teknologi canggih—seperti Abrasive Flow Machining untuk saluran termofluidik internal, Dry Electropolishing untuk geometri medis yang rumit, Hirtisation untuk penghilangan penyangga otomatis, dan Isotropic Superfinishing untuk peningkatan ketahanan lelah pada industri kedirgantaraan—telah menyediakan para produsen dengan alat-alat presisi yang diperlukan untuk mengatasi hambatan penyelesaian permukaan.
Namun, seperti yang secara konsisten ditegaskan oleh para praktisi di lapangan, manufaktur aditif logam tetap merupakan proses “pengecoran kompleks” yang sangat khusus. Proses ini tidak dapat sepenuhnya mengesampingkan kebutuhan akan pemesinan CNC presisi untuk mencapai segel kedap udara, ulir berulir, dan toleransi geometris yang ketat.
Bagi tim pengadaan dan rekayasa B2B, kesuksesan bergantung pada penerapan perspektif Total Cost of Ownership (TCO) yang ketat. Investasi modal harus difokuskan secara seimbang pada infrastruktur pasca-pemrosesan hilir seperti halnya pada printer 3D itu sendiri. Dengan menggabungkan prinsip-prinsip Desain untuk Manufaktur Aditif (DfAM) yang disiplin dengan alur kerja pasca-pemrosesan hibrida otomatis, produsen industri akhirnya dapat membuka potensi ekonomi, struktural, dan geometris sebenarnya dari pencetakan 3D logam pada skala produksi penuh.