| Categoria | Parametro | Valore / Specifiche |
|---|---|---|
| Applicazioni tipiche | Casi d’uso | Scambiatori di calore, radiatori, strutture complesse a parete sottile, blocchi motore per autoveicoli, componenti aerospaziali che richiedono un’elevata conduttività termica. |
| Processi applicabili | Tecnologia | SLM (Fusione laser selettiva), EBM (Fusione a fascio di elettroni) |
| Composizione chimica (% in peso) | Al | Bal. |
| Si | 11.0 – 13.0 | |
| Fe | ≤ 0,55 | |
| Mn | ≤ 0,45 | |
| Mg | ≤ 0,10 (Tracce) | |
| Cu | ≤ 0,30 | |
| O | ≤ 0,08 | |
| Zn | ≤ 0,1 | |
| Ni | ≤ 0,05 | |
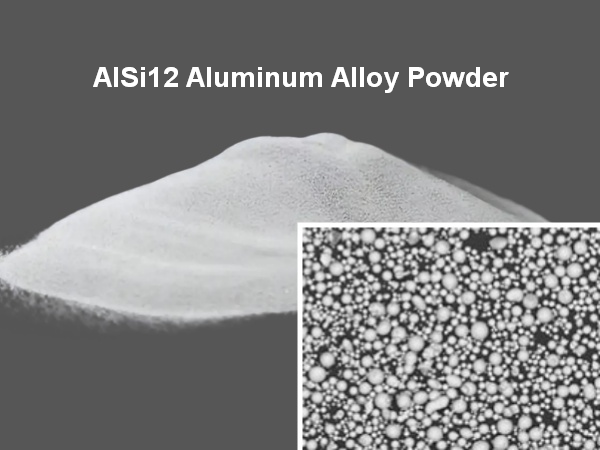
| Proprietà fisiche | Intervallo di dimensione delle particelle (D50) | 15 – 53 μm (o 20 – 63 μm) |
| Sfericità | ≥ 0,95 | |
| Densità apparente | ≥ 1,30 g/cm³ | |
| Densità di rubinetto | ≥ 1,60 g/cm³ | |
| Fluidità | ≤ 15 s/50 g (flussometro Hall) | |
| Proprietà meccaniche | Stato | Come costruito / Trattato termicamente (T6) |
| Resistenza alla trazione | ≥ 250 – 300 MPa | |
| Resistenza allo snervamento | ≥ 150 – 180 MPa | |
| Allungamento | ≥ 8,0 – 12,0 % | |
| Conduttività termica | ~ 140 – 160 W/(m·K) |
A cosa serve la polvere di lega di alluminio AlSi12? SLM Stampa 3D?
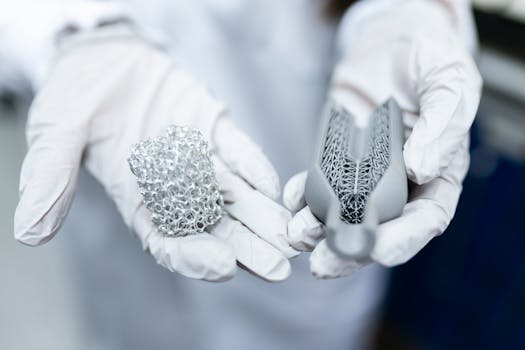
Polvere di lega di alluminio AlSi12 è un materiale in lega di alluminio-silicio ad alto contenuto di silicio, specificamente progettato per SLM (Fusione laser selettiva) Tecnologia di stampa 3D.
In termini semplici, è riconosciuto nel settore come il “Esperto in fusione e conducibilità termica.” Grazie al suo contenuto di silicio pari a circa il 12% (che lo rende una lega eutettica o quasi eutettica), offre un’eccellente fluidità e resistenza alla fessurazione a caldo durante la stampa 3D. È particolarmente adatto alla produzione di componenti di precisione che richiedono una buona conduttività termica, un’elevata resistenza all’usura e strutture complesse a parete sottile.
Ecco una ripartizione dettagliata del materiale, il suo confronto prestazionale con AlSi10Mg, SLM Considerazioni sulla stampa e parametri di base del materiale AlSi10Mg.
Composizione e caratteristiche del nucleo
AlSi12 appartiene alla Al-Si (Alluminio-Silicio) sistema di leghe binarie.
- Contenuto di silicio (Si) ~12%: Questo elevato rapporto di silicio lo pone in uno stato “eutettico”. Rispetto all’AlSi10Mg, presenta un punto di fusione inferiore e un’eccellente fluidità allo stato fuso. Ha un basso tasso di contrazione durante la fusione laser e la solidificazione, il che riduce al minimo le cricche termiche, rendendolo ideale per la stampa di componenti estremamente complessi o a parete sottile.
- Conduttività termica e resistenza all’usura: L’elevato contenuto di silicio conferisce all’AlSi12 un’eccezionale conduttività termica e un basso coefficiente di dilatazione termica. Inoltre, le particelle di silicio migliorano significativamente la resistenza all’usura del materiale.
Confronto delle prestazioni: AlSi12 vs. AlSi10Mg
Nel campo di SLM Nella stampa 3D, AlSi12 e AlSi10Mg presentano ciascuno i propri punti di forza. La tabella seguente illustra chiaramente le differenze tra i due:
| Dimensione caratteristica | AlSi12(Esperto in elevata conduttività termica e resistenza alle crepe) | AlSi10Mg(Resistenza complessiva / Standard di settore) |
|---|---|---|
| Contenuto di silicio (Si) | ~12% (Eutettico) | ~10% (quasi eutettico) |
| Vantaggio fondamentale | Eccellente fluidità e resistenza alle fessurazioni a caldo | Maggiore resistenza e tenacità complessive |
| Conduttività termica | Eccellente (elevata conduttività termica) | Bene |
| Resistenza alla trazione | Relativamente inferiore (circa 280-460 MPa) | Più elevato (circa 330-480 MPa) |
| Allungamento a rottura | Inferiore (in genere 3%-8%) | Moderato (in genere 3%-10%) |
| Applicazioni tipiche | Dissipatori di calore, scambiatori di calore, componenti complessi a parete sottile, stampi | Staffe strutturali, fusoliere per droni, componenti del telaio automobilistico |
SLM Considerazioni sulla stampa e parametri chiave
Quando si utilizza AlSi12 per SLM Nella stampa, è necessario prestare particolare attenzione ai seguenti limiti di processo e regole di progettazione per ottenere pezzi densi e privi di difetti:
1. Parametri di stampa principali
- Dimensione delle particelle di polvere: In genere utilizza una distribuzione delle dimensioni delle particelle di 15-53 μm O 15-45 μm per garantire un’eccellente spargibilità della polvere, fluidità e densità di impaccamento.
- Spessore dello strato: Lo spessore comune dello strato di polvere è 30 μm (perseguendo un’elevata precisione e qualità superficiale).
- Potenza del laser e velocità di scansione: AlSi12 ha un assorbimento laser inferiore e un punto di fusione inferiore. L’intervallo di velocità di scansione ottimale è tipicamente compreso tra 150-300 mm/s. Una potenza eccessiva o una velocità di scansione lenta possono causare una pozza di fusione troppo grande e superfici ruvide, mentre una potenza insufficiente può portare a difetti di mancata fusione.
2. Questioni cruciali di progettazione e processo
- Spessore minimo della parete: Sebbene AlSi12 abbia una buona resistenza alle crepe, per prevenire la deformazione della stampa, si raccomanda che lo spessore della parete per le piccole parti sia ≥ 0,3 mm, E ≥ 0,5 mm per parti di medie e grandi dimensioni.
- Sporgenti e supporti: Durante la stampa, le strutture sporgenti con un angolo meno di 45° Sul piano orizzontale devono essere aggiunti dei supporti; altrimenti, la forza di gravità provocherà il crollo.
- Protezione dall’umidità in polvere: La polvere di alluminio è altamente sensibile all’umidità. La polvere umida può causare la formazione di pori durante la stampa. La polvere AlSi12 originale è confezionata sottovuoto e deve essere utilizzata il prima possibile dopo l’apertura.
- Post-elaborazione: Dopo la stampa, è generalmente necessario un trattamento termico (come la ricottura di distensione) per eliminare le tensioni interne e migliorare la stabilità dimensionale del pezzo.
Tabella dei parametri del materiale base AlSi10Mg
Riassumendo i contenuti precedenti, ecco i parametri di base delle proprietà fisiche e meccaniche della polvere di lega di alluminio “standard di settore”, AlSi10Mg, a titolo di riferimento per la selezione del materiale:
| Categoria di prestazione | Indicatore chiave | Intervallo tipico dei parametri |
|---|---|---|
| Proprietà fisiche | Densità | 2,67 – 2,70 g/cm³ |
| Intervallo del punto di fusione | Circa 570 – 585 ℃ | |
| Conduttività termica | 100 – 140 W/(m·K) | |
| Proprietà meccaniche | Resistenza alla trazione (trattamento termico) | 330 – 460 MPa |
| Resistenza allo snervamento (trattamento termico) | 230 – 350 MPa | |
| Allungamento | 5% – 10% |
Riepilogo:
Se hai bisogno di un componente in lega di alluminio che dia priorità massima conduttività termica, elevata resistenza all’usura o struttura estremamente complessa e a pareti sottili (che richiede un’eccellente resistenza alle crepe), Poi AlSi12 è una scelta migliore rispetto ad AlSi10Mg. Tuttavia, se stai cercando maggiore resistenza strutturale e migliore tenacità complessiva, AlSi10Mg Rimane l’opzione più conveniente e attualmente più diffusa.
Servizi di personalizzazione da Forgecise
Forgecise fornisce soluzioni complete di personalizzazione delle polveri di lega di alluminio, coprendo l’intera gamma di prodotti, dai gradi standard alle formulazioni specifiche del cliente. Supportiamo gradi principali come AlSi10Mg, AlSi12, AlSi7Mg, AlMgErZr,
AlMnErZr, AlRee possiamo regolare la composizione, la distribuzione granulometrica e la sfericità in base alle vostre esigenze applicative. Che si tratti di campioni in piccoli lotti per R&S (a partire da 1 kg) o di ordini a livello di tonnellate per la produzione di massa, garantiamo elevata purezza, basso contenuto di ossigeno (≤300 ppm) ed eccellente fluidità delle nostre polveri, soddisfacendo i requisiti di vari processi, tra cui SLM, MIM e LMD.