| Categoria | Parametro / Elemento | Valore/Contenuto | Unità / note |
|---|---|---|---|
| Composizione chimica | Fe | Bal. | % in peso |
| Ni | 17-19 | % in peso | |
| Al | 0,05-0,15 | % in peso | |
| Ti | 0,6-0,8 | % in peso | |
| Mo | 4,5-5,2 | % in peso | |
| Co | 8,5-9,5 | % in peso | |
| C | ≤0,03 | % in peso | |
| Si | ≤0,1 | % in peso | |
| Mn | ≤0,10 | % in peso | |
| Cr | ≤0,30 | % in peso | |
| P | ≤0,01 | % in peso | |
| S | ≤0,01 | % in peso | |
| O | ≤0,04 | % in peso | |
| N | ≤0,02 | % in peso | |
| Proprietà fisiche | Dimensione delle particelle (D10) | ≥15 | μm |
| Dimensione delle particelle (D50) | 30-40 | μm | |
| Dimensione delle particelle (D90) | ≤60 | μm | |
| Sfericità | ≥0,9 | – | |
| Densità apparente | ≥4.0 | g/cm³ | |
| Densità di rubinetto | ≥4,5 | g/cm³ | |
| Fluidità | ≤20 | s/50g | |
| Proprietà meccaniche | Durezza Rockwell (tal quale) | 38-42 | HRC |
| Resistenza allo snervamento (tal quale) | ≥1170 | MPa | |
| Allungamento (come depositato) | ≥11,0 | % | |
| Durezza Rockwell (trattamento termico) | 54-57 | HRC | |
| Resistenza allo snervamento (trattamento termico) | ≥1900 | MPa | |
| Allungamento (trattamento termico) | ≥4.0 | % |
2. Vantaggi di questa polvere MS1
MS1 è una polvere di acciaio maraging ad alte prestazioni, caratterizzata da un’elevatissima resistenza e un’eccellente tenacità. Il suo basso contenuto di carbonio garantisce una saldabilità superiore e minimizza il rischio di cricche durante il processo produttivo. La polvere presenta un’ottima fluidità e un’elevata densità di impaccamento, caratteristiche fondamentali per ottenere strati uniformi nella produzione additiva. Inoltre, MS1 risponde eccezionalmente bene al trattamento termico, consentendo di raggiungere livelli di durezza superiori a 54 HRC e limiti di snervamento superiori a 1900 MPa, risultando ideale per applicazioni industriali impegnative.
3. Applicazione nella produzione additiva
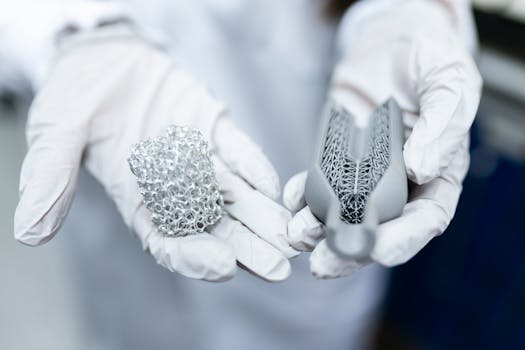
Nel campo della produzione additiva, in particolare della fusione laser selettiva (SLMLa polvere MS1 è una scelta di prim’ordine per la fabbricazione di componenti complessi ad alta resistenza. La sua distribuzione granulometrica ottimizzata (D50 30-40 µm) e l’elevata sfericità (≥0,9) garantiscono un letto di polvere uniforme e omogeneo, che si traduce in pezzi ad alta densità con porosità minima. Questo materiale è particolarmente apprezzato per la produzione di stampi a iniezione con canali di raffreddamento conformi, che riducono significativamente i tempi di ciclo e migliorano la qualità dei pezzi. Inoltre, le sue robuste proprietà meccaniche lo rendono adatto per strutture aerospaziali leggere e utensili durevoli che richiedono resistenza all’usura e a sollecitazioni elevate.
4. A cosa serve la polvere di acciaio per stampi MS1? SLM?
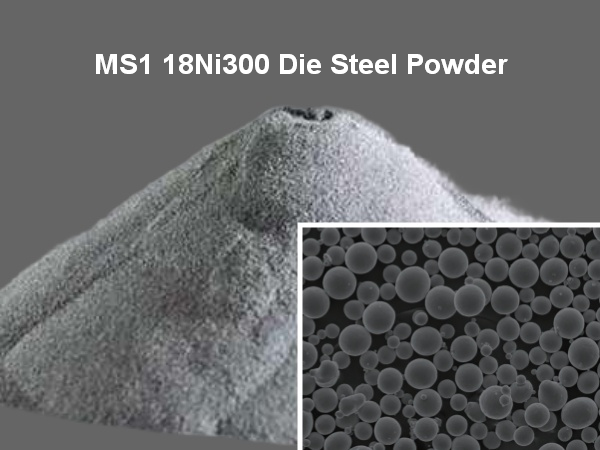
Polvere di acciaio per stampi MS1 è un Acciaio Maraging polvere specificamente progettata per le tecnologie di stampa 3D in metallo come SLM (Fusione laser selettiva).
In termini semplici, è riconosciuto nel settore come il “Esperti in materiali ad altissima resistenza e tenacità.” Rispetto agli acciai per stampi convenzionali, i pezzi stampati con polvere MS1 non solo possiedono una resistenza e una durezza estremamente elevate, ma offrono anche un’eccellente tenacità e saldabilità. I pezzi possono essere lavorati direttamente dopo la stampa e successivamente sottoposti a un semplice trattamento termico per ottenere una resistenza ultraelevata. Sono particolarmente adatti per la produzione di stampi a iniezione con complessi canali di raffreddamento interni, componenti strutturali aerospaziali e parti industriali ad alte prestazioni.
Gradi principali e composizione chimica
MS1 non è una classificazione standard di un paese specifico, bensì una denominazione commerciale comune nel settore della produzione additiva di metalli (in particolare da parte dei produttori di stampanti 3D) per questo particolare tipo di acciaio maraging. Le corrispondenti classificazioni tradizionali e la composizione chimica sono le seguenti:
- Voti equivalenti:
- Grado USA: Maraging US 18% Ni 300
- Grado europeo/tedesco: 1,2709 (X3NiCoMoTi18-9-5)
- Composizione chimica tipica (% in peso):
- Ni (Nichel): 17,0 – 19,0% (Elemento centrale, forma la matrice martensitica)
- Co (cobalto): 8,5 – 9,5% (Migliora l’effetto di indurimento per invecchiamento)
- Mo (Molibdeno): 4,5 – 5,2% (Garantisce resistenza e durezza alle alte temperature)
- Ti (Titanio): 0,6 – 0,8% (fattore chiave per le precipitazioni che induriscono il materiale con l’invecchiamento)
- Al (Alluminio): ≤ 0,15%
- C (Carbonio): ≤ 0,03% (Il contenuto di carbonio estremamente basso garantisce un’eccellente saldabilità e tenacità)
- Fe (ferro): Bilancia
Tabella dei parametri di base della polvere di acciaio per stampi MS1
Di seguito sono riportati i parametri tipici delle proprietà fisiche e meccaniche della polvere MS1 progettata per la produzione additiva (SLM):
| Categoria | Indicatore chiave | Intervallo tipico dei parametri |
|---|---|---|
| Proprietà fisiche | Densità | Circa 8,0 g/cm³ |
| Morfologia delle polveri | Sfericità ≥ 95% | |
| Dimensione delle particelle (D50) | 15 – 45 μm o 15 – 53 μm | |
| Punto di fusione | Circa 1410 °C | |
| Proprietà meccaniche | Condizione | Come costruito |
| Resistenza alla trazione | Circa 1000 – 1100 MPa | |
| Resistenza allo snervamento | Circa 900 – 1050 MPa | |
| Allungamento | Circa l’8% – 10% | |
| Durezza (HRC) | Circa 30 – 32 HRC | |
| Applicazioni tipiche | Casi d’uso | Stampi a iniezione a raffreddamento conformale, stampi per pressofusione, staffe aerospaziali, componenti strutturali ad alto carico |
SLM Considerazioni sulla stampa e parametri chiave
Quando si utilizza la polvere MS1 per SLM Durante la stampa, prestare attenzione ai seguenti aspetti per ottenere pezzi con una densità prossima al 100% e privi di difetti:
- Ottima stampabilità: L’MS1 è riconosciuto come uno dei materiali metallici più adatti per la produzione additiva laser. Presenta un’ampia finestra di processo, che consente di ottenere facilmente componenti con una densità superiore al 99,9% e una minima formazione di cricche termiche.
- Il trattamento termico di invecchiamento è fondamentale: I componenti MS1 stampati si trovano in uno stato martensitico “morbido” (circa 30 HRC), che consente la fresatura, la foratura e altre operazioni di finitura dirette tramite macchine CNC. Dopo la lavorazione, è necessario un trattamento termico di invecchiamento a circa 480 °C per precipitare i composti intermetallici, aumentando la durezza a oltre 50 HRC per le prestazioni finali.
- Ritiro dovuto al trattamento termico: Nella progettazione di stampi di alta precisione, è necessario tenere conto del ritiro uniforme causato dal trattamento termico di invecchiamento. L’acciaio MS1 subisce in genere un ritiro lineare di circa lo 0,08% durante l’indurimento per invecchiamento, che deve essere precompensato nel modello 3D prima della sezionatura.
- Progettazione del canale di raffreddamento conforme: Il principale punto di forza di MS1 è la produzione di inserti per stampi con “canali di raffreddamento conformi”. La stampa 3D consente di realizzare canali interni complessi, impossibili da ottenere con le lavorazioni meccaniche tradizionali, riducendo significativamente i cicli di raffreddamento nello stampaggio a iniezione o nella pressofusione (fino al 40%-60%) e prolungando notevolmente la durata dello stampo.
- Parametri di stampa consigliati:
- Spessore dello strato: In genere 30 μm, 40 μm o 50 μm.
- Spessore minimo della parete: Per garantire un’elevata percentuale di successo e una buona resistenza, si raccomanda uno spessore minimo della parete di 0,3 mm – 0,4 mm o superiore.
Riepilogo:
Se avete bisogno di produrre strutture altamente complesse con requisiti estremi di resistenza e tenacità, oppure stampi e componenti ad alte prestazioni con canali di raffreddamento interni conformi, la polvere di acciaio per stampi MS1 è attualmente la scelta di prima qualità più matura e diffusa nel settore della stampa 3D di metalli.
Ha altri materiali simili a Polvere MS1?
L’acciaio MS1 (Maraging Steel) ha effettivamente diverse valide “alternative” nel campo della stampa 3D di metalli. Tuttavia, nell’industria, queste alternative non vengono solitamente denominate “MS2” o “MS3”. Piuttosto, i materiali vengono scelti in base alle loro proprietà specifiche (come una migliore resistenza alla corrosione o una maggiore resistenza alle alte temperature).
Ecco le tre alternative più comuni a MS1, insieme a una tabella comparativa dettagliata:
Tre principali alternative al primo anno di medicina (MS1)
- Acciaio per stampi CX (acciaio inossidabile maraging resistente alla corrosione)
L’acciaio CX può essere considerato il “fratello in acciaio inossidabile” dell’MS1. Anch’esso può essere sottoposto a trattamento termico per ottenere un’elevata durezza, ma la differenza principale risiede nell’alto contenuto di cromo (Cr), che gli conferisce un’eccellente resistenza alla corrosione. Se lo stampo viene utilizzato per la lavorazione di materie plastiche corrosive (come il PVC) o per applicazioni mediche e alimentari, l’acciaio CX rappresenta una scelta migliore rispetto all’MS1. - 42CrMo4 (acciaio a bassa lega ad alta resistenza)
Questo è uno degli acciai più comunemente utilizzati nella produzione meccanica tradizionale. Offre un’eccellente resistenza e tenacità, ma la sua resistenza alla corrosione e la sua durezza finale non sono pari a quelle dell’acciaio MS1. Il suo vantaggio risiede nel costo inferiore e nella familiarità degli ingegneri con i relativi processi di trattamento termico. Viene comunemente utilizzato per componenti strutturali sottoposti a carichi elevati, come ingranaggi e alberi per autoveicoli. - H13 (Acciaio per stampi per lavorazioni a caldo)
Sebbene non sia stato specificato in precedenza, l’H13 è il concorrente più diretto dell’MS1 nel settore degli stampi per pressofusione. L’H13 presenta un’eccellente durezza a caldo (la capacità di mantenere la durezza ad alte temperature) e resistenza alla fatica termica, il che lo rende particolarmente adatto ad ambienti con cicli termici estremi, come la pressofusione di leghe di alluminio. In confronto, l’MS1 ha una maggiore resistenza a trazione a temperatura ambiente, ma le sue prestazioni ad alta temperatura sono leggermente inferiori a quelle dell’H13.
Confronto delle prestazioni: MS1 vs. alternative
| Dimensione caratteristica | MS1 (Acciaio Maraging) | CX (acciaio per stampi resistente alla corrosione) | 42CrMo4 (acciaio basso legato) | H13 (Acciaio per stampi per lavorazioni a caldo) |
|---|---|---|---|---|
| Vantaggio fondamentale | Resistenza e tenacità ultra elevate | Elevata durezza + resistenza alla corrosione | Elevato rapporto qualità-prezzo + elevata robustezza | Resistenza alle alte temperature + resistenza alla fatica termica |
| Durezza (trattamento termico) | Estremamente elevato (48 – 54 HRC) | Alto (46 – 48 HRC) | Medio-alto (circa 50 HRC) | Alto (48 – 52 HRC) |
| Resistenza alla trazione | Estremamente elevato (circa 2000 MPa) | Elevato (circa 1600 MPa) | Relativamente elevato (circa 1320 MPa) | Elevato (circa 1800 MPa) |
| Resistenza alla corrosione | Media (richiede trattamento superficiale) | Eccellente | Scarsa qualità (soggetta alla ruggine) | Media |
| Prestazioni ad alta temperatura | Media | Bene | Media | Eccellente |
| Applicazioni tipiche | Stampi a iniezione per raffreddamento conformale, componenti strutturali aerospaziali | Stampi per uso medico/alimentare, stampi per materie plastiche corrosive | Ingranaggi per autoveicoli, alberi, componenti strutturali industriali in generale | Stampi per pressofusione in lega di alluminio, stampi per estrusione a caldo |
Suggerimenti per la scelta dei materiali
- Alla ricerca delle massime prestazioni e delle strutture complesse: Scegliere MS1. Attualmente è l’acciaio per stampi di alta gamma più equilibrato in termini di resistenza complessiva, tenacità e tasso di successo di stampa, soprattutto per gli inserti con canali di raffreddamento conformi.
- Ambienti corrosivi: Scegliere CX. Ad esempio, durante la lavorazione di plastiche ignifughe o di stampi per cateteri medicali, CX impedisce la formazione di ruggine sullo stampo e la conseguente contaminazione del prodotto.
- Budget limitato e canali non complessi: Scegliere 42CrMo4. Se si utilizza la stampa 3D solo per realizzare alcune staffe o connettori ad alta resistenza e non si necessita dell’estrema durezza dell’acciaio per stampi, offre il miglior rapporto qualità-prezzo.
- Ambienti di pressofusione ad alta temperatura: Scegliere H13. Se lo stampo deve entrare ripetutamente in contatto con metallo fuso a centinaia di gradi, la resistenza alla fessurazione termica dell’H13 sarà più affidabile rispetto all’MS1.
Servizi di personalizzazione da Forgecise
Forgecise fornisce soluzioni complete di personalizzazione delle polveri di acciaio per stampi, coprendo l’intera gamma di prodotti, dai gradi maraging standard alle formulazioni ad alte prestazioni specifiche del cliente. Supportiamo i principali gradi di acciaio per stampi come MS1 (18Ni300/1.2709), CX, H13, E 42CrMo4e possiamo regolare con precisione la composizione, la distribuzione granulometrica e la sfericità in base alle vostre specifiche esigenze applicative. Che si tratti di campioni in piccoli lotti per la ricerca e sviluppo (a partire da 1 kg) o di ordini a livello di tonnellate per la produzione di massa, garantiamo elevata purezza, basso contenuto di ossigeno ed eccellente fluidità delle nostre polveri, soddisfacendo i rigorosi requisiti di vari processi di produzione additiva, tra cui: SLM, DED, E BJT.