

| Categoria | Métricas principais | Faixa/Valores típicos dos parâmetros |
|---|---|---|
| Processos Aplicáveis | Processo de fabricação | SLM (Fusão Seletiva a Laser) |
| Aplicações típicas | Cenários de aplicação | Moldes de injeção, matrizes de extrusão e peças de engenharia. |
| Composição química (em % em peso) | Fe (Ferro) | Saldo |
| Ni (Níquel) | 8,4 – 10,0% | |
| Cr (Cromo) | 11,0 – 13,0% | |
| Mo (Molibdênio) | 1,1 – 1,7% | |
| Al (Alumínio) | 1,2 – 2,0% (Alto teor de Al) | |
| C (Carbono) | ≤0,05% | |
| Si (Silício) | ≤0,4% | |
| Mn (Manganês) | ≤0,4% | |
| P, S, O, N (Impurezas) | P≤0,015, S≤0,015, O≤0,03, N≤0,02 | |
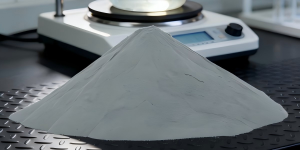
| Propriedades Físicas (Pó) | Distribuição do tamanho das partículas (D50) | 30 – 40 μm |
| Faixa de tamanho de partícula (D10/D90) | D10 ≥15 μm / D90 ≤60 μm | |
| Esfericidade | ≥0,9 (ou seja, ≥90%) | |
| Densidade aparente | ≥4,0 g/cm³ | |
| Densidade de compactação | ≥4,5 g/cm³ | |
| Fluidez | ≤20 s/50g | |
| Propriedades Mecânicas (Peças Construídas) | Estado: Conforme depositado | Dureza: 34-38 HRC Limite de escoamento: ≥1100 MPa Alongamento: ≥15,0% |
| Estado: Tratado termicamente | Dureza: 48-52 HRC Limite de escoamento: ≥1350 MPa Alongamento: ≥10,0% |
1. Chave Vantagens deste pó de aço para matrizes CX
Alta resistênciaCom uma resistência ao escoamento superior a 1350 MPa, demonstra uma capacidade de suportar cargas extremamente elevadas, tornando-o adequado para insertos de moldes sujeitos a alta pressão.
Característica de alto teor de alumínio (Al)A tabela mostra um teor de alumínio tão alto quanto 1,2-2,0%. Isso geralmente implica que o material pode ser reforçado por meio da precipitação de alumineto, ou que foi especialmente ajustado para melhorar a resistência à oxidação ou a fluidez durante a impressão. Isso é significativamente diferente do 18Ni300 padrão (tipicamente Al < 0,15%).
Faixa de durezaA dureza após tratamento térmico é 48-52 HRC. Essa dureza é ligeiramente inferior à do MS1 (54-57 HRC), mas ainda se enquadra na categoria de aços ferramenta de alta dureza, mantendo uma boa tenacidade (alongamento ≥10%).
2. Pó de aço para matrizes CX Aplicação na Manufatura Aditiva
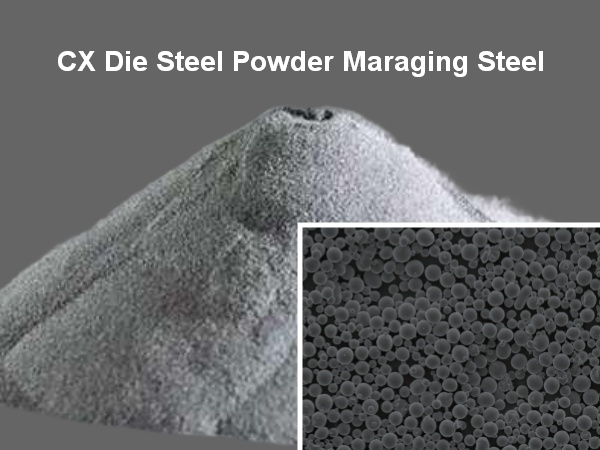
Pó de aço para matrizes CX SLM é um pó de aço ferramenta de alto desempenho projetado especificamente para a Fusão Seletiva a Laser (Selective Laser Melting – SLM).SLM) processo. Suas principais aplicações estão centradas na fabricação de moldes industriais de alta precisão, altamente resistentes à corrosão e de alta resistência, bem como de componentes estruturais críticos.
Este material é particularmente adequado para os seguintes cenários:
- Moldes de Injeção: É especialmente ideal para a produção de peças que contenham substâncias corrosivas (como PVC, plásticos retardantes de chama e plásticos de grau médico). Sua excelente resistência à corrosão prolonga significativamente a vida útil do molde e reduz o tempo de inatividade causado por manutenções relacionadas à ferrugem.
- Matrizes de extrusão: Capaz de manter a estabilidade dimensional e um acabamento superficial superior mesmo em ambientes de alta temperatura e alta pressão, tornando-o perfeito para processos de extrusão de metal, como perfis de alumínio e tubos de cobre.
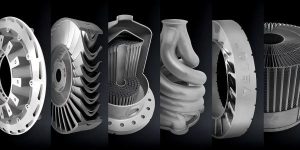
- Componentes Estruturais de Engenharia: Indicado para peças de precisão em setores como aeroespacial, automotivo e de energia, que precisam suportar cargas complexas e, ao mesmo tempo, exigem alta resistência à corrosão. Exemplos típicos incluem corpos de válvulas hidráulicas, carcaças de bombas e conectores.
- Reparo e Remanufatura: Pode ser utilizado para reparos aditivos localizados em moldes e ferramentas desgastados ou corroídos, restaurando eficazmente sua precisão geométrica e propriedades mecânicas, ao mesmo tempo que reduz o custo total de substituição.
A composição personalizada do material (alto teor de cromo, níquel e alumínio) confere-lhe vantagens abrangentes em condições operacionais severas. Serve como uma alternativa ideal aos aços maraging tradicionais (como o MS1) em ambientes corrosivos e atua como um elemento-chave para a evolução da indústria de fabricação de moldes de alta tecnologia rumo a operações com “longa vida útil e sem necessidade de manutenção”.
3. Para que serve o pó de aço para matrizes CX? SLM?
Pó de aço para matrizes CX é um Aço ferramenta maraging resistente à corrosão projetado especificamente para tecnologias de impressão 3D em metal, como a Fusão Seletiva a Laser (Selective Laser Melting – SLM).SLM).
Em termos simples, ele combina a “ultra-alta resistência” dos aços maraging tradicionais (como o MS1) com a “excelente resistência à corrosão” do aço inoxidável. No universo dos aços para ferramentas impressos em 3D, o CX é aclamado como o “Especialista em resistência à corrosão.” Em comparação com o aço MS1 padrão (18Ni300), as peças impressas com pó CX não só possuem resistência e dureza excepcionais, como também mantêm uma resistência superior à corrosão em ambientes úmidos ou corrosivos. É ideal para a fabricação de moldes de injeção resistentes à corrosão, moldes médicos e componentes industriais de alto desempenho.
A seguir, apresentamos uma análise detalhada do pó de aço para matrizes CX, incluindo comparações de classes, especificações do núcleo e considerações de impressão:
3.1 Níveis Básicos e Composição Química
O aço CX também pertence à família do aço maraging, mas sua composição de liga foi ajustada (principalmente o teor de cromo) para obter propriedades de resistência à corrosão.
- Equivalências de notas:
- Grau comercial: CX (Aço Inoxidável Personalizado / Extremamente Resistente à Corrosão)
- Tipo de material: Aço inoxidável Maraging resistente à corrosão
- Composição química típica (em % em peso):
- Cr (Cromo): Aproximadamente 11,0% – 13,0% (Elemento central que proporciona resistência à corrosão)
- Ni (Níquel): Aproximadamente 8,0% – 10,0% (Forma a matriz martensítica)
- Mo (Molibdênio): Aproximadamente 4,0% – 5,0% (Proporciona resistência e efeitos de endurecimento por envelhecimento)
- Ti (Titânio): Aproximadamente 0,6% – 1,0% (chave para a precipitação que promove o endurecimento por envelhecimento)
- Al (Alumínio): ≤ 0,15%
- C (Carbono): ≤ 0,03% (Teor ultrabaixo de carbono garante excelente soldabilidade e resistência)
- Fe (Ferro): Equilíbrio
3.2 Tabela de Especificações Básicas para Pó de Aço para Matrizes CX
A seguir, são apresentadas as propriedades físicas e mecânicas típicas do pó CX na Manufatura Aditiva (SLM):
| Categoria | Métrica chave | Faixa típica de parâmetros |
|---|---|---|
| Propriedades Físicas | Densidade | Aproximadamente 7,8 – 8,0 g/cm³ |
| Morfologia do Pó | Esfericidade ≥ 95% | |
| Tamanho da partícula (D50) | 15 – 45 μm ou 15 – 53 μm | |
| Propriedades Mecânicas | Doença | Conforme construído |
| Resistência à tracção | Aproximadamente 1100 – 1200 MPa | |
| Resistência ao Escoamento | Aproximadamente 1000 – 1100 MPa | |
| Alongamento | Aproximadamente 15% a 20% | |
| Dureza (HRC) | Aproximadamente 30 – 35 HRC | |
| Aplicações típicas | Casos de uso | Moldes de injeção resistentes à corrosão, moldes para dispositivos médicos, moldes para embalagens de alimentos, peças químicas |
3.3 SLM Considerações sobre impressão e processos-chave
Ao imprimir com pó CX via SLMPara obter peças densas e sem defeitos, tenha em mente o seguinte:
- Excelente equilíbrio entre resistência à corrosão e resistência mecânica: O maior destaque da tecnologia CX é que ela rompe com a noção tradicional de que “aços para ferramentas de alta dureza não podem ser resistentes à corrosão”. Após o tratamento térmico, as peças impressas podem atingir uma dureza de cerca de 50 HRC, resistindo à corrosão causada por gases ácidos provenientes da decomposição de plásticos (como o PVC).
- Processo de tratamento térmico: Semelhante ao MS1, o CX é relativamente macio no estado bruto de fabricação (aproximadamente 30 HRC), o que facilita o acabamento CNC, rosqueamento ou polimento. Após a usinagem, é necessário um tratamento térmico de envelhecimento (normalmente mantendo-se a cerca de 480 °C a 520 °C por várias horas) para precipitar compostos intermetálicos, aumentando significativamente a dureza e a resistência.
- Janela de processo: Estudos mostram que a experiência do cliente (CX) possui uma ampla janela de processo em SLM impressão. Por exemplo, parâmetros como uma potência de laser de 300 W e uma velocidade de varredura de 950 mm/s podem produzir peças de alta qualidade com uma densidade relativa superior a 99,8% e porosidade extremamente baixa.
- Canais de resfriamento conformais: O CX é igualmente ideal para a fabricação de insertos de moldes com canais de refrigeração internos complexos e conformes. Graças à sua boa condutividade térmica e resistência à corrosão, ele reduz significativamente os ciclos de moldagem por injeção e evita que os canais enferrujem ou entupam devido ao contato prolongado com a água de refrigeração.
- Parâmetros de impressão recomendados:
- Espessura da camada: Normalmente, o ajuste é feito para 30 μm ou 40 μm.
- Espessura mínima da parede: Recomenda-se projetar com uma espessura superior a 0,3 mm – 0,5 mm para garantir o sucesso da impressão e a integridade estrutural.
Resumo:
Se você precisar fabricar moldes que exijam alta dureza e resistência à corrosão (por exemplo, para o processamento de plásticos retardantes de chamas, cateteres médicos ou produtos de grau alimentício), ou se as peças precisarem operar em ambientes agressivos, Pó de aço para matrizes CX Atualmente, é uma das opções mais competitivas e de primeira linha no campo da impressão 3D em metal.
4. O pó de aço para matrizes CX possui materiais semelhantes?
Os materiais aproximados para Pó de aço para matrizes CX incluem principalmente MS1 (18Ni300), H13, e Corrax. Todos esses materiais se enquadram na categoria de aços-ferramenta ou aços estruturais de alta resistência, mas cada um tem seu próprio foco em relação à resistência à corrosão, resistência mecânica, tenacidade e processos de tratamento térmico. Abaixo, segue uma comparação de seus principais parâmetros com o pó CX:
| Categoria | Métrica chave | Pó de aço para matrizes CX | MS1 (18Ni300) | H13 (Aço ferramenta para trabalho a quente) | Corrax (Aço ferramenta resistente à corrosão) |
|---|---|---|---|---|---|
| Tipo de material | Matriz e Características | Aço Maraging resistente à corrosão | Aço Maraging | Aço Cr-Mo para trabalho a quente | Aço inoxidável endurecido por precipitação |
| Vantagem principal | Principais características | Alta resistência + excelente resistência à corrosão | Ultra-alta resistência + alta tenacidade | Alta estabilidade térmica + resistência à fadiga térmica | Excelente resistência à corrosão + boa capacidade de polimento |
| Composição química (em % em peso) | Cr (Cromo) | 11,0 – 13,0 | ≤0,30 | 4,75 – 5,50 | 12,0 – 14,0 |
| Ni (Níquel) | 8,0 – 10,0 | 17 – 19 | 0,30 – 0,60 | 1.0 – 2.0 | |
| Mo (Molibdênio) | 4,0 – 5,0 | 4,5 – 5,2 | 1,10 – 1,75 | 0,8 – 1,2 | |
| Ti (Titânio) | 0,6 – 1,0 | 0,6 – 0,8 | ≤0,10 | ≤0,20 | |
| C (Carbono) | ≤0,03 | ≤0,03 | 0,32 – 0,45 | ≤0,03 | |
| Propriedades mecânicas (tratado termicamente) | Dureza (HRC) | 54 – 57 | 54 – 57 | 50 – 54 | 48 – 52 |
| Limite de Escoamento (MPa) | ≥1900 | ≥1900 | ≥1300 | ≥1400 | |
| Alongamento (%) | ≥4,0 | ≥4,0 | ≥10,0 | ≥8,0 | |
| Propriedades Físicas | Densidade (g/cm³) | ~7,9 | ~8,1 | ~7,8 | ~7,8 |
| Morfologia do Pó | Esfericidade ≥95% | Esfericidade ≥90% | Esfericidade ≥90% | Esfericidade ≥90% | |
| Aplicações típicas | Casos de uso | Moldes de injeção resistentes à corrosão, moldes médicos | Peças estruturais de alta resistência, moldes de resfriamento conforme. | Moldes para fundição sob pressão, moldes para forjamento a quente | Moldes para alimentos/produtos químicos, moldes de alta precisão com acabamento espelhado. |
4.1 Resumo e recomendações
- Em busca da força e resistência máximas: Escolher MS1 (18Ni300). Atualmente, é a referência em termos de resistência e tenacidade para aços-ferramenta impressos em 3D. No entanto, observe que sua resistência à corrosão é relativamente baixa, o que o torna inadequado para ambientes úmidos ou corrosivos.
- Buscando um equilíbrio entre resistência à corrosão e resistência mecânica: Escolher Pó de aço para matrizes CX. Mantendo uma resistência próxima à do MS1, o aço inoxidável apresenta excelente resistência à corrosão graças à adição de cromo, tornando-se a escolha ideal para substituir o MS1 em ambientes corrosivos.
- Buscando resistência ao calor e à fadiga térmica: Escolher H13. É especificamente projetado para aplicações de alta temperatura, como moldes de fundição sob pressão e forjamento a quente, mas sua resistência e resistência à corrosão são inferiores às do CX e do MS1.
- Em busca da máxima resistência à corrosão e polibilidade: Escolher Corrax. Apresenta o melhor desempenho em termos de resistência à corrosão e acabamento superficial, mas sua resistência e dureza são ligeiramente inferiores às do CX e do MS1, tornando-o adequado para moldes com requisitos de qualidade superficial extremamente elevados.
5. Serviços de personalização por Forgecise
Forgecise Oferecemos soluções completas de personalização de pó de aço para matrizes, abrangendo toda a gama de produtos, desde os graus padrão de aço maraging até formulações de alto desempenho específicas para cada cliente. Disponibilizamos aços para matrizes convencionais, como… MS1 (18Ni300/1.2709), CX, H13, e 42CrMo4Podemos ajustar com precisão a composição, a distribuição do tamanho das partículas e a esfericidade de acordo com os requisitos específicos da sua aplicação. Seja para amostras em pequenos lotes para P&D (a partir de 1 kg) ou para encomendas em grande quantidade para produção em massa, garantimos alta pureza, baixo teor de oxigênio e excelente fluidez dos nossos pós, atendendo aos rigorosos requisitos de diversos processos de fabricação aditiva, incluindo SLM, DED, e BJT.